
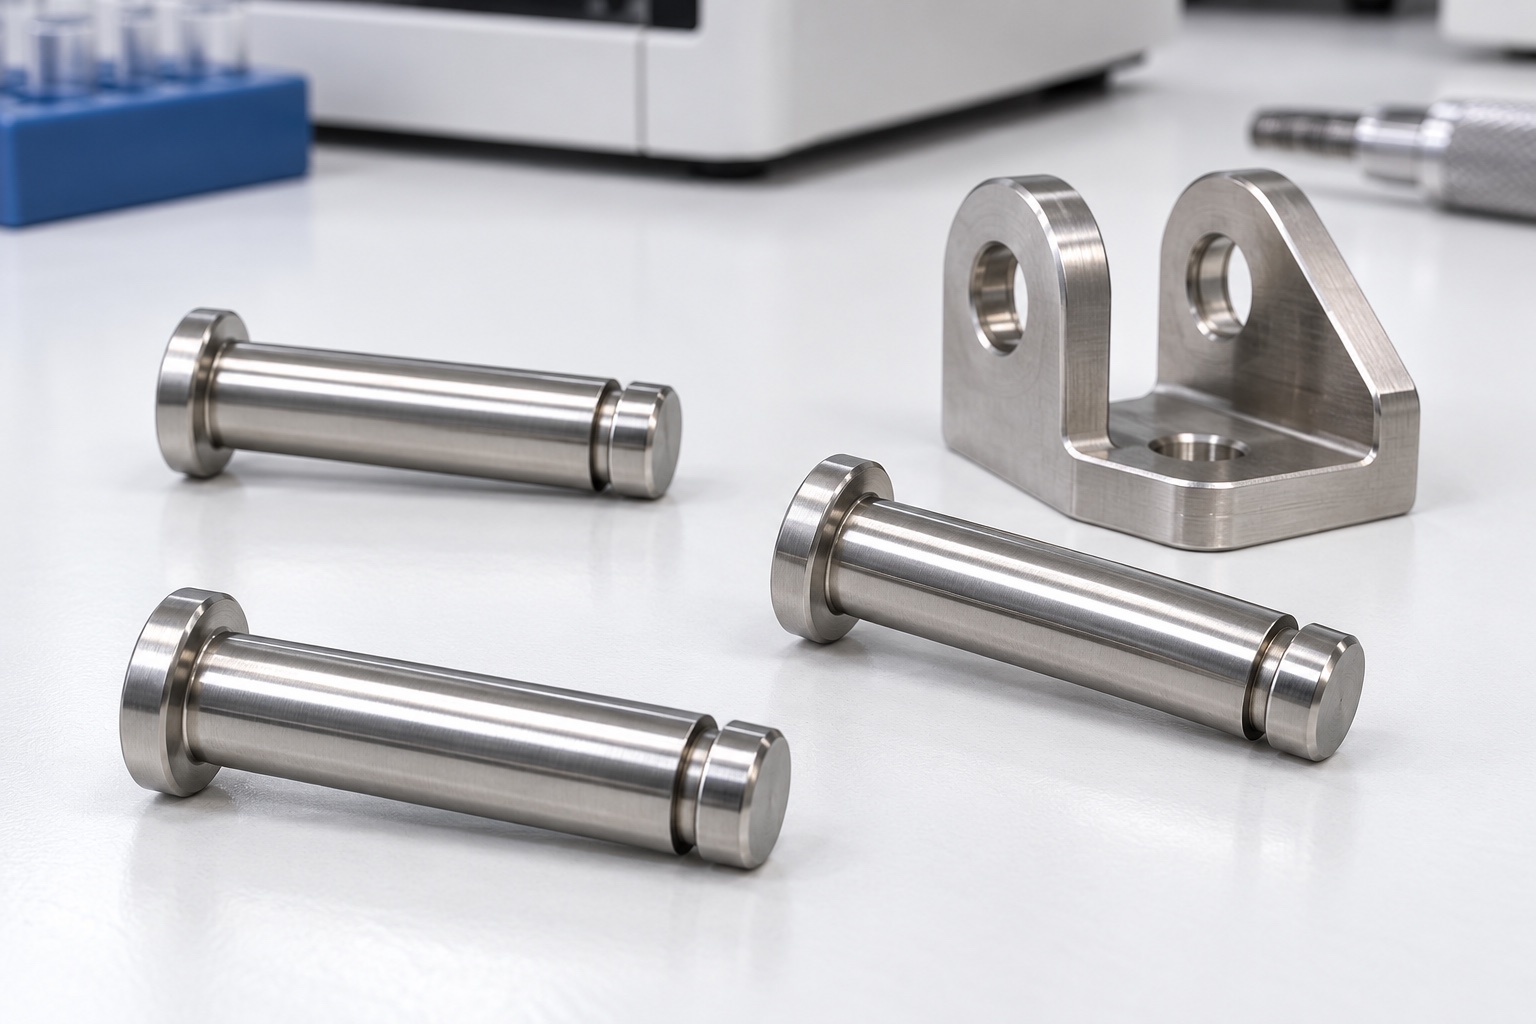
Bolzenschnittstelle statt vollständigem Gelenk
Ein gerillter Drehzapfen kann ein bewegliches Element in einem medizinischen Gerätemechanismus fixieren, während ein separat spezifizierter externer Haltering die axiale Sicherung steuert. Der glatte Zapfen, der integrierte Kopf und die Ringnut haben unterschiedliche Funktionen. Ihre Geometrie sollte der tatsächlichen Verbindung und nicht einem generischen Stiftfoto folgen. In diesem Artikel geht es um CNC-Drehen und Komponentenprüfung, nicht um eine universelle Lagerpassung, Nennlast oder Ermüdungslebensdauer. Bei den Abbildungen handelt es sich um repräsentative Konzepte, nicht um gelieferte Teile, und die Maßabnahme allein bestätigt nicht die Gültigkeit einer vollständigen Verbindung eines medizinischen Geräts.
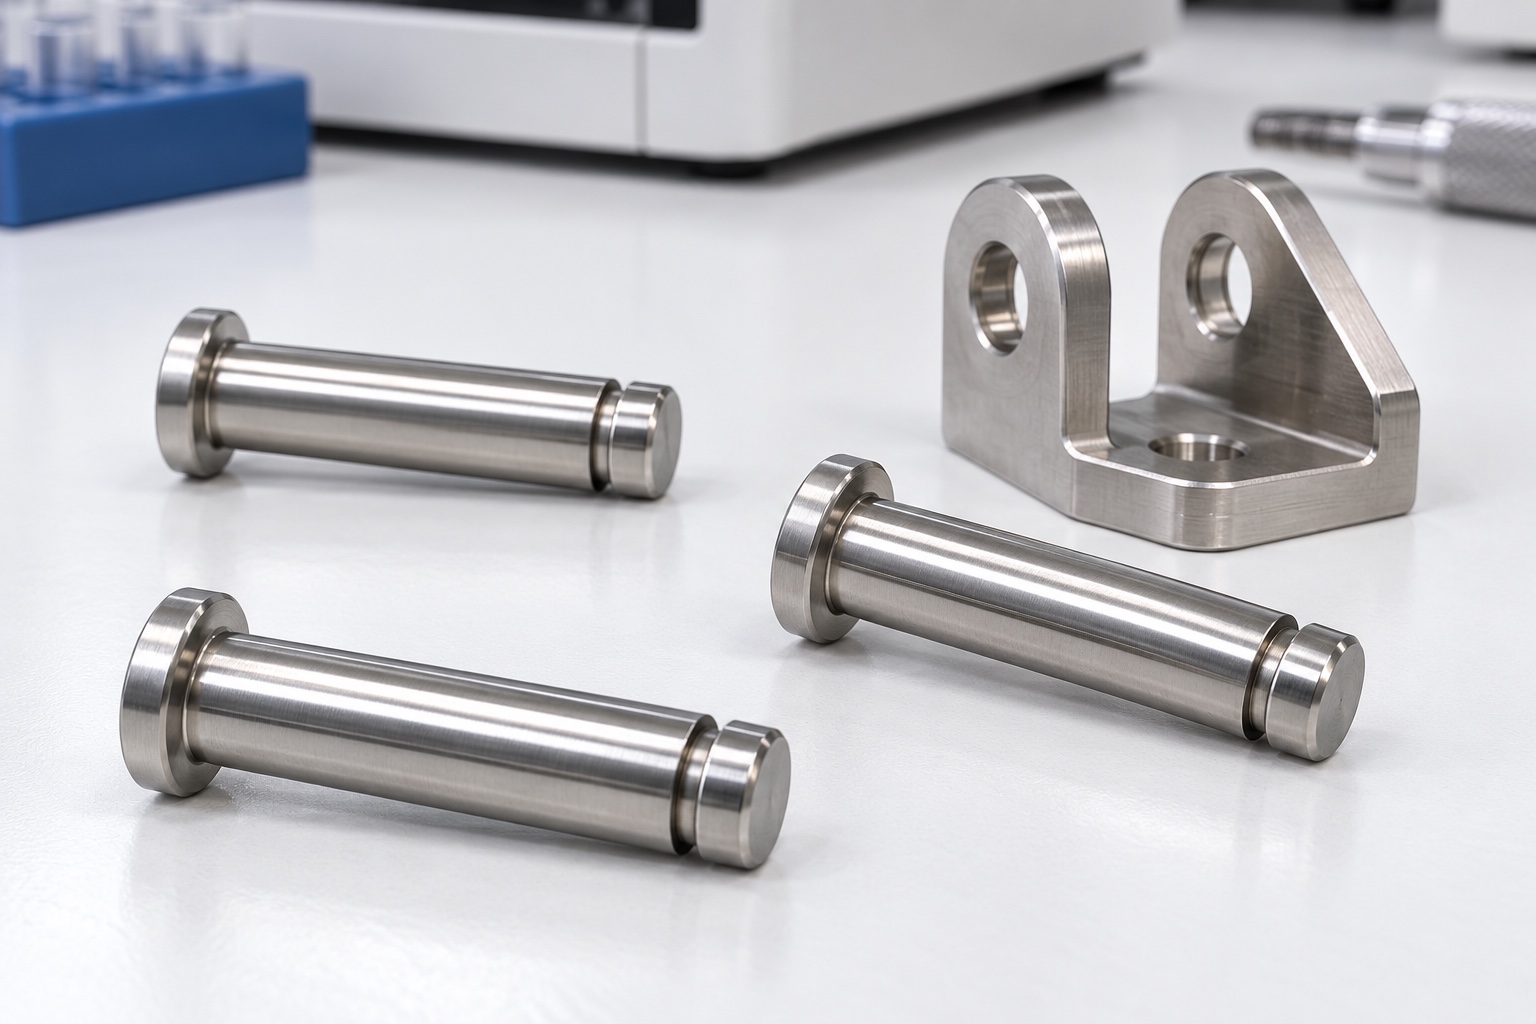
Ausgewählten Ring und Gegenaufbau klären
Identifizieren Sie den genauen Sicherungsringtyp, Herstellerinformationen, passende Komponenten und die beabsichtigte Bewegung, bevor Sie den Stift definieren. Die Auswahlhilfe von Smalley identifiziert Wellen- und Nutabmessungen als relevante Eingaben; Es handelt sich eher um einen Hintergrund als um eine Genehmigung dieser benutzerdefinierten Baugruppe. Ein äußerer Ringsitz ist nicht mit einer inneren Gehäuseringnut austauschbar. Klären Sie die Ringidentitäts- und Installationsanforderungen mit dem verantwortlichen Designer. Ein Ring, der auf eine Probe geschoben werden kann, sollte nicht alle Nutgrenzen, Betriebslasten oder Eignung für den Mechanismus eines medizinischen Geräts festlegen.
Lagerzapfen und Rückhaltung trennen
Der Zapfendurchmesser, die Nutzlänge, die Form und die Oberflächenanforderungen hängen von der zugelassenen Gegenbohrung und der vorgesehenen Bewegung ab. Die Ringnut hat ihre eigenen Anforderungen an Durchmesser, Breite, Lage, Flanke und Wurzel. Keines der Merkmale sollte allein aus der Gesamtlänge des Stifts abgeleitet werden. Identifizieren Sie, welche Oberflächen die zusammenpassenden Teile berühren und wo Abstände erforderlich sind. Der Lieferant darf die Zapfennenngröße nicht in ein angenommenes Ringsitzmaß übertragen oder einen generischen Katalogstift als Ersatz für eine kontrollierte Verbindungszeichnung verwenden.
Axiale Beziehung aus Funktionskontakten
Ordnen Sie die Unterseite des Kopfes, den Lagerzapfen und den Halteringsitz dem eigentlichen Gegenstück zu. Unterscheiden Sie beabsichtigte Axialfreiheit von Klemm- oder Haltekontakten. Ein Ring kann auch dann so aussehen, als sei er eingebaut, wenn seine Beziehung zu den passenden Teilen nicht korrekt ist. Geben Sie die relevanten Referenzen und den Prüfumfang an, anstatt sich nur auf die Gesamtlänge zu verlassen. Zusätzliche Unterlegscheiben, eine tiefere Nut oder ein dünnerer Kopf sind keine informellen Einstellwerkzeuge. Jede vorgeschlagene Änderung muss anhand der freigegebenen Baugruppe überprüft und durch Genehmigung integriert werden.
Materialzustand ohne übertragene Kennwerte
Wenn Edelstahl 316L ausgewählt wird, geben Sie den erforderlichen Zustand, die Rohmaterialform und den Materialnachweis an. Bewahren Sie die Chargenidentität durch Drehen und Endbearbeitung. Das rostfreie Erscheinungsbild stellt keine Gleichwertigkeit mit anderen Stiften, Ringen oder Produkten mit Festigkeitsbewertung dar. Das verantwortliche Designprogramm sollte Last-, Umgebungs- und Betriebsbedingungen separat bewerten. Der CNC-Lieferant sollte sich nicht auf die Bewertung eines Katalogrings für ein beliebiges Stift- und Nutmaterial verlassen. Jede Änderung am Material oder an der Behandlung muss überprüft werden, bevor der Herstellungsweg und die endgültigen Abnahmeanforderungen festgelegt werden.
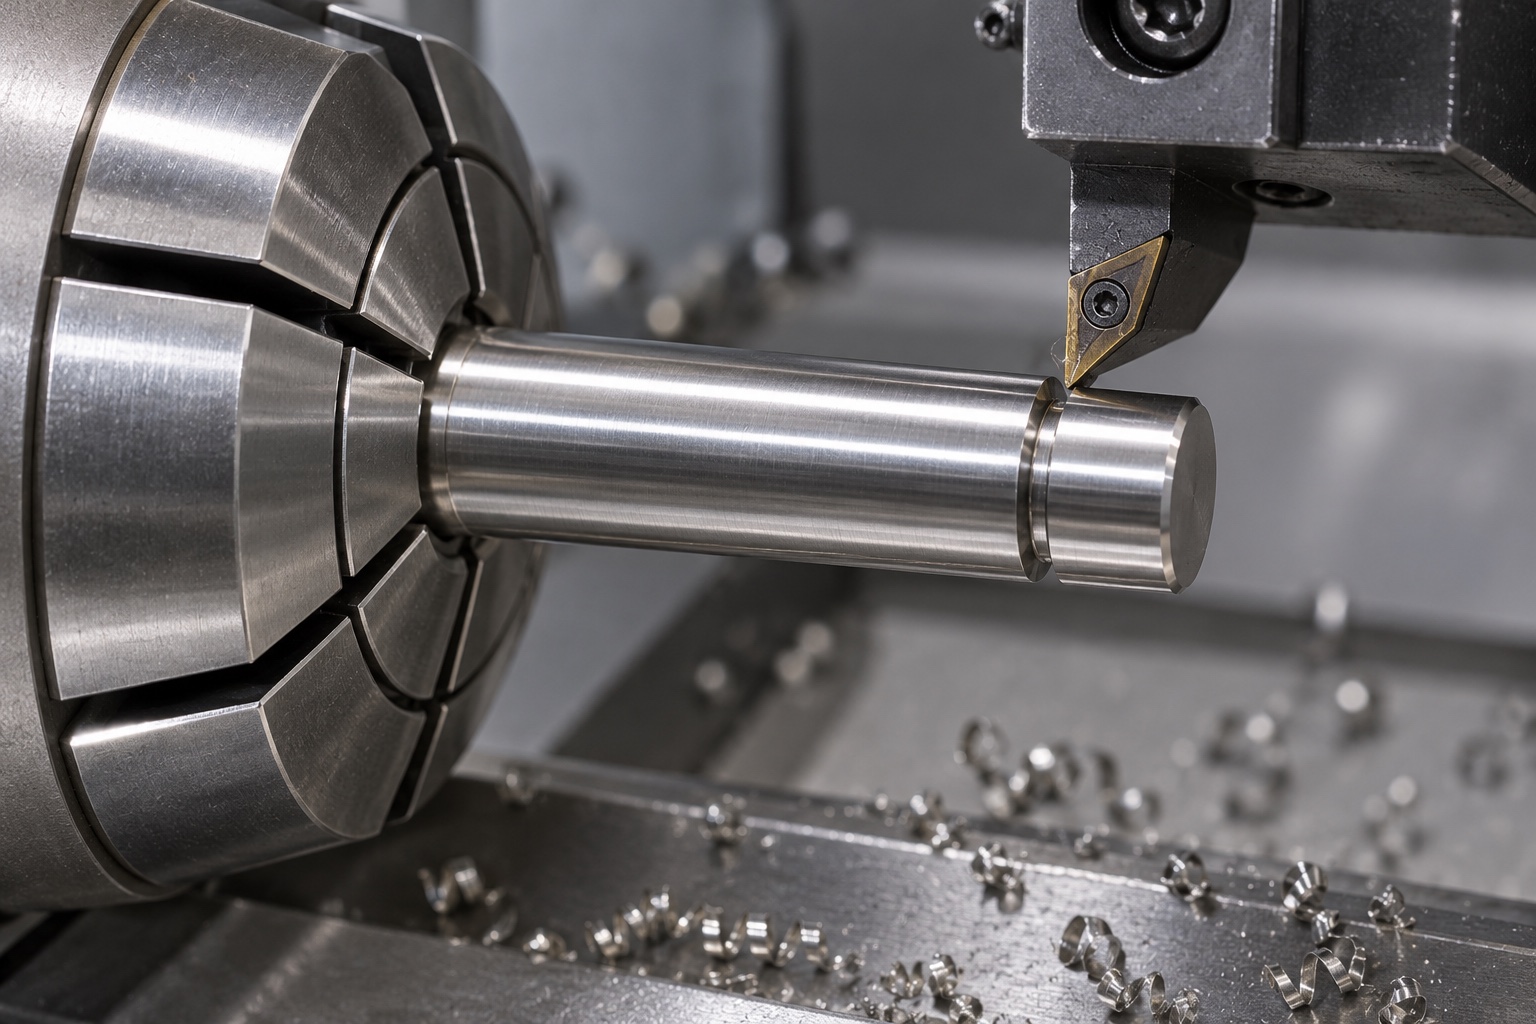
Drehen aus dem Lagerzapfenbezug
Wählen Sie Werkstückhalterungen und Setup-Transfers, die die erforderliche Beziehung zwischen Kopfkontakt, Zapfen und Nut beibehalten. Überprüfen Sie den Zugang zur Nut vor der Produktion und schützen Sie die fertigen zylindrischen Oberflächen bei späteren Arbeiten. Halten Sie Späne von den Spannzangenkontakten fern und vermeiden Sie eine übermäßige Haltekraft, die ein schlankes Teil verformen könnte. Zwischenkontrollen können die Route bestätigen, ersetzen jedoch nicht die Endkontrolle. Hier gibt es keine universelle Werkzeuggeometrie oder Schnittbedingung, und aus Fertigungsgründen darf der genehmigte Nutgrund oder die nutzbare Zapfenlänge nicht ohne Genehmigung geändert werden.
Nutkanten und Nutgrund kontrollieren
Untersuchen Sie die Nutflanken, den Nutgrund, den angrenzenden Zapfen und die Endfase auf anhaftendes Material oder unerwünschte scharfe Merkmale. Bei der Endbearbeitung sollte der vorgegebene Sitz erhalten bleiben und nicht abgerundet werden, bis ein Ring einfach zu installieren erscheint. Der Werkzeugzugang und der zulässige Wurzelradius müssen vorab anhand der gewählten Halteanordnung überprüft werden. Fügen Sie ohne Genehmigung kein Querloch, Gewinde oder alternatives Halteelement hinzu. Sichtbare Glätte ist kein Beweis für die korrekte Nutgeometrie, den richtigen Ringsitz, die Ermüdungsbeständigkeit oder den sicheren Halt unter den tatsächlichen Betriebsbedingungen des Mechanismus.
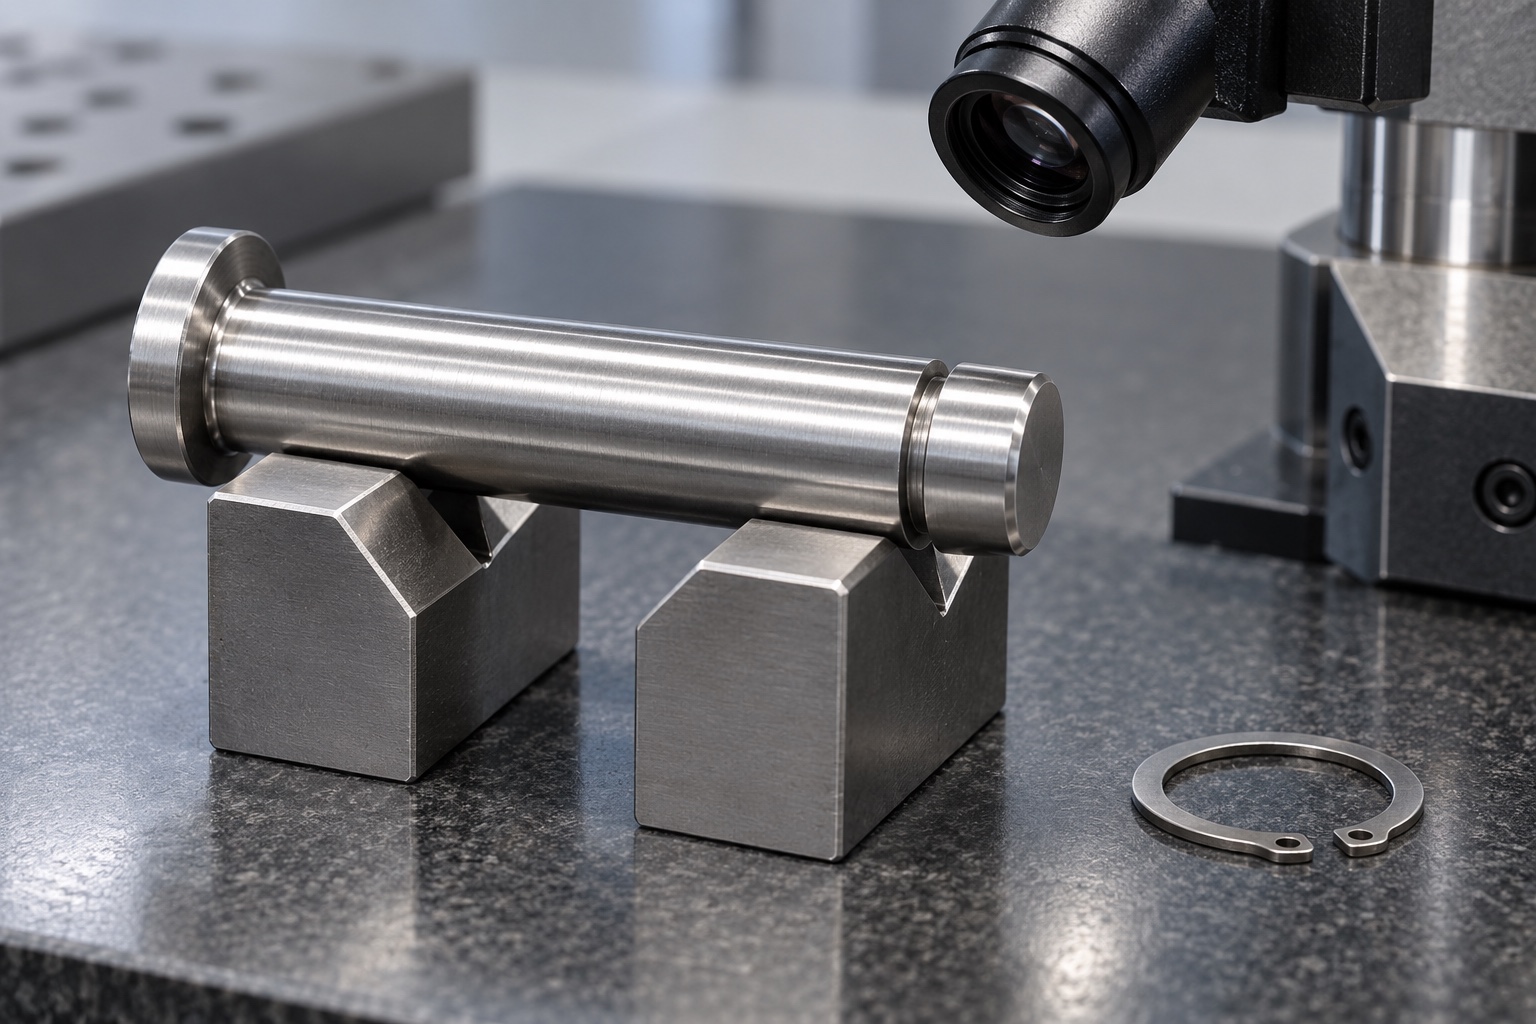
Ringsitz mit geeignetem Verfahren messen
Ordnen Sie Rillendurchmesser, -breite, -position und andere Zeichnungsmerkmale geeigneten, zugänglichen Prüfmethoden zu. Der Messkontakt oder das optische System muss das schmale Merkmal auflösen, anstatt seine Kanten zu überbrücken und eine unabhängige Größe zu melden. Identifizieren Sie Journal- und Kopfreferenzen und notieren Sie den Endzustand. Eine Mikrometermessung an der glatten Welle allein kann den Ringsitz nicht überprüfen. Unklare Maße vor der Fertigung klären; Eine Ringsitzdemonstration sollte nicht stillschweigend die freigegebenen Maßanforderungen oder eine schwierige, nicht geplante Prüfung ersetzen.
Endprozess als Teil der Abnahme
Jede spezifizierte Passivierung, Beschichtung oder andere Behandlung erfordert eine kontrollierte Dokumentation und entsprechende Endzustandsprüfungen. Die Reinigung sollte dem gekauften Umfang folgen und die Nut und den Zapfen vor Herstellungsrückständen schützen. Fügen Sie kein nicht zugelassenes Öl oder Poliermittel hinzu, um ein zufriedenstellendes Ergebnis zu erzielen. Eine helle Oberfläche ist kein Beweis für Korrosionsverhalten, quantifizierte Sauberkeit, Sterilität oder einen gemessenen Reibungswert. Material- und Dimensionsnachweise unterstützen ihren eigenen Akzeptanzbereich, während Umwelt- und Mechanismusbewertungen separat definierte Bedingungen und Aufzeichnungen für die tatsächliche Installation medizinischer Geräte erfordern.
Sitzprüfung und Rückhaltequalifikation trennen
Bei einem vereinbarten Montageversuch können das Einsetzen, der Kopfkontakt, die sichtbare Ringinstallation und die beabsichtigte axiale Bewegung unter Verwendung identifizierter Komponenten und Verfahren überprüft werden. Es bestimmt nicht unabhängig die Schubkapazität, die Schlagfestigkeit, die Ermüdungslebensdauer, das Ringausrückverhalten oder die Gerätesicherheit. Diese erfordern eigene, spezifizierte Auswertungen. Bei einem Handversuch handelt es sich nicht um einen Belastungstest. Halten Sie die Ringidentität, den passenden Stapel und alle zugelassenen Schmiermittel rückverfolgbar. Unerwartete Sitze oder Bewegungen sollten vor dem Austausch des Stifts behoben und nicht durch Ersatzringe oder undokumentierte Unterlegscheiben verdeckt werden.
Lagerflächen und Nutkanten schützen
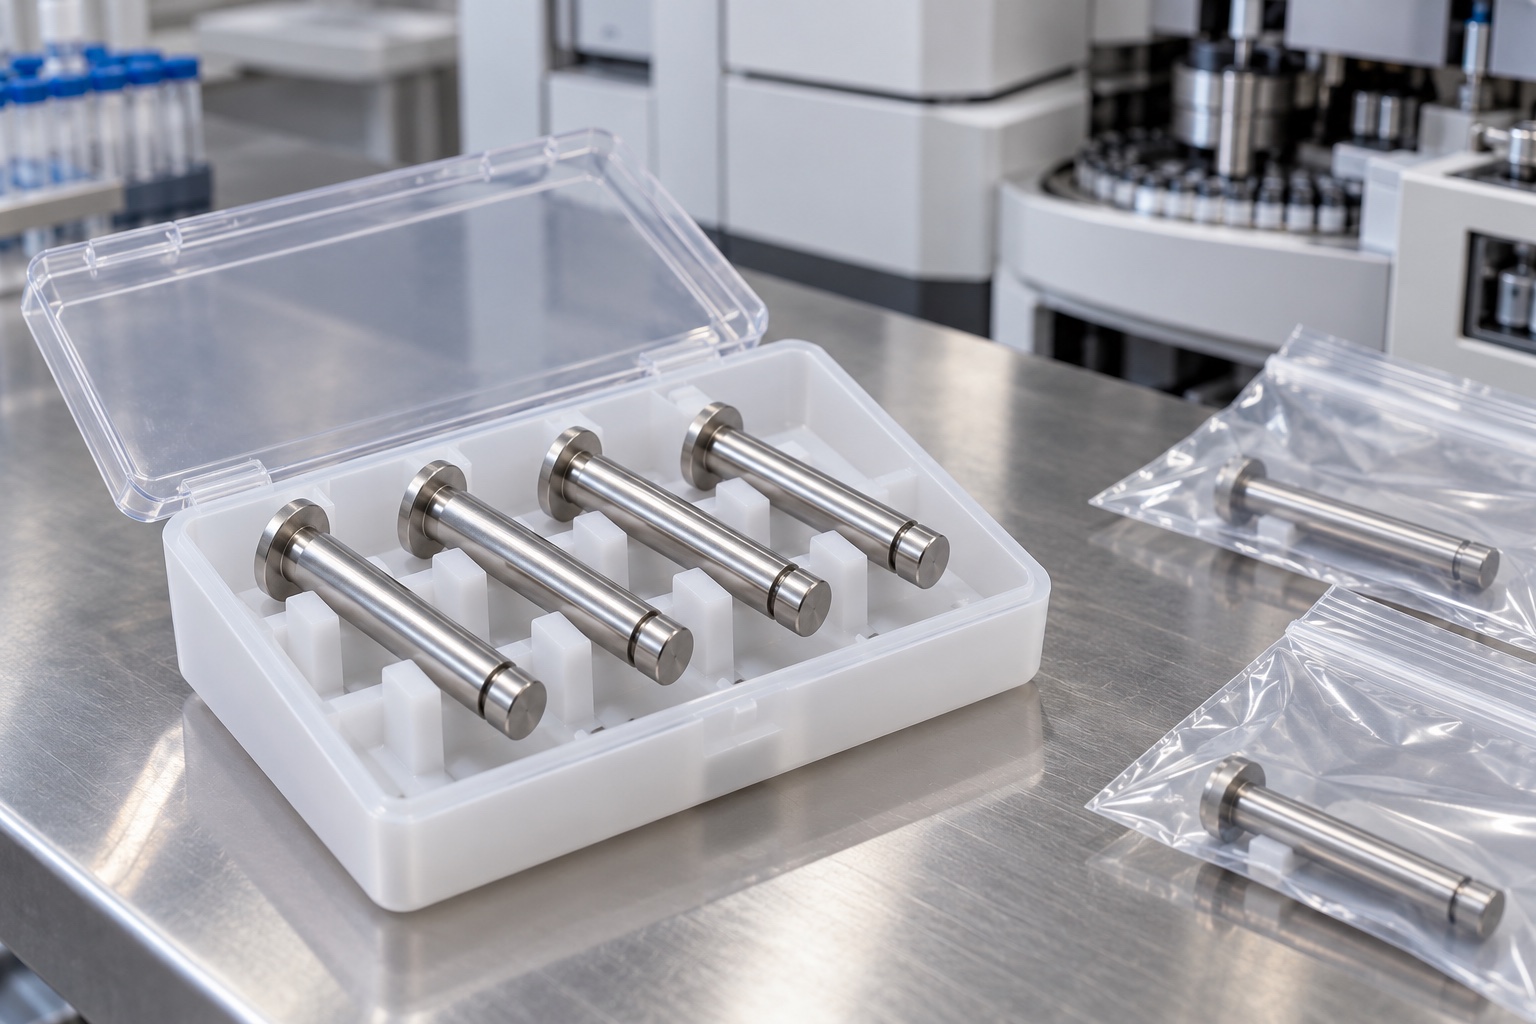
Trennen Sie die Stifte voneinander, damit Köpfe und Nutkanten nicht auf akzeptierte zylindrische Oberflächen treffen. Stützen Sie schlanke Lagerzapfen, ohne sie unter dem Verpackungsdruck zu verbiegen. Bewahren Sie lose Ringe und Hardware getrennt auf und kennzeichnen Sie sie. Schutzmaterialien sollten dem vereinbarten Reinigungsumfang entsprechen und normale Beutel sollten nicht eine sterile Lieferung bedeuten. Behalten Sie die Material-, Chargen-, Behandlungs- und Revisionsidentität mit der Sendung bei. Das Empfangspersonal sollte in der Lage sein, gelöste Stifte von Prototypen und oberflächlich ähnlichen Verbindungselementen zu unterscheiden, die für eine andere Ringfamilie, Zapfenlänge, Nutposition oder Gegenbaugruppe vorgesehen sind.
Gelenkspezifische Gesamtbasis erhalten
Eine nützliche Anfrage umfasst kontrollierte Stiftgeometrie, genaue Ringdokumente, passenden Stapel, Bewegungsanforderungen, Materialzustand, Endbearbeitung und Prüfergebnisse. Identifizieren Sie optionale Montagedemonstrationen und halten Sie Festigkeits- oder Aufbewahrungsqualifikationen getrennt, sofern sie nicht ausdrücklich erworben werden. Überprüfen Sie geänderte Ringe, Bohrungen, Stapeldicken, Zapfenkontakte, Schmierung und Behandlung, bevor Sie sich auf frühere Beobachtungen verlassen. Behalten Sie autorisierte Änderungen bei, anstatt ein manuell angepasstes Muster zu kopieren. Dadurch wird ein rückverfolgbares CNC-Bauteil definiert, ohne dass der Lieferant aufgefordert wird, eine medizinische Mechanismusbewertung zu erfinden oder zu behaupten, dass ein sitzender Haltering die Gelenksicherheit beweist.
Technischer Herstellerhinweis: www.smalley.com.
FAQ
Beweist ein sitzender Sicherungsring die Gelenktragfähigkeit?
Nein. Sitz und Geometrie unterscheiden sich von der Belastungs- und Haltequalifikation. Der ausgewählte Ring, das Nutmaterial, die Paarungsanordnung und die Betriebsbedingungen müssen separat bewertet werden, bevor ein Leistungs- oder Sicherheitsanspruch geltend gemacht werden kann.
Kann eine innere Ringnut einen äußeren Stiftsitz definieren?
Nicht automatisch. Ringfamilie, Wellen- oder Gehäuseanordnung und Herstelleranforderungen müssen mit der zugelassenen Baugruppe übereinstimmen. Eine Nenngröße oder ein optisch ähnlicher Ring sollte die kontrollierte Nutdefinition nicht ersetzen.
Warum reicht die Gesamtlänge nicht aus?
Die funktionale Beziehung hängt vom Kopfkontakt, dem nützlichen Zapfen, der Nutposition und dem tatsächlichen Gegenstapel ab. Eine korrekte Gesamtlänge kann mit einem falschen Ringsitz oder einer falschen axialen Beziehung einhergehen, daher erfordern diese kontrollierten Merkmale eine eigene Prüfung.
Darf die Nut zur besseren Montage verbreitert werden?
Nur nach Genehmigung. Identifizieren Sie zunächst die tatsächlichen Ring- und Paarungsrevisionen und dokumentieren Sie das Problem. Informelle Verbreiterungen oder Rundungen können die Retentionsschnittstelle verändern und sollten nicht zu einer undokumentierten Produktionsanweisung werden.
Bedeutet 316L einen hochfesten Standardstift?
Nein. Die Materialidentität und das Erscheinungsbild legen keinen Rückschluss auf die Eigenschaften oder die Bewertung eines anderen Produkts. Der tatsächliche Zustand, die Geometrie und die Serviceanforderungen müssen genehmigt werden, wobei die Festigkeits- und Ermüdungsbewertung getrennt von der CNC-Abmessungsabnahme erfolgen muss.
Was sollte die Überprüfung der Änderungskontrolle beinhalten?
Überprüfen Sie die Ringidentität, die passende Bohrung und den Stapel, die Zapfen- und Nutgeometrie, das Material, den Endprozess und die Schmierung. Behalten Sie kontrollierte Überarbeitungen bei, anstatt Beobachtungen von einem anderen Gelenk zu übertragen oder einen angepassten Prototyp als Master zu reproduzieren.
tanghangyun@oemach.com