
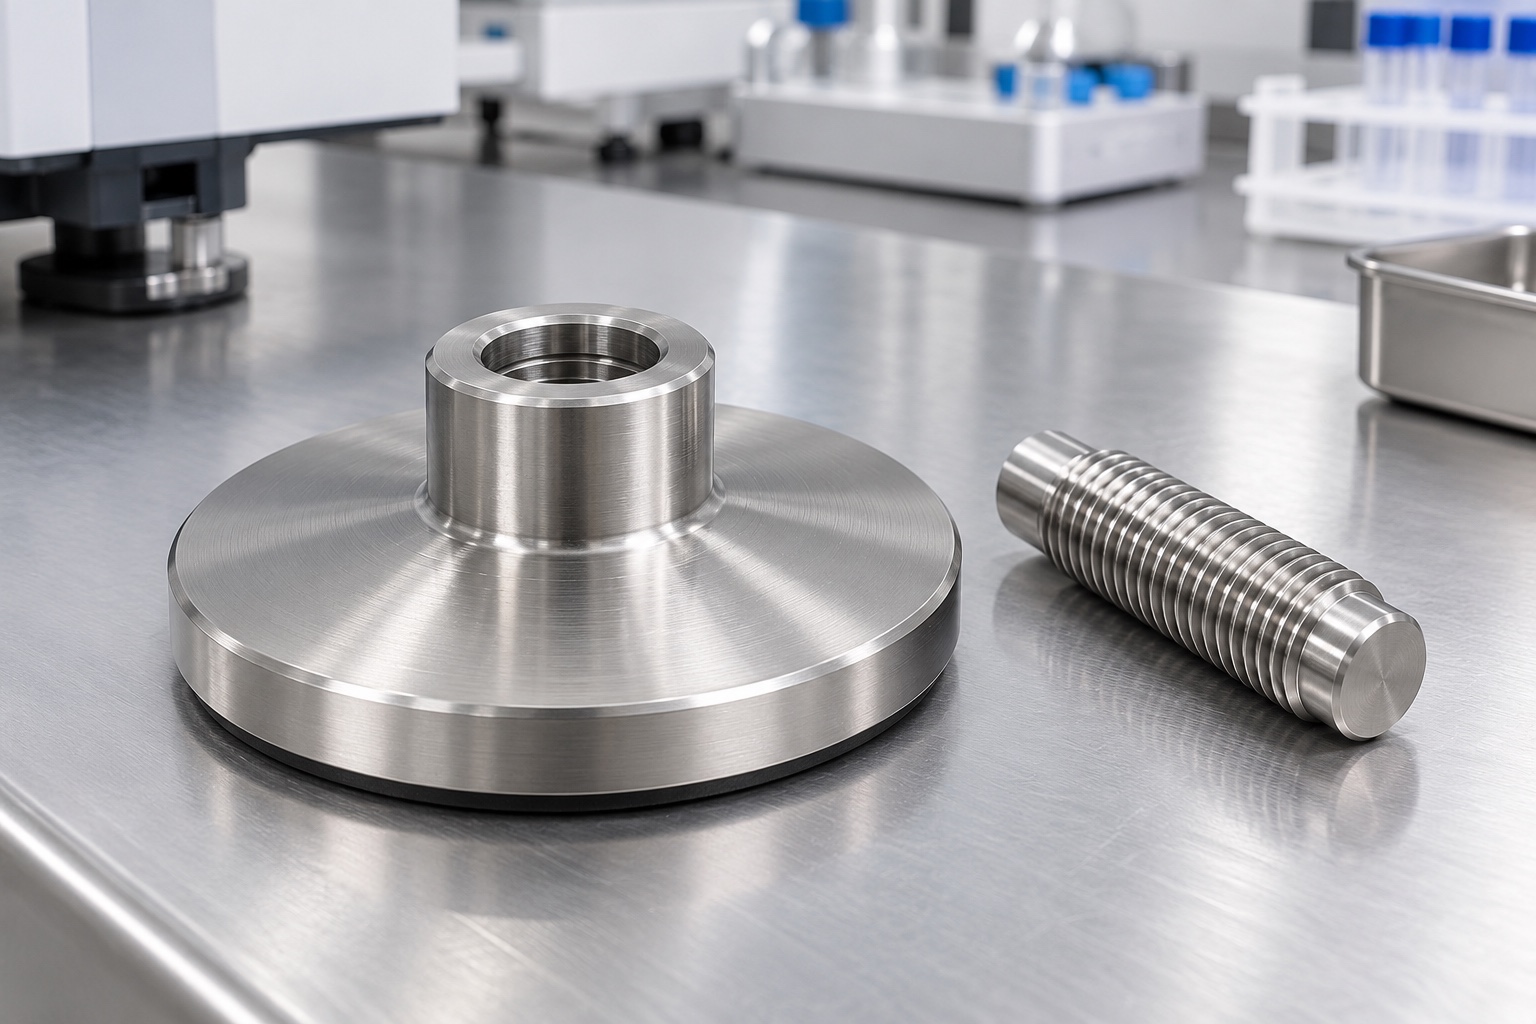
Ein beispielhafter Fertigungsplan für den Stellteller
Dieses Beispiel betrachtet einen vorgeschlagenen kreisförmigen Stellteller aus 316L-Edelstahl mit zentraler Erhöhung und zeichnungsdefinierter Spindelaufnahme für Laborgeräte. Es zeigt eine mögliche Organisation von CNC-Drehen und Maßprüfung. Es handelt sich weder um einen tatsächlich ausgelieferten Kundenauftrag noch um eine Stützbaugruppe mit nachgewiesener Tragfähigkeit oder ein validiertes Medizinprodukt. Die Abbildungen sind illustrativ und dokumentieren keine erzielten Maße oder Prüfergebnisse. Gegenstückspindel, Kontakteinsatz und Rückhaltung benötigen eigene freigegebene Spezifikationen, bevor Fertigung, Montagebewertung oder Leistungsangaben auf Geräteebene in Betracht kommen.
Kontakt- und Gegenstückanforderungen prüfen
Der Lieferant würde das genehmigte Modell, die Zeichnung, die Spindelgeometrie und die Basiskontaktanordnung erhalten. Bei der Überprüfung würden die Oberflächen identifiziert, auf denen sich die Spindel befindet, und die Bereiche, die mit der Installationsoberfläche oder einem zugelassenen Einsatz in Kontakt kommen. Aus einem einfachen Aussparungsumriss lässt sich nicht auf ein Kugelgelenk, ein Innengewinde oder eine Haltemethode schließen. Fehlende Schnittstellendetails würden zur Klärung vor der Bearbeitung zurückgegeben. Der Kostenvoranschlag würde die maßliche Fertigung von einem optionalen Montageversuch und von der Last-, Stabilitäts- oder Lebensdauerbewertung des verantwortlichen Ausrüstungsprogramms trennen, wobei der Umfang der gekauften Komponenten explizit bleiben würde.
Die spezifizierte 316L-Identität erhalten
Die Rohmaterialbestellung würde die erforderlichen 316L-Zustands- und Rückverfolgbarkeitsdokumente enthalten. Die Chargenidentität würde weiterhin mit geschnittenen Rohlingen und fertigen Komponenten verknüpft bleiben. Ein optisch ähnliches rostfreies Material würde ohne Genehmigung nicht ersetzt werden. Die Materialauswahl in diesem Beispiel wäre eine Eingabe für die Gerätekonstruktion und kein Nachweis einer universellen Reinigungskompatibilität oder einer bestimmten sicheren Belastung. Der Lieferant würde die gewählte Rohmaterialform und Bearbeitungszugabe anhand der genehmigten Geometrie überprüfen. Jede vorgeschlagene Änderung würde vor der Produktion dokumentiert und im Nachbestellungsdatensatz sichtbar bleiben, anstatt in der Einkaufskurzschrift zu verschwinden.
Die erste Drehaufspannung unterstützt auslegen
Die erste Dreheinrichtung würde den Rohling sicher halten und die Referenzgeometrie festlegen, die für spätere Vorgänge benötigt wird. Die Werkstückspannung würde auf Kontaktstelle, Zugang und das Risiko einer Beschädigung von Oberflächen überprüft, die weiterhin funktionsfähig bleiben. Späne an den Spannfutterkontakten würden kontrolliert, und die Route würde die Rüstüberprüfung von der Fertigteilabnahme unterscheiden. Die Schnittbedingungen würden für das tatsächliche Material, die Werkzeuge und die Geometrie entwickelt und nicht von einem unabhängigen Stellteller kopiert. Das Beispiel gibt keine universelle Geschwindigkeit oder keinen universellen Vorschub an und behauptet, dass es kein hergestelltes Ergebnis gibt. Es beschreibt die Planungsentscheidungen, die eine kontrollierte Bestellung erfordern würde.
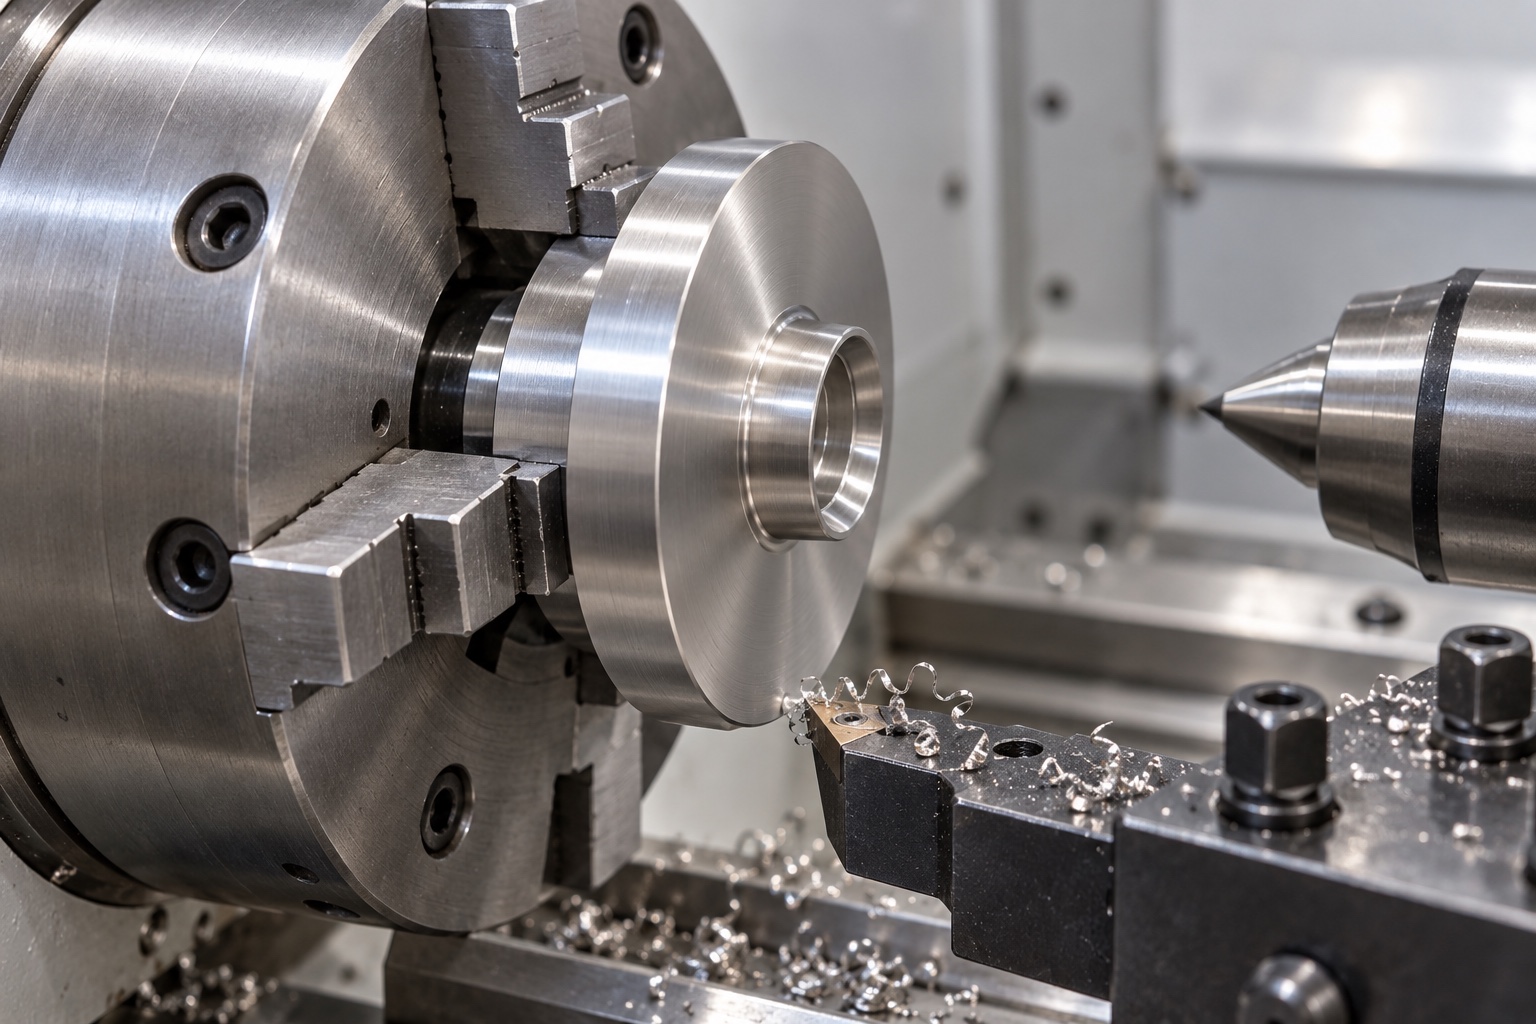
Die Auflagegeometrie bearbeiten
Die genehmigte Zeichnung würde bestimmen, ob die Basis eine vollständige Kontaktfläche, einen ringförmigen Bereich oder eine andere definierte Anordnung verwendet. Die Drehbearbeitungsfolge würde diese Geometrie und alle erforderlichen Beziehungen zur Spindelschnittstelle beibehalten. Ein dekoratives Relief dürfte den Funktionskontakt nicht unbeabsichtigt aufheben. Wenn zur Fertigstellung der Basis ein zweiter Arbeitsgang erforderlich wäre, würde bei der Übertragung das Referenzschema beibehalten. Der Lieferant würde eine blankgedrehte Oberfläche nicht als Beweis dafür betrachten, dass der Belag korrekt auf der Installationsoberfläche aufliegt oder eine bestimmte Reibungs- oder Vibrationseigenschaft aufweist.
Die zentrale Spindelaufnahme fertigstellen
Der Aussparungsvorgang würde der genehmigten Größe, Tiefe und dem Bodenübergang folgen. Der Werkzeugzugriff wird vor der Bearbeitung überprüft, einschließlich der Frage, ob das angegebene Merkmal eine bestimmte Endbearbeitungsmethode anstelle einer gewöhnlichen Bohrspitze erfordert. Der Lieferant würde eine einfache Aussparung nicht als andere Verbindung umdeuten oder ein Gewinde hinzufügen, um es an ein nicht genehmigtes Muster anzupassen. Jedes Retentionsmerkmal würde nur erzeugt, wenn es im kontrollierten Design enthalten wäre. Die relevante Geometrie würde anhand der Zeichnung überprüft, während die Passung mit einem identifizierten Spindel Teil einer separat definierten Montagedemonstration sein könnte.
Bezüge für die Fertigbearbeitung übertragen
Ein zweiter Aufbau würde der Stellteller mithilfe genehmigter Referenzmerkmale lokalisieren, ohne fertige Oberflächen zu beschädigen oder nicht aufgezeichnete Verzerrungen einzuführen. Die Route würde die Beziehung zwischen der Kontaktfläche und der Spindelschnittstellen-Achse durch die Übertragung beibehalten. Zwischenprüfungen könnten ein Setup-Problem vor der endgültigen Bearbeitung erkennen, ersetzen aber nicht die Abnahme des fertigen Bauteils. Wenn mehrere Rohmaterialgrößen oder Vorrichtungspositionen verwendet würden, würde deren Relevanz für den genehmigten Prozess überprüft. Eine wiederholbare Referenzübertragung wäre nützlicher als eine einzelne Probe, die durch undokumentierte Handkorrektur nach der Bearbeitung akzeptabel gemacht wird.
Kanten und Oberflächenprozess kontrollieren
Der Prozess würde den Außenrand und den Vertiefungseingang auf Grate prüfen und die Kantenbearbeitung innerhalb der Zeichnungsgrenzen abschließen. Uneingeschränktes Polieren würde nicht dazu dienen, ein Kontakt- oder Passungsproblem zu verbergen. Wäre eine Passivierung oder eine andere Behandlung vorgesehen, würden vor der Produktion Aufzeichnungen und Endzustandskontrollen vereinbart. Das Beispiel erhebt keinen Anspruch auf Korrosion oder Sauberkeit aufgrund des Aussehens. Die Kennzeichnung würde nur in zugelassenen Bereichen erfolgen. Ein separater Kontakteinsatz wäre, sofern das Gerätedesign dies erfordert, ein eindeutig spezifiziertes Element und kein improvisierter Zusatz, der dazu dient, der Stellteller rutschfest erscheinen zu lassen.
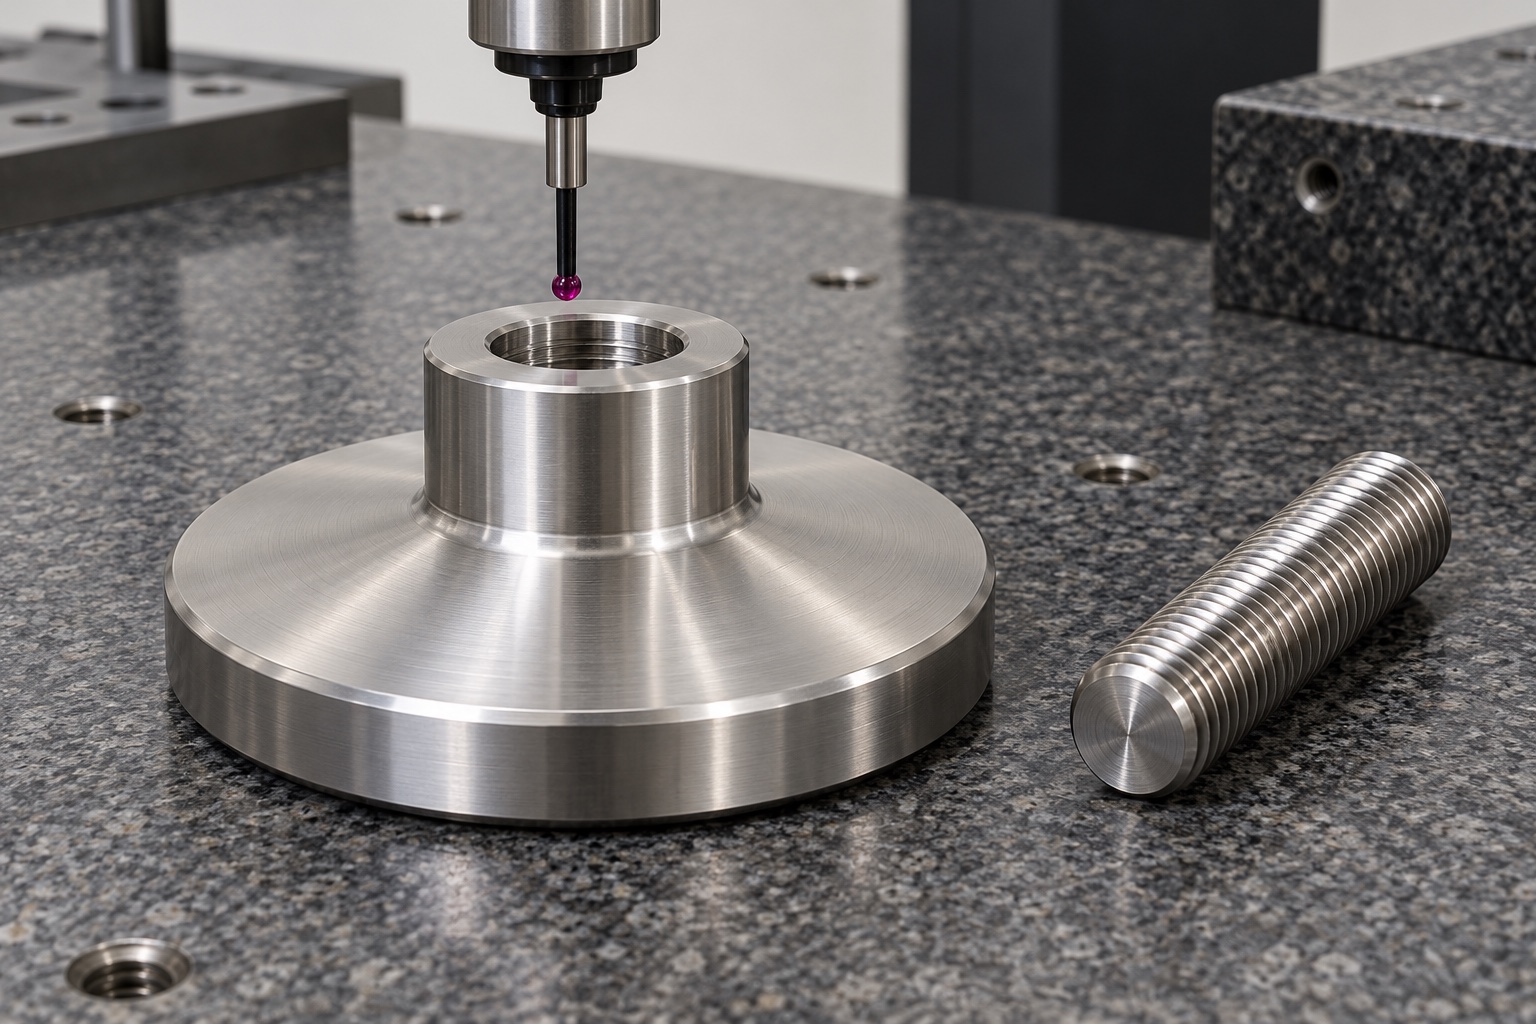
Rückverfolgbare Maßnachweise erstellen
Der erste Teilbericht würde die Zeichnungsrevision, das Materiallos und die nummerierten Anforderungen identifizieren. Es würde die spezifizierte Kontaktgeometrie, Aussparungsmerkmale und Beziehungen zu den Funktionsreferenzen abdecken. Der Bericht würde die Unterstützungs- und Messbedingungen angeben und alle vereinbarten Maße angeben. Es werden keine numerischen Ergebnisse geliefert, da für dieses repräsentative Beispiel kein physisches Produktionsexemplar oder Messprotokoll vorliegt. Materialdokumente und Maßnachweise würden die Komponentenakzeptanz innerhalb des erworbenen Umfangs unterstützen, würden jedoch nicht die zulässige Belastung, Langzeitstabilität, das Vibrationsverhalten oder den Sicherheitsstatus des medizinischen Geräts für die gesamte Halterung belegen.
Den optionalen Spindel-Montageversuch definieren
In einem separat vereinbarten Versuch könnten die Einführ- und Zeichnungsspielräume unter Verwendung eines identifizierten zugelassenen Spindel und aller spezifizierten Haltekomponenten überprüft werden. Das Verfahren würde die Stellteller-Revision und die Baugruppenkonfiguration aufzeichnen. Es würde sich nicht um eine Belastungs- oder Dauerhaltbarkeitqualifikation handeln, wenn diese Bewertungen nicht ausdrücklich vom verantwortlichen Programm definiert und durchgeführt würden. Wenn es zu einem unerwarteten Kontakt kam, dokumentierte das Team den Standort, bevor die Aussparung oder das Gegenstück ausgetauscht wurde. Eine nicht aufgezeichnete Handanpassung würde keinen Wiederholungsproduktionsstandard begründen und die Ergebnisse würden nicht automatisch auf ein anderes Spindelwerkstoff, einen anderen Kontakteinsatz oder eine andere Installationsbedingung übertragen werden.
Ohne Beschädigung der Kontaktflächen verpacken
Der Verpackungsplan würde die Stelltellers trennen und die Kontaktfläche, die zentrale Aussparung und die fertige Felge vor Stößen schützen. Passende Spindele oder zugelassene Einsätze, sofern in der Bestellung enthalten, werden separat identifiziert, damit das Empfangspersonal die korrekte Konfiguration beibehalten kann. Der Reinigungsumfang würde genau angegeben und gewöhnliche Schutzbeutel würden nicht als sterile Verpackung bezeichnet. Ein erworbenes quantitatives Sauberkeitskriterium würde eine eigene Verifizierungsmethode benötigen. Materialidentität, Zeichnungsüberarbeitung und Maßaufzeichnungen bleiben mit der Lieferung verknüpft, anstatt sich bei der Annahme auf das polierte Erscheinungsbild der Komponente zu verlassen.
Die vollständige Nachbestellungsdefinition erhalten
Vor der erneuten Herstellung werden in der Bestellung die Stellteller-Revision, der Materialzustand, die genehmigten Verbindungsinformationen, der Oberflächenprozess und die Prüfergebnisse bestätigt. Jede genehmigte Prototypänderung würde in kontrollierte Dokumente aufgenommen. Der Gerätebesitzer würde geänderte Spindele, Einsätze, Montagestrukturen oder Installationsoberflächen überprüfen, bevor er frühere Montageergebnisse wiederverwendet. Dieses repräsentative Beispiel bietet eine disziplinierte Möglichkeit, eine gedrehte Laborgerätekomponente zu erwerben. Es verbindet die zugelassene Schnittstelle mit rückverfolgbarer Bearbeitung und Inspektion und hält dabei Tragfähigkeit, Stabilitätsbewertung und Medizingerätequalifikation getrennt von Behauptungen, die ein Lieferant allein mit einer Komponentenzeichnung belegen kann.
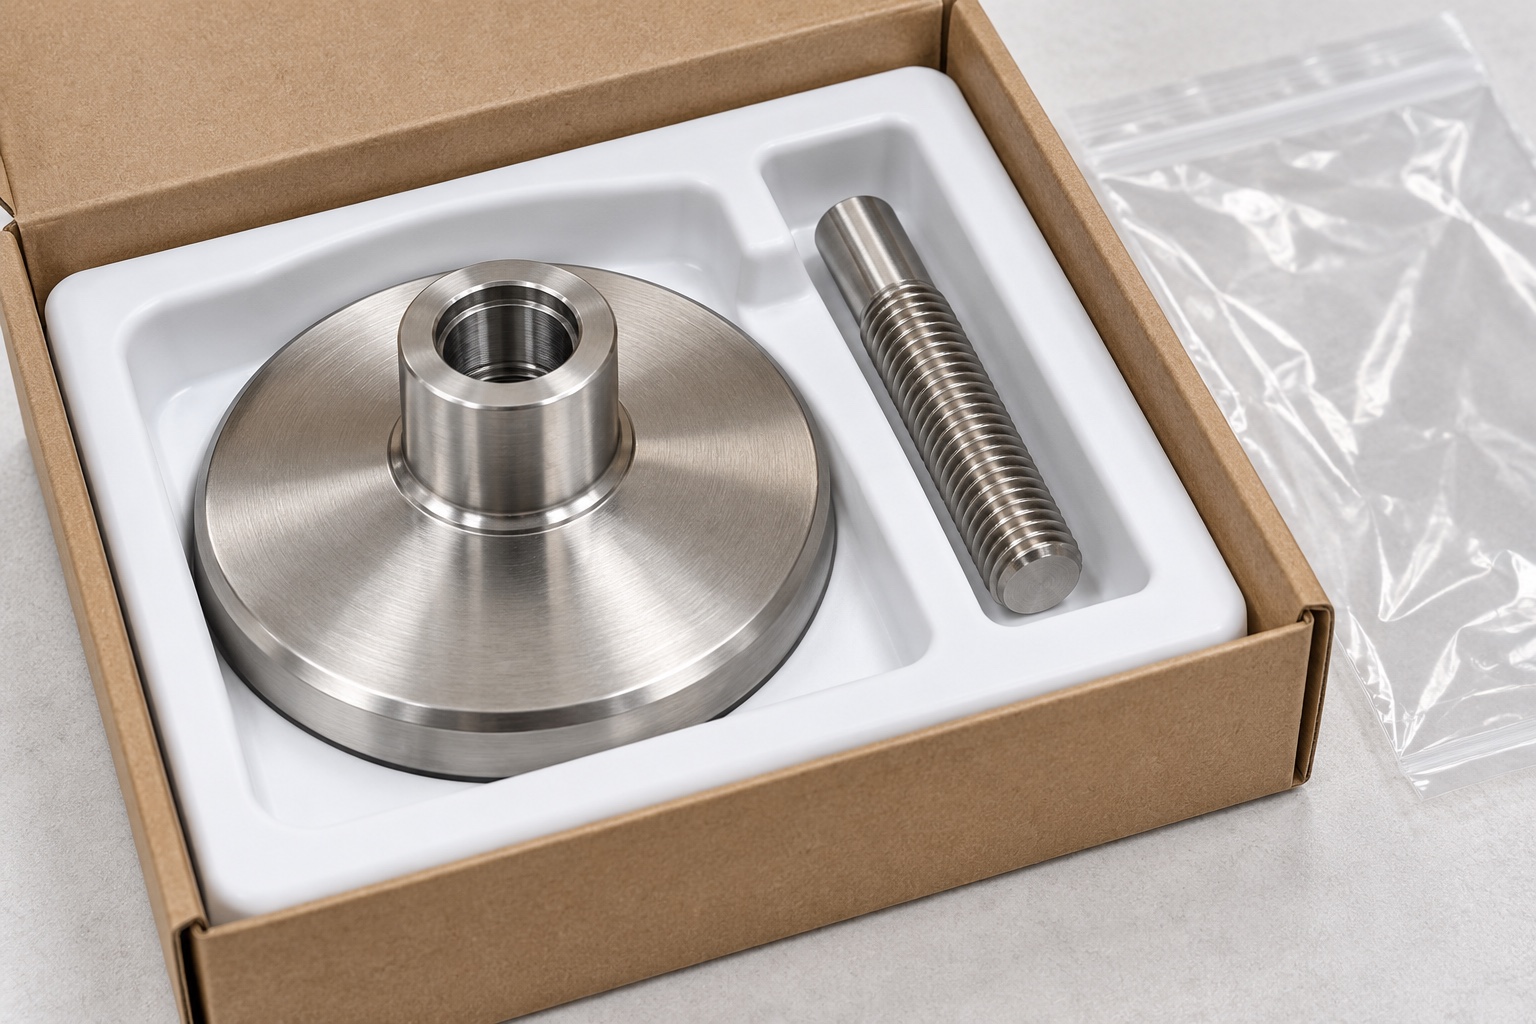
Technischer Herstellerhinweis: www.elesa-ganter.com.
FAQ
Ist dies eine gelieferte und unter Last geprüfte Stütze?
Nein. Es handelt sich um ein repräsentatives CNC-Drehbeispiel für ein vorgeschlagenes Stellteller. Es werden keine tatsächliche Kundenlieferung, erreichte Toleranz, Tragfähigkeit, Dauerhaltbarkeitergebnis, Zertifizierung oder vollständige Validierung medizinischer Geräte beansprucht.
Definiert 316L allein den Werkstoffeinkauf?
Zur Bestellung gehören auch die geforderten Zustands-, Rohstoffform- und Rückverfolgbarkeitsdokumente. Ein ähnliches Erscheinungsbild stellt keinen zugelassenen Ersatz oder eine Eignung für jede Geräteumgebung dar.
Darf aus der Aufnahme auf die Gelenkkonstruktion geschlossen werden?
Nein. Zeichnung und Gegenstückunterlagen müssen Kontaktgeometrie und Rückhaltung definieren. Eine einfache Aufnahme erlaubt nicht automatisch ein Kugelgelenk, Gewinde oder eine andere undokumentierte Verbindungskonstruktion.
Was würde der Maßbericht belegen?
Es würde die vereinbarten Komponentenmerkmale, Referenzen und Messbedingungen dokumentieren. Es allein würde nicht die Tragfähigkeit, Stabilität oder Sicherheit des gesamten Geräteträgersystems bestimmen.
Kann ein Spindel-Montageversuch vereinbart werden?
Ja, als separat definierter Dienst mit identifizierten Komponenten und expliziten Prüfungen. Sie unterscheidet sich von der Belastungs-, Dauerhaltbarkeit- und Ausrüstungsbewertung, sofern diese Aktivitäten nicht gesondert genehmigt und dokumentiert werden.
Was bleibt bei Wiederholfertigung kontrolliert?
Behalten Sie die genehmigte Revision, den Materialzustand, die Passgeometrie, die Endbehandlung und den Inspektionsplan bei. Überprüfen Sie Änderungen an Verstellspindeln, Einsätzen und Installationsanordnungen, bevor Sie davon ausgehen, dass frühere Montageschlussfolgerungen weiterhin gültig sind.
tanghangyun@oemach.com