
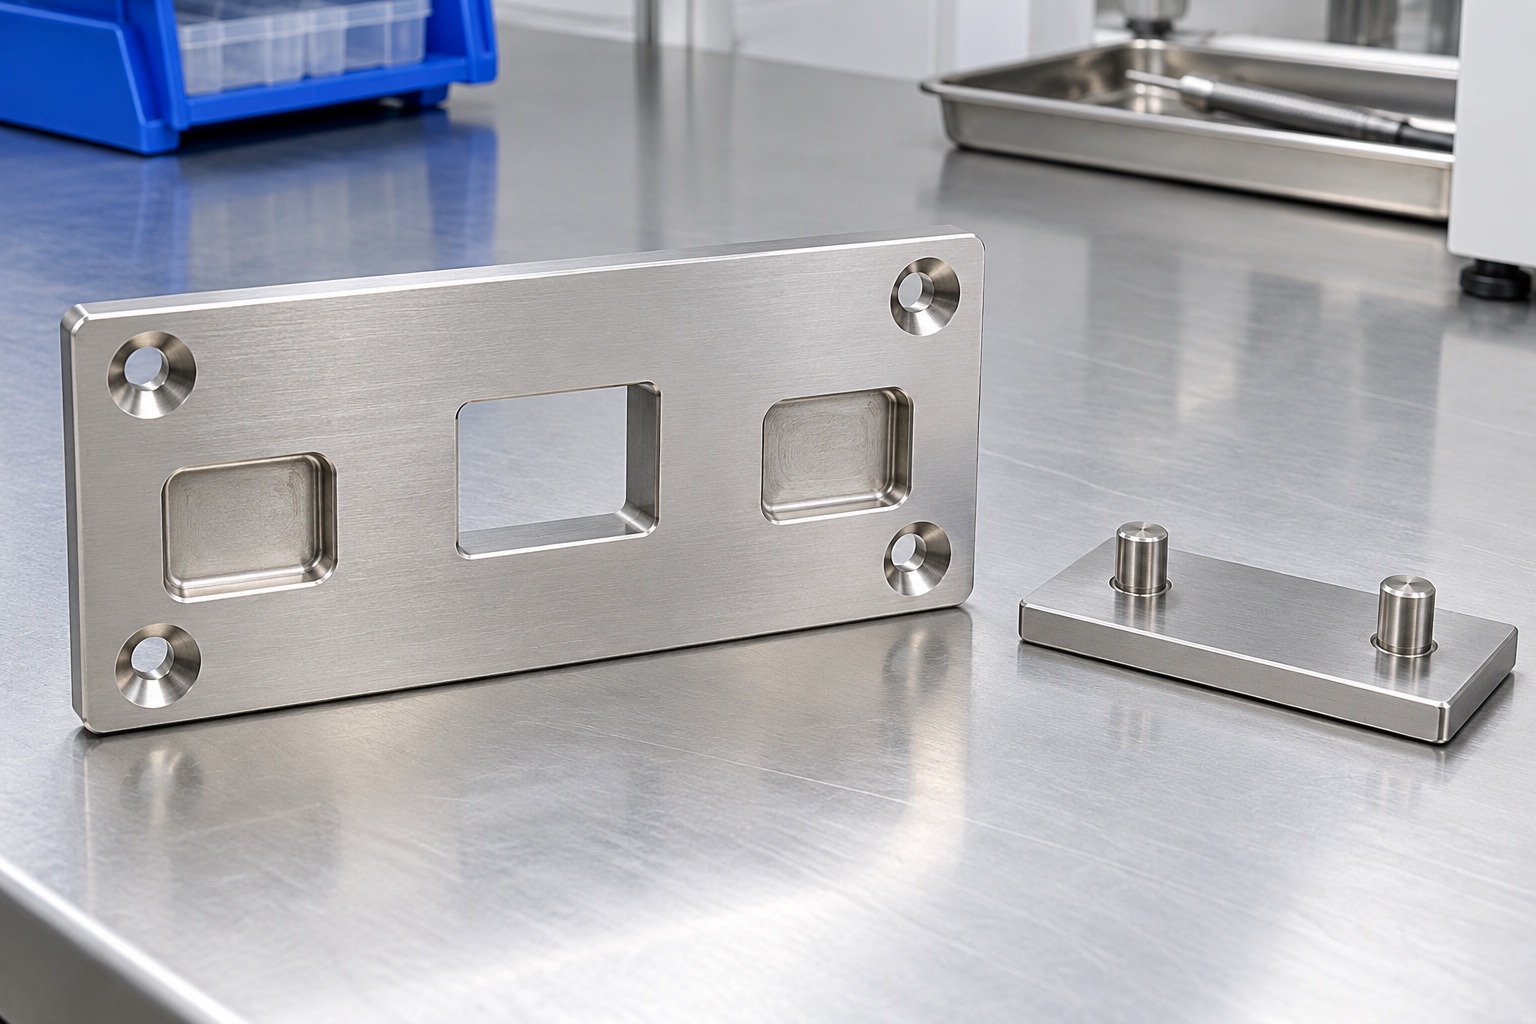
Die mechanische Schnittstelle definieren
Eine Andockplatte kann ein abnehmbares Gerätemodul mit einem Wagen, einer Stütze oder einer Servicevorrichtung verbinden. Seine bearbeiteten Merkmale können die Position festlegen, den Zugang zu Befestigungselementen ermöglichen und Platz für einen Haltemechanismus lassen. Diese Funktionen müssen für das eigentliche Anlagenprogramm definiert werden. Eine generische Metallplatte ist kein belastbares Andocksystem und kein Beweis für eine sichere medizinische Verwendung. Herstellerinformationen zu Schnellzugriffshardware veranschaulichen die Vielfalt der verfügbaren Anordnungen, genehmigen jedoch keine kundenspezifische Aufnahme. Beginnen Sie mit der vollständigen Schnittstelle und den zugewiesenen Verantwortlichkeiten, bevor Sie Material oder Fertigungstoleranzen auswählen.
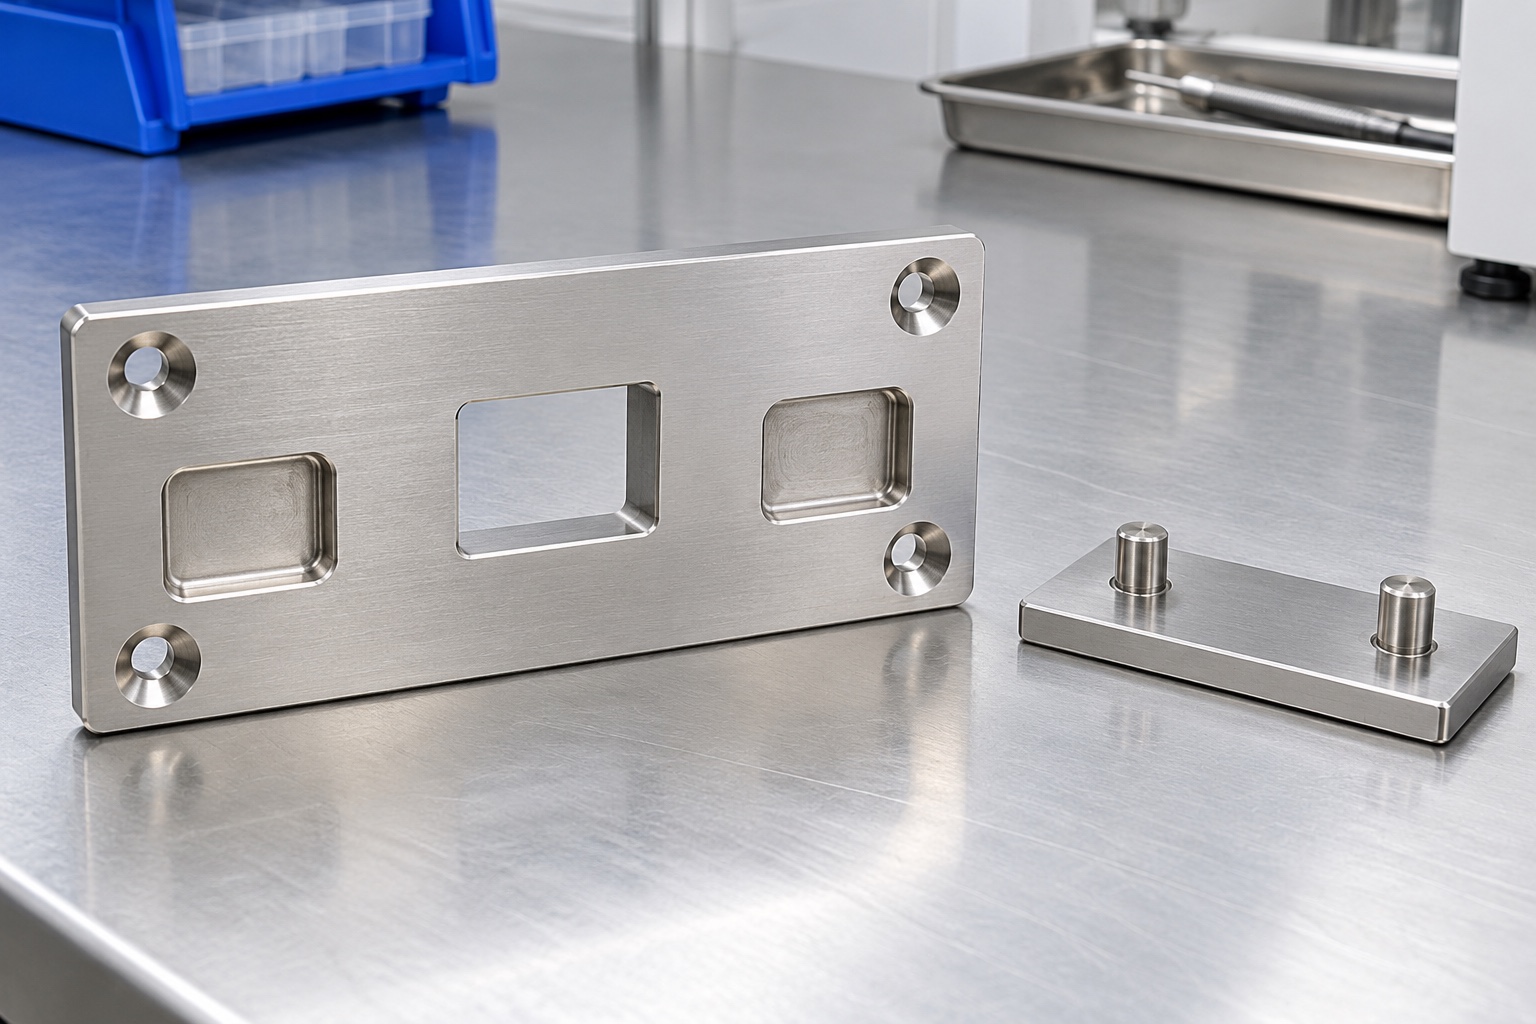
Positionierung und Rückhaltung trennen
Positionierungsflächen legen fest, wie das Modul sitzt, während eine Verriegelung oder eine andere Haltefunktion eine unerwünschte Trennung unter den genehmigten Designbedingungen verhindert. Abhängig von der Baugruppe kann ein Verbindungselement eine, beide oder keine Rolle übernehmen. Identifizieren Sie die vorgesehene Kontaktreihenfolge und den Lastpfad in den Schnittstellendokumenten. Wenn ein Riegel gezwungen wird, ein falsch ausgerichtetes Positionierungsmerkmal zu korrigieren, kann die Baugruppe ein zugrunde liegendes geometrisches Problem verbergen. Der Bearbeitungslieferant benötigt die angegebenen Beziehungen und keine Aufforderung, um die sichere Rückhaltung anhand des Erscheinungsbilds zu bestimmen. Sicherheit auf Geräteebene und Lastbewertung bleiben getrennte Aufgaben.
Den vollständigen Einführbewegungsraum prüfen
Eine Schnittstelle, die in ihrer endgültigen Position passt, kann dennoch beim Einsetzen oder Entfernen stören. Überprüfen Sie die Bewegung der Passstifte, Verriegelungselemente, Befestigungsköpfe und umgebenden Abdeckungen im gesamten genehmigten Andockweg. Berücksichtigen Sie den Zugang zu Servicewerkzeugen und das vorgesehene Entfernungsverfahren. Der relevante Abstand ist nicht unbedingt der in einem statischen Modell sichtbare Spalt. Identifizieren Sie alle zulässigen Kontakte und Bereiche, die frei bleiben müssen. Wenn der Gerätekonstrukteur den Bewegungsrahmen nicht festgelegt hat, beheben Sie diese Eingabe, bevor sich ein Lieferant zu einer Aufnahmegeometrie oder einer Montagedemonstration verpflichtet.
Installationsgerechte Bezüge verwenden
Die Montagefläche, Positionierungsaussparungen oder andere spezifizierte Merkmale sollten ein kohärentes geometrisches Bezugsschema bilden. Es sollte einen Zusammenhang zwischen der Bearbeitungszeichnung und der Art und Weise herstellen, wie die Aufnahme installiert und geprüft wird. Eine nur aus Bequemlichkeitsgründen gewählte Außenkante beeinflusst möglicherweise nicht die tatsächliche Montageposition. Stellen Sie fest, ob Anforderungen vor der Montage, unter einer definierten Installationsbedingung oder beidem gelten. Messvorrichtungen dürfen eine verformte Platte nicht in einen scheinbar akzeptablen Zustand zwingen. Ein merkmalsbezogener Inspektionsbericht sollte seinen Referenz- und Abstützzustand angeben, damit die Ergebnisse vom Montageteam interpretiert werden können.
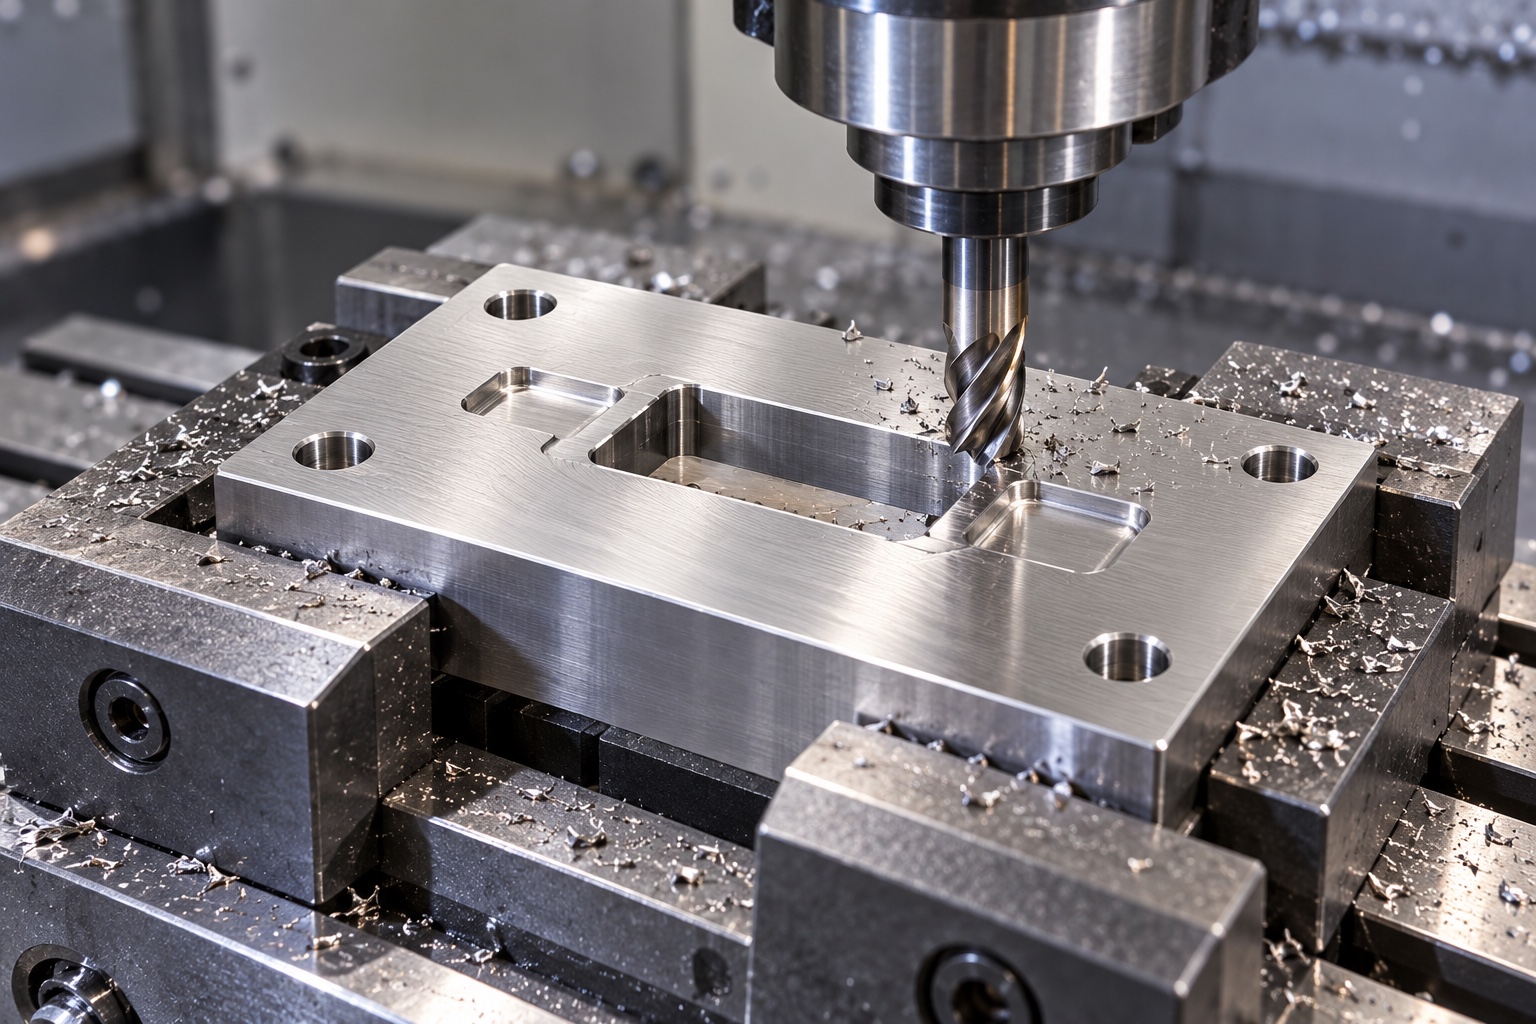
Die tatsächlichen Verriegelungselemente spezifizieren
Ein Riegelfenster muss zur genehmigten Hardware-Geometrie und -Bewegung passen und nicht nur zu einer groben rechteckigen Öffnung in einem Modell. Besorgen Sie sich die relevanten Schnittstellenabmessungen und halten Sie die Hardware-Spezifikationen des Lieferanten getrennt von den kundenspezifischen Plattenanforderungen. Übertragen Sie die im Katalog aufgeführten Haltekraftansprüche nicht auf eine andere Aufnahme, ein anderes Gegenstück oder eine andere Installation. Auch die Form, der Eingriff und der Zugang des Schraubenkopfes müssen überprüft werden. Wenn das Design einen gekauften Riegel verwendet, muss dessen Integration den vom Ausrüstungsteam genehmigten Dokumenten entsprechen. Die CNC-Fähigkeit allein stellt nicht sicher, dass die gesamte Andockanordnung ein Sicherheits- oder Zuverlässigkeitsziel erfüllt.
Den Werkstoff für die reale Umgebung wählen
Edelstahl 316L kann in Betracht gezogen werden, wenn das genehmigte Design dies erfordert, die Auswahl der Legierung muss jedoch die tatsächliche Geräteumgebung, das Reinigungsverfahren und die passenden Materialien berücksichtigen. Die Bezeichnung bietet keine allgemeine Korrosionsgarantie und legt keine zulässige Belastung fest. Geben Sie den Zustand des Rohmaterials und alle erforderlichen Unterlagen an. Berücksichtigen Sie die Oberflächenbehandlung und das Kontaktverhalten als Teil der technischen Überprüfung, anstatt davon auszugehen, dass alle silberfarbenen Teile austauschbar sind. Wenn aus Kosten- oder Bearbeitungsgründen ein anderes Material vorgeschlagen wird, erfordert seine Annahme eine kontrollierte Entwurfsentscheidung und keinen undokumentierten Kaufersatz.
Die Bearbeitung an Funktionsflächen ausrichten
Die Fertigungsfolge sollte bei der Herstellung von Aussparungen, Fenstern und Montageelementen den Halt bewahren. Das Schneiden einer großen Öffnung kann die lokale Steifigkeit verringern, daher verdienen die Werkstückhalterung und die Arbeitsabfolge auch bei einer scheinbar einfachen Platte Aufmerksamkeit. Ordnen Sie die Endbearbeitungsvorgänge dem funktionalen Referenzschema zu und prüfen Sie sie nach dem Lösen der Klemmen, sofern erforderlich. Inneneckenradien müssen mit der zugelassenen Gegengeometrie und dem verfügbaren Werkzeugzugang kompatibel sein. Überlassen Sie es nicht dem Montageteam, festzustellen, dass ein Fräserradius verhindert, dass eine Verriegelung ihre vorgesehene Position erreicht, nachdem das Teil bereits geliefert wurde.
Kanten und Endbehandlung kontrollieren
Grate in der Nähe von Positionierungsaussparungen, Verriegelungsfenstern und Montagelöchern können den Sitz verändern oder ein bewegliches Element behindern. Geben Sie Kantenbedingungen für die relevanten Flächen an, anstatt überall eine uneingeschränkte Rundung anzuwenden. Wenn eine Passivierung oder eine andere Endbehandlung erforderlich ist, definieren Sie den Prozess und die Endkontrollbedingung in den Kaufunterlagen. Ein Behandlungsprotokoll ist kein Ersatz für die Maßabnahme, noch beweist ein geschliffenes Erscheinungsbild ein geeignetes Kontaktverhalten. Untersuchen Sie versteckte Ausgänge und Merkmale auf der Unterseite ebenso sorgfältig wie sichtbare Flächen. Halten Sie alle Identifikationsmarkierungen von funktionalen Kontaktbereichen fern, es sei denn, dies ist ausdrücklich genehmigt.
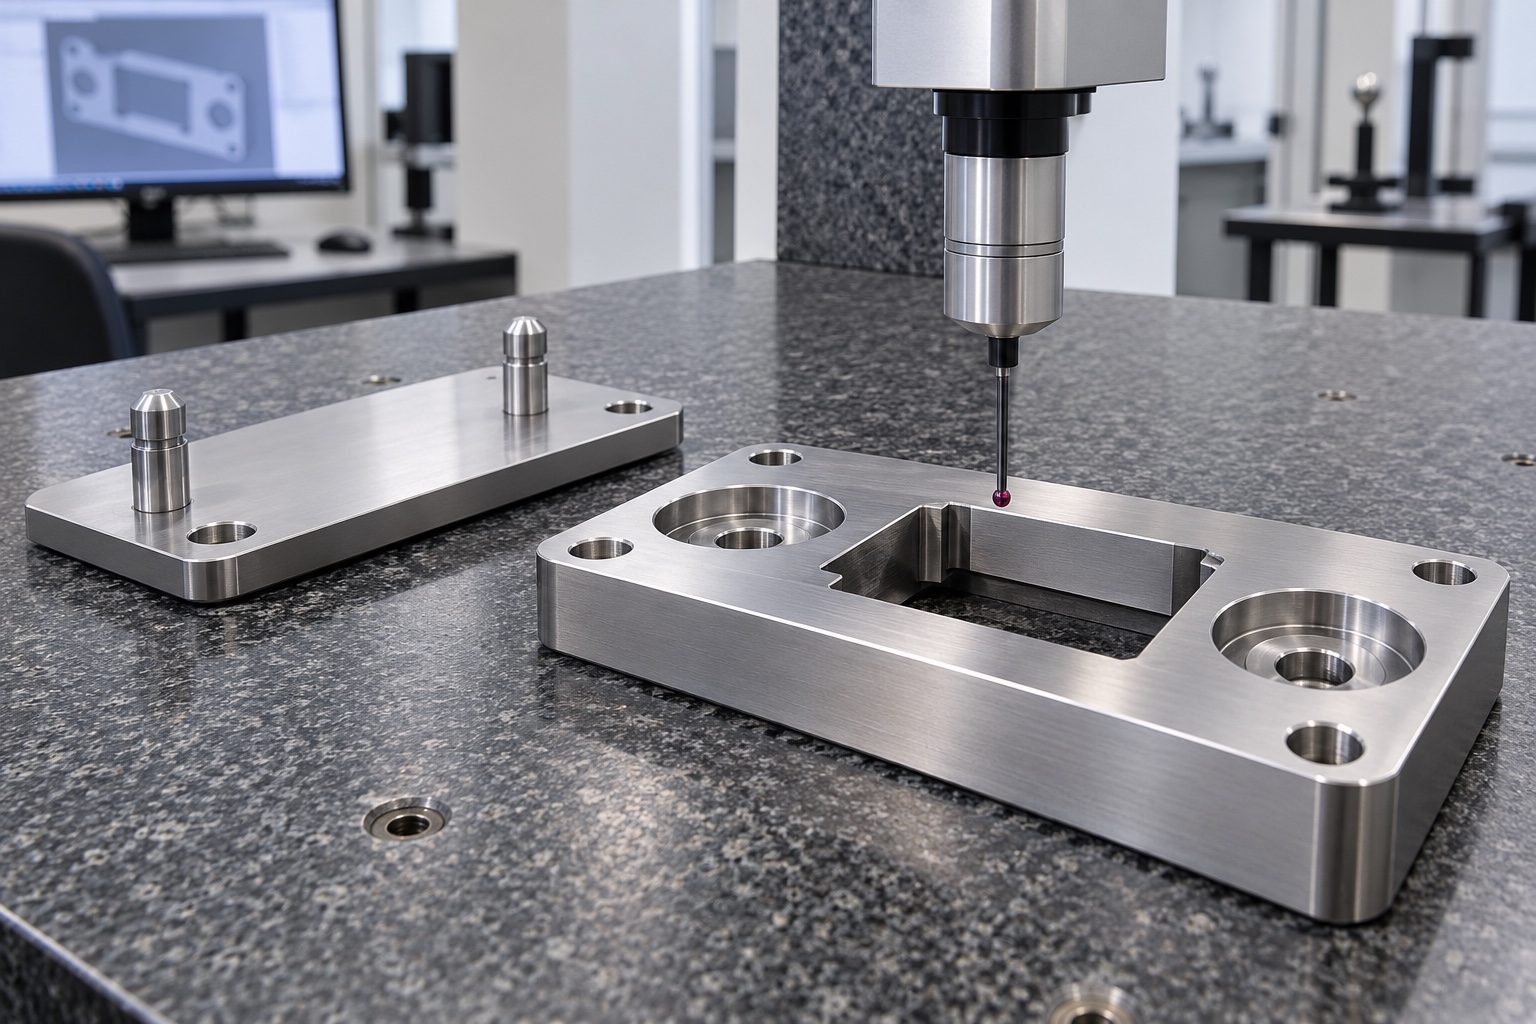
Geometriebeziehungen statt Einzelmaße prüfen
Eine Aufnahme kann individuell korrekte Aussparungsdurchmesser haben und trotzdem das Modul falsch positionieren, wenn sein Verhältnis zur Montageebene falsch ist. Ordnen Sie die Zeichnungsanforderungen geeigneten Messmethoden zu und behalten Sie die Merkmalskennungen im Bericht bei. Überprüfen Sie die Geometrie des Verriegelungsfreiraums im in der Zeichnung geforderten Zustand. Wenn ein passendes Messgerät verwendet wird, definieren Sie dessen Identität, Zustand und Akzeptanzbedeutung. Das Bestehen einer undokumentierten Stichprobenanpassung ist nicht gleichbedeutend mit der Überprüfung aller geometrischen Anforderungen. Beheben Sie unzugängliche Maße während der Planung, anstatt eine geeignete Bemaßung zu akzeptieren, die die Schnittstelle nicht kontrolliert.
Montage- und Lastprüfungen getrennt definieren
Bei einem kontrollierten Montageversuch können vereinbarte Einfügungs-, Sitz- und Entfernungsprüfungen mit identifizierter passender Hardware bewertet werden. Ohne ein gesondert definiertes Validierungsprogramm werden keine sichere Belastbarkeit, Vibrationsfestigkeit oder Lebensdauer ermittelt. Der Geräteeigentümer muss die geltenden Bedingungen, Verfahren und Abnahmekriterien bereitstellen. Notieren Sie die Plattenversion, die Hardwarekonfiguration und die Montageanordnung für jeden Versuch. Wenn eine Konstruktionsänderung auf eine Kollisionsfeststellung folgt, bewerten Sie die betroffenen Prüfungen erneut. Erweitern Sie ein Ergebnis von einer Konfiguration nicht ohne technische Überprüfung auf eine andere Verriegelung, ein anderes Befestigungselement oder eine andere Stützstruktur.
Positionierflächen beim Versand schützen
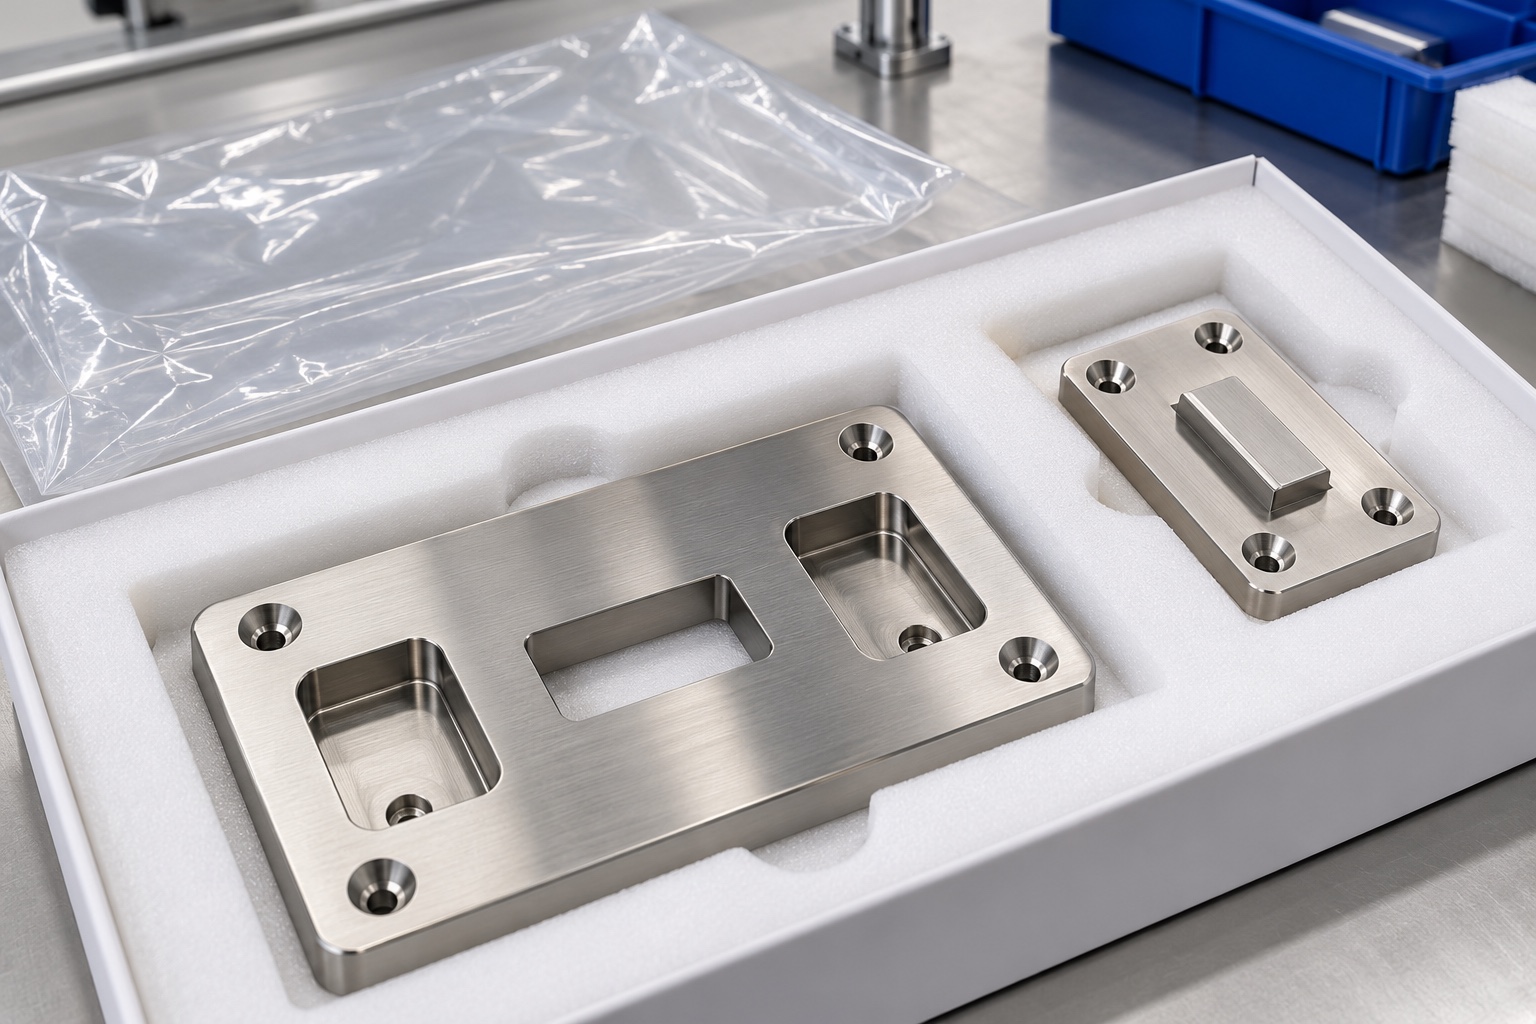
Trennen Sie Gegen- und Aufnahmeteil so, dass der Transport nicht wiederholt an die Anschlagflächen stoßen kann. Verwenden Sie Schutzstützen, die keine dünnen Bereiche verbiegen oder Rückstände in Nischen und Fenstern ablagern. Die Reinigungs- und Verpackungsanforderungen sollten dem vereinbarten Gerätemontageprozess entsprechen. Eine Schutzverpackung ist nicht automatisch eine sterile Verpackung, und die rostfreie Konstruktion macht eine Komponente nicht für den Einsatz in klinischen Umgebungen geeignet. Bewahren Sie Materialidentitäts-, Zeichnungsrevisions- und Inspektionsaufzeichnungen auf, die mit der gelieferten Charge verknüpft sind. Dadurch kann der Empfänger die akzeptierte Komponentenkonfiguration von einem optisch ähnlichen, aber nicht dokumentierten Austausch unterscheiden.
Eine vollständige Fertigungsanfrage vorbereiten
Eine nützliche Anfrage umfasst das kontrollierte Modell und die Zeichnung, die Montageanordnung, die passende Geometrie, die zugelassenen Halteteile, den Materialzustand, die Endbehandlung und die erforderlichen Inspektionsnachweise. Geben Sie an, ob ein Montagetest Teil der Bestellung ist, und halten Sie diesen Service getrennt von der Validierung auf Last- oder Geräteebene. Behalten Sie für die Wiederholungsproduktion genehmigte Überarbeitungen bei und überprüfen Sie alle Änderungen an der Verriegelung, der Stützstruktur oder der Installationsmethode. Eine klar definierte Kaufanfrage verwandelt einen Andockaufnahme in eine testbare mechanische Schnittstelle, ohne dass der Bearbeitungslieferant die Leistungsanforderungen des gesamten medizinischen Gerätesystems erfinden muss.
Technischer Herstellerhinweis: southco.com.
FAQ
Bestimmt die Aufnahmeplatte allein die sichere Haltekapazität?
Nein. Der vollständige Lastpfad umfasst passende Komponenten, Hardware, Montage und Stützstruktur. Die sichere Kapazität erfordert eine definierte Analyse und Prüfung durch das Ausrüstungsteam. Eine Bauteilzeichnung oder Passungsprüfung reicht nicht aus.
Warum Positioniermerkmale und Verriegelung trennen?
Sie können unterschiedliche Rollen haben. In den Schnittstellendokumenten sollte angegeben werden, wie das Modul positioniert und gehalten wird, damit die Verriegelung nicht unbeabsichtigt eine falsch ausgerichtete oder schlecht unterstützte Positionierungsanordnung ausgleicht.
Gelten Katalogwerte für eine kundenspezifische Platte?
Nicht automatisch. Katalogaussagen gelten für bestimmte Hardware und Bedingungen. Eine kundenspezifische Aufnahme, Gegenstückgeometrie oder Installation muss innerhalb der vollständigen freigegebenen Gerätekonfiguration geprüft werden, bevor Leistungsangaben übernommen werden.
Eignet sich 316L für jedes Reinigungsverfahren?
Es wird keine universelle Kompatibilität vorausgesetzt. Die tatsächlichen Reinigungschemikalien, Expositionsbedingungen, Oberflächenbehandlung und Geräteanforderungen müssen überprüft werden. Die Legierungsidentität allein beweist nicht, dass sie für jede medizinische Umgebung geeignet ist.
Was prüft ein Andock-Montageversuch?
Nur die vereinbarten Prüfungen, etwa Einführen, Sitz, Freiraum und Entnahme mit identifizierten Komponenten. Belastbarkeit, Dauerhaltbarkeit und Gerätesicherheit erfordern gesonderte Verfahren und Abnahmekriterien.
Welche Unterlagen sind bei Nachbestellungen beizubehalten?
Bewahren Sie die genehmigte Plattenrevision, die Dokumente zu den passenden Schnittstellen, die Hardwarekonfiguration, die Material- und Behandlungsanforderungen, den Inspektionsplan und die genehmigten Änderungen auf. Überprüfen Sie geänderte Installationsbedingungen, bevor Sie die vorherige Produktionsspezifikation wiederholen.
tanghangyun@oemach.com