
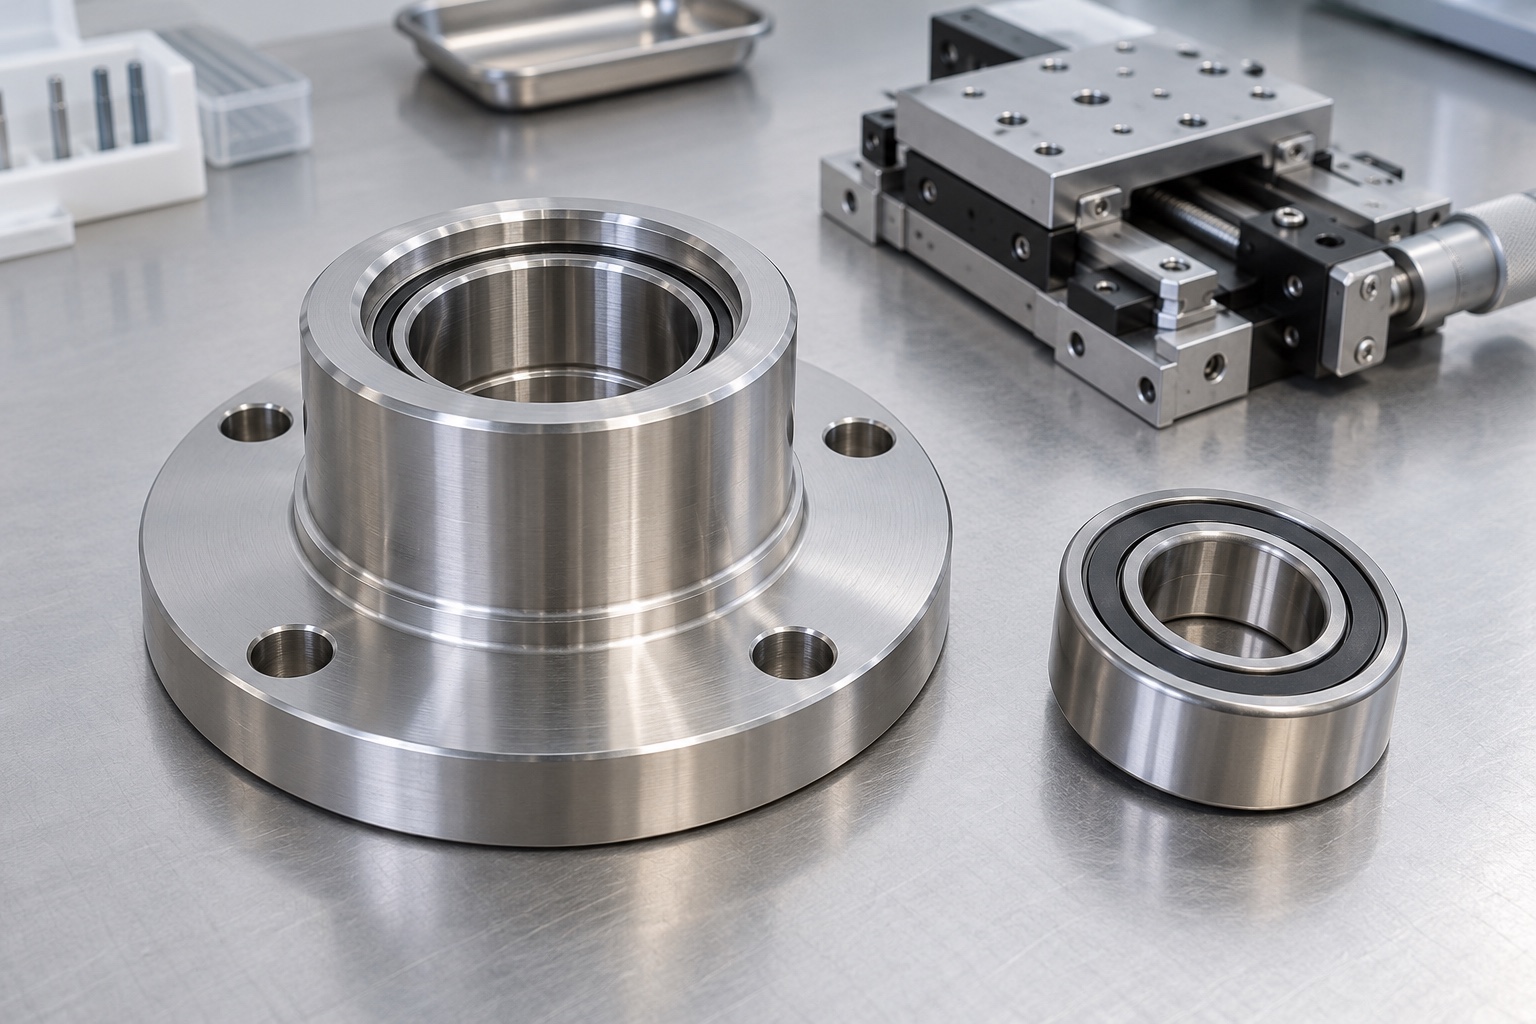
Ein beispielhaftes Flanschgehäuse
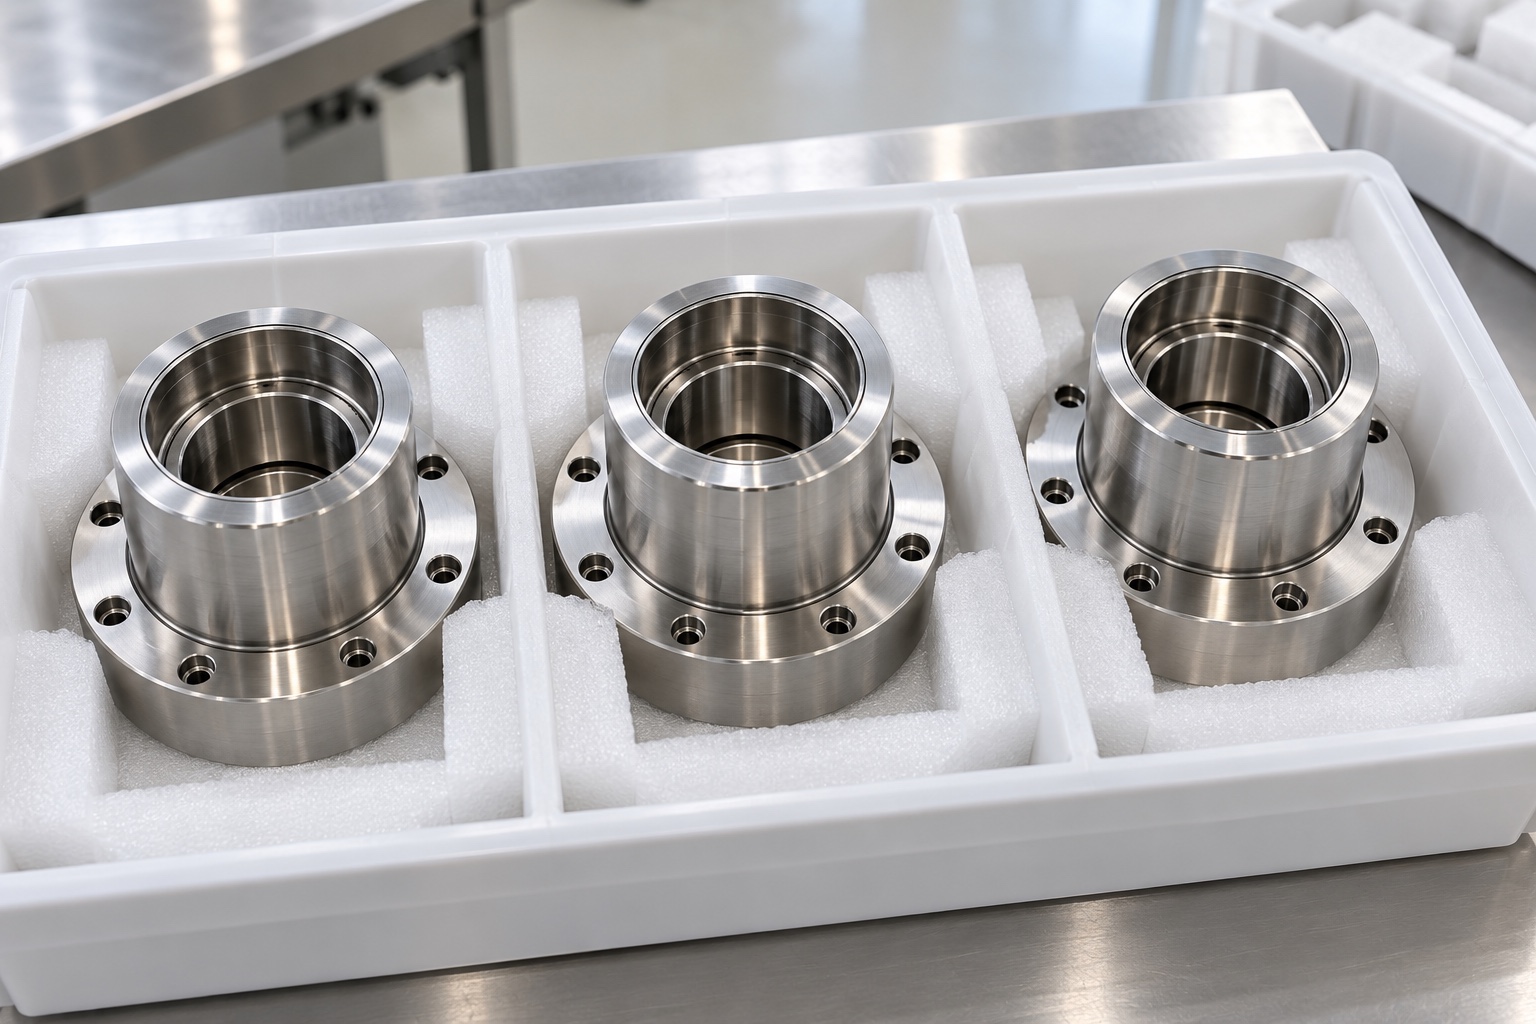
In diesem Fall wird eine vorgeschlagene CNC-Route für eine Lagerkartusche aus 316L-Edelstahl vorgestellt, die in einer Laborpositionierachse verwendet wird. Das Konzept besteht aus einem Montageflansch, einem äußeren Aufnahmebereich, einem inneren Lagersitz und einem axialen Widerlager. Es handelt sich um ein repräsentatives Herstellungsbeispiel, nicht um die Lieferung eines benannten Kunden oder um einen Anspruch auf gemessene Leistung des Positioniersystems. Die Lageranordnung und das Gerätedesign liegen weiterhin in der technischen Verantwortung des Kunden. Die Arbeit des Lieferanten beginnt mit einer freigegebenen Zeichnung, die den Materialzustand, die Passform, die Geometrie und die erforderlichen Nachweise klar genug für die Fertigung und Prüfung macht.
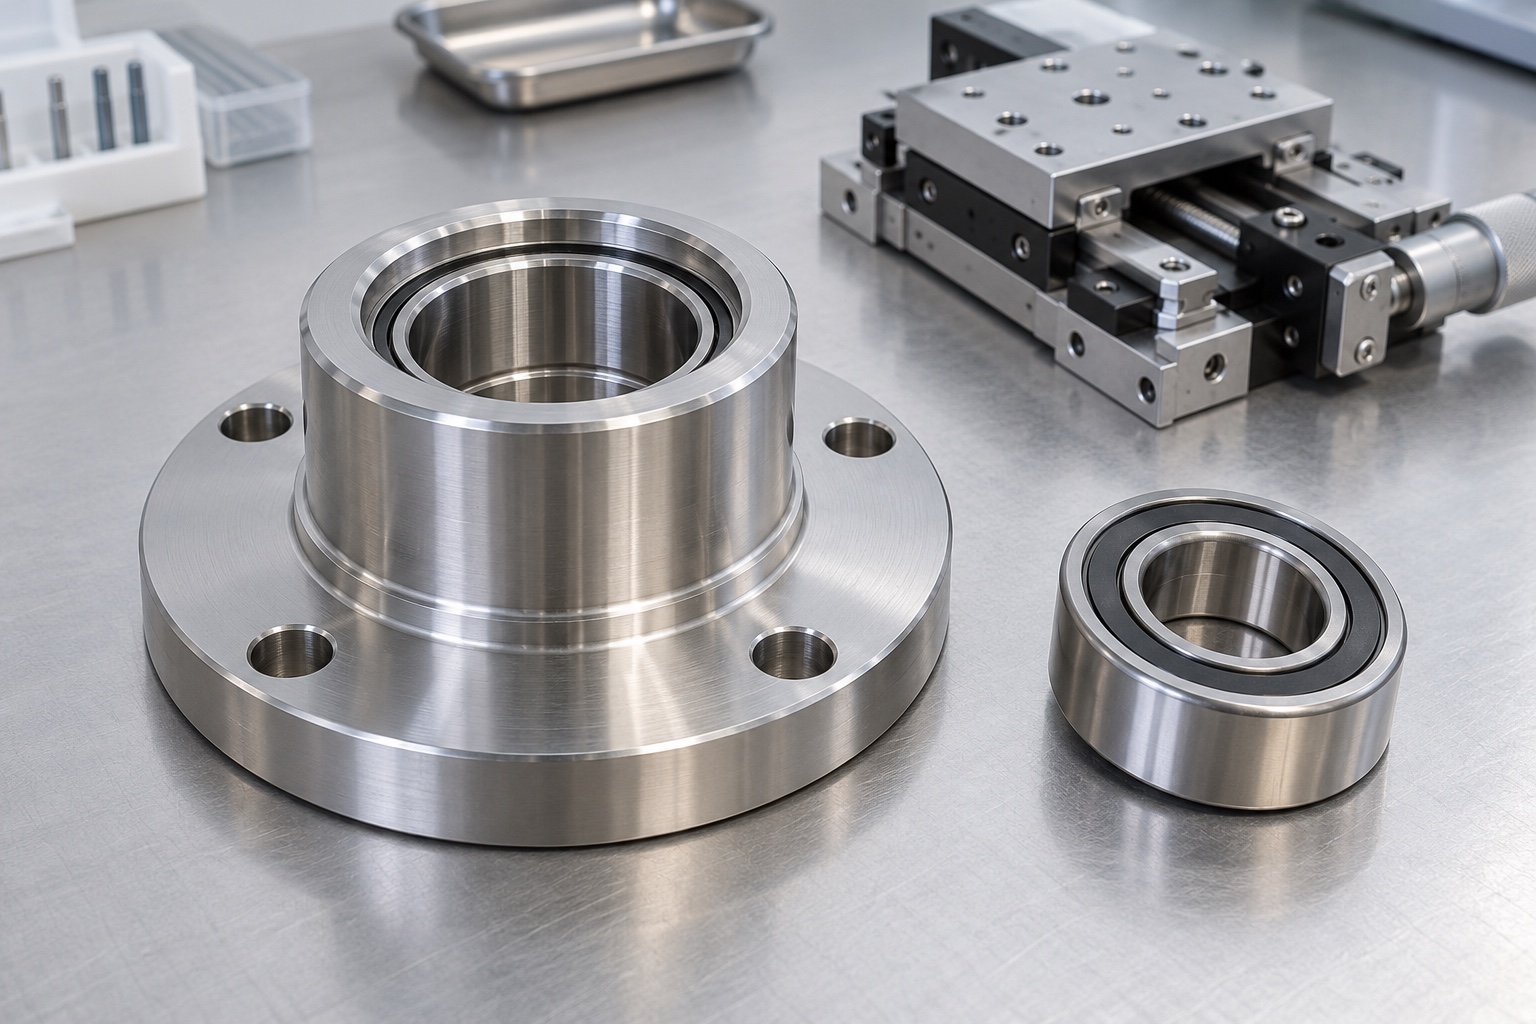
Lager- und Montagereferenzen prüfen
Die Anfrage sollte das zugelassene Lager, die Einbauausrichtung der Lagerkartusche und die Merkmale, mit denen sie im Rahmen befestigt wird, angeben. Prüfen Sie, ob das Lager durch einen Deckel, Ring oder ein anderes definiertes Bauteil gehalten wird. Ein Modell, das eine zylindrische Aussparung zeigt, legt weder eine Passung noch eine axiale Anforderung noch eine Vorspannungsanordnung fest. Beheben Sie fehlende Hinweise, bevor Sie die Fertigbohrung planen. Notieren Sie den Zweck und die Identität aller Paarungsproben. Ein Musterlager kann eine gesondert vereinbarte Erprobung unterstützen, seine Anwesenheit soll jedoch nicht stillschweigend die freigegebenen Maße und Abnahmebedingungen ersetzen.
Die Werkstoffidentitaet des Rohlings erhalten
Bestätigen Sie 316L und den Zustand des bestellten Lagerbestands, das Formular und die Zertifikatsanforderungen. Bewahren Sie die Schmelz- oder Chargenreferenz während des Schneidens und der laufenden Arbeiten auf, damit sie mit der Lieferdokumentation verknüpft werden kann. Material für Flansch, Aufnahmebereich, Sitz und eventuelle Folgearbeiten einplanen. Gehen Sie nicht davon aus, dass alle optisch ähnlichen Edelstahlmaterialien gleichwertig sind. In diesem Fall wird kein allgemeiner Anspruch auf medizinische Unbedenklichkeit oder Verträglichkeit mit jedem Reinigungsmittel erhoben. Jede Kontaktklassifizierung, Sonderbehandlung oder Materialbewertung muss als definierte Bestellanforderung angegeben werden und darf nicht aus der Legierungsbezeichnung abgeleitet werden.
Die Fertigungsfolge an Funktionsbezuegen ausrichten
Ein möglicher Plan erstellt eine kontrollierte externe Referenz und Flanschfläche, bevor die Bohrung und das axiale Widerlager fertiggestellt werden. Überprüfen Sie den Werkzeugzugriff und die verbleibende Unterstützung während dieser Sequenz. Die tatsächliche Zeichnung kann eine andere Reihenfolge der Operationen rechtfertigen, daher muss die Route bewertet und nicht als universelles Rezept behandelt werden. Identifizieren Sie, welche Merkmale die Bearbeitungsachse festlegen und welche lediglich für Halt sorgen. Vermeiden Sie die Fertigstellung eines kritischen Sitzes bei einem Aufbau, der seine spezifizierte Beziehung zur Montageschnittstelle nicht beibehalten kann. Dokumentieren Sie die Programm- und Setup-Referenzen, die für den ersten Artikel verwendet wurden.
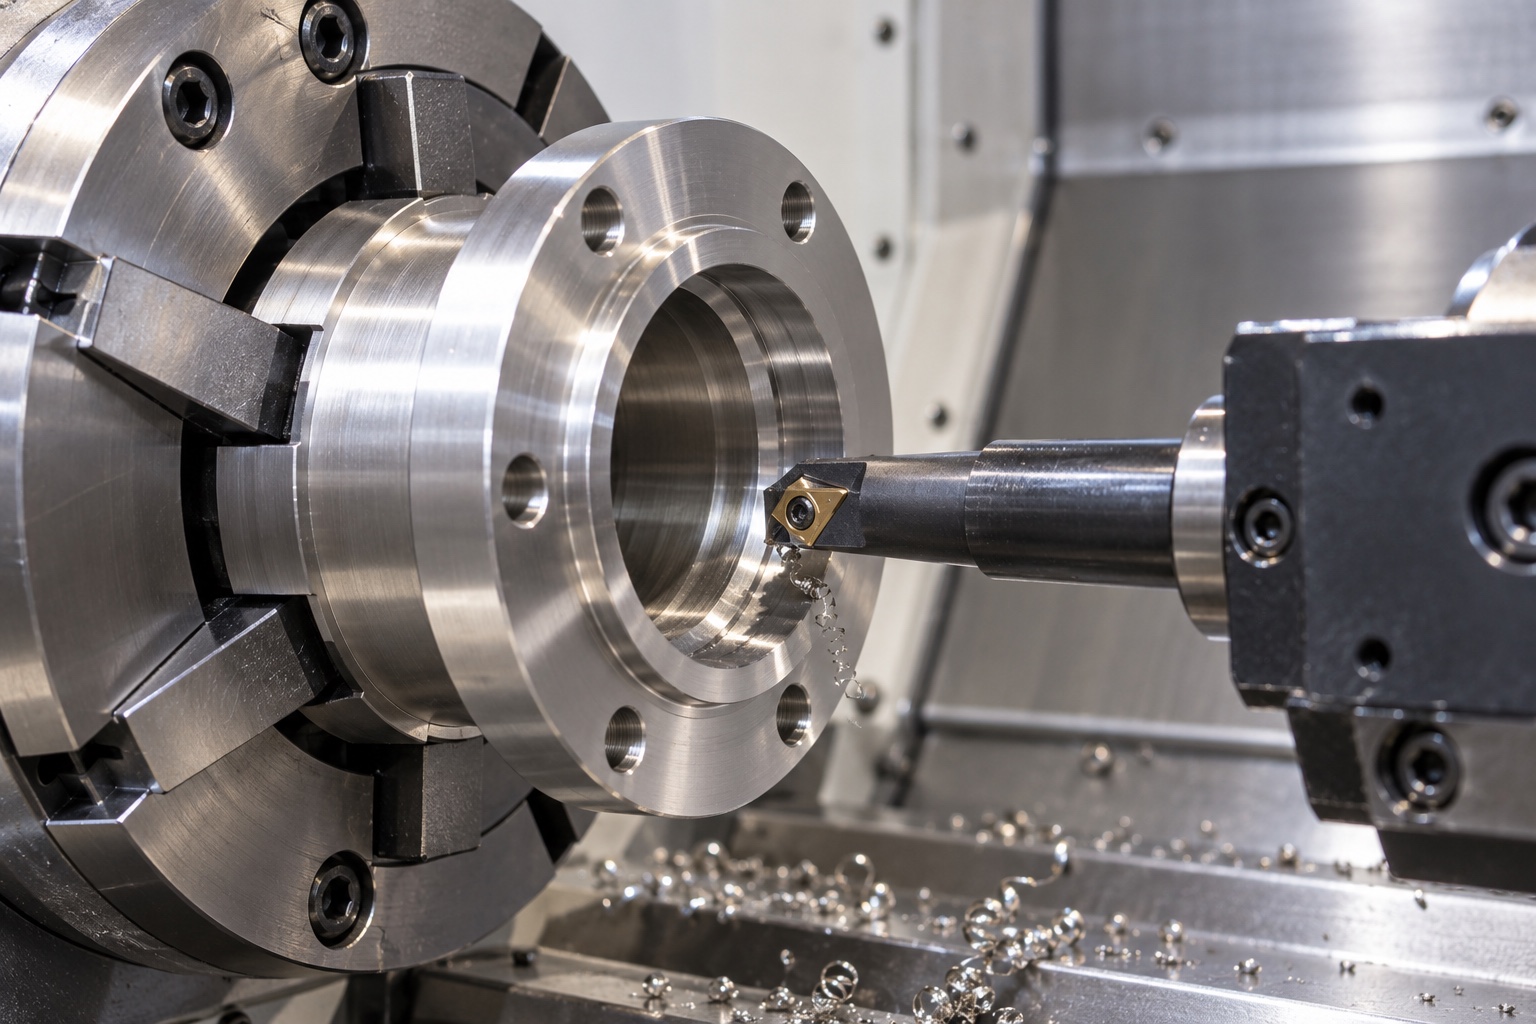
Abstützung bei abnehmender Wanddicke kontrollieren
Die Steifigkeit der Lagerkartusche ändert sich, wenn das Innenmaterial entfernt wird. Überprüfen Sie den Spannzangen- oder Backenkontakt, die nicht unterstützte Länge und die Reaktion des Flansches auf das Spannen. Eine Bohrung, die bei komprimiertem Bauteil gemessen wird, beschreibt möglicherweise nicht den freien Teil. Richten Sie an einer sinnvollen Stelle der Strecke eine Freigabeprüfung ein und überprüfen Sie die Endabnahme im in der Zeichnung geforderten Zustand. Wenn sich eine Supportstrategie nach dem ersten Artikel ändert, überprüfen Sie die betroffenen Merkmale, anstatt sie als rein betriebliche Anpassung zu betrachten. Der Wiederholungsweg sollte die Beweise enthalten, die zur Erklärung des akzeptierten Zustands erforderlich sind.
Sitz und Axialanlage gemeinsam fertigstellen
Planen Sie Bohrung und Schulter als verwandte Elemente und nicht als unabhängige Bemaßungen, die sich zufällig einen Hohlraum teilen. Überprüfen Sie die Reichweite der Bohrstange, die Spanabfuhr, den vorgesehenen nutzbaren Sitz und den angegebenen Eckenabstand. Ein korrekter Durchmesser beweist nicht, dass ein Lager die richtige axiale Unterstützung erreicht. Vergleichen Sie die Schulter- und Freiflächengeometrie mit der zugelassenen Lagerschnittstelle und klären Sie alle unzugänglichen Merkmale. Vergrößern Sie keine Eckenaussparung und verkürzen Sie den Sitz nicht, nur um sie an einen verfügbaren Fräser anzupassen. Jede Änderung, die sich auf die freigegebene Schnittstelle auswirkt, erfordert eine autorisierte technische Disposition.
Das Befestigungsmuster kontrolliert übertragen
Wenn Flanschlöcher oder andere Merkmale eine zweite Einrichtung erfordern, lokalisieren Sie das Teil anhand der genehmigten Referenzen und achten Sie auf die erforderliche Beziehung zum Lagersitz. Dokumentieren Sie, was die Drehung einschränkt und was die axiale Position festlegt. Eine wiederholbare Vorrichtung ist nützlich, aber sie beseitigt nicht die Notwendigkeit, die Beziehung, die sie herstellen soll, zu überprüfen. Überprüfungszugriff für Bohrer, Endbearbeitungswerkzeuge und Inspektionssonde. Grate in der Montagebohrung müssen entfernt werden, ohne die Flanschfläche zu beschädigen oder loses Material in die fertige Bohrung zu drücken. Überprüfen Sie das Teil nach den Vorgängen, die diese Oberflächen beeinträchtigen könnten.
Kanten und vorgeschriebene Behandlung abschließen
Der Sitzeinstieg, die Haltefunktionen, die Befestigungslöcher und die Schulter können unterschiedliche Kantenanforderungen haben. Verwenden Sie eine kontrollierte Endbearbeitung, die anhaftendes Material entfernt und gleichzeitig den beabsichtigten Halt und Halt beibehält. Wenn eine Passivierung oder eine andere Behandlung angeordnet wird, befolgen Sie den definierten materialverträglichen Prozess und bewahren Sie die angeforderte Dokumentation auf. Überprüfen Sie anschließend relevante Merkmale, wenn für die Bestellung Fertigmaße erforderlich sind. Ein Behandlungsprotokoll stellt keinen Nachweis für die Passform des Lagers oder die sterile Entbindung dar. Behandeln Sie Markierungen, Rückstände und Maßannahmen weiterhin als separate Beobachtungen, damit ein optisch ansprechendes Bauteil nicht mit einem vollständig überprüften Bauteil verwechselt wird.
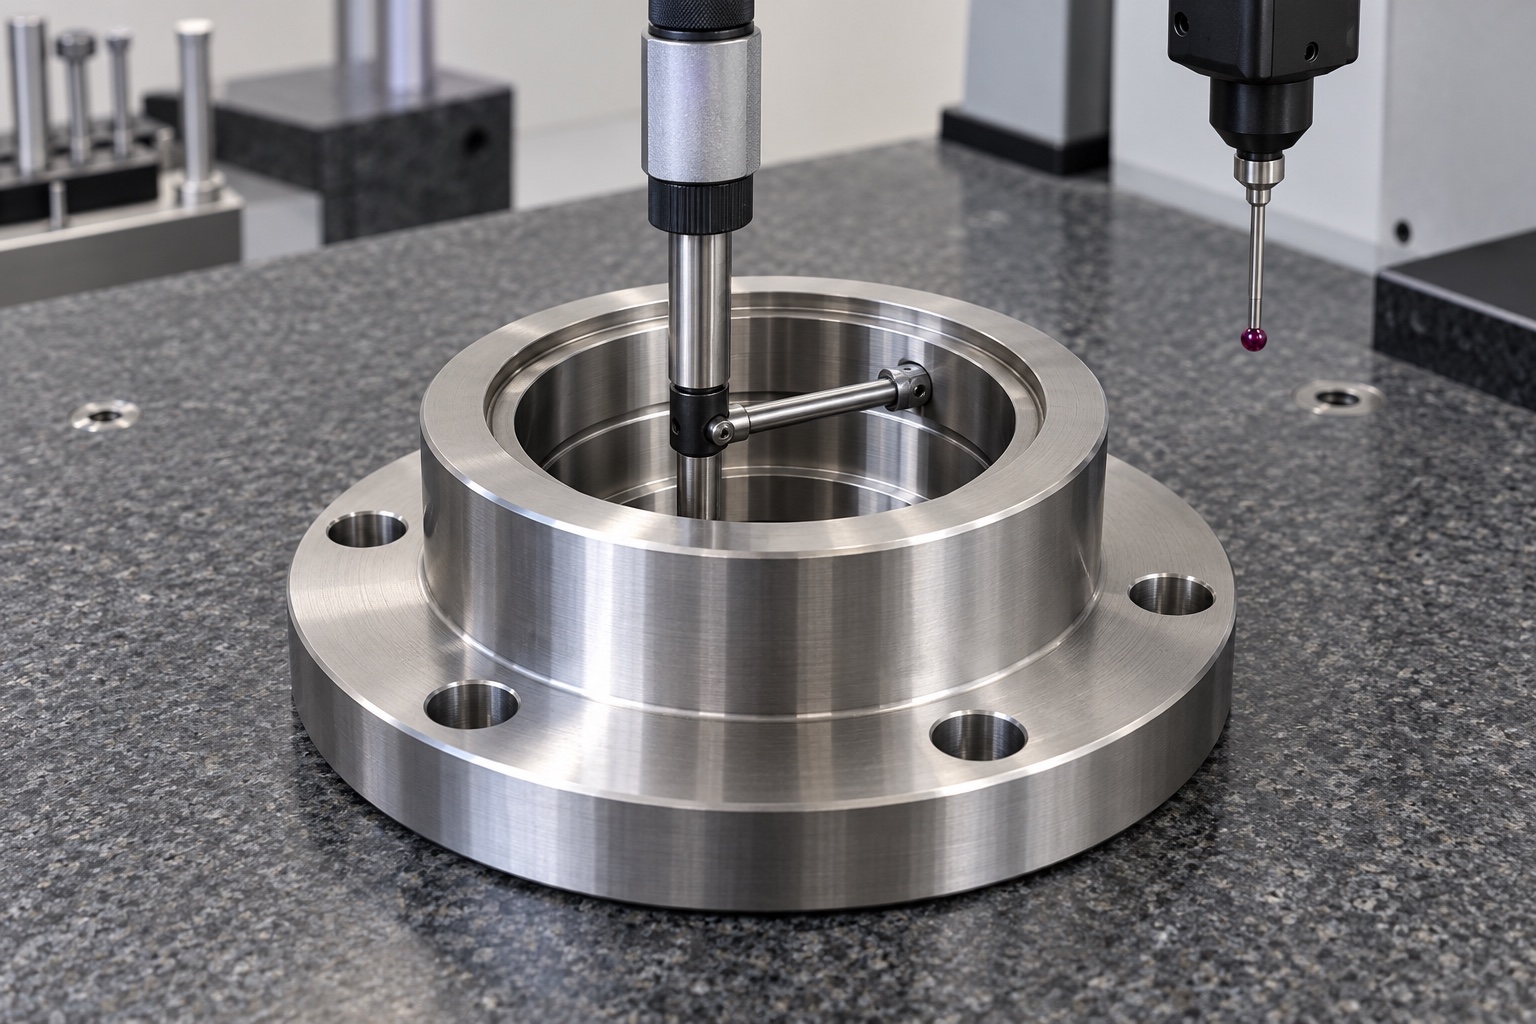
Einen rückverfolgbaren Erstmusterbericht erstellen
Der vorgeschlagene Bericht erfasst Material- und Zeichnungsidentität, Sitzgröße, die angegebenen geometrischen Eigenschaften, die Position des Abutments, die Positionierungsschnittstelle, die Flanschabmessungen und das Montagemuster. Verwenden Sie Methoden, die für die erforderliche Funktion und den erforderlichen Zugriff geeignet sind, und geben Sie dabei die Supportbedingung an. Notieren Sie Einschränkungen, anstatt ein Merkmal zu akzeptieren, das mit der gewählten Methode nicht ermittelt werden kann. Verknüpfen Sie jedes Ergebnis mit der Zeichnung, damit eine spätere Abweichung genau untersucht werden kann. In diesem Fall sind keine erfundenen numerischen Prüfergebnisse enthalten. Die tatsächlichen Werte und Freigaben müssen sich aus dem hergestellten Erstartikel, der vereinbarten Ausstattung und den freigegebenen Abnahmevoraussetzungen ergeben.
Den Lagermontageversuch gesondert festlegen
Ein Kunde kann einen Test mit zugelassenen Lagern, Wellen und Befestigungsteilen anfordern. Vereinbaren Sie vorab die Installationsmethode, die Montagebedingungen und die erforderlichen Beobachtungen. Eingriff, Sitz, Drehmoment und Laufgenauigkeit sind unterschiedliche Prüfungen. In diesem Fall wird nicht behauptet, dass ein Dimensionsbericht die Leistung der Vorspannung oder Tischpositionierung nachweist. Sie erfindet auch keinen Anzugswert für die Montage beim Kunden. Wenn bei einem Test ein Problem auftritt, behalten Sie dessen Konfiguration und Ergebnis bei, bevor Sie entscheiden, ob der Sitz, eine andere Komponente oder der Montagevorgang Aufmerksamkeit erfordert. Halten Sie Komponentenabnahme und Systemfreigabe klar unterscheidbar.
Die fertige Lagerschnittstelle schützen
Entfernen Sie relevante Bearbeitungs- und Behandlungsrückstände durch den angeordneten Reinigungs- und Trocknungsprozess. Behandeln Sie Sitz und Schulter so, dass sie nicht mit anderen Metallteilen oder scheuernden Verpackungen in Berührung kommen. Eine kompatible Kappe oder ein kompatibler Separator kann nützlich sein, darf jedoch den Eingang nicht beschädigen oder Schmutz einbringen. Beschriften Sie die Verpackung mit Teilenummer, Revision, Charge und Menge. Geben Sie den tatsächlichen Lieferzustand an, ohne eine Sterilbarriere oder einen ungeprüften Partikelgrenzwert zu implizieren. Das Empfangsteam sollte in der Lage sein, die geschützte Komponente vor dem Zusammenbau ihrem Material und den Prüfprotokollen zuzuordnen.
Den kontrollierten Wiederholauftrag vorbereiten
Bei der wiederholten Produktion sollten die akzeptierte Zeichnung und das akzeptierte Modell, der Materialzustand, die Verarbeitung, der Prüfplan, die Erstmusterdisposition und alle genehmigten Abweichungen erhalten bleiben. Überprüfen Sie Änderungen an der Lagerreferenz, der Montageschnittstelle, den Werkzeugen, der Werkstückhalterung oder der Bearbeitung auf ihre Auswirkungen auf die akzeptierte Geometrie. In einer nützlichen Angebotsanfrage sind auch Prototypen- und Wiederholungsmengen, Verpackung und separat berechnete Montageversuche aufgeführt. Dieses repräsentative Beispiel verspricht weder eine universelle Toleranz noch einen Preis oder eine Lieferzeit. Diese Verpflichtungen erfordern eine Überprüfung des tatsächlichen Teils und Verifizierungsarbeiten. Das Ziel ist eine wiederholbare, dokumentierte Komponente und nicht der Anspruch, dass das gesamte medizinische Instrument validiert wurde.
Technischer Herstellerhinweis: www.skf.com.
FAQ
Ist dies eine dokumentierte Kundenlieferung?
Nein. Es handelt sich um eine repräsentative Komponente und Herstellungsroute ohne benannten Kunden, Versand oder gemessenes Laufergebnis. Ein reales Projekt benötigt eine eigene kontrollierte Schnittstelle, Abnahmeprotokolle und Liefernachweise.
Bestimmt 316L die Lagerpassung?
Nein. Das Ausrüstungsteam muss die Passung anhand der tatsächlichen Lageranordnung und der Betriebsanforderungen definieren. Die Materialidentität ist eine Eingabe und kein Ersatz für die freigegebenen Maß- und Geometriespezifikationen.
Welche Merkmale nutzen den Funktionsbezug?
Die Zeichnung bestimmt die Beziehung zwischen Lagersitz, Widerlager, externer Fixierung, Flansch und Montagemuster. Der Routen- und Inspektionsplan sollte diese Beziehungen bewahren und überprüfen, anstatt davon auszugehen, dass jeder sichtbare Zylinder ein Bezugspunkt ist.
Was wird nach der Endbehandlung geprueft?
Überprüfen Sie die im Auftrag geforderten Fertigzustandsmerkmale und Oberflächenbeobachtungen und bewahren Sie die Behandlungsdokumentation auf. Relevante Abmessungen sollten nicht aus Messwerten vor der Behandlung oder aus dem einheitlichen Erscheinungsbild des fertigen Teils abgeleitet werden.
Kann ein Lagermontageversuch vereinbart werden?
Ja, als gesondert definierte Arbeiten mit zugelassenen Gegenstücken, Einbau- und Abnahmebedingungen. Eine Handfit-Beobachtung ist nicht mit einem Vorspannungs-, Drehmoment- oder Laufgenauigkeitstest austauschbar, und dieses Beispiel beansprucht keines dieser Ergebnisse.
Was muss eine Nachbestellung erhalten?
Bewahren Sie die Zeichnungs- und Modellrevisionen, das genaue Material, die Ausführung, die Lagerreferenzen, den akzeptierten Erstartikel, die Prüfbedingungen und die Verpackungsanforderungen auf. Überprüfen Sie Änderungen, die sich auf die Geometrie oder den Zusammenbau auswirken können, anstatt sich auf das Foto des vorherigen Teils zu verlassen.
tanghangyun@oemach.com