
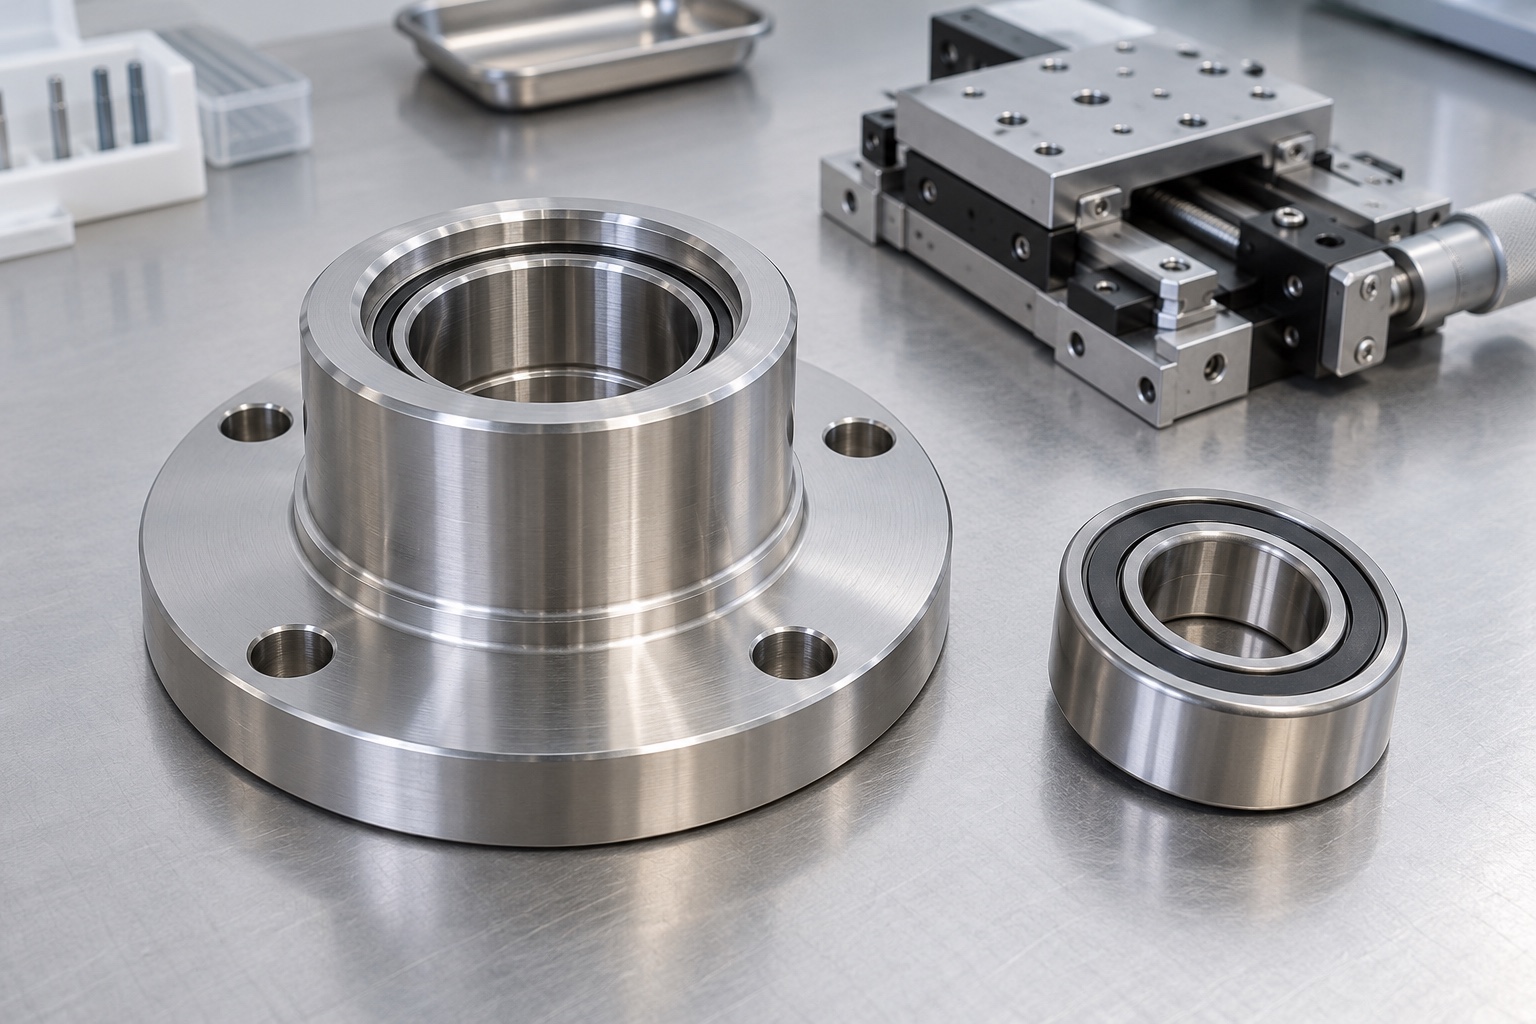
Die Lageraufnahme in der Positionierachse einordnen
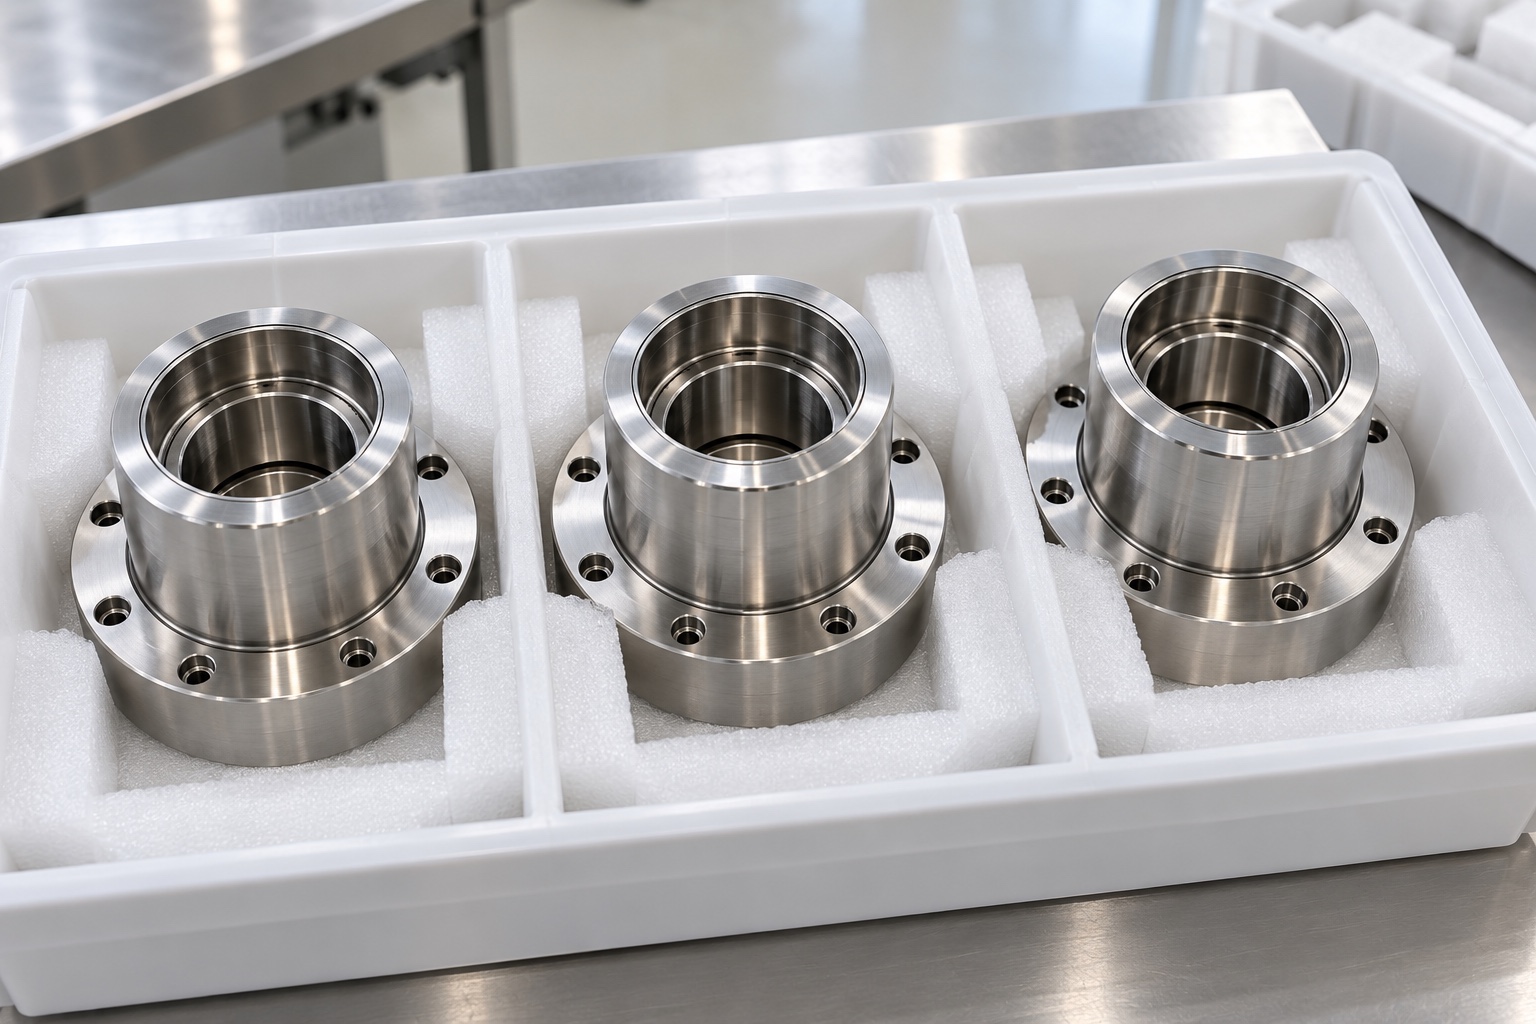
Eine Laborpositionierungsachse kann eine bearbeitete Lagerkartusche verwenden, um ein Lager innerhalb eines größeren Rahmens zu positionieren. Die Kartusche bietet Montage- und Sitzschnittstellen; Lager, Welle, Halteteile, Aktuator und Steuersystem vervollständigen die Anordnung. Dieser Leitfaden bezieht sich auf die geräteseitig bearbeitete Komponente, nicht auf ein Lager mit Patientenkontakt oder ein validiertes medizinisches Gerät. Stellen Sie fest, ob die Lagerkartusche fest, verstellbar oder austauschbar ist und wie sie installiert ist. Ein präzise aussehendes zylindrisches Teil kann allein keine Positioniergenauigkeit erreichen. Die Zeichnung muss die messbaren Merkmale der Kartusche mit den tatsächlichen Montageanforderungen in Verbindung bringen.
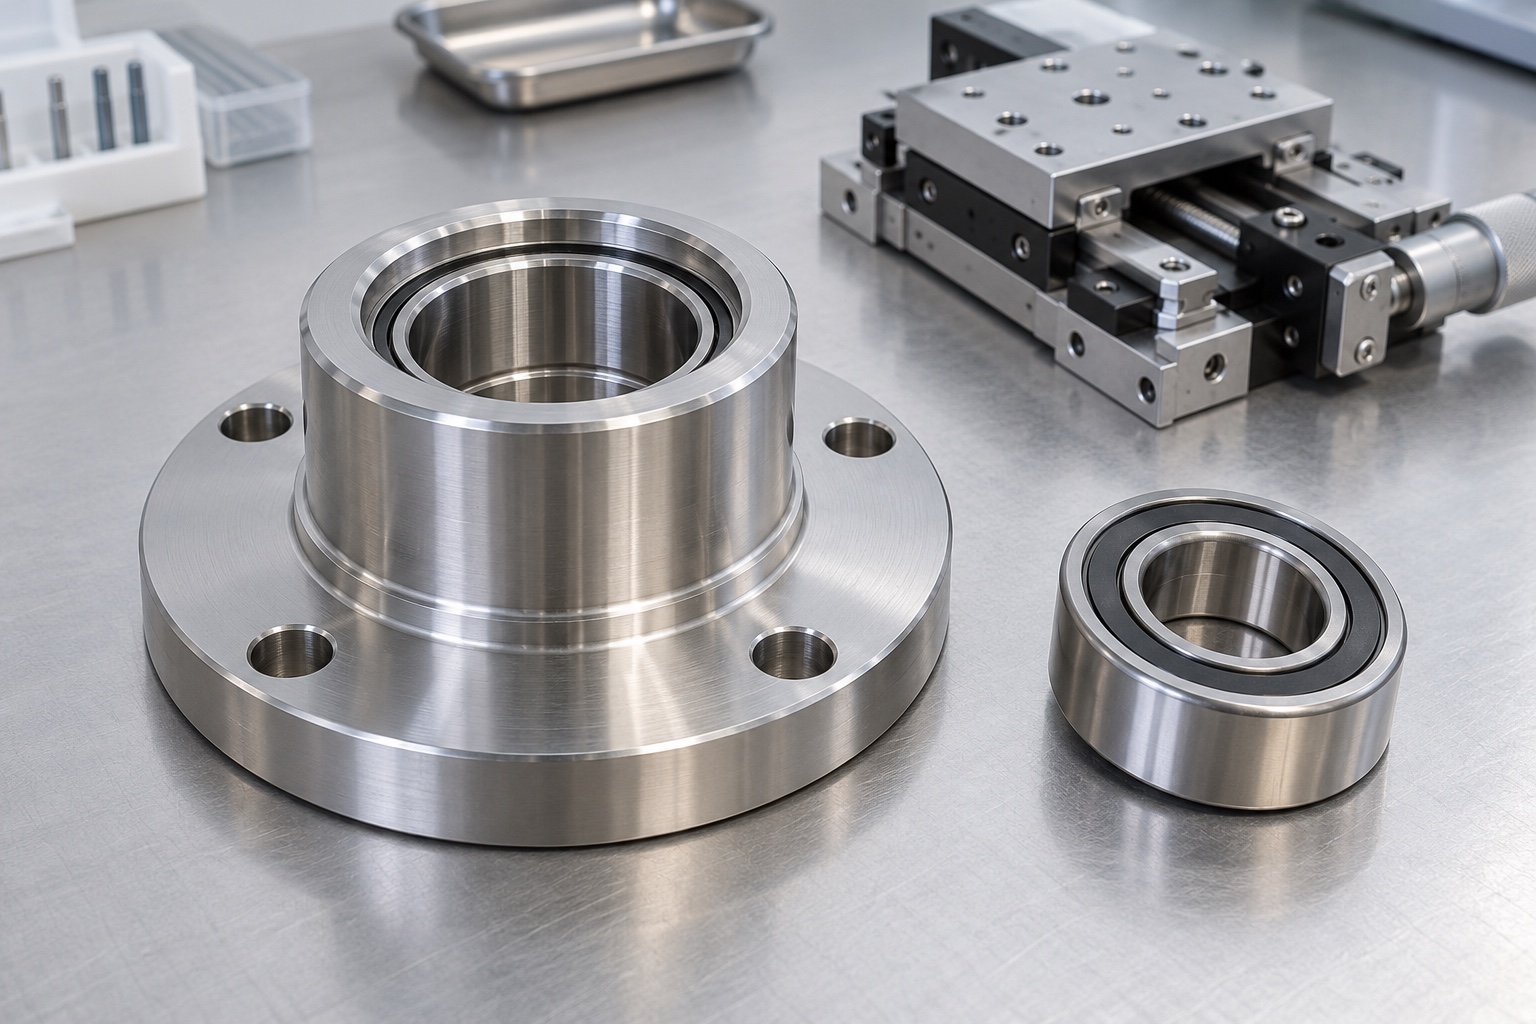
Vor der Passungswahl die Lageranordnung klaeren
Die erforderliche Gehäusepassung hängt vom tatsächlichen Lager und der Anwendung ab. Fragen Sie nach der freigegebenen Lagerreferenz, den Belastungen, der Anordnung und dem Montagekonzept, anstatt aus Gewohnheit eine bekannte Passungsklasse zuzuweisen. Der Gerätekonstrukteur bestimmt, ob ein Lager axial fixiert werden soll, eine Bewegung zulässt oder innerhalb einer vorgespannten Anordnung arbeitet. Diese Entscheidungen beeinflussen die Schnittstellenanforderungen. Ein Bearbeitungslieferant sollte die spezifizierte Passung reproduzieren und die vereinbarten Nachweise vorlegen und nicht aus einem Außendurchmesser auf eine vollständige Lagerkonstruktion schließen. Klären Sie alle unvollständigen Passungsnotationen, bevor Sie Werkzeuge oder Prüfmethoden festlegen.
Durchmesser und Geometriebeziehungen trennen
Ein Sitzdurchmesser beschreibt die Größe, aber die Kartusche muss möglicherweise auch hinsichtlich Form, Position und ihrer Beziehung zum axialen Widerlager und der Montageschnittstelle kontrolliert werden. Die Lager-Schnittstellenführung von SKF unterscheidet Maßhaltigkeit von der geometrischen Genauigkeit von Sitzen und Widerlagern. Dieses Prinzip ist nützlich, aber die allgemeinen Hinweise in einem Katalog sind kein Ersatz für die freigegebenen Toleranzen dieser Lagerkartusche. Geben Sie die erforderlichen Merkmale anhand des in der Zeichnung gewählten Systems an. Eine Zwei-Punkt-Bohrungsablesung allein bestimmt nicht die vollständige Form des Sitzes oder die Ausrichtung einer Schulter, die das Lager axial fixiert.
Zugängliche Bezüge und Bezugswechsel planen
Je nachdem, wie die Kartusche installiert ist, können der Montageflansch und eine entsprechende Positionierungsfunktion nützliche Hinweise liefern. Der Konstrukteur muss das tatsächliche Bezugsschema definieren. Planen Sie, wie diese Referenzen erstellt und wiederhergestellt werden, wenn für Dreh-, Bohr- und Montagelochoperationen unterschiedliche Setups verwendet werden. Eine konzentrische Vorrichtung stellt nicht automatisch jede am fertigen Teil angegebene Beziehung her. Notieren Sie, auf welcher Oberfläche sich das Werkstück befindet, wie es abgestützt wird und was nach der Übergabe gemessen wird. Vermeiden Sie die Verwendung eines kosmetischen Außendurchmessers als nicht genehmigten Ersatz für die funktionale Installationsreferenz.
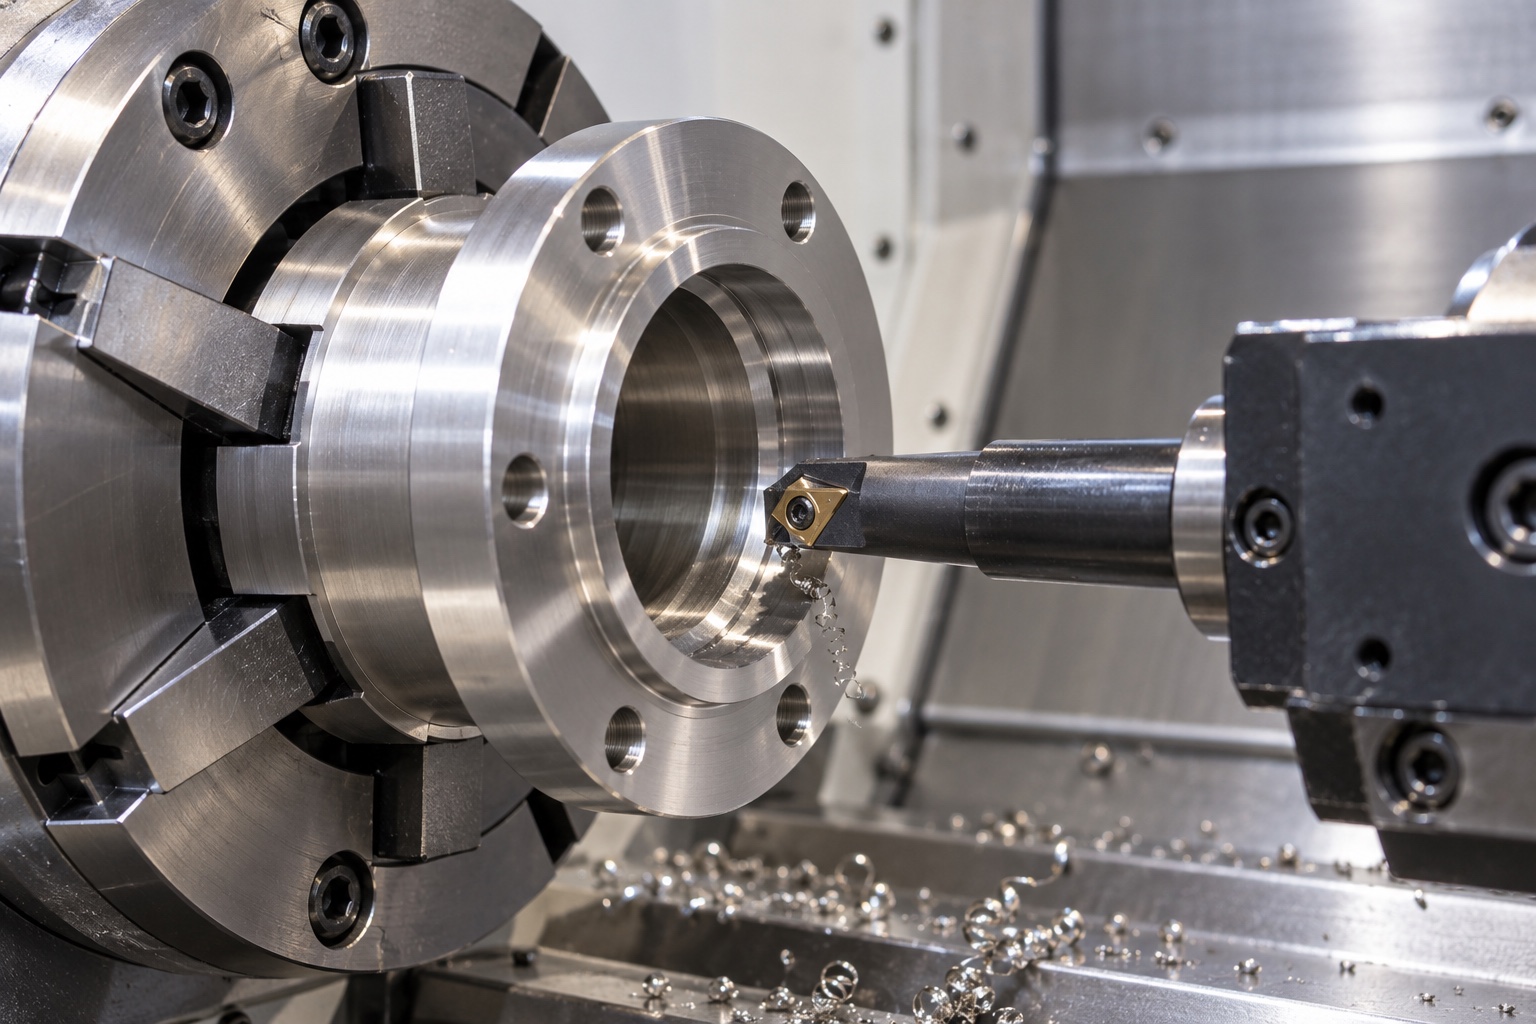
Axialanlage und Eckfreiraum prüfen
Ein Lagerring muss den vorgesehenen Auflagebereich ohne unbeabsichtigten Kontakt an einer Ecke oder Aussparung erreichen. Vergleichen Sie die Schulter- und Kehlgeometrie der Lagerkartusche mit der zugelassenen Lagerschnittstelle. Berücksichtigen Sie dabei die erforderliche Achslage, die nutzbare Stützbreite und eine eventuell freigegebene Entlastung. Machen Sie die Innenecke nicht einfach so klein, wie es das verfügbare Werkzeug zulässt. Eine lokale Änderung kann die Unterstützung beeinträchtigen oder eine Kante erzeugen, die schwer zu prüfen ist. Wenn der Zugang eingeschränkt ist, ermitteln Sie vor der Bearbeitung einen Inspektionsansatz. Eine korrekte Bohrungsgröße kann ein Lager, das an der falschen Stelle stoppt, nicht ausgleichen.
Aufspannung und Wandsteifigkeit kontrollieren
Eine dünne Lagerkartusche kann unter einem Spannfutter, einer Spannzange oder einer Messvorrichtung ihre Form verändern. Überprüfen Sie den verfügbaren Wandabschnitt, die Flanschgeometrie und die Länge des nicht unterstützten Materials entlang der vorgeschlagenen Route. Wählen Sie eine Unterstützung, die eine Bearbeitung ermöglicht, ohne die Bewegung im freigegebenen Zustand zu verbergen. Stellen Sie fest, wann das Teil gelöst und geprüft ist, und stellen Sie fest, ob die Zeichnung auch einen bestimmten Montagezustand erfordert. Das sind unterschiedliche Beobachtungen. Eine korrigierte Bohrung, während die Lagerkartusche verformt ist, ist nach der Freigabe möglicherweise nicht korrekt. Sorgen Sie dafür, dass Setup-Änderungen nachverfolgbar sind, damit bei einer späteren Dimensionsuntersuchung der Werkzeugverschleiß von einer Änderung der Halterung oder Klemmung unterschieden werden kann.
Die Bearbeitung um die Funktionsachse planen
Eine mögliche Strategie besteht darin, einen Aufnahmedurchmesser und eine Flanschfläche festzulegen und dann den Lagersitz und das Widerlager von einer kontrollierten Achse aus fertigzustellen. Die geeignete Reihenfolge hängt von der Geometrie, dem Zugang und der Materialbeschaffenheit ab. Überprüfen Sie die Reichweite der Bohrstange, die Spanabfuhr und die Auswirkung der Schlichtbearbeitung eines Merkmals auf ein anderes. Wenn Montagelöcher einen sekundären Arbeitsgang erfordern, übertragen Sie die vereinbarten Referenzen, anstatt sich nur auf den Ursprung eines Maschinenprogramms zu verlassen. Das Ziel besteht nicht darin, einen universellen Weg vorzuschreiben, sondern herauszufinden, wo der Prozess die Beziehungen schafft und aufrechterhält, die die fertige Kartusche aufweisen muss.
Kanten und Endbehandlung berücksichtigen
Sitzeinführungen, Befestigungslöcher und Haltemerkmale können unterschiedliche Kantenbedingungen erfordern. Entfernen Sie anhaftende Grate, ohne die nutzbare Sitzlänge oder die axiale Abstützung des Lagers zu verändern. Überprüfen Sie das Teil nach einem bestimmten Oberflächenbehandlungs- oder Reinigungsschritt, der sich auf die Akzeptanz auswirken kann. Ein Behandlungszertifikat legt nicht die fertige Bohrungsgröße fest und eine helle Oberfläche beweist nicht, dass die Schulter richtig positioniert ist. Legen Sie fest, welche Maße nach der Behandlung gelten und wie die Charge identifiziert wird. Gehen Sie nicht davon aus, dass eine Beschichtung oder ein chemischer Prozess für jede Lageranordnung oder jede Laborreinigungsumgebung akzeptabel ist.
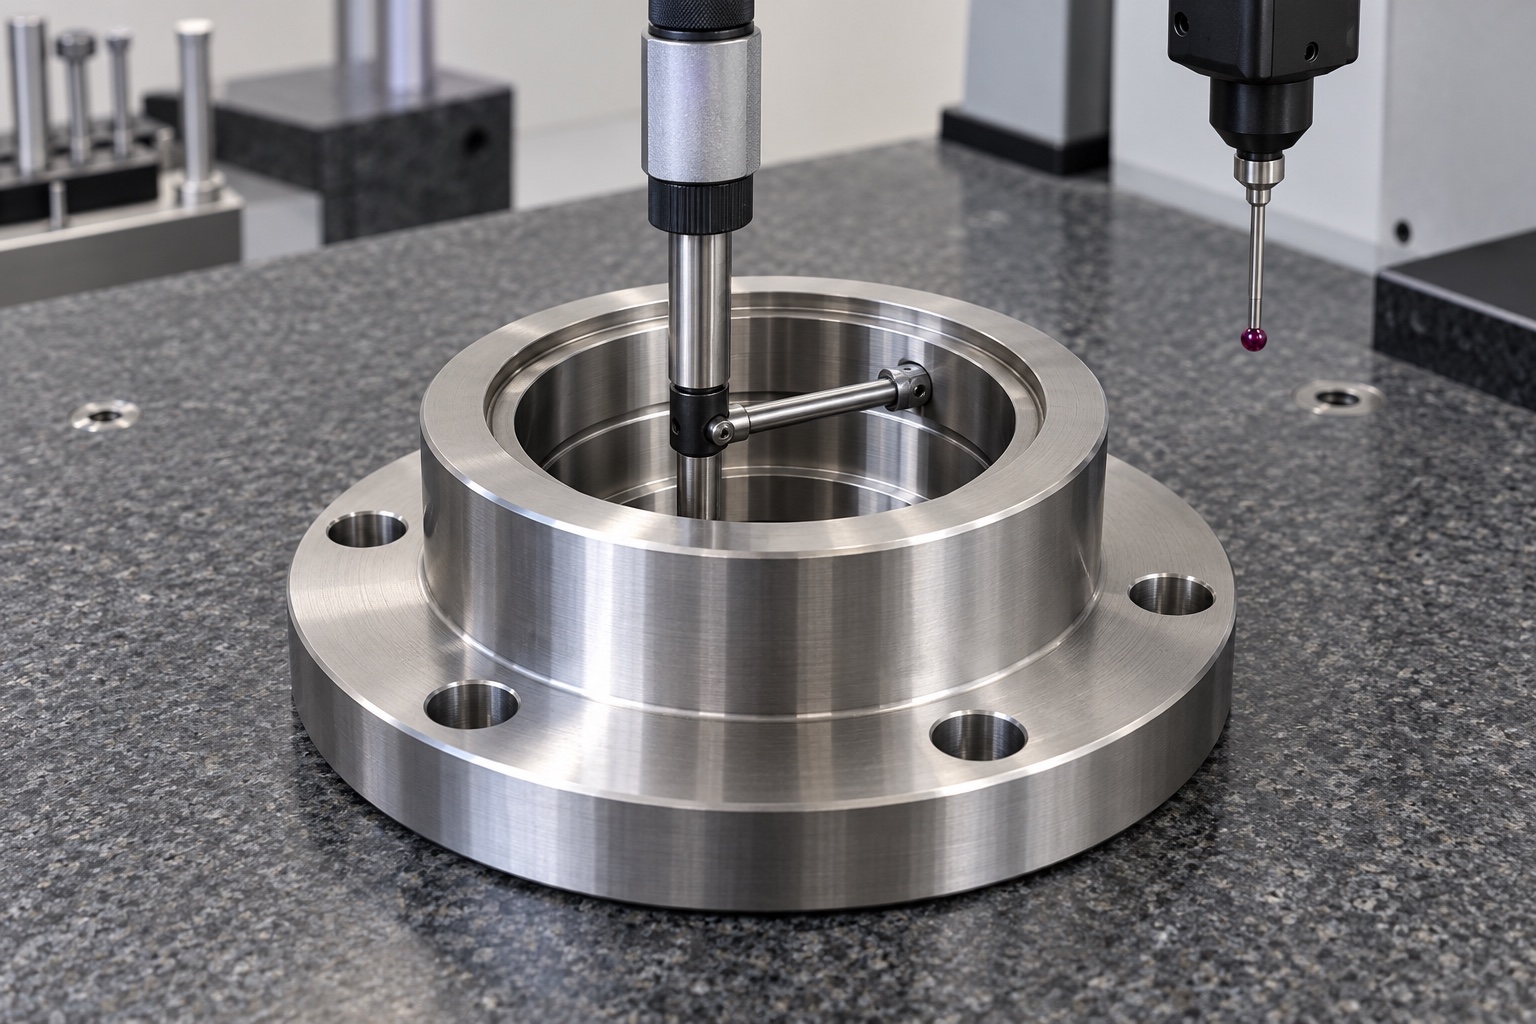
Zeichnungsmerkmale mit geeigneten Verfahren messen
Der Erstartikelplan kann Materialidentität, Sitzdurchmesser, die spezifizierten Form- und Lagemerkmale, Abutmentgeometrie, Flanschmerkmale und Befestigungslöcher umfassen. Wählen Sie geeignete Methoden für den Bohrungszugang und die erforderliche Auflösung. Erfassen Sie die Supportbedingungen, die Geräteidentität und die mit jedem Ergebnis verknüpften Zeichnungsmerkmale. Unterscheiden Sie eine direkte Lesart von einer berechneten Beziehung. Wenn eine Methode das angegebene Merkmal nicht ermitteln kann, beheben Sie die Einschränkung, bevor Sie sie als akzeptiert protokollieren. Behalten Sie die in der Bestellung geforderten Fertigzustands- und Freizustandsergebnisse bei, anstatt sie durch eine informelle Feststellung zu ersetzen, dass ein Lager eingesetzt werden kann.
Vorspannung und Laufversuche getrennt behandeln
Vorspannung, Drehmoment, Temperaturanstieg und Positionierungsleistung hängen von der gesamten Baugruppe ab, nicht nur von der Lagerkartusche. In einer Komponentenzeichnung können von dieser Baugruppe verwendete Schnittstellen definiert werden, ohne dass ein vollständiges Testverfahren bereitgestellt werden muss. Wenn eine Prüfung erforderlich ist, vereinbaren Sie die tatsächlichen Lager, Wellen, Befestigungsteile, Montagebedingungen und Beobachtungen. Legen Sie fest, wer das Ergebnis zusammenstellt und abnimmt. Eine Maßprüfung beweist nicht den Wert der Vorspannung, während ein von Hand gedrehtes Lager keinen Nachweis der Laufgenauigkeit erbringt. Vermeiden Sie es, universelle Anzugs- oder Passungsempfehlungen zu erfinden, um Lücken in den Anforderungen des Ausrüstungsteams zu schließen.
Den Lagersitz bis zur Lieferung schützen
Entfernen Sie die vereinbarten Rückstände von Sitz, Schulter und angrenzenden Passagen mit einem kompatiblen Verfahren. Halten Sie abrasive Rückstände, Etiketten und unkontrollierten Metallkontakt von der fertigen Lagerschnittstelle fern. Eine Schutzkappe oder ein Trennelement darf den Eingang nicht beschädigen oder Material in die Bohrung einbringen. Identifizieren Sie Teil, Revision, Menge und Charge auf der Verpackung. Beschreiben Sie die tatsächlich durchgeführte Reinigung und Inspektion, ohne dabei auf Sterilität oder eine ungeprüfte Reinheitsklasse hinzuweisen. Das Empfangspersonal sollte in der Lage sein, das Inspektionsprotokoll zu finden und den geschützten Funktionsbereich zu erkennen, bevor es das Bauteil öffnet oder handhabt.
Eine wiederholbare Angebotsanfrage vorbereiten
Senden Sie die kontrollierte Zeichnung und das Modell, den genauen Materialzustand, die Lagerreferenz, Passungs- und Geometrieanforderungen, Finish, Mengen und Inspektionserwartungen. Stellen Sie zugelassene Gegenstücke nur dort bereit, wo sie für einen vereinbarten Versuch erforderlich sind. Listen Sie Komponentenmessungen getrennt von zusammengesetzten Tests auf und identifizieren Sie die für jeden erwarteten Beweise. Bewahren Sie den akzeptierten Erstartikel, genehmigte Abweichungen und Prozessreferenzen für Nachbestellungen auf. Eine Änderung des Lagers, der Flanschmontage, des Materials oder des Oberflächenverfahrens kann eine Überprüfung rechtfertigen, selbst wenn der Kartuschenumriss unverändert bleibt. Die beste Nachbestellung beschreibt die akzeptierte Konfiguration, anstatt nach einem anderen Teil zu fragen, das lediglich gleich aussieht.
Technischer Herstellerhinweis: www.skf.com.
FAQ
Wer wählt die Gehäusepassung?
Das Gerätekonstruktionsteam sollte die Passung anhand der tatsächlichen Lageranordnung und der Betriebsanforderungen festlegen. Der Zerspanungslieferant prüft die Herstellbarkeit und Inspektion, sollte jedoch eine unvollständige Designanforderung nicht durch eine vertraute Passungsklasse ersetzen.
Warum reicht der Bohrungsdurchmesser nicht aus?
Die Größe bestimmt nicht jede Form, Ausrichtung oder Abutmentbeziehung. Die Zeichnung erfordert möglicherweise zusätzliche geometrische Merkmale. Der Inspektionsplan muss diese einzeln behandeln und darf nicht einen einzelnen Bohrungsmesswert als Beweis für die vollständige Abnahme des Lagersitzes betrachten.
Was bestimmt den Eckfreiraum?
Verwenden Sie die zugelassene Lagerschnittstelle und die freigegebene Kartuschengeometrie, um die Schulter, die nutzbare Stütze und die Ecke oder Entlastung zu definieren. Gehen Sie nicht davon aus, dass der kleinste verfügbare Werkzeugradius automatisch das richtige Design ist.
Lässt sich die Vorspannung aus der Gehäusezeichnung ableiten?
Ohne die vollständige Lagerung und Montage nicht zuverlässig. Vorspann- und Laufverhalten hängen von anderen Komponenten und Verfahren ab. Jeder angeforderte Versuch erfordert eine gesondert vereinbarte Konfiguration, Methode und Akzeptanzkriterium.
In welchem Zustand wird das Bauteil gemessen?
Befolgen Sie die Zeichnung und den vereinbarten Inspektionsplan. Eine Messung im freigegebenen Zustand und eine spezifizierte Überprüfung des montierten Zustands können unterschiedliche Nachweise liefern. Notieren Sie die Unterstützung und Klemmung, damit das akzeptierte Ergebnis nicht von einer nicht dokumentierten Vorrichtungslast abhängt.
Welche Nachweise gehoeren zur Lieferung?
Geben Sie wie bestellt die Materialidentität, die Überarbeitung der Zeichnung, den vereinbarten Maß- und Geometriebericht, die Behandlungsdokumentation und die Chargenidentifikation an. Bewahren Sie alle Aufzeichnungen über Montageversuche getrennt auf und beschreiben Sie die tatsächlich gelieferte Reinigungs- und Schutzverpackung.
tanghangyun@oemach.com