
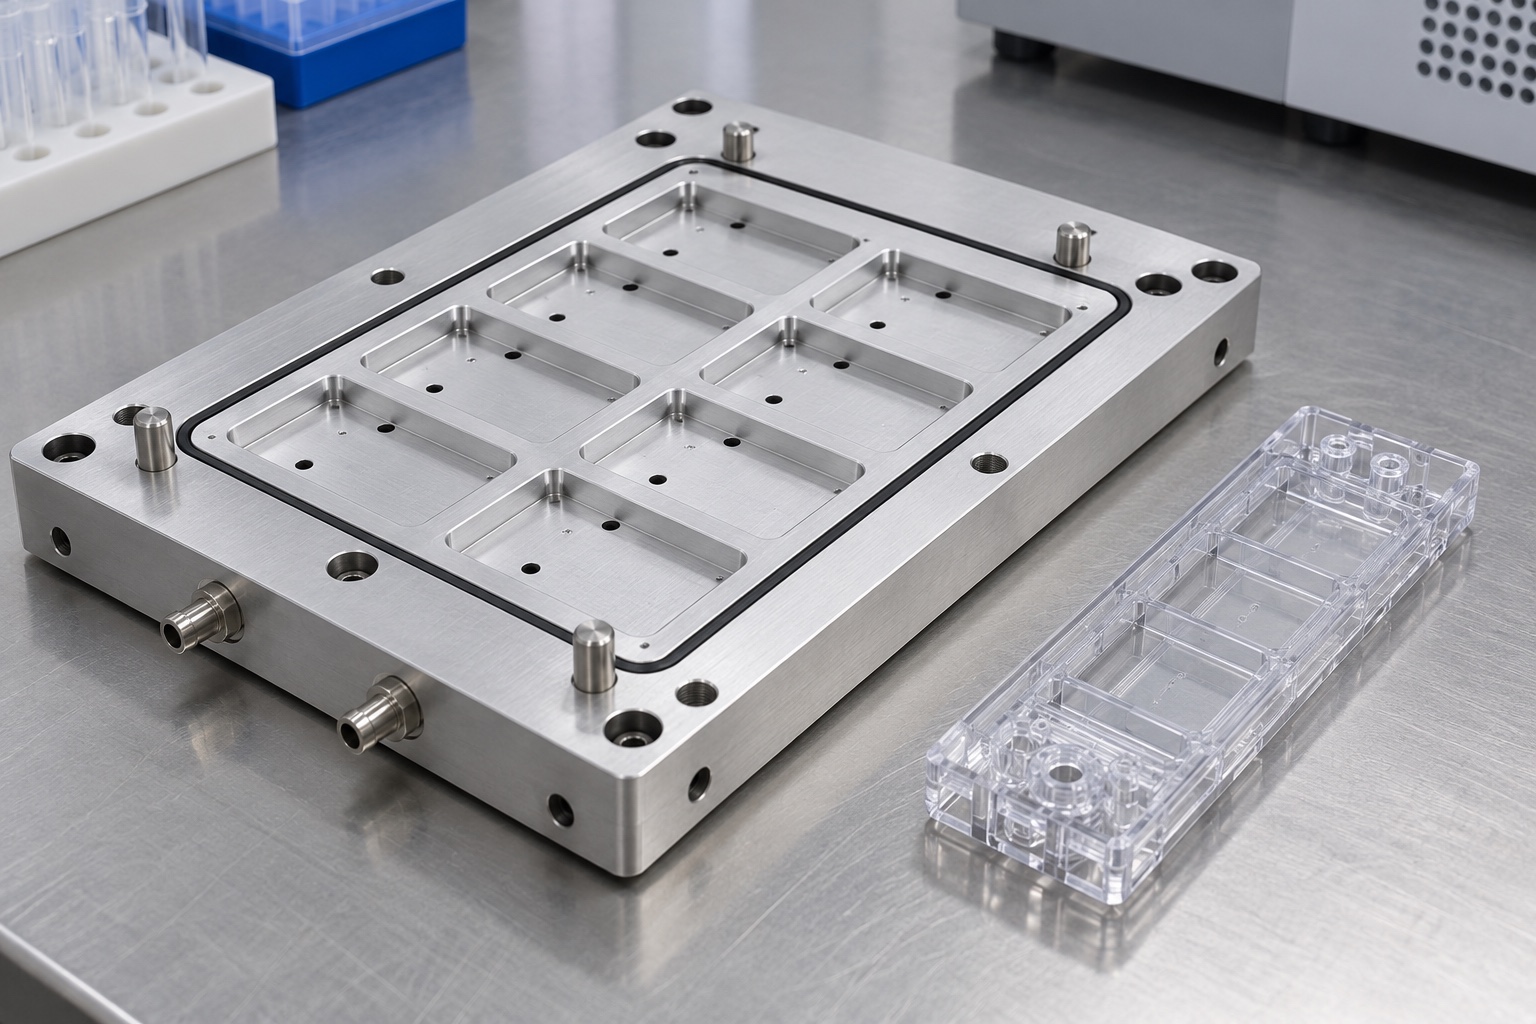
Die Vorrichtung vom Gesamtgerät abgrenzen
Eine Diagnoskartusche muss während eines Prüfvorgangs – etwa beim Auslesen eines Codes, einer Montagekontrolle oder der Beobachtung durch ein Sichtfenster – exakt und wiederholgenau positioniert werden. Eine Vakuumplatte ist eine mögliche Schnittstelle zur Fixierung, jedoch keine Universallösung für jede Art von Kartusche. Dieser Leitfaden befasst sich mit der werkstückseitigen Halterung im Prüfgerät. Er behandelt weder patientenseitige Saugkreisläufe noch die Validierung eines Assays (analytischen Tests). Legen Sie vor der mechanischen Fertigung fest, welche Bereiche als Auflageflächen dienen dürfen, wie die Kartusche ausgerichtet sein muss und welche Vorgänge während der Fixierung stattfinden. Das Entwicklungsteam muss sicherstellen, dass die Kartusche die geplante Belastung ohne Verformung, Beschädigung oder Beeinträchtigung optischer Pfade toleriert.
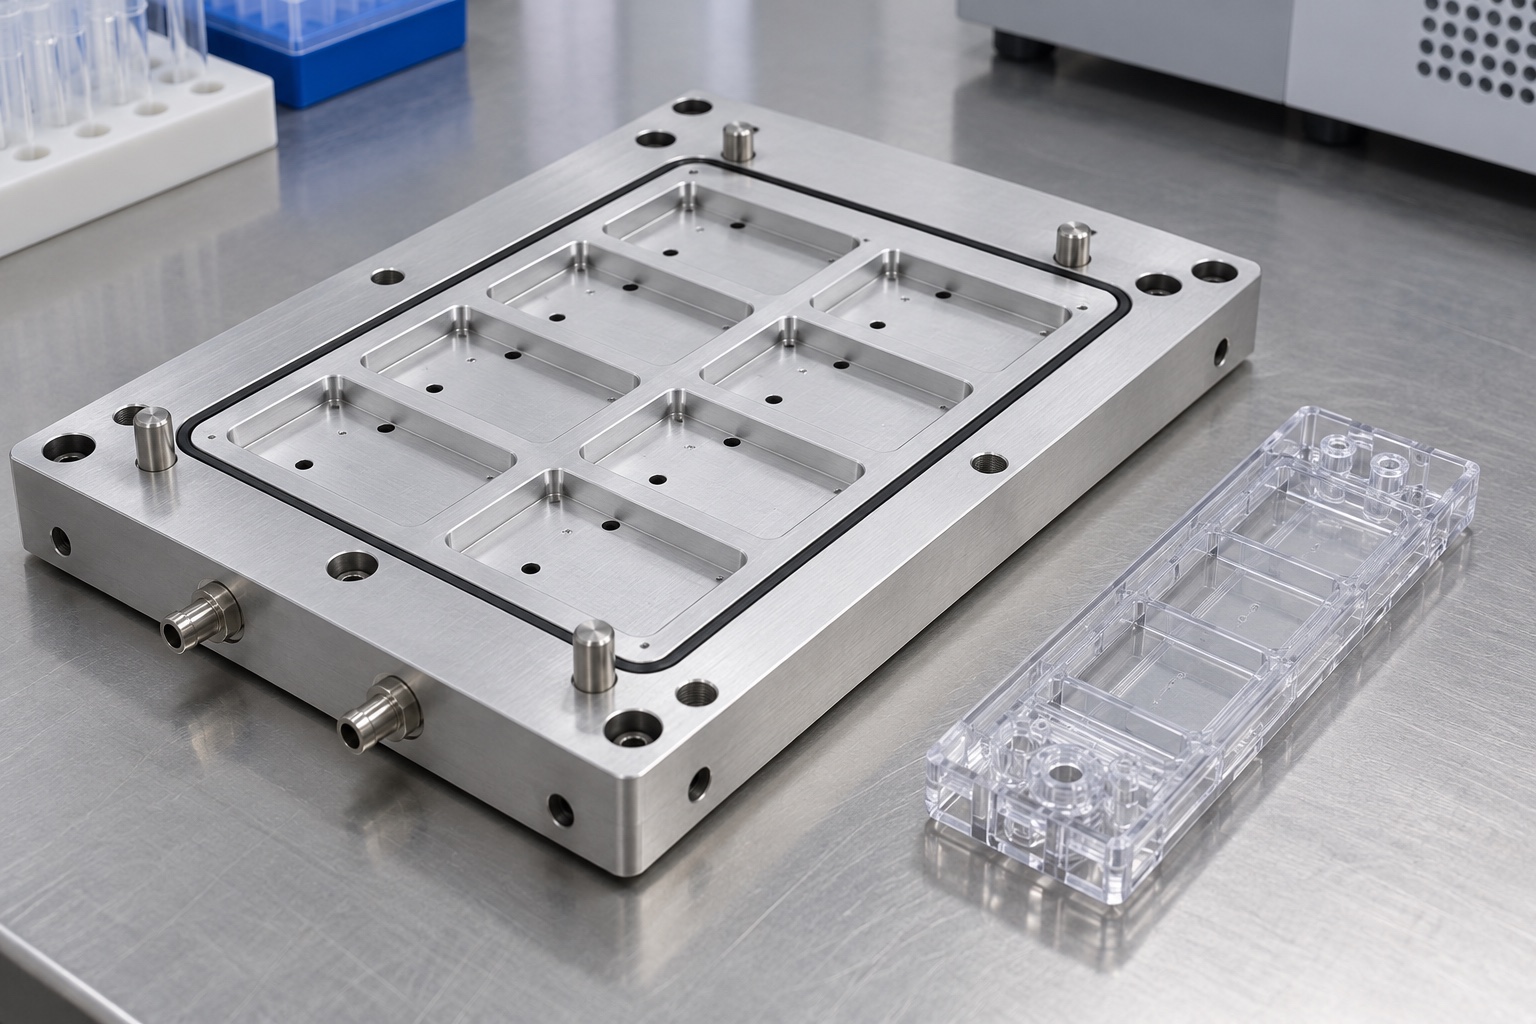
Positionieren, Abstützen und Abdichten trennen
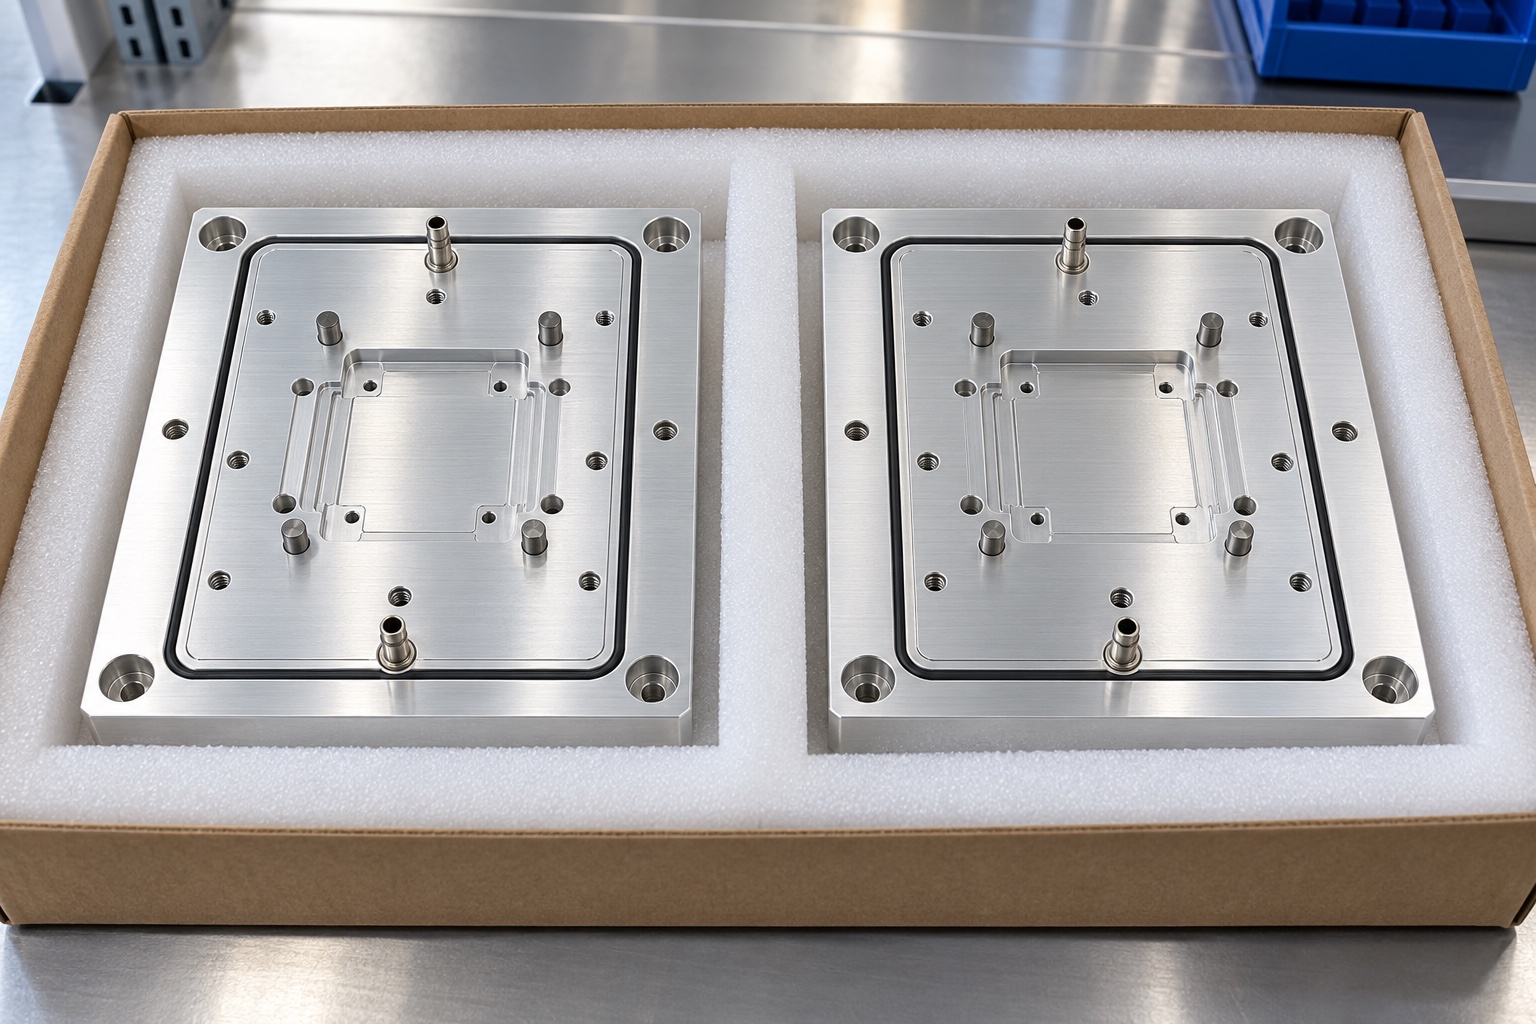
Ein Stift oder ein Kantenanschlag kann die seitliche Positionierung der Kartusche übernehmen, Auflageflächen definieren die Höhe, und eine Dichtung schließt den evakuierten Bereich ab. Diese Funktionen sollten in der technischen Zeichnung klar erkennbar sein. Wird die gesamte Oberseite lediglich als eine einheitliche Präzisionsfläche betrachtet, können die tatsächlichen Anforderungen an die Bauteilakzeptanz verschleiert werden. Kennzeichnen Sie, wo die Kartusche aufliegen darf, wo sie frei bleiben muss und welche Flächen als Dichtungssitz dienen. Legen Sie die Position des Vakuumanschlusses in Bezug auf diese Merkmale fest. Auf dieser Grundlage kann die Fertigung die Prüfschritte planen und sicherstellen, dass kritische Bereiche bei der Entgratung, Endbearbeitung und Verpackung geschützt bleiben.
Vakuumschnittstelle mit der Kartusche prüfen
Wie das Unternehmen Schmalz erläutert, basiert die Vakuumspannung auf einem wirksam evakuierten Bereich und einer ausreichend dichten Schnittstelle. Dieses allgemeine Prinzip allein reicht jedoch nicht aus, um die erforderliche Haltekraft für eine spezifische Diagnosvorrichtung zu bestimmen. Die Form des Einsatzes (Cartridge), mögliche Leckagepfade, die Abstützung sowie der gesamte Vakuumkreislauf müssen überprüft werden. Stellen Sie sicher, dass die zugehörige Anschlussgeometrie freigegeben ist, und beschaffen Sie repräsentative Muster, falls Montageversuche geplant sind. Prüfen Sie, welche Öffnungen im Einsatz beabsichtigt sind und ob diese möglicherweise eine Verbindung zu einem nicht vorgesehenen Hohlraum herstellen. Eine flache Nut, die im Modell durchgehend erscheint, kann in der tatsächlichen Kontaktfläche durch eine Bohrung, eine Aussparung oder eine sonstige Unterbrechung unterbrochen sein.
Fertigungstaugliche Bezugselemente festlegen
Definieren Sie die Montageschnittstelle und das Abstützsystem für den Einsatz, bevor Sie festlegen, wie die Platte auf der Maschine befestigt wird. Eine praxisgerechte Zeichnung sollte die Abstützhöhe, die Positionierbohrungen sowie den Verlauf der Dichtflächen in Bezug zu zugänglichen Referenzmerkmalen setzen. Das endgültige Bezugssystem wird vom Konstrukteur festgelegt; es sollte nicht erst während der Qualitätsprüfung improvisiert werden. Klären Sie, ob sich eine Ebenheitsanforderung auf einzelne Auflagepunkte, einen zusammenhängenden Stützbereich oder eine durchgehende Fläche bezieht. Geben Sie zudem an, ob die Messung im spannungsfreien Zustand oder unter definierten Montagebedingungen erfolgen soll. Bei dünnen oder durch Aussparungen geschwächten Platten können diese unterschiedlichen Messbedingungen zu abweichenden Ergebnissen führen.
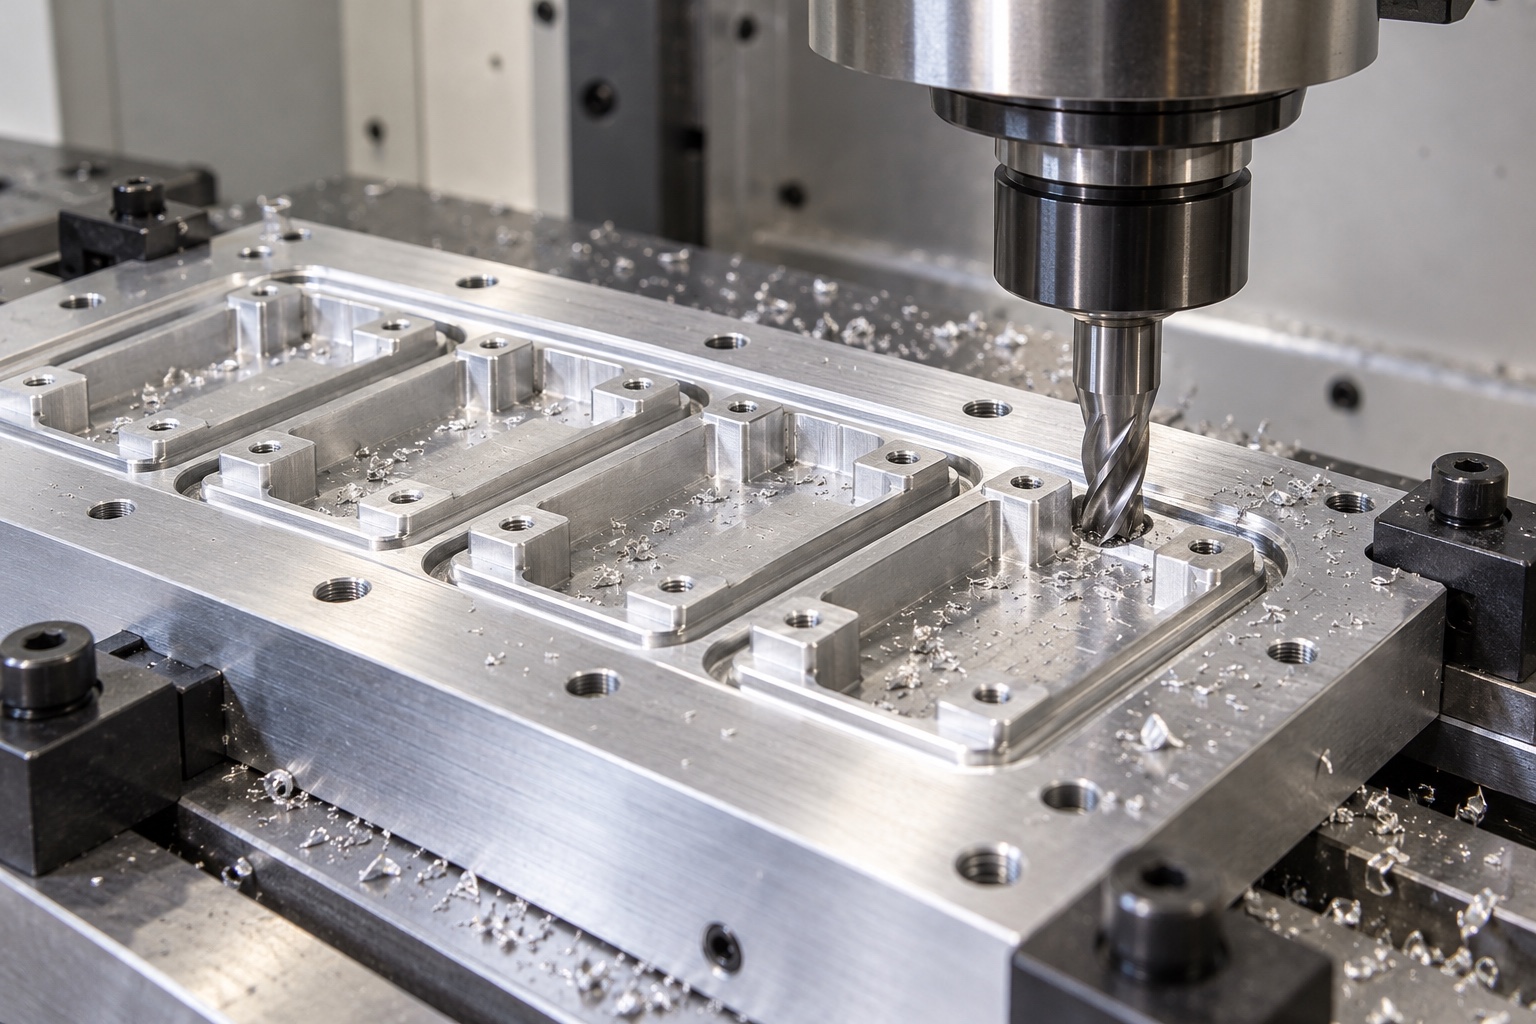
Materialabtrag und Aufspannung kontrollieren
Eine Platte kann im aufgespannten Zustand eben erscheinen, sich jedoch nach dem Lösen der Spannung verformen. Überprüfen Sie den Ausgangszustand des Rohteils, das Aufmaß, die Verteilung von Taschen oder Aussparungen sowie die Reihenfolge des Materialabtrags auf den jeweiligen Seiten. Die Abstützung und Spannung sollten eine Endbearbeitung ermöglichen, ohne schmale Stege oder Dichtflächen unnötig zu belasten. Eine Zwischenprüfung im entspannten Zustand kann Verformungen aufdecken, bevor der letzte Bearbeitungsschritt erfolgt – das genaue Vorgehen hängt dabei von der jeweiligen Geometrie und dem Werkstoff ab. Dokumentieren Sie die Referenzpunkte, die zwischen den einzelnen Fertigungsschritten übertragen werden. Ein bloßes oberflächliches Überdrehen oder Überfräsen einer Fläche ist keine Korrektur für ein fehlerhaft ausgelegtes Abstützsystem.
Dichtnuten pruefbar gestalten
Die Nutspezifikation sollte Breite, Tiefe, Eckübergänge, Position und alle Oberflächen- oder Kantenanforderungen angeben, die für das ausgewählte Dichtungsdesign erforderlich sind. Weisen Sie keine Abmessungen aus einem nicht verwandten Dichtungskatalog zu, ohne die tatsächliche Dichtung und das Gegenstück zu überprüfen. Der Werkzeugzugriff ist an Innenecken und in der Nähe von Positionierungslöchern wichtig. Wenn ein Fräserradius die modellierte Ecke verhindert, stimmen Sie die Geometrie vor der Bearbeitung ab, anstatt ein nicht aufgezeichnetes Relief zu erstellen. Fügen Sie eine Methode zur Überprüfung der Nut nach der Endbearbeitung hinzu. Eine einzelne Tiefenmessung kann nicht das vollständige Profil ermitteln oder beweisen, dass die montierte Dichtung ordnungsgemäß funktioniert.
Anschlüsse, Kreuzungen und Kanten planen
Vakuumanschlüsse und Verbindungskanäle bergen an ihren Schnittstellen die Gefahr von Graten und Rückständen. Überprüfen Sie den gesamten Durchgang, nicht nur die sichtbare Öffnung. Stellen Sie fest, welche Features direkt erreichbar sind und welche einer vereinbarten indirekten Prüfung bedürfen. Entfernen Sie lose Kanten, ohne ein Dichtungselement zu verbreitern oder eine Positionierungsschulter zu beschädigen. Eine Portreinigung allein ist kein Beweis dafür, dass ein anhaftender Grat entfernt wurde. Notieren Sie alle in der gelieferten Konfiguration enthaltenen Stopfen, Fittings oder Gewindeelemente, da diese sowohl den Zugang zur Montage als auch die Grenzen einer späteren Dichtheitsprüfung verändern können.
Endbehandlung im Maßplan berücksichtigen
Wenn Eloxieren oder eine andere Endbearbeitung erforderlich ist, identifizieren Sie die behandelten und maskierten Bereiche und legen Sie fest, welche Abmessungen im fertigen Zustand gelten. Berücksichtigen Sie Montagelöcher, Dübelschnittstellen, Dichtungsnuten und Stützpolster. Gehen Sie nicht davon aus, dass ein Finish akzeptabel ist, nur weil sein Erscheinungsbild einheitlich ist. Rückstände oder Handhabungsschäden können eine Nut beeinträchtigen, selbst wenn die Gesamtabmessungen der Platte innerhalb der Zeichnungsgrenzen bleiben. Ein Lieferant sollte das vereinbarte Finish und die dazugehörige Dokumentation angeben, anstatt eine allgemeine Kompatibilität mit jedem Laborreinigungsmittel zu unterstellen. Für alle Anforderungen an die chemische Belastung sind die tatsächlichen Material-, Verarbeitungs- und Betriebsbedingungen erforderlich.
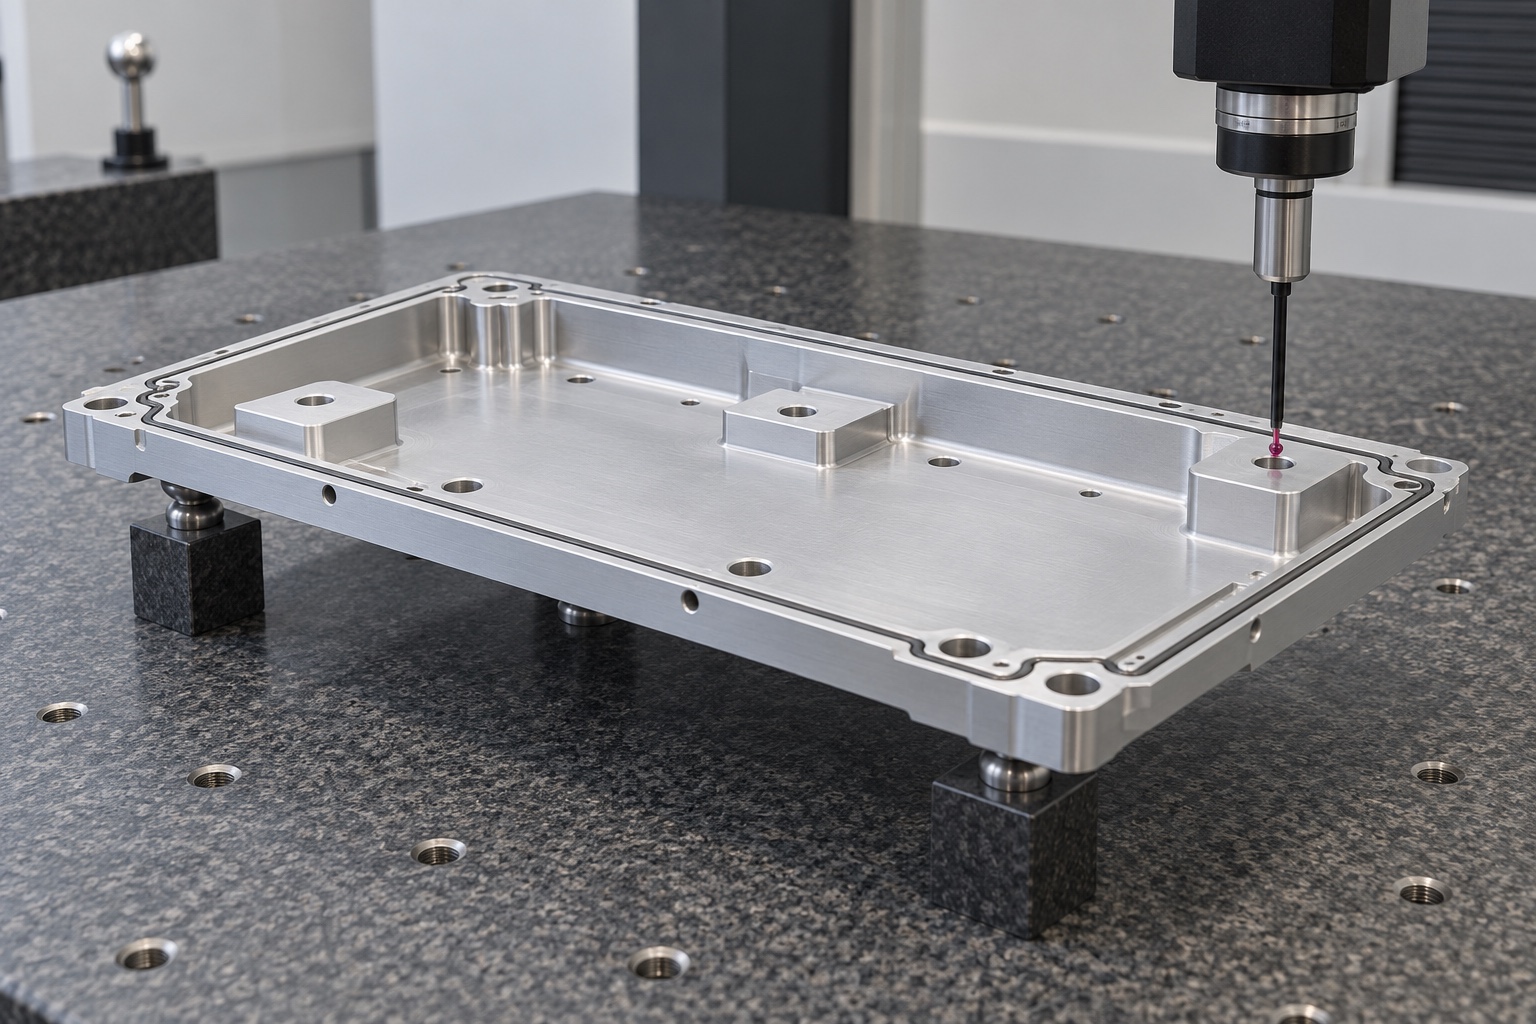
Funktionsgeometrie gezielt messen
Ein Erstartikelplan kann Materialidentität, Montagemerkmale, Stützhöhe, die ausgewählten Ebenheitseigenschaften, Position der Positionierungslöcher, Nutgeometrie und Anschlusszugang umfassen. Wählen Sie Instrumente und Vorrichtungen, die die angegebenen Funktionen lösen können. Zeichnen Sie Stützstellen auf und unterscheiden Sie eine lokale Dickenmessung von einer vollständigen Oberflächenbewertung. Ordnen Sie die Ergebnisse den Zeichnungsmerkmalen zu, sodass eine spätere Überarbeitung überprüft werden kann, ohne zu raten, was gemessen wurde. Überprüfen Sie nach den Vorgängen, die die akzeptierten Funktionen ändern können. Ein Bericht sollte unzugängliche Bereiche oder Methodeneinschränkungen identifizieren, anstatt sie stillschweigend als verifiziert zu behandeln.
Montageversuche gesondert festlegen
Für einen zusammengebauten Vakuumversuch sind eine vereinbarte Kartusche oder ein Ersatz, eine Dichtung, eine Anschlusskonfiguration, eine Quelle, ein Messort, ein Stabilisierungszeitraum und ein Akzeptanzkriterium erforderlich. Leckage, beibehaltenes Vakuum und Widerstand gegenüber einer bestimmten Störung sind unterschiedliche Beobachtungen. Bestimmen Sie, welches für die Bestellung tatsächlich erforderlich ist. Ein erfolgreicher Bericht über die Abmessungen der blanken Platte stellt keinen dieser Punkte fest. Umgekehrt bestätigt eine Baugruppe, die scheinbar eine Probe enthält, nicht alle Zeichnungsmerkmale. Wenn ein Fehler auftritt, bewahren Sie die Testkonfiguration auf und ermitteln Sie, ob die wahrscheinliche Ursache das Teil, die Dichtung, die Kartusche, die Verbindung oder das Verfahren ist, bevor Sie die Produktionsabmessungen ändern.
Durchgaenge und Auflagen schützen
Durch die Reinigung sollen die spezifizierten Bearbeitungs- und Endbearbeitungsrückstände entfernt werden, ohne das Material, die Dichtungsbahn oder die bearbeiteten Oberflächen zu beschädigen. Trocken zugängliche Passagen über eine kompatible, vereinbarte Route. Halten Sie Etiketten und Klebstoff während der Handhabung von den Stützpolstern und Dichtungsflächen fern. Trennen Sie die Teile, damit eine Montageecke nicht an der Arbeitsfläche der nächsten Platte reiben kann. Schutzkappen und Einsätze dürfen keinen Schmutz einbringen oder einen ungeprüften Durchgang verdecken. Identifizieren Sie die Teilenummer, Revision und Charge auf der Verpackung. Hierbei handelt es sich um Schadens- und Kontaminationskontrolle, nicht um die Behauptung einer sterilen Lieferung oder eines klassifizierten Reinraumprozesses.
Anfrage und Nachbestellung dokumentieren
Stellen Sie eine kontrollierte Zeichnung, passendes Modell, Materialzustand, Mengen, Finish, Kartuschenschnittstelle, Dichtungsinformationen und angeforderte Prüfprotokolle bereit. Listen Sie die Montageversuche separat auf, einschließlich der Lieferanten von Verbrauchsmaterialien und der Genehmigung des Verfahrens. Klären Sie etwaige Meinungsverschiedenheiten zwischen Muster, Zeichnung und Modell, bevor Sie ein Angebot abgeben. Bewahren Sie nach der Genehmigung die Disposition des ersten Artikels, Prozessreferenzen und genehmigte Abweichungen auf. Eine spätere Änderung der Dichtung, Kartusche oder Stützmethode kann eine technische Überprüfung rechtfertigen, auch wenn der Plattenumriss gleich bleibt. Ein klarer Beweis dafür ist, dass die Wiederholungsbestellung eher eine definierte Konfiguration als ein Foto einer früheren Vorrichtung ist.
Technischer Herstellerhinweis: www.schmalz.com.
FAQ
Welche Merkmale positionieren die Kartusche?
Die Zeichnung sollte die Positionierungsstifte oder Anschläge, Stützbereiche und Abstände angeben. Eine Dichtung ist nicht automatisch ein präzises Positionierungselement, und der scheinbare Umfang der Kartusche definiert kein genehmigtes Bezugsschema.
Garantiert eine ebene Platte eine Vakuumabdichtung?
Nein. Die Kartusche, die Dichtung, die Nutgeometrie, die Oberfläche, die Anschlüsse und der gesamte Kreislauf tragen zur zusammengebauten Schnittstelle bei. Die Ebenheitsprüfung und ein vereinbarter Vakuumversuch liefern unterschiedliche Nachweise und sollten einander nicht ersetzen.
Wie wird die Leckage geprueft?
Vereinbaren Sie vor der Angebotserstellung die zusammengestellte Konfiguration, die Quelle, den Messort, die Stabilisierung, die Dauer und die Akzeptanzkriterien. Identifizieren Sie, ob die Anforderung einen Leckstrom, ein beibehaltenes Vakuum oder eine andere definierte Beobachtung betrifft; Eine allgemeine Anleitung zum Testen des Vakuums ist unvollständig.
Kann die Vorrichtung eloxiert werden?
Die Eloxierung kann überprüft werden, wenn sie für das ausgewählte Aluminium und die Anwendung spezifiziert wird. Definieren Sie Maskierungs- und Fertigzustandsabmessungen und überprüfen Sie dann die Merkmale, die sich durch die Behandlung auswirken können. Es sollte davon ausgegangen werden, dass kein Finish mit jeder Reinigungschemie kompatibel ist.
Welche Kanten erfordern eine gezielte Gratpruefung?
Anschlusskreuzungen, Gewindeeingänge, Nutübergänge und die Kanten von Stütz- oder Positionierungsmerkmalen verdienen Aufmerksamkeit. Durch die Reinigung können Rückstände entfernt werden, es stellt jedoch nicht sicher, dass ein anhaftender Grat oder eine unzugängliche scharfe Kante entfernt wurde.
Welche Unterlagen gehoeren zur Angebotsanfrage?
Senden Sie die freigegebene Zeichnung und das freigegebene Modell, Material, Mengen, Ausführung, Kartuschen- und Dichtungsreferenzen, Inspektionsanforderungen, Verpackungserwartungen und alle separat definierten Montageversuche. Geben Sie bei Nachbestellungen die Musterverfügbarkeit und die erforderliche Zeichnungsrevision an.
tanghangyun@oemach.com