
CNC-Antriebshalter für Spritzenpumpen: Motorzentrierung, Spindelausrichtung und Prüfung
Kleine Bauteile für geführte Bewegung
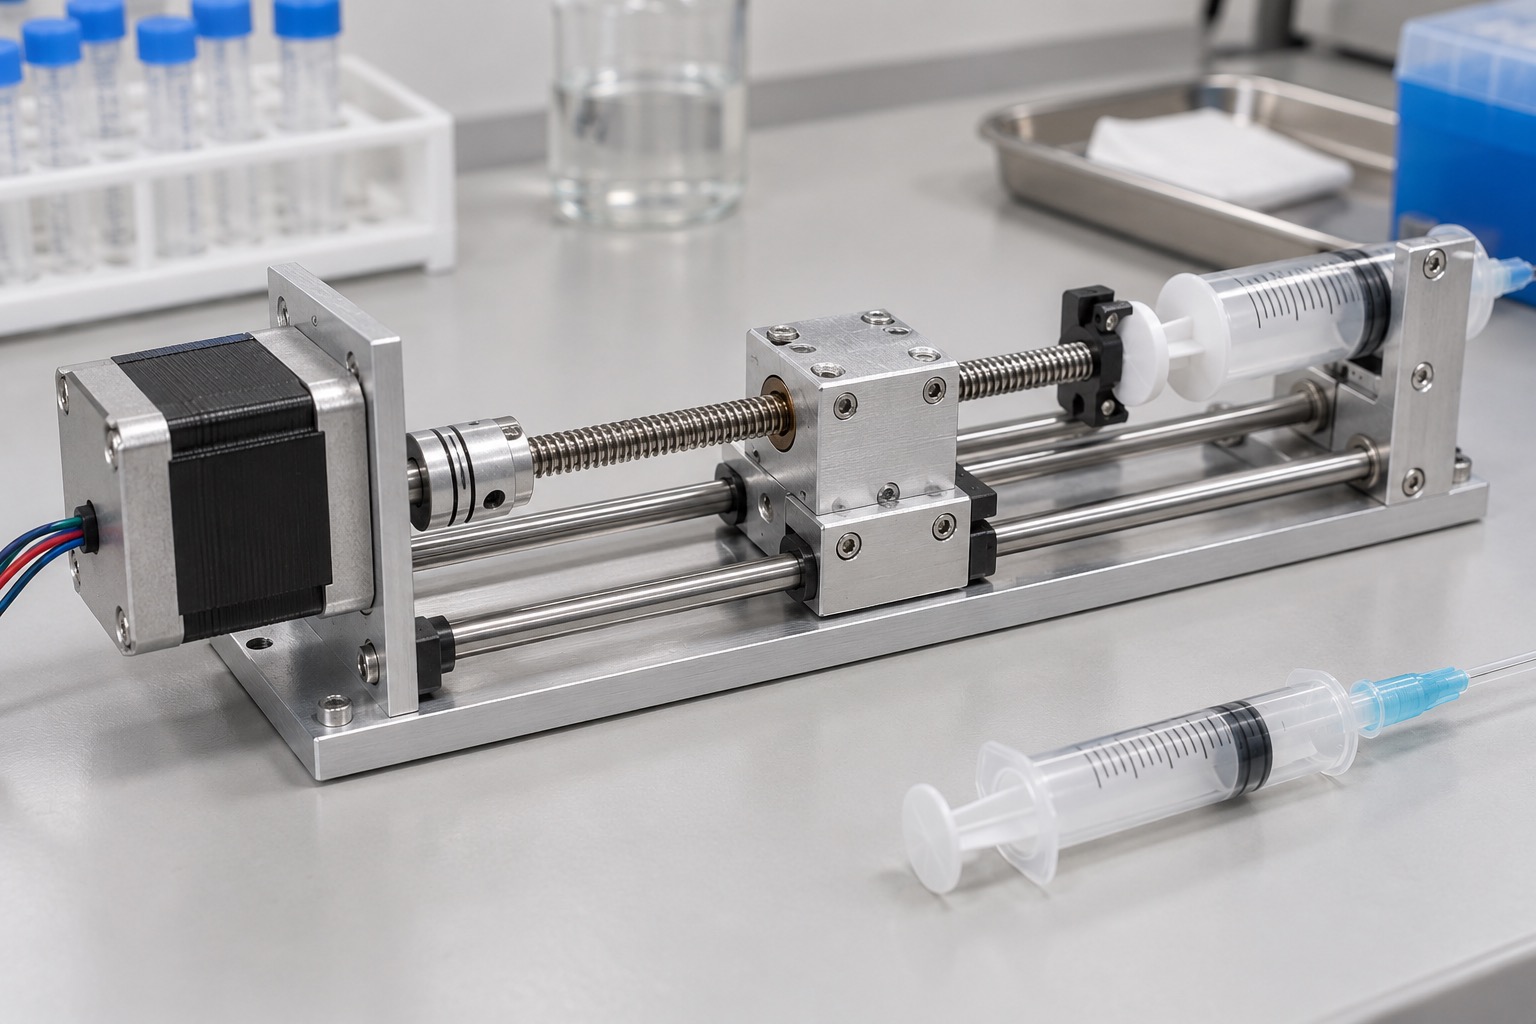
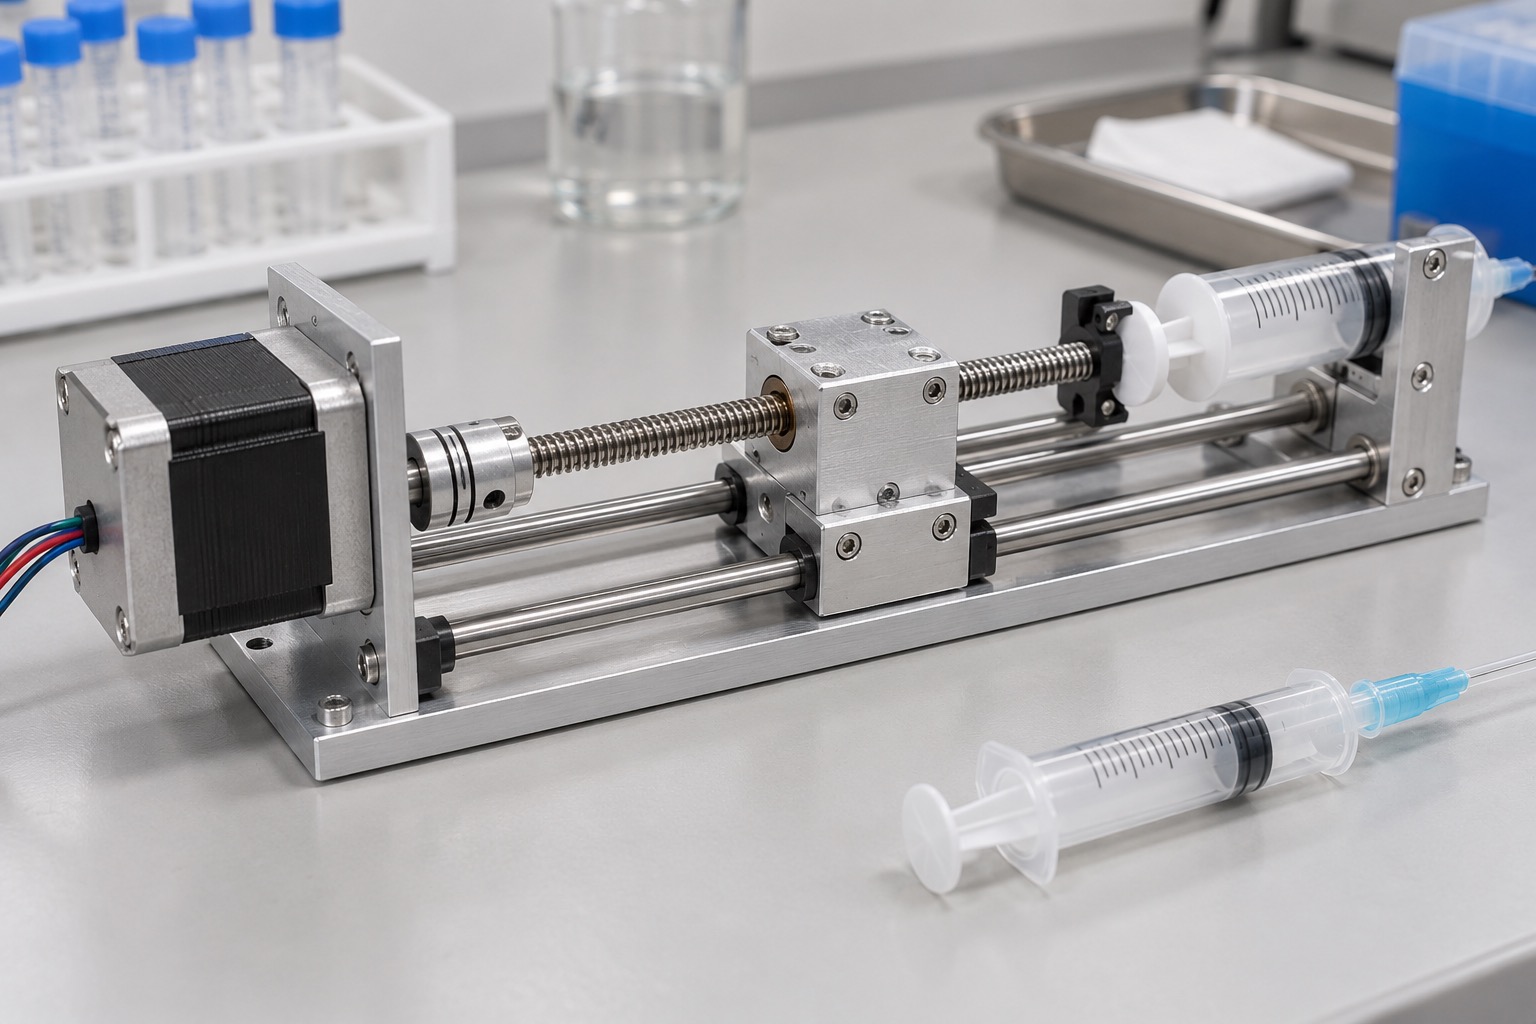
Der Antrieb einer Spritzenpumpe verbindet Motor, Spindel, Mutter, Führung und Schieber. CNC-gefertigte Halter und Lagerblöcke verbinden diese Elemente mit dem Geräteaufbau. Ihre Geometrie beeinflusst, ob der Schlitten frei fährt oder wechselnden Widerstand erfährt. Dieser Beitrag behandelt mechanische Fertigungsschnittstellen und definiert keine validierte Dosierspezifikation. Pumpenleistung, Alarme und Verifikation legt der Gerätehersteller fest. Für den Einkauf ist eine Zeichnung hilfreich, die Motorzentrierung, Lagerachse und Führungsbezug miteinander verknüpft, statt nur einzelne enge Maße aufzulisten.
Zuerst die Baugruppe betrachten
Den Bewegungsweg von der Motorfläche bis zum Schieber nachvollziehen. Zentriersitz des Motors, Lageraufnahme und Führungsflächen kennzeichnen. Durchgangslöcher dienen meist der Verschraubung und bilden nicht automatisch eine genaue Positionierung. Klären, ob Passstifte, Schultern oder eine definierte Montageeinstellung die Ausrichtung bestimmen. Hub, Zugang und Schraubenfreiraum festlegen. Platz für die gewählte Kupplung und deren Einbau vorsehen. Ein gut messbarer Halter, der im Gehäuse nicht ausgerichtet werden kann, benötigt eine Überarbeitung der Schnittstelle.
Bezüge und Toleranzkette
Ein praktikables Bezugssystem kann mit den Rahmenauflagen beginnen, ergänzt durch Seitenbezug und Positioniermerkmal. Bohrungslage und Motorflächenorientierung darauf beziehen. Führung und Spindellager in die Toleranzkette einbeziehen, statt für jedes Merkmal denselben Grenzwert zu vergeben. Der Messbericht eines einzelnen Halters bestätigt keine Ausrichtung des vollständigen Antriebs. Bei gewollter Einstellung den Bereich und die Abnahme nach Verschraubung definieren. Freier und gespannter Prüfzustand müssen eindeutig sein, damit Fertigung und Messtechnik dieselbe Geometrie bewerten.
Werkstoff und Oberfläche
6061-Aluminium kommt für leichte innere Halter infrage; Stahl kann belastete Lagermerkmale unterstützen, technische Kunststoffe ausgewählte isolierende Elemente. Der Konstrukteur legt Sorte, Zustand und Umgebungsverträglichkeit fest. Materialcharge vom Rohteil bis zur Lieferung dokumentieren. Eloxieren kann Maße und Kontaktbedingungen verändern. Maskierung von Bohrungen, Auflagen, Gewinden oder elektrischen Kontakten vereinbaren und angeben, ob die Abnahme vor oder nach Behandlung erfolgt. Eine Farbangabe allein beschreibt keine funktional ausreichende Beschichtung. Bei Änderungen den Einfluss auf die freigegebenen Schnittstellen überprüfen.
Stabile CNC-Folge
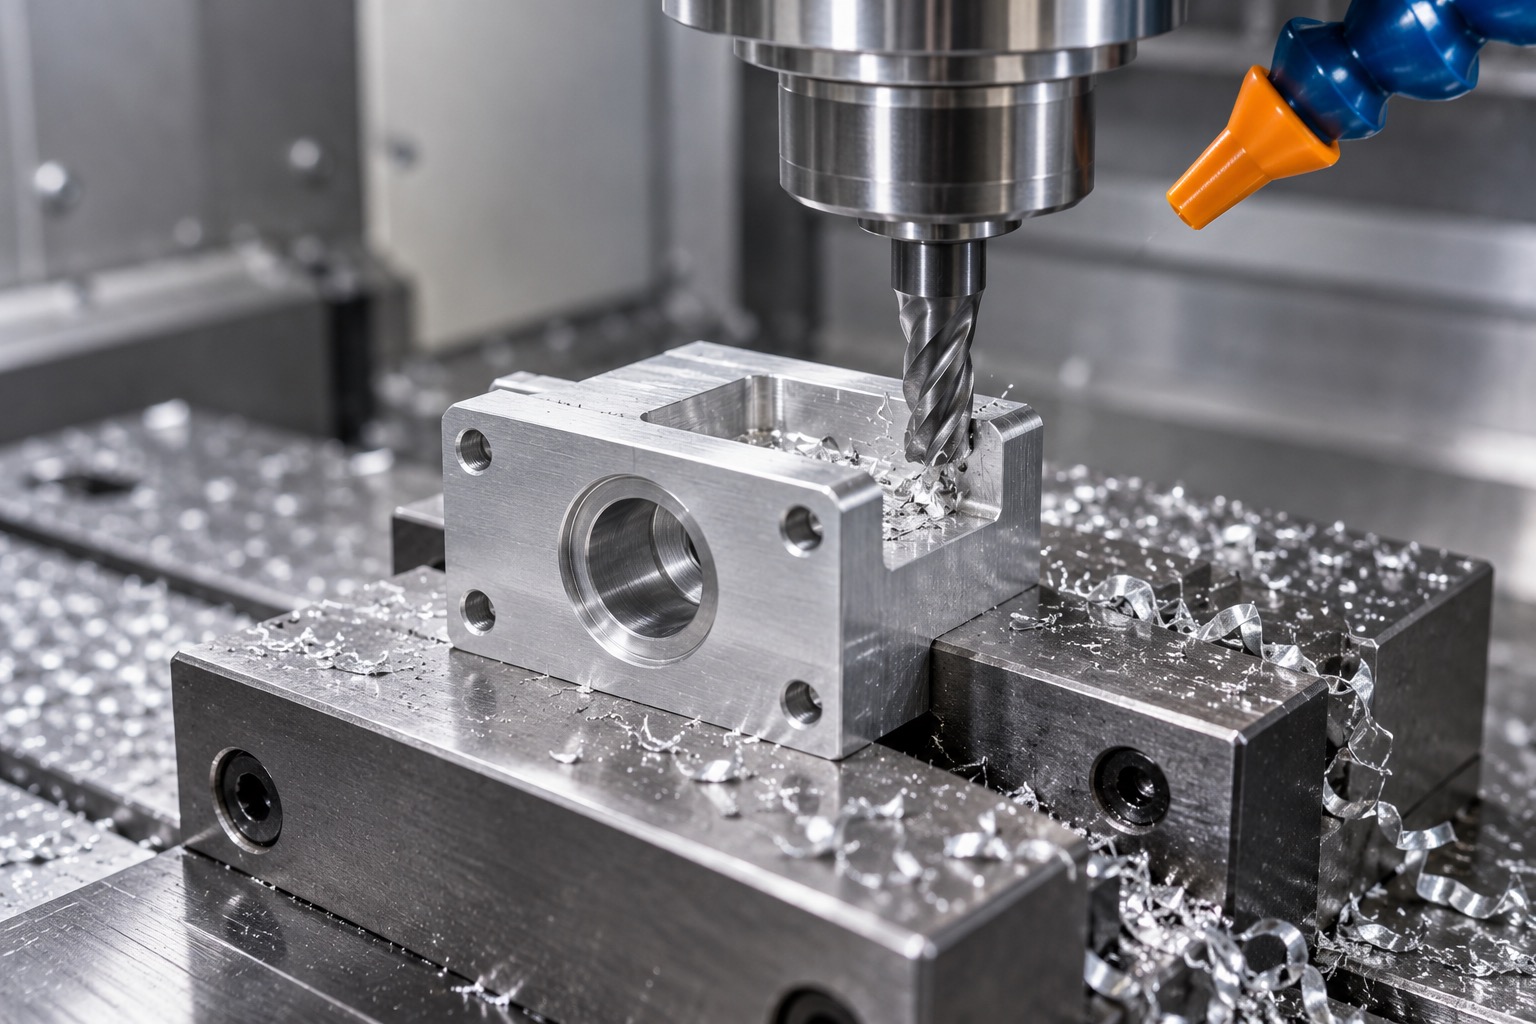
Die Grundform schruppen und Zugabe an Positionierflächen belassen. Bezugsauflagen erzeugen und anschließend Motorzentrierung, Lagersitz und Schraubenbild in kontrollierter Aufspannung oder mit dokumentierter Bezugsübertragung fertigstellen. Dünne Füße und hohe Wände so unterstützen, dass die Spannkraft keine relevante Verformung erzeugt. Werkzeugzugang, Auskragung und Spanabfuhr vor einer besonders kompakten Form prüfen. Schnittkräfte von ungestützten Wänden fernhalten. Eine in späterer Aufspannung fertiggestellte Bohrung auch zur Basis prüfen, nicht nur ihren Durchmesser.
Kanten und Bewegungsfreiraum
Lose Grate an Bohrungen, Taschen und Schraubeneintritten entfernen, ohne die Zentrierschulter unzulässig abzurunden. Eine zu große Fase kann die Kontaktfläche verringern oder mit dem Lager kollidieren; die Kantenforderung gehört in die Zeichnung. Schraubenlänge mit nutzbarer Gewindetiefe und Schlittenfreiraum abgleichen. Schleifreste von Lagersitzen und Führungen fernhalten. Schmierung gehört zur ausgewählten Antriebsbaugruppe. Ein nicht vereinbartes Schmiermittel auf dem Halter kann Schnittstellen verunreinigen oder den Montageprozess stören. Präzisionskontakte während Nacharbeit und Handhabung schützen.
Geometrie und Montage getrennt prüfen
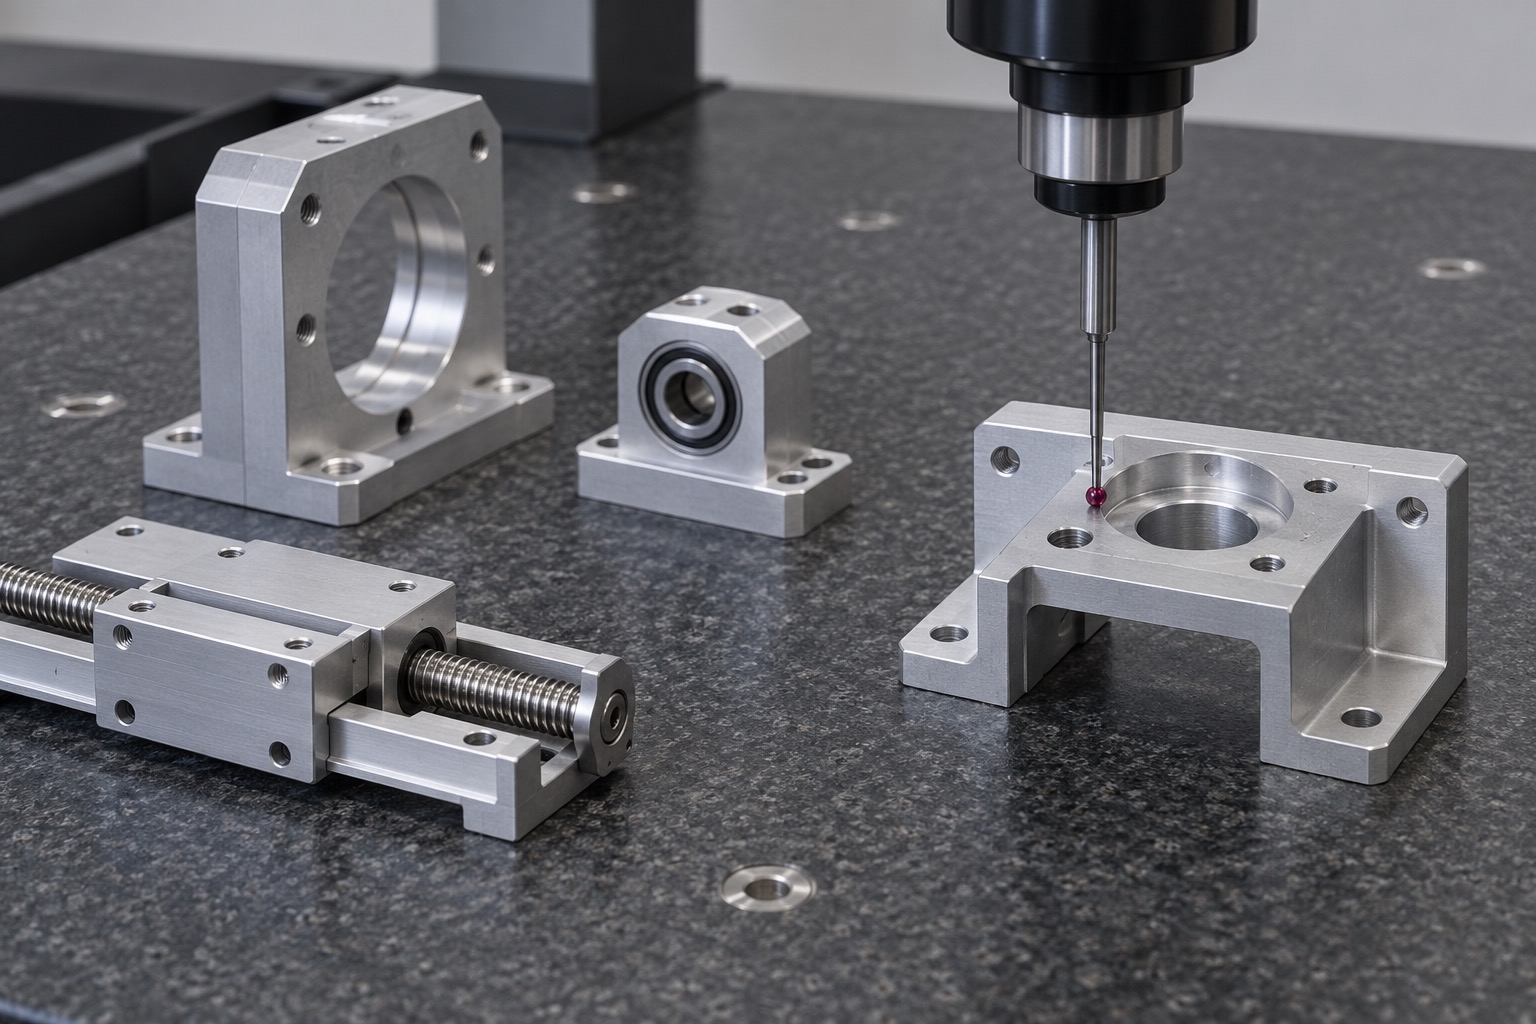
Die Erstbemusterung kann Auflagenebenheit, Flächenorientierung, Bohrungsgröße und -lage, Passstifte und Gewinde enthalten. Zeichnungsbezüge verwenden und die Unterstützung dokumentieren. Koordinatenmessung oder Optik lassen sich mit geeigneten Lehren kombinieren. Nach Beschichtung relevante Passflächen erneut prüfen. Ein separat vereinbarter Montageversuch kann Freigängigkeit über den Hub und Kollisionen mit Motor, Führung und Spindel beurteilen. Dies sind mechanische Prüfungen. Fördergenauigkeit und Okklusionserkennung werden nach den vom Gerätehersteller festgelegten Verfahren am System verifiziert.
Reinigen und Änderungen lenken
Späne, Kühlschmierstoff und Schleifrückstände mit einem verträglichen Verfahren aus Bohrungen, Taschen und Gewinden entfernen. Vor getrennter Verpackung trocknen. Auflagen und bearbeitete Bohrungen gegen gegenseitiges Reiben schützen; saubere Verpackung bedeutet keine sterile Lieferung. Bauteilnummer, Revision, Materialcharge und Prüfstatus dokumentieren. Änderungen an Bearbeitungsfolge, Beschichtung, Positionierflächen oder freigegebenen Abweichungen auf ihren Montageeinfluss prüfen. Zeichnung und Prüfplan verknüpfen, damit Wiederholaufträge auf den gleichen definierten Anforderungen beruhen.
Anfrage mit klaren Schnittstellen
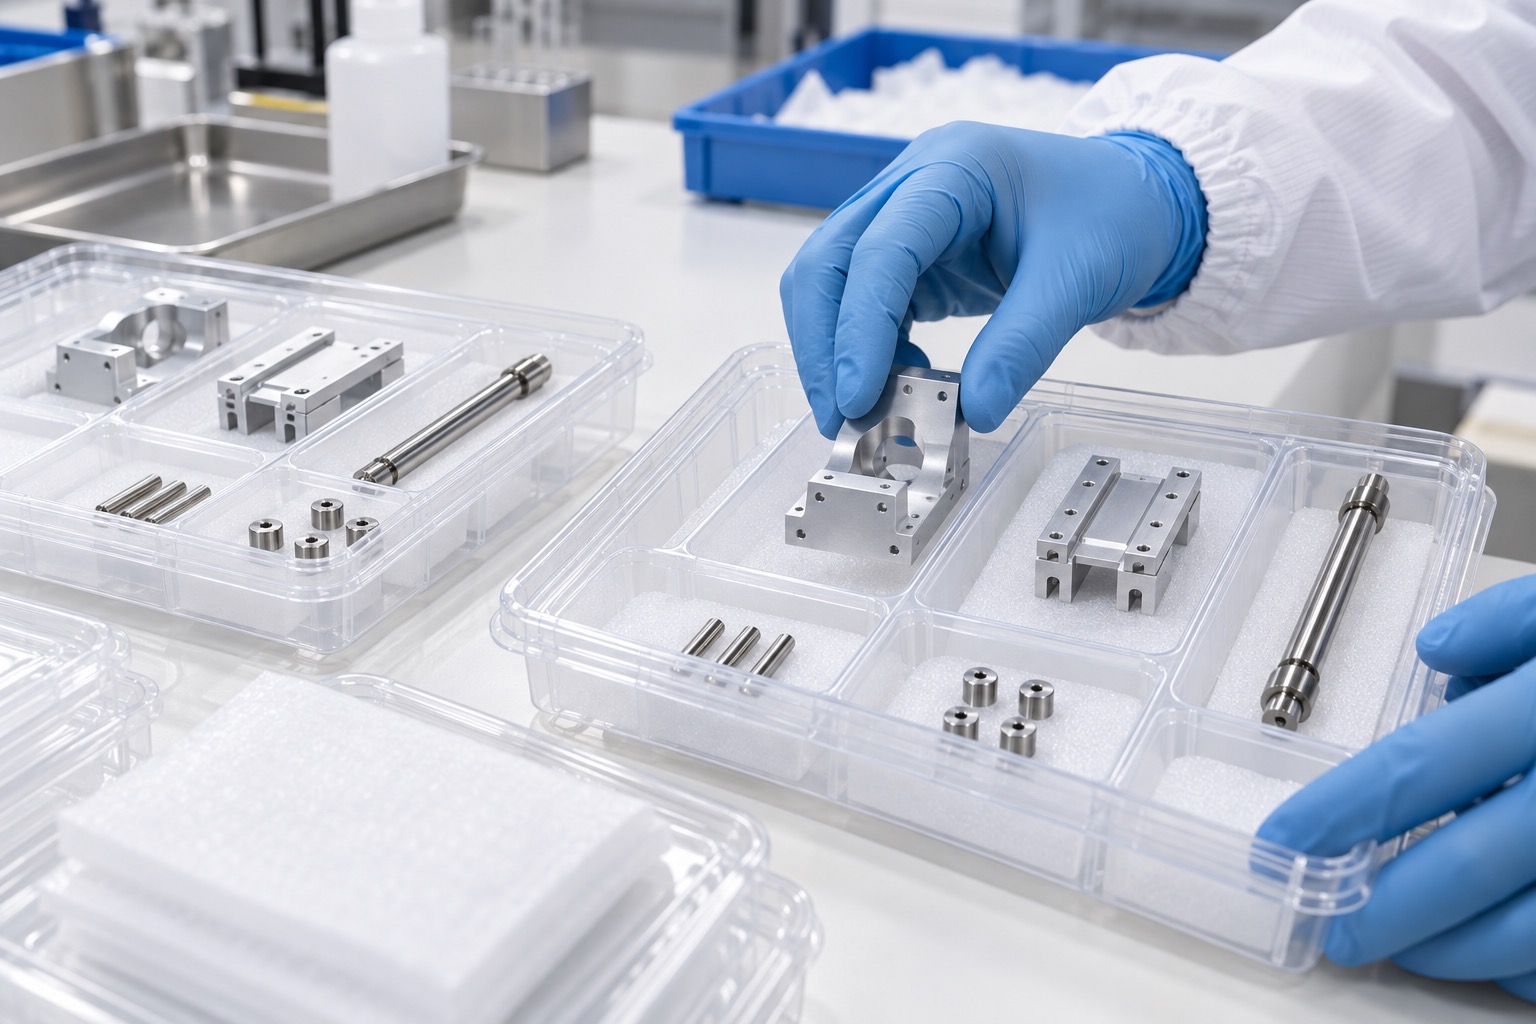
Gelenkte Zeichnung und passendes Modell, Muster- und Serienmenge, Werkstoffzustand, Behandlung und kritische Schnittstellen senden. Für Montageprüfungen Motor-, Führungs-, Lager- und Schraubendaten bereitstellen. Maskierung, Reinigung, Berichte und Abnahmebedingungen konkret benennen. So kann der Lieferant Bearbeitung, Vorrichtungen und Prüfung mit nachvollziehbaren Annahmen kalkulieren. Herstellerhinweise für Spindelantriebe behandeln ebenfalls Ausrichtung, Lagerung und Mutterauswahl. Es gelten die Anweisungen der tatsächlich gewählten Komponenten; eine Beispielabbildung liefert keine verbindlichen Montagewerte.
FAQ
Welche Merkmale bestimmen die Ausrichtung?
Motorzentrierung, Lagersitz, Führungsbezüge und Rahmenauflagen sind typische Positioniermerkmale. Ihre Beziehung muss festgelegt sein; Durchgangslöcher dienen meist dem Spannen.
Beweist ein CMM-Bericht die Dosiergenauigkeit?
Nein. Er dokumentiert geforderte Geometrie. Pumpenleistung, Alarme und weitere Geräteanforderungen verifiziert der Hersteller anhand seiner definierten Verfahren.
Brauchen alle Maße dieselbe enge Toleranz?
Nein. Nach Funktion, Toleranzkette und Messzugang zuordnen. Nicht positionierende Freiräume können andere Anforderungen haben als Sitze und Bezugsflächen.
Was wird nach Eloxieren geprüft?
Vorgegebene Sitze, Auflagen, Gewinde und Passmaße. Maskierung und maßgeblichen Abnahmezustand vor der Fertigung vereinbaren.
Kann die montierte Bewegung geprüft werden?
Ja, mit bereitgestellten Gegenbauteilen, Montagefolge und Kriterien. Hub, Anzugbedingungen und zulässige Widerstände oder Kollisionen im Prüfplan definieren.
Was gehört in die Anfrage?
Zeichnungen, Modelle, Werkstoff, Mengen, Oberfläche, Schnittstellen, Reinigung, Berichte und vereinbarte Versuche. Musterfreigabe und Serienübergabe getrennt festlegen.
Technische Referenz: Thomson Montagehinweise für motorisierte Spindeln
tanghangyun@oemach.com