
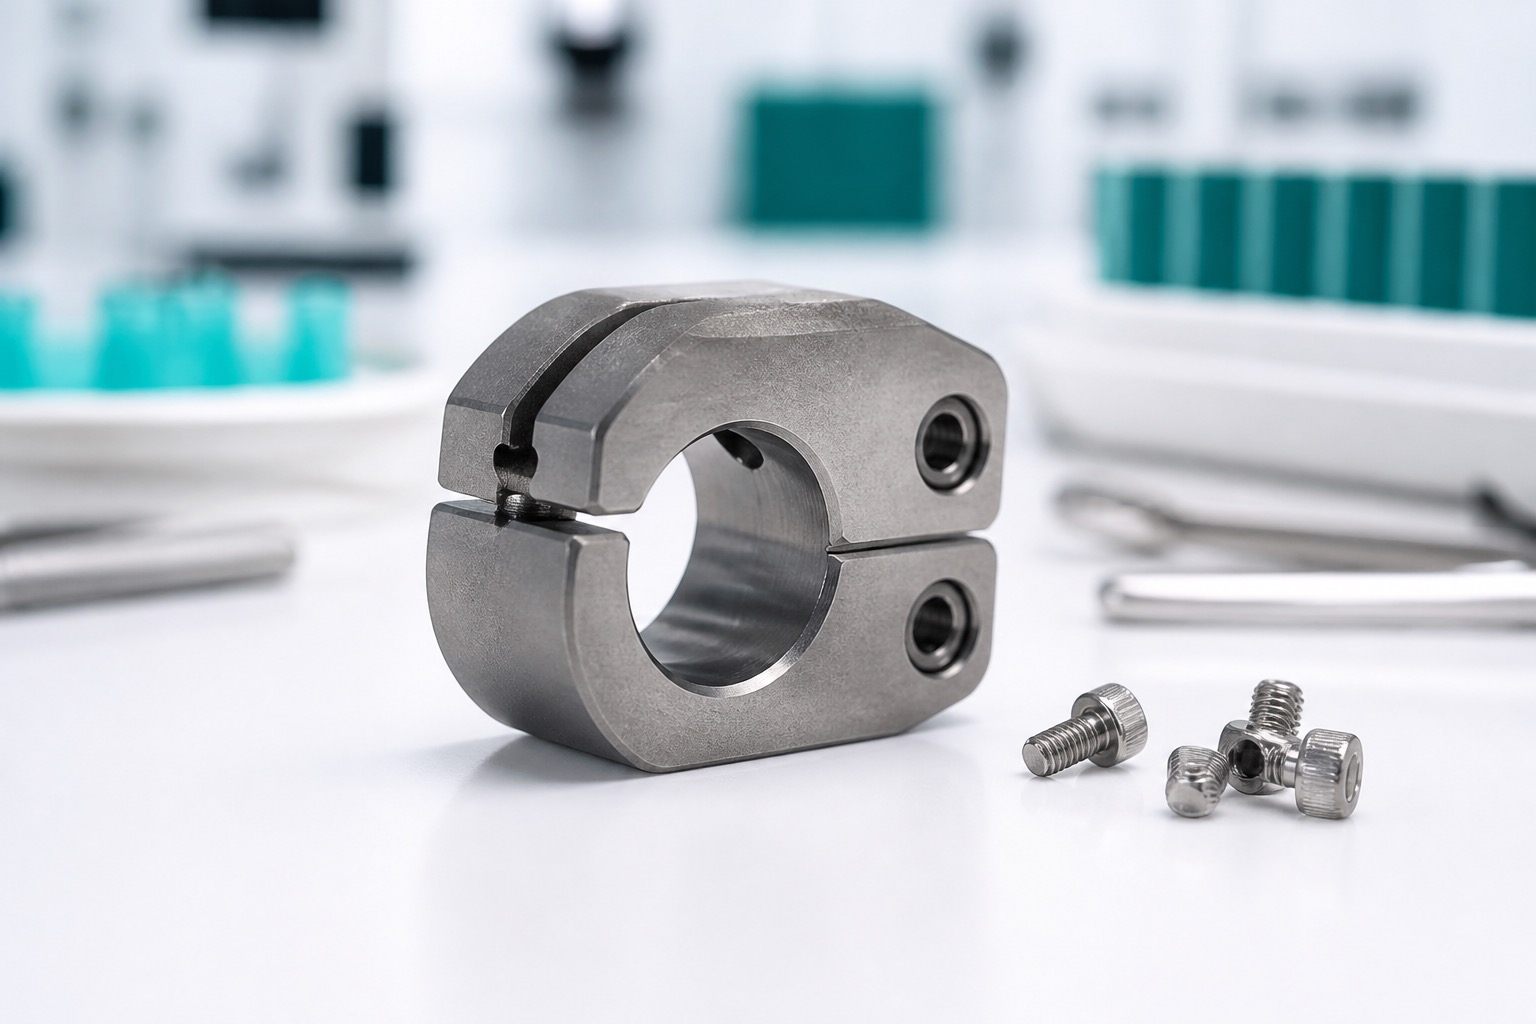
Ti-6Al-4V-Klemmstück für Ultraschallsonden: Präzisions-CNC-Fertigungsfall
Beispielhafte Anwendung
Dieser Fall beschreibt ein Ti-6Al-4V-Klemmstück für eine Positionier- oder Servicevorrichtung einer Ultraschallsonde. Das Teil hält die Sonde, ohne Linse, Kabelausgang und Referenzen zu verdecken. Es ist ein Fertigungsbeispiel für Vorrichtungshardware, kein zertifiziertes Medizinprodukt.
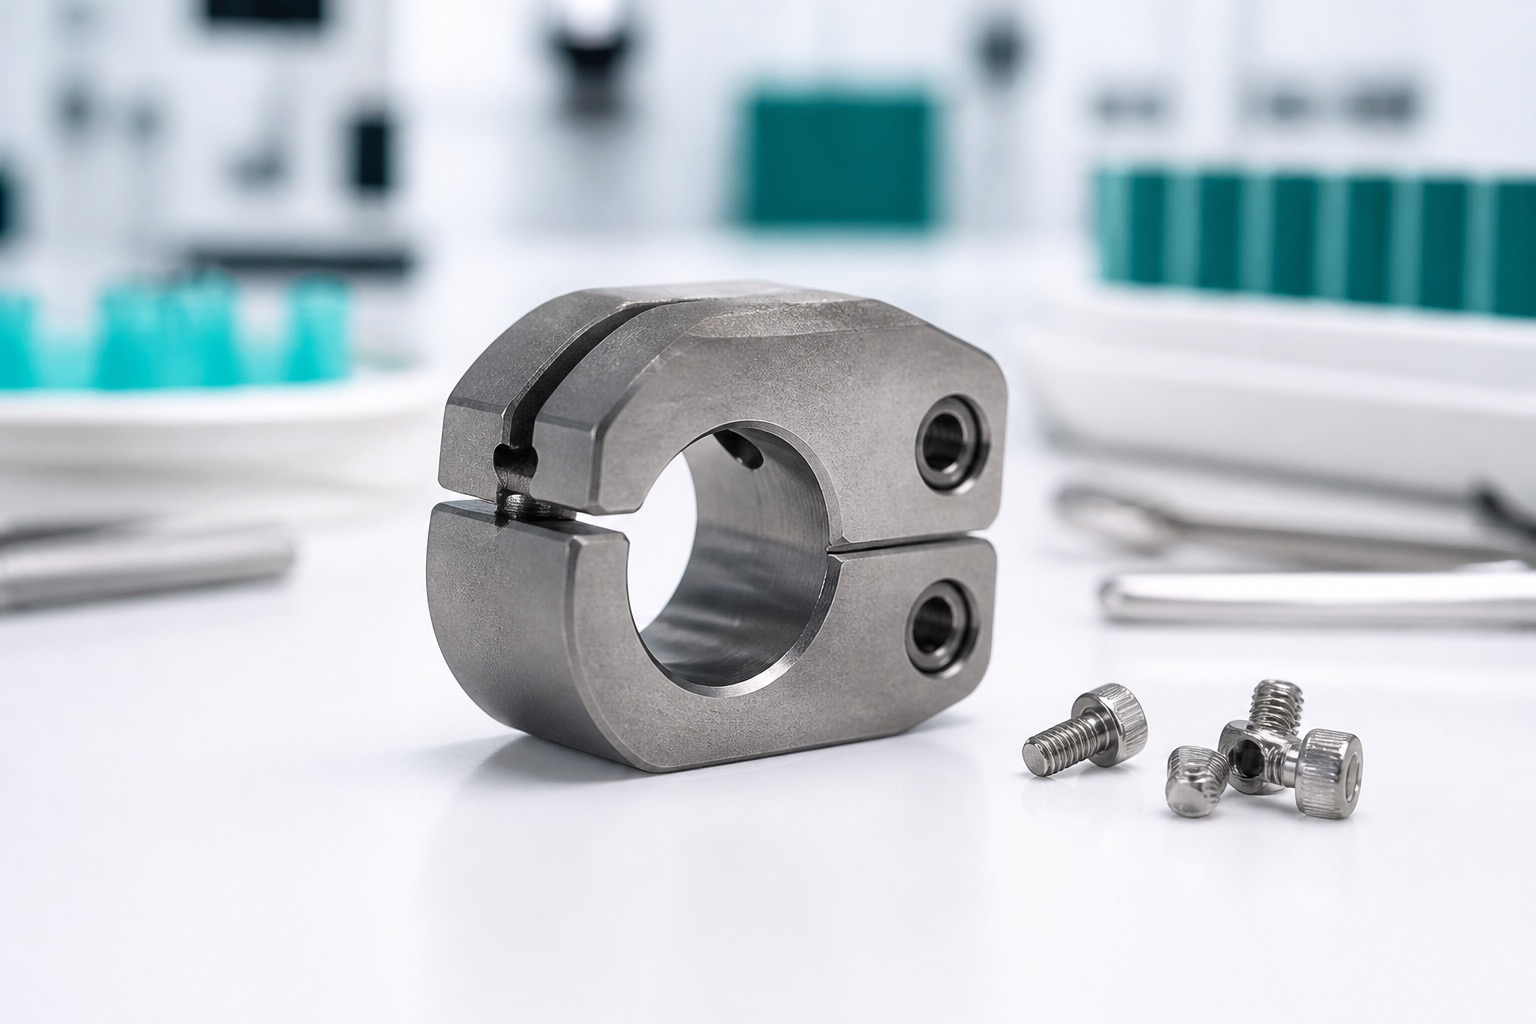
Paketprüfung
Das Paket enthält Zeichnung, 3D-Modell, Revision, Titangüte, Finish, Entgratung, Gewinde und kritische Maße. Geprüft werden Kontaktbreite, Steifigkeit, Drehpunkt, Schrauben, Werkzeugzugang und Kantenlimits. Pads oder Beschichtungen werden vor dem Erstmuster definiert.
Materialkontrolle
Ti-6Al-4V bietet Festigkeit und geringe Dichte, verlangt aber passende Werkzeugwege, Kühlung und Standzeitkontrolle. Zeugnisse und Schmelzcharge bleiben mit dem Auftrag verbunden. Am Rohling bleibt Aufmaß für Kontaktfläche, Drehbohrung und Montageflächen.
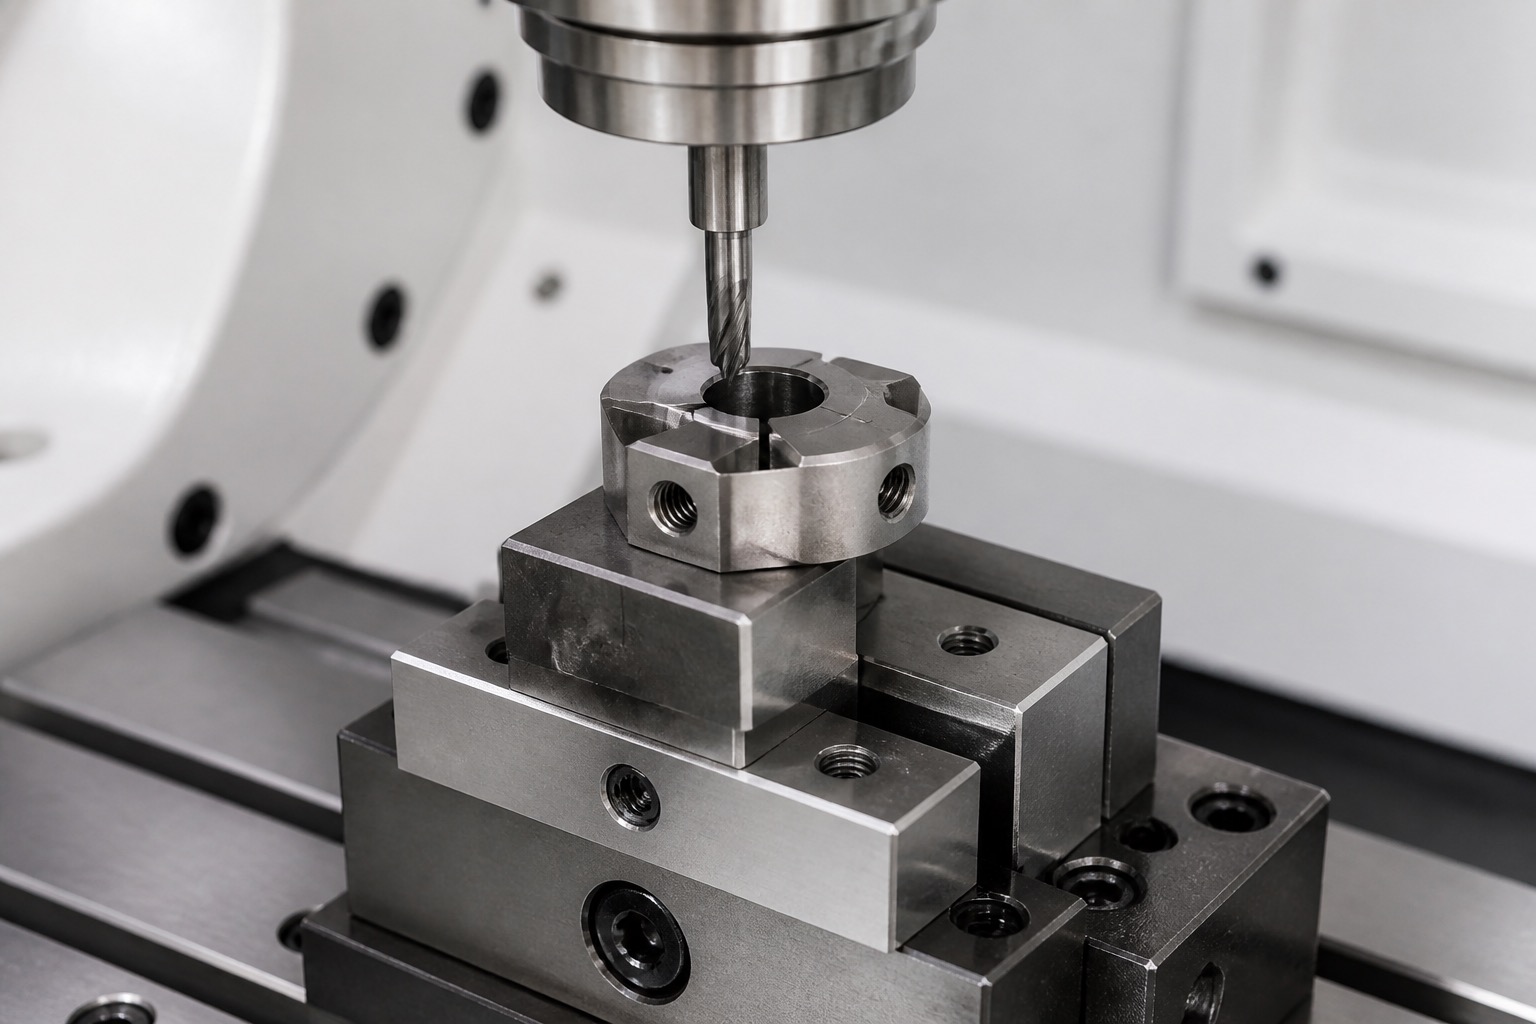
CNC-Folge
Die erste Aufspannung legt den Montagedatum und das Außenprofil an. Weitere Operationen beenden Kontaktfläche, Drehbohrung, Senkungen, Schlitze und Entlastungen. Werkzeugverschleiß wird überwacht, weil Titan Wärme und Gratbildung begünstigt.
Kontakt und Kanten
Die Kontaktzone soll wiederholbar halten, ohne aggressive Kanten. Radien, Kantenbrüche und Oberflächenfinish werden getrennt von nichtfunktionalen Flächen kontrolliert. Grate an Schlitzen, Bohrungen und Gewinden werden entfernt, ohne die Kontaktfläche zu rollen.
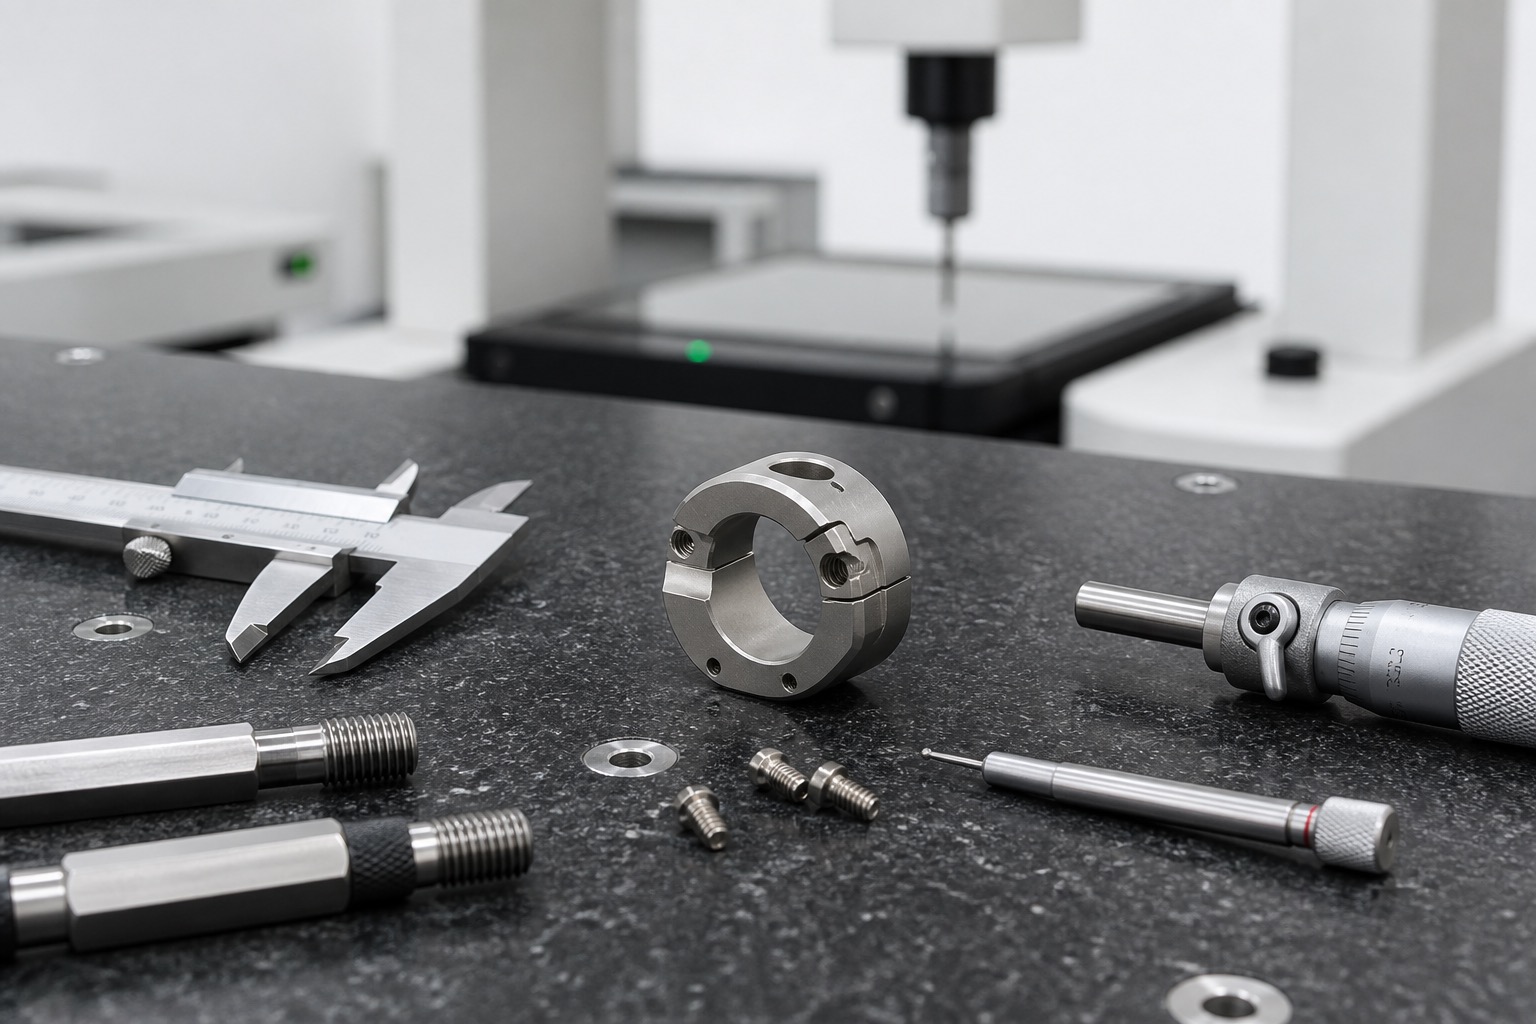
Prüfpaket
Ein Erstmuster kann Werkstoffzeugnis, Maßbericht, Ebenheit der Kontaktfläche, Drehbohrungsposition, Schlitzbreite, Schraubenbild, Gewinde, Oberfläche und Fotos enthalten. KMG prüft Bezüge; Optik hilft bei kleinen Kanten.
Reinigung und Verpackung
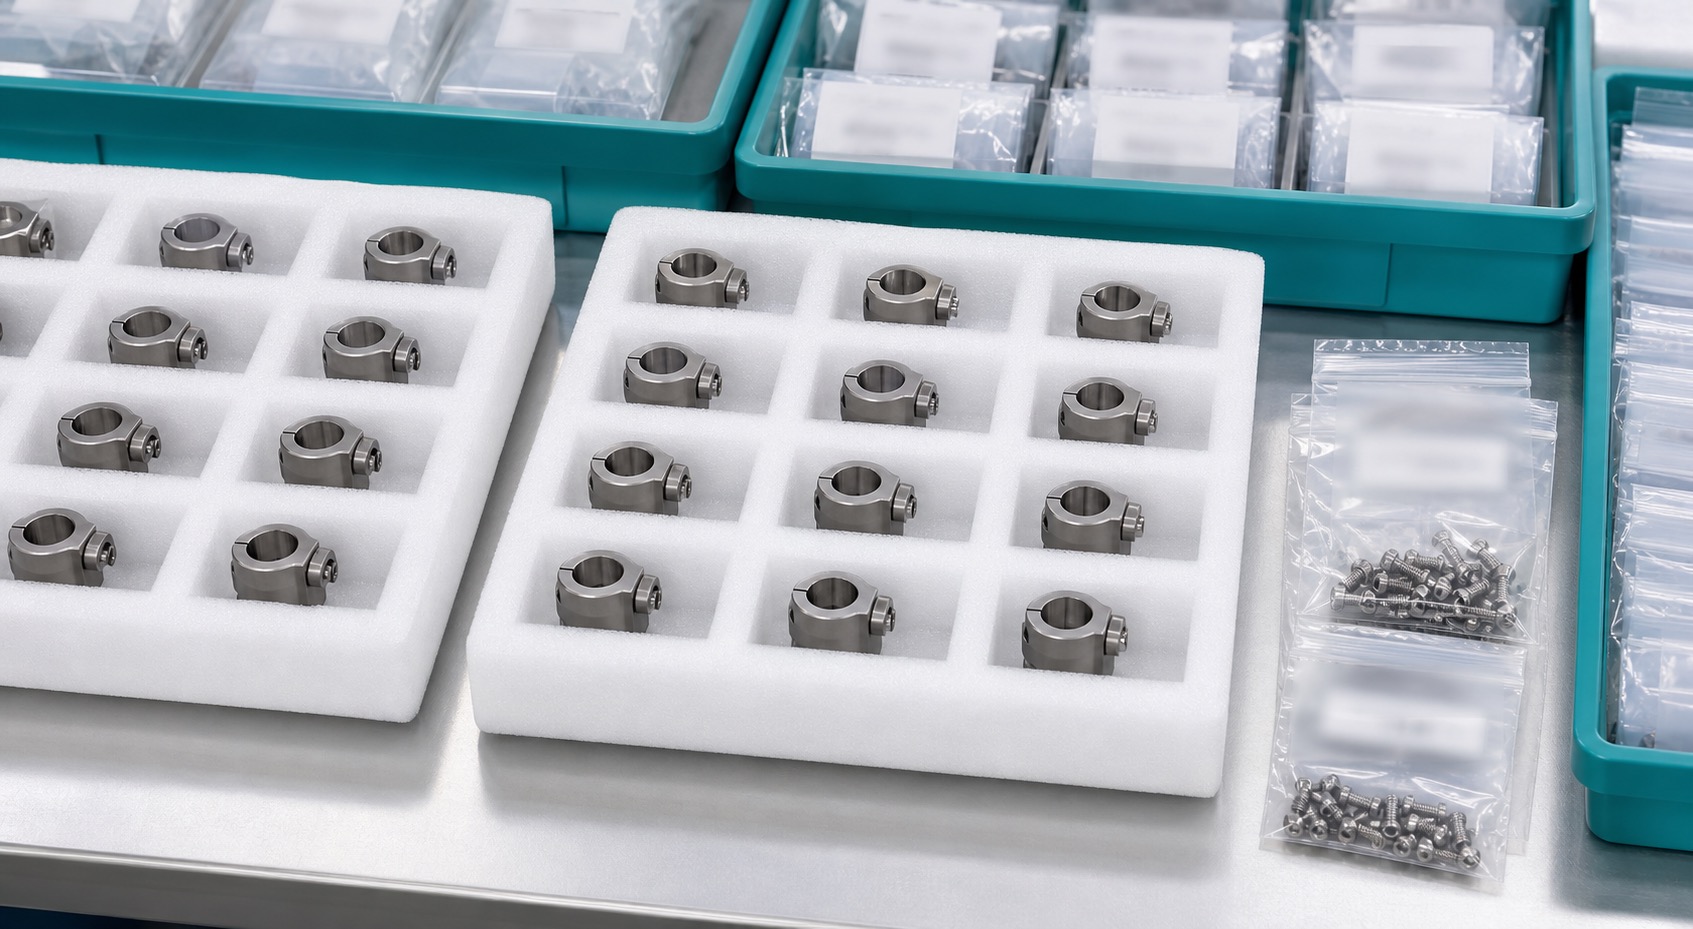
Titanspäne, Schneidflüssigkeit und lose Partikel werden aus Gewinden, Schlitzen und Taschen entfernt. Kontaktflächen werden vor Dellen und Reibung geschützt. Teile werden getrennt verpackt und nach Nummer, Revision, Charge und Prüfstatus gekennzeichnet.
Wiederholfertigung
Für Serien steuern Programm, Vorrichtung, Standzeit, Entgratung, Prüfung, Reinigung und Verpackung den Prozess. Trends bei Ebenheit, Drehpunkt und Schlitzbreite zeigen Drift. Änderungen an Pad, Sonde oder Drehmoment lösen eine Prüfung aus.
Kundenübergabe
Die Übergabe enthält freigegebene Erstmusterwerte, Menge, Zeugnisse, Prüfformat, Sichtkriterien und vereinbarte Montageprüfung. Klare Akzeptanzkriterien verhindern zusätzliche Varianz im Sondenhandling.
FAQ
Ist die Klemme patientenberührend?
Nein. Dieses Beispiel ist Vorrichtungshardware zur Handhabung oder Positionierung von Sonden.
Warum Ti-6Al-4V?
Wegen Festigkeit und niedriger Masse; die endgültige Wahl richtet sich nach Last, Reinigung und Spezifikation.
Welche Maße sind wichtig?
Kontaktflächigkeit, Drehbohrung, Schraubenbild, Schlitzbreite, Klemmenhöhe und Kantenstatus.
Wie wird die Sonde geschützt?
Durch Radien, definierte Kontaktfelder, Pads oder Einsätze nach Vorgabe des Vorrichtungsverantwortlichen.
Welche Unterlagen sind sinnvoll?
Werkstoffzeugnis, Maßbericht, Gewindeprüfung, Oberflächenprüfung, Fotos und vereinbarter Funktionscheck.
Definiert der Lieferant die Klemmkraft?
Er kann zur Herstellbarkeit beraten; zulässige Kraft und Validierung legt der Gerätehersteller fest.