CNC-Bearbeitung von Durchflusssensorgehäusen für Anästhesiearbeitsplätze: Bohrungsausrichtung, Dichtung und Sauberkeit
Warum das Gehäuse wichtig ist
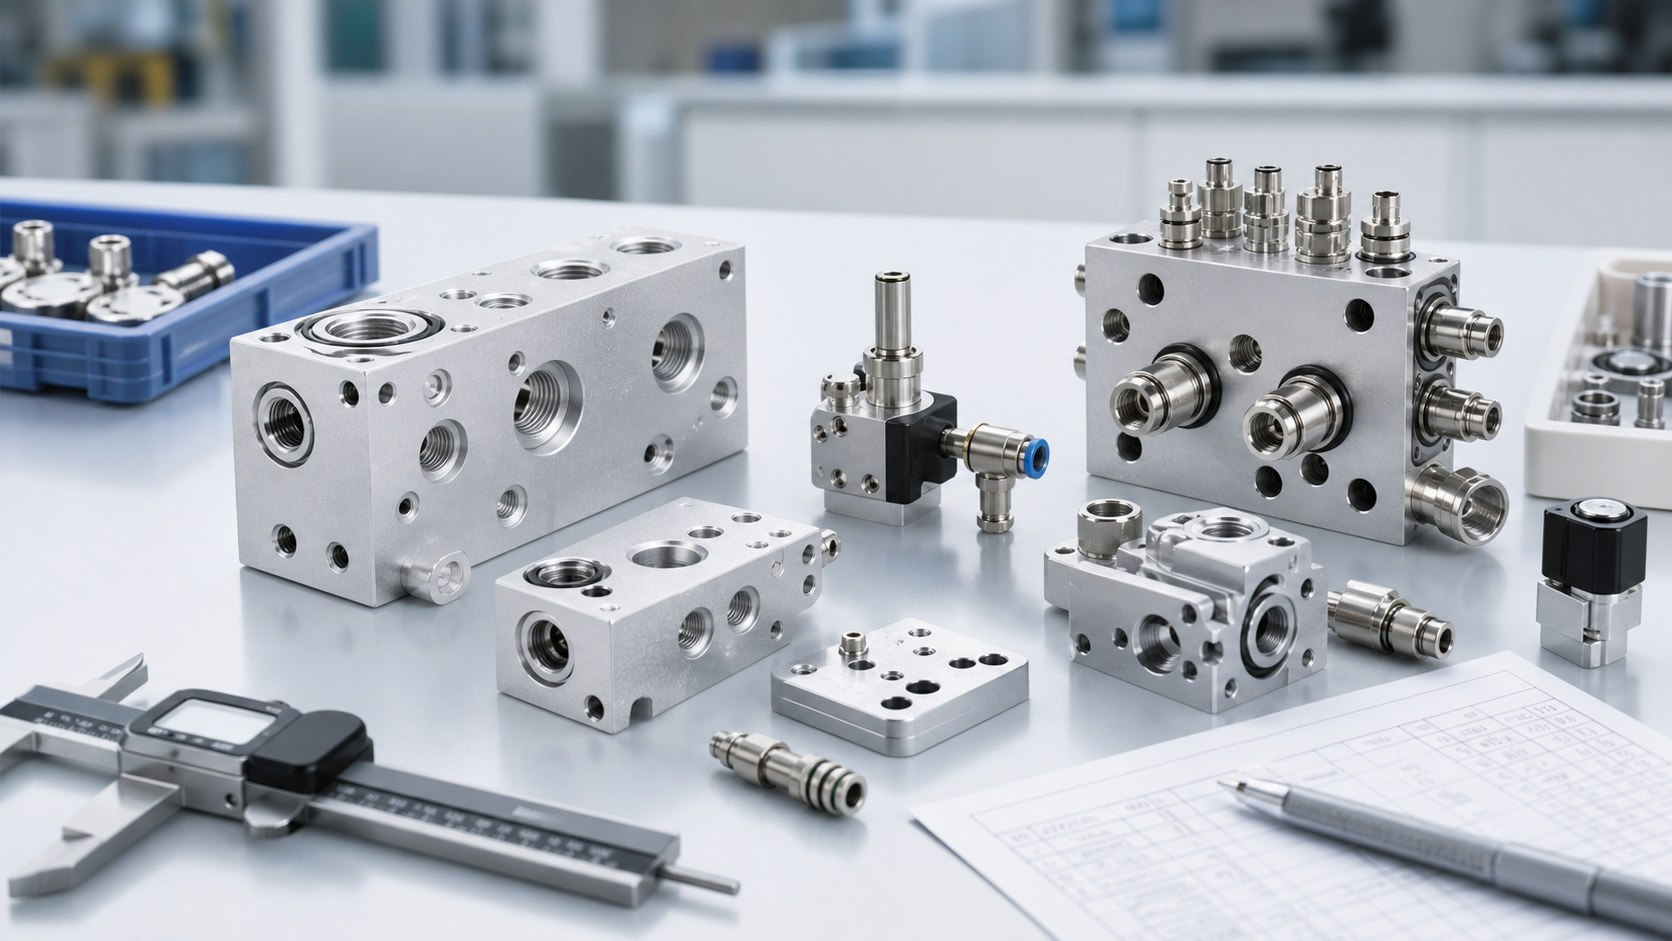
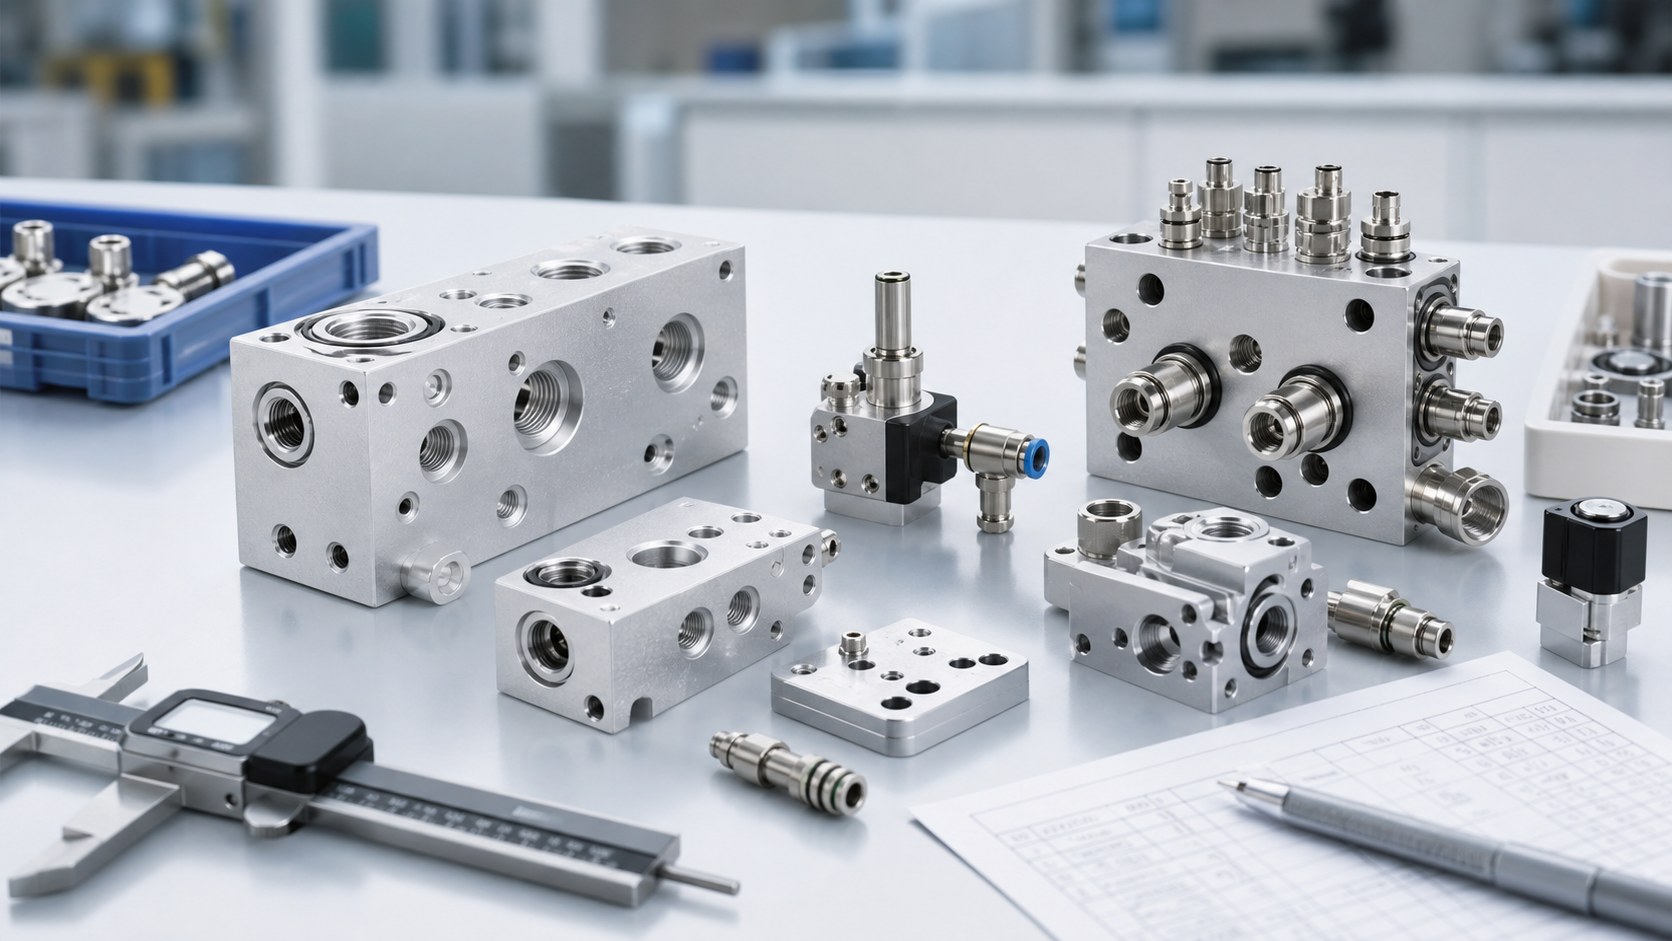
Ein Anästhesiearbeitsplatz braucht stabile Gaszufuhr, überwachten Durchfluss und zuverlässige Schnittstellen zwischen Ventilen, Sensoren, Verteilern und Atemkreis. Das gefräste Gehäuse bestimmt die klinische Leistung nicht allein, hält aber Sensorbohrung, Dichtflächen und Montagebezüge. Dadurch kann der Gerätehersteller den pneumatischen Pfad kalibrieren. Eine versetzte Bohrung, eine beschädigte Dichtfläche oder ein verdeckter Grat nahe dem Gasweg kann die Montagewiederholbarkeit verschlechtern.
Gasweg zuerst abgrenzen
Vor Werkzeug- und Vorrichtungswahl wird geklärt, welche Merkmale im Gasweg liegen: Einlass, Auslass, Sensorfenster, Druckabgriffe, Probenahmeanschlüsse, O-Ring-Nuten und Deckelflächen. Manche Flächen positionieren nur Elektronik oder Abdeckungen, andere beeinflussen Dichtung und Kalibrierung direkt. Der Gerätehersteller definiert Funktionsgrenze, zulässige Werkstoffe, Sauberkeit und Prüfzustand.
Werkstoff und Oberfläche
6061-T6-Aluminium wird häufig für kompakte Atem- und Anästhesiekomponenten betrachtet, weil es gut zerspanbar, leicht und anodisierbar ist. Die endgültige Auswahl trifft der Entwickler mit Blick auf Gasexposition, Reinigungsmittel, Beschichtung, Erdung und Dichtungsverträglichkeit. Zeugnisse, Charge, Beschichtungszustand sowie Maße vor oder nach dem Finish müssen eindeutig sein, da Passbohrungen und Sensortaschen durch Schichtdicke beeinflusst werden können.
Bezugskette um die Bohrung
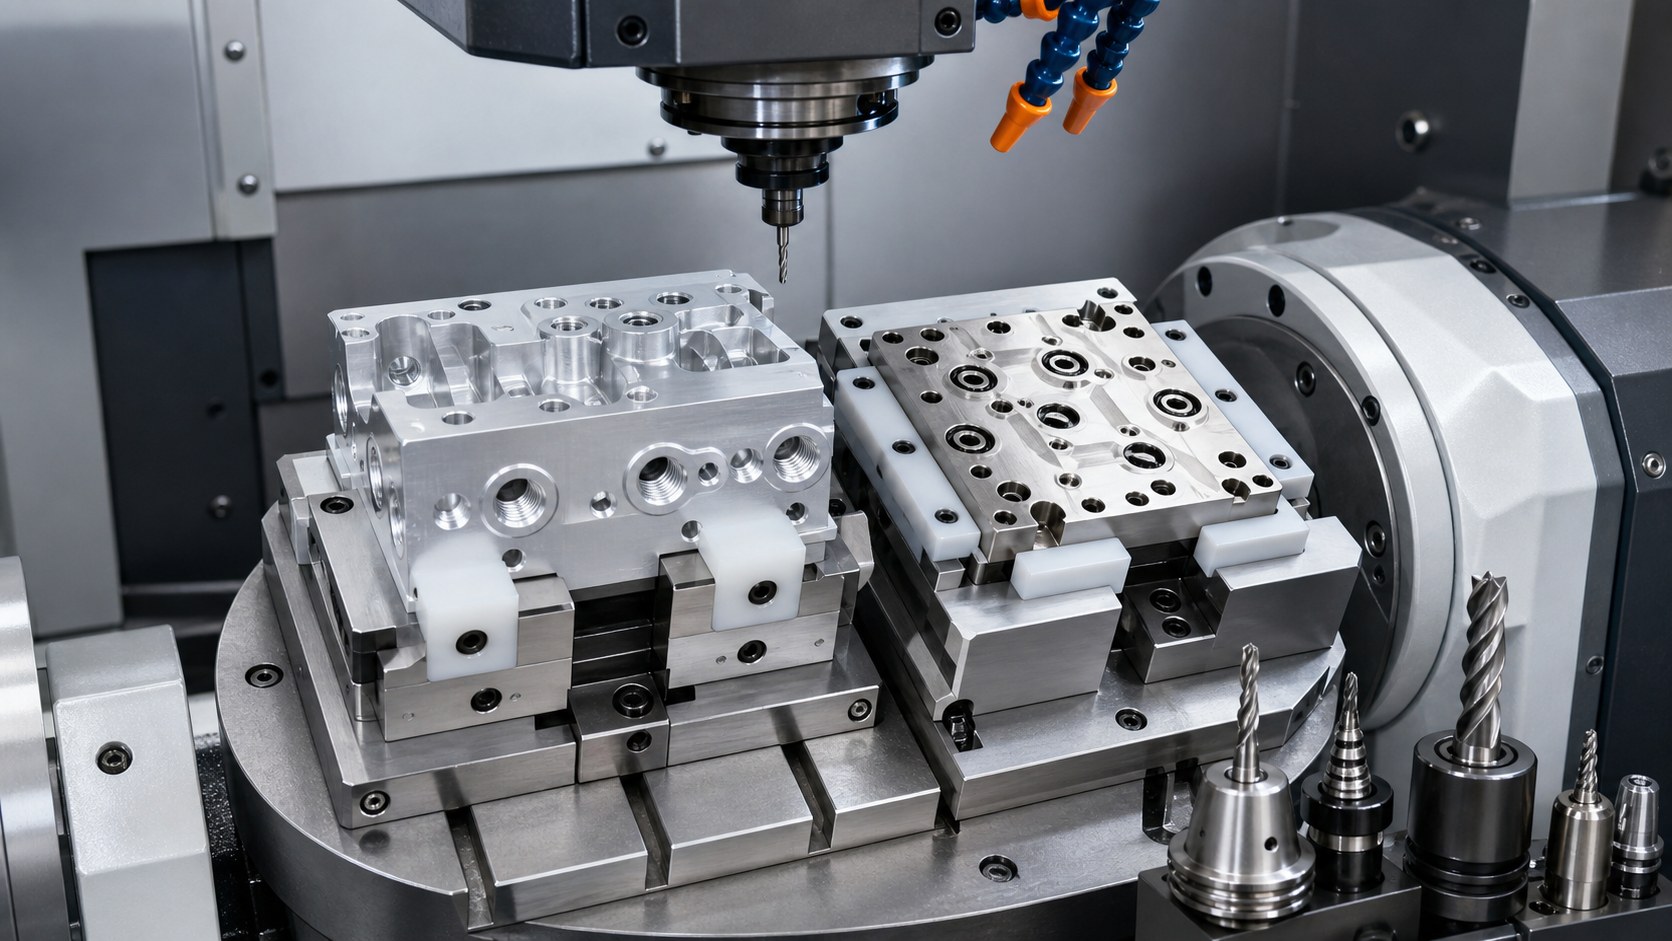
Sensorbohrung und Dichtflächen sollten aus einem funktionalen Bezugssystem bemaßt werden, das auch für CNC, Messung und Montage nutzbar ist. Typisch sind Montagefläche, Längsseite und sekundärer Anschlag; daraus folgen Bohrung, Druckabgriffe und Schraubbild. Sichtkonturen dürfen nicht alleiniger Bezug sein. Verwendet das Sensormodul Passstifte oder Präzisionsschrauben, werden diese gemeinsam mit der Bohrung kontrolliert.
Stabile Bearbeitungsfolge
Eine belastbare Folge schruppt den Rohling, erzeugt Bezüge, öffnet den Hauptkanal und lässt Dichtländer für kontrollierte Endschritte stehen. Dünne Wände um Sensorfenster oder Anschlussdom können sich nach dem Ausspannen bewegen, daher sind ausgewogene Materialabnahme und Zwischenprüfungen sinnvoll. Tiefe Bohrungen brauchen Spanabfuhr und Werkzeugverschleißkontrolle. Endbearbeitung von Bohrung, Nut und Dichtfläche erfolgt am stabilen Teil.
Dichtflächen und Gratkontrolle
O-Ring-Nut, Deckelland, Gewindeeingänge und Querbohrungen brauchen eigene Akzeptanzkriterien. Entgraten bedeutet nicht, jede Funktionskante abzurunden. Ein Grat an der Sensorbohrung kann die Montage stören, übermäßiges Polieren verändert Kompression oder Ebenheit. Der Prozess nutzt geeignete Werkzeuge, Vergrößerung und bei Bedarf Endoskop. Die Zeichnung trennt gasberührte Kanten von einfachen Schutzfasen.
Prüfung und kundendefinierte Tests
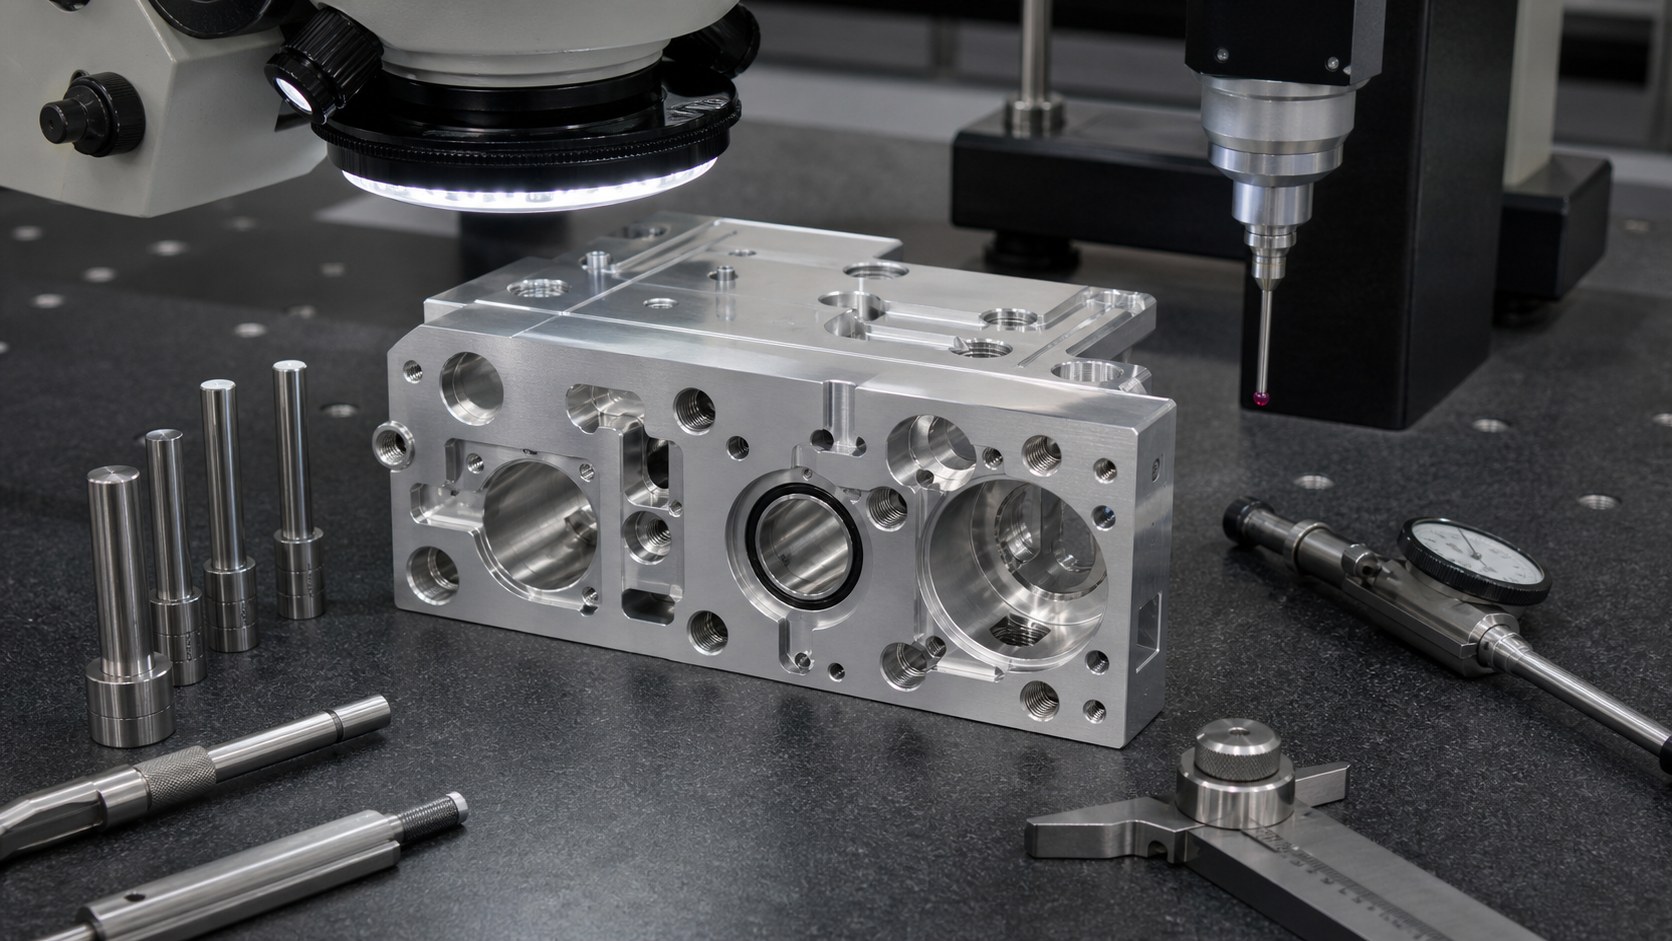
Die Prüfung umfasst Bohrungsdurchmesser und Lage, Koaxialität oder Rechtwinkligkeit bei Bedarf, Nutbreite und -tiefe, Ebenheit, Anschlusslagen, Gewinde und kritische Oberflächen. KMG misst Beziehungen, optische Prüfung kleine Kanten. Leck- oder Durchflussprüfung ist nur mit Gerätespezifikation sinnvoll: Medium, Druck, Haltezeit, verschlossene Ports und Grenzwert kommen vom Hersteller.
Reinigung, Verpackung und Anfrage
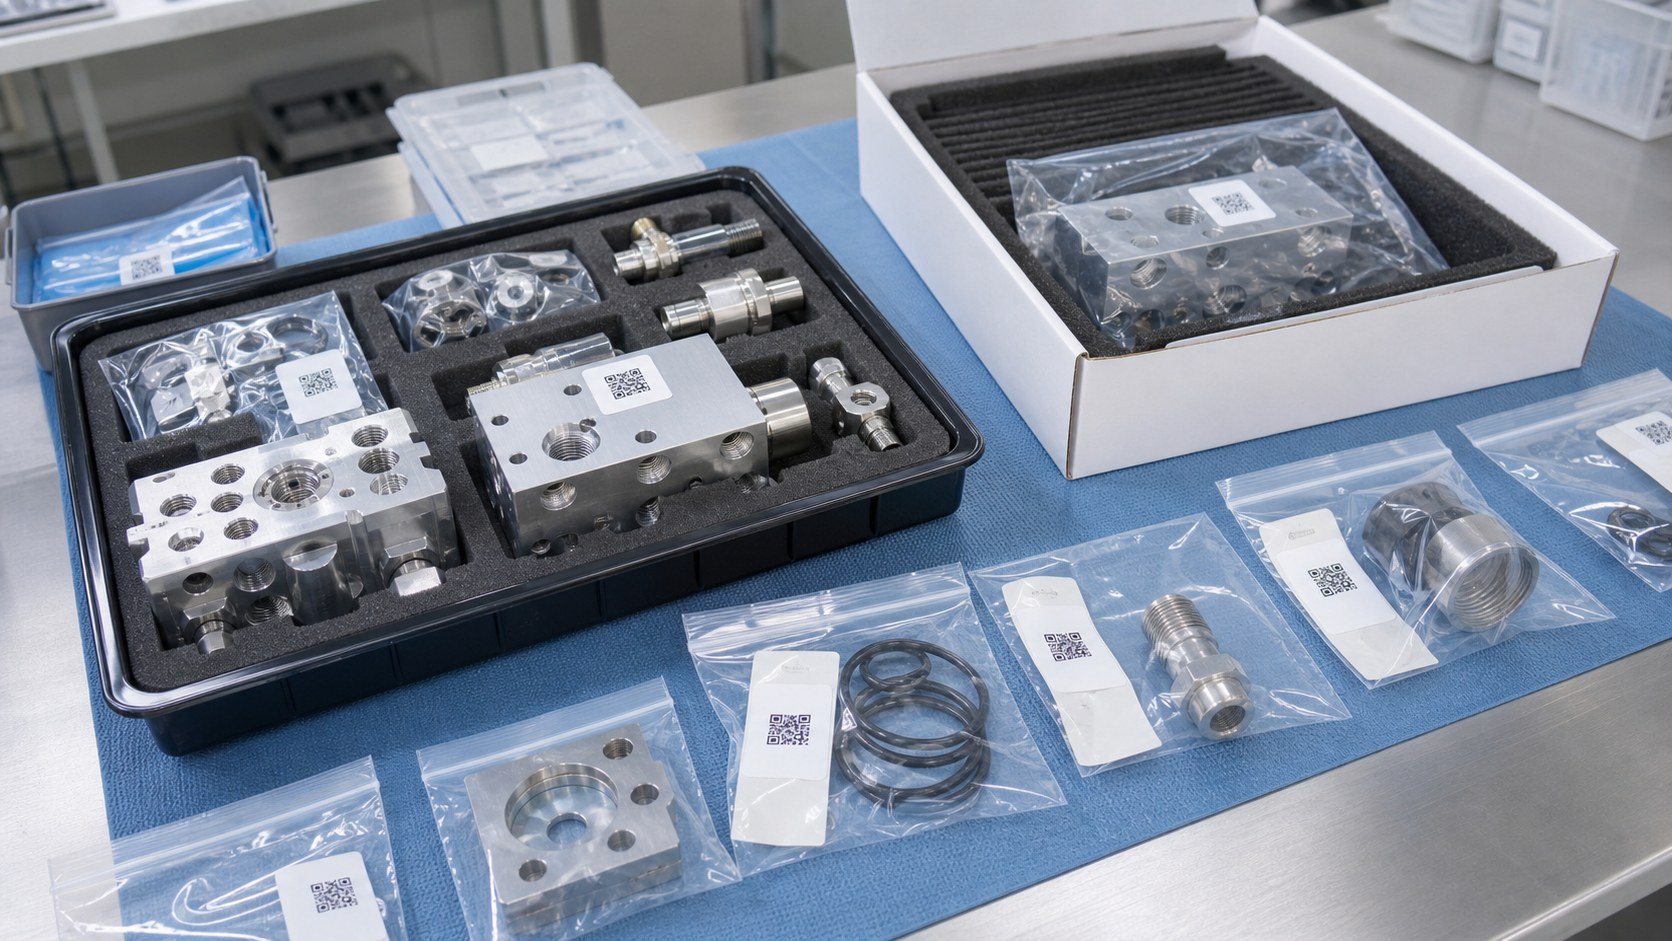
Nach Bearbeitung, Finish und Prüfung werden Kühlschmierstoff, Späne, Abrieb und lose Partikel aus Kanälen und Taschen entfernt. Verpackung schützt Bohrungen, Dichtflächen und Gewinde. Kennzeichnung kann Teilenummer, Revision, Charge und Prüfstatus nennen, ohne Sterilität zu behaupten, sofern diese nicht validiert beauftragt ist. Eine gute Anfrage enthält Zeichnungen, Modelle, Werkstoff, Finish, Dichtung, kritische Merkmale, Mengen, Reinigung, Prüfplan und Dokumentation.
FAQ
Garantiert das Gehäuse die Genauigkeit des Anästhesiesystems?
Nein. Es liefert Geometrie und Bezüge; Sensor, Elektronik, Software und pneumatisches System werden vom Hersteller validiert.
Welche Merkmale sind meist kritisch?
Sensorbohrung, Ports, O-Ring-Nuten, Deckelflächen, Bezüge, Passstifte, Gewindeeingänge und gasberührte Kanten.
Warum ist Beschichtungsplanung wichtig?
Anodisieren kann Passungen und Dichtflächen ändern. Die Zeichnung definiert Maße vor oder nach Finish sowie Maskierungen.
Wie werden verdeckte Grate geprüft?
Mit definiertem Entgraten und optischer Prüfung, Endoskop oder freigegebenem Verfahren für Kreuzungen ohne direkte Sicht.
Wer definiert Leck- oder Durchflusstests?
Der Gerätehersteller bestimmt Medium, Druck, Zeit, verschlossene Ports, Montagezustand und Akzeptanzgrenze.
Was gehört in die Anfrage?
Zeichnungen, Modelle, Werkstoff, Finish, Dichtungen, kritische Toleranzen, Mengen, Sauberkeit, Prüfprotokoll und Dokumentation.