CNC-Bearbeitung von Sondenschnittstellen in Hämatologieanalysatoren: Ausrichtung, Waschspalt und Reinigbarkeit
Warum die Schnittstelle zählt
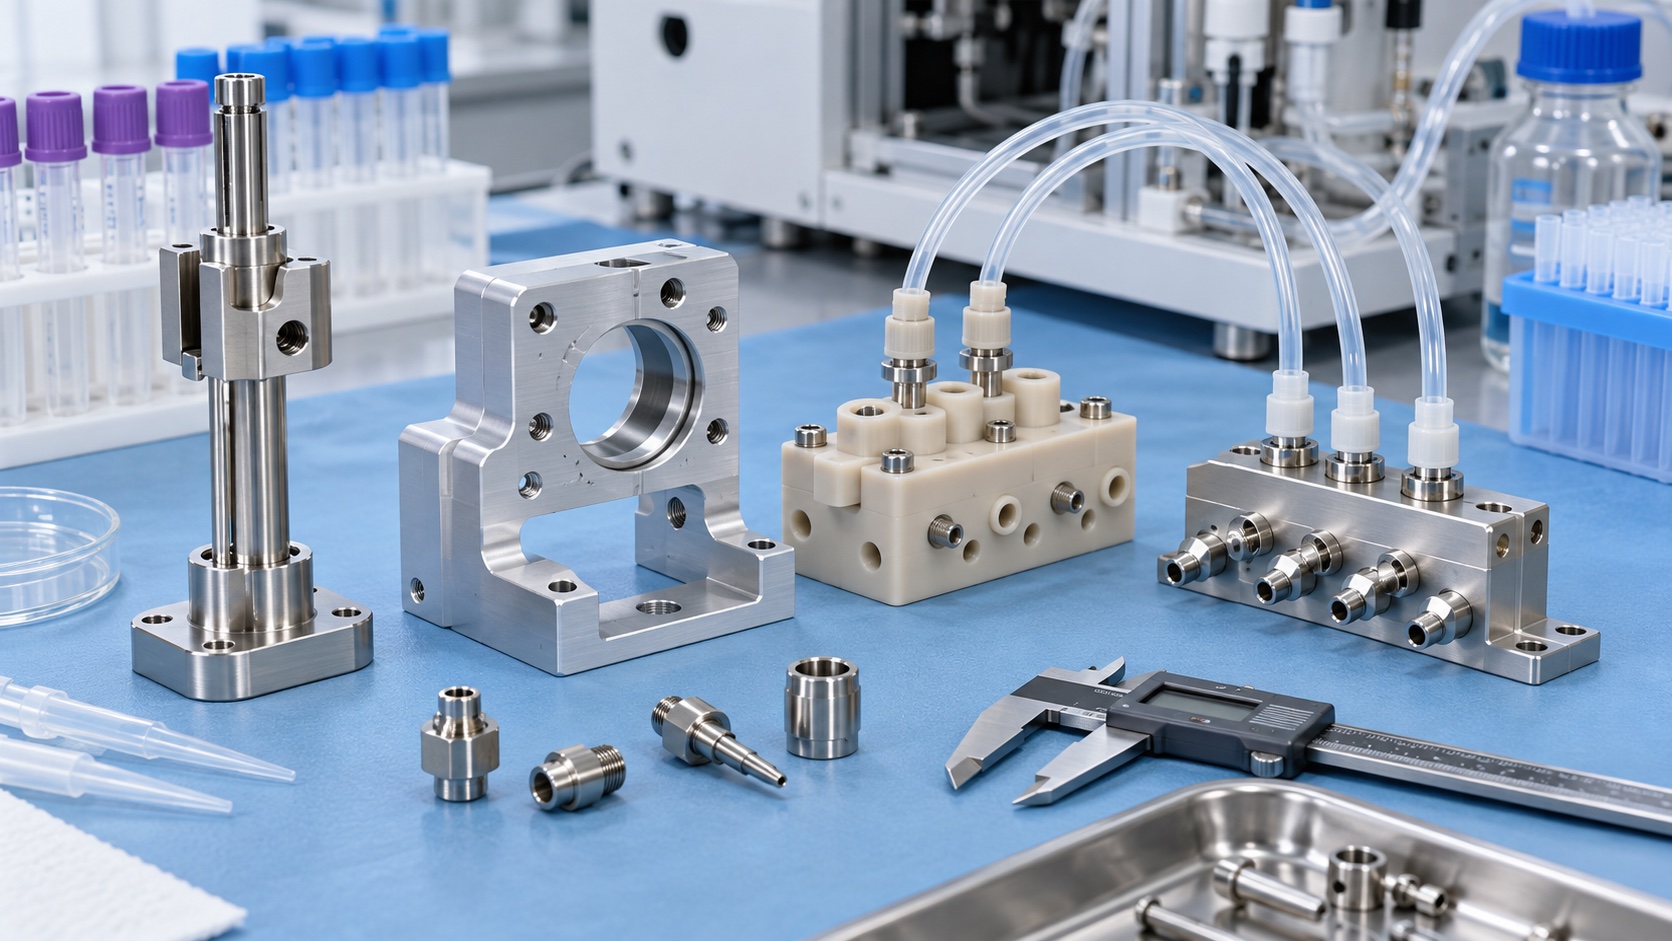
Ein Hämatologieanalysator bewegt die Sonde zwischen Röhrchen, Reaktionsbereich und Waschstation. Halter, Führung, Ventilblock und Rahmen bestimmen die Wiederkehr der Achse. Kleine Winkel- oder Lagefehler verringern Abstand, erhöhen Kontaktgefahr oder erschweren Waschen. Der Lieferant kontrolliert mechanische Schnittstellen, validiert aber weder Aspiration, Verschleppung, Analytik noch Biosicherheit. Das gehört zu Instrument, Fluidweg, Software und Kundenvalidierung.
Bewegung und Fluidgrenzen
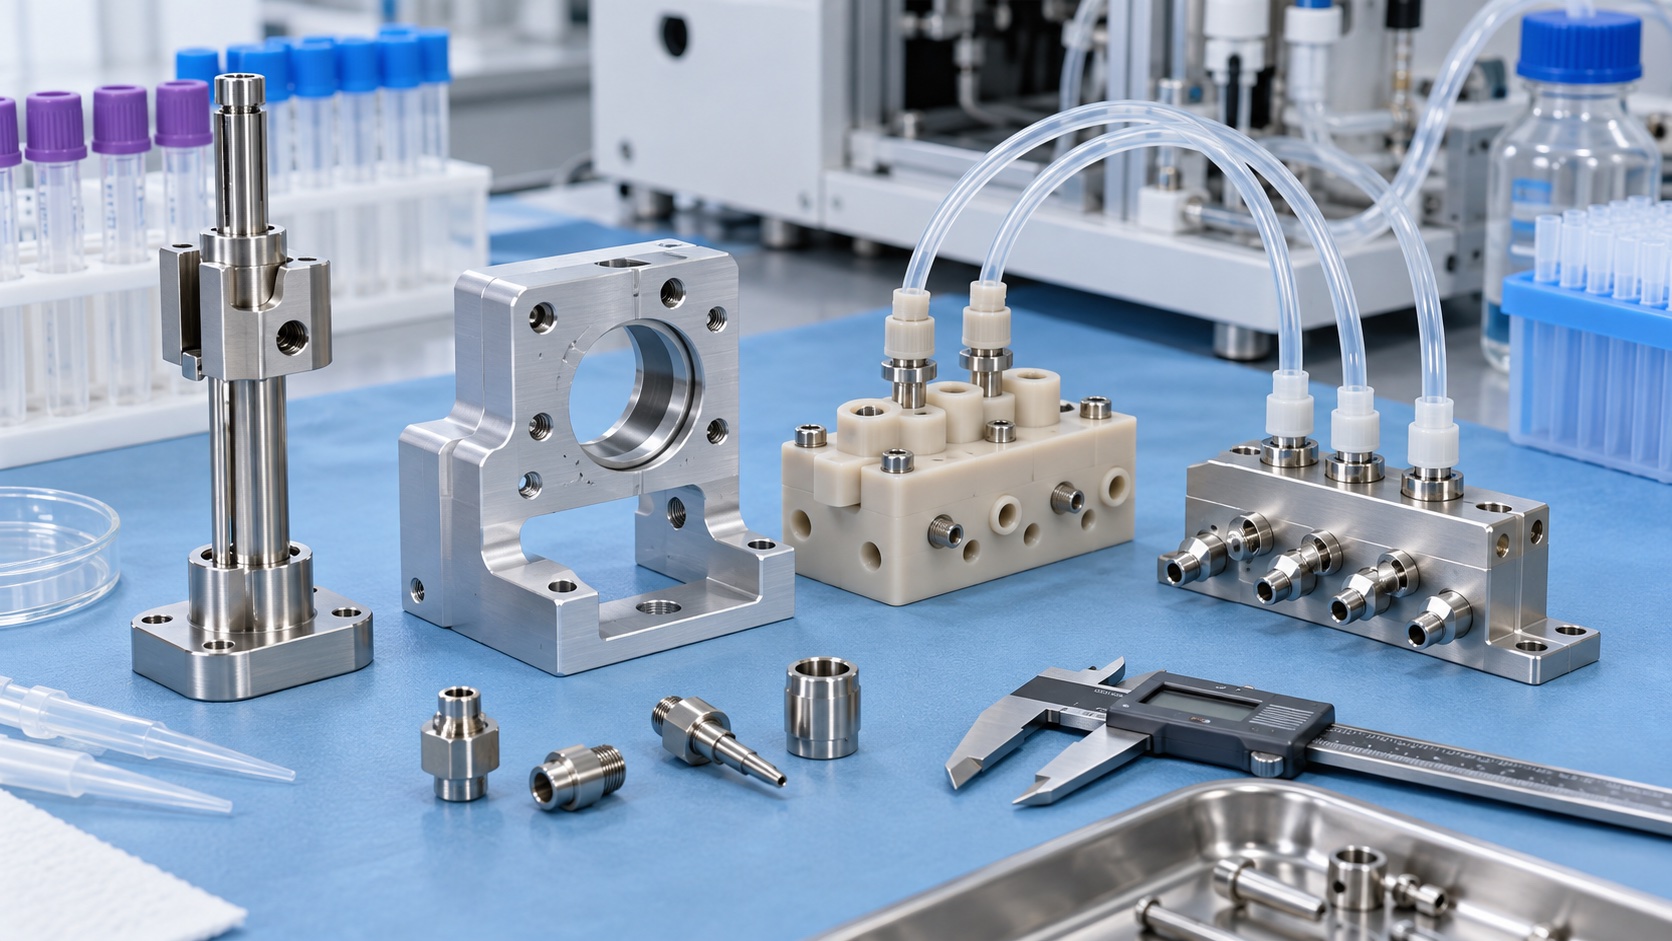
Die Prüfung verfolgt die Sonde von der Referenz bis zu Röhrchen und Waschbecher. Halteflächen, Führungsachse, Bewegung, Spritzzonen und medienberührte Merkmale werden markiert. Schlauch-, Dichtungs- und Anschlussstellen sind eindeutig. Die Spezifikation trennt medienberührte von strukturellen Flächen und definiert reinigbare Kanten. Chemische Verträglichkeit darf nicht aus einem allgemeinen Werkstoffhinweis abgeleitet werden.
Werkstoff passend wählen
316L wird wegen Korrosionsbeständigkeit und stabiler Präzisionsmerkmale für Halter und kleine Fluidteile betrachtet. Aluminium oder Polymer kann für trockene Träger geeignet sein. Sorte, Zustand, Finish und Zeugnis sind festgelegt. Reiniger, Reagenzien, Passivierung und galvanischer Kontakt brauchen Entwicklungsprüfung. Die Charge bleibt mit Laufzettel und Bericht verbunden.
Gemeinsame Bezüge
Ein Halter braucht Montagefläche, Seitenlage und Führungsachse. Diese werden durch primäre, sekundäre und tertiäre Bezüge verbunden. Sitzt die Waschstation an einem anderen Rahmen, muss die gemeinsame Bezugskette definiert sein. Eine kritische Achse sollte nicht nur von einer Sichtkontur abhängen. Zugängliche Pads ermöglichen dasselbe System in CNC, CMM und Montage.
Schlanke Merkmale bearbeiten
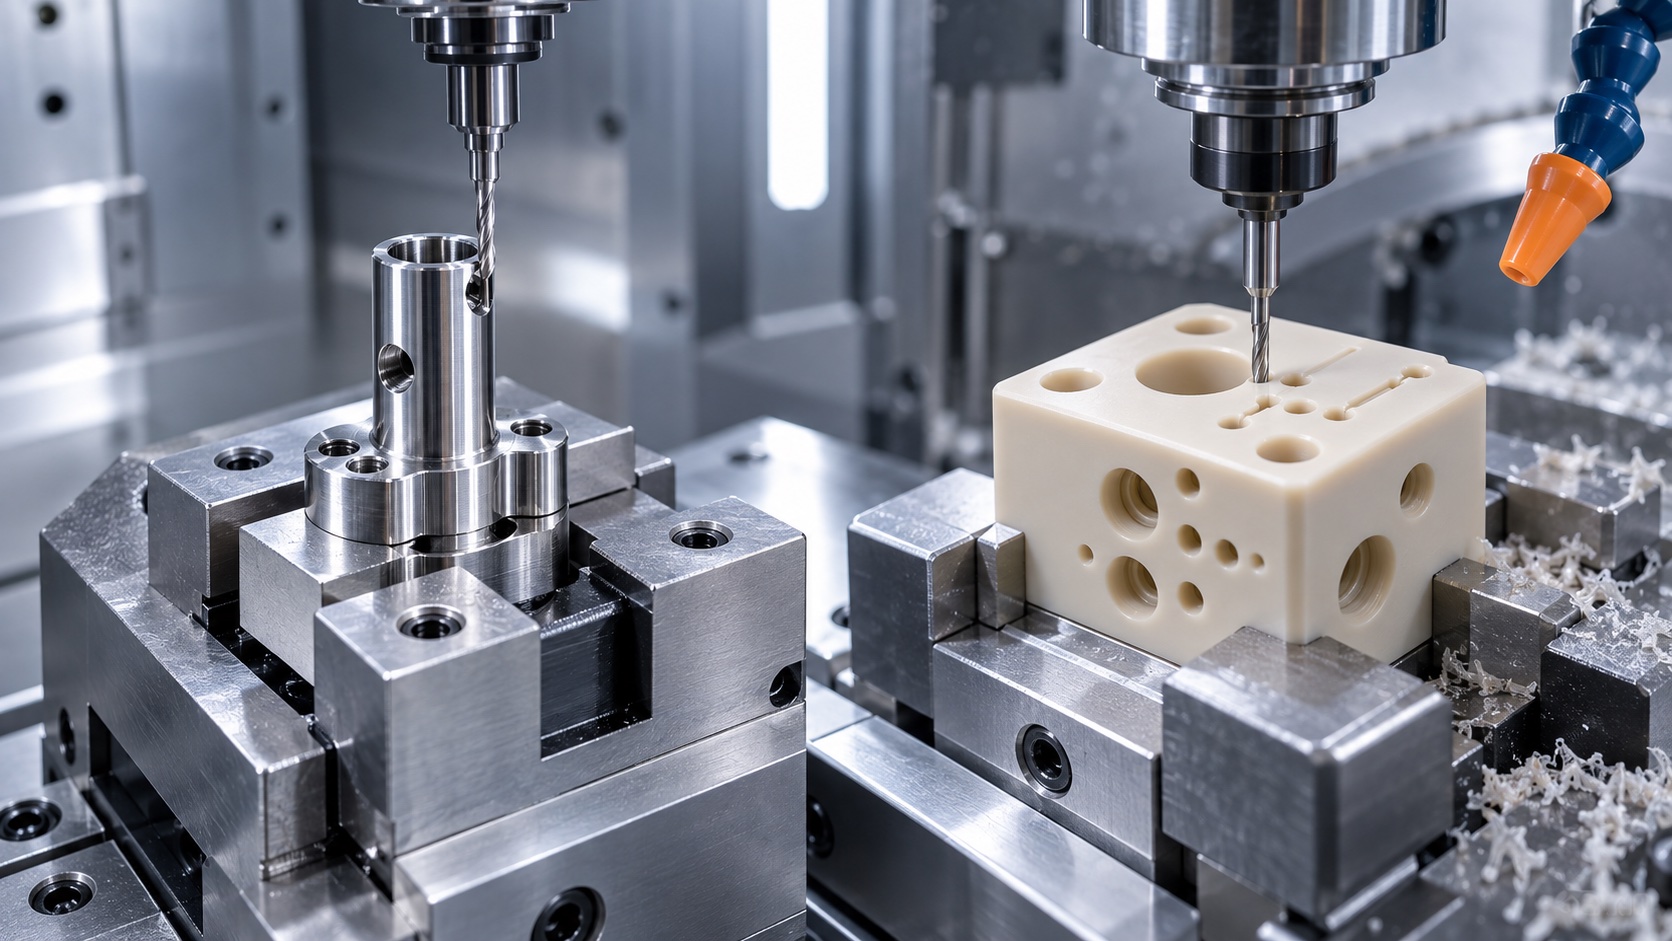
Lange kleine Bohrungen, dünne Klemmarme und enge Kanäle brauchen stabile Werkzeuge und Spanabfuhr. Beim Schruppen bleibt Unterstützung um die Führung. Scharfe Werkzeuge mindern Kaltverfestigung und Querlochgrate in 316L. Eine geteilte Klemme wird im definierten freien oder montierten Zustand gefertigt. Kanten an Dichtungen erhalten definierte Brüche, Bezugsschultern dürfen nicht rundpoliert werden.
Koaxialität und Abstand
Führungsbohrung, Klemmsitz und Waschöffnung müssen den konstruktiven Abstand über den Hub erhalten. Neben Durchmesser zählen Lage, Geradheit und Rechtwinkligkeit. Anschlüsse dürfen den Block beim Anziehen nicht verziehen. Austauschbuchsen werden nach Montage auf Achse geprüft. Kundensonden oder Lehren unterstützen Passungsprüfungen, ohne eine unbelegte Leistungsprüfung zu ersetzen.
Reinigungsrelevante Prüfung
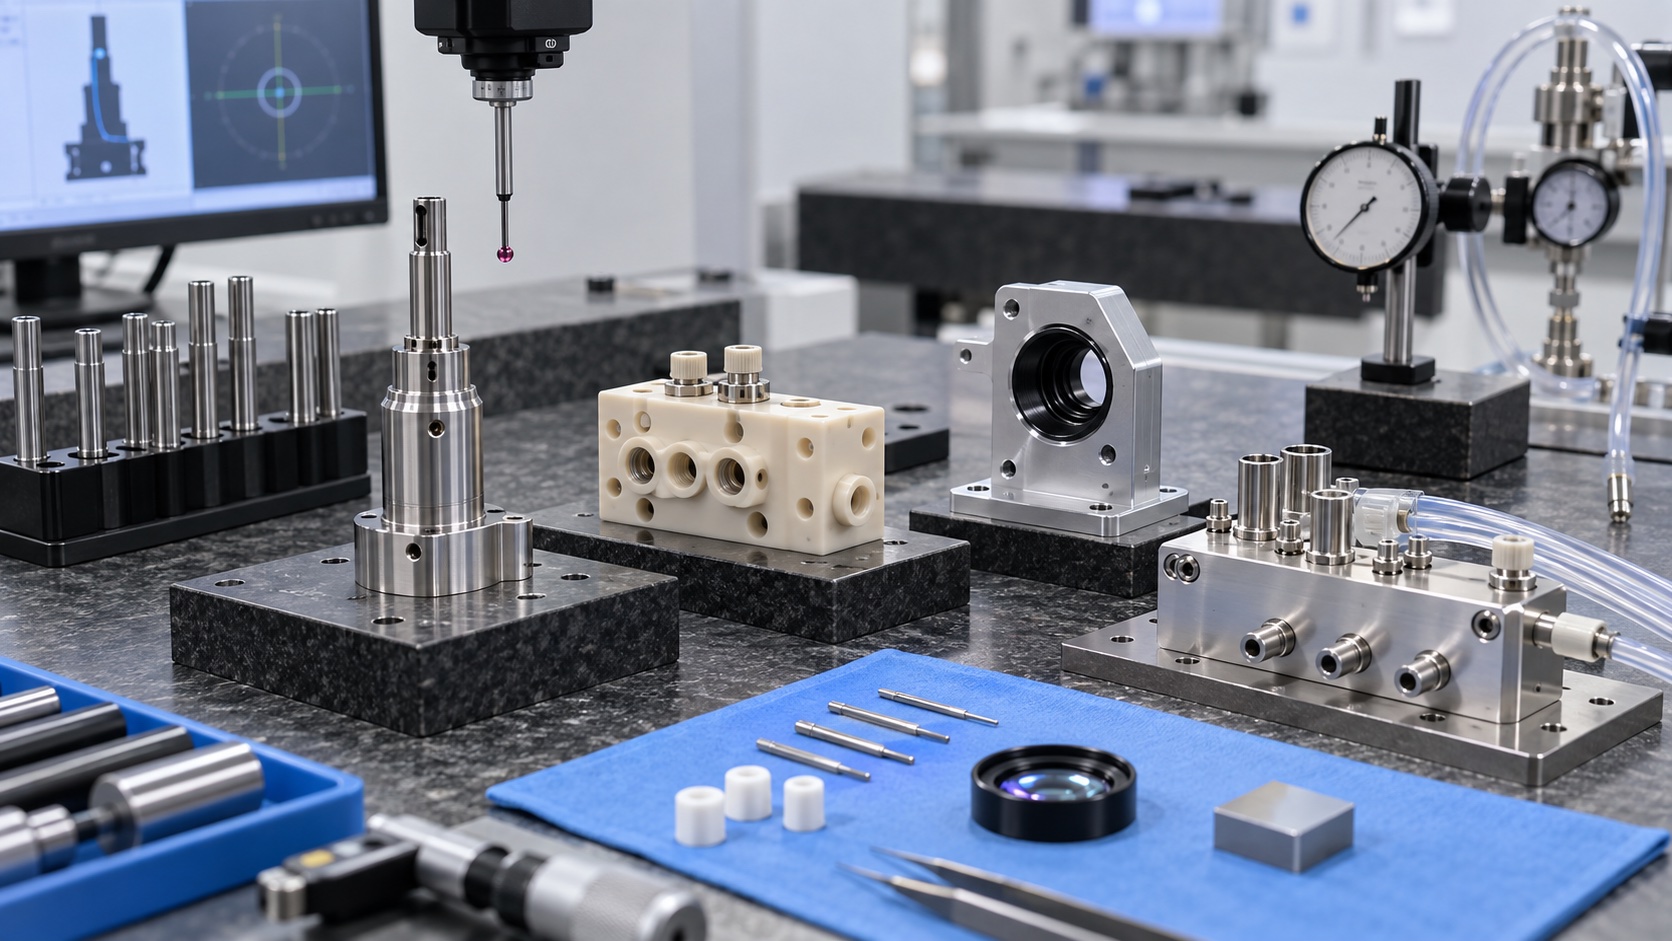
Geprüft werden Achse, Durchmesser, Ebenheit, Waschöffnung, Gewinde, Dichtnuten, Kanten und Oberfläche. CMM, Optik und Endoskop erfassen Beziehungen und Kreuzungen. Der Plan definiert Grat, Fleck, Partikel und Kratzer. Mechanische Prüfung unterstützt Reinigbarkeit; Verschleppung und Wirksamkeit testet der Hersteller mit definierten Medien und Zyklen.
Passivieren, reinigen, schützen
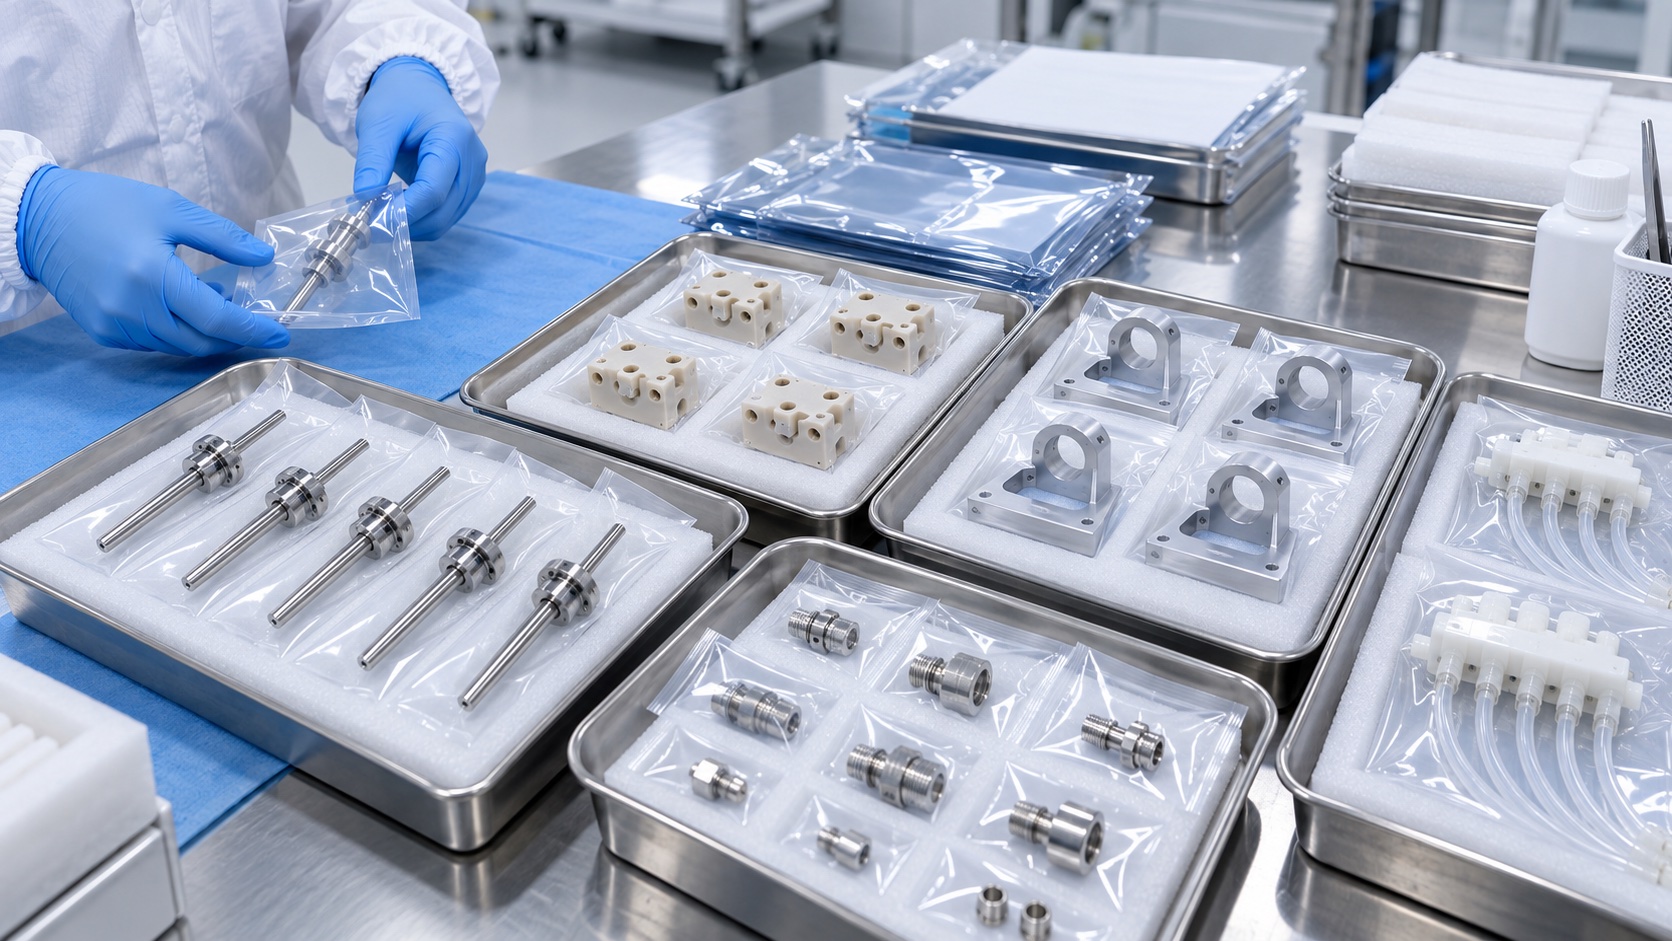
Bei Passivierung oder Elektropolitur gehören Vorreinigung und Nachprüfung zur Route. Passungen, Gewinde und Dichtungen werden erneut kontrolliert. Kühlschmierstoff, Späne und Schleifreste werden aus Bohrungen und Kanälen entfernt; Trocknung hinterlässt keine sichtbaren Rückstände. Teile liegen getrennt. Verpackung ist sauber und rückverfolgbar, aber ohne validierten Prozess nicht steril.
Vollständige Anfrage
Eine gute RFQ enthält 2D, 3D, Werkstoffe, medienberührte Bereiche, Reinigung, Finish, Mengen, Bezüge und Berichte. Sonden-, Anschluss- und Gegenstückdaten, Drehmoment, Kanten und Lehren kommen hinzu. Der Umfang nennt Einzelteil, montierte Buchse, Baugruppe oder Lecktest. So werden Fertigungsnachweise nicht mit analytischen Gerätebehauptungen verwechselt.
FAQ
Validiert Bearbeitung die Verschleppung?
Nein. Sie hängt von Fluidweg, Waschchemie, Softwarezyklus und Gerätevalidierung ab.
Welche Maße bestimmen die Ausrichtung?
Ebenheit, Bohrungslage und -geradheit, Rechtwinkligkeit, Klemmsitz und Waschöffnung.
Warum 316L?
Es kann korrosionsbeständig und präzise sein, muss aber für Reagenzien und Reinigung freigegeben werden.
Geteilte Klemme angezogen messen?
Die Zeichnung definiert den Zustand; frei und montiert mit Drehmoment können relevant sein.
Wie werden verdeckte Grate geprüft?
Mit kontrolliertem Entgraten und Optik oder Endoskop bei begrenztem Zugang.
Was gehört zur Anfrage?
Zeichnung, Modell, Werkstoff, Medienflächen, Reinigung, Finish, Mengen, Bezüge und Prüfung.