CNC-Bearbeitung von Rotor-Schnittstellen medizinischer Zentrifugen: Rundlauf, Massensymmetrie und Wuchten
Warum die Rotor-Schnittstelle zählt
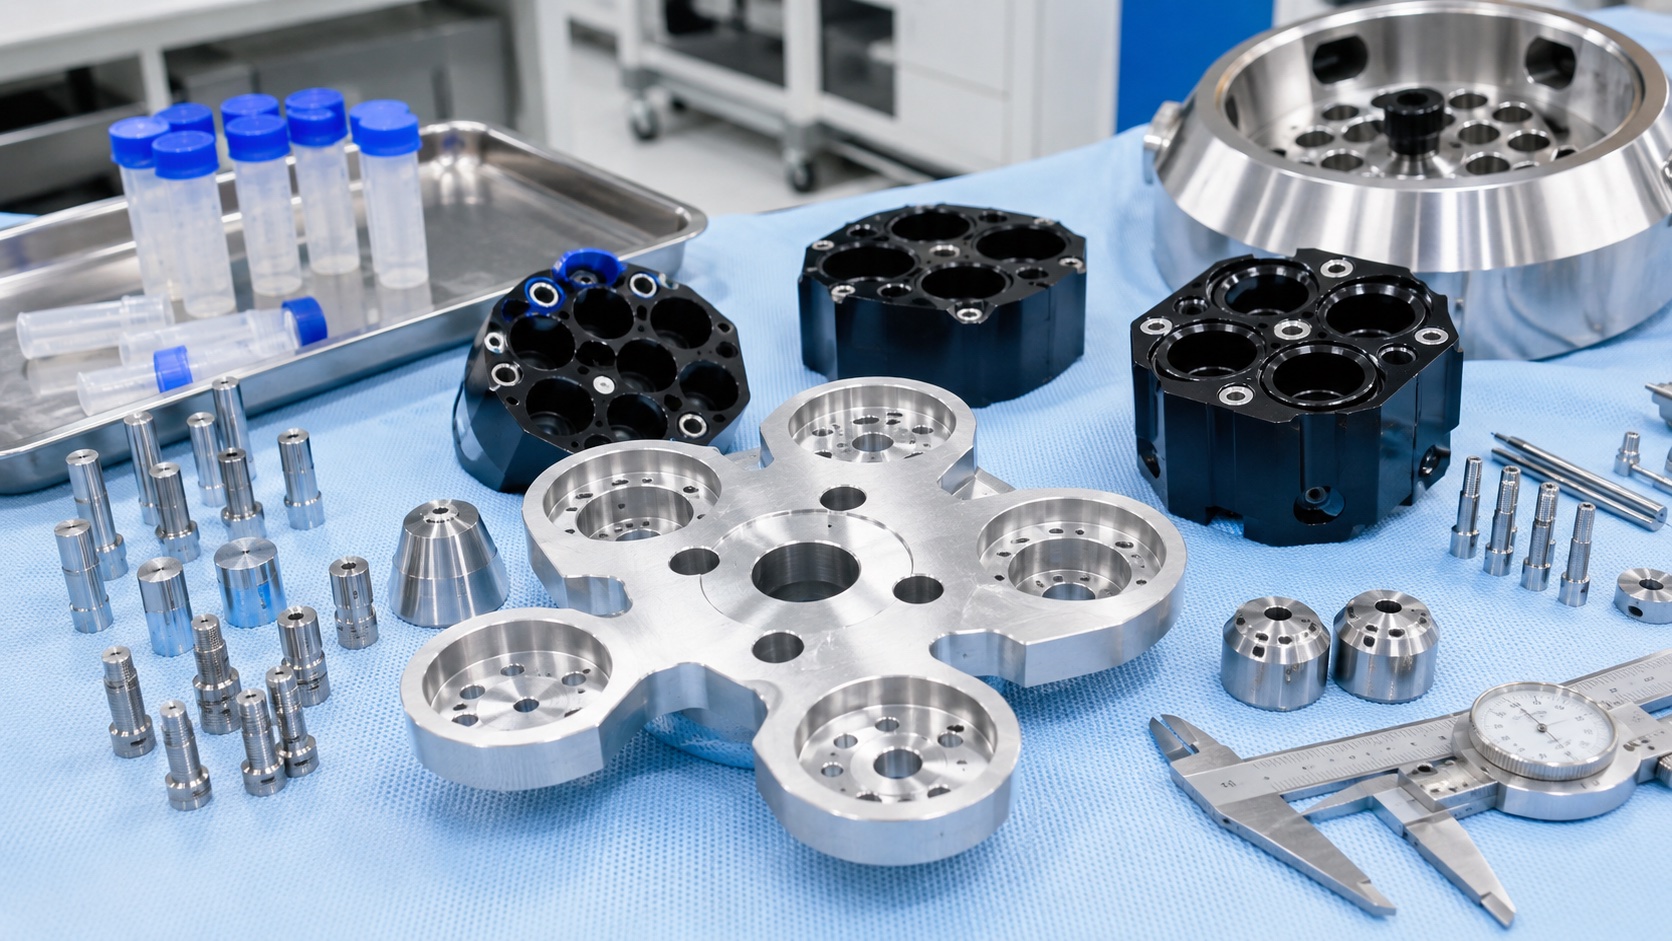
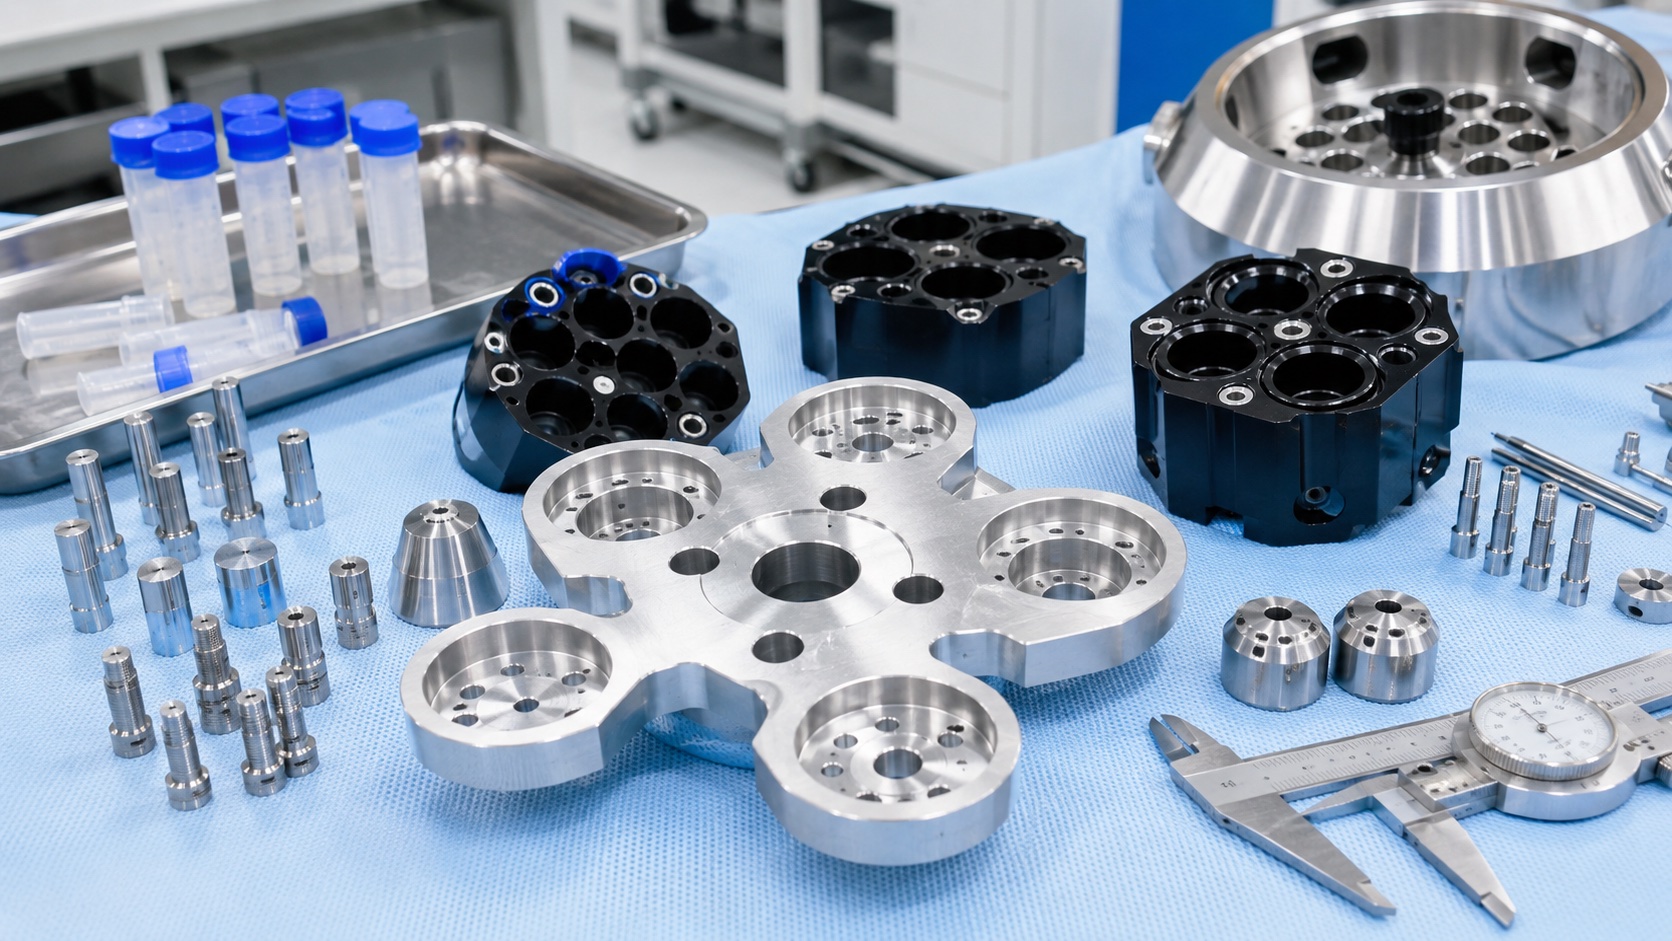
Eine medizinische Zentrifuge setzt Motordrehzahl in kontrollierte Probentrennung um. Schnittstellen zwischen Spindel, Nabe, Adapter und Probenträger bestimmen die Rotationsachse. Kleine Fehler bei Bohrung, Ebenheit oder Massenverteilung erhöhen Vibration und Lagerlast. Der Lieferant fertigt nach Zeichnung und liefert Messdaten, legt aber keine universelle sichere Drehzahl fest und zertifiziert nicht den Gesamtrotor. Drehzahl, Ermüdung, Containment und Restunwucht gehören zur validierten Geräteentwicklung.
Mit dem Lastpfad beginnen
Vor der Werkzeugplanung wird der Lastpfad von der Motorwelle zu Bechern, Röhrchen oder Trägern verfolgt. Es wird geklärt, welche Fläche spannt, welcher Durchmesser zentriert und welches Element Drehmoment überträgt. Die Zeichnung trennt Positionierung und Sicherung. Sie nennt Orientierung, Drehzahlbereich, maximale Baugruppenmasse und Vorspannung. So versteht die Fertigung kritische Beziehungen, ohne Leistungsgrenzen zu erfinden.
Werkstoff dokumentieren
Hochfestes 7075-T6 kann für leichte Adapter infrage kommen, Edelstahl für kleinere Verschleißstellen. Die endgültige Auswahl hängt von Spannung, Ermüdung, Reinigung, Korrosion und Gerätevorgaben ab. Legierung, Zustand, Halbzeug und Zeugnis sind festgelegt; die Charge bleibt am Laufzettel. Ein Wechsel von Zustand oder Lieferform ist nicht belanglos, weil Festigkeit, Eigenspannung und Bearbeitungsbewegung variieren.
Bezüge auf die Rotation ausrichten
Das Bezugssystem beginnt mit Montagefläche und zentralem Pilot, danach orientiert ein sekundäres Merkmal das Lochbild. Bohrungsachse, Ebenheit und Lochkreis müssen im selben System messbar sein. Bei Funktionsmerkmalen auf beiden Seiten werden Bezugswechsel minimiert oder Messpads vorgesehen. Rundlauf wird mit passenden geometrischen Toleranzen beschrieben. Die Entwicklung legt auch fest, ob das Teil einzeln oder nur in der Rotorbaugruppe gewuchtet wird.
Symmetrisch bearbeiten
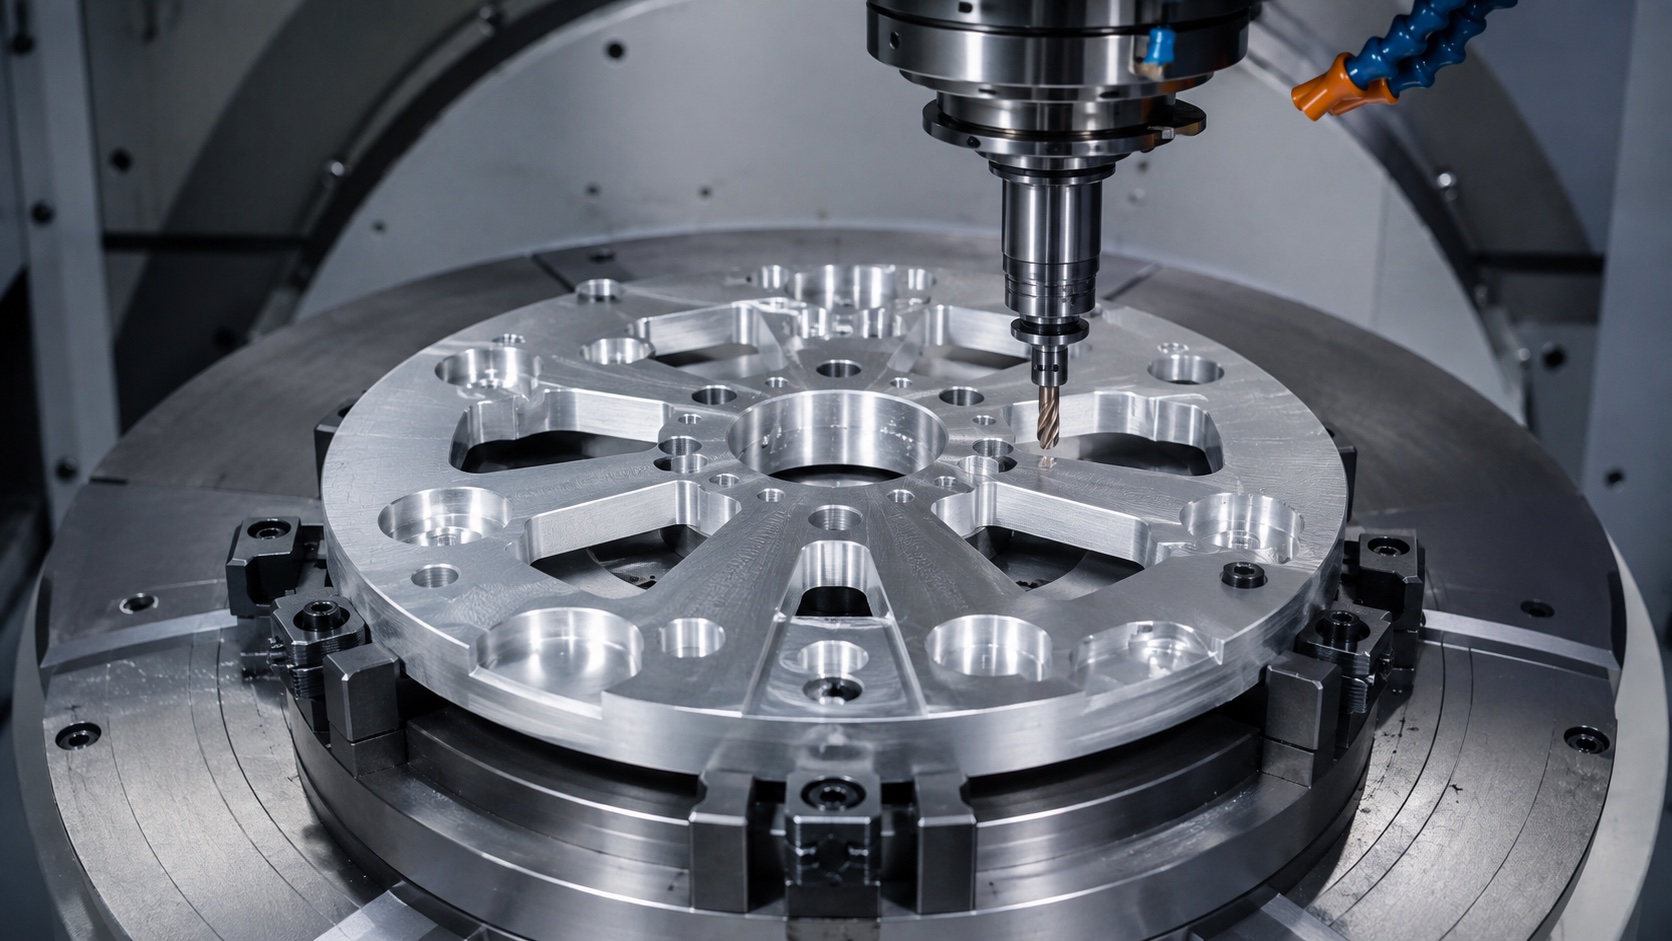
Ungleichmäßige Zerspanung kann Spannungen lösen und Fläche oder Bohrung verlagern. Ein stabiler Ablauf schruppt beide Seiten, lässt Aufmaß, stabilisiert und fertigt Pilot, Fläche und Muster in kontrollierten Aufspannungen. Die Spannung darf einen dünnen Adapter nicht schüsseln. Wiederholte Taschen werden mit einheitlichen Wegen bearbeitet. Serienmarkierung und Korrekturzonen erhalten definierte Lage und Tiefe, damit keine unkontrollierte Masseänderung entsteht.
Bohrungen, Gewinde und Taschen kontrollieren
Pilot und Aufnahme bestimmen meist die radiale Lage. Größe, Rundheit und Beziehung zur Fläche werden gemessen. Loch- und Gewindelage, Eingriff und Randabstand beeinflussen die gleichmäßige Klemmung. Wiederholte Taschen brauchen identische Werkzeuge und Kanten. Grat verhindert vollen Sitz, zu starkes Entgraten entfernt ungleich Masse. Ein definierter Kantenstandard verbessert Montage und Symmetrie.
Maßprüfung und Wuchten trennen
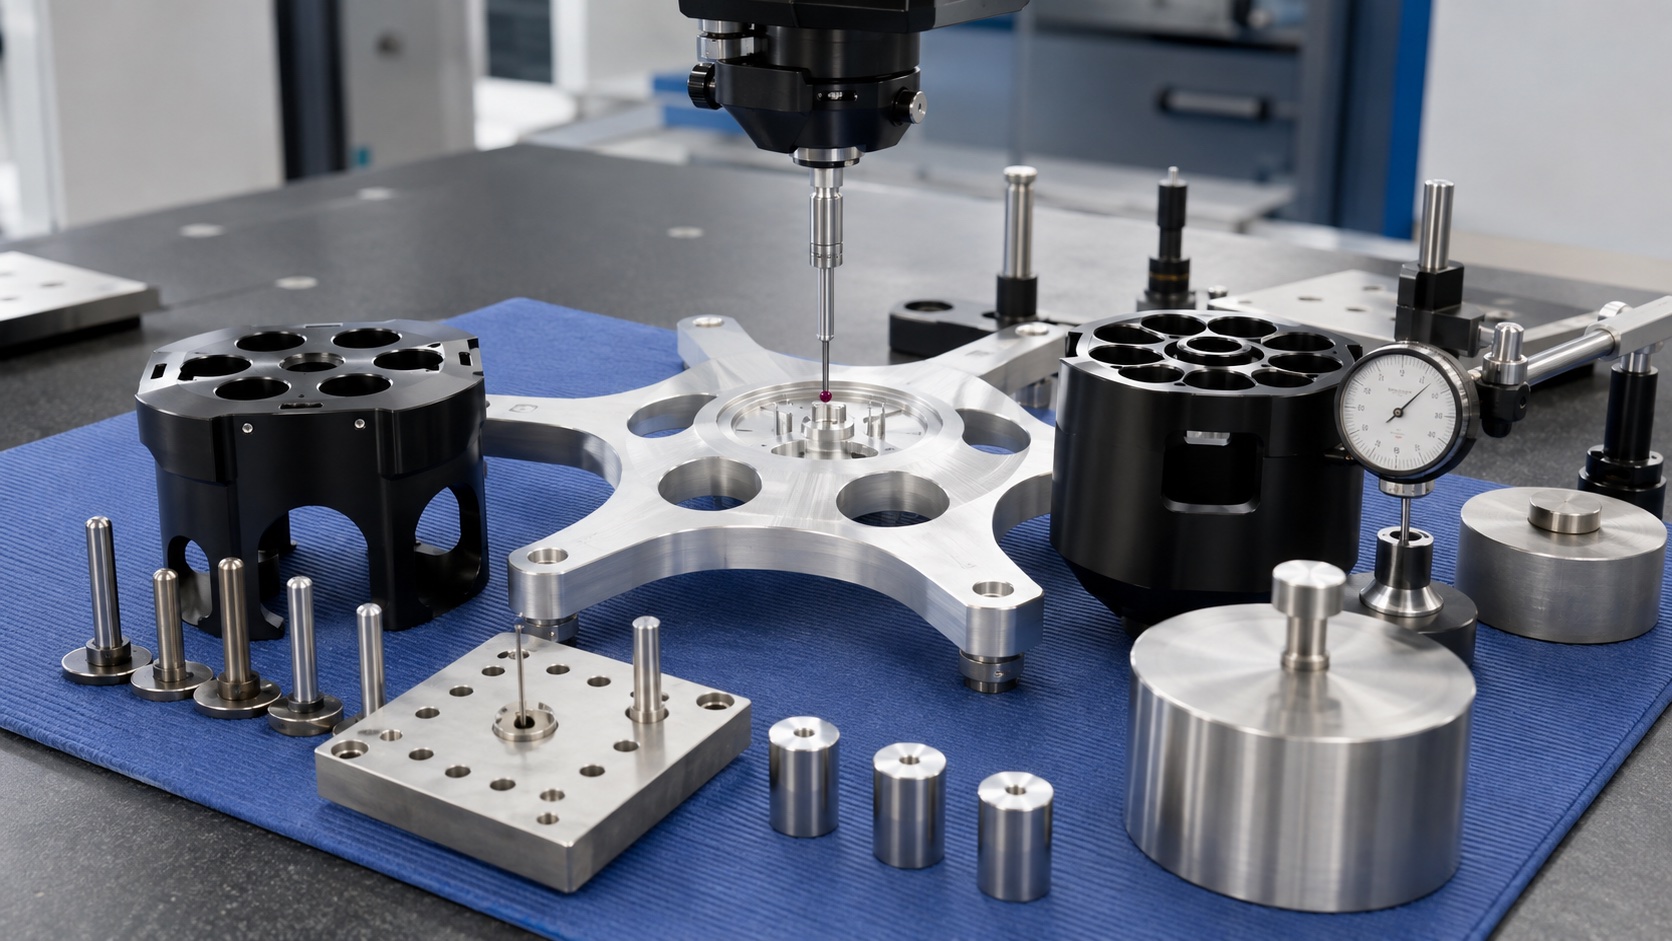
CMM prüft Ebenheit, Pilotlage, Lochkreis, Taschentiefe und Beziehungen. Rundlauf wird auf einem definierten Dorn oder einer freigegebenen Vorrichtung erfasst, Masse mit kalibrierter Waage. Dynamisches Wuchten hängt von Montagezustand, Drehzahl, Korrekturebenen und Restunwuchtgrenze des Herstellers ab. Ein maßhaltiges Teil kann Baugruppenwuchten benötigen; ein Wuchtprotokoll ersetzt keine Prüfung auf falschen Werkstoff, Risse oder Gewindeschaden.
Finish und Sauberkeit
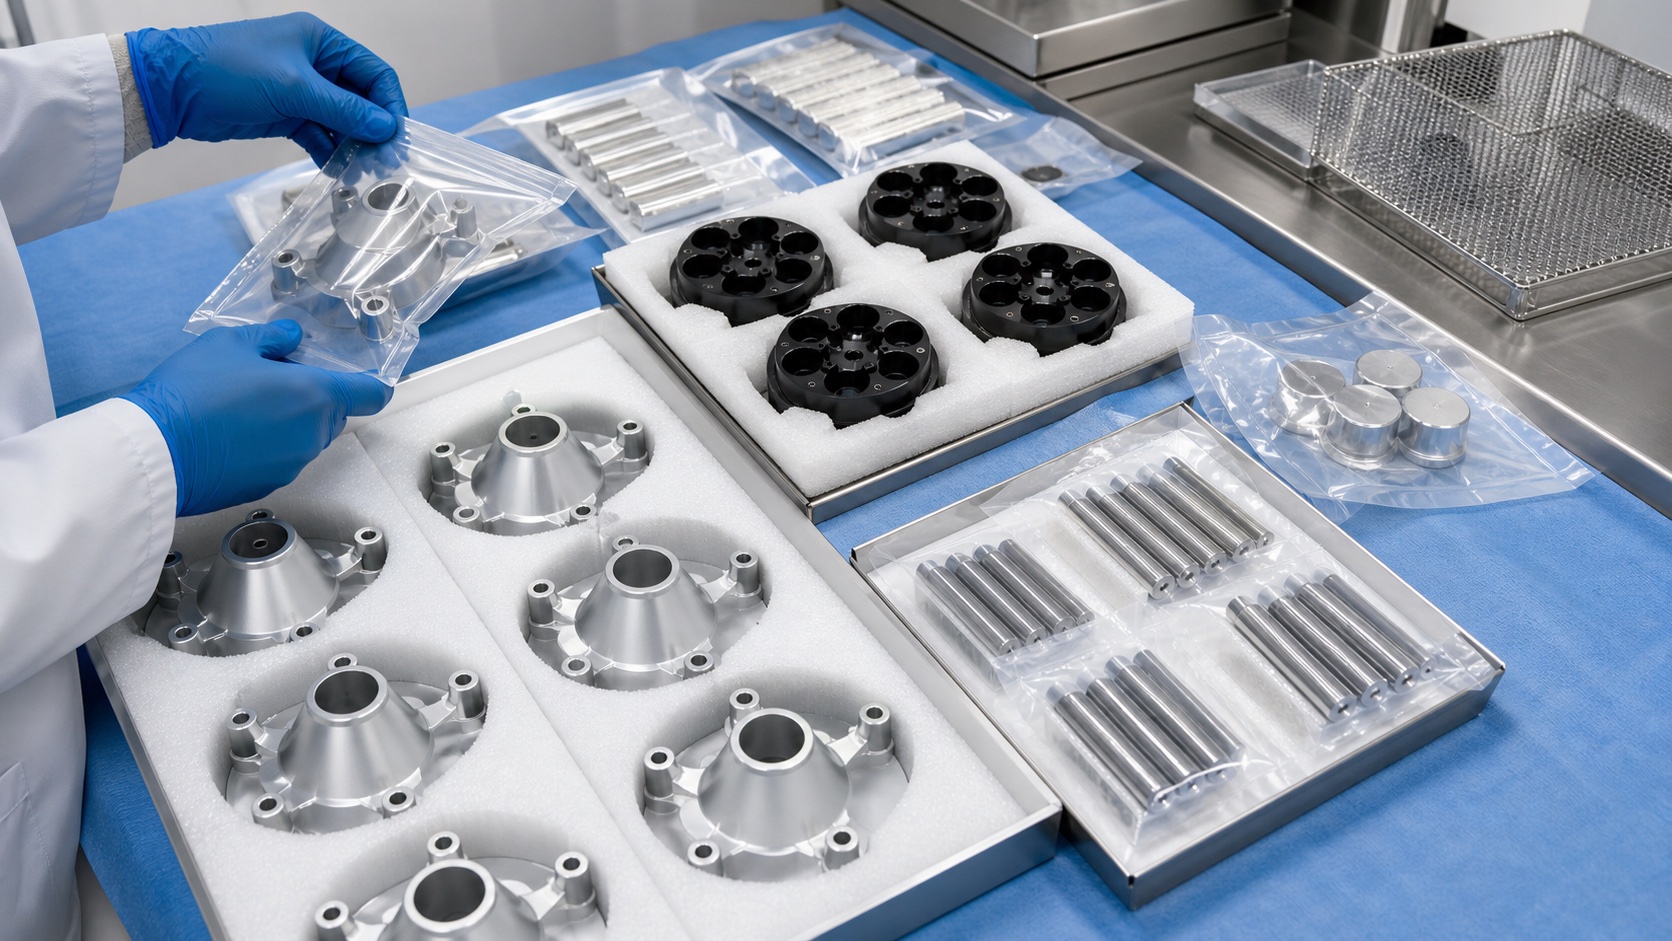
Anodisieren kann schützen, verändert aber Piloten, Gewinde und Kontaktflächen. Zeichnung nennt Masken und Maße nach Finish. Danach werden Beschädigungen geprüft und Späne, Schleifmittel sowie lose Partikel entfernt. Verpackung trennt die Teile und schützt Bohrung und Fläche. Sie wird nur dann als steril bezeichnet, wenn ein validierter Sterilprozess ausdrücklich bestellt ist; ansonsten ist sie sauber und rückverfolgbar.
Wirksame Anfrage
Eine vollständige RFQ enthält 2D, 3D, Legierung, Zustand, Mengen, vom Geräteentwickler bereitgestellte Betriebsdaten, Bezüge, Finish, Prüfplan und Dokumentation. Dazu gehören Spindel- oder Lehrenmaß, Schrauben, Wuchtverantwortung und erlaubte Korrekturzonen. Markierung, Erstbemusterung, Zeugnisse und Finishnachweise werden festgelegt. So kalkuliert der Lieferant Bearbeitung, Vorrichtung, Messtechnik und Rückverfolgbarkeit ohne Sicherheitsannahmen.
FAQ
Garantiert CNC-Bearbeitung eine sichere Drehzahl?
Nein. Drehzahl und Lebensdauer erfordern Systemvalidierung von Spannung, Ermüdung, Containment und Wuchten.
Welche Merkmale bestimmen den Rundlauf?
Montagefläche, zentraler Pilot, Spindelaufnahme und ihre geometrische Beziehung.
Warum symmetrisch bearbeiten?
Es reduziert Bewegung aus Eigenspannung und unterstützt gleichmäßige Geometrie und Masse.
Ersetzt der Maßbericht das Wuchten?
Nein. Es sind verschiedene Risiken; Wuchten benötigt Montagezustand, Drehzahl, Ebenen und Grenze.
Wie wird Anodisieren berücksichtigt?
Maskierung und Nach-Finish-Maße für Pilot, Fläche, Gewinde und Passungen werden festgelegt und geprüft.
Was gehört in die RFQ?
Zeichnung, Modell, Werkstoff, Mengen, Bezüge, Betrieb, Finish, Prüfung, Wuchtverantwortung und Rückverfolgbarkeit.