CNC-Fertigung von Dentalführungshülsen: Passung, Rundlauf und Rückverfolgbarkeit
Ein Glied im Führungssystem
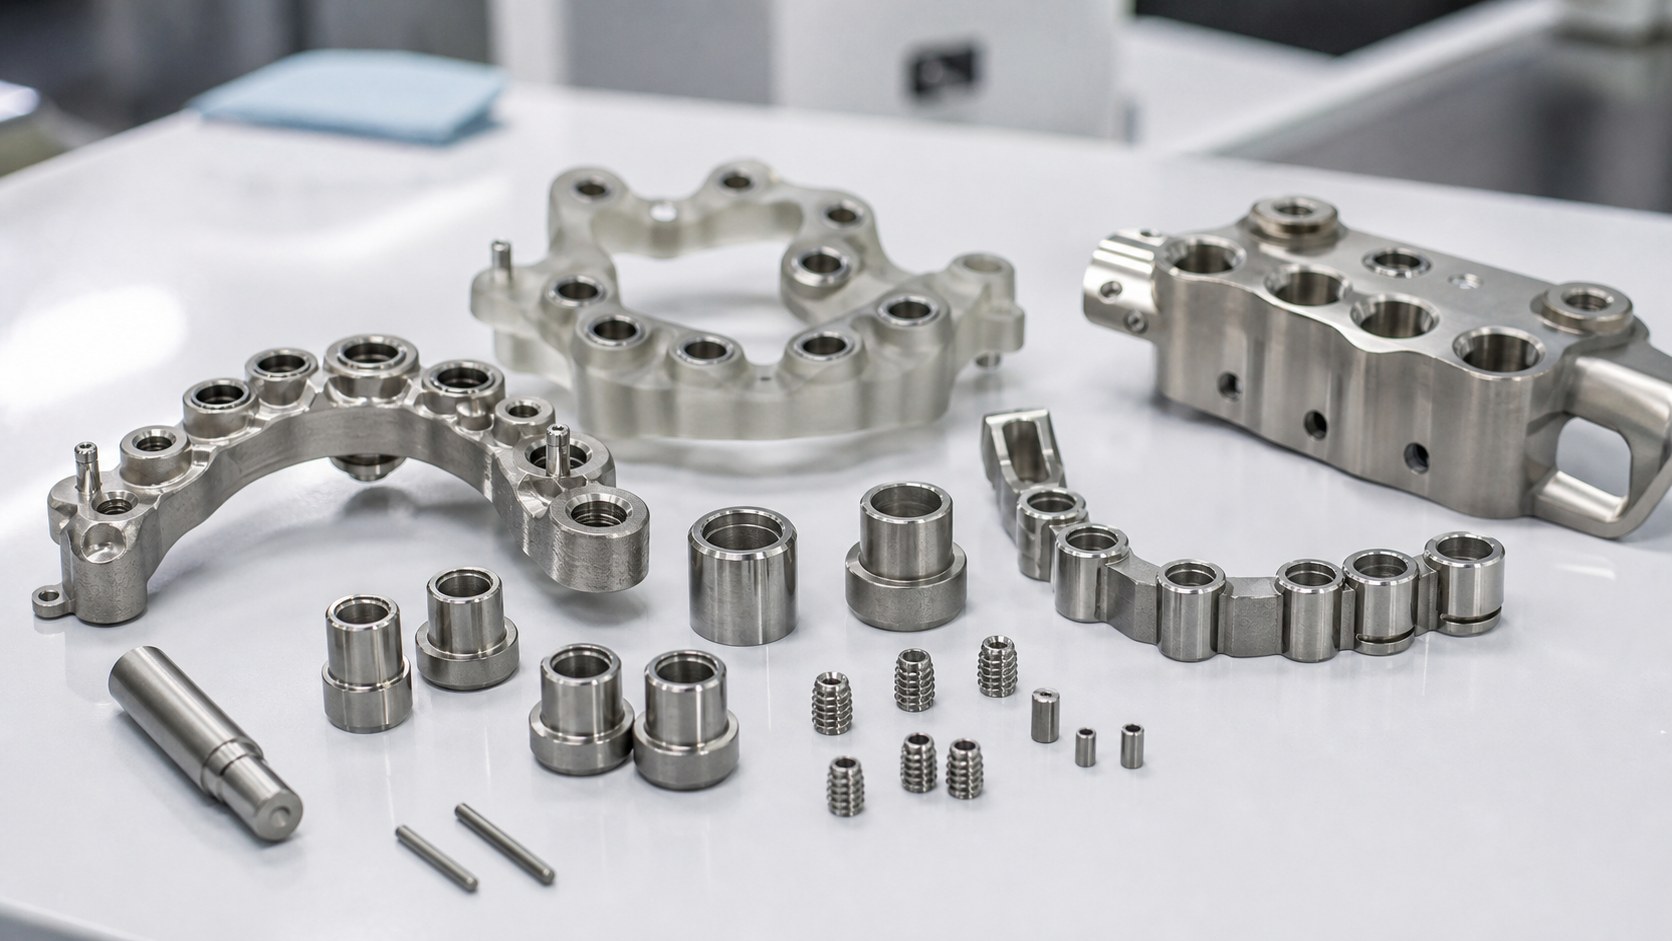
Eine Dentalführungshülse verbindet Bohrer oder Schlüssel, den gedruckten oder gefrästen Führungskörper und die geplante Werkzeugachse. Sie kann nicht isoliert bewertet werden. Die Bohrung bestimmt Spiel, der Außendurchmesser den Halt und Bund oder Schulter die Sitztiefe. Der Gerätehersteller definiert Planung, zulässiges Spiel, Führungsmaterial, Montage und Validierung. Der CNC-Lieferant setzt dies in ein wiederholbares Drehteil und Prüfprotokolle um. Eine generische Hülse wird damit nicht für einen bestimmten Eingriff freigegeben.
Funktionsbezüge und Passungen
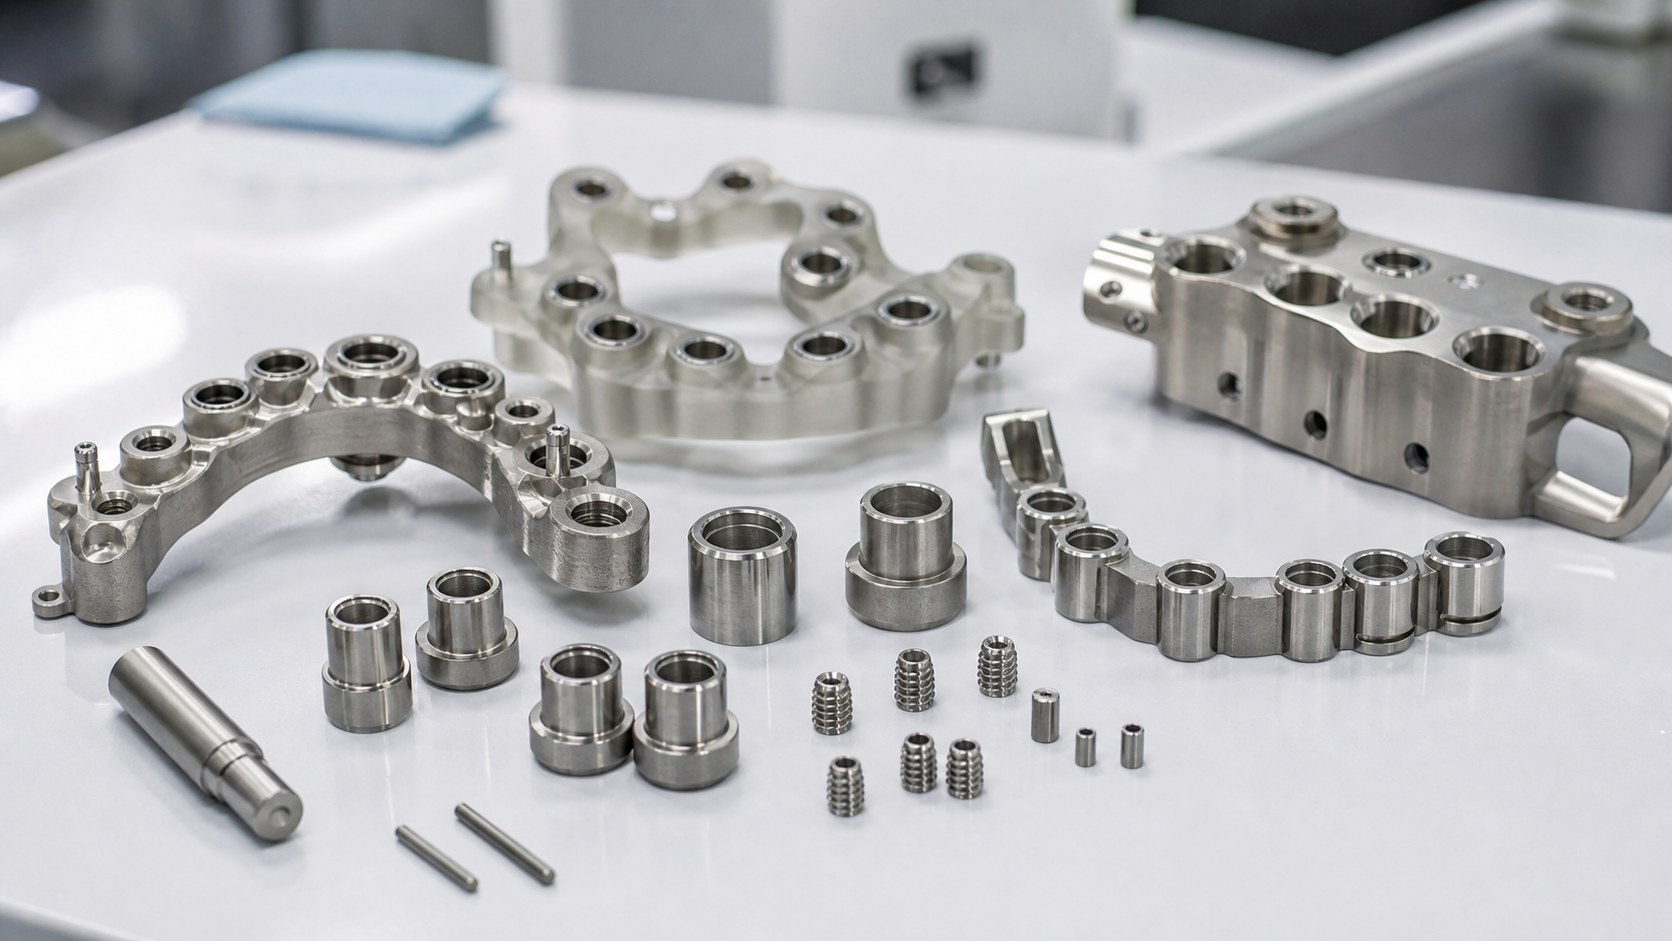
Die Zeichnung kennzeichnet die Bohrungsachse und den Zusammenhang von Außendurchmesser, Bundfläche und Schulter. Die Befestigung durch Pressen, Kleben oder Gewinde ist anzugeben. Ein Nennübermaß reicht ohne Führungsmaterial, Bohrungsprozess und Toleranz nicht aus. Werkzeugdurchmesser, Einführtiefe und Axialspiel bestätigen. Die Toleranzkette umfasst Hülse und Aufnahme. Abnahmebedingungen werden vor der Erstbemusterung vereinbart.
Werkstoff und Rohzustand
Titan und Edelstahl sind mögliche Werkstoffe, abhängig von Festigkeit, Verschleiß, Reinigung, Bildgebung und Konstruktionsvorgaben. Genaue Sorte, Zustand und Zeugnis stehen in der Bestellung. Der Werkstoffname beweist weder Biokompatibilität noch klinische Freigabe. Stangenmaterial braucht Zugabe für konzentrische Innen- und Außenflächen. Bei Passivierung oder Anodisierung deren Einfluss auf Maße und Reibung berücksichtigen. Materialcharge mit Laufkarte und Etikett verbinden.
Konzentrisch drehen
Ein robuster Ablauf fertigt Bohrung und wichtige Außendurchmesser von einer kontrollierten Achse und vermeidet unnötiges Umspannen. Nach dem Schruppen folgen stabile Endbearbeitungen an Bohrung, Schulter und Bund. Dünnwandige Hülsen können bei hohem Spannfutterdruck verformen. Kleine Werkzeuge müssen Späne abführen, ohne die Bohrung zu ritzen. Eine zweite Aufspannung nutzt einen fertigen Bezug und schließt eine Rundlaufprüfung ein. Werkzeugverschleiß wird überwacht, damit schleichendes Bohrungswachstum erkannt wird.
Fasen, Grate und Oberfläche
Die Bohrereintrittsseite kann eine Fase benötigen, die Sitzschulter dagegen eine definierte Kante. Alle Kanten brechen ist zu pauschal. Fase oder Radius je Stelle und maximalen Grat am Austritt angeben. Auf umgelegtes Metall, Riefen und Partikel prüfen. Zu starkes Polieren vergrößert die Bohrung oder rundet den Bund. Reinigung beseitigt lose Verunreinigung, repariert aber keine beschädigte Kante oder konische Bohrung.
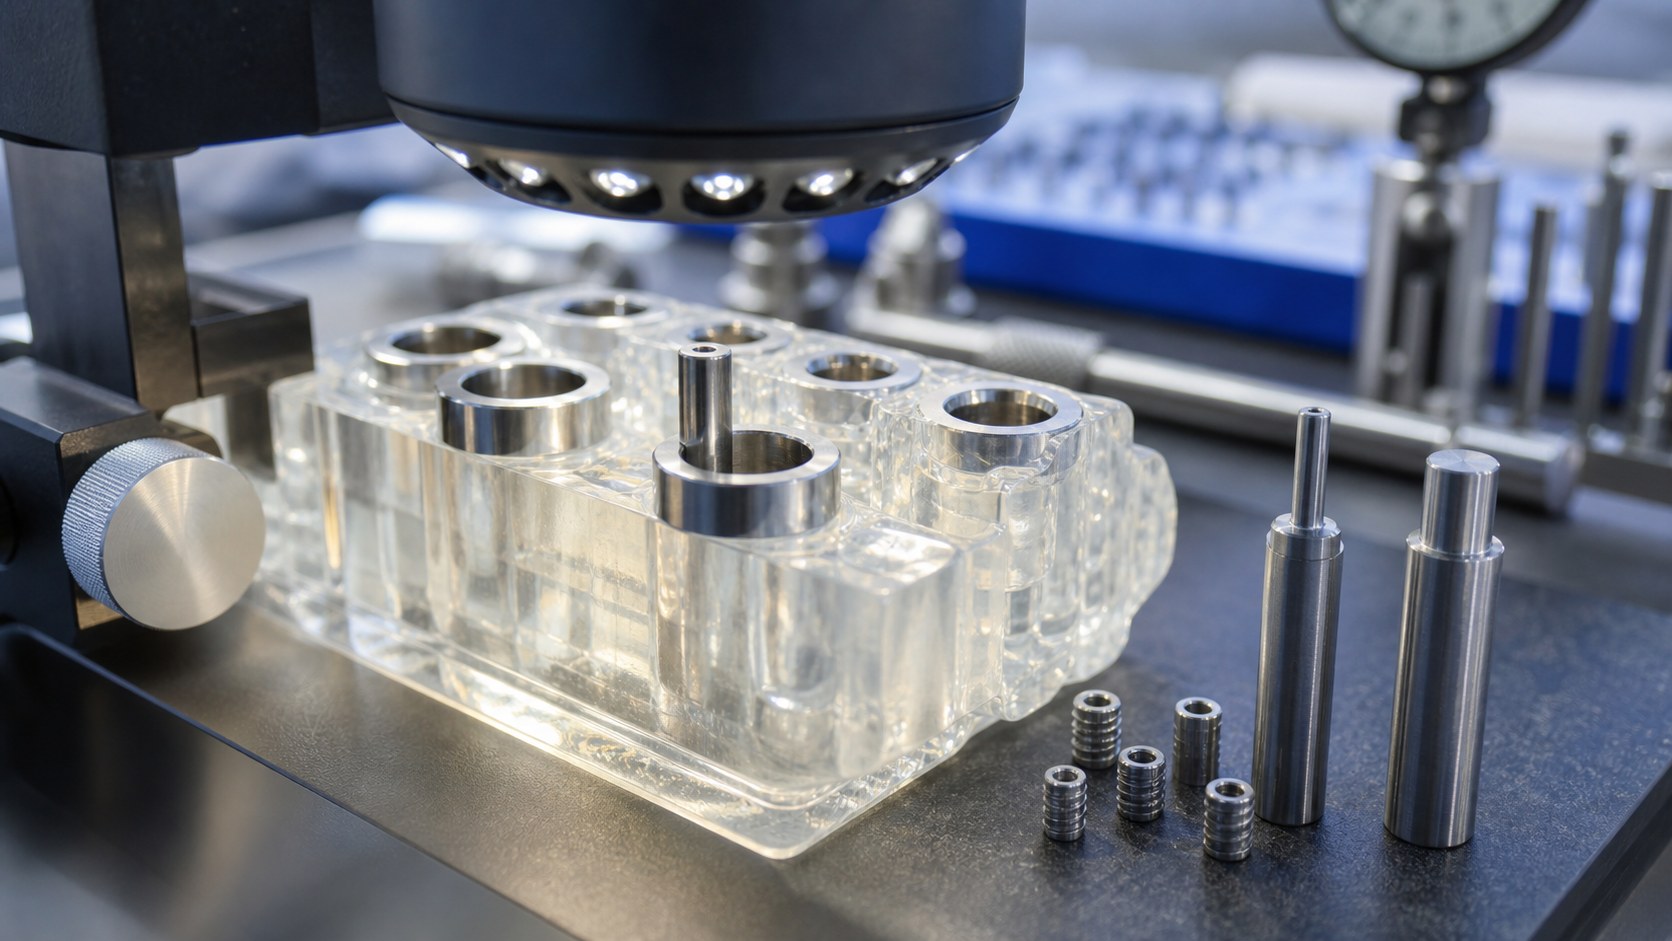
Passung und Rundlauf prüfen
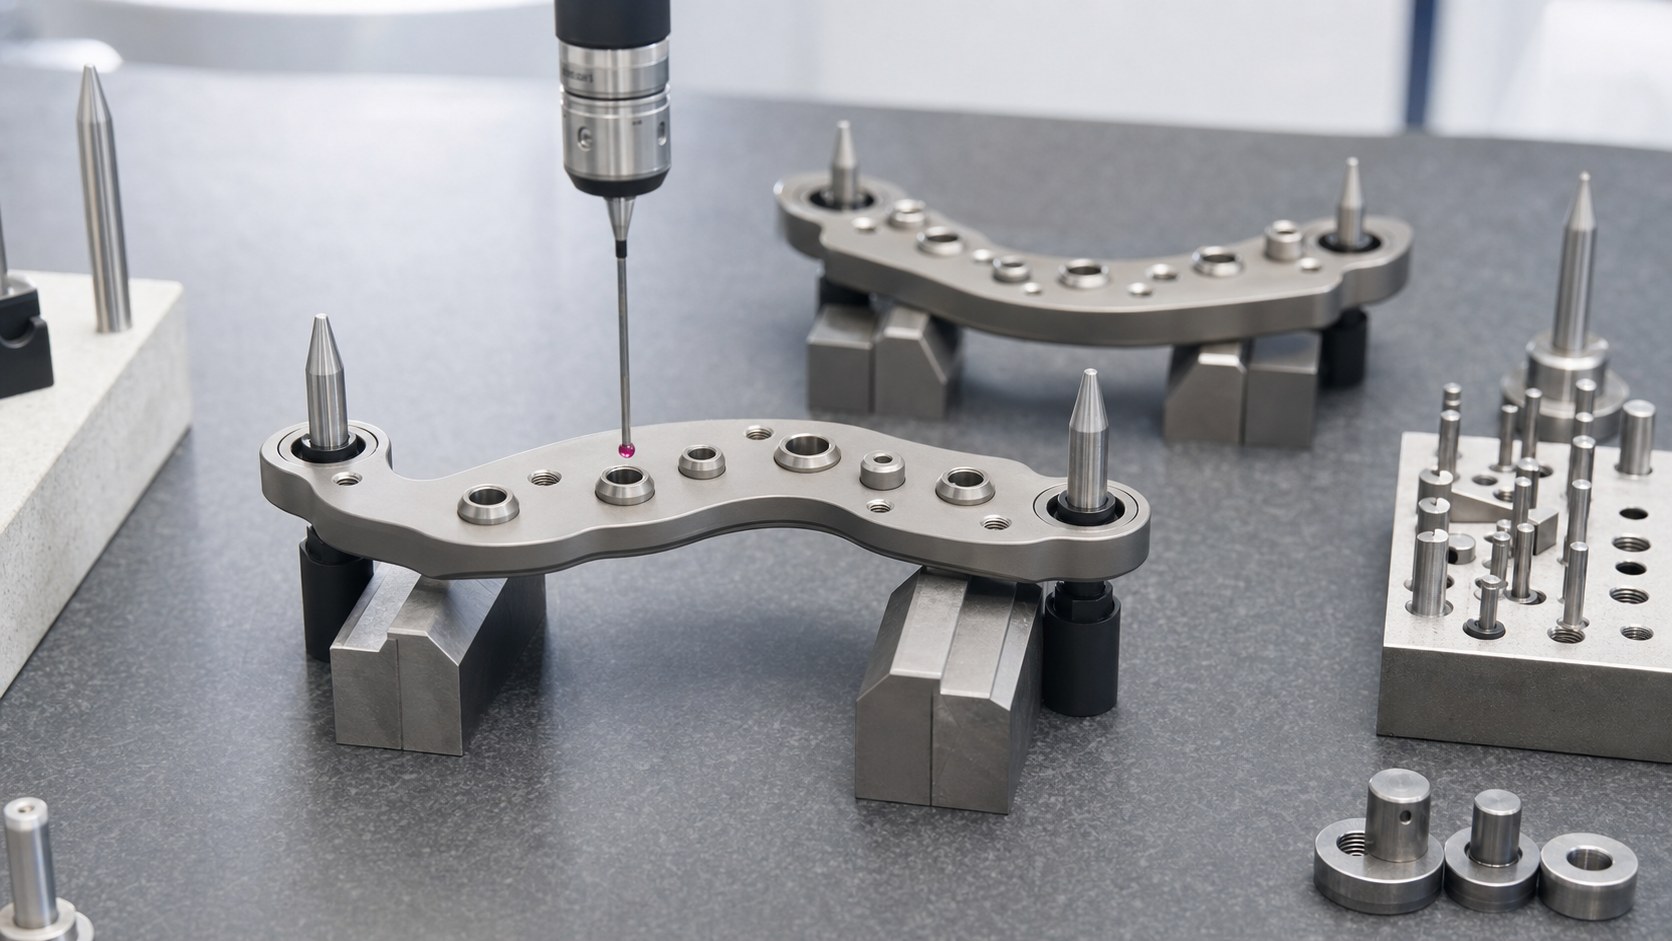
Bohrung, Außendurchmesser, Bunddicke, Länge und Schulter messen; Rundlauf nach Bezugssystem bewerten. Luftmessdorn, Innenmessgerät, Optik und Koordinatenmessung werden passend zur Toleranz gewählt. Ein Funktionsstift ergänzt quantitative Daten, ersetzt sie aber nicht. Temperatur und Lehrenzustand dokumentieren. Eine repräsentative Führungsprobe kann Montagekraft und Sitz prüfen, wenn Material, Bohrungsprozess und Grenze definiert sind.
Reinigen und anfragen
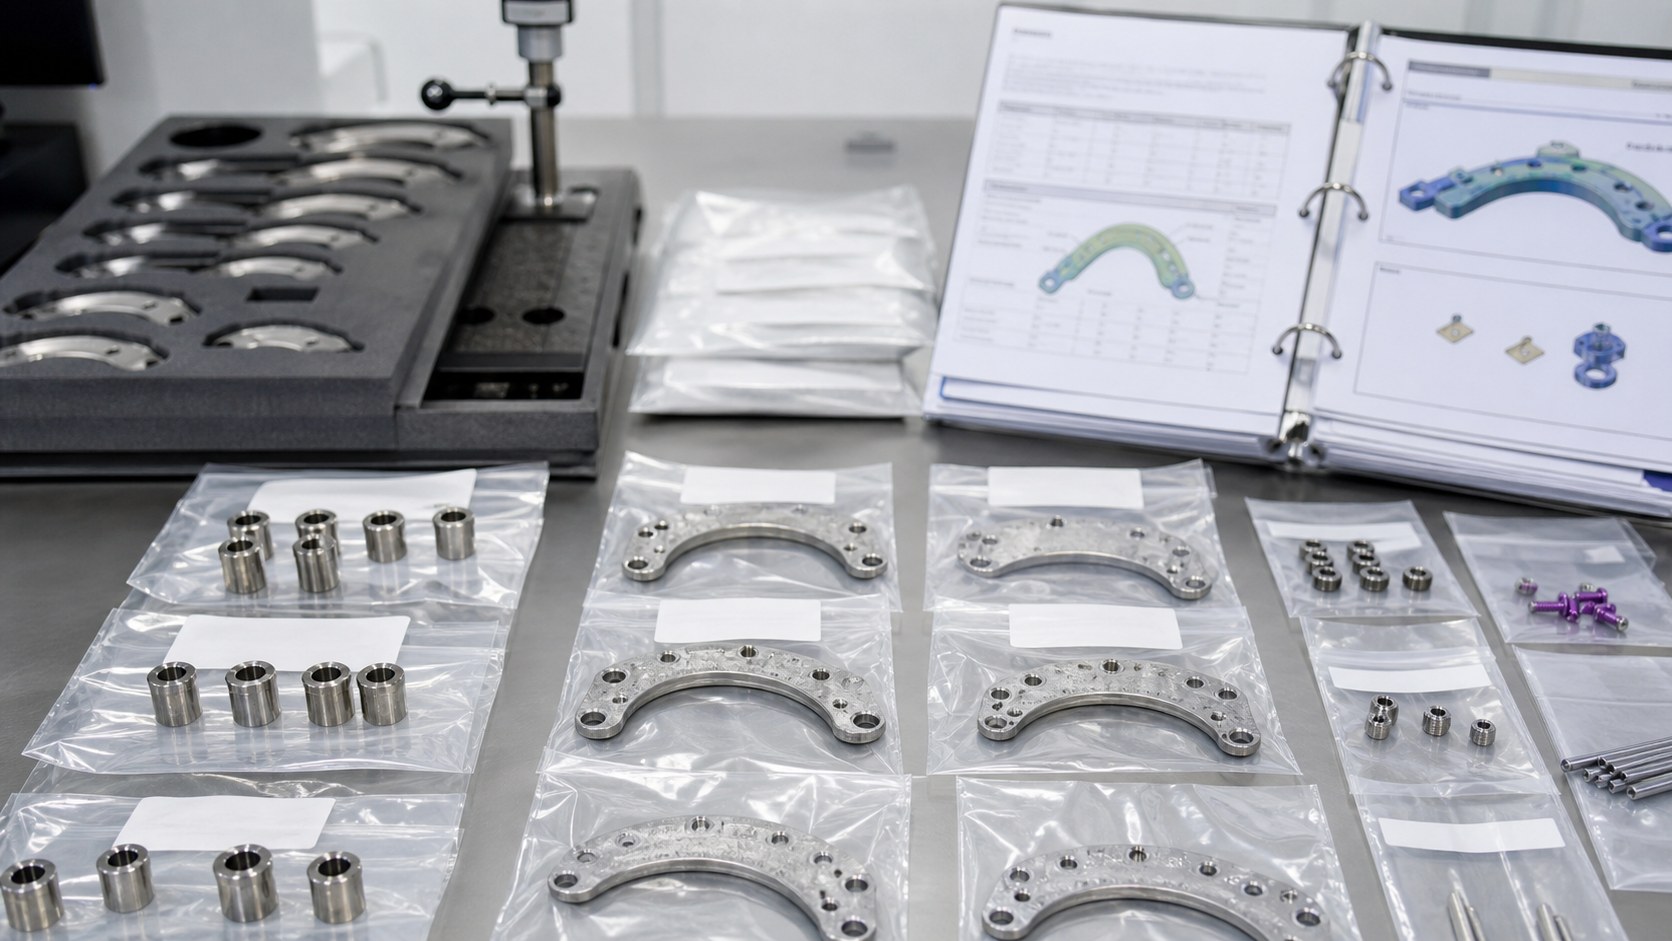
Nach Kantenprüfung Bohrung und Halteflächen gemäß Bestellung reinigen. Hülsen vor Abrieb schützen und Lose getrennt halten. Etiketten nennen Teil, Revision, Materialcharge und Menge ohne unbelegte Sterilitätsaussage. Eine RFQ enthält 2D/3D-Daten, Führungsmaterial, Instrument, Haltemethode, Mengen, Passungen, Behandlung, Reinheit und Prüfnachweise. So werden Bearbeitung, Lehren und Dokumentation realistisch kalkuliert.
FAQ
Warum müssen Bohrung und Außendurchmesser bezogen sein?
Ihre Achsbeziehung unterstützt die Führung des Instruments entlang der Achse des Führungskörpers.
Passt ein Presssitz zu allen gedruckten Führungen?
Nein. Passung hängt von Material, Prozess, Toleranz, Montage und Umgebung ab.
Ist Titan immer erforderlich?
Nein. Der Entwickler wählt nach Mechanik, Reinigung, Verschleiß, Bildgebung und Validierung.
Wie wird eine kleine Bohrung geprüft?
Mit Messstiften, Innen- oder Luftmessgeräten und optischen Methoden passend zur Toleranz.
Werden alle Kanten gerundet?
Nein. Eintrittskanten können eine Fase brauchen, Sitzkanten dagegen definierte Geometrie.
Was gehört in die RFQ?
Zeichnungen, Führungsmaterial, Instrument, Haltemethode, Mengen, Passungen, Finish und Nachweise.