316L-OP-Instrumentensieb mit abnehmbaren Halteschienen: Fertigungsfall
Beispielhafte Anwendung
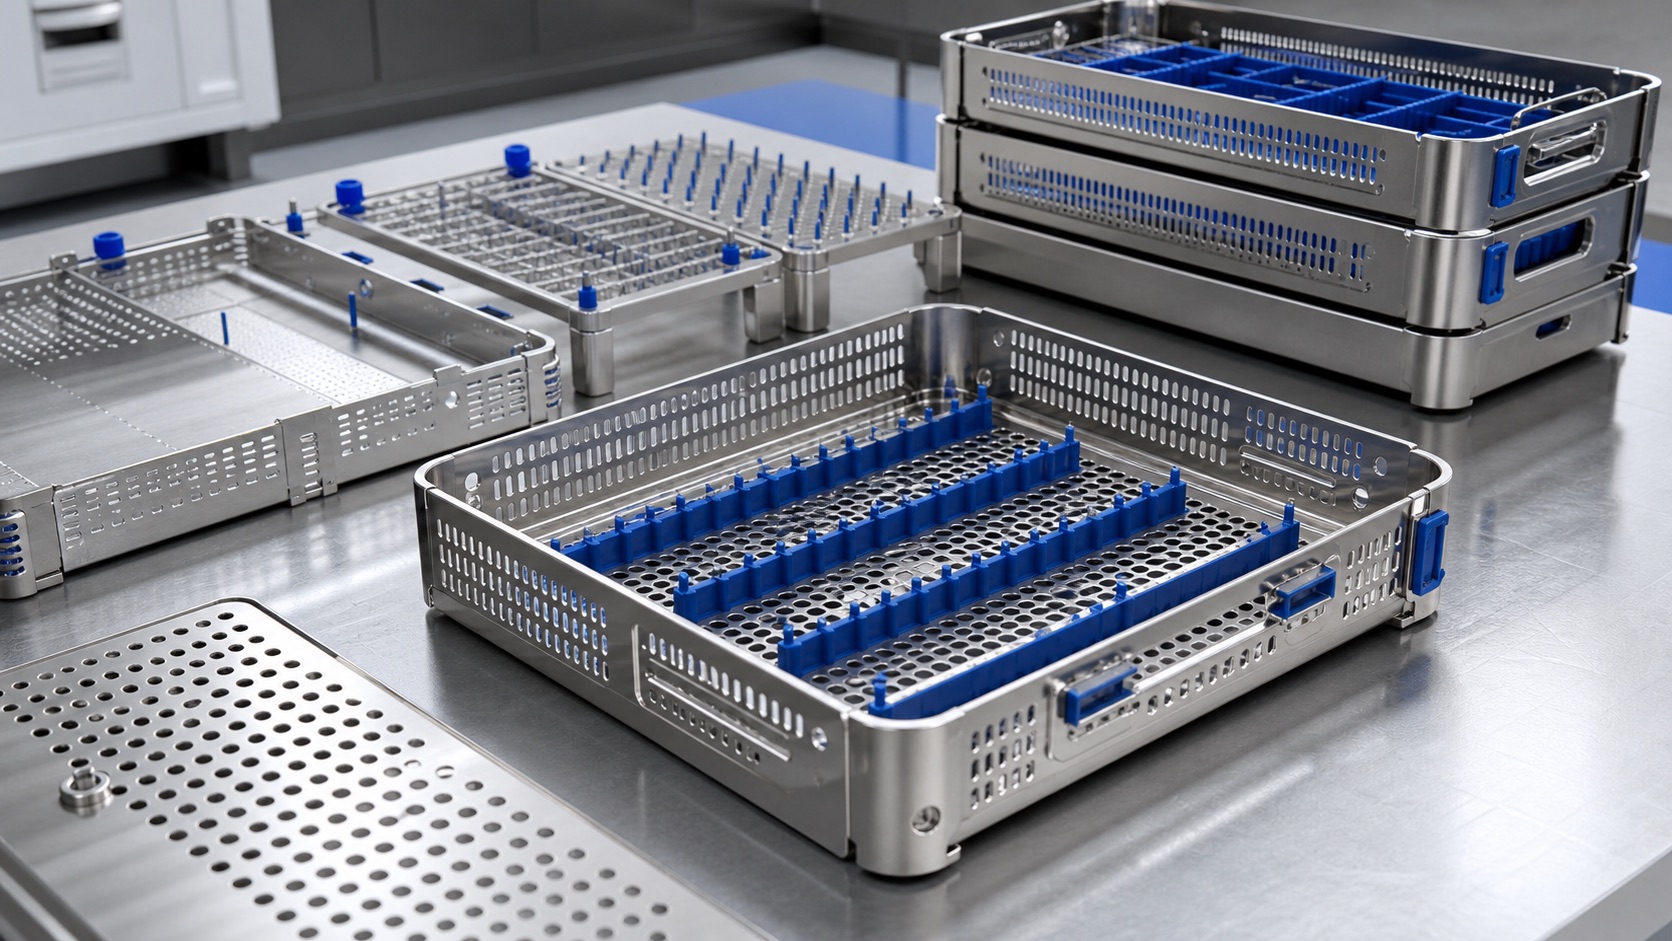
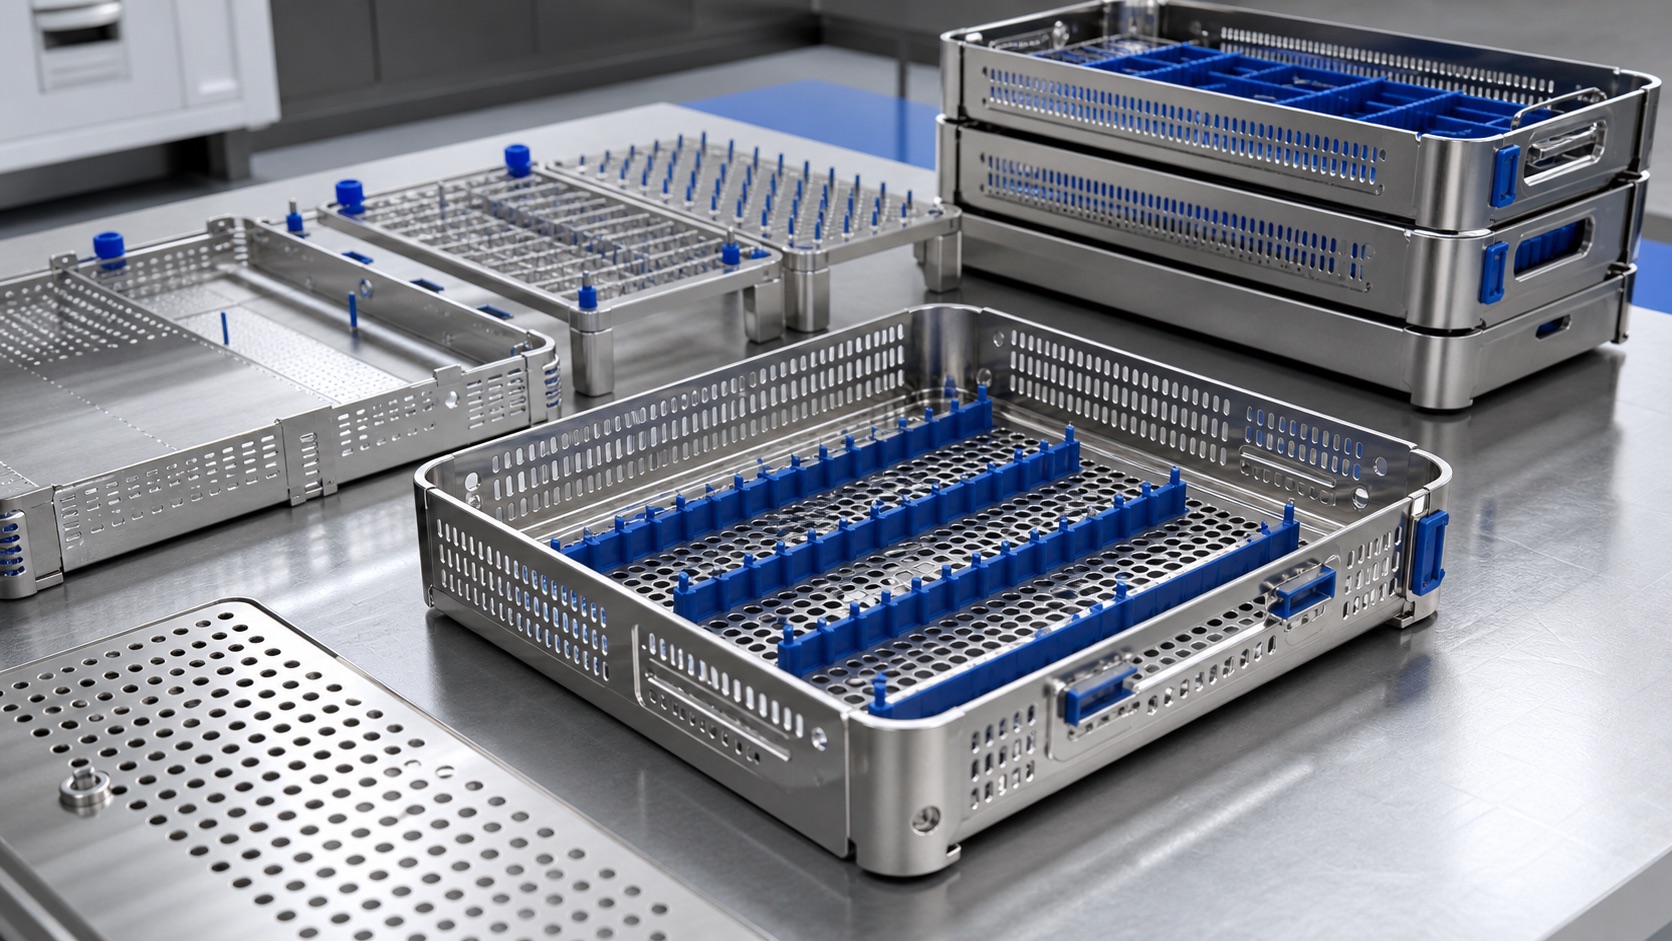
Dieser Fall beschreibt ein wiederverwendbares Sieb für ein chirurgisches Instrumentenset. Er ist ein Fertigungsbeispiel, keine Behauptung einer konkreten Kundenlieferung oder Zertifizierung. Die Baugruppe hat einen perforierten Boden, erhöhte Seiten, abnehmbare Halteschienen und kleine Positionierblöcke. Schienen ordnen Instrumente und können zur Prüfung und Aufbereitung entfernt werden. Das Sieb gehört zu einem vom Gerätehersteller definierten Verpackungs- und Sterilisationsablauf. Im Mittelpunkt stehen Geometrie, wiederholbarer Sitz, Oberfläche und Liefernachweise.
Instrumentenplan als Ausgangspunkt
Das Geräteteam liefert einen Plan mit Spitzen, Griffen und Gelenken, die das Sieb berühren können. Außenmaße, Schienenabstand, Schrauben, Stapelmerkmale und Ablauföffnungen sind gekennzeichnet. Eine Toleranzprüfung stellt sicher, dass Instrumente ohne Druck auf empfindliche Spitzen eingelegt und entnommen werden. Der Abstand unter Schienen darf keine unzugängliche Tasche bilden. Erwartete Last, zulässige Durchbiegung und Handhabungsausrichtung sind Konstruktionseingaben, nicht Annahmen der CNC-Werkstatt.
316L und Rückverfolgbarkeit
Der beispielhafte Entwurf nutzt 316L-Bauteile wegen möglicher Korrosionsbeständigkeit und gut bearbeitbarer Haltemerkmale, vorbehaltlich der Verträglichkeitsprüfung des Eigentümers. Bestellung und Zeichnung nennen die genaue Spezifikation und den Zeugnisbedarf je Charge. Werden Boden und Seiten aus Blech hergestellt, Schienen und Eckblöcke jedoch gefräst, bleiben Material- und Oberflächendaten mit der Baugruppenrevision verbunden. Während der Fertigung ist diese Zuordnung einfacher zu erhalten als nach dem Vermischen von Teilen. Der Werkstoff allein belegt keine Eignung für einen bestimmten Reinigungszyklus.
Boden und Schienen fertigen
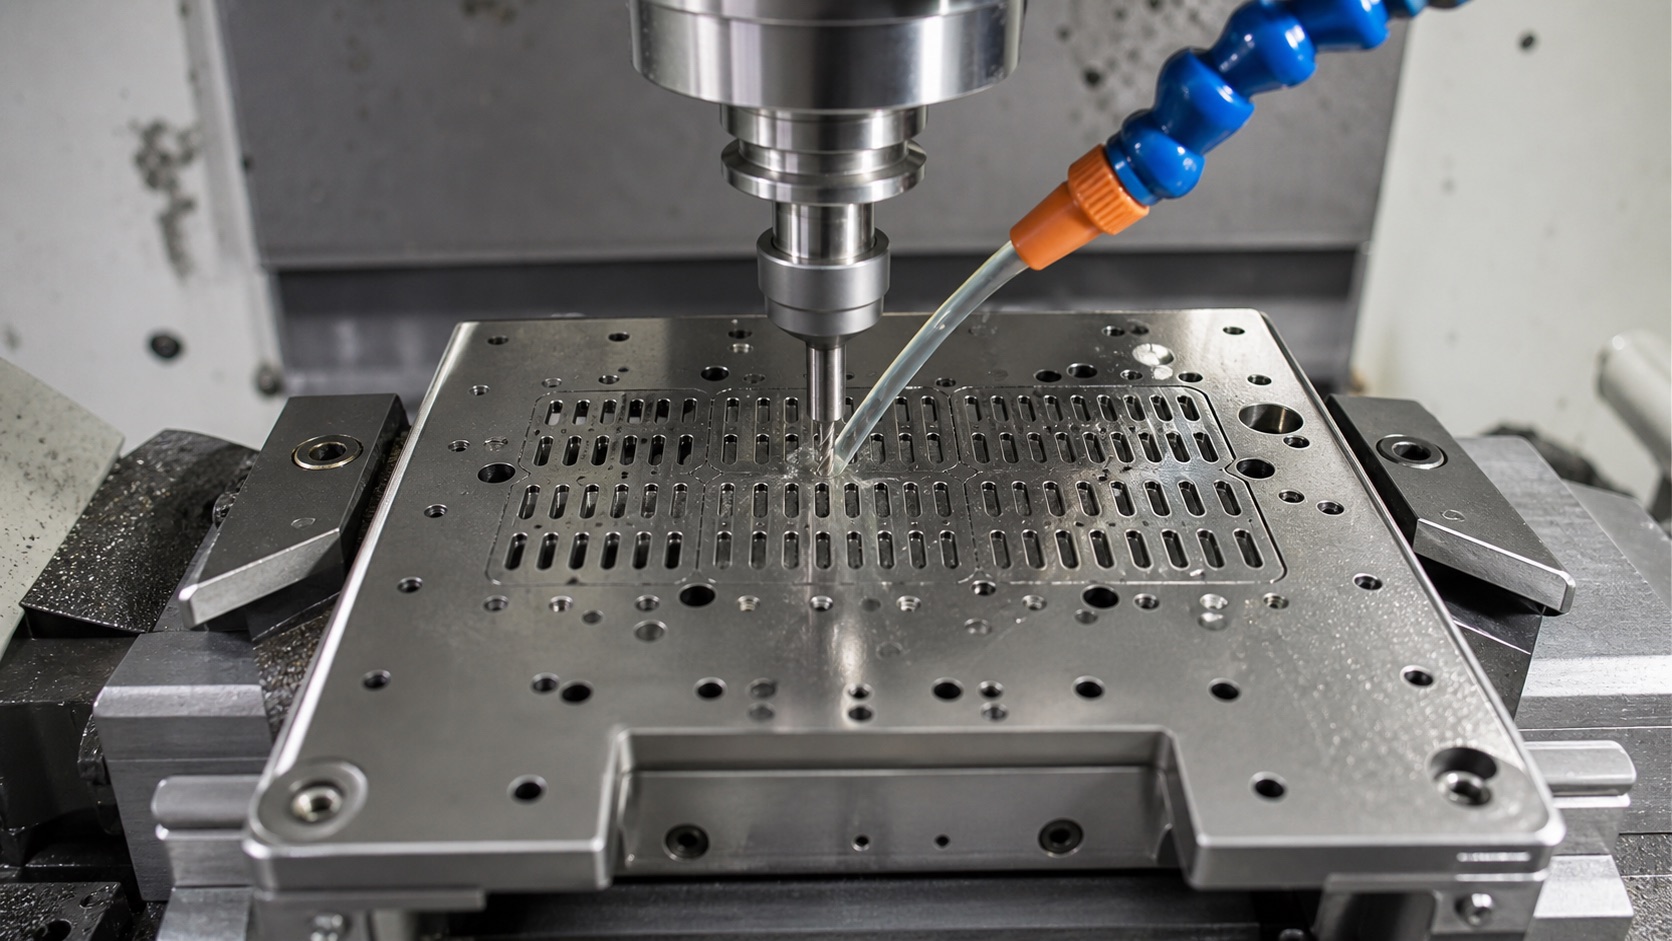
Ein möglicher Ablauf formt oder schneidet den Grundkörper, CNC-bearbeitet die Montagepunkte und fräst die Schienen aus Stangenmaterial. Stabile Bezüge an jeder Schiene erlauben die Prüfung von Schlitzen und Stiften im gleichen Koordinatensystem. Auf Schruppen folgt ein Endschnitt an Kontaktflächen. Die Vorrichtung stützt den dünnen Boden, ohne sichtbare Marken einzudrücken. Bei Deckel oder Stapel-Ecke wird die gesamte Toleranzkette montiert geprüft. Programm- und Vorrichtungsrevisionen gehören zur Erstbemusterung.
Öffnungen und Gratkontrolle
Ablauföffnungen müssen Steifigkeit erhalten und Zugang bieten. Austrittsgrate werden kontrolliert; Rückseiten repräsentativer Muster werden geprüft. Lange Schlitze brauchen einen Prozess ohne Verzug angrenzender Wände. Halteschienen erhalten sanfte Einführkanten, ihre Anschläge dagegen klare Positionierung. Allgemeines Polieren ersetzt keine definierte Kantenbearbeitung. Vor der Freigabe ein Muster mit der Zeichnung vergleichen und sicherstellen, dass Nacharbeit den Schienensitz nicht verschoben hat.
Passung und Prüfung
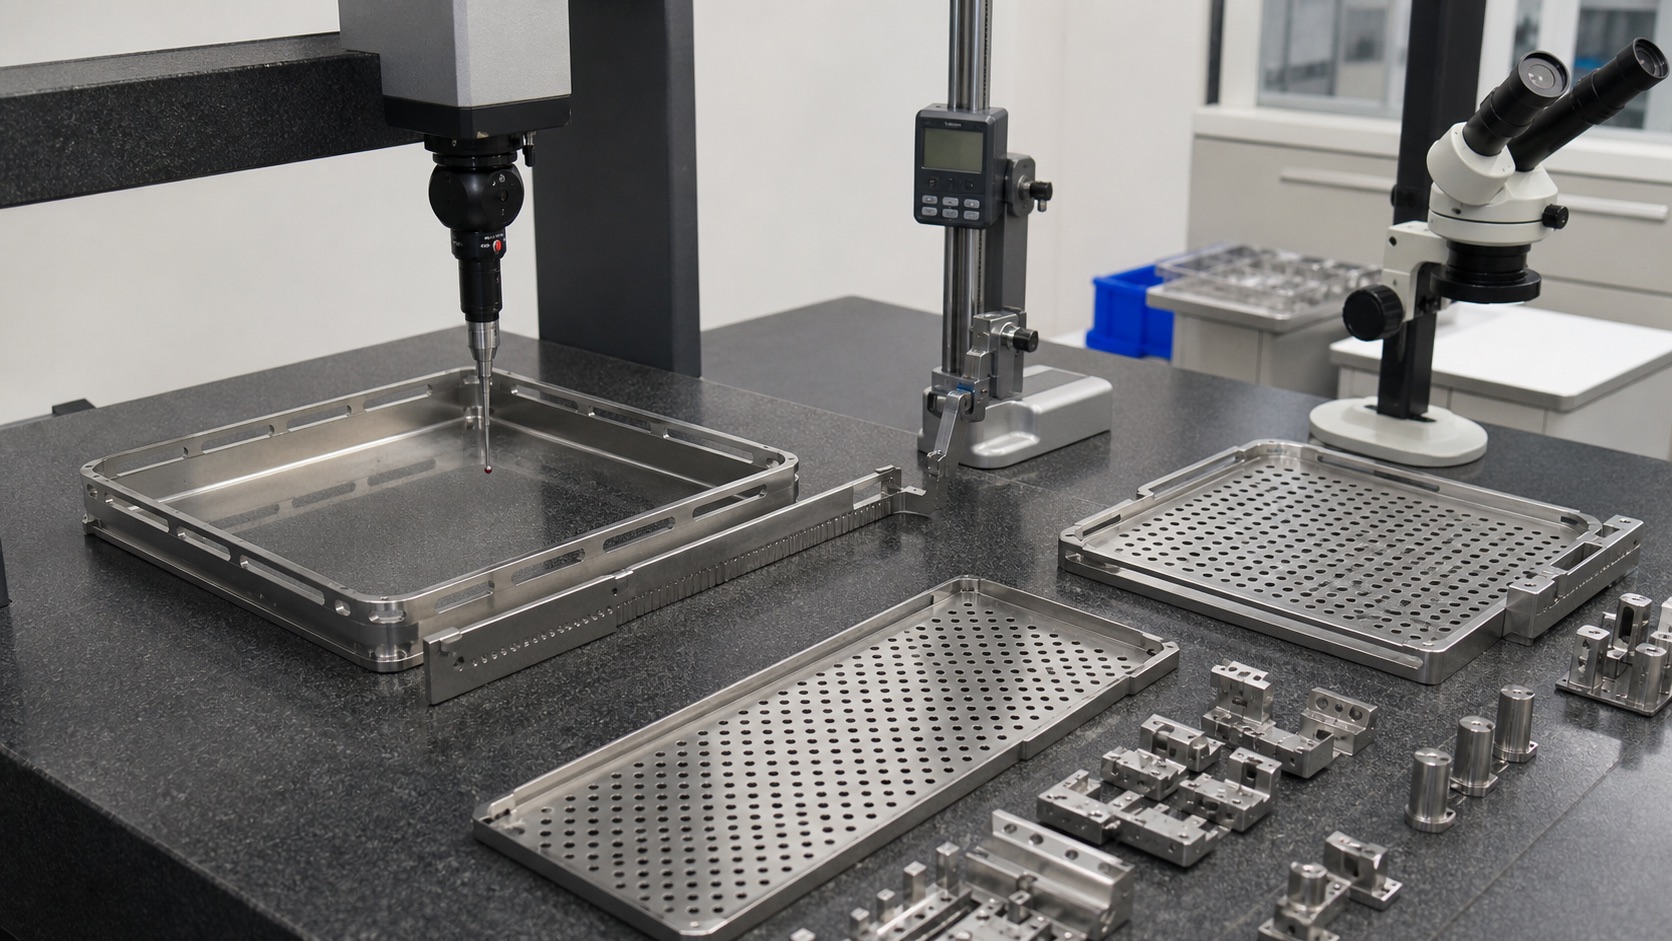
Die Erstbemusterung kann Außenmaße, Ebenheit, Öffnungen, Schienenlage, Blöcke und Stapelhöhe erfassen. Montageprüfungen nutzen repräsentative Instrumente oder vereinbarte Lehren für Einlegen und Entnehmen. Fotos dokumentieren später verdeckte Stellen. Der Bericht nennt, ob gespannt oder frei gemessen wurde; dünnes Metall kann sich beim Lösen verformen. Sichtkontrolle umfasst Rückseiten, Ecken, mögliche Schweißstellen und Instrumentenkontaktflächen. Weitere Aufbereitungsvalidierung definiert der Gerätehersteller.
Reinigung und Lieferung
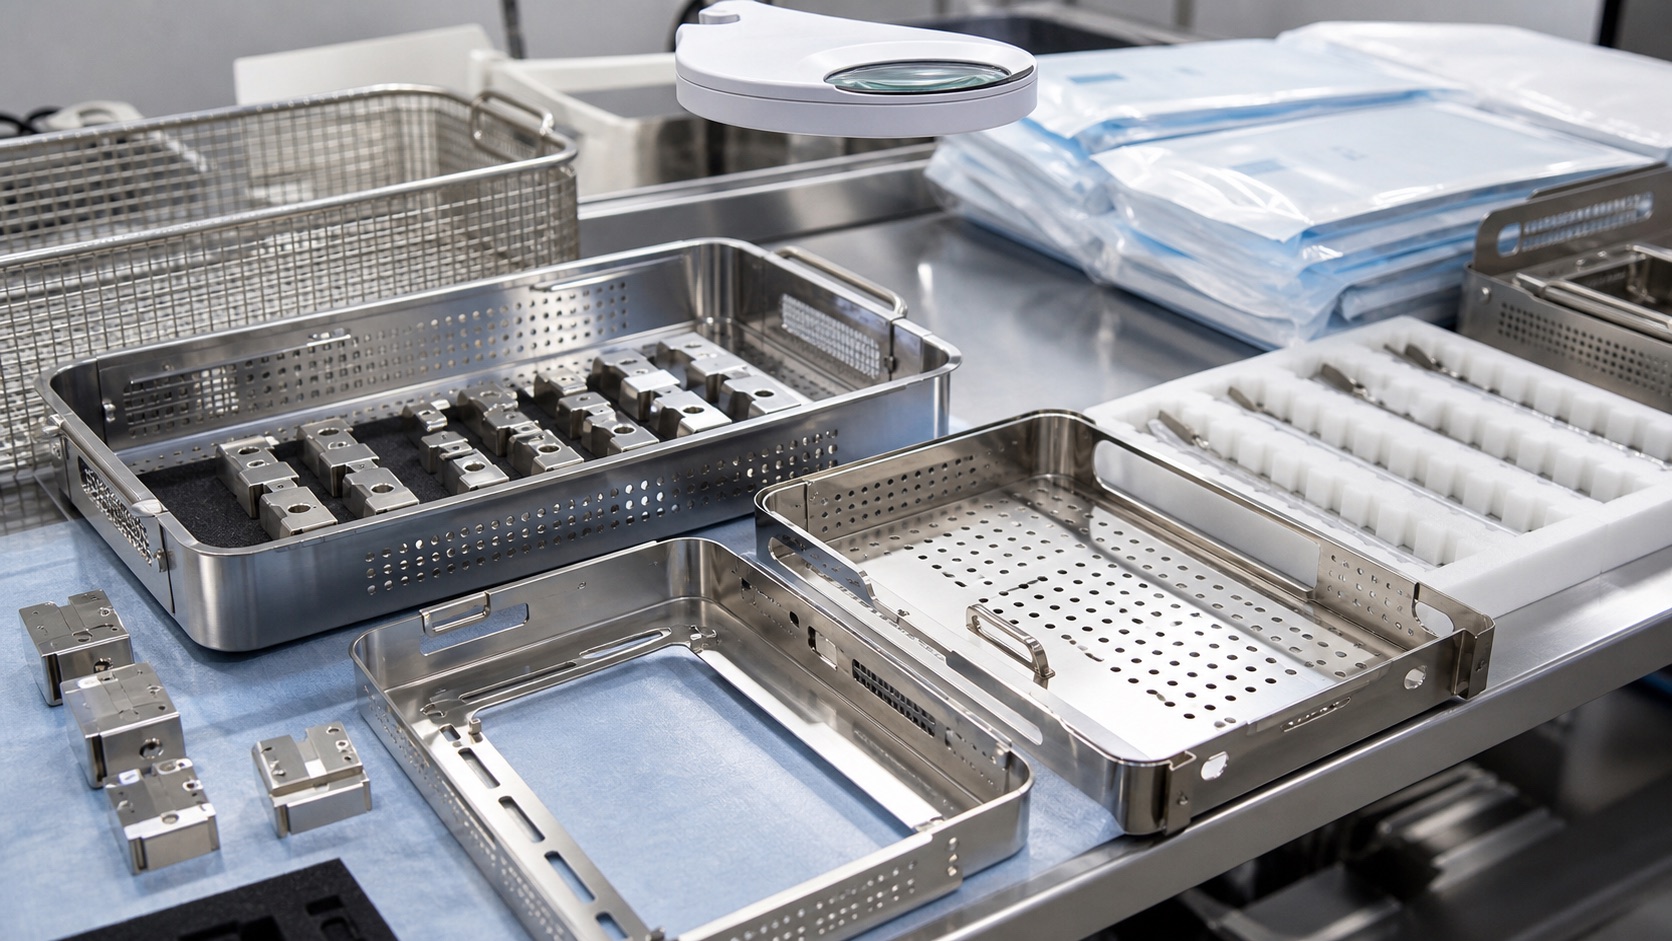
Nach Entgraten und Maßprüfung gemäß Bestellung reinigen und auf Späne, Rückstände sowie lose Partikel prüfen. Abnehmbare Schienen dem passenden Sieb zuordnen oder nach Revision kennzeichnen. Trennlagen verhindern Reibung beim Versand. Die Bilder sind beispielhaft und belegen keine sterile Barriere. Je nach Auftrag begleiten Werkstoffzeugnisse, Prüfergebnisse, Behandlungsnachweise und freigegebene Abweichungen die Lieferung. So kann der Wareneingang Baugruppe, Zeichnung und Charge verbinden.
Anfrage und Wiederholfertigung
Für ein Angebot werden freigegebene 2D- und 3D-Daten, Instrumentenplan, Montagezeichnung, Werkstoff, Oberfläche, Last, Prototypenmenge, Jahresbedarf und Nachweise benötigt. Abnehmbare Teile und Ersatzschienen gesondert nennen. Eine freigegebene Erstbemusterung, gelenkte Arbeitsanweisung und Stichprobenplan stützen Wiederholaufträge. Ändert sich die Instrumentengeometrie, sind Schienenabstand, Kontakt und Ablauf neu zu prüfen, bevor das alte CNC-Programm verwendet wird. Dadurch werden Kosten und Termine belastbarer.
FAQ
Ist dies ein zertifiziert steriles Sieb?
Nein. Es ist ein beispielhafter Fertigungsfall; der Gerätehersteller validiert Reinigung, Verpackung und Sterilisation.
Warum sind die Schienen abnehmbar?
Abnehmen kann Prüfung und Aufbereitung erleichtern, sofern sichere Montage und Ersatz geregelt sind.
Dürfen Boden und Schienen unterschiedlich gefertigt werden?
Ja. Ein geformter oder geschnittener Boden und CNC-Schienen lassen sich bei definiertem Werkstoff, Finish, Sitz und Nachweis kombinieren.
Welche Maße werden zuerst geprüft?
Außenmaße, Ebenheit, Schlitz- und Bohrungslage, Schienenabstand, Positionierblöcke und Stapelhöhe.
Wie werden Grate an Perforationen kontrolliert?
Mit festgelegter Schnittfolge und Kantenbearbeitung, danach Prüfung beider Seiten und der Kontaktflächen.
Welche Unterlagen sind möglich?
Auftragsabhängig Materialzeugnisse, Chargen- und Revisionsdaten, Erstbemusterung, Oberflächenbelege und freigegebene Abweichungen.