
Repräsentativer Umfang ohne beanspruchtes Tray-Projekt
Dieses repräsentative Fertigungsbeispiel schlägt eine 316L-Rändelmutter für eine inerte Positioniervorrichtung medizinischer Trays vor. Es dokumentiert weder Kundenauftrag noch Lieferung oder freigegebenes Tray-Bauteil. Erreichte Toleranzen, Spannkräfte, Anzugsergebnisse, Zertifizierungen und Gebrauchseigenschaften werden nicht behauptet. Das Beispiel ordnet Anforderungen, die vor einem tatsächlichen Auftrag zu klären wären. Die vorgeschlagene Herstellung und Bauteilprüfung bleiben von der Qualifizierung der gesamten Vorrichtung getrennt. Belastungen, Reinigung und Handhabung des Systems benötigen ihre jeweils geeignete Bewertung; eine beschriebene Fertigungsroute liefert diese Nachweise nicht von selbst.
Vorgeschlagene Muttergeometrie und ausgeschlossene Merkmale
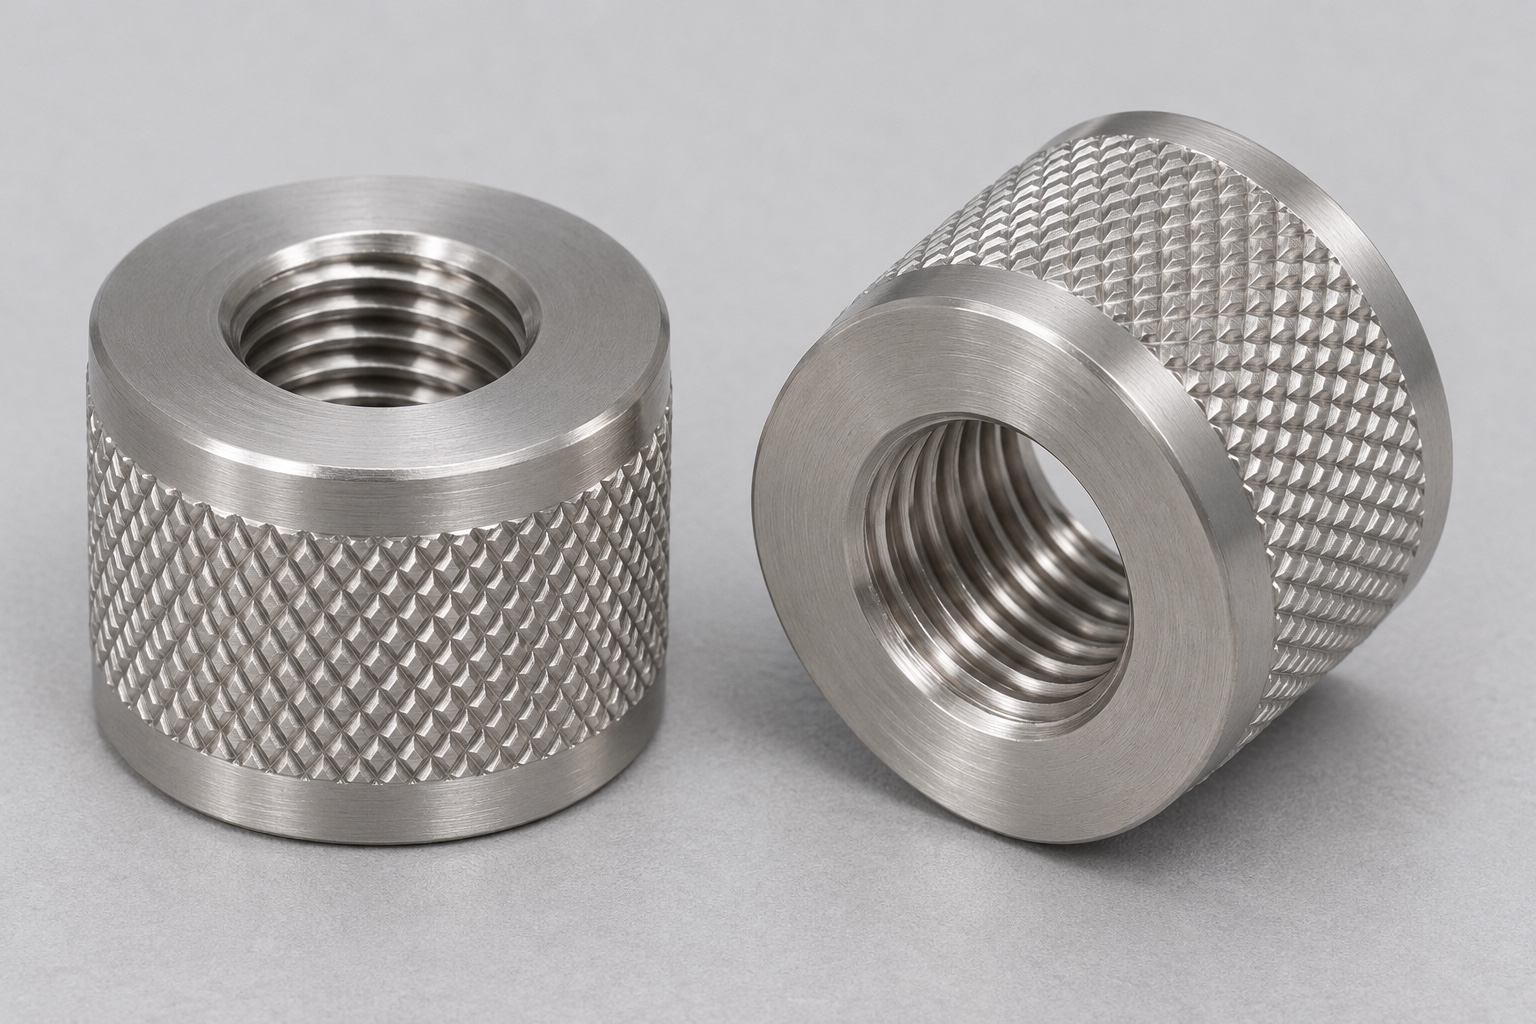
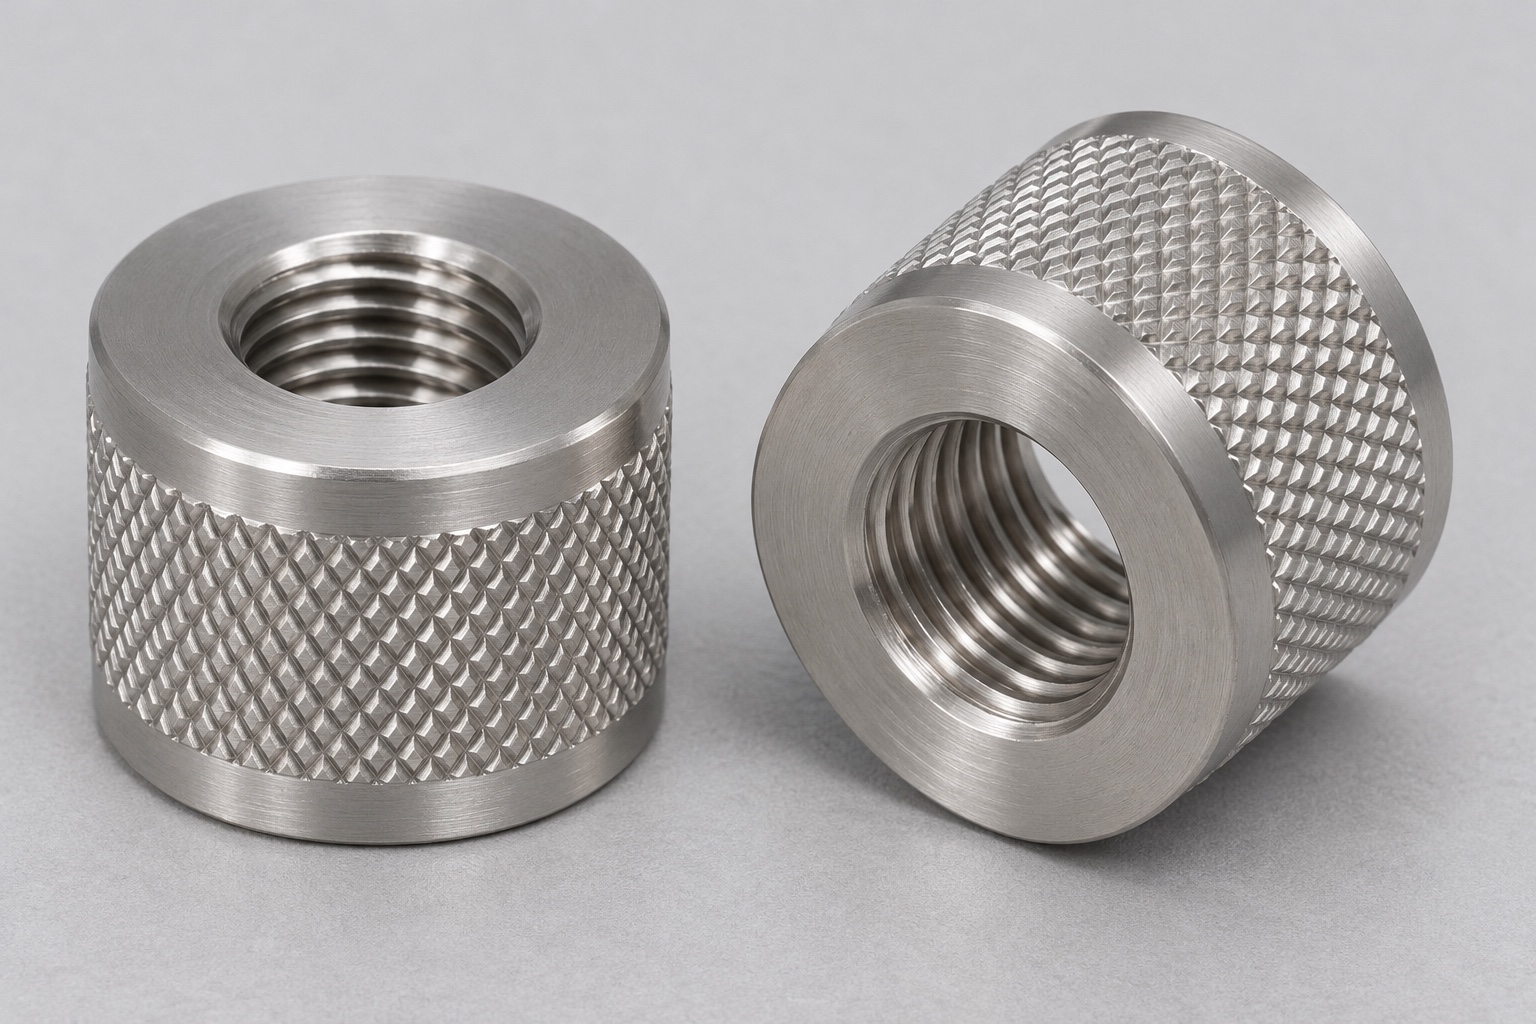
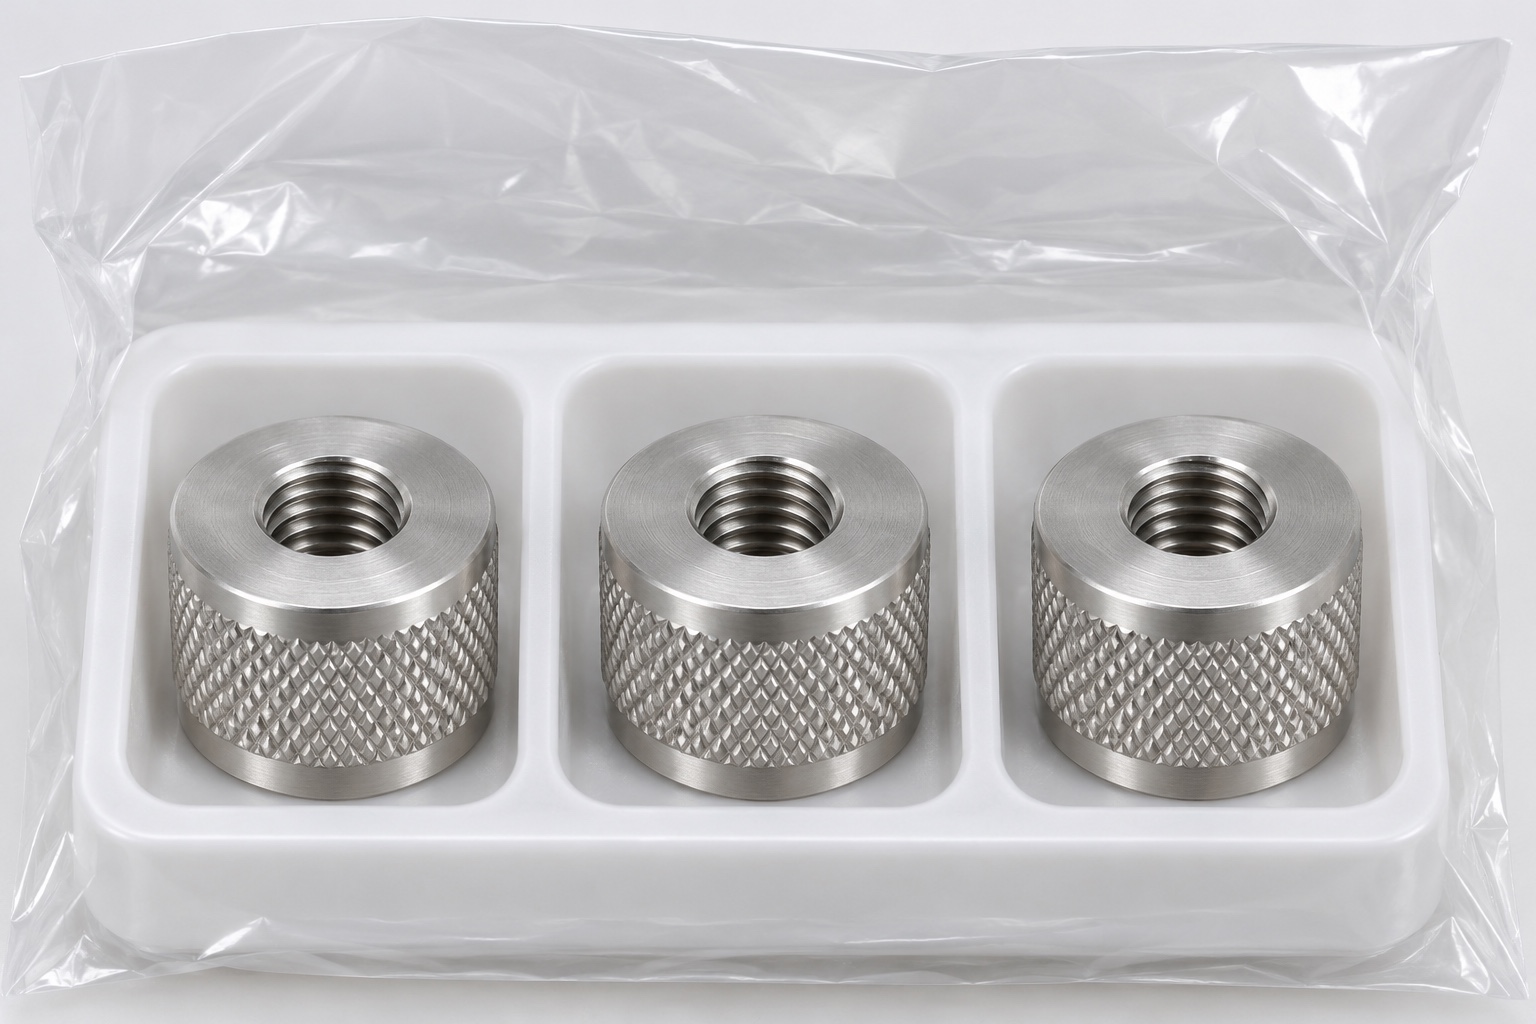
Das vorgeschlagene Teil ist ein einfacher kurzer Zylinder mit einem kreuzgerändelten Mittelband, schmalen glatten Bändern an beiden Enden, flachen ringförmigen Endflächen und einer zentrierten axialen Durchgangsbohrung mit Innengewinde. Es hat keinen Flansch, keine Außenwelle, kein Seitenloch, keinen Schlitz, keinen Einsatz und keine montierte Schraube. Durch die glatten Bänder bleibt die Ausdehnung des Musters deutlich, anstatt dass sich die Oberflächenstruktur über alle Oberflächen ausbreitet. Abmessungen, Gewindebezeichnung, Profil und zulässige Übergänge stammen aus einer genehmigten Zeichnung. Ein Foto einer Rändelmutter würde keine zusätzliche Verriegelungsfunktion, keine angenommene Standardpassung oder einen anderen Greifmechanismus zulassen.
Definieren Sie die passende Referenz und den beabsichtigten Kontakt
Der Vorrichtungskonstrukteur würde die Schraubenreferenz, den nützlichen Eingriff und die Endfläche identifizieren, die mit einer anderen Oberfläche in Kontakt kommen soll. Überprüfen Sie den Zugang, die Freigabe und alle Funktionen, die frei bleiben müssen, bevor Sie Toleranzen festlegen. Eine strukturierte Außenseite stellt keine geeignete Befestigungsmethode oder Klemmkapazität dar. Wenn eine Beobachtung der inerten Baugruppe erforderlich ist, werden sowohl Komponentenrevisionen als auch der Zustand kontrolliert. Die Beobachtung würde nur den definierten Umfang unterstützen, nicht jedoch die Tablettsicherheit, Vibrationsfestigkeit oder Reinigungsleistung. Diese Verantwortlichkeiten sollten getrennt von der Zeichnungsannahme der vorgeschlagenen Mutter selbst zugewiesen werden.
RFQ-Eingaben für eine echte kundenspezifische Mutter
Eine echte Anfrage würde eine Überarbeitung der Zeichnung, Modell, Mengen, Materialdefinition, Gewindesystem und -grenzen, nutzbare Länge, Rändelmuster, glatte Bänder, endgültige Hülle und Oberflächenzustand umfassen. Es würde erforderliche Messungen und visuelle Kriterien identifizieren. Das Angebot würde offene DFM-Probleme wie Oberflächenstrukturierungslast, Greifzugriff und Betriebsreihenfolge angeben, anstatt fehlende Akzeptanzkriterien auszuwählen. Wenn eine bestimmte Rändelroute erforderlich ist, sagen Sie dies; andernfalls muss jede vorgeschlagene Route dennoch der genehmigten Geometrie entsprechen. Zusätzliche Behandlungen, Reinigungen oder Funktionstests hätten einen eigenen definierten Umfang und eine eigene Evidenz, anstatt durch die medizinische Anwendung impliziert zu werden.
Materialkontrolle und vorgeschlagene Rohlingsvorbereitung
Identifiziertes 316L-Rohmaterial würde mit den geforderten Unterlagen verknüpft. Die Rohteilvorbereitung müsste Material für Zylinder, Bohrung, Gewinde, Stirnflächen und notwendige Spannzugaben vorsehen. Werkstoff und Revision blieben beim Rändeln, Umspannen und Reinigen dem Bauteil zugeordnet. Falls direkte Kennzeichnung unzulässig ist, würden Fertigungsbegleitschein und Behälter die Identität außerhalb funktionaler Flächen sichern. Edelstahloptik ersetzt kein Materialzeugnis, und ein Zeugnis ersetzt keine Prüfung der Fertigmaße. Dieser Vorschlag enthält weder ein tatsächliches Materialzeugnis noch Behandlungsergebnisse, sondern beschreibt die Dokumentation eines realen Auftrags.
Vorgeschlagene Reihenfolge für Drehen, Gewindeschneiden und Rändeln
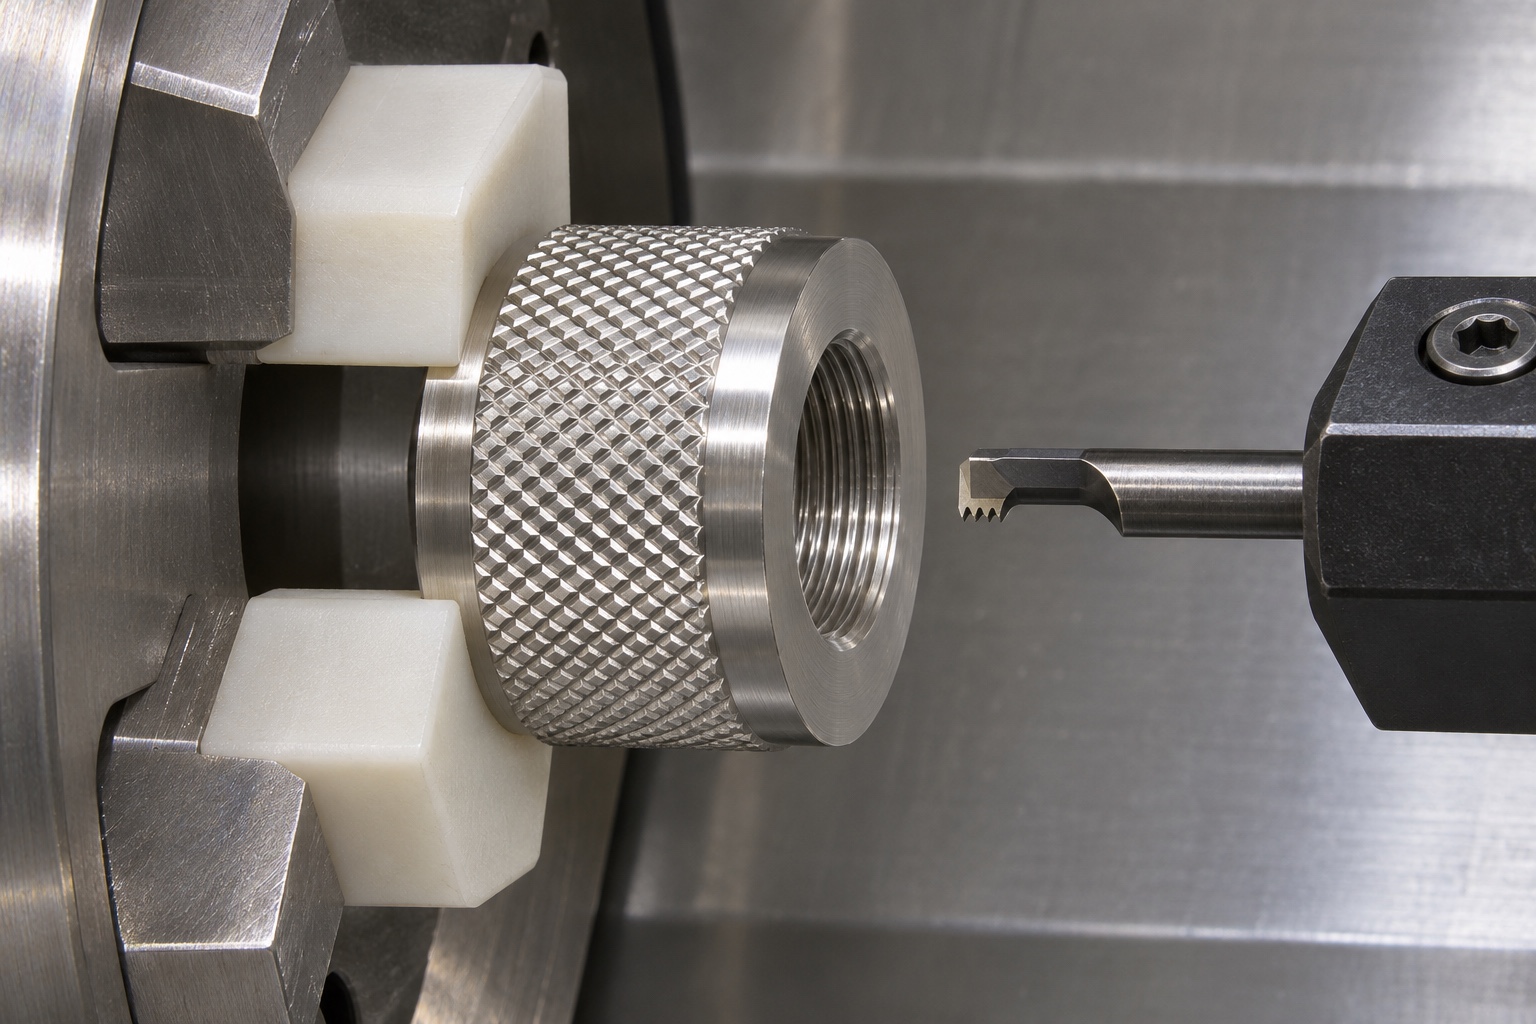
Die vorgeschlagene Arbeitsfolge würde runde Merkmale, Innengewinde und Rändelung mit geeigneten Aufspannungen und geschützten Übergaben koordinieren. Dabei wären Restwand, Werkzeugzugang und Belastung des ausgewählten Verfahrens zu prüfen. Formrändeln und spanendes Rändeln wirken unterschiedlich auf das Material; Rohteilabmessungen und Kontrolle der Endkontur müssten darauf abgestimmt werden. Ein vorgedrehter Durchmesser ist nicht automatisch der spätere Rändelaußendurchmesser. Werkzeuge und Parameter hängen von Werkstoff, Maschine und konkreter Geometrie ab. Ein Bild einer möglichen Aufspannung ist kein Nachweis für einen ausgeführten Prozess, eine Taktzeit oder eine erreichte Genauigkeit.
Glatte Bänder, Gewindeeingänge und endgültige Kantenkontrolle
Die Zeichnung würde die Grenzen zwischen Oberflächenstruktur, glatten Bändern und Endflächen bewahren. Durch das Entgraten würden unbeabsichtigte Kanten entfernt, ohne das Gewindeprofil zu beschädigen, den nützlichen Eingriff zu verringern oder den vorgesehenen Sitzbereich abzutragen. Nach allen relevanten Vorgängen wird die Rändelung auf unerwünschte erhabene Kanten und loses Material überprüft. Ein umfassender Polierschritt würde definierte Anforderungen nicht ersetzen oder automatisch ein genehmigtes Muster erzeugen. Jede vorgeschlagene Freistellung, breitere glatte Zone oder geänderter Übergang müsste vor der Aufnahme überprüft werden. Relevante Merkmale würden nach der Fertigstellung erneut überprüft und nicht anhand von Messwerten übernommen, die vor der Festlegung der endgültigen Geometrie vorgenommen wurden.
Vorgeschlagene Methoden zur Gewinde- und Außeninspektion
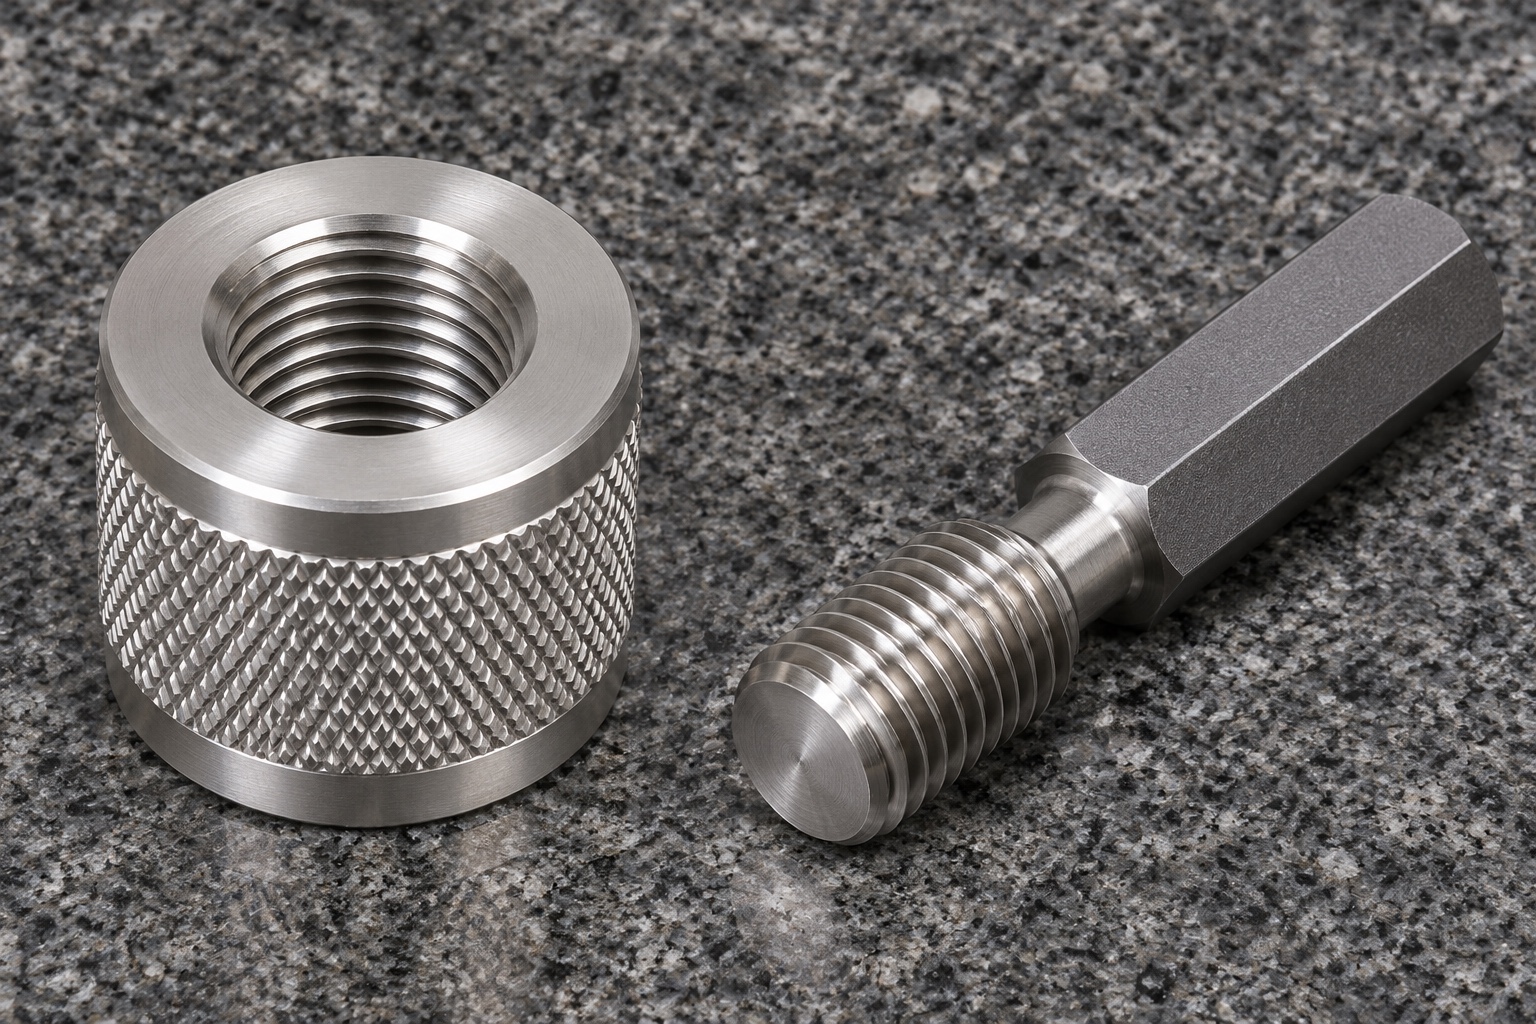
Ein zugelassener Gewindegrenzlehrdorn würde die spezifizierte Gewindeakzeptanz berücksichtigen, wobei Identität, Zustand und Methode aufgezeichnet werden. Separate Messungen würden Höhe, Endflächen, glatte Bänder, strukturierte Hülle und erforderliche Beziehungen berücksichtigen. Für die Akzeptanzfrage würde anstelle eines willkürlichen Spitzenpaares der Messkontakt auf der Rändelung gewählt werden. Eine Probeschraube könnte eine ergänzende Beobachtung unterstützen, würde aber nicht automatisch die Inspektion ersetzen. Messgerätfotos zeigen mögliche Ausstattung, nicht gemessene Konformität. Der Plan würde unzugängliche Merkmale und Methodenbeschränkungen vor der Freigabe deklarieren und vermeiden, CAD-Nennwerte als Ergebnisse hergestellter Teile anzugeben.
Erstmustersatz im tatsächlichen Endzustand
Ein tatsächlicher Erstmusterbericht würde Zeichnungsstand, Werkstoff, Endzustand, Bezüge, Methoden und Messwerte verknüpfen. Sichtkriterien der Rändelung wären von Maß- und Gewindeprüfergebnissen zu trennen. Maßgebend ist der Lieferzustand nach Gewindebearbeitung, Rändeln, Kantenbearbeitung und weiteren genehmigten Schritten. Frühere Messungen können die Prozessführung unterstützen, dürfen aber einen möglicherweise veränderten späteren Zustand nicht stillschweigend ersetzen. Der Bericht muss bewertete Merkmale und genehmigte Abweichungen erkennen lassen. Dieses Beispiel schlägt lediglich eine Nachweisstruktur vor; es behauptet weder eine abgeschlossene Prüfung noch eine abgenommene Serie oder allgemeingültige Fertigungsfähigkeit.
Ergänzende Beobachtung und Grenzen der inerten Baugruppe
Mit einer kontrollierten Referenzschraube könnte das Team Gewindeanfang, Zugang und Kontakt der vorgesehenen Stirnfläche beobachten. Referenzrevision und Montagezustand würden dokumentiert. Ein günstiger Handmontageeindruck setzt fehlerhafte Maße nicht außer Kraft und belegt weder Anzugsdrehmoment noch Spannkraft, Grifftauglichkeit, Losdrehsicherheit oder Lebensdauer. Eine Störung kann von jedem der beiden Gegenstücke ausgehen und muss anhand ihrer jeweiligen Prüfung beurteilt werden. Ein erfolgreicher Kundentest wird hier nicht berichtet. Die Bewertung eines betriebenen Tray-Systems bleibt eine getrennte Aufgabe des verantwortlichen Konstrukteurs mit entsprechend definierten Bedingungen und Nachweisen.
Vorschlag für ausgehende Reinigung und Schutzverpackung
Die ausgehende Bedingung würde sich mit Bearbeitungsrückständen im Innengewinde, den Rändeltälern und den Bandübergängen befassen. Spezifische Rückstandsgrenzwerte würden genehmigte Reinigungs- und Überprüfungsmethoden erfordern. Durch die Verpackung würden die Muttern getrennt, um zu verhindern, dass strukturierte Oberflächen benachbarte Funktionsflächen oder Gewindeeingänge zerkratzen. Durch die Identifizierung würde das Paket mit Material-, Revisions- und Inspektionsaufzeichnungen außerhalb sensibler Regionen verknüpft. Ein Tablett und ein offener Beutel wären keine sterile Barriere, kein validiertes Reinigungsergebnis oder keine Versandqualifikation. Es wird kein tatsächliches Versand- oder Sauberkeitsergebnis behauptet. Durch den Erhalt von Kontrollen lässt sich der Verpackungszustand von der Komponentenannahme unterscheiden und alle erforderlichen Überprüfungen vor dem Zusammenbau oder der Lagerung angeben.
Freigabeweg für eine tatsächliche Edelstahl-Kleinserie
Vor der Produktion würden die Parteien Zeichnung, Modell, 316L-Definition, Menge, Gewinde, Oberflächenstruktur, endgültige Hülle, Inspektion und Verpackung genehmigen. Die DFM-Überprüfung würde Prozessauswahl, Belastung und Unterstützung, geschütztes Greifen, Endflächenbearbeitung und Zugang zum Messgerät klären. Tatsächliche Erstmusternachweise würden dann hergestellte Teile und akzeptierte Änderungen vor Nachbestellungen dokumentieren. Beobachtungen inaktiver Baugruppen und die Qualifizierung vollständiger Vorrichtungen würden weiterhin separat kontrolliert. Der Vorschlag unterstützt eine gezielte Anfrage nach medizinischen Edelstahlkomponenten, ohne Kundenergebnisse, erreichte Präzision oder Spannleistung zu erfinden, die durch die vorgeschlagene Dreh- und Prüfroute nicht unabhängig ermittelt werden können.
FAQ
Handelt es sich um eine dokumentierte Lieferung eines medizinischen Tray-s an den Kunden?
Nein. Es handelt sich um einen repräsentativen Herstellungsvorschlag für eine inerte Positionierungsvorrichtung. Es dokumentiert keinen Kunden, keine Lieferung, keine erreichte Toleranz, keine Zertifizierung, kein Greifergebnis oder keinen erfolgreichen Einsatz in Betriebsmitteln.
Welche Merkmale sind in der vorgeschlagenen Mutter enthalten?
Vorgeschlagen werden ein zylindrischer Körper, ein kreuzgerändeltes Mittelband, glatte Endbänder, flache ringförmige Enden und eine Innengewinde-Durchgangsbohrung. Es gibt keinen Flansch, keine Außenwelle, kein Seitenloch, keinen Einsatz und keine montierte Schraube.
Schreibt der Fall für jedes Teil eine Formrändeln vor?
Nein. Der ausgewählte Prozess muss auf die tatsächliche Geometrie, das Material und das gewünschte Ergebnis überprüft werden. Formrändeln und spanendes Rändeln haben unterschiedliche Materialwirkungen und Belastungen und sollten nicht als identische Routen behandelt werden.
Was würde der Gewindegrenzlehrdorn ermitteln?
Nur die durch seine Bezeichnung und das zugelassene Verfahren abgedeckten Gewindegrenzen. Er bestimmt weder Mutternhöhe noch Rändelaußenkontur, Stirnflächengeometrie oder sämtliche Beziehungen der Zeichnung.
Würde eine Beobachtung der Handanpassung die Klemmkraft beweisen?
Nein. Es würde die definierte Start-, Zugangs- oder Kontaktbeobachtung mit einer kontrollierten inerten Referenz unterstützen. Spannkraft, Drehmomentgrenzen, Lockerung, Verwendbarkeit und Lebensdauer bedürfen einer gesonderten entsprechenden Bewertung.
Was ist vor einer wiederholten Kleinserienbestellung erforderlich?
Genehmigen Sie die Revision, das Material, das Gewinde, die Rändelung, den endgültigen Außenkontur, den Oberflächenzustand, die Inspektion und die Verpackung. Bewahren Sie echte Erstmusternachweise und Änderungen auf, anstatt diesen vorgeschlagenen Weg als erzielte Produktionsergebnisse zu behandeln.
tanghangyun@oemach.com