
Umfang und Nachweisgrenzen des repräsentativen Falls
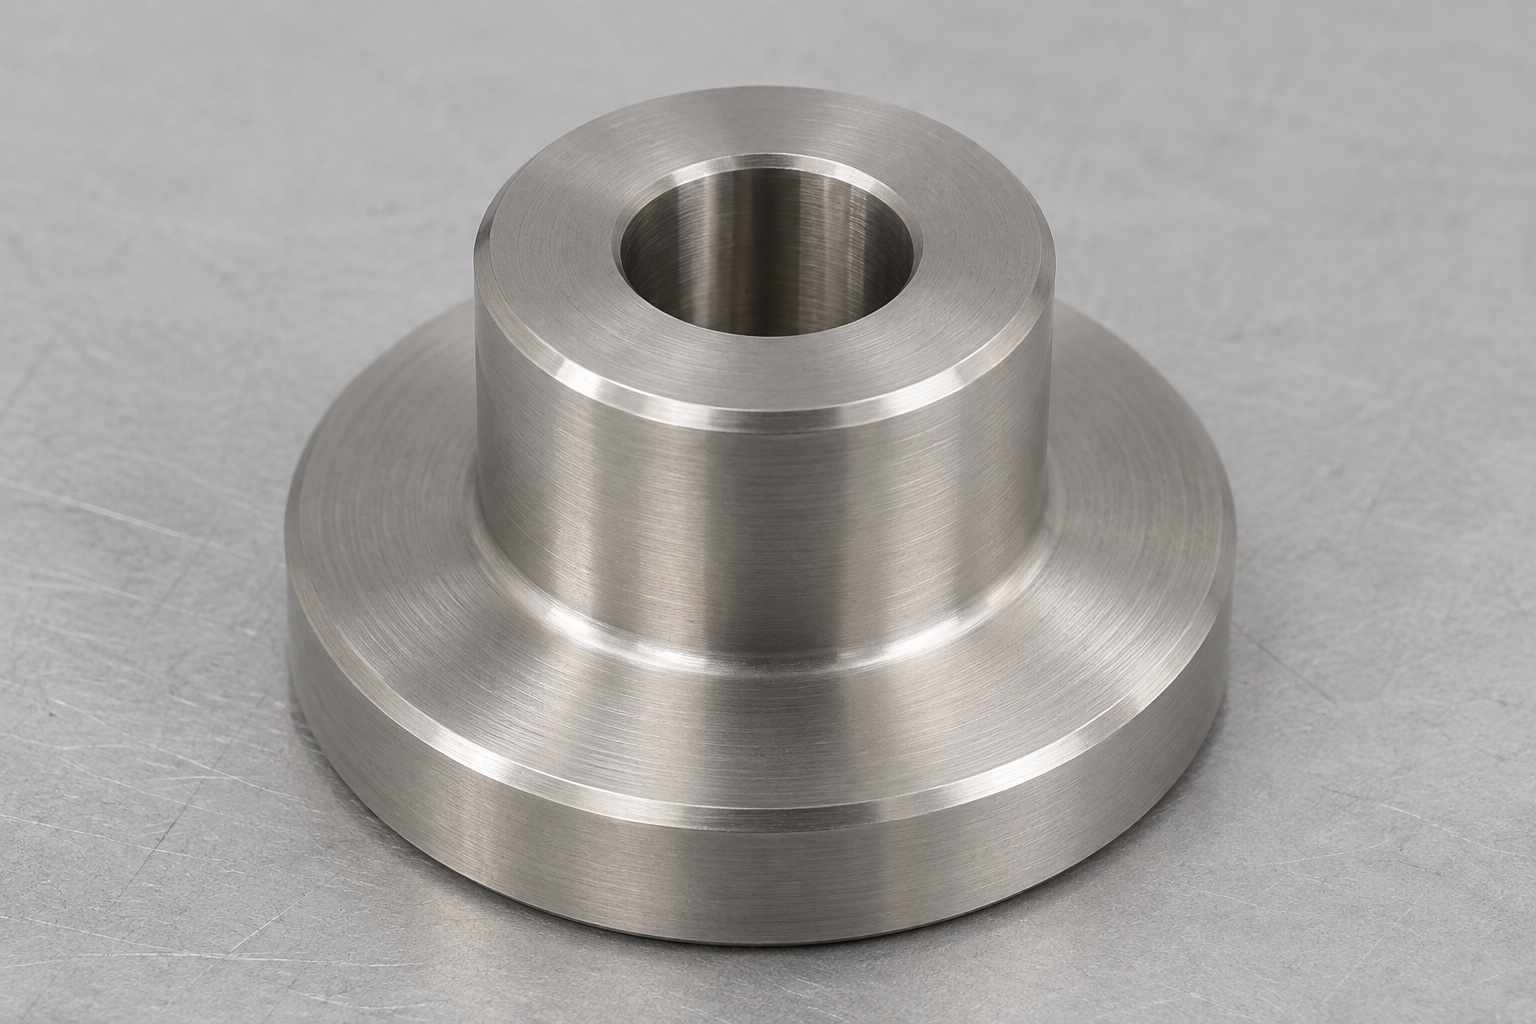
Dieser Fall beschreibt einen vorgeschlagenen kundenspezifischen 316L-Auflageknopf für eine inerte Inspektionsvorrichtung für chirurgische Instrumente. Es handelt sich um ein repräsentatives CNC-Fertigungsbeispiel und nicht um die Aufzeichnung einer Kundenlieferung. Es wird keine Kundenidentität, erreichte Toleranz, Produktionsausbeute oder Zertifizierung behauptet. Der Zweck besteht darin, zu zeigen, wie eine Einkaufsspezifikation ein einfaches gedrehtes Bauteil mit einem aussagekräftigen Fertigungs- und Prüfplan verbinden kann. Das komplette Inspektionssystem würde eine eigene Qualifizierung durch den zuständigen Konstruktionsverantwortlichen erfordern. Eine Bauteilzeichnung, ein Bearbeitungsfoto und eine ergänzende Dummy-Fit-Beobachtung können nicht belegen, dass das System korrekte Annahmeentscheidungen zu chirurgischen Instrumenten trifft.
Bauteilgeometrie und enthaltene Merkmale
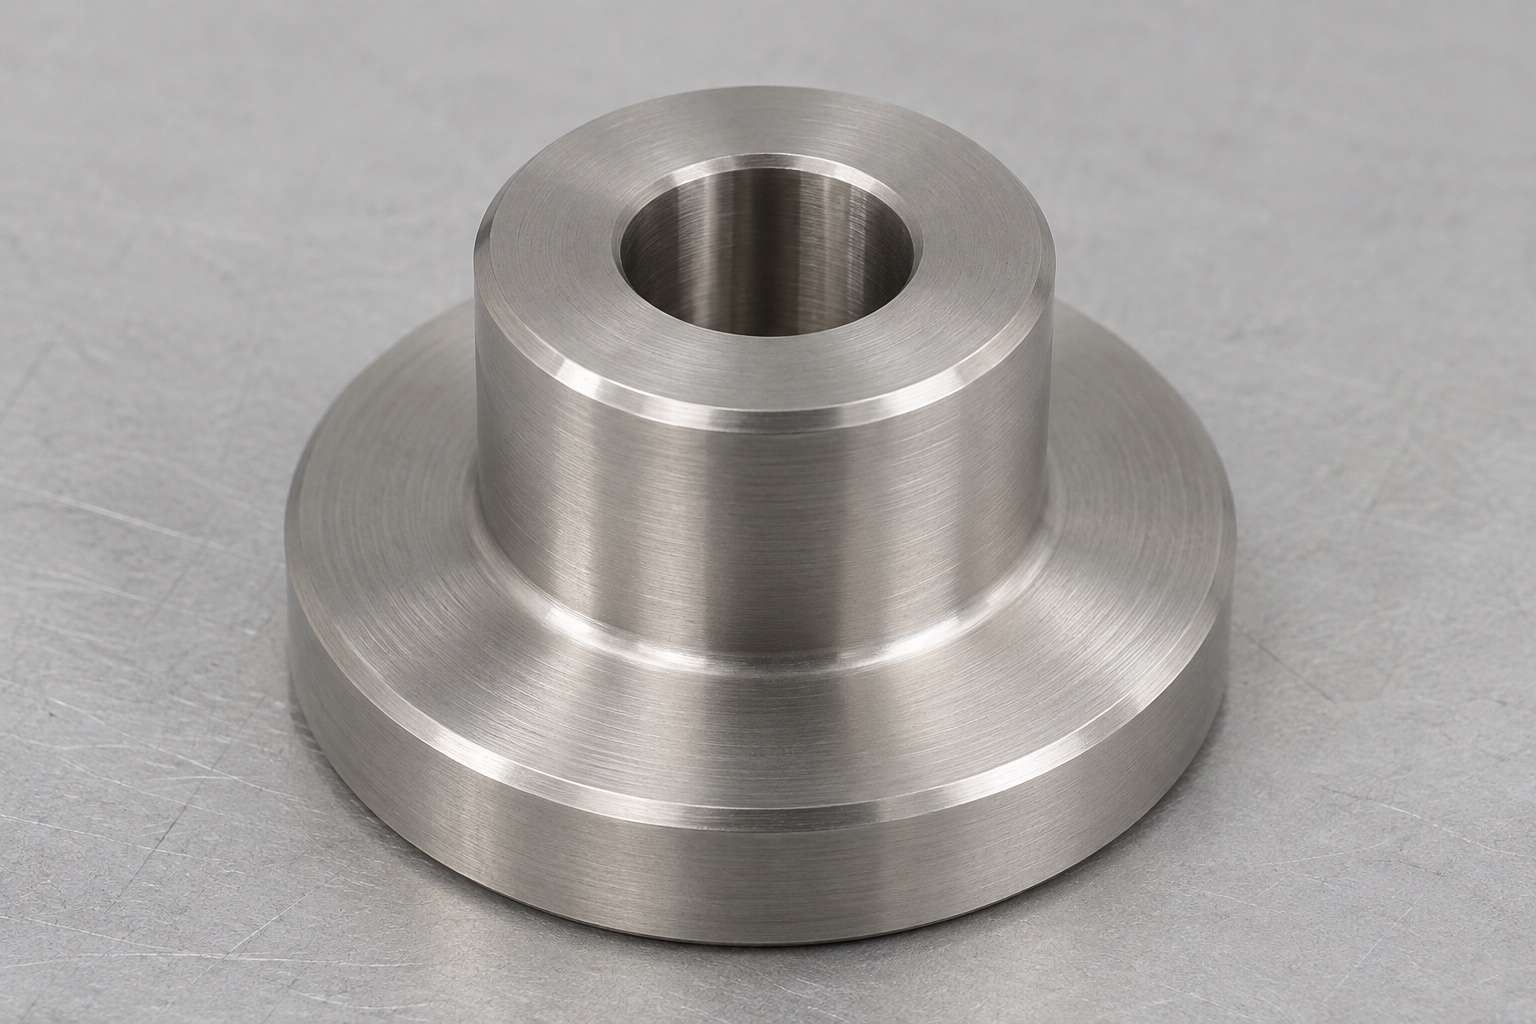
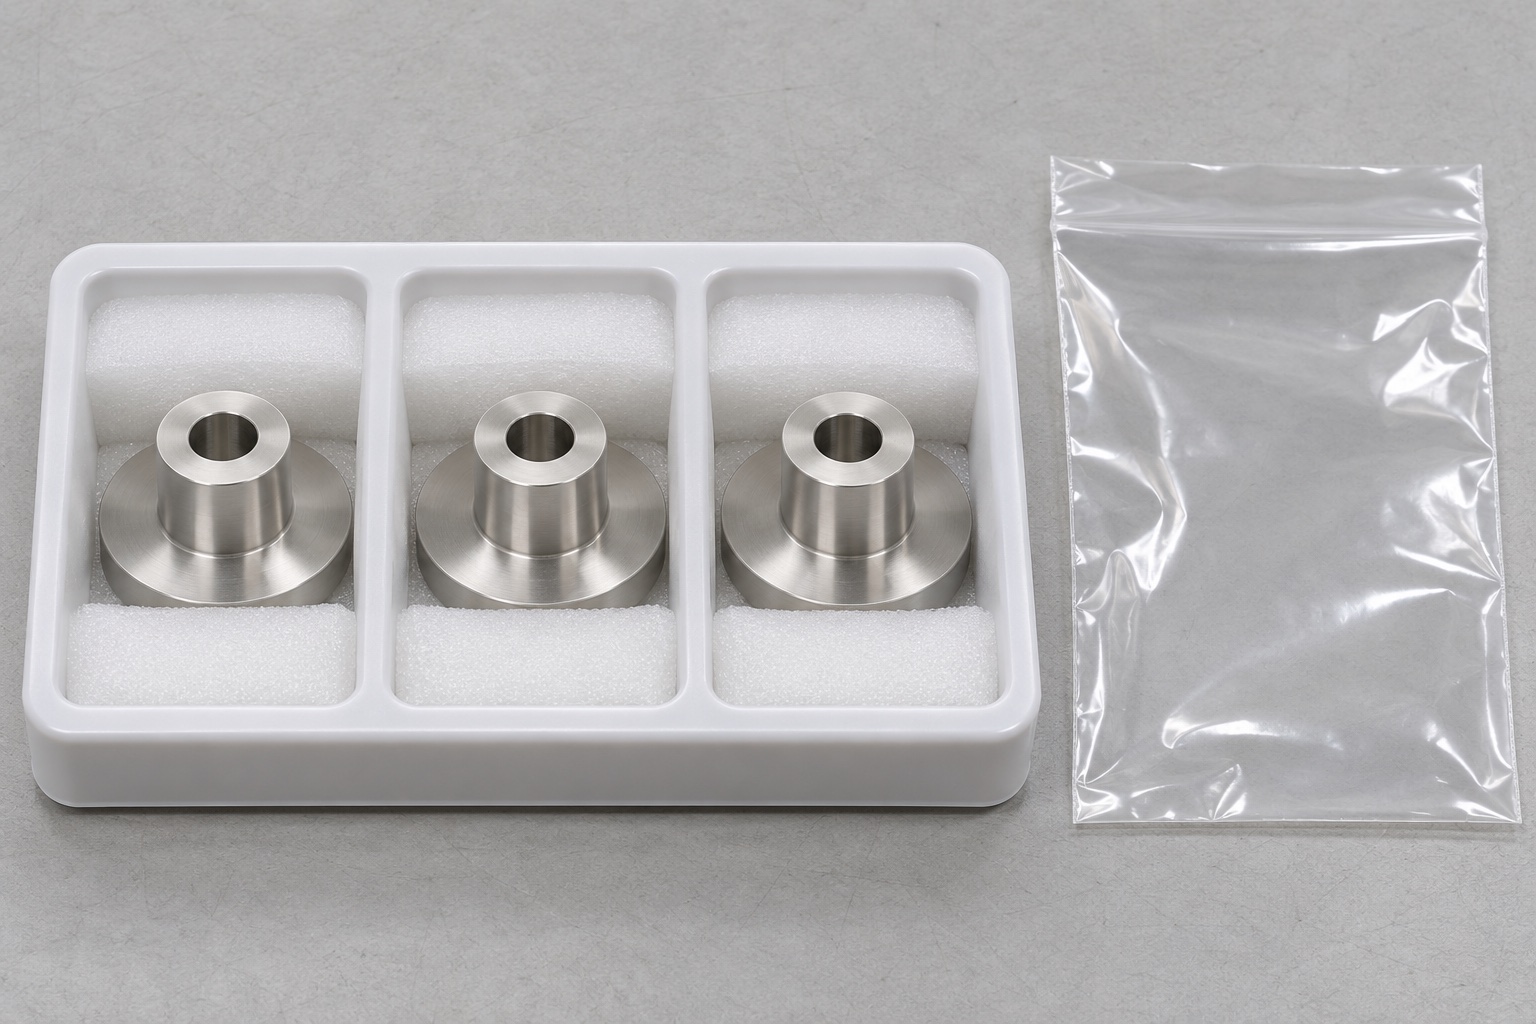
Das Teil hat einen niedrigen kreisförmigen Flansch und darüber einen kleineren zylindrischen Vorsprung. Eine einzige glatte axiale Durchgangsbohrung verläuft durch beide Abschnitte und die Oberseite des Vorsprungs ist flach. Die sichtbare Schulter ist ringförmig; Es gibt kein Gewinde, keine Senkung, kein Seitenloch oder keine Haltenut. Kleine Außen- und Bohrungskantenbearbeitungen müssen der freigegebenen Zeichnung folgen. Dieses Merkmalsinventar ist beim Vergleich eines Modells, eines Angebots und eines Inspektionsplans nützlich: Das Hinzufügen einer scheinbar praktischen Befestigungsaussparung würde die Bauteilgeometrie verändern. Gesamtmaße werden bewusst nicht als Produktionswerte dargestellt, da für einen realen Auftrag anwendungsspezifische Anforderungen und eine genehmigte Zeichnung erforderlich sind und keine aus einem Bild abgeleiteten Maße.
Vorrichtungsfunktion und Montageschnittstelle
Die Flanschunterseite ist der vorgeschlagene Montagekontakt, während die Aufsatzoberseite den vorgesehenen Stützkontakt in der inerten Halterung bereitstellt. Eine echte Designprüfung muss bestätigen, ob es sich bei der Bohrung um einen Befestigungsspielraum oder eine Positionierungsschnittstelle handelt. Diese Entscheidung wirkt sich sowohl auf Bearbeitungsreferenzen als auch auf die Prüfausrichtung aus. Wenn die Vorrichtung mehrere Auflageknöpfe verwendet, muss der Käufer eine eventuelle Gesamthöhenanforderung festlegen und festlegen, wie die installierte Auflageebene bewertet wird. Gleiche Einzelnennmaße sind kein ausreichender Ersatz. Dieses Beispiel trennt daher die Komponentenkonformität von der Leistung der zusammengebauten Vorrichtung und vermeidet die Annahme, dass dieselbe Zeichnung für jedes Instrument oder jede Prüfanordnung geeignet ist.
Zeichnungsangaben vor der Angebotserstellung
Das Bestellpaket sollte die freigegebene Zeichnung und das passende Modell, die Materialdefinition, die Menge und den erforderlichen Ausgangszustand enthalten. Heben Sie die Kontakthöhe des Vorsprungs, die Flanschdicke, die Bohrungsrolle, die Übergangsgeometrie und die Oberflächen hervor, die frei von inakzeptablen Markierungen bleiben müssen. Geben Sie die erforderliche Dokumentation an und identifizieren Sie alle ergänzenden Montagebeobachtungen. Wenn Modell und Zeichnung nicht übereinstimmen, beheben Sie die Diskrepanz vor der Programmierung, anstatt jeder Abteilung die Auswahl einer bevorzugten Version zu überlassen. In einem nützlichen Angebot sind auch alle vorgeschlagenen Ausnahmen, Inspektionsbeschränkungen oder alternativen Verarbeitungsschritte aufgeführt. Dies ermöglicht es dem Käufer, tatsächliche Fertigungsumfänge zu vergleichen, anstatt Preise zu vergleichen, die auf unterschiedlichen Annahmen für ein einfaches rundes Teil basieren.
316L-Rohmaterial und Rohling vorbereiten
Die vorgeschlagene Route beginnt mit dem identifizierten 316L-Material und einem Rohling, der mit der Zeichnungsrevision verknüpft ist. Behalten Sie die Materialaufzeichnung der geschnittenen Teile bei, auch wenn eine direkte Teilekennzeichnung nicht zulässig ist. Die Materialzugabe sollte einen sicheren Halt des Werkstücks und eine vollständige Endbearbeitung an beiden Enden ermöglichen, ohne dass eine nicht genehmigte Materialoberfläche als Endkontakt erforderlich ist. Überprüfen Sie vor der Freigabe den Zustand des gelieferten Rohmaterials und die erforderliche Oberflächenbehandlung. In diesem Fall wird nicht davon ausgegangen, dass alle Edelstahlstäbe gleichwertig sind oder dass die Materialbezeichnung die Eignung der fertigen Komponente für jede Reinigungs- oder Kontaktumgebung beweist. Diese Anforderungen gehören in die Kaufspezifikation und die Designprüfung.
Erste Aufspannung für Aufsatz und axiale Öffnung
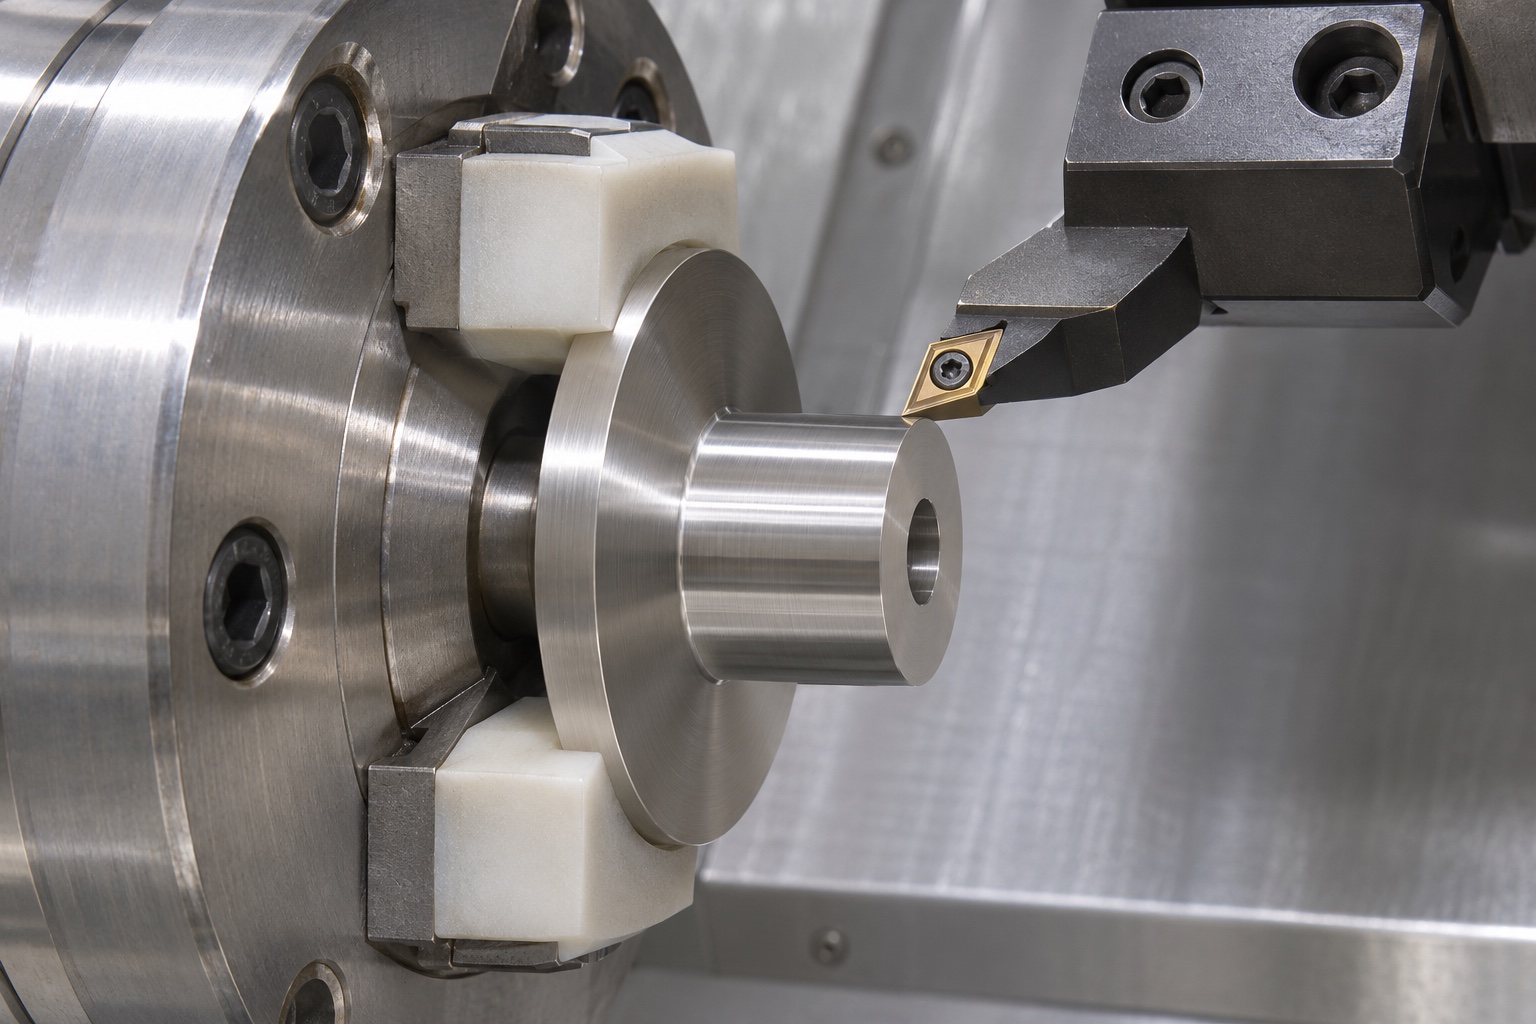
Eine vorgeschlagene Drehfolge beginnt mit dem Plandrehen einer Stirnseite, stellt eine zugängliche Außenreferenz her und erzeugt den Aufsatz und Bohrung unter Verwendung einer für das tatsächliche Material und Werkzeug geeigneten Reihenfolge. Der Verfahrenstechniker muss die genaue Reihenfolge und die Schnittbedingungen festlegen. Das Ziel besteht darin, eine wiederherstellbare Beziehung zwischen der Kontaktfläche, dem Vorsprung und der axialen Öffnung aufrechtzuerhalten, und nicht darin, zu erklären, dass eine Konfiguration automatisch die Konformität gewährleistet. Überprüfen Sie die Werkzeugreichweite und den Flanschübergang, bevor Sie mit dem Programm beginnen. Wenn eine Standard-Wendeschneidplatte eine inakzeptable Ecke hinterlassen würde, melden Sie das Problem während des DFM. Fügen Sie nicht stillschweigend eine Entlastungsnut hinzu oder ändern Sie die Schulter, um nicht über eine unzugängliche Anforderung zu diskutieren.
Gegenaufspannung und Wiederherstellung der Montagefläche
Im nächsten Arbeitsgang werden die Flanschunterseite und die gesamte Kontakthöhe fertiggestellt, während die bereits hergestellten Oberflächen geschützt werden. Identifizieren Sie, wo die Backen das Teil stützen und wie die beabsichtigte Referenz wiederhergestellt wird. Reinigen Sie die Kontakte vor dem erneuten Einsetzen, überprüfen Sie den Zustand der Stützvorrichtung und vermeiden Sie es, einen fertigen Kontakt so zu greifen, dass eine nicht genehmigte Markierung entsteht. Ein Fertigungslaufzettel sollte zwischen temporären Bearbeitungsreferenzen und endgültigen Zeichnungsbezügen unterscheiden. Bewerten Sie das Teil nach der Entnahme aus dem Spannfutter im erforderlichen Prüfzustand. Die vorgeschlagene Fertigungsfolge bleibt so lange ein Planungsbeispiel, bis reale Komponenten und deren Messungen zeigen, ob die gewählte Methode den freigegebenen Anforderungen genügt.
Bohrungskanten, Schulter und Oberflächen schützen
Das Entgraten sollte beide Bohrungsöffnungen, den Aufsatzrand und den Flanschrand abdecken, ohne den erforderlichen Kontakt oder die Lochgröße zu verändern. Auch die Ringschulter benötigt einen zeichnungsgemäßen Übergang. Untersuchen Sie es bei ausreichender Zugänglichkeit, um lose Ablagerungen und inakzeptabel anhaftendes Material zu erkennen. Ein glattes äußeres Gefühl sagt nichts über den inneren Zustand der Bohrung aus. Wenn das Polieren oder eine bestimmte Oberflächenbehandlung Teil des Auftrags ist, definieren Sie die betroffenen Oberflächen und den Punkt, an dem die Endkontrolle erfolgt. Der Fall erhebt keinen Anspruch darauf, dass eine nicht spezifizierte Behandlung zu einem bestimmten Korrosionsergebnis, einem bestimmten Oberflächenreinheitsgrad oder einer medizinischen Zulassung führt. Nur dokumentierte Prozesse und Nachweise können diese Aussagen stützen.
Vorgeschlagene Erstmusterprüfnachweise
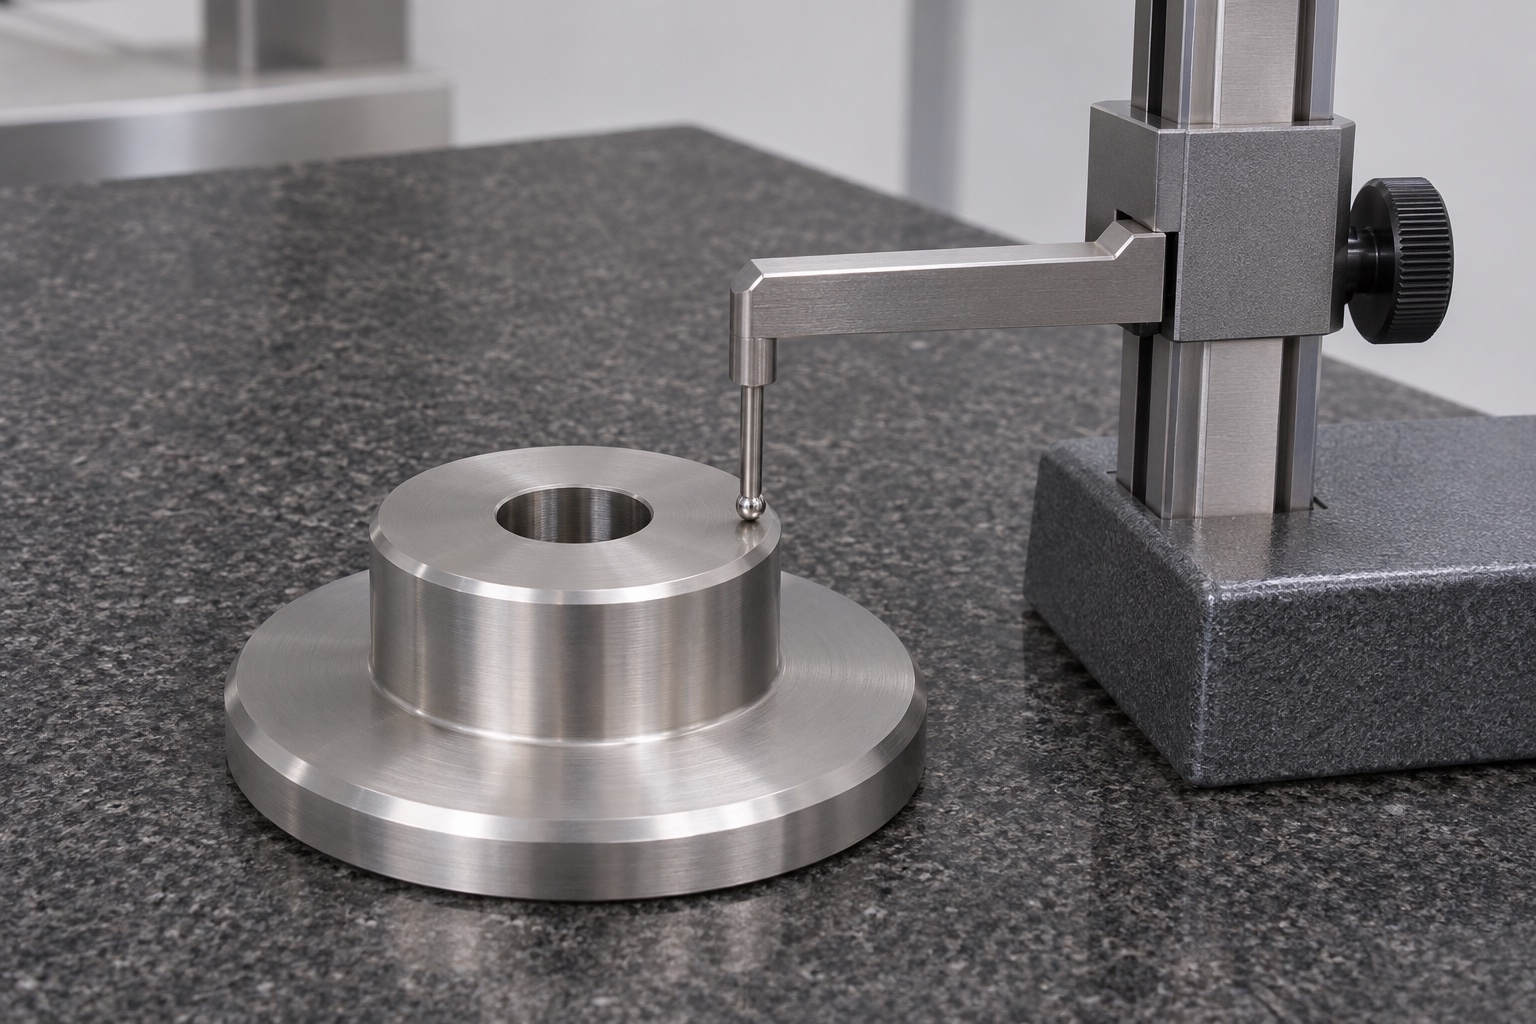
Das Inspektionspaket sollte das Teil, die Revision, das Material und den Messzustand angeben. Es sollte unter Verwendung geeigneter Methoden tatsächliche Ergebnisse für Kontakthöhe, Flanschdicke, Aufsatzdurchmesser, Bohrung und zeichnungsspezifische Oberflächenbeziehungen melden. Zeichnen Sie die Referenzausrichtung auf, anstatt Zahlen ohne Erklärung dafür anzugeben, wie das Teil gestützt wurde. Das Bild eines Höhenmesskontakts zeigt einen möglichen Aufbau, kein Messergebnis oder ein bestandenes Zertifikat. Wenn die Ausrüstung eine Anforderung nicht glaubwürdig beurteilen kann, legen Sie diese Einschränkung vor der Annahme offen. CAD-Sollwerte, ein bekannter Instrumentenname und eine passende Schraube sind nicht austauschbar mit einer vollständigen Erstbeurteilung.
Optionale inerte Montagebeobachtung
Der Käufer kann eine ergänzende Beobachtung unter Verwendung einer zugelassenen Dummy-Montageplatte und einer Referenz für Befestigungselemente anfordern. Notieren Sie deren Änderungen und den Montagezustand und beobachten Sie dann den Zugang, den Sitz und den sichtbaren unbeabsichtigten Kontakt. Der Zweck besteht darin, Montagefragen zu identifizieren, die einer Überprüfung bedürfen, und nicht darin, eine Inspektionsmethode oder ein echtes chirurgisches Instrument zu validieren. Durch das Anziehen kann eine Sitzdiskrepanz verschleiert werden, daher muss die Beobachtung zusammen mit den Abmessungen und der Geometrie gelesen werden. Wenn ein Problem auftritt, ermitteln Sie die Ursache, bevor Sie den Auflageknopf überarbeiten. Der Konstruktionsverantwortliche entscheidet, ob die Komponenten-, Dummy-Referenz- oder Baugruppendefinition überarbeitet werden muss. Eine bequeme Werkstattanpassung sollte nicht stillschweigend zum genehmigten Design werden.
Schutzverpackung und Wareneingangsinformationen
Nach der vorgeschriebenen Reinigung und abschließenden Handhabung sind die Aufsatzoberseite, die Flanschunterseite und die Bohrungseinführungen vor Beschädigungen zu schützen. Trennen Sie die Auflageknöpfe in geeigneten Fächern, in denen der Kontakt von Metall zu Metall die Funktionsoberfläche beeinträchtigen könnte. Sorgen Sie dafür, dass Verpackungsmaterialien keine unzulässigen Rückstände in der Öffnung hinterlassen. Die Paketidentifizierung sollte die Teilenummer und Revision mit den in der Bestellung geforderten Material- und Prüfaufzeichnungen verknüpfen. Herkömmlicher Fertigungsschutz ist keine sterile Barriere. Das Empfangspersonal sollte die tatsächliche Verpackung und Dokumentation mit den genehmigten Kaufanforderungen vergleichen, anstatt einen versiegelten Beutel, eine helle Oberfläche oder ein repräsentatives Bild als Beweis für validierte Sauberkeit oder Eignung für die klinische Handhabung zu interpretieren.
Freigabebedingungen für einen tatsächlichen Kleinserienauftrag
Ein tatsächliches Projekt kann fortgesetzt werden, nachdem die verantwortlichen Parteien die Zeichnung, das Material, die Prozessausnahmen, die Inspektionsmethoden und die Lieferbedingungen genehmigt haben. Bewahren Sie die Setup- und Inspektionsrevisionen für eine wiederholte Fertigung auf und protokollieren Sie alle akzeptierten Änderungen. In diesem repräsentativen Fall werden keine Lieferzeiten, Kapazitäten, Toleranzerfüllungen oder Produktionsergebnisse geltend gemacht. Sein praktischer Wert besteht im Zusammenhang zwischen einer definierten Kontaktknopfgeometrie und den zu ihrer Herstellung und Abnahme erforderlichen Entscheidungen. Eine zeichnungsbasierte Anfrage für kundenspezifische Teile für medizinische Vorrichtungen sollte diese Verantwortlichkeiten sichtbar machen, sodass die Komponentennachweise des Lieferanten weder unterbewertet noch mit der Qualifikation des gesamten Inspektionssystems für chirurgische Instrumente verwechselt werden.
FAQ
Ist dies ein abgeschlossenes Kundenprojekt?
Nein. Es ist ein repräsentatives Bearbeitungsbeispiel. Kundenlieferung, gemessene Produktionsergebnisse, erreichte Toleranzen und Zertifizierungen werden nicht behauptet.
Welche Merkmale enthält der Auflageknopf?
Einen breiten Kreisflansch, einen kleineren zylindrischen Aufsatz, eine ebene obere Stirnfläche und eine einfache axiale Durchgangsbohrung. Gewinde, Zylindersenkungen und Querbohrungen sind nicht enthalten.
Welche Flächen bestimmen die Kontakthöhe?
Vorgesehen ist die Höhe von der Flanschunterseite zur oberen Aufsatzfläche. Die tatsächliche Zeichnung muss Bezug und Abnahmeanforderung für die vorgesehene Vorrichtung festlegen.
Was belegt das Prüffoto?
Es zeigt einen möglichen Prüfaufbau, aber keine Messwerte. Damit belegt es weder Konformität noch Prozessfähigkeit oder Abnahme eines tatsächlich gefertigten Bauteils.
Kann die Dummy-Passprobe die Erstmusterprüfung ersetzen?
Nein. Sie ergänzt Maßnachweise um Montagezugang und sichtbare Auflage im definierten Zustand. Die gesamte Prüfvorrichtung oder deren Verfahren wird damit nicht qualifiziert.
Was wird für einen tatsächlichen Auftrag benötigt?
Freigaben für Zeichnung, Modell, 316L, Mengen, Kontakt- und Bohrungsanforderungen, Prüfmethoden, Dokumentation, Reinigung, Verpackung und vorgeschlagene Fertigungsabweichungen.
tanghangyun@oemach.com