
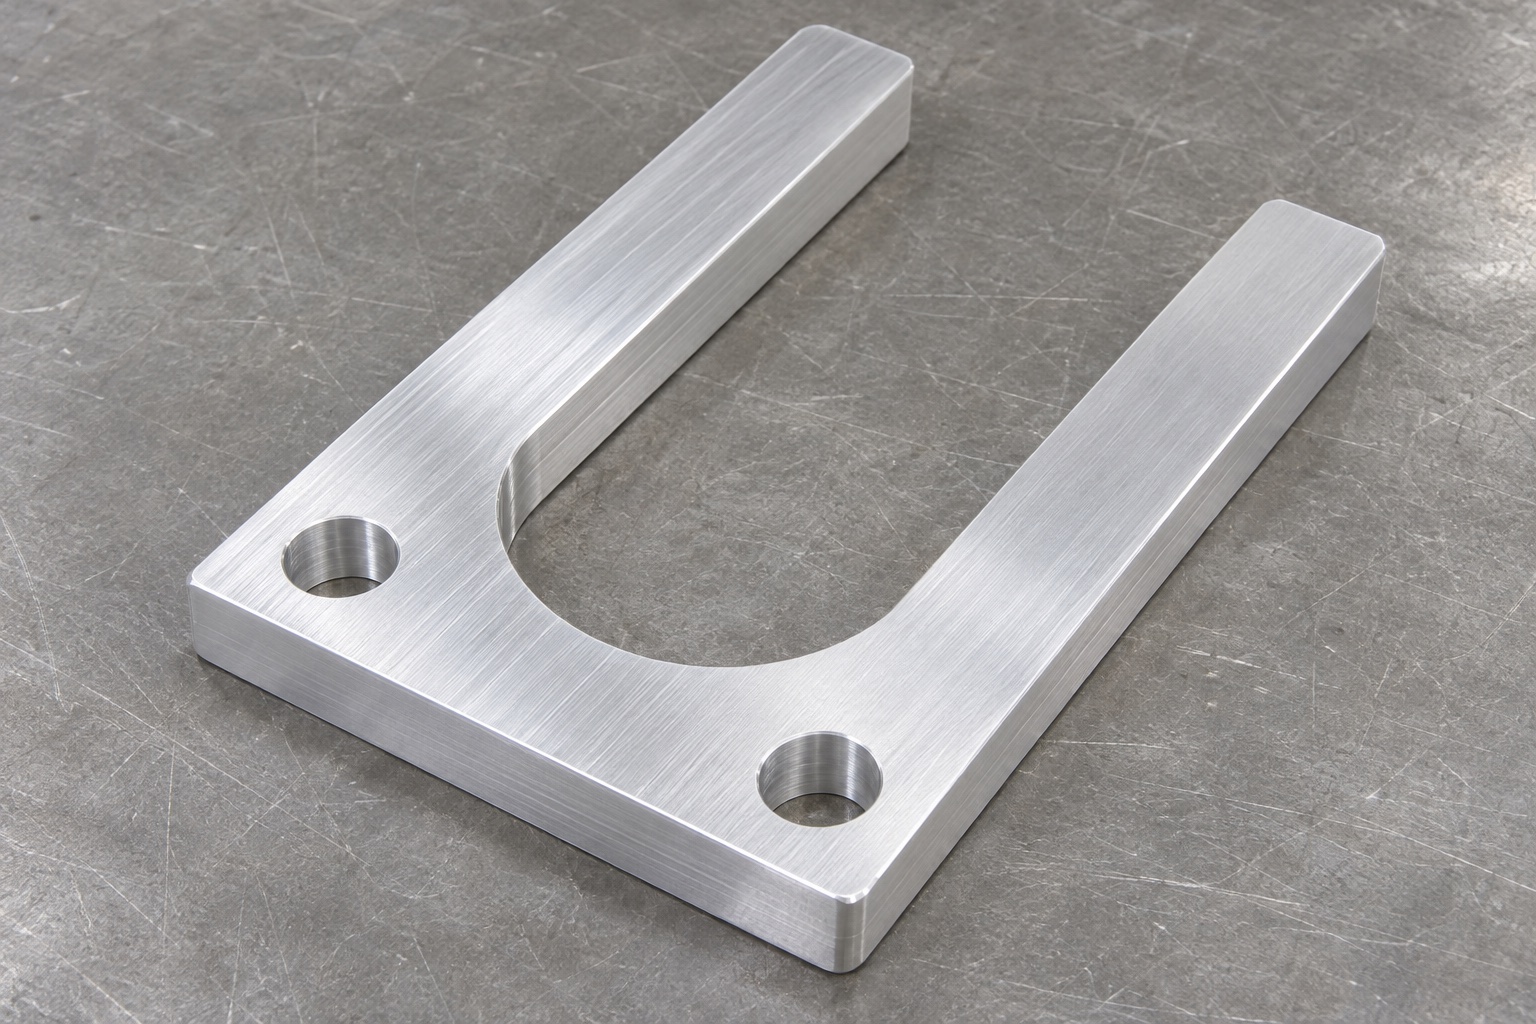
Umfang der repräsentativen U-Profil-Stütze
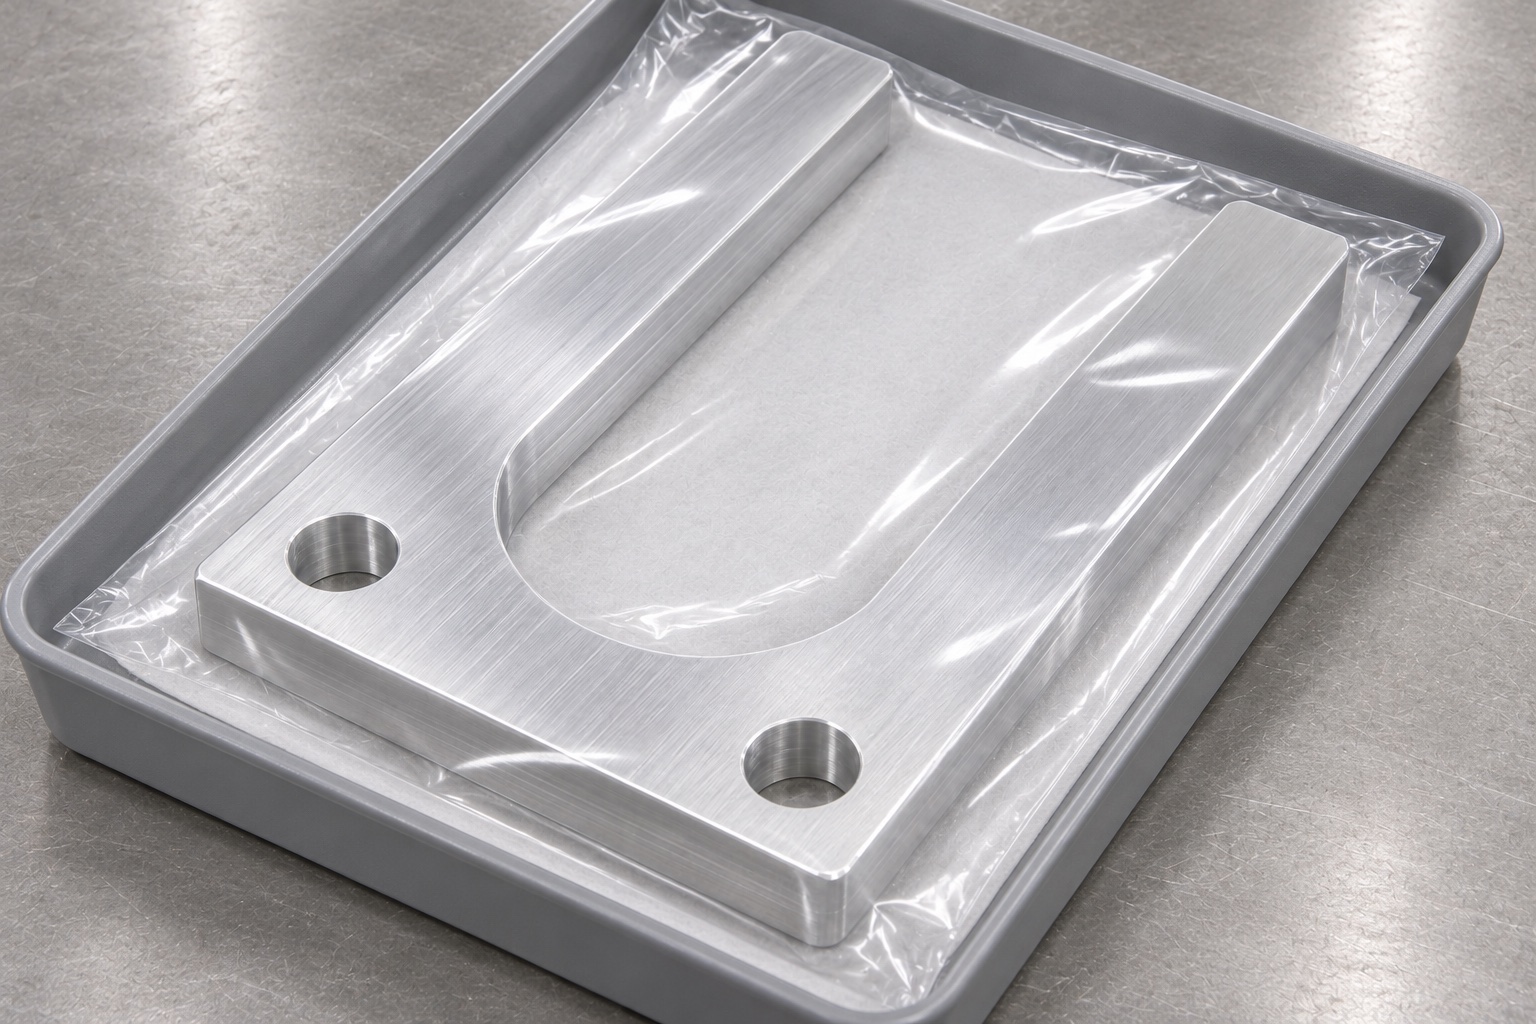
In diesem Fall wird eine repräsentative Stützgabel aus 6061-Aluminium für eine inerte Audiometer-Kopfhörer-Prüfvorrichtung beschrieben. Es handelt sich nicht um einen Kundenlieferbericht und es wird weder eine akustische Kalibrierung noch eine klinische Zulassung oder ein erzieltes Herstellungsergebnis beansprucht. Das vorgeschlagene Teil ist ein dickes, flaches U-Profil mit zwei geraden Zinken und einer Verbindungsbasis. Seine zentrale Öffnung hat eine gerundeter Schlitzgrund und die Basis enthält genau zwei einfache Montagedurchgangslöcher. Das Teil wird aus dem Rohmaterial gefertigt und nicht aus Blech gebogen. Eine identifizierte Dummy-Baugruppe würde ohne angetriebene Ausrüstung oder Person verwendet. Die tatsächlichen Maße, Toleranzen und Abnahmebedingungen müssten einer genehmigten Projektzeichnung entnommen werden.
Referenzbaugruppe vor Toleranzfestlegung prüfen
Die vorgeschlagene Entwurfsüberprüfung würde die Dummy-Kopfhörer-Hülle, die vorgesehenen Kontaktflächen und die Einführrichtung erfordern. Der Eigentümer der Baugruppe legt fest, ob die Zinken ein Merkmal lokalisieren oder Abstand und Unterstützung bieten. Der Lieferant würde diese Beziehungen nicht aus einem generischen Produktfoto ableiten. Ein passendes CAD-Modell würde den Überprüfungszugriff erleichtern, während die Zeichnung weiterhin für maßliche und geometrische Anforderungen verantwortlich wäre. Wenn sich die Referenzbaugruppe änderte, überprüfte das Team die Fork-Revision, bevor es das alte Programm wiederverwendete. Dadurch konzentriert sich ein individuelles Angebot für die Halterung auf die tatsächliche mechanische Schnittstelle und nicht auf ein nicht unterstütztes Versprechen der Kompatibilität mit jedem Audiometer-Kopfhörer.
6061-Rohmaterialidentität mit Zeichnung verknüpfen
Die hypothetische Bestellung würde die erforderliche Aluminiumbezeichnung und Härte, Rohlingsform und Materialdokumente identifizieren. Der Lieferant würde die Verfügbarkeit dieser Nachweise bestätigen, bevor er tatsächliche Fertigungsarbeiten annimmt. In diesem Beispiel wird nicht behauptet, dass bereits ein Zertifikat erworben wurde. Geschnittene Rohlinge würden durch Vorbereitung, Fräsen und Inspektion mit dem Fertigungslaufzettel verbunden bleiben. Eine Ersetzung würde vor der Kürzung überprüft werden, wenn dadurch eine genehmigte Anforderung oder Prozessannahme geändert würde. Das verpackte Teil würde dieselbe Revisionsidentität tragen wie der tatsächliche Inspektionsbericht, sodass das Empfangspersonal ähnliche U-förmige Komponenten unterscheiden kann, die zu unterschiedlichen Dummy-Baugruppen oder Montageanordnungen gehören.
Montage- und Kontaktbezüge gemeinsam festlegen
Die vorgeschlagene Zeichnung würde die Sitzfläche, Ausrichtung und den Ursprung definieren, die für die Montagelöcher und Stiftkontakte verwendet werden. Die beiden Basislöcher würden nicht als ausreichender Beweis für die gesamte Stützbeziehung gewertet. Lochdurchmesser, Musterposition und Position des offenen Profils bleiben separate Anforderungen. Wenn die Befestigungselemente nur die Gabel festklemmen, würde diese Rolle deutlich gemacht, anstatt ein Durchgangsloch in eine angedeutete Passung umzuwandeln. Der Inspektionsplan würde das genehmigte Referenzschema reproduzieren, ohne die Zinken gegen ein Messgerät zu drücken. Dies vermeidet ein scheinbar korrektes Montagemuster, das die Dummy-Baugruppe dennoch anders platziert als die beabsichtigte Vorrichtungsdefinition.
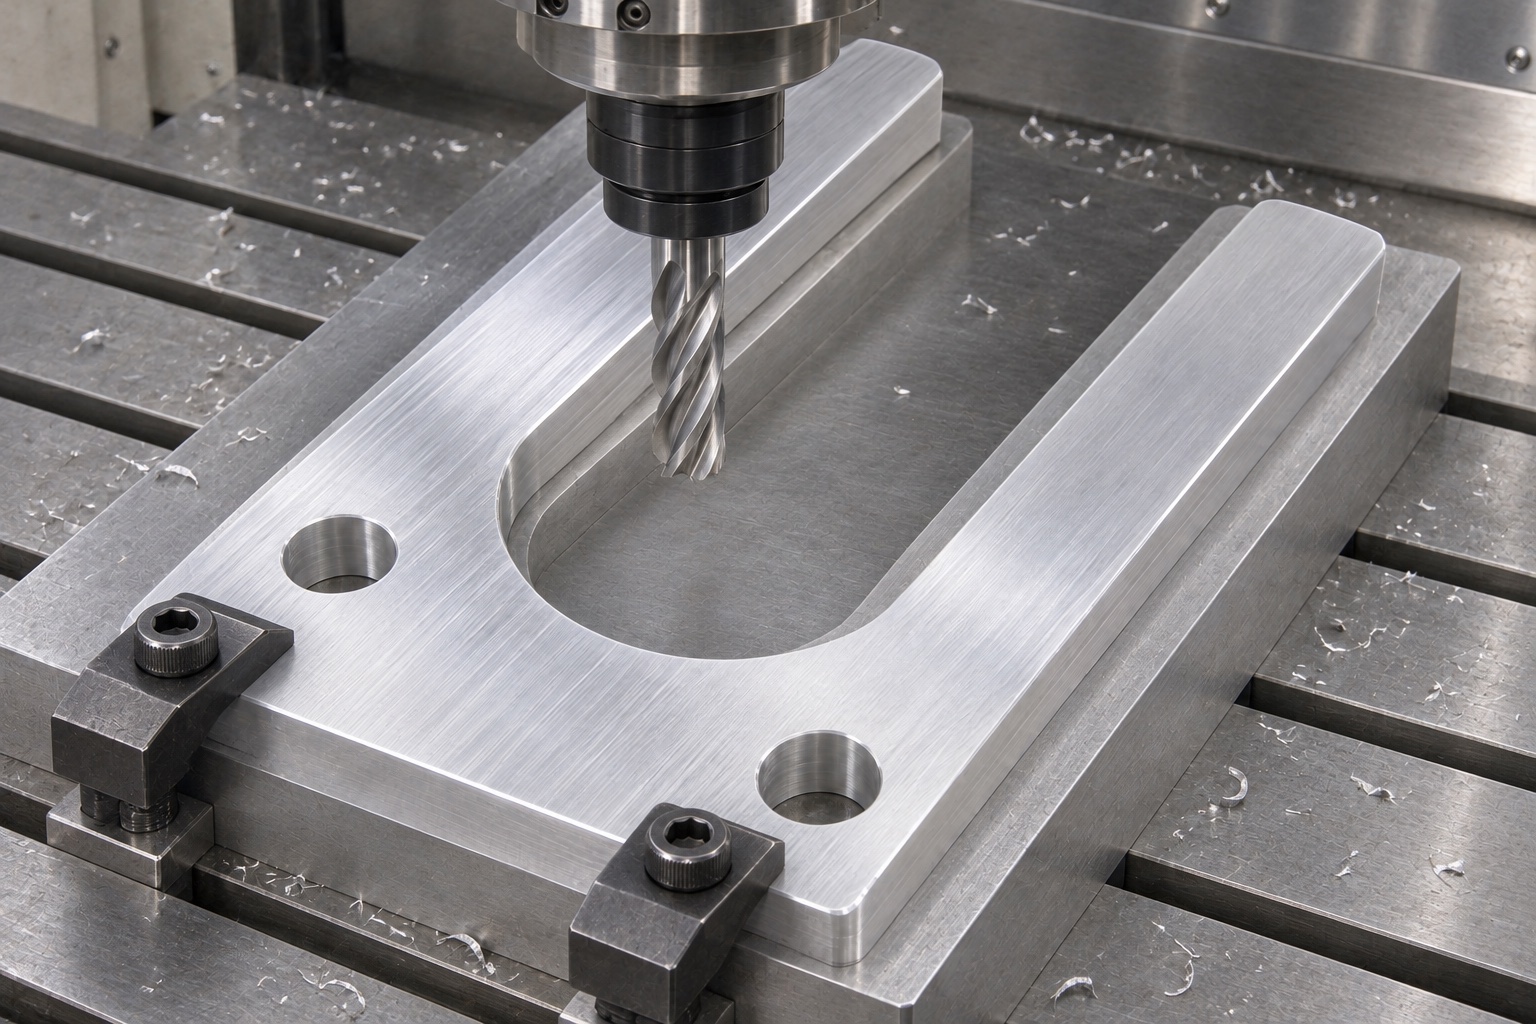
Schruppen mit unterstützten Zinken planen
Die vorgeschlagene Fräsroute würde berücksichtigen, wie sich die Unterstützung ändert, wenn die U-Öffnung und die Außenkontur erzeugt werden. Wo es der Plan erfordert, verbleibt geeignetes Schlichtaufmaß auf den Funktionsflächen. Durch das Klemmen würden nicht unterstützte Spitzen vermieden und der Zugang zum Fräser freigehalten. Es könnte eine Stützvorrichtung verwendet werden, deren Kontaktflächen und Austrittswege vor dem Schneiden überprüft werden. Hier wird keine universelle Geschwindigkeit, Vorschub- oder Taktzeit beansprucht. Die tatsächliche Route würde den tatsächlichen Proportionen, der Werkzeugausstattung und dem Maschinenzustand entsprechen. Der Aufbau würde dokumentiert, sodass eine wiederholte Kleinserie nicht darauf angewiesen sei, dass ein Bediener die ursprüngliche Zinken-Halterungs-Anordnung aus dem Gedächtnis rekonstruiere.
Gerundeten Grund und gerade Kontaktflächen herstellen
Der Endbearbeitungsvorgang würde den genehmigten geraden Zinkenflächen und dem gerundeten Schlitzgrundprofil folgen. Werkzeugdurchmesser und -reichweite würden anhand des vorgesehenen Übergangs überprüft, nicht nur anhand der Eintrittsbreite. Sollte eine Aussparung oder ein anderer Innenradius erforderlich sein, wird die Zeichnung vor der Fertigung geklärt. Der Lieferant würde keine versteckten Schnitte hinzufügen oder den Schlitzgrund von Hand öffnen, bis ein Dummy eingesetzt werden konnte. Beide Zinken würden für die Inspektion einzeln identifizierbar bleiben. Der Fall behandelt den Fräserzugriff daher als eine Eingabe zur Designüberprüfung und nicht als Erlaubnis zur Änderung der Schnittstelle, wodurch der Bearbeitungsplan mit messbaren Anforderungen in der freigegebenen U-Profil-Zeichnung verknüpft bleibt.
Basisbohrungen ohne Zusatzmerkmale fertigen
Das repräsentative Design verwendet zwei einfache kreisförmige Durchgangslöcher in der Verbindungsbasis. Gewinde, Kegelsenkungen, Zylindersenkungen und Einsätze sind nicht enthalten, es sei denn, eine echte Zeichnung fügt sie hinzu. Das Programm würde diesen Umfang bewahren und die Bohrlochausgänge für die Endbearbeitung und Inspektion zugänglich halten. Ein zweites Setup würde fertige Kontaktflächen schützen und die vereinbarten Referenzen wiederherstellen. Jede spätere Änderung des Befestigungselements würde überprüft, bevor die Basisgeometrie geändert wird. Der Bericht würde jedes Loch einzeln identifizieren, anstatt eine Positionsdiskrepanz in einem kombinierten Ergebnis zu verbergen. Diese kleinen Entscheidungen sind von Bedeutung, wenn eine Kleinserienbestellung für medizinische Vorrichtungen mehrere ähnliche Gabeln mit unterschiedlichen Montagemustern enthält.
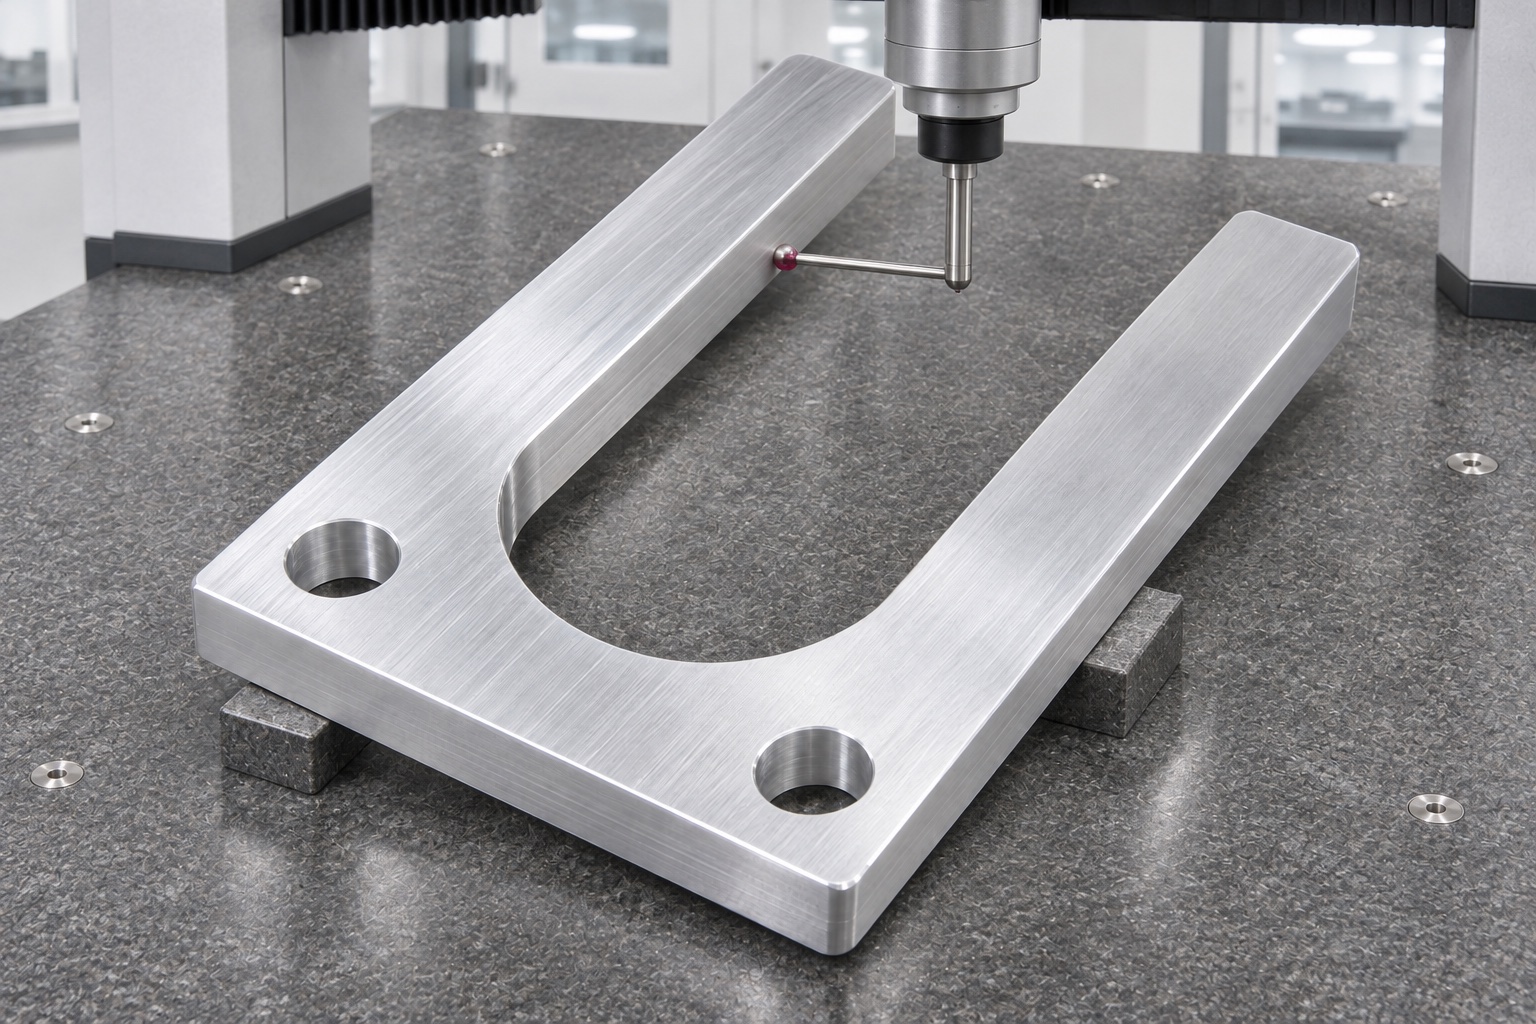
Ausgespanntes statt festgeklemmtes Profil prüfen
Der vorgeschlagene Erstmusterprüfplan würde die Komponente nach der Freigabe aus der Bearbeitungsaufspannung in dem in der Zeichnung geforderten Stützzustand bewerten. Es würde das Profil des offenen Schlitzes, die nutzbare Kontaktlänge, den Zinkenabstand, die Sitzfläche und das Montagemuster abdecken. Die Messkraft würde überprüft, damit der Aufbau die Zinken nicht in scheinbare Übereinstimmung verbiege. Tatsächliche Messwerte würden nur für ein tatsächlich hergestelltes Teil aufgezeichnet. In diesem Fall wird keine erreichte Toleranz, kein Fähigkeitsindex oder keine Produktionsausbeute gemeldet. Konnte die gewählte Methode eine erforderliche Beziehung nicht glaubwürdig bewerten, würde der Lieferant die Einschränkung offenlegen und vor der Versandfreigabe oder Wiederholung der Produktion eine geeignete Alternative vereinbaren.
Kanten unter Erhalt der Kontaktflächen fertigbearbeiten
Die vorgeschlagene Kantenbearbeitungsanweisung würde erlaubte Kantenbrüche vom funktionalen Kontaktprofil unterscheiden. Die Zinkenspitzen, die gerundeter Schlitzgrund und beide Seiten der Durchgangslöcher würden überprüft, nachdem lose Späne entfernt wurden. Unkontrolliertes Polieren würde nicht dazu verwendet werden, eine Maßabweichung zu korrigieren oder einen veränderten Übergang zu verschleiern. Wenn eine Kontaktlinie von einer Kante abhing, würde der Designverantwortliche klären, wie die Endbearbeitung sie bewahren soll. Eine gewöhnliche Bearbeitungskanteninspektion würde den Komfort des Kopfhörers, das akustische Verhalten oder die Eignung für den Patientenkontakt nicht bestätigen. Diese Fragen blieben außerhalb dieses repräsentativen mechanischen Falles, selbst wenn eine fertige Aluminiumgabel auf einem Produktfoto glatt und optisch einheitlich wirkte.
Platzierungsbeobachtung auf inerten Aufbau begrenzen
Eine ergänzende Prüfstandsprüfung könnte die identifizierte Dummy-Baugruppe mithilfe eines genehmigten Verfahrens auf der geprüften Gabel platzieren. Es würde Zugang und sichtbare Störungen beobachten, ohne einen Wandler mit Strom zu versorgen, eine erfundene Betriebslast anzuwenden oder eine Person einzubeziehen. Eine erfolgreiche Platzierung würde weder die Genauigkeit des Hörtests noch die akustische Kalibrierung beweisen. Das Team würde feststellen, ob der Abstand oder die Flexibilität der Vorrichtungen eine Profildiskrepanz verbergen könnten. Jeder Konflikt mit den Maßergebnissen würde vor der Überarbeitung eine Untersuchung anhand der Zeichnung und der Dummy-Definition nach sich ziehen. Diese begrenzte Beobachtung kann für eine einzige Vorrichtungsschnittstelle nützlich sein, ohne dass sie als universelle Qualifikation eines medizinischen Kopfhörer-Unterstützungssystems dargestellt wird.
Finish, Reinigung und Schutzverpackung vereinbaren
Die hypothetische Reihenfolge würde definieren, ob das Teil blank bearbeitet blieb oder eine separat genehmigte Oberflächenbehandlung erhielt. Jede Behandlung würde vor der Freigabe Maskierungs-, Maß- und Inspektionsanforderungen mit sich bringen. Reinigung und Trocknung würden der tatsächlichen Spezifikation ohne nicht unterstützte Steril- oder Validated-Clean-Etiketten folgen. Die Verpackung würde den Hauptkörper stützen und die Zinken vor Biegung, Reibung oder Druck durch lose Teile schützen. Die Identifizierung würde weiterhin mit der Überarbeitung der Zeichnung und den tatsächlichen Inspektionsnachweisen verknüpft bleiben. Das mit dieser Hülle verbundene Verpackungsbild vermittelt lediglich eine schützende Handhabung; Es stellt keine validierte Sterilbarriere, keine abgeschlossene Lieferung oder das Verpackungsverfahren eines bestimmten Kunden dar.
Vorschlag in nachweisbasierte Bestellung überführen
Eine echte Freigabe würde die Zeichnungs-, Material-, Montage-, Kontaktprofil-, Inspektions- und Verpackungsentscheidungen vor Beginn der Fertigung abschließen. Durch tatsächliche Erstmustermessungen und -prüfungen würde dann festgestellt, ob die definierten Anforderungen erfüllt wurden. Jeder Schritt über eine inerte Werkbankbefestigung hinaus würde eine unabhängige Beurteilung durch den verantwortlichen Entwurfsinhaber erfordern. Der repräsentative Fall bietet eine strukturierte Möglichkeit, die Herstellung einer kundenspezifischen 6061-CNC-Gabel anzufordern, ohne eine Erfolgsgeschichte bei der Lieferung zu erfinden. Es trennt das Fräsen von Komponenten, die Entwicklung optionaler Vorrichtungen und die Anwendungsqualifizierung, sodass der Lieferant konkrete Arbeiten anbieten kann und der Käufer echte Nachweise anhand einer kontrollierten Spezifikation und nicht anhand einer attraktiven, aber ungeprüften Produktbeschreibung bewerten kann.
FAQ
Beschreibt dies ein geliefertes Kopfhörer-Projekt?
Nein. Es handelt sich um einen repräsentativen Fertigungsplan. Für dieses Beispiel wird kein Kundenversand, keine Zertifizierung, kein Kalibrierungsergebnis oder keine erreichte Produktionsmetrik behauptet.
Ist die Gabel aus Aluminiumblech gebogen?
Nein. Die repräsentative Geometrie ist ein dickes, flaches U-Profil, das aus Rohmaterial gefertigt wurde, mit zwei Zinken, einer gerundeten Schlitzgrund und zwei einfachen Montagedurchgangslöchern.
Welche Referenzen verbinden die Löcher und Zinken?
Die freigegebene Zeichnung muss die Sitzfläche, Ausrichtung und den Ursprung definieren, die sowohl für das Montagemuster als auch für das Kontaktprofil verwendet werden. Der Lieferant sollte sie nicht erfinden.
Warum nach dem Lösen prüfen?
Durch die Bearbeitungseinspannung kann der tatsächliche Zinkenzustand verdeckt werden. Die Abnahme muss sich an den in der Zeichnung angegebenen Stütz- und Komponentenzuständen orientieren und nicht an einer bequemen Klemmdarstellung.
Kann der Dummy-Check eine akustische Kalibrierung herstellen?
Nein. Es ergänzt lediglich eine begrenzte mechanische Platzierungsbeobachtung. Für die Durchführung von Kalibrierungen und Hörtests sind gesondert definierte Geräte, Verfahren und Nachweise erforderlich.
Was ist erforderlich, bevor die eigentliche Arbeit beginnt?
Genehmigen Sie Zeichnung und Modell, Werkstoff und Zustand, Dummy-Definition, Kontakt- und Montageanforderungen, Endbearbeitungsumfang, Inspektionsmethoden, Reinigungs- und Verpackungsplan.
tanghangyun@oemach.com