
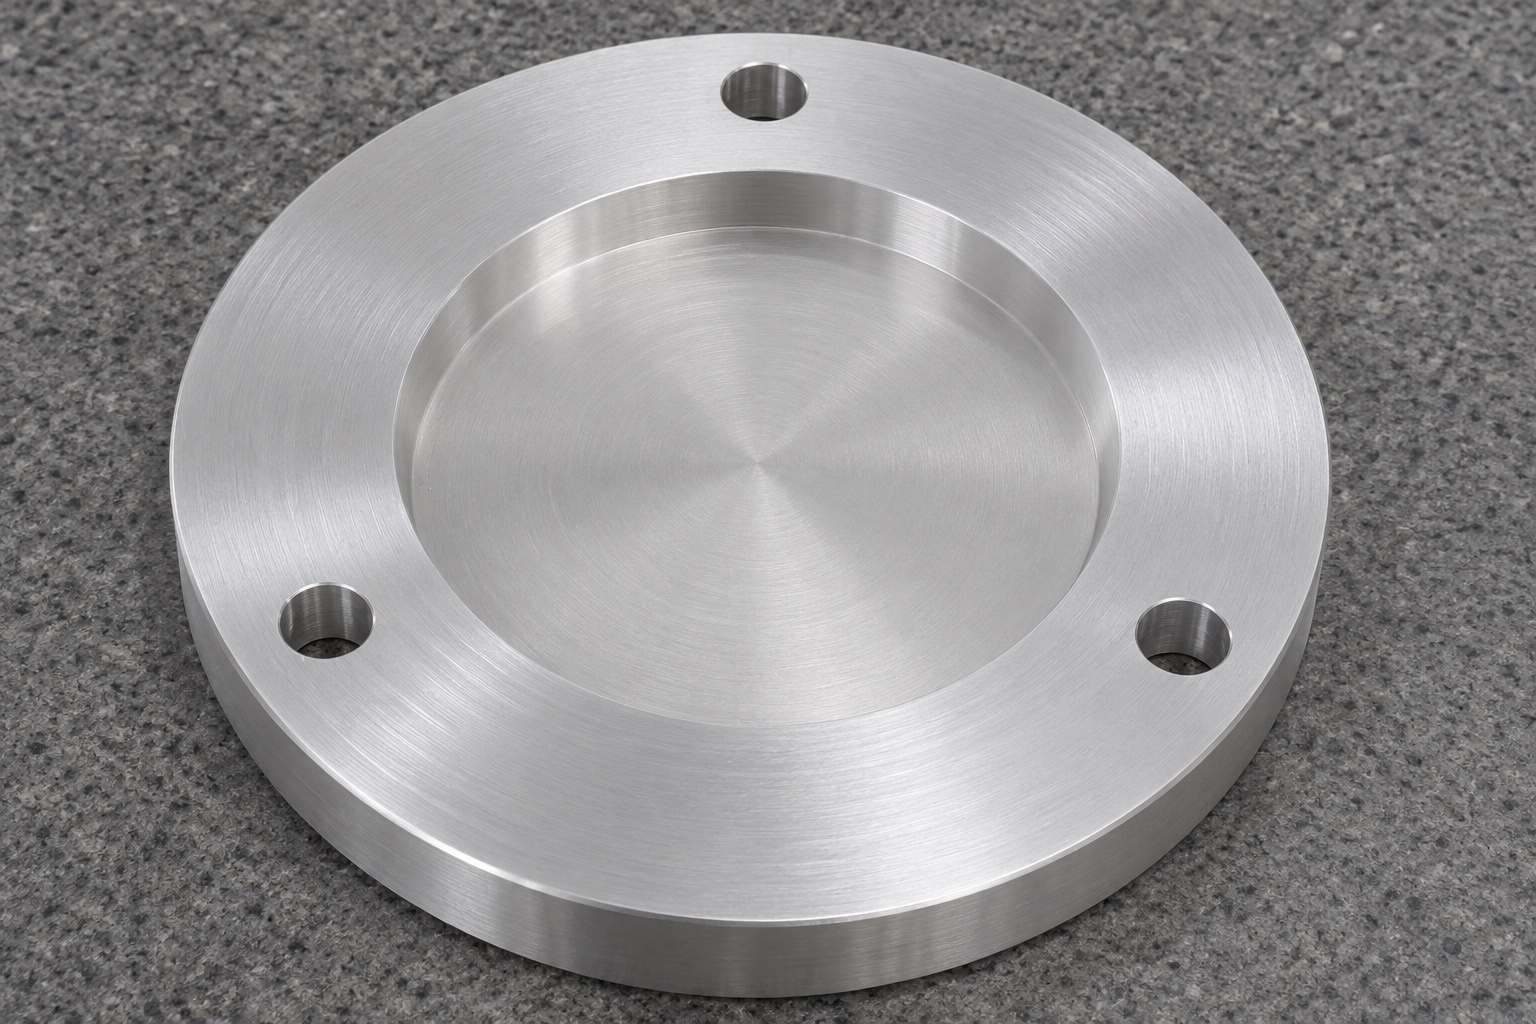
Repräsentativer Umfang ohne optische Leistungsbehauptung
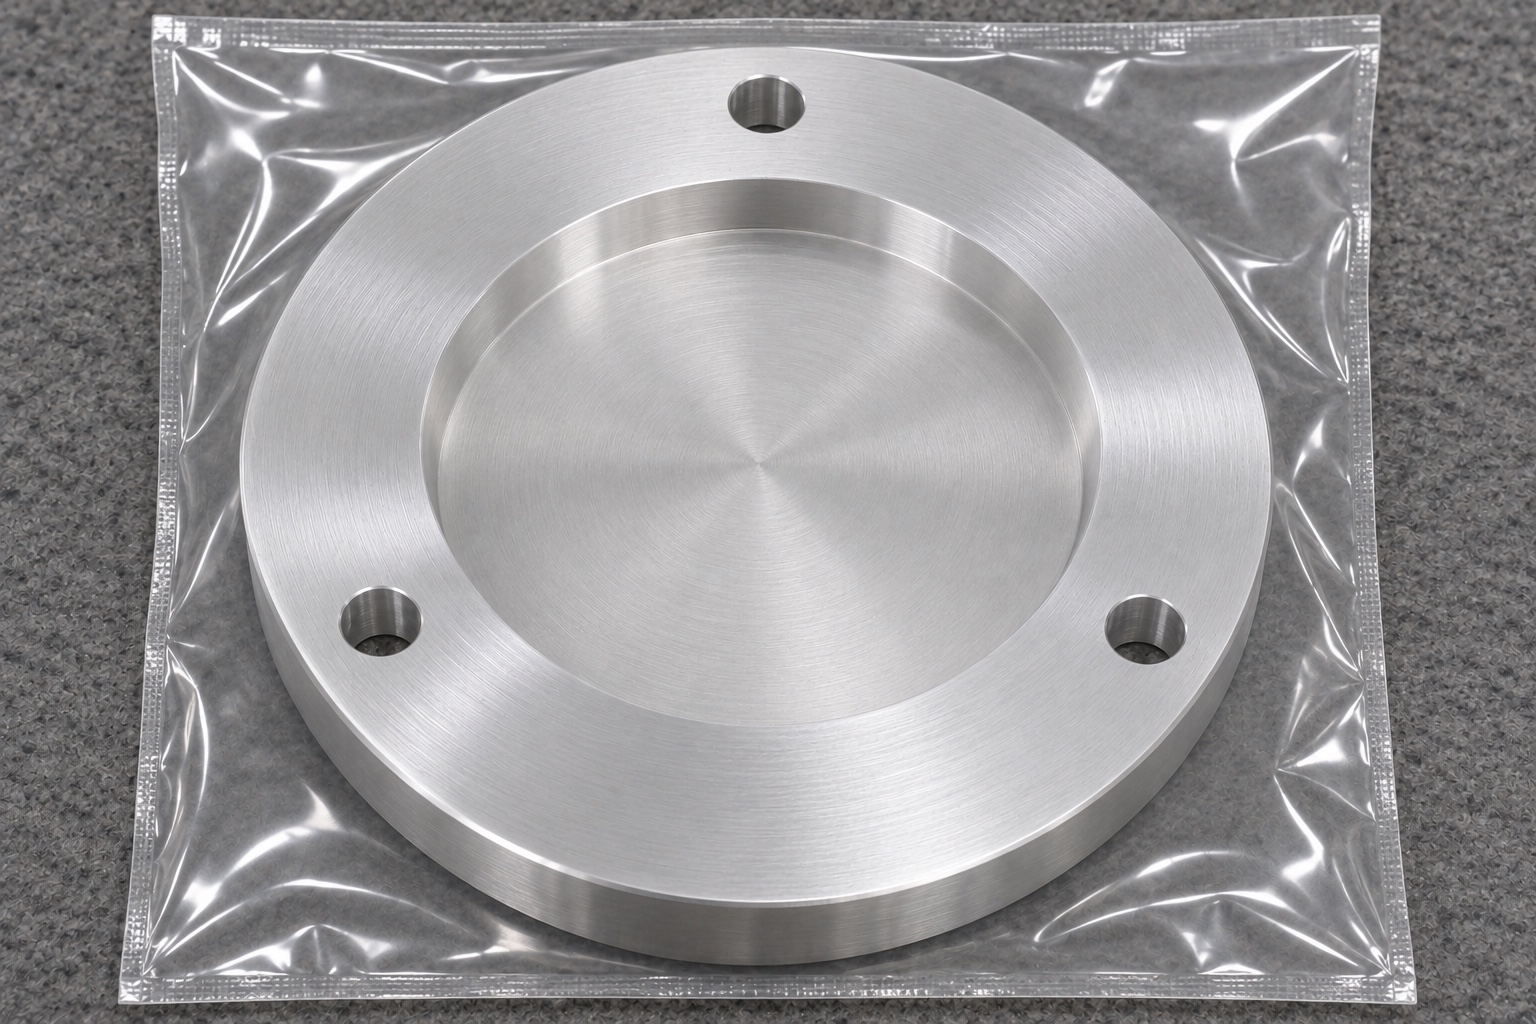
In diesem repräsentativen Fall wird eine Trägerscheibe aus 6061-Aluminium für eine nicht in Betrieb befindliche Servicevorrichtung für die optische Kohärenztomographie vorgeschlagen. Das Teil ist kreisförmig, mit einer flachen Blindtasche und drei einfachen axialen Durchgangslöchern, die im gleichen Abstand am Außenflansch angeordnet sind. Die Tasche trägt eine identifizierte inerte Target-Kontur; Es handelt sich nicht um ein optisches Ziel oder eine Kalibrierungsreferenz für sich. Der Fall beschreibt einen Fertigungsplan, keine tatsächliche Kundenlieferung. Es werden keine Genauigkeitsergebnisse, Zertifizierungen, Bildverbesserungen oder Gerätezulassungen beansprucht. Für einen echten Auftrag wären genehmigte Geometrie-, Material-, Endbearbeitungs- und Abnahmeanforderungen erforderlich, bevor die vorgeschlagenen Vorgänge zu einer kontrollierten Fertigungsroute werden könnten.
Target- und Vorrichtungsschnittstellen erfassen
Die vorgeschlagene Zeichnungsüberprüfung würde die Target-Kontur, die Sitzfläche, den Entfernungsweg und Informationen zur passenden Vorrichtung anfordern. Es würde den Taschenboden von der Stützebene des hinteren Flansches unterscheiden und erkennen, wie die Baugruppe zentriert ist. Das Drei-Loch-Muster würde auf Befestigungsspielraum und etwaige erforderliche Winkelbeziehungen überprüft. Man geht nicht davon aus, dass ein symmetrisches Muster eine eindeutige Winkelposition ermöglicht. Jegliche Unsicherheit über den optischen Abstand würde beim Designer verbleiben und nicht zu einer erfundenen Bearbeitungstoleranz werden. Der Lieferant wird eine kontrollierte Sollreferenz verlangen, wenn eine unbeladene Baugruppenprüfung zum vereinbarten Umfang gehört.
Werkstoff und Eingangsidentität festlegen
Der Materialweg würde die angegebene 6061-Legierung, Werkstoffzustand und Rohlingsform mit der für den Auftrag geeigneten Dokumentation verwenden. Der Rohling würde vor dem Schneiden identifiziert und durch die Bearbeitung mit seinem Los verbunden bleiben. Eine Dickenzugabe würde die Festlegung beider Referenzflächen und der Blindtasche ermöglichen, ohne auf eine unebene Materialoberfläche angewiesen zu sein. Der Planer würde prüfen, ob der Flansch nach dem Materialabtrag noch ausreichend abgestützt bleibt. Zusätzliche chemische oder Oberflächenbeschränkungen müssten ausdrücklich überprüft werden. Der Legierungsname allein würde nicht zur Aussage über medizinische Zertifizierung, Reinigungsverträglichkeit, optische Stabilität oder elektrisches Verhalten in einer kompletten Serviceeinrichtung verwendet werden.
Kreisförmige und ebene Bezüge herstellen
Ein vorgeschlagener erster Drehaufbau könnte den Außendurchmesser und eine zuverlässige Stützfläche festlegen. Die Sequenz würde identifizieren, welche Features noch unvollendet bleiben, bis der Rohling ausgespannt und auf Verformung geprüft wurde. Eine spätere Einrichtung würde die etablierten Referenzen wiederherstellen, anstatt sich auf eine unqualifizierte Spannfläche zu verlassen. Der Prozessplaner würde konzentriertes Greifen vermeiden, das den Flansch beim Schneiden verbiegt. Bei der Probeinspektion würde der freigegebene Zustand mit den Supportanforderungen der Zeichnung verglichen. Diese Entscheidungen hängen von den tatsächlichen Disc-Abmessungen und der Lagerhistorie ab; Der repräsentative Weg schreibt keine universelle Klemmkraft, Schnittparameter oder Stressbewältigungsplan vor.
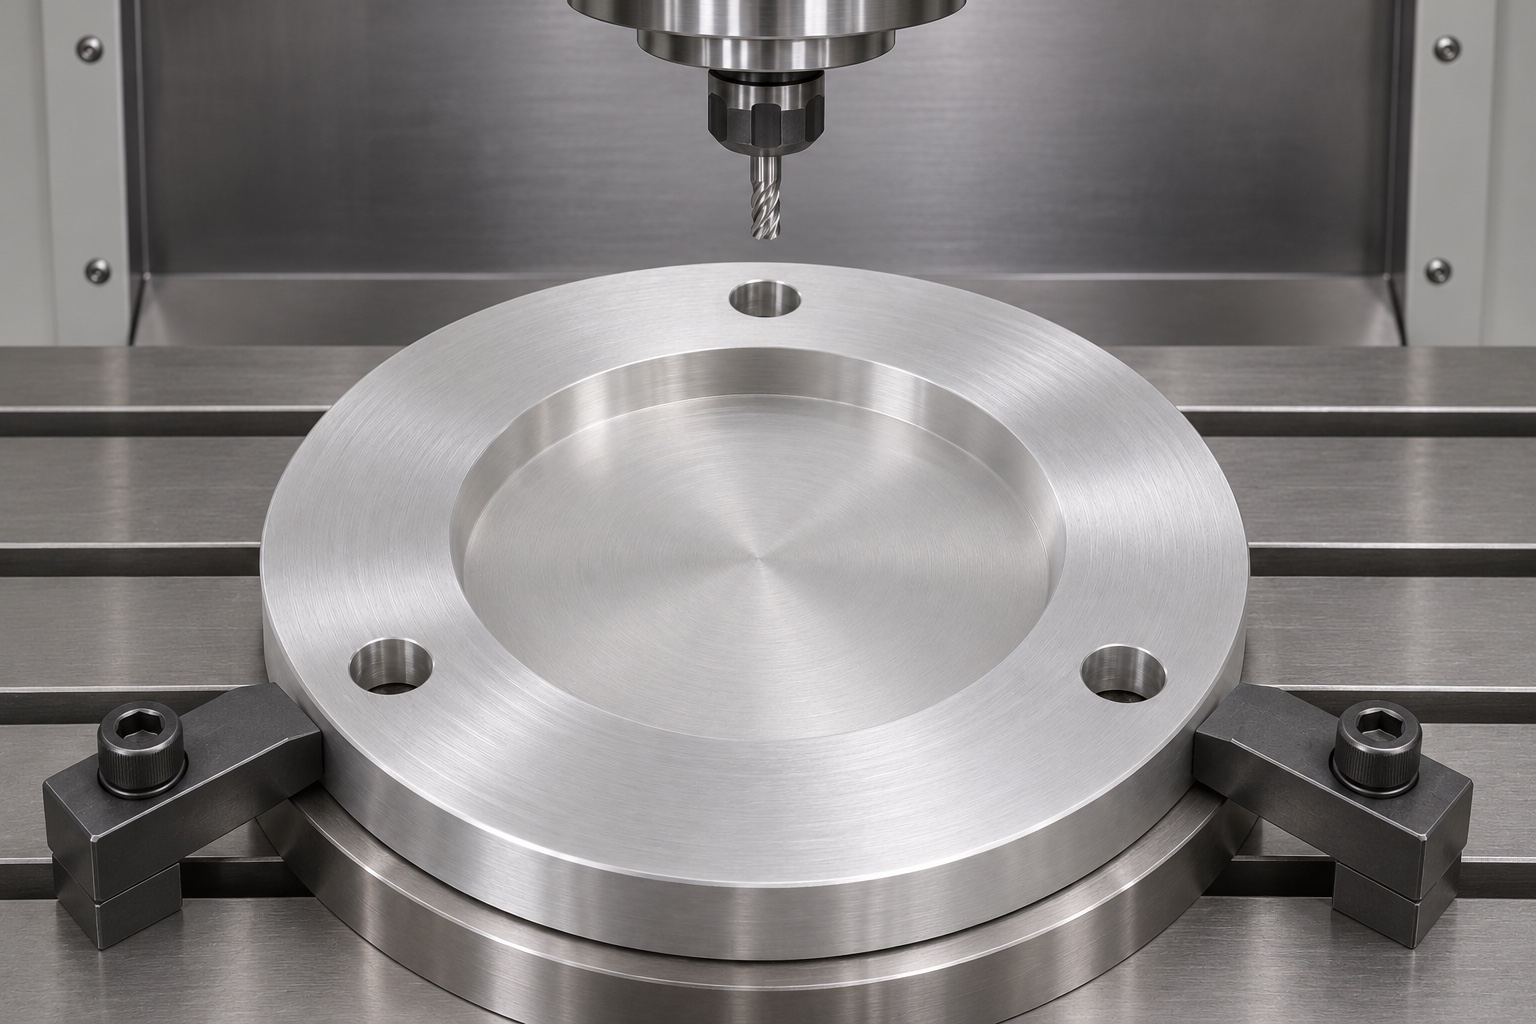
Sacktasche mit erhaltener Bodenstärke fertigen
Die Tasche könnte unter Verwendung eines Prozesses gedreht oder gefräst werden, der an ihren Durchmesser, ihre Tiefe und ihre Eckengeometrie angepasst ist. Beim Schruppen bliebe ein definiertes Schlichtaufmaß übrig, und die endgültige Tiefe würde sich auf die genehmigte Stützebene beziehen. Der Zugang zum Werkzeug und die verbleibende Bodenstärke würden vor dem Schneiden überprüft. Durch die Trasse würde ein fester Boden erhalten bleiben, anstatt versehentlich eine Durchgangsöffnung zu schaffen. Wurzelradien würden anhand der inerten Target-Kontur überprüft, sodass ein Eckenkonflikt den Sitz nicht verhindert. Lokales Polieren zum Verbergen von Bearbeitungsspuren wäre nicht akzeptabel, wenn es die Bodenform oder den vorgesehenen Kontaktbereich verändert.
Dreilochbild im Flansch herstellen
Der Flansch würde drei einfache axiale Durchgangslöcher im angegebenen Teilkreis und Winkelabstand erhalten. Eine Fräs- oder Bohreinrichtung würde sie anhand derselben genehmigten Geometrie lokalisieren, die zum Definieren der Tasche und des Körpers verwendet wurde. Bei diesem Verfahren würden ohne Genehmigung der Zeichnung keine Senkungen, Gewinde oder Passungen hinzugefügt. Bohreraustritte würden, soweit möglich, abgestützt und auf Grate überprüft, die die Scheibe von ihrer Passebene abheben könnten. Ein durch ein Loch verlaufender Montagebolzen ist kein Beweis dafür, dass das gesamte Muster korrekt ist. Der Erststückbericht würde die erforderlichen Mustereigenschaften mit einer dokumentierten Bezugspunkteinstellung bewerten.
Grenzen von Finish und Reinigung festlegen
Die vorgeschlagene Route würde die zulässigen Kantenbrüche am Rand, an der Taschenmündung und an den Befestigungslöchern festlegen. Der Taschenboden und die Flanschauflagefläche wären vor unkontrollierter Schleifarbeit geschützt. Wenn eine Beschichtung erforderlich ist, werden in der Bestellung die Maskierung, die endgültige Abnahmebedingung und relevante Nachbehandlungskontrollen festgelegt. Bei diesem Verfahren werden Späne und Rückstände aus der Sacktasche entfernt, wobei Methoden angewendet werden, die mit dem Material und der Oberfläche kompatibel sind. Dies wäre eine schützende Vorbereitung auf einen vereinbarten Zustand und kein Anspruch auf sterile Verarbeitung. Für jede quantifizierte Reinheitsanforderung müssten vor der Produktion eigene Probenahmen, Verfahren und Abnahmenachweise erstellt werden.
Erstmustermaßprüfung planen
Der vorgeschlagene Bericht würde die relevanten Merkmale der Zeichnung abdecken, möglicherweise einschließlich Scheibendicke, Außendurchmesser, Flanschform, Taschentiefe, Bodenausrichtung und Montagelochmuster. Durch Messungen würden der Stützzustand und die Referenzausrichtung ermittelt. Zugängliche Koordinatenprüfungen könnten gegebenenfalls durch Tiefen- oder Formmessungen ergänzt werden. Der Prüfer würde es vermeiden, eine Eckverrundung als Bodenreferenz zu verwenden. Dieser repräsentative Fall enthält keine fabrizierten numerischen Ergebnisse oder Fähigkeitsansprüche. Für eine tatsächliche Freigabe wären aufgezeichnete Messungen der hergestellten Komponente erforderlich, wobei Abweichungen durch den genehmigten Prozess gehandhabt würden und nicht aus einem Foto oder einer erfolgreichen Werkzeugwegsimulation als akzeptabel abgeleitet werden könnten.
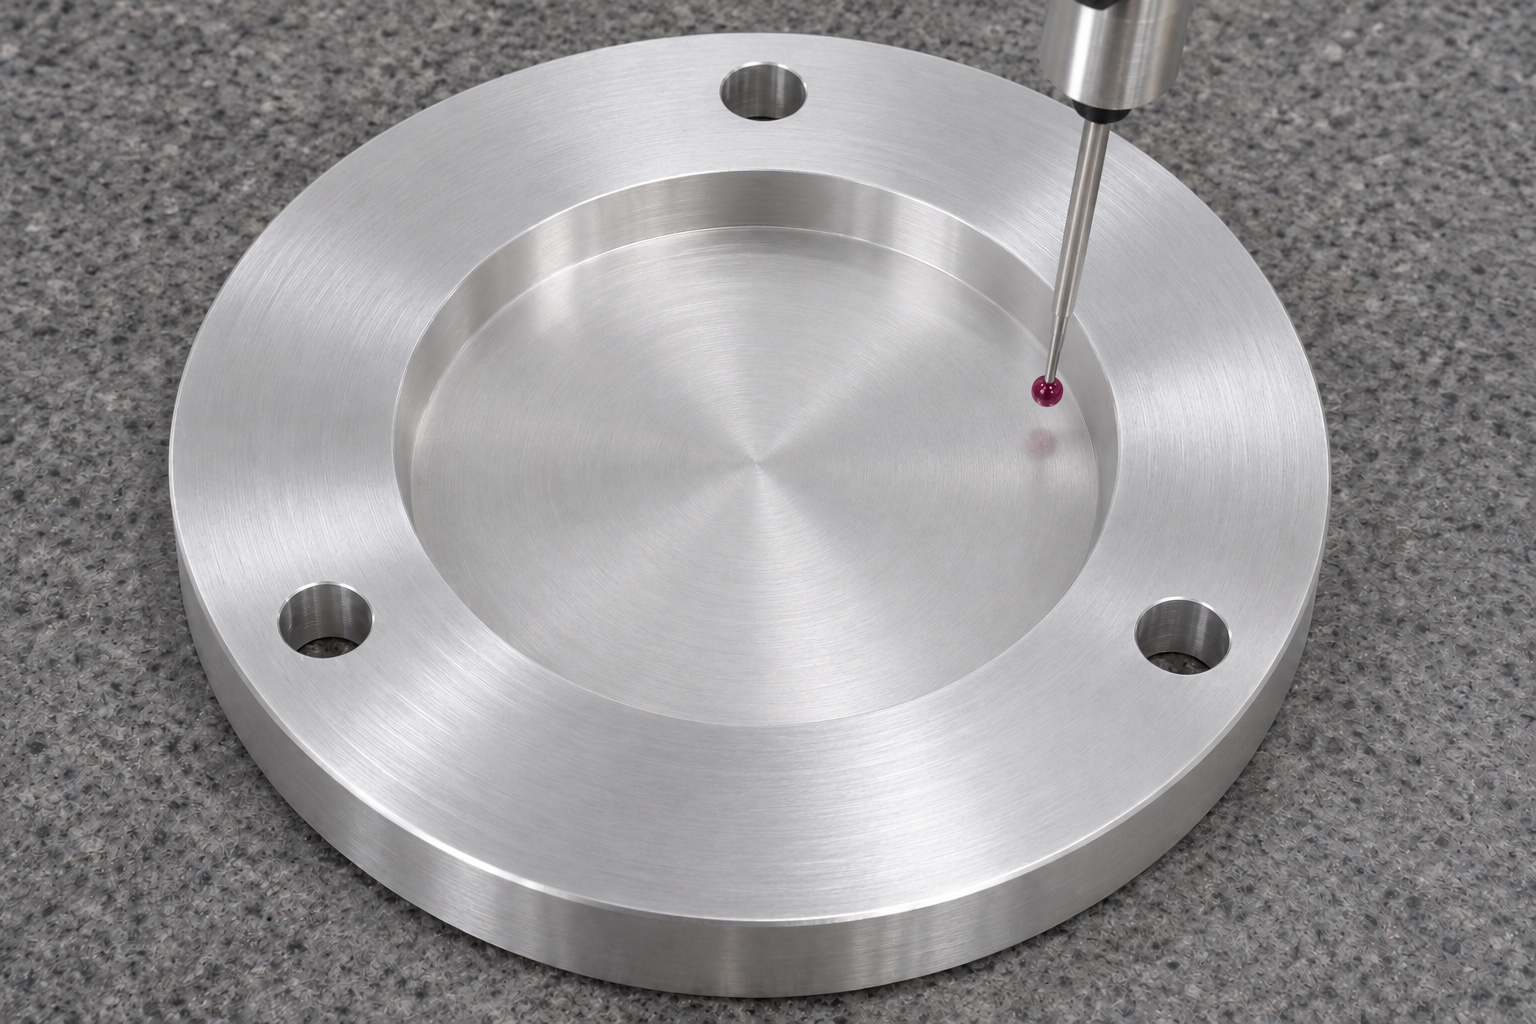
Sitz mit inertem Referenzkörper beobachten
Eine unbelastete Prüfung kann einen identifizierten inerten Target-Referenzkörper in die Tasche einer nicht betriebsbereiten Vorrichtung einsetzen. Dokumentieren Sie die Revisionen von Träger, Referenzkörper, Vorrichtung und Befestigungsmitteln. Beobachtet werden Einsetzen, Entnehmen und mögliches Kippen oder Klemmen. Daraus folgen keine Aussagen über optische Kalibrierung, Bildqualität oder Kompatibilität mit einem klinischen OCT-Gerät. Sitzt das Gegenstück nicht auf, sind zuerst dessen Kantenradius und die Taschenübergänge zu prüfen. Ändert sich die Passung nach dem Befestigen, gehören Flanschauflage und Schrauben zur Untersuchung. Zeichnungskonformität des Bauteils und Qualifizierung des optischen Systems bleiben getrennte Fragen mit eigenen Anforderungen und Nachweisen.
Abweichungen vor Wiederholfertigung klären
Eine Abweichung der Bodentiefe würde eine Überprüfung des Referenzaufbaus und der tatsächlichen verbleibenden Dicke erfordern. Ein Montagekonflikt würde eher eine Lochmuster- und Vorrichtungsprüfung als eine erzwungene Montage erfordern. Wenn eine Beschichtung den Sitz verändert, vergleichen die Parteien die endgültigen Zustandsmessungen mit den genehmigten Endbearbeitungsanforderungen. Nacharbeiten würden eine Genehmigung und eine erneute Prüfung der betroffenen Merkmale erfordern. Eine erfolgreiche Anpassung an ein unkontrolliertes Ziel würde keine Änderung der Trägerspezifikation rechtfertigen. Der vorgeschlagene Prozess würde den Grund für jede Entscheidung bewahren, sodass eine spätere Charge anhand derselben Anforderungen bewertet werden kann, anstatt undokumentierte manuelle Anpassungen zu wiederholen.
Angebotsumfang für Kleinserien festlegen
Der kommerzielle Umfang würde die Komponentenherstellung, die Erstmusterprüfung, die Endbearbeitung und die Entwicklung einer speziellen Passvorrichtung unterscheiden. Die Ausschreibung würde passende Zeichnungs- und CAD-Revisionen, Material und Werkstoffzustand, Target-Kontur, Montageanordnung, Mengen- und Verpackungsanforderungen enthalten. Es würde ermitteln, ob der Käufer die inerte Referenz liefert und wer eine Abweichung genehmigt. Die Probenahme bei Nachbestellungen würde getrennt von der Pilotbewertung vereinbart. Die Präzisionsbearbeitung von Aluminium in kleinen Stückzahlen ist weiterhin auf klare Schnittstellen und Ergebnisse angewiesen. Das vorgeschlagene Angebot würde keine optische Kalibrierung oder Gerätequalifizierung umfassen, es sei denn, es handelte sich um separat spezifizierte Dienstleistungen, die durch entsprechende Fähigkeiten und Nachweise belegt sind.
Ohne Verschmutzung der Tasche versenden
Jeder Träger wäre geschützt, sodass seine hintere Flanschfläche und sein Taschenboden nicht an harten Gegenständen reiben können. Lose Schrauben und Target-Referenzen würden von der bearbeiteten Scheibe getrennt. Schutzbeutel und Separatoren würden den vereinbarten Handhabungsbedingungen entsprechen und keine nicht unterstützten Sterilsymbole enthalten. Das Freigabepaket würde die Zeichnungsrevision, die Materialidentität und die Inspektionsaufzeichnungen speichern. Eine abschließende Sichtprüfung würde nach zurückgebliebenem Schmutz, beschädigten Lochausgängen und Handhabungsspuren auf den Sitzflächen suchen. Dieser repräsentative Herstellungsfall erläutert einen überprüfbaren Weg für einen kundenspezifischen OCT-Geräteträger, ohne dass eine tatsächliche Lieferung oder eine validierte optische Leistung des fertigen Instruments behauptet wird.
FAQ
Handelt es sich hierbei um einen echten Bericht über die Lieferung eines OCT-Instruments?
Nein. Es handelt sich um einen repräsentativen Bearbeitungsplan. Es wird kein Anspruch auf Kundenlieferung, Zertifizierung, gemessenes optisches Ergebnis oder genehmigte Gerätekompatibilität erhoben.
Was sind die Hauptmerkmale des vorgeschlagenen Trägers?
Ein kreisförmiger Flansch, eine flache, blinde zentrale Tasche mit massivem Boden und drei einfache axiale Befestigungslöcher definieren die repräsentative Geometrie.
Ist Drehen der einzig mögliche Vorgang?
Nein. Drehen und Fräsen können je nach Geometrie, Zugang und Werkstückspannung kombiniert werden. Die gewählte Route muss anhand der tatsächlichen Zeichnung überprüft werden.
Was muss der Erstmusterbericht identifizieren?
Es sollte die Zeichnungsrevision, die gemessenen Merkmale, den Referenzaufbau, den Supportzustand, die Inspektionsmethode und die tatsächlichen Ergebnisse angeben, die für den Auftrag erforderlich sind.
Kann eine Beschichtungsänderung nur als kosmetisch betrachtet werden?
Nicht automatisch. Die Beschichtung kann den Abstand, die Tiefe und den Sitz der Tasche verändern. Der abgenommene Endzustand und die entsprechende Prüfung sind vorher abzustimmen.
Beweist ein flach sitzendes Dummy-Ziel die optische Kalibrierung?
Nein. Es unterstützt nur eine eingeschränkte mechanische Sitzbeobachtung. Optische Kalibrierung und Instrumentenqualifizierung erfordern separate kontrollierte Methoden und Nachweise.
tanghangyun@oemach.com