
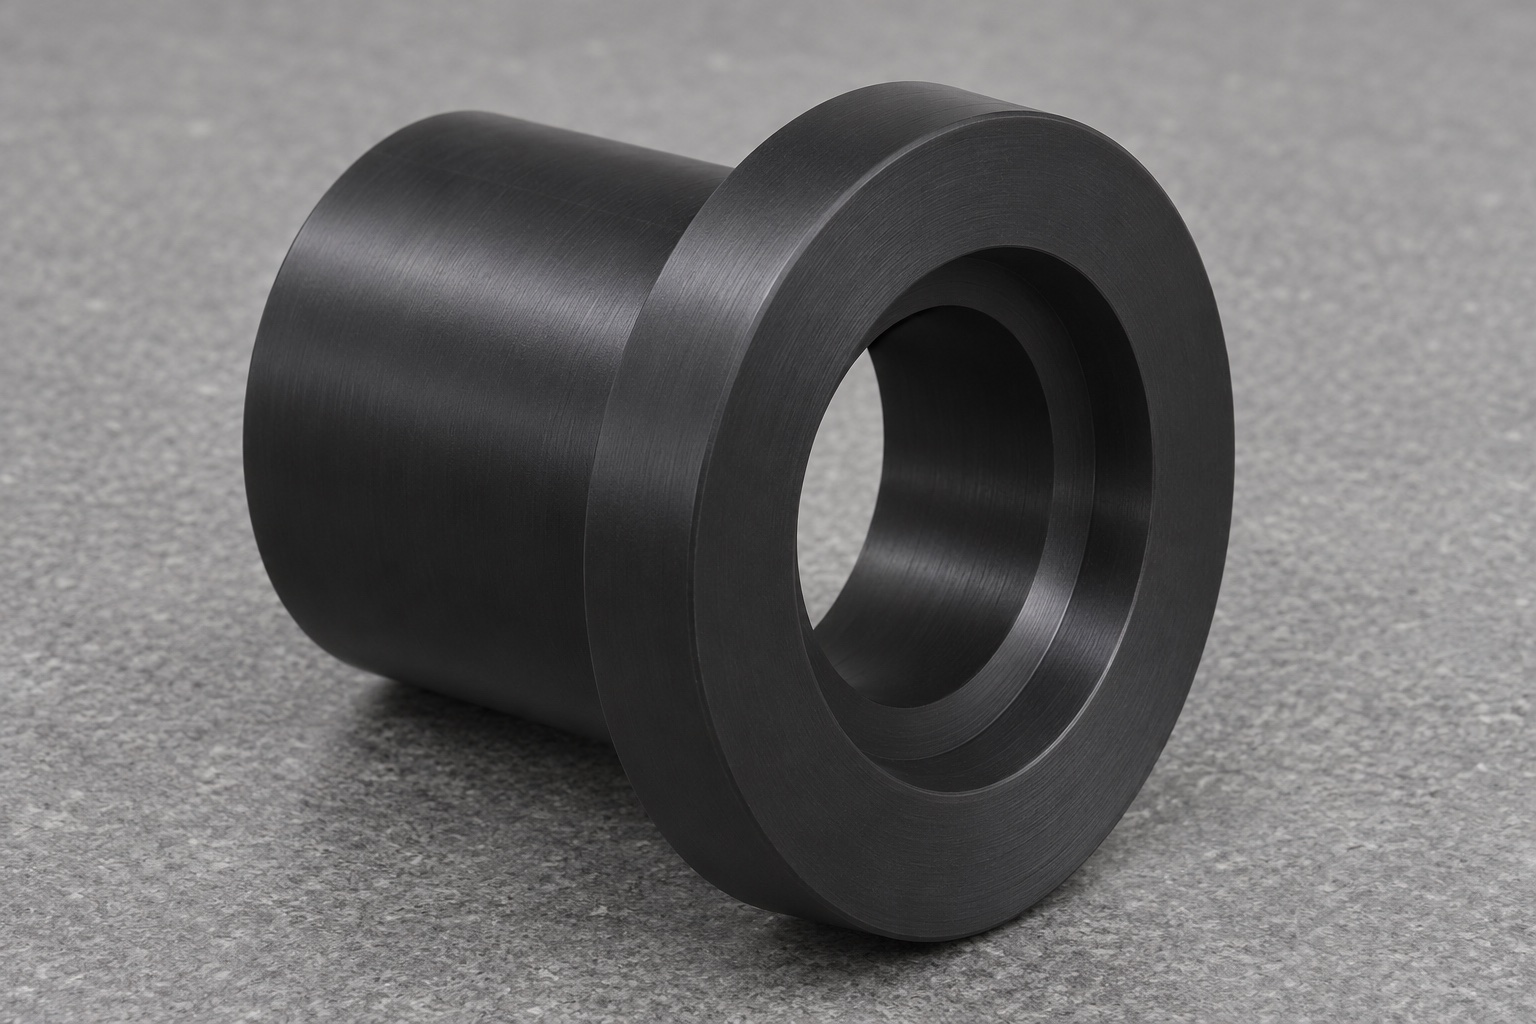
Umfang des Fertigungsbeispiels
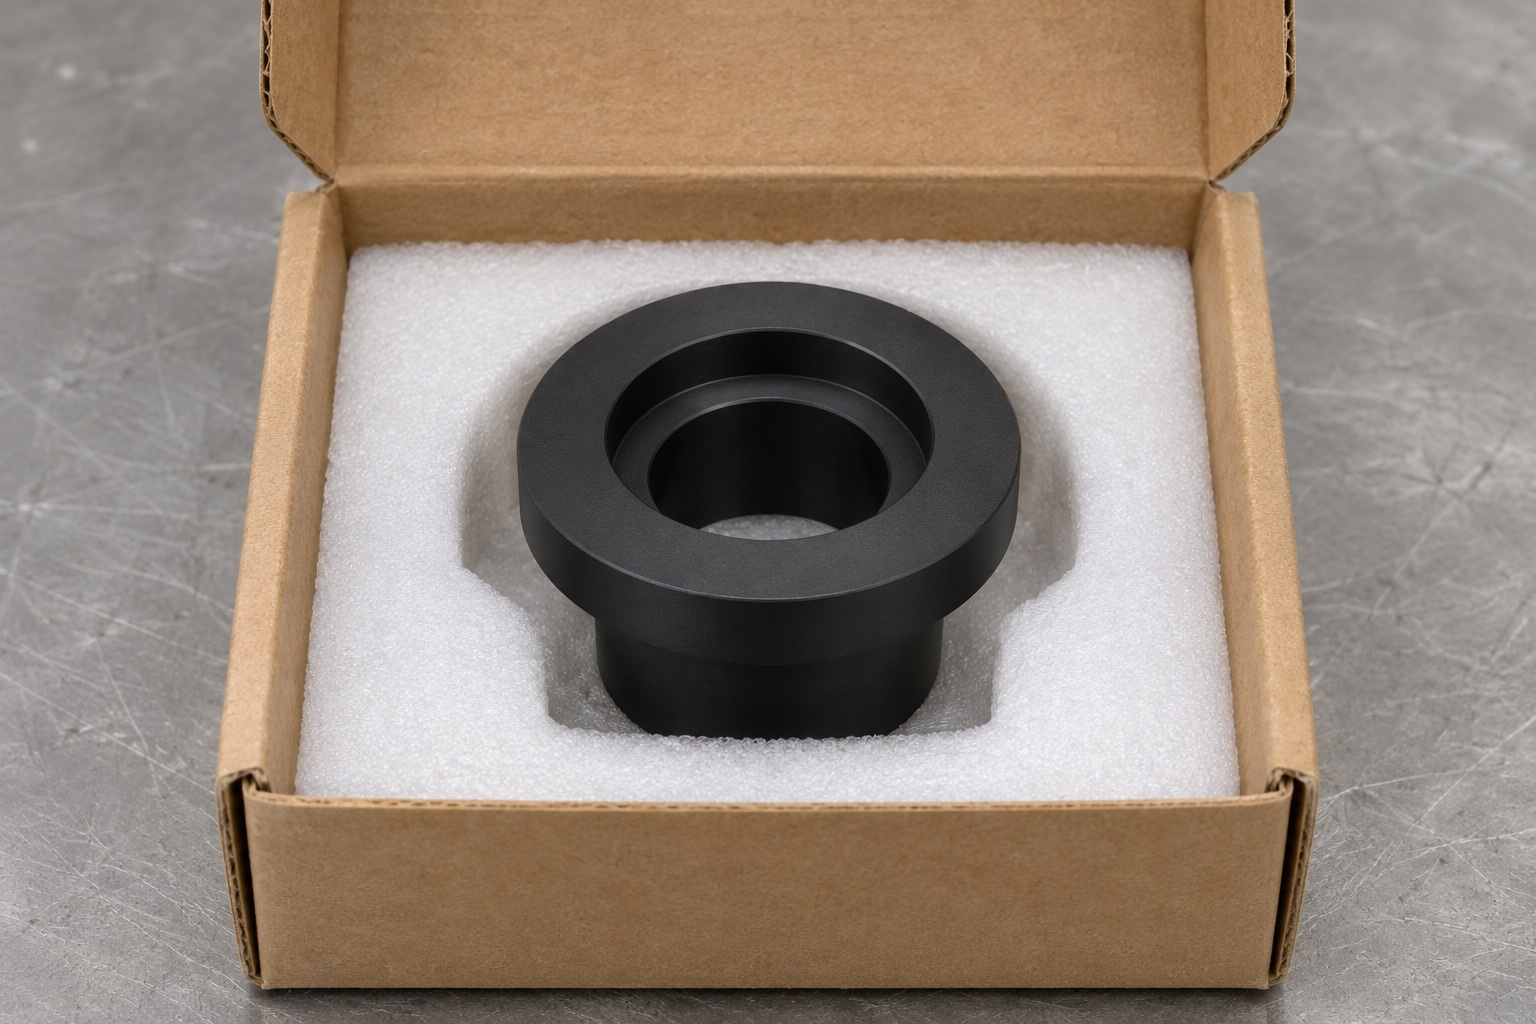
Dieses repräsentative Fertigungsbeispiel beschreibt eine schwarze PEEK-Blendenhülse für einen Entwicklungsprüfstand dentaler Polymerisationslampen. Der Flansch liegt am Träger an, der kleinere Zentrierbund greift in die Aufnahme und die Stufenbohrung hält den Weg für eine Prüfspitze frei. Vorgesehen sind CNC-Drehen, Maßprüfung und eine mechanische Passprobe bei ausgeschalteter Lichtquelle. Das Beispiel enthält keine Kundenlieferung oder klinische Qualifizierung und keine gemessenen optischen Ergebnisse. Die Hülse ist kein Schutzfilter und es wird keine Lichtdämpfung zugesichert.
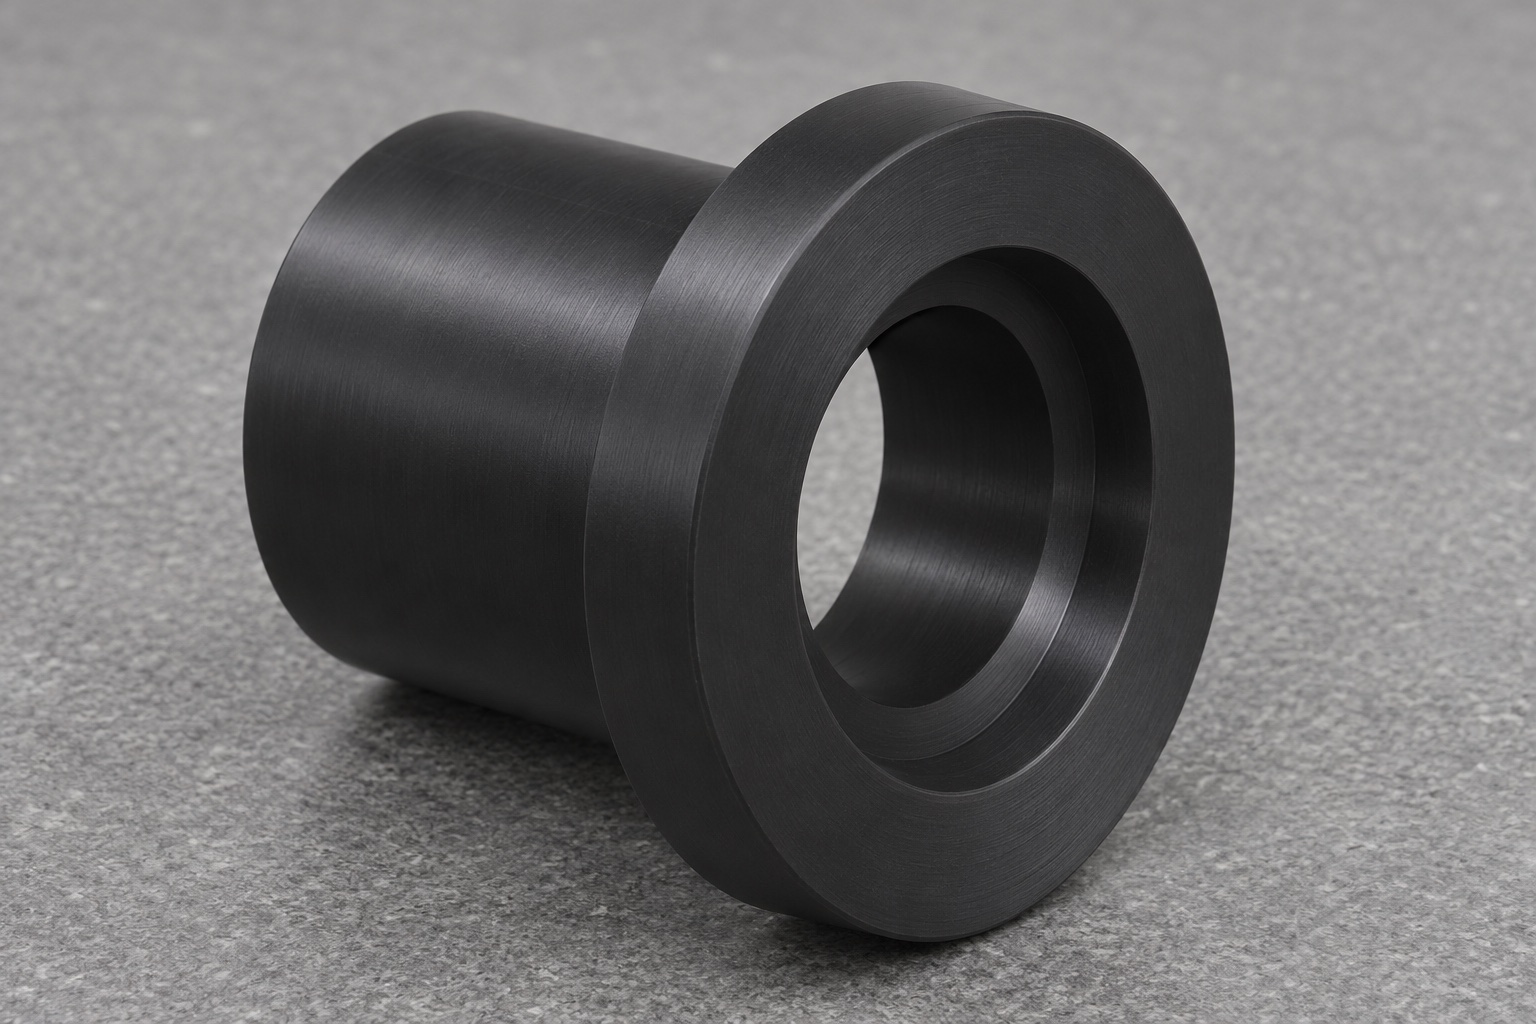
Schnittstellen für die Passung
Erhalten Sie die kontrollierte Zeichnung, die Trägerabmessungen, den Adapterumschlag und relevante Bearbeitungs- und Inspektionshinweise. Definieren Sie die Flanschkontaktfläche, die nutzbare Länge des Piloten und die größeren und kleineren Abschnitte der Bohrung. Markieren Sie die zulässigen Kantenbrüche und die Position der internen Stufe anhand der Zeichnungsreferenz. Ermitteln Sie die maximale Größe der Prüfspitze und alle geschützten Oberflächen. Wenn der Kunde aus einem bestimmten optischen Grund eine Veredelung erwartet, erfassen Sie diese gesondert und geben Sie an, wer sie bewertet. Ein eigenständiges CAD-Modell zeigt oft die Form, lässt jedoch außer Acht, welche Oberflächen die Akzeptanz bestimmen und wie die Hülse während der Messung gestützt werden soll.
Polymerrohling vorbereiten
Beginnen Sie mit der angegebenen schwarzen PEEK-Stabform und der dokumentierten Qualität. Beschriften Sie die Charge und halten Sie unbenutztes Material für Nachbestellungen identifizierbar. Wählen Sie einen Rohlingsdurchmesser, der einen sicheren Halt ohne zusätzliches Material bietet, das die Anzahl der Schruppdurchgänge erhöhen kann. Überprüfen Sie die dünne Wand an der Öffnung und wählen Sie einen Griff, der ein direktes Quetschen verhindert. Wenn die Zeichnung eine Konditionierung oder eine bestimmte Materialbehandlung erfordert, bestätigen Sie dies vor dem Schneiden und gehen Sie nicht davon aus, dass dies für alle Polymerformen gilt. Verfolgen Sie den Lagerbestand und die fertigen Teile getrennt. Pilotstücke mit unbekannter Eingangshistorie können keinen zuverlässigen Vergleich der Bearbeitungswege ermöglichen.
Funktionsflächen und Zentrierbund drehen
Schauen Sie auf das zugängliche Ende und erstellen Sie den äußeren Positionierungsdurchmesser, während Unterstützung verfügbar ist. Lassen Sie genügend Material für grobe Bohrungen, ohne die endgültige Wand instabil zu machen. Wo es die Geometrie zulässt, kombinieren Sie die Endbearbeitung des äußeren Zentrierbund und der Funktionsbohrungsreferenzen in einer Aufspannung. Verwenden Sie kurze Werkzeuge mit Zugang zur Stufe, verhindern Sie, dass Späne über den Flansch schleifen, und überprüfen Sie die Griffzone, bevor Sie sie dem Piloten übergeben. Stellen Sie sicher, dass die Positionierungsfläche dort beginnt und endet, wo die Vorrichtung tatsächlich in sie eingreift. Wenn die zweite Fläche eine Umkehrung erfordert, verwenden Sie eine unterstützte Einrichtung, die den fertigen Piloten schützt.
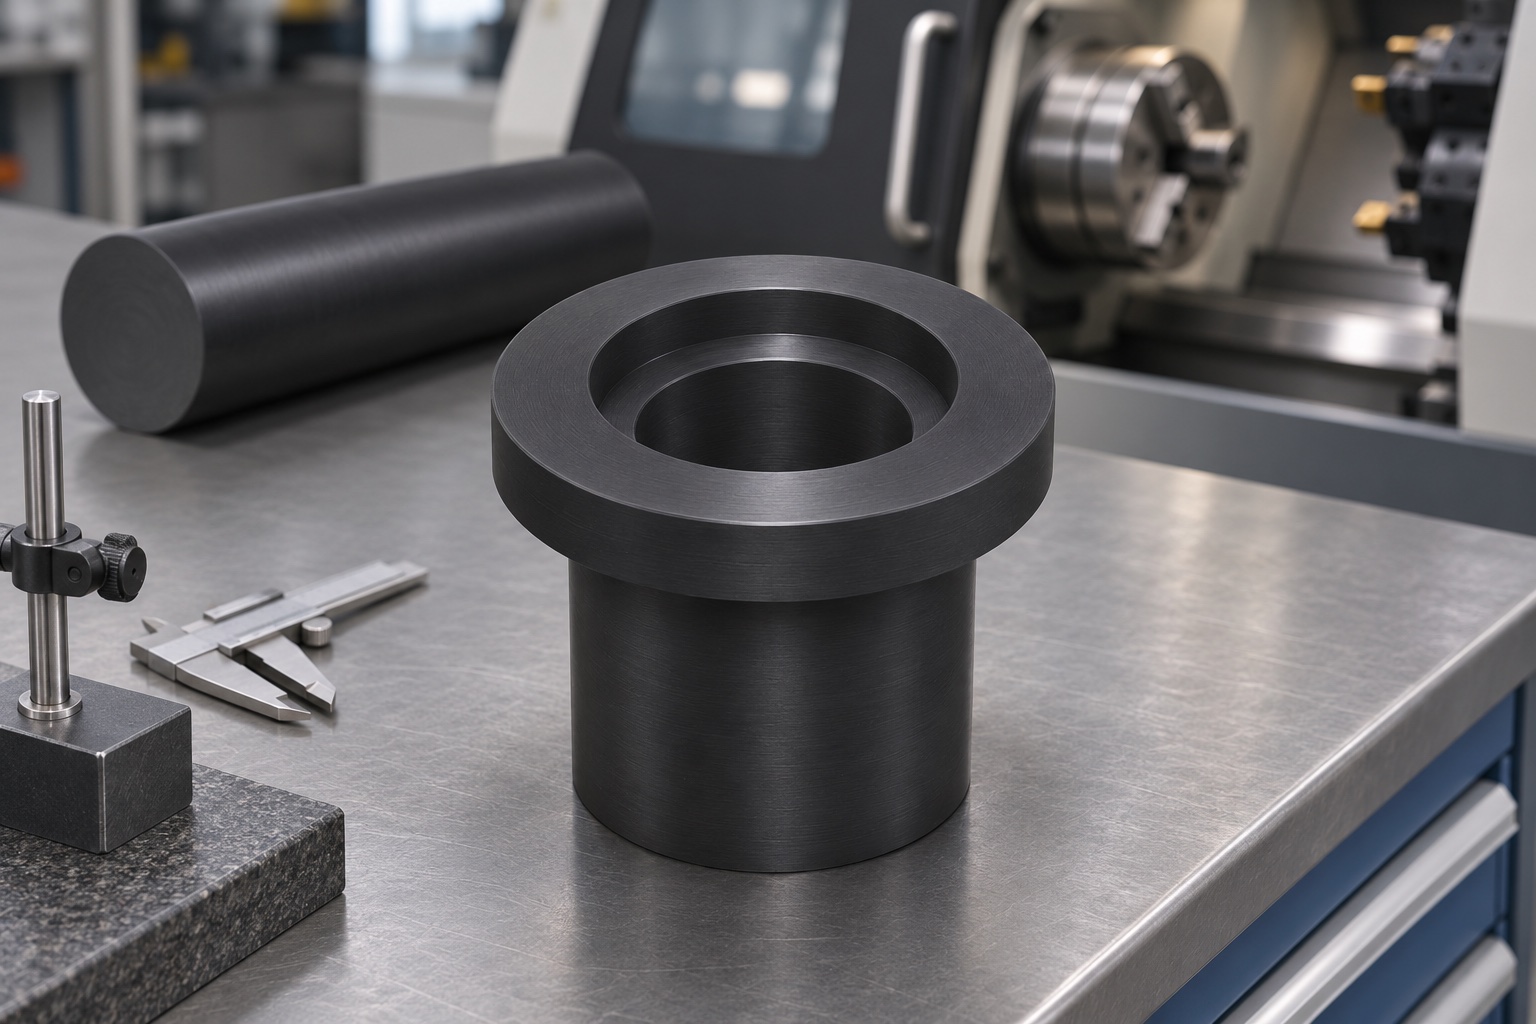
Stufenbohrung schruppen und schlichten
Vom offenen Ende aus rauhen, dabei die endgültige Kontur und Schulterposition berücksichtigen. Bearbeiten Sie den kleinen Durchgangsabschnitt und die größere Senkbohrung von derselben Achse aus, wenn die Werkzeugreichweite und die Stabilität dies zulassen. Reinigen Sie die Strähnen, bevor Sie einen letzten Durchgang durchführen. Vermeiden Sie Pausen, bei denen durch das Reiben ein unregelmäßiger Streifen an der Stufe entstehen kann. Ermitteln Sie die Schultertiefe von der angegebenen Fläche aus und halten Sie am Übergang einen Spielraum für das Werkzeug ein. Überprüfen Sie an einem Probeteil nach der Freigabe die Form, um festzustellen, ob eine Dünnwandverformung verbleibt. Wenn eine Korrektur erforderlich ist, überprüfen Sie die Einrichtung und die Werkzeugbelastung, bevor Sie einen anderen Durchmesserversatz ausprobieren.
Beide Öffnungskanten entgraten
Entfernen Sie lose Fasern oder umgedrehte Kanten vom Eingang, dem Ausgang mit kleiner Bohrung und der Schnittstelle zwischen den Stufen. Halten Sie die nutzbare Öffnung und die Flanschsitzfläche intakt. Überprüfen Sie mit geeignetem Licht und Vergrößerung, ob eine Kante nach innen gerollt ist. Vergrößern Sie die Öffnung nicht von Hand, um einen Probestift freizugeben. Wenn eine Anforderung an das Aussehen gilt, unterscheiden Sie diese von Rauheit, geometrischer Toleranz und optischer Leistung. Mit der zugelassenen Methode reinigen und den Flansch vor abrasiven Ablagerungen schützen. Bewahren Sie den Handhabungszustand der Teile auf. Im Beispiel wird keine besondere chemische Beständigkeit oder Sterilisationsroute angenommen.
Hülse vor der Messung stabilisieren
Legen Sie das erste Stück auf eine saubere Unterlage und warten Sie, bis die vereinbarte Messbedingung erreicht ist. Überprüfen Sie Bohrung und Pilot in den erforderlichen Richtungen und Tiefen. Vergleichen Sie die Messwerte bei wiederholter Platzierung, ohne unnötigen Sondendruck auszuüben. Wenn der Durchmesser beim Drehen anders erscheint, untersuchen Sie die Ovalität und den Einfluss der Vorrichtung separat. Wenn eine Maßänderung erst beim Abkühlen des Teils auftritt, zeichnen Sie den Trend auf, anstatt blind zu kompensieren. Eine Bearbeitungsänderung sollte an einem anderen Muster unter vergleichbaren Bedingungen getestet werden. Halten Sie nützliche Inspektionsdaten mit den tatsächlichen Teile-IDs verknüpft; Ein geschätzter Nennwert ist kein Maß oder Beweis für die Fertigungsfähigkeit.
Bohrungslage und Stufentiefe prüfen
Verwenden Sie den Flanschsitz und die Führung, um die Zeichnungsbezugspunktanordnung festzulegen. Messen Sie beide Bohrungsmitten mit einer Methode, die über die Einführungen hinausreicht. Überprüfen Sie die axiale Position der Innenschulter mit einem geeigneten kalibrierten Instrument. Verwenden Sie keine breite Sonde, wenn sie den Stufenradius überbrückt oder das falsche Merkmal berührt. Notieren Sie die relevanten Größen, Achsen, Tiefen und Referenzbedingungen. Wenn die Anforderung eine freie Öffnung bei der Montage betrifft, definieren Sie ein zusätzliches Messgerät oder eine Prüfeinrichtung, anstatt nur einen Stopfen als Beweis zu betrachten. Schützen Sie die Bohrung vor Verschmutzung oder Abrieb, während Sie den Aufbau ändern.
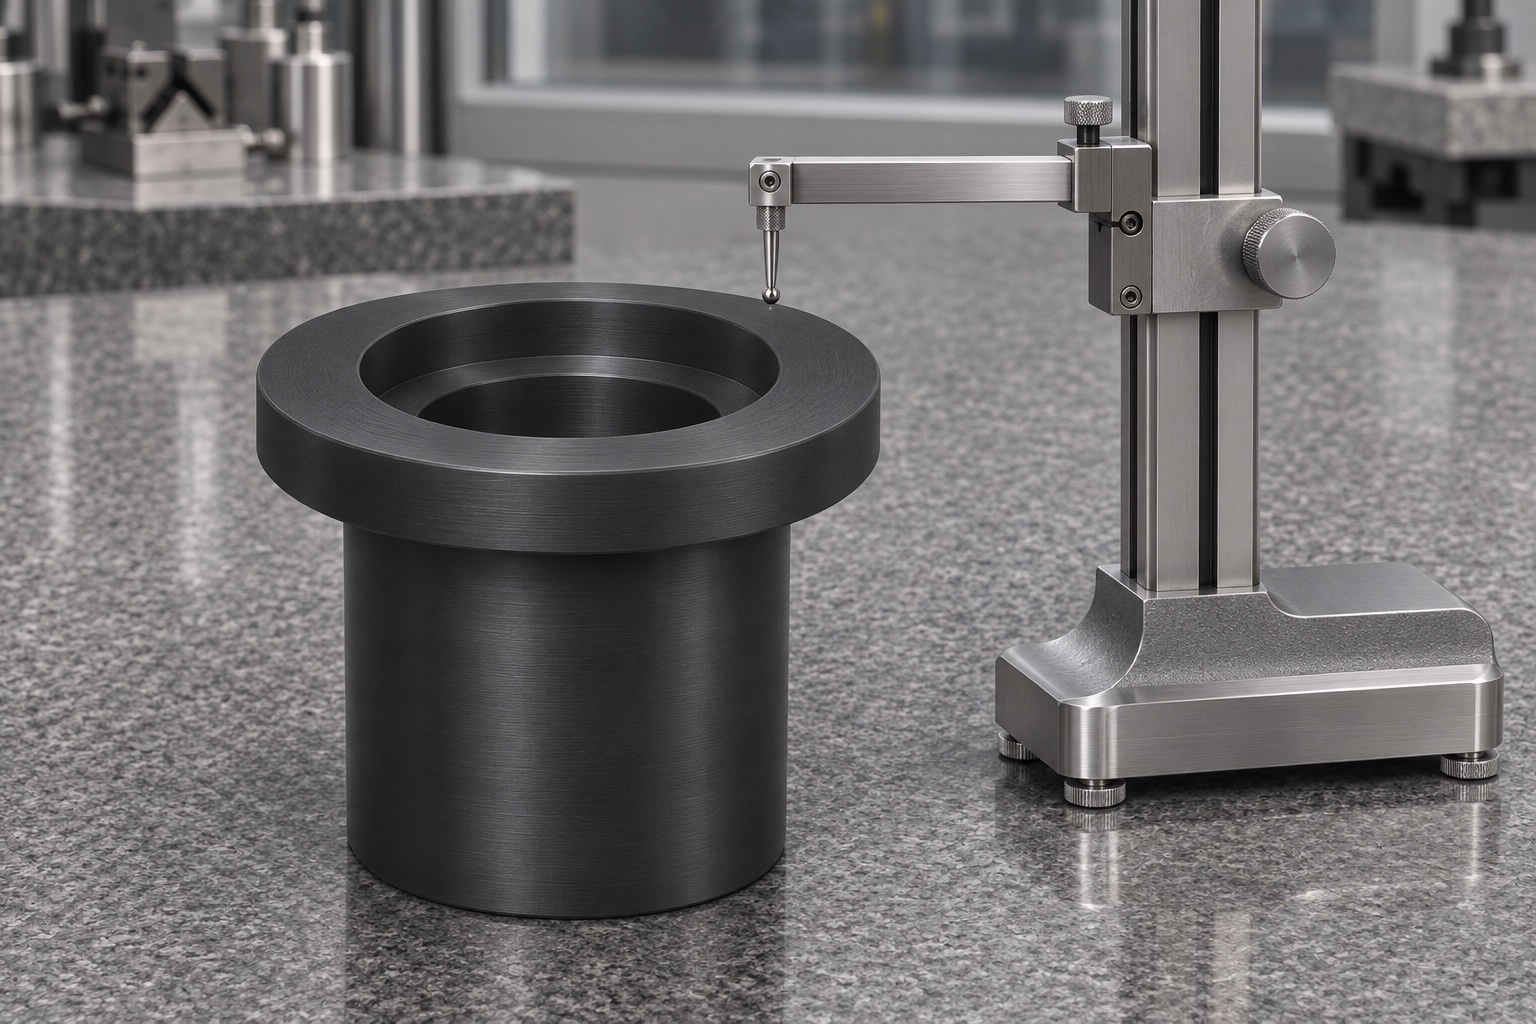
Passprobe bei ausgeschalteter Lichtquelle
Montieren Sie die Hülse an einem nicht in Betrieb befindlichen Bankträger unter der vereinbarten Halterung. Überprüfen Sie den vollständigen Kontakt am Flansch und die richtige Tiefe und führen Sie dann die zulässige Prüfspitze von Hand ohne Gewalt ein. Überprüfen Sie die Öffnung, den Abstand zur Schulter und die Leichtigkeit des Entfernens. Wenn sich der Dummy erst nach dem Anziehen berührt, prüfen Sie die Montagekraft und den Referenzsitz, bevor Sie die Hülse nachschneiden. Notieren Sie die Träger-, Ersatz- und Montagerevision. Die Prüfung betrifft nur die mechanische Lokalisierung und Entfernung. Bestrahlungsstärke, Streulicht oder optischer Schutz werden nicht gemessen. Jeder angetriebene Test gehört zu einem separaten Verfahren, das vom Gerätebesitzer validiert wird.
Abweichungen bei Erstmusterteilen klären
Wenn beide Durchmesser passen, der Weg jedoch blockiert ist, überprüfen Sie die relative Achsenposition und die Schulterkanten. Wenn der Flansch vom Träger absteht, überprüfen Sie die Eckbeziehung und Grate an beiden Gegenstücken. Wenn die Geometrie vor einer späteren Endbearbeitung korrekt erscheint, aber danach nicht, überprüfen Sie den Zustand des Teils und den akzeptierten Prozess, bevor Sie CNC-Offsets bearbeiten. Dokumentieren Sie die Symptome, die bestätigte Ursache und die Korrekturmaßnahmen. Erwägen Sie eine Route mit zwei Setups nur dann, wenn die Datumsübertragung durch die erforderliche Inspektion nachgewiesen werden kann. Wiederholen Sie die kritische Messung nach der Änderung und holen Sie die Genehmigung ein, bevor Sie die Zeichnung überarbeiten oder die Ausführung akzeptieren.
Lieferumfang und Wiederholungsprüfungen
Geben Sie mit dem Angebot Materialidentifikation, Überarbeitung und Erstmusterbericht an. Wenn ein Fit-Test Teil des Kaufs ist, definieren Sie die erforderliche Vorrichtung, den Dummy und die erforderlichen Nachweise. Klären Sie, ob der vorgeschlagene Preis die Aufbauentwicklung, Endbearbeitung und den Schutz beinhaltet. Behalten Sie den freigegebenen Bestand und den Messzustand bei, damit Nachbestellungen auf der gleichen Grundlage verglichen werden. Erfordern Sie ggf. eine erneute Erstprüfung nach einer genehmigten Änderung der Greif-, Material- oder kritischen Werkzeuge. Stellen Sie fest, wie etwaige Unstimmigkeiten eskaliert werden, bevor weitere Lose ausgeführt werden. In diesem Fall werden Kontrollen vorgeschlagen und keine Kundenergebnisse, Produktionsraten oder Akzeptanzstatistiken gemeldet.
Hülse beim Versand schützen
Verwenden Sie ein sauberes Fach mit verteilter Stütze unter dem Gehäuse und Freiraum um den Flansch und die Bohrung. Drücken Sie keinen Transportschutz in die Öffnung, es sei denn, dies ist für die Geometrie zulässig. Vermeiden Sie schmale Bänder, die die Wand belasten können, und halten Sie lose Beschläge getrennt. Ordnen Sie das Paketetikett dem Materiallos und der Zeichnungsrevision zu. Halten Sie den Bericht zugänglich, ohne ihn auf die Arbeitsflächen zu legen. Die Verpackung dient als physischer Schutz und nicht als sterile Barriere. Überprüfen Sie bei Erhalt die Öffnung und den Flansch auf Markierungen und messen Sie sie im vereinbarten Zustand, wenn Sie Schäden oder Verformungen vermuten.
FAQ
Ist dies ein dokumentiertes Polymerisationslicht-Kundenprojekt?
Nein. Es beschreibt einen repräsentativen Weg zur Herstellung einer Entwicklungsvorrichtungshülse, ohne Versand, Zertifizierung oder gemessenes optisches Ergebnis.
Können beide Bohrungsstufen mit einem einzigen Lehrdorn geprüft werden?
Ein einzelner Lehrdorn bestimmt nicht beide Durchmesser, die Achsenlage oder die Tiefe der Stufe. Verwenden Sie die jeweils festgelegte Messmethode.
Was ist nach dem Entladen aus weichen Backen zu prüfen?
Überprüfen Sie die akzeptierten Durchmesser, Formen und Flächenbeziehungen im freigegebenen Zustand. Vergleichen Sie die Ergebnisse erst nach vereinbarter Stabilisierung.
Warum die Öffnungsränder im Prüfplan getrennt halten?
Die Arbeitsöffnungs- und Handhabungskanten haben unterschiedliche Funktionen. Durch einen unkontrollierten Kantenbruch kann sich der Kontakt bzw. die lichte Blende verändern.
Stellt der Anpassungsversuch die Lichtdämpfung fest?
Nein. Quelle, Detektor und Messbedingungen müssen separat bewertet werden. Eine mechanische Passung ist kein Beweis für die optische Leistung oder Sicherheit.
Kann ein anderes schwarzes Polymer ersetzt werden?
Nur mit Genehmigung. Überprüfen Sie die spezifizierte Materialform, das Bearbeitungsverhalten und alle separat definierten Funktionsanforderungen, bevor Sie es ersetzen.
tanghangyun@oemach.com