
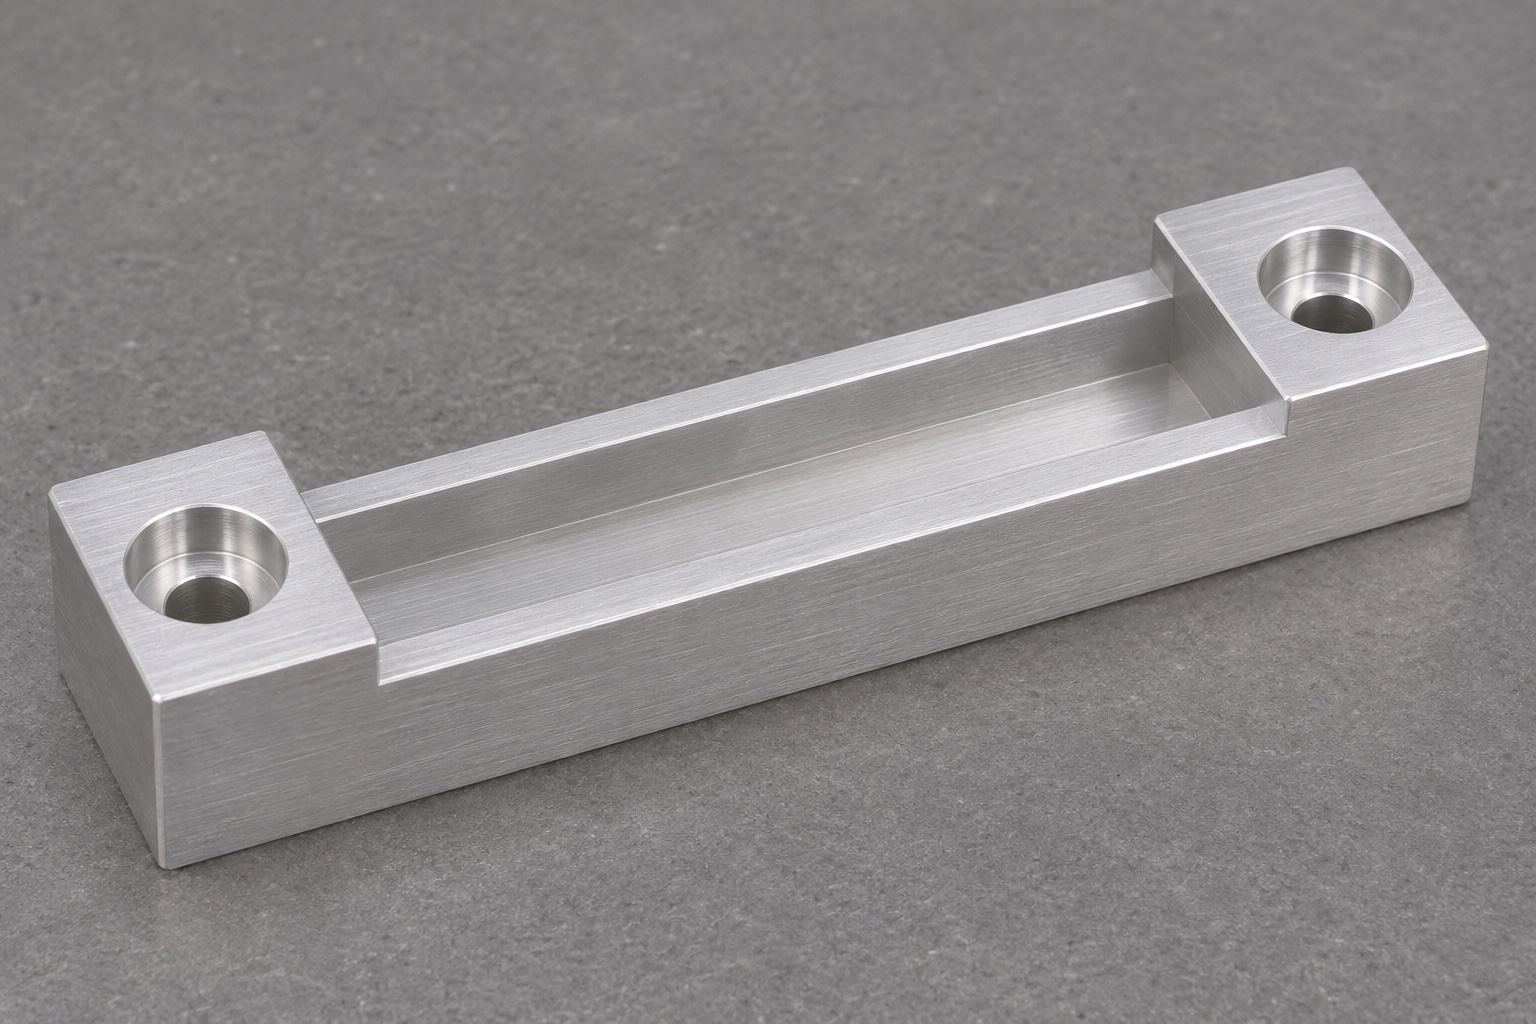
Umfang des Fertigungsbeispiels
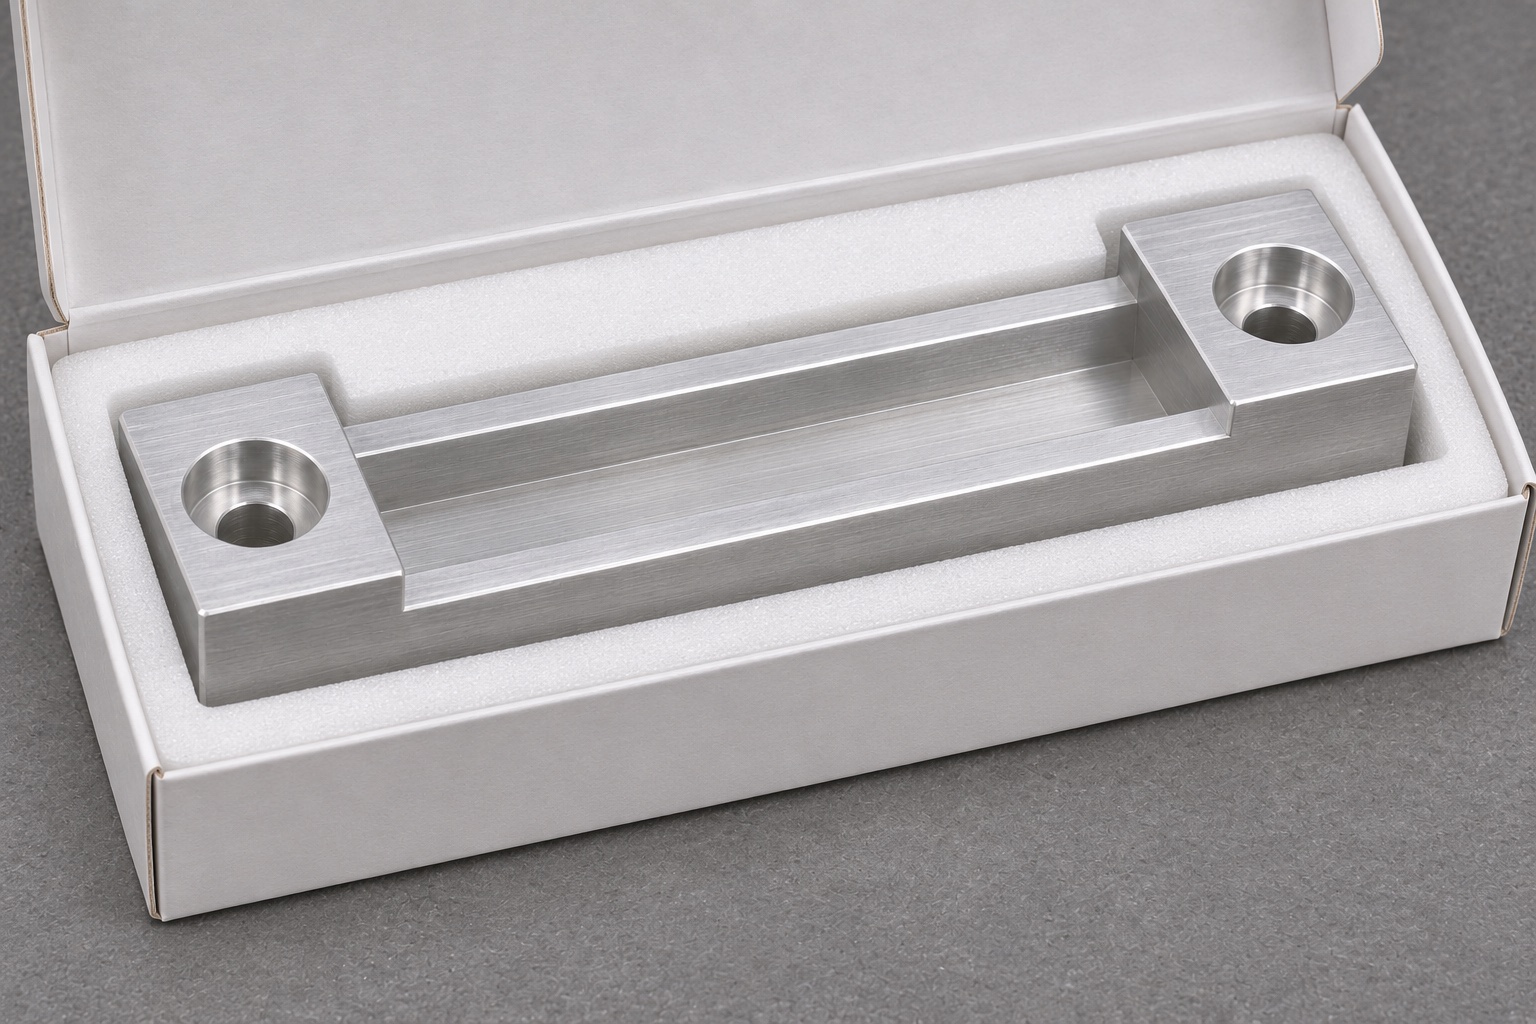
Dieser repräsentative Fertigungsfall betrifft einen 6061-Halter für die abnehmbare Spritzschutzblende eines Mikrotiterplatten-Waschgeräts. Eine Nut mit ebenem Grund und parallelen Wänden nimmt die Unterkante auf. Zwei zylindrisch gesenkte Durchgangsbohrungen befestigen den Halter an einer separaten Basis. Vorgesehen sind CNC-Bearbeitung und Maßprüfung sowie bei Bedarf eine Passprobe ohne Gerätebetrieb. Das Beispiel dokumentiert keine Kundenlieferung, keine Sicherheitszertifizierung und keine Waschleistung. Die freigegebene Zeichnung sowie die Maße von Blende und Befestigungsteilen bestimmen die Passung. Der Halter ist keine Flüssigkeitsdichtung.
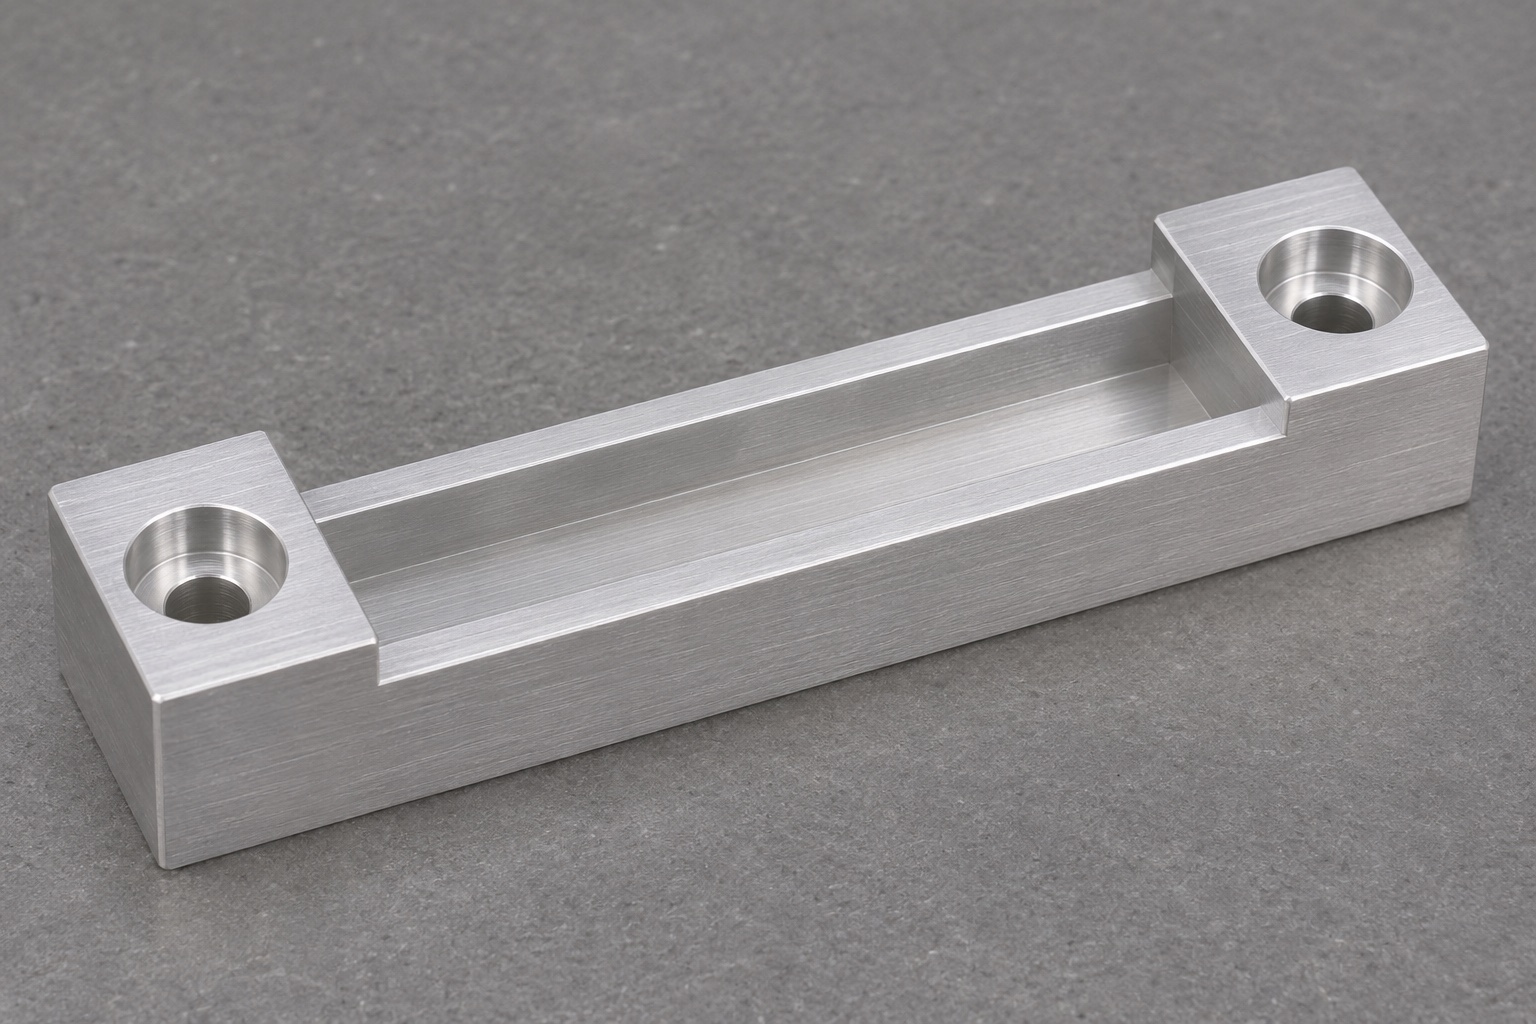
Montageschnittstellen erfassen
Ermitteln Sie die zulässige Schutzkantendicke, den Kantenradius und die verbleibende Abdeckung. Stellen Sie sicher, dass der Schutz von oben eingesetzt wird und nicht durch ein geschlossenes Ende geschoben wird. Identifizieren Sie Seitenkontakte, beabsichtigten Bodenkontakt und Abstand an den Vorsprüngen. Die Zeichnung sollte die Position der Nut von den zur Befestigung verwendeten Durchgangslöchern trennen. Beachten Sie, wie der Schuh auf seiner Basis sitzt, wenn die Befestigungselemente ihn nicht einschränken. Besorgen Sie sich die Schraubenform und die zulässige Kopfhöhe, damit die Aussparung mit der richtigen Referenz überprüft werden kann. Bewahren Sie die Schutz- und Schraubenversionen zusammen mit der Vorrichtungsdefinition auf.
Rohmaterial wählen und ausrichten
Verwenden Sie die bewährte 6061-Grundform und -Vergütung und identifizieren Sie die Charge, bevor Sie Rohlinge schneiden. Beginnen Sie mit genügend Spielraum für einen stabilen Halt und einen sauberen Untergrund. Fügen Sie kein sperriges temporäres Material hinzu, wenn es einen kurzen, steifen Fräser daran hindert, die Nut zu erreichen. Legen Sie den Rohling auf geprüfte Unterlagen und prüfen Sie, ob er wackelt. Ein gebogener Rohling kann unter übermäßiger Klemmung flach bleiben, wenn er festgehalten wird, und sich anschließend verschieben. Wenn während des Pilotversuchs Materialbewegungen auftreten, überarbeiten Sie die Schruppsequenz und messen Sie nach der Freigabe. Bewahren Sie Material- und Setup-Beobachtungen im selben Pilotdatensatz auf.
Montagebezug herstellen
Stellen Sie sich vor die Basis und bereiten Sie eine Seiten- oder Endreferenz vor, bevor Sie die obere Nut fertigstellen. Stützen Sie den Rohling direkt unter der Schnittkraft. Reinigen Sie die Kontaktpunkte der Vorrichtung, bevor Sie das Teil verschieben. Wenn das Teil umgedreht werden muss, identifizieren Sie die Ausrichtung in der Arbeitsanweisung und stellen Sie sicher, dass die neue Einrichtung von der tatsächlichen Sitzfläche aus gemessen wird. Überprüfen Sie den Fräser- und Klemmabstand an beiden Vorsprüngen. Ein kleiner Zeuge von einer Haltestelle kann nur außerhalb geschützter Flächen und nur im zulässigen Rahmen zulässig sein. Überprüfen Sie den Grundzustand, bevor Sie ihm die Kontrolle über die endgültige Rillenposition anvertrauen.
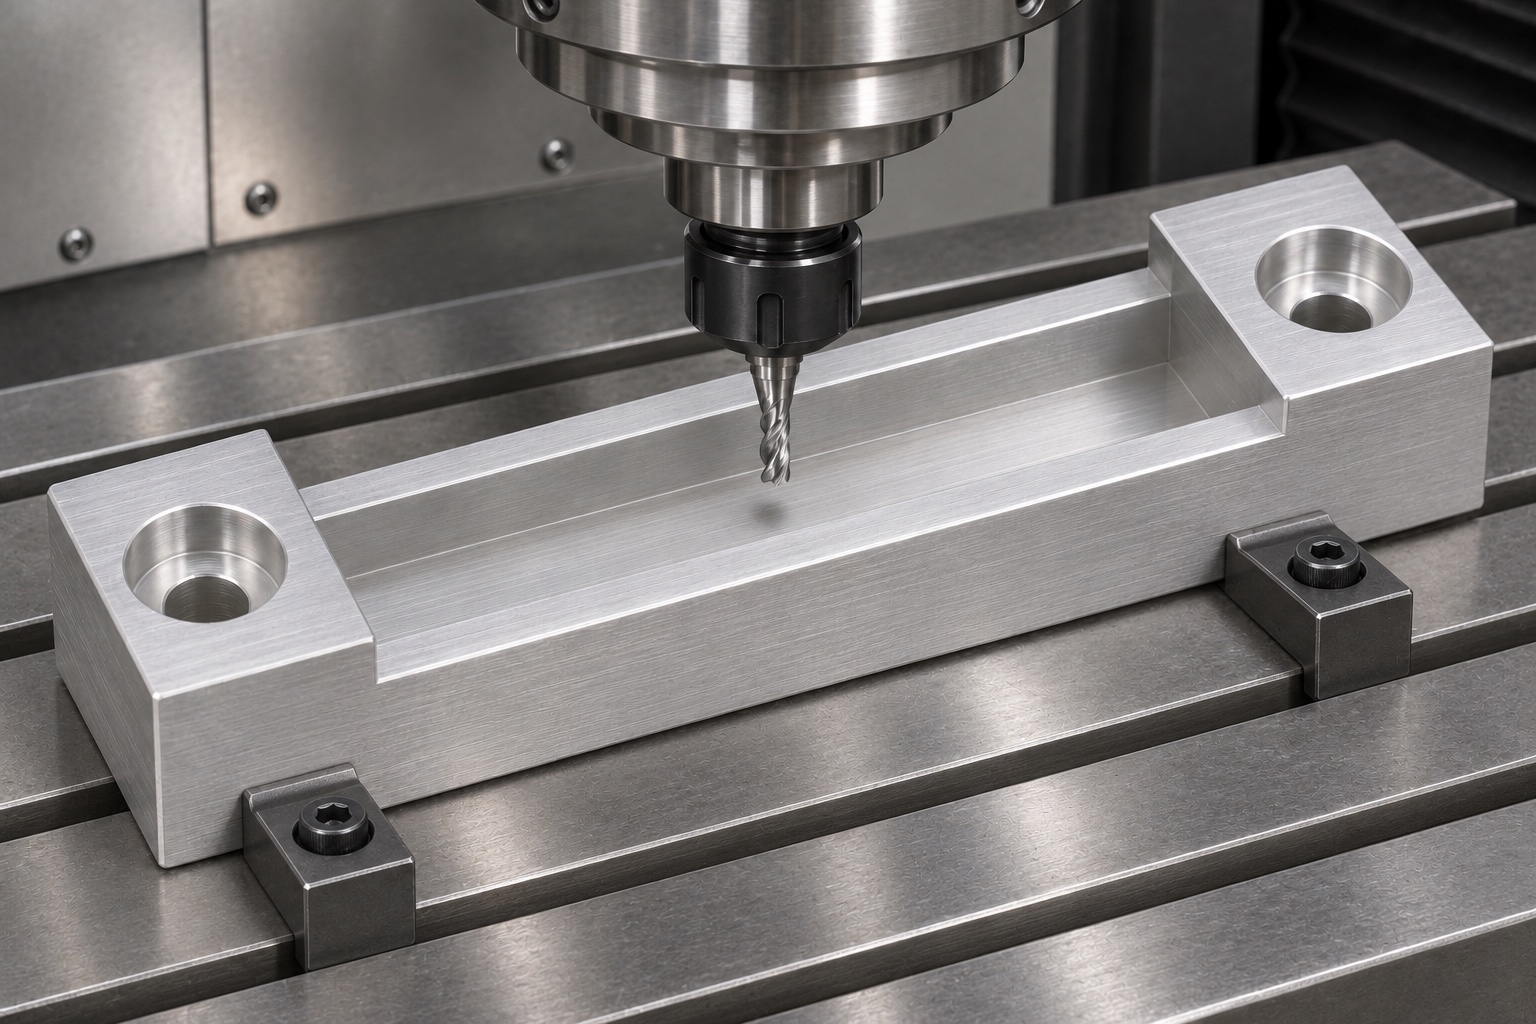
Nut und Befestigungsbereiche fräsen
Schruppen Sie die Nut mit Schlichtaufmaß an Wänden und Grund. Bearbeiten Sie zuerst den Grund und danach die Funktionswände mit geringer seitlicher Belastung. Sorgen Sie für Spanabfuhr auch unmittelbar vor den Endbereichen. Prüfen Sie den freigegebenen Eckradius und eventuelle Ansätze zwischen den Bahnen am Nutgrund. Bohren Sie die Durchgangslöcher und fertigen Sie die Zylindersenkungen anhand der Zeichnungsbezüge. Prüfen Sie, ob die Schrauben zugänglich bleiben. Programmierte Maße ersetzen nicht die Erstmusterprüfung von Nutbreite, Nuttiefe und Schraubenauflage.
Funktionskanten bearbeiten
Entfernen Sie angehobenes Material vom Nuteingang und von beiden Durchgangslochausgängen, ohne den Passungsbereich zu öffnen. Überprüfen Sie die inneren Enden in der Nähe der Vorsprünge auf eingeklemmte Späne und unkontrollierte Werkzeugspuren. Sorgen Sie dafür, dass die Unterseite jeder Senkung für den Kontakt mit dem angegebenen Befestigungselement geeignet ist. Wenn eine Endbearbeitung erforderlich ist, vereinbaren Sie die Maskierungsbereiche der Zeichnung und den endgültigen Abnahmezustand. Betrachten Sie eine glänzende Oberfläche nicht als Beweis für Ebenheit, Beschichtungsqualität oder chemische Verträglichkeit. Bewegen Sie die Teile zwischen Bearbeitung und Inspektion in separaten Behältern, damit die schmalen Rillenschienen nicht mit anderen Teilen oder einer Schleifschale in Berührung kommen.
Verzugsarme Auflage für die Messung
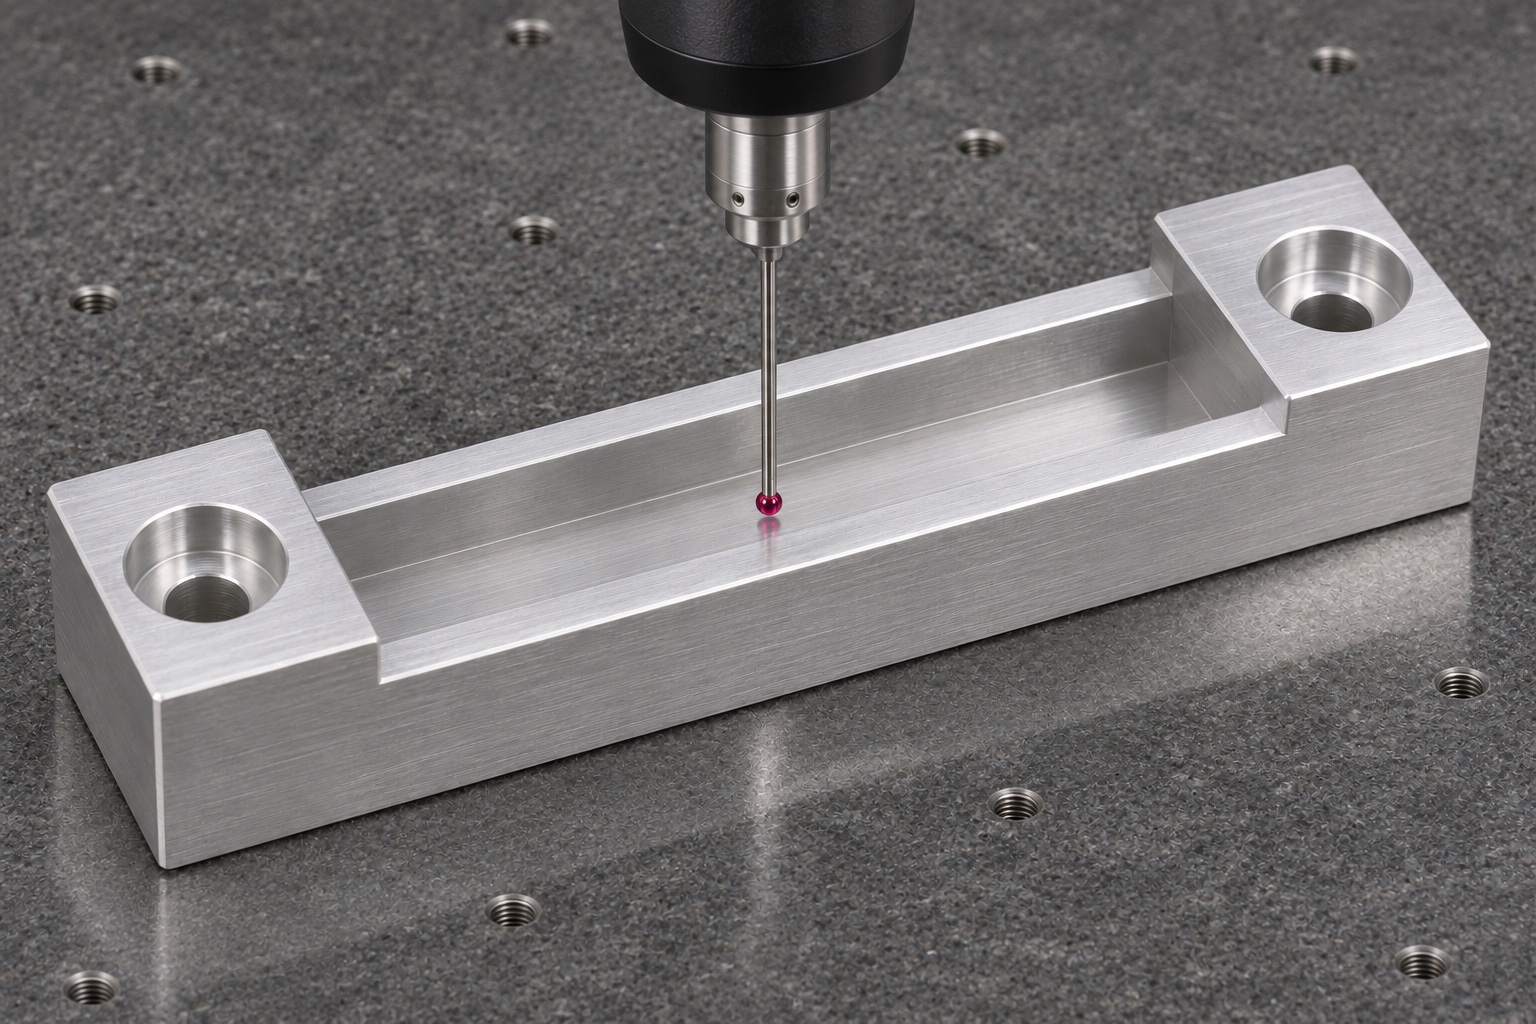
Verwenden Sie die tatsächliche Montagefläche des Schuhs und die angegebene Seitenreferenz. Stellen Sie sicher, dass die Messhalterung und die Klemme die Schienen oder den Sitz nicht verzerren. Überprüfen Sie die Breite und Tiefe der Nut an beiden Enden und an einer zentralen Station, wenn die Zeichnung dies erfordert. Wählen Sie ein Instrument aus, das an den Wänden die vorgesehene Höhe erreicht. Messen Sie die Position des Schlitzes anhand der vereinbarten Montagereferenzen, nicht anhand der scheinbar gleichen Wandstärke. Überprüfen Sie die Höhe des Vorsprungs und die Tiefe der Senkung separat, wenn sich beides auf den Schraubenabstand auswirken kann. Dokumentieren Sie Zurückhaltung, Ausführung und Methoden im Bericht.
Maßprüfung und Passprobe vergleichen
Ein Clean-Prüfblende kann die entfernbare Passform unter einer bestimmten Bedingung überprüfen. Wählen Sie den gewünschten Umschlag aus und notieren Sie seine Revision. Wenn eine Probe erfolgreich ist, obwohl eine gemessene Position die Zeichnung verfehlt, untersuchen Sie den Winkel und die Lockerheit des Coupons, anstatt ihn automatisch zu akzeptieren. Wenn ein entsprechender Schuh keinen gültigen Coupon akzeptiert, überprüfen Sie die Eckenradien und die Basis auf Grate. Vergleichen Sie die Ergebnisse am unmontierten Teil und an der Vorrichtung. Ein einzelner Durchgang ist ein diagnostischer Beweis, kein Beweis für die Wiederholungsfähigkeit. Echte Messwerte nur dann beibehalten, wenn Pilotteil und Messaufbau vorhanden sind.
Montageprüfung ohne Betrieb des Waschgeräts
Setzen Sie den Schuh auf eine repräsentative Halterung und verwenden Sie die angegebenen Schrauben. Stellen Sie sicher, dass die Unterseite nicht wackelt und dass die Köpfe den Prüfschutz nicht berühren. Setzen Sie den Schutz an den vereinbarten Grenzen ohne Gewalt ein und aus. Beobachten Sie, ob durch das Anziehen der Schrauben das Profil verändert wird oder ob ein Kopf in den Entnahmeweg hineinragt. Wenn ein Konflikt festgestellt wird, dokumentieren Sie den Zustand der betroffenen Baugruppe und verweisen Sie ihn an den Designeigentümer. Tauchen Sie für diese Prüfung kein klinisches oder diagnostisches Instrument ein und bedienen Sie es nicht. Das Beispiel lässt keine Rückschlüsse auf Reinigung, Flüssigkeitseindämmung, Gerätezuverlässigkeit oder Hygiene zu.
Prüfungen für Wiederholungslose
Besorgen Sie sich den Lagerzustand, die Referenz der Vorrichtung, die Wandbearbeitungsmethode und die Messorte von einem zugelassenen Piloten. Überprüfen Sie das erste Teil nach einem Werkzeug- oder Vorrichtungswechsel und nach einer Oberflächenänderung, die sich auf die Passform auswirken kann. Wenn der Kunde einen Schnellproduktionscoupon akzeptiert, sollten Sie eine separate Methode zur Überprüfung der Nutgeometrie und des Zustands des Coupons verwenden. Erfassen Sie alle Kantenkorrekturen mit Ihrer Autorisierung, damit bei Nachbestellungen keine undokumentierte Änderung übernommen wird. Entscheiden Sie anhand der Zeichnung und des vereinbarten Prüfplans über die Stichprobenentnahme. Für den vorgeschlagenen Auftrag werden keine Garantien für Produktionstoleranzen oder Zykluszeitergebnisse übernommen.
Lieferumfang festlegen
Geben Sie die bearbeiteten Schuhe, die Endbearbeitung und die Inspektion separat an, wenn deren Umfang variieren kann. Geben Sie an, ob der Käufer den Attrappenschutz, die Halterung und die Befestigungselemente mitliefert. Listen Sie die kontrollierte Breite, Tiefe, Oberflächenbeschaffenheit und die zu meldenden Befestigungsloch- und Schraubensitzmerkmale auf. Identifizieren Sie beim Empfang die erforderlichen Materialien und Verpackungsnachweise. Dies hilft einem Käufer, ein einfaches CNC-Fräsangebot mit einem Angebot zu vergleichen, das auch Funktionsprüfungen umfasst. Vereinbaren Sie Variationsgrenzen, bevor ein Lieferant ein Messgerät baut. Vermeiden Sie weit gefasste Beschreibungen wie Laborqualität, ohne anzugeben, wie die geforderten Oberflächen oder Sauberkeit akzeptiert werden.
Nut beim Versand schützen
Verwenden Sie eine individuell angepasste Schaumstoffaussparung oder eine geteilte Wanne mit Unterstützung unter der starren Basis. Entfernen Sie lose Befestigungselemente aus dem Teilefach, damit diese nicht an die Wände schlagen können. Halten Sie jegliches Klebeband von der Nut und der Bezugsfläche fern. Ordnen Sie das äußere Etikett der Teilerevision und der Materialcharge zu und bewahren Sie die akzeptierten Prüfergebnisse getrennt vom Verpackungsmaterial auf. Eine normale Verpackung dient dem physischen Schutz und nicht der Sterilisation. Überprüfen Sie beim Empfang die Nutkante und den Sitz der Schrauben, bevor Sie einen Coupon einlegen. Wenn das Paket Schäden aufweist, stellen Sie das betroffene Teil unter Quarantäne und überprüfen Sie die Schlitzgeometrie erneut, anstatt allein anhand der Einführkraft zu beurteilen.
FAQ
Wurde die Stütze für einen echten Kunden gefertigt?
Dies ist ein repräsentativer Fall, kein Versandprotokoll. Die Routen- und Inspektionseingaben beschreiben, wie eine vorgeschlagene Komponente hergestellt werden könnte.
Warum den Schlitzboden auf die Unterseite beziehen?
Diese Beziehung steuert die Sitzhöhe des Schutzes auf der Vorrichtung. Eine Messung von einer kosmetischen Oberseite aus schützt möglicherweise nicht die installierte Höhe.
Welches ist das nützlichste Pilotexemplar?
Verwenden Sie einen identifizierten Schuh sowie einen Schutzcoupon und Befestigungselemente, die die freigegebenen Schnittstellen darstellen. Notieren Sie jeweils den tatsächlichen Zustand und die Abmessungen.
Kann ein Grat unter dem Schuh zum Festklemmen führen?
Ja. Es kann dazu führen, dass die installierte Nut relativ zum Schutz kippt. Überprüfen Sie beide Passflächen, bevor Sie den Schlitz ändern.
Stellt ein funktionierender Prüfblende die Gerätesicherheit her?
Nein. Es liefert nur den Nachweis der mechanischen Passung für den angegebenen Montagezustand. Für die gesonderte Systembewertung ist der Anlagenbetreiber verantwortlich.
Erfordert die vorgeschlagene Route eine Beschichtung?
Es wird von keiner Beschichtung ausgegangen. Befolgen Sie die vorgegebene Endbearbeitung und überprüfen Sie, ob sich die Positionierungsmerkmale in ihrem akzeptierten Endzustand befinden.
tanghangyun@oemach.com