
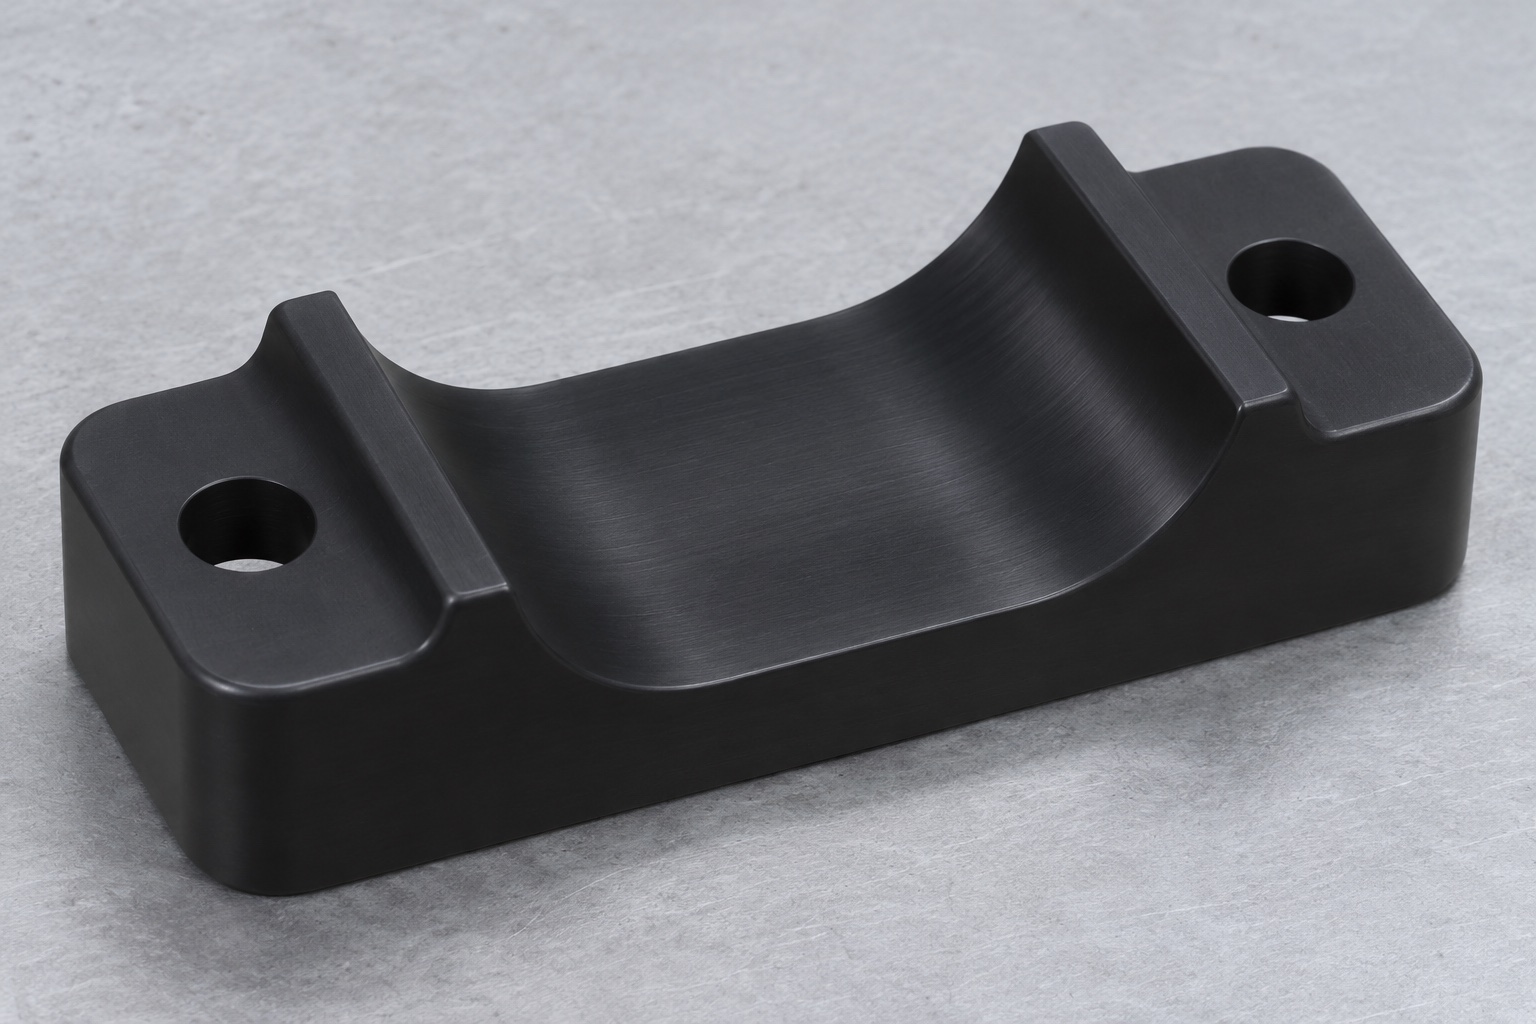
Umfang des Fertigungsbeispiels
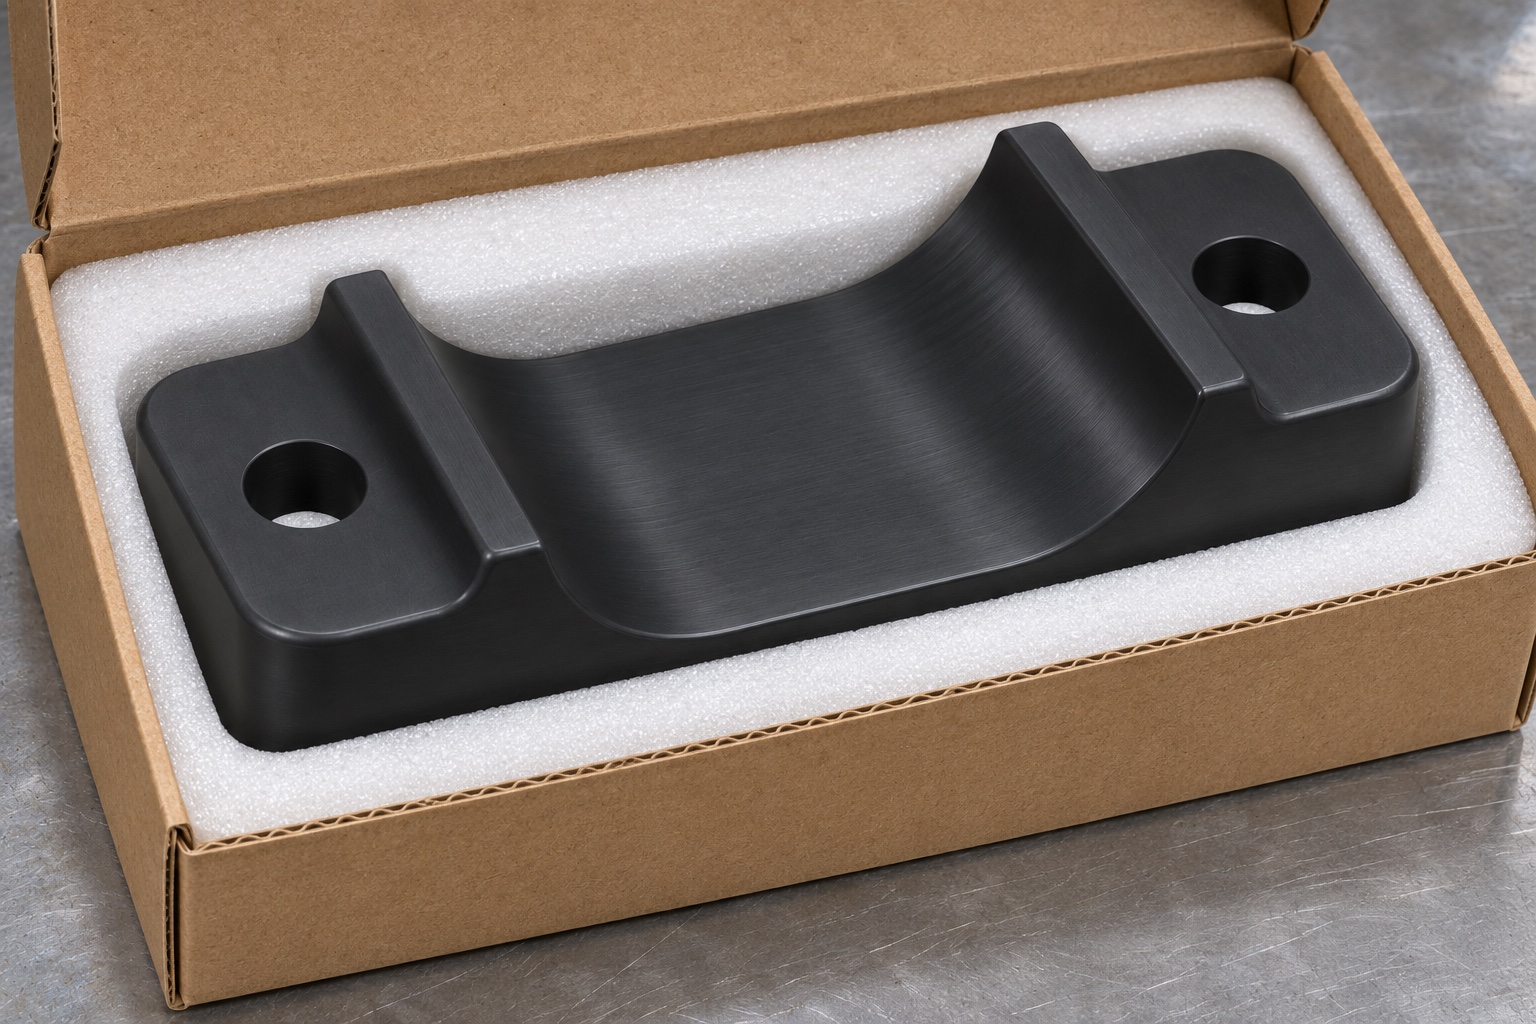
Dieser repräsentative Bearbeitungsfall betrifft einen schwarzen POM-C-Sattel zur Unterstützung des Körpers eines geschlossenen Prüfröhrchens in einer Mischvorrichtung für ein Hämatologie-Analysegerät. Es verfügt über einen offenen konkaven Kanal und zwei Montageflügel mit Durchgangslöchern. Der Sattel wird an einem Träger befestigt und die Halterung ist ein separates Montageelement. Das Beispiel schlägt eine dreiachsige CNC-Fräsroute, Maßprüfungen und eine optionale Werkbankanpassung vor. Es dokumentiert keine Lieferung an den Kunden, keine regulierte Gerätegenehmigung oder ein klinisches oder Mischergebnis. Die genehmigte Zeichnung und die vollständigen Montageanforderungen würden die endgültige Fertigung und Abnahme regeln.
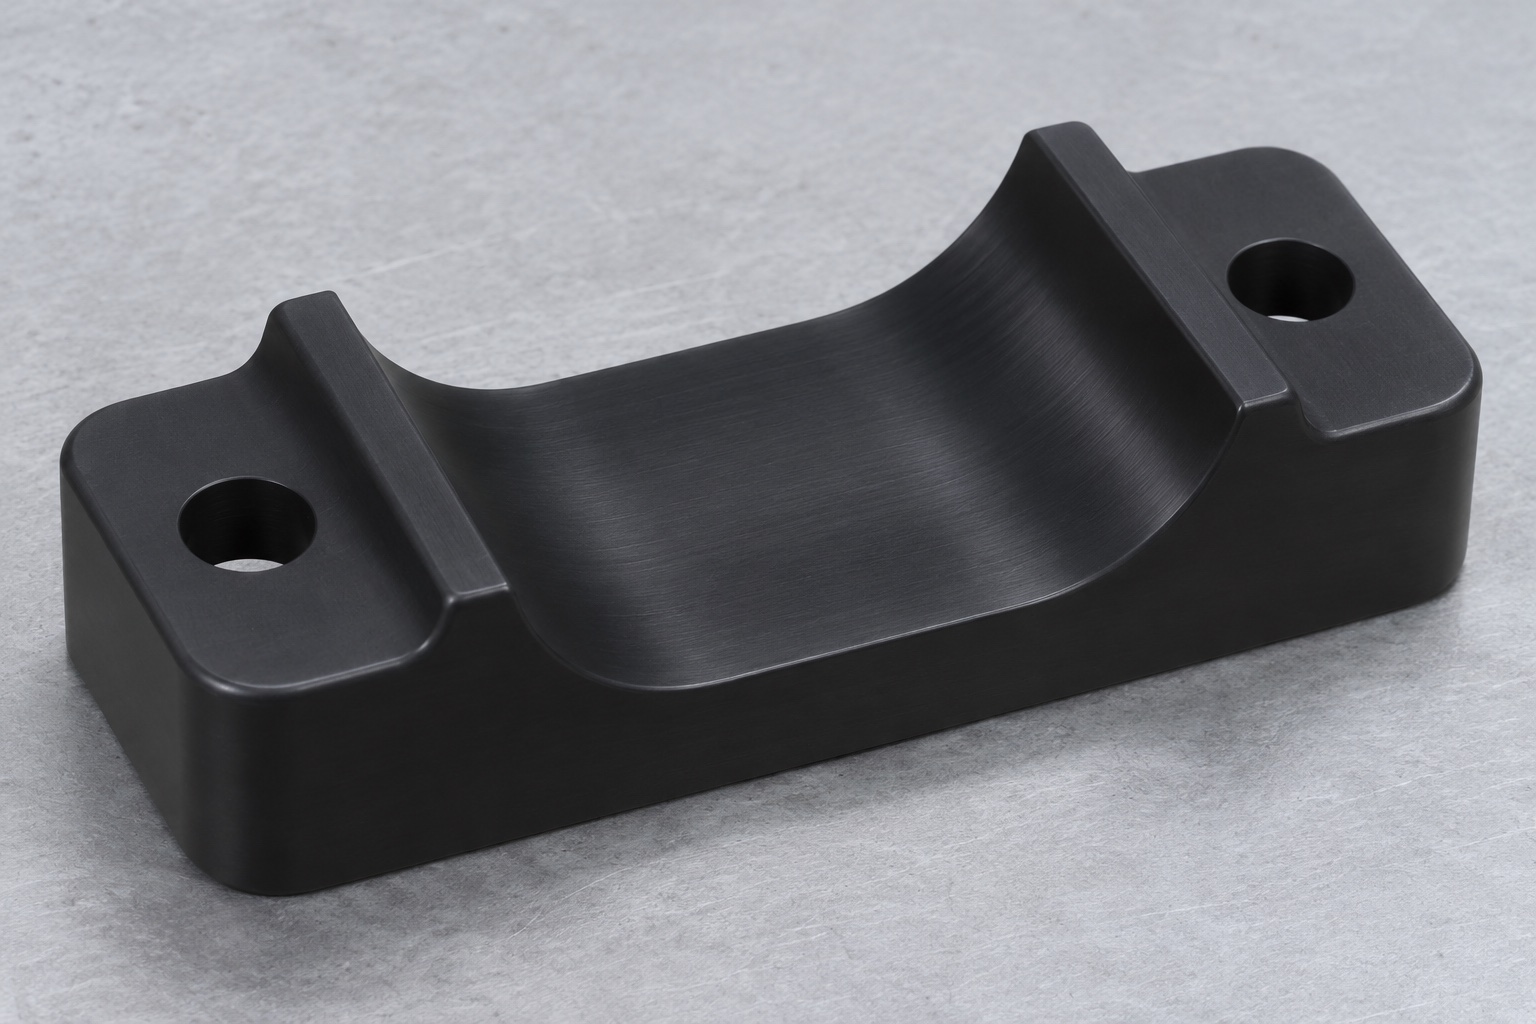
Kontakt- und Montageschnittstellen
Fordern Sie die zulässigen Abmessungen des Röhrchens an und zeigen Sie, wo die Auflage den Körper berühren kann. Identifizieren Sie den Bereich, in dem die Kappe und alle zulässigen Etiketten frei bleiben müssen. Markieren Sie den benötigten Bogenabschnitt und die vorgesehene Höhe von der Unterseite. Zeigen Sie, wie die Flügel befestigt werden und wie das Teil positioniert wird, wenn die Schraubenlöcher Spiel haben. Notieren Sie die Träger- und Halterschnittstellen getrennt von der Sattelzeichnung. Bestätigen Sie, ob ein Messmaster mitgeliefert wird und welchen Durchmesser dieser hat. Mit einem vollständigen Zeichnungspaket kann die Werkstatt anhand eines praktischen Musters eine aussagekräftige Höhenprüfung von einem Passabdruck unterscheiden.
Rohmaterial und Rückverfolgbarkeit
Wählen Sie schwarzes POM-C in der genehmigten Rohteilform. Identifizieren Sie das Los auf dem Laufzettel und legen Sie eine wiederholbare Lagerausrichtung für Pilotstücke fest. Sägen Sie genügend zusätzliches Material für einen stabilen Halt, ohne das Teil unnötig dick zu machen. Überprüfen Sie den Rohling vor der Bearbeitung auf Oberflächenschäden und Verformungen. Wenn der Käufer eine Konditionierung vorschreibt, notieren Sie deren Zeitpunkt und den erforderlichen endgültigen Messzustand. Ersetzen Sie die angegebene Sorte nicht durch nicht identifizierte Reststücke, nur weil beide schwarz erscheinen. Bewahren Sie eine Aufzeichnung des Rohmaterials und der Schruppreihenfolge auf, damit jede spätere Schicht untersucht werden kann, ohne zu erraten, welcher Materialzustand verwendet wurde.
Auflagefläche vor dem Schruppen herstellen
Erstellen Sie die Basisfläche und geeignete Seitenreferenzen, während der Rohling noch steif ist. Verwenden Sie eine breite Unterlage mit sauberen Kontaktpunkten und einer Klemmkraft, die die Flügel nicht verformt. Stellen Sie sicher, dass die Messer und Klemmen den offenen Kanal freigeben. Schruppen Sie das Profil auf, solange das Teil noch über ausreichend Querschnitt verfügt, und lassen Sie eine gleichmäßige Schlichtzugabe übrig. Wenn einseitiger Materialabtrag zu Bewegungen führt, vergleichen Sie im Pilotversuch eine ausgewogene Schrupproute. Entfernen Sie die Späne, damit sie sich nicht unter der Vorrichtung festsetzen oder in den Kontaktbereich zurückschneiden. Überprüfen Sie die Sitzfläche nach dem Lösen noch einmal, bevor Sie sie als zuverlässigen Prüfpunkt verwenden.
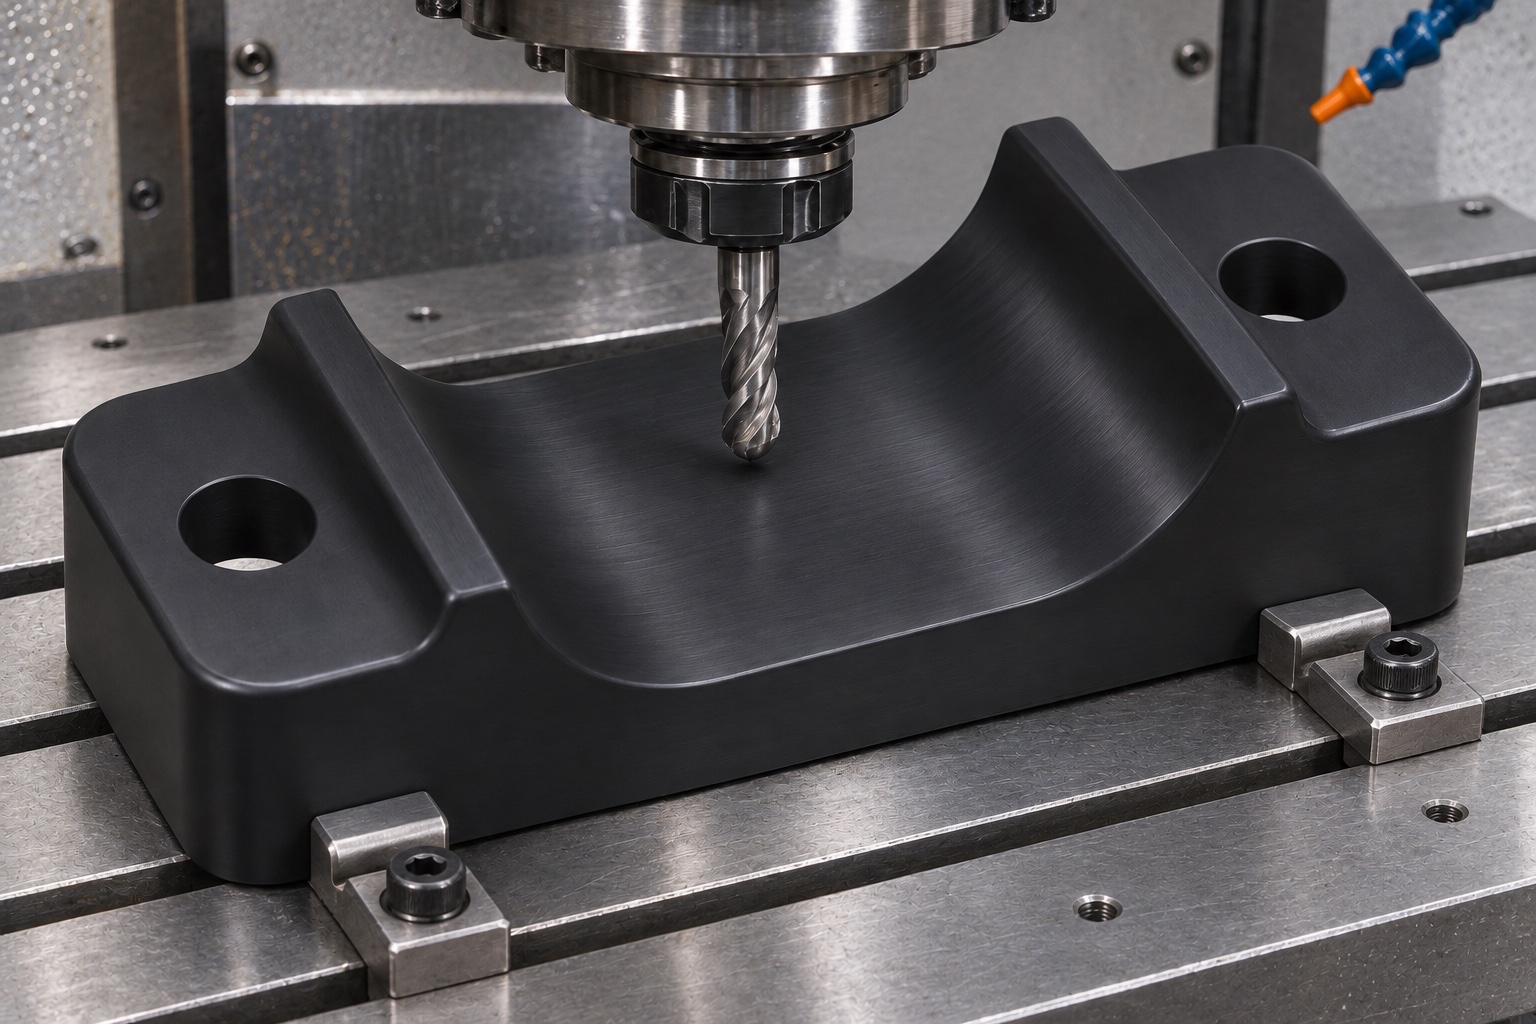
Bohrungen und Kontaktprofil fräsen
Positionieren Sie die beiden Befestigungslöcher anhand der vereinbarten Bezugspunkte. Schruppen Sie den Kanal auf und erzeugen Sie den Kontaktbogen mit einem Werkzeug und einer Zustellung, die für die Endbearbeitungsanforderung ausgewählt sind. Halten Sie den Ein- und Austritt des Fräsers nach Möglichkeit vom Arbeitskontaktband entfernt. Behandeln Sie den programmierten Radius nicht als Fertigteilmessung. Untersuchen Sie ein frühes Stück auf einen Mittelgrat und überprüfen Sie beide offenen Enden auf Werkzeugspuren. Wenn der letzte Bogen einen separaten Durchgang erfordert, behalten Sie die gleichen Positionierungsreferenzen bei. Vervollständigen Sie die Außenkontur mit einer Stütze unter der Basis, damit sich die Flügel nicht verbiegen, wenn sich der Fräser den Befestigungslöchern nähert.
Kanten und Bohrungen entgraten
Loses Material an den Kanallippen und Lochausgängen entfernen. Nutzen Sie den vorgegebenen Kantenbruch und vermeiden Sie breite Handrundungen, die die Lage des Rohres verändern. Überprüfen Sie die Unterseite auf erhabene Grate rund um die Befestigungslöcher. Ein Grat unter einem Flügel kann dazu führen, dass das gesamte Teil kippt, auch wenn der Bogen korrekt bearbeitet wurde. Verwenden Sie geeignetes Licht und eine geeignete Vergrößerung, um die schwarze Oberfläche zu untersuchen. Reinigen Sie mit der vereinbarten Methode und halten Sie die angenommenen Teile von Schleifschwämmen und Spänen fern. Der vorgeschlagene Weg beinhaltet keine besondere chemische Beständigkeit, Reinheitsklasse oder Sterilisationsmethode, es sei denn, dies wird gesondert angegeben und überprüft.
Messzustand für das Erstmuster
Legen Sie das freigegebene Teil auf die definierte Inspektionsunterlage und lassen Sie es die erforderliche Temperatur bzw. den erforderlichen Konditionierungszustand erreichen. Stellen Sie sicher, dass es auf natürliche Weise aufliegt und nicht auf einer Absplitterung oder Druckstelle wackelt. Wenn die Zeichnung eine eingeschränkte Prüfung erfordert, notieren Sie die Stützpositionen und den Befestigungszustand. Bei einer taktilen Prüfung sollte nicht genügend Kraft aufgewendet werden, um den Kanal zu bewegen oder einen Flügel anzuheben. Vergleichen Sie wiederholte Messungen an einem frühen Stück, um festzustellen, ob der Messvorgang selbst zu Abweichungen führt. Wenden Sie keinen Bearbeitungsversatz als Reaktion auf einen instabilen Messwert an. Bewahren Sie den gemessenen Zustand mit dem Erstartikelprotokoll auf.
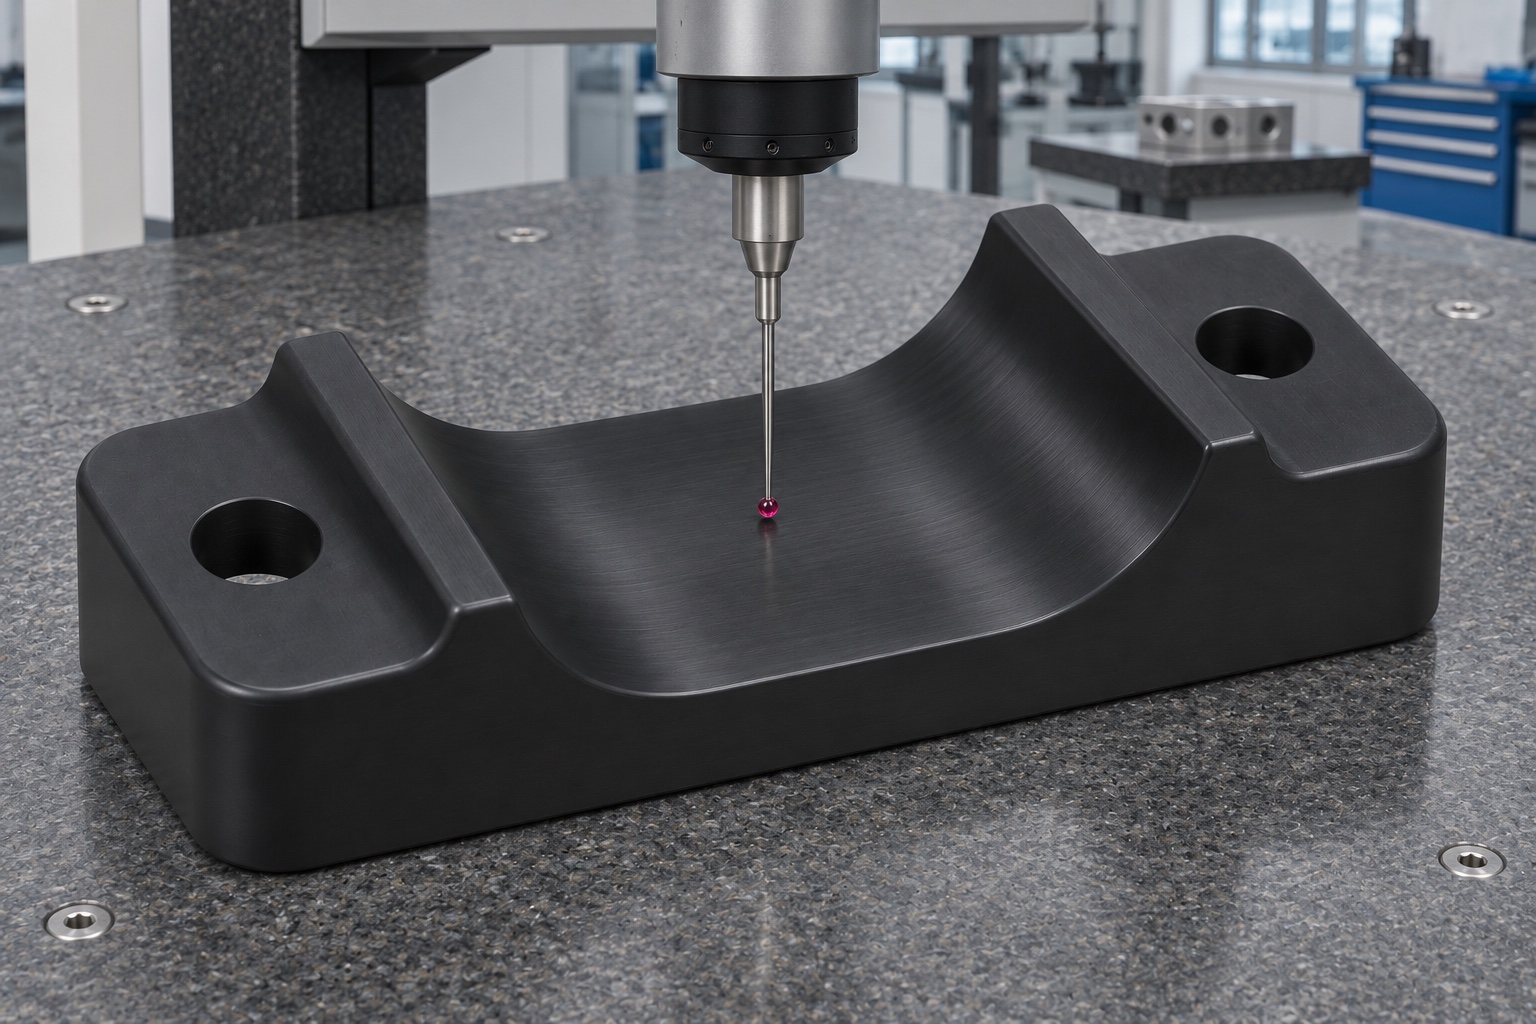
Profil und Montagemaße dokumentieren
Messen Sie den Bogen an den vereinbarten Stationen und beziehen Sie ihn auf den Sitzbezugspunkt. Verwenden Sie eine geeignete optische Sicht für die zugänglichen Enden und eine zugelassene Methode für Innenstationen, sofern angegeben. Überprüfen Sie das Montagelochmuster, den Basiskontakt und die relevante Gesamtgeometrie. Ein sauberes Referenzröhrchen kann seine Sitzhöhe von der Basis aus überprüfen. Dokumentieren Sie den Lehrendurchmesser und den Zustand des Teils und der Vorrichtung. Wenn sich die Mastermarkierungen nur an einem Hochpunkt berühren, bestätigen Sie den Bogen, bevor Sie die Höhe akzeptieren. Melden Sie tatsächliche Pilotwerte nur dann, wenn sie gemessen wurden. Dieses Beispiel liefert kein Maß- oder Prozessfähigkeitsergebnis.
Passprobe am Prüfschlitten
Verwenden Sie einen nicht betriebsbereiten Prüfschlitten und spezifizierte Schrauben und setzen Sie dann leere Prüfröhrchen ein, die vereinbarte Randbedingungen darstellen. Überprüfen Sie den Sitz, den Zugang zur Kappe und den Abstand zur separaten Halterung. Wenn die zugelassene Vorrichtung die Bewegung prüft, achten Sie bei dieser begrenzten Prüfung darauf, ob die zulässigen Röhrchenabmessungen benachbarte Hardware berührt. Ändern Sie das klinische Gerät nicht und verwenden Sie keine Patientenmaterialien. Notieren Sie den Zustand von Träger, Halterung, Rohr und Montage. Wenn ein Teil vor der Montage richtig sitzt und danach nicht, überprüfen Sie die Kontaktflächen und den Zustand des Drehmoments, bevor Sie den Auflagebogen nacharbeiten. Der Test validiert nicht das Mischen, die Aufbewahrungsdauer, die Probenhandhabung oder die Gerätesicherheit.
Abweichungen in fester Reihenfolge klären
Wenn die Bogengröße korrekt erscheint, die Sitzhöhe jedoch falsch ist, überprüfen Sie die Bogenposition und die Referenzebene. Wenn die Endprofile übereinstimmen, aber ein Hauptfelsen vorhanden ist, untersuchen Sie den Kanal auf einen zentralen Grat oder eine gebogene Basis. Wenn eine Kappe nur bei einer Röhrchenvariante stört, überprüfen Sie die angegebene Hüllkurve und die Position der Vorrichtung, bevor Sie Material entfernen. Dokumentieren Sie alle gewünschten Änderungen anhand der Zeichnung und wiederholen Sie die entsprechende Messung nach der Genehmigung. Behalten Sie die Piloteinrichtung, die Materialcharge und die Lehrenmethode bei, wenn Sie zur Wiederholungsproduktion übergehen. Ein freigegebenes Muster dient als Referenz, ersetzt jedoch nicht den Maßplan für das nächste Los.
Angebot und Prüfnachweise
Bearbeitete Teile, eine spezielle Haltevorrichtung und die Prüfentwicklung separat angeben. Geben Sie an, ob der Käufer den Träger, die Prüfröhrchen und die Befestigungselemente liefert. Fordern Sie einen Materialidentifikationsdatensatz und einen Maßbericht an, der mit der Zeichnung und dem Teilelos verknüpft ist. Wenn eine optische Spur- oder Sitzhöhenmessung erforderlich ist, beschreiben Sie den Abschnitt, die Vorrichtung und den akzeptierten Messzustand. Klären Sie die Behandlung von visuellen Markierungen und Schutzverpackungen in der Bestellung. Ein Angebot für die CNC-Bearbeitung geringer Stückzahlen kann dann im gleichen Umfang wie ein Konkurrenzangebot bewertet werden, anstatt einen Preis nur für Komponenten mit einem Preis zu vergleichen, der eine Passprüfung beinhaltet.
Bauteil an der Unterseite abstützen
Verwenden Sie eine spezielle Aussparung pro Sattel, mit flacher Auflage unter der Basis und ohne Druck an der gebogenen Kontaktfläche. Halten Sie Schrauben und Referenzteile getrennt, damit sie nicht am Kanal reiben können. Identifizieren Sie die Teilecharge, das Material und die Revision auf der Außenverpackung oder dem Transportbehälter und verknüpfen Sie das Inspektionsprotokoll mit diesen Kennzeichnungen. Dabei handelt es sich um einen gewöhnlichen Transportschutz, nicht um eine sterile Verpackung. Überprüfen Sie beim Empfang den Kanal und die Schneckenausgänge und entfernen Sie eventuelle Verpackungsreste. Wiederholen Sie die Höhenprüfung, wenn Anzeichen von Stößen, Verschiebungen oder lokaler Belastung vorliegen, bevor Sie den Sattel in der Vorrichtung verwenden.
FAQ
Handelt es sich hierbei um eine tatsächliche Lieferung eines Analysegeräts?
Nein. Es handelt sich um eine repräsentative Route zur Komponentenbearbeitung und -prüfung. Es identifiziert weder einen Kunden noch meldet es Gerätezertifizierungen oder Testergebnisse.
Warum sollten die Befestigungslöcher von der Rohrposition getrennt gehalten werden?
Sie befestigen den Sattel an einem Träger. Der Bogen und die definierten Bezugspunkte legen fest, wo das Rohr sitzt, und gewöhnliche Durchgangslöcher lokalisieren den Sattel möglicherweise nicht genau.
Was sollte der Erstmusterprüfbericht abdecken?
Verwenden Sie die Zeichnung, um die erforderlichen Abmessungen zu definieren. Zu den nützlichen Elementen gehören das Bogenprofil an den angegebenen Stationen, montierte Referenzen und die Sitzhöhe unter den vereinbarten Bedingungen.
Kann die Röhrchenkappe auf dem Auflagebogen aufliegen?
Nur wenn die Gestaltung dies ausdrücklich erfordert. In diesem Beispiel wird der Körper gestützt und die Kappe bleibt transparent.
Warum sowohl das Teil als auch ein Referenzröhrchen prüfen?
Direkte Messungen identifizieren die Geometrie, während ein Master dabei helfen kann, lokale Kontakt- und Sitzprobleme in einem definierten Passzustand aufzudecken. Die beiden Kontrollen dienen unterschiedlichen Zwecken.
Empfiehlt dieser Fall ein klinisches Mischverfahren?
Nein. Es deckt die mechanische Fertigung und den Bench-Fit mit Dummy-Teilen ab. Der klinische Betrieb und die Gerätevalidierung fallen nicht in den Geltungsbereich.
tanghangyun@oemach.com