
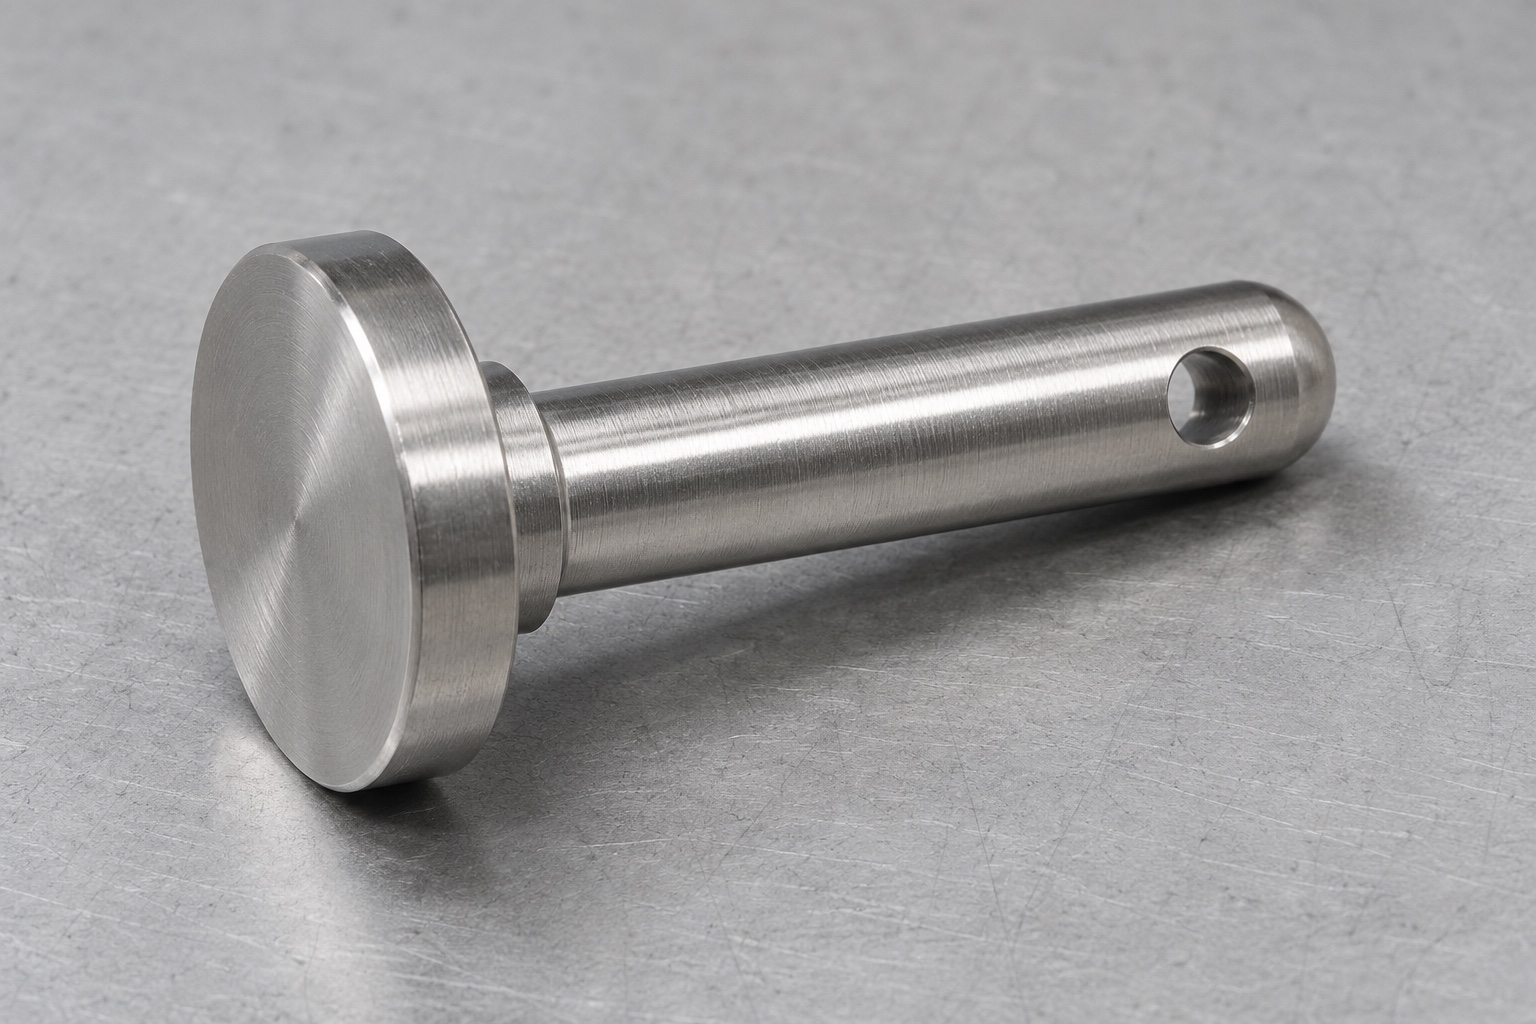
Umfang des Fertigungsbeispiels
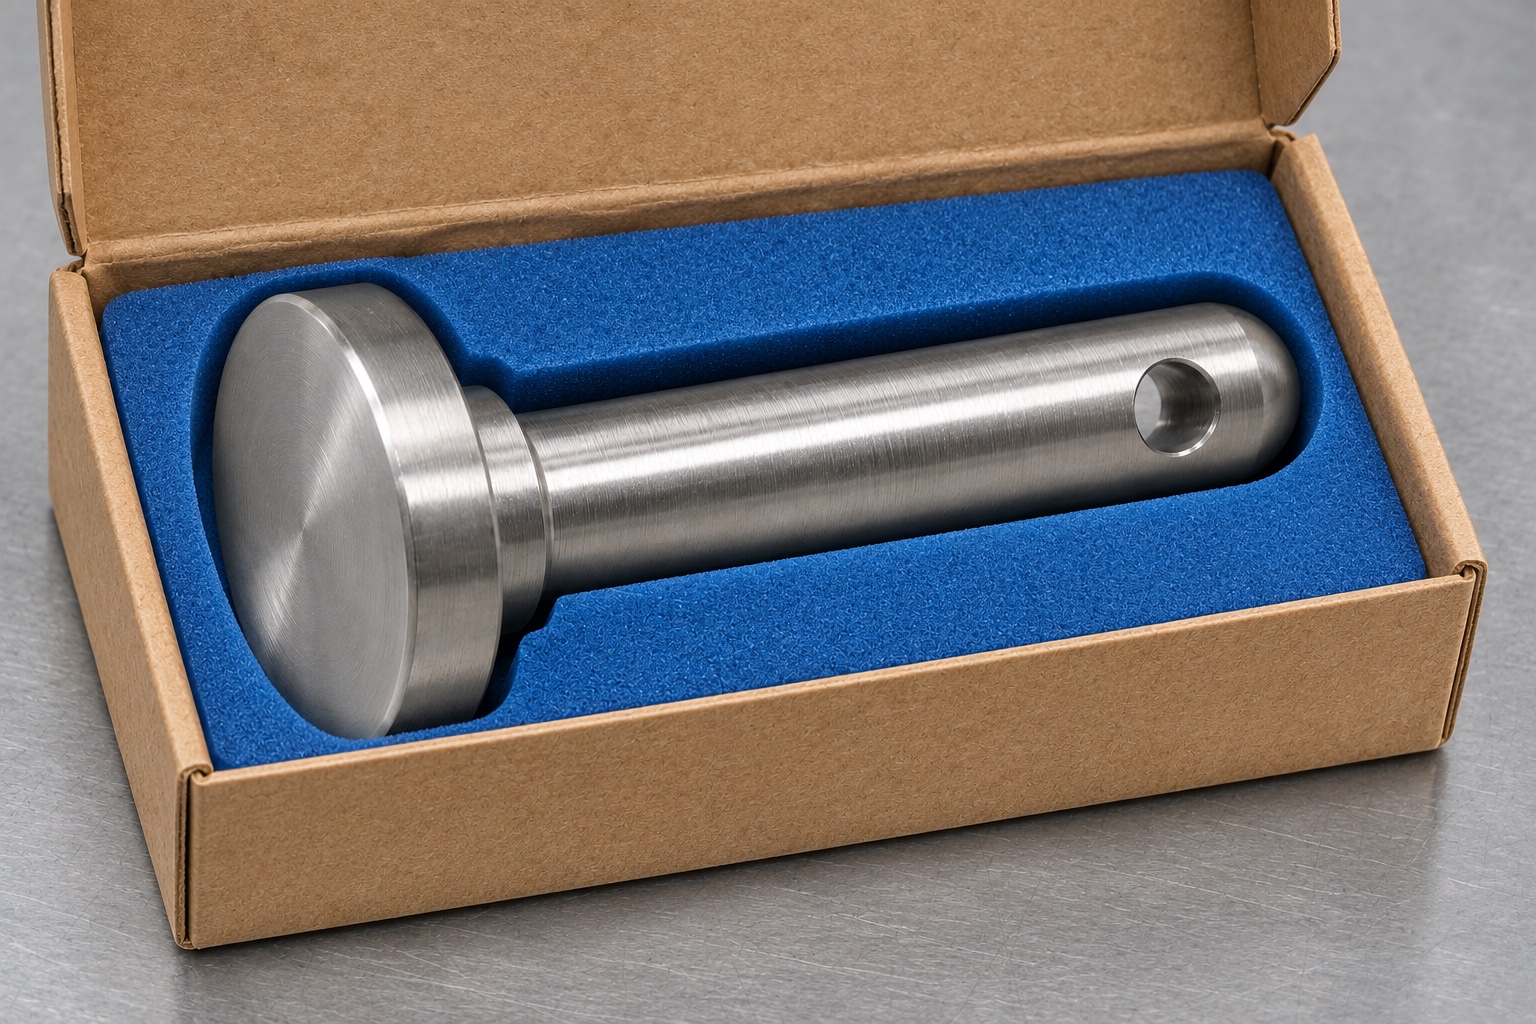
Dieser repräsentative Bearbeitungsfall beschreibt einen kreuzgebohrten Griffstift aus 316L-Edelstahl für einen Korb zur Ultraschallreinigung von Instrumenten. Es hat einen gedrehten Kopf, einen Arbeitsschaft und ein Querloch am anderen Ende. Der Kopf setzt den Einführstopp und ein separat spezifizierter Clip sorgt für den Halt. Bei den besprochenen Arbeiten handelt es sich um kundenspezifische CNC-Bearbeitung nach Zeichnung und Inspektion an einer unbelasteten Vorrichtung. Es handelt sich nicht um eine Kundenlieferung, einen zertifizierten Korb oder eine gemessene Beladung oder ein Reinigungsergebnis. Vor der Freigabe würde der Geräteeigentümer den Maßkette der Baugruppe, den zulässigen Abstand und die zugelassenen Halteteile festlegen.
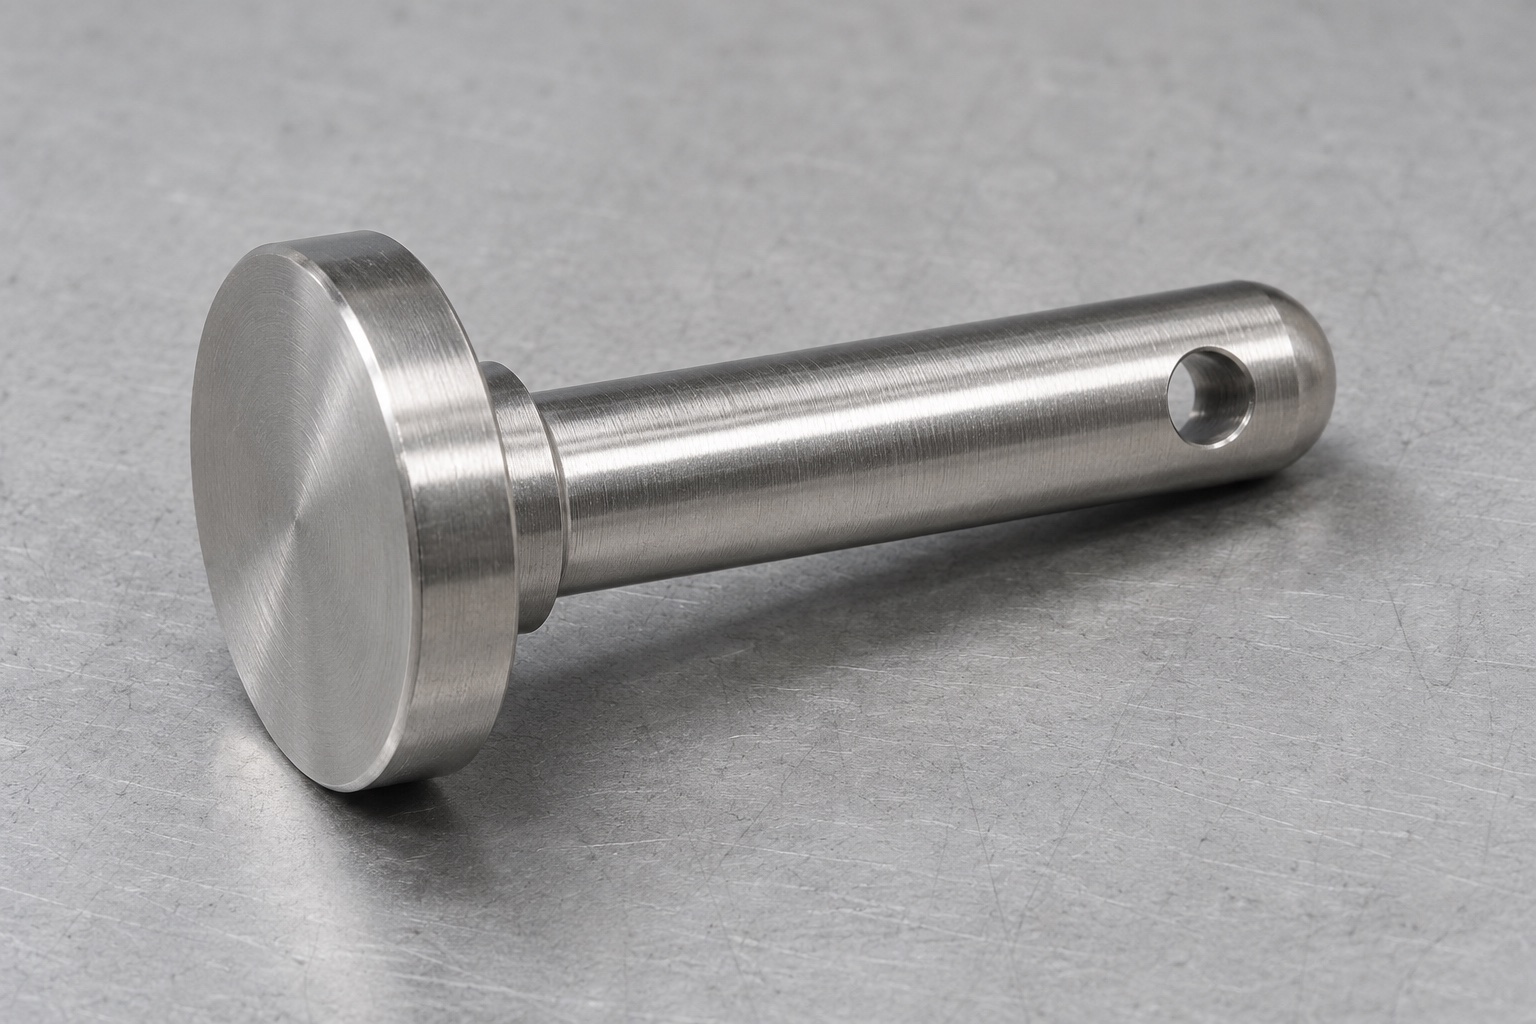
Zeichnung und Baugruppe abgleichen
Markieren Sie die Fläche unter dem Kopf, die tatsächlich die Korblasche berührt. Suchen Sie das Querloch von dieser Seite aus und nicht von der Oberseite des Kopfes aus. Fordern Sie Grenzwerte für Schaft, Lochgröße und axiale Halteposition an. Überprüfen Sie, ob die Schulter mit einem Radius in den Schaft übergeht, der den vollständigen Sitz auf einer Lasche mit quadratischer Kante verhindern könnte. Dokumentieren Sie die vorgesehene Clip-Einführungsseite und alle Hindernisse durch benachbarte Drähte oder Unterlegscheiben. Wenn die Zeichnung nur die Gesamtlänge angibt und das Loch von der Spitze aus bemaßt ist, fragen Sie, ob der resultierende Toleranzstapel den Clip-Zugriff über alle zulässigen Baugruppen hinweg schützt.
Drehrohling vorbereiten
Wählen Sie den rückverfolgbaren 316L-Stab in der angegebenen Form aus und notieren Sie die Charge auf dem Laufzettel. Der Kopfdurchmesser bestimmt die anfängliche Materialgröße; Vermeiden Sie unnötiges Material, das die Schruppbearbeitung erhöht oder den Werkzeugzugang einschränkt. Definieren Sie eine Griffzone, die die fertige Arbeitsfläche nicht beschädigt. Stellen Sie sicher, dass die gewählte Maschine und Werkstückhalterung die freiliegende Länge unterstützt. Bewahren Sie den fertigen Stift getrennt von den Rohlingen auf, sobald die Abmessungen akzeptiert wurden. Zeichnen Sie für einen kleinen Piloten die Dreheinrichtung, Messinstrumente und den Werkzeugzustand auf, damit während des Querbohrens vorgenommene Änderungen anhand einer bekannten Grundlinie beurteilt werden können.
Schaft und Anlagefläche gemeinsam drehen
Planen Sie die Stirnseite des Rohlings und legen Sie die Referenz für Kopf und Schaft fest. Schruppen Sie den Schaft auf und bearbeiten Sie den Lagerdurchmesser und die Sitzfläche in einer Aufspannung, wenn das Werkzeug sie sauber erreicht. Bilden Sie den vorgegebenen Schulterrückstand aus, ohne die nutzbare Lauflänge einzuschneiden. Überprüfen Sie vor dem Trennen, ob Späne und Oberflächenspuren herausgerutscht sind. Wenn ein zweiter Arbeitsgang die Spitze fertigstellt, stützen Sie den Stift mit einem geeigneten weichen Werkstückhalter ab und lassen Sie die Passfläche intakt. Stellen Sie sicher, dass die passende Lasche an der vorgesehenen Fläche anliegen kann. Ein kosmetisch sauberer Kopf ist kein Ersatz für eine richtig sitzende Schulter.
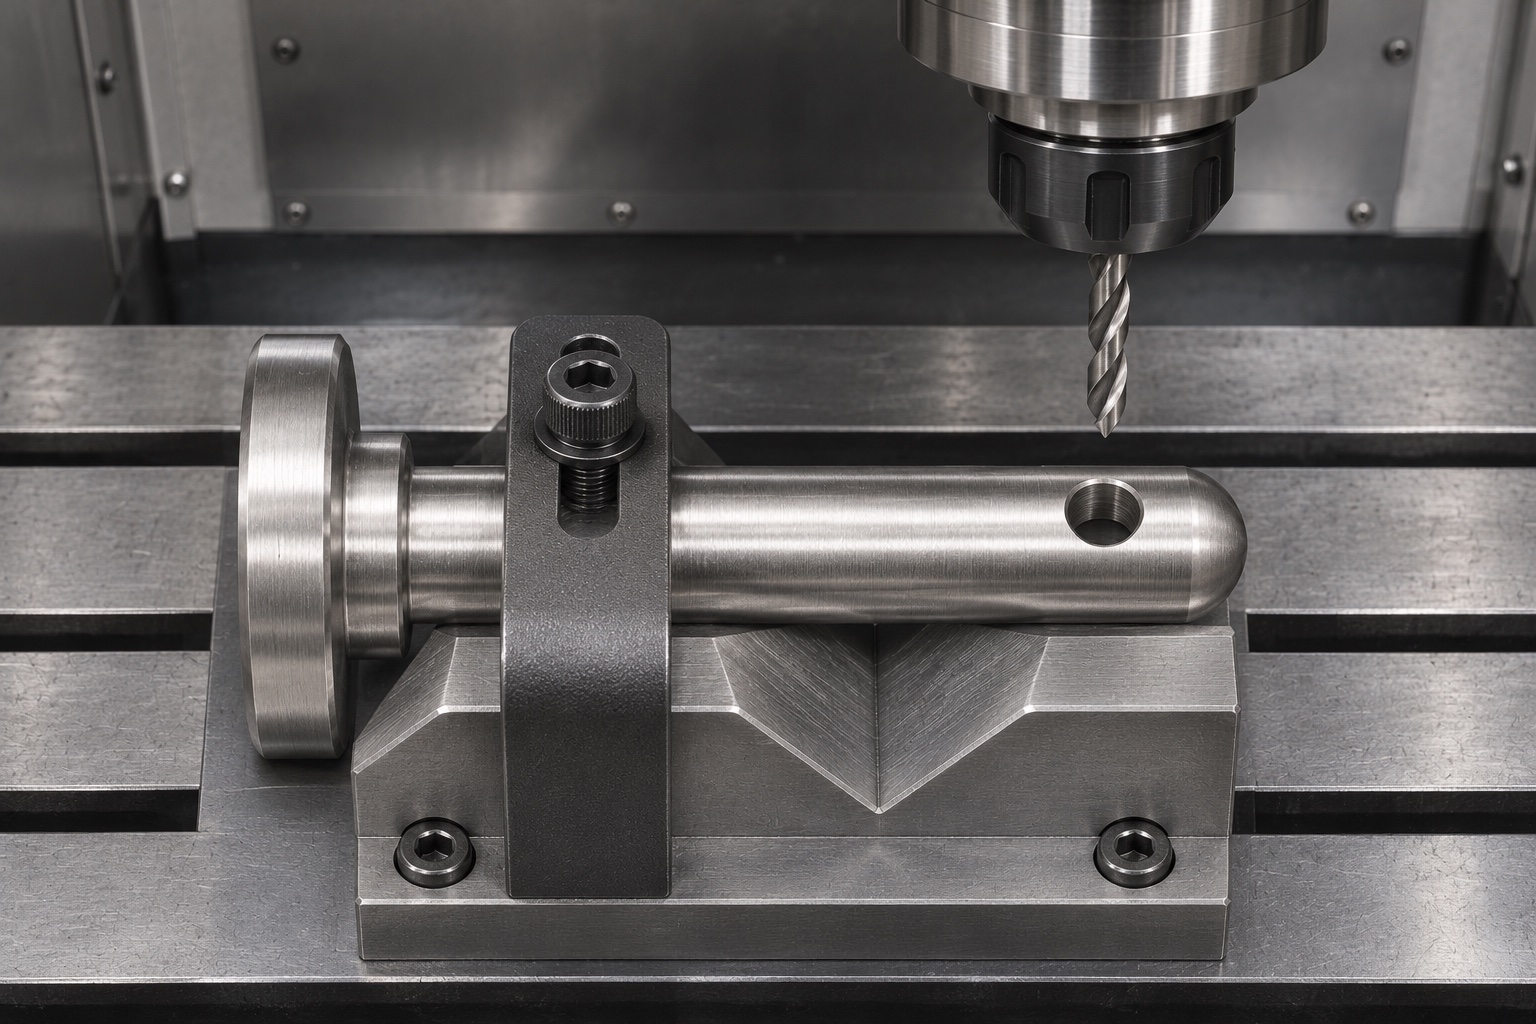
In eine Vorrichtung mit Schulteranschlag umspannen
Platzieren Sie den gedrehten Schaft in einem V-Block mit einem Endanschlag, der die Anlageschulter berührt. Halten Sie den Stift in der Nähe des unterstützten Bereichs gedrückt und halten Sie die Klemme vom Bohrpfad fern. Sorgen Sie für eine Aussparung unterhalb des Lochs, damit der Bohrer durchbrechen kann, ohne die Vorrichtung zu treffen. Stellen Sie bei jeder Setup-Änderung sicher, dass der Anschlag sauber ist. Verwenden Sie bei Bedarf eine Spotting-Methode, um den Eintritt in die gekrümmte Oberfläche zu kontrollieren. Überprüfen Sie das erste Pilotloch an beiden Öffnungen. Wenn sich der gemessene Mittelpunkt verschiebt, prüfen Sie den Sitz, den Rundlauf und den Ausbruch des Werkzeugs, bevor Sie den Programmversatz ändern.
Kanten der Querbohrung prüfen
Stellen Sie das Loch entsprechend der Zeichnung fertig und entfernen Sie Grate an beiden Schnittpunkten mit dem Schaft. Eine feste Kantenbehandlung ist einer unkontrollierten Fase vorzuziehen, bei der der Clip-Eingriff von der Lochkante abhängt. Untersuchen Sie den Ausgang unter Vergrößerung und reinigen Sie alle festsitzenden Späne. Überprüfen Sie Spitze und Schulter separat; Eine korrekte Querbohrung entschuldigt nicht eine scharfe Handhabungskante oder eine Delle auf der Sitzfläche. Wenn eine Oberflächenbehandlung erforderlich ist, definieren Sie, wann diese durchgeführt wird, und überprüfen Sie den Endzustand. Die Auswahl der Legierung impliziert in diesem Fall keine Oberflächenbehandlung, Korrosionsbewertung oder Gerätequalifikation.
Messmittel nach Merkmal auswählen
Verwenden Sie ein geeignetes externes Instrument, um den Arbeitsdurchmesser an den angegebenen Positionen zu überprüfen. Verwenden Sie bei Bedarf einen Lehrdorn oder eine ähnliche Methode zur Bestimmung der Querlochgröße. Um die axiale Beziehung zu überprüfen, setzen Sie die Schulter in die Prüfvorrichtung ein und lokalisieren Sie das Querloch relativ zu dieser Fläche mit einer kalibrierten Methode. Lassen Sie nicht zu, dass ein loser Messstift kippt und einen offensichtlichen Positionsfehler erzeugt. Messen Sie das gleiche Merkmal vom gleichen Bezugspunkt aus am ersten und letzten Führungsteil. Notieren Sie die Geräteidentifikation und notieren Sie, ob die Oberfläche vor der Messung aufgetragen wurde. Melden Sie Abweichungen nur gegenüber der freigegebenen Zeichnung.
Klammerprobe und Maßprüfung vergleichen
Installieren Sie einen sauberen Beispielclip der richtigen Revision auf dem nicht montierten Stift und achten Sie darauf, ob er ohne übermäßige Kraft durchgeht. Ein durchgelassener Clip kann immer noch unzugänglich sein, wenn der Korbstapel angebracht ist. Kombinieren Sie die Clipprüfung mit der Schulter-zu-Loch-Messung und dokumentieren Sie etwaige Spielprobleme. Wenn der Clip nur am Ausgang einrastet, prüfen Sie, ob ein Grat vorhanden ist, anstatt das Loch über die Größe hinaus zu öffnen. Wenn die Kanten nicht korrekt sind, überprüfen Sie die Größe und Ausrichtung des Clips. Die vorgeschlagene Prüfung ergänzt die Zeichnungsprüfung; es ersetzt es nicht und stellt auch keine Retentionsfestigkeit her.
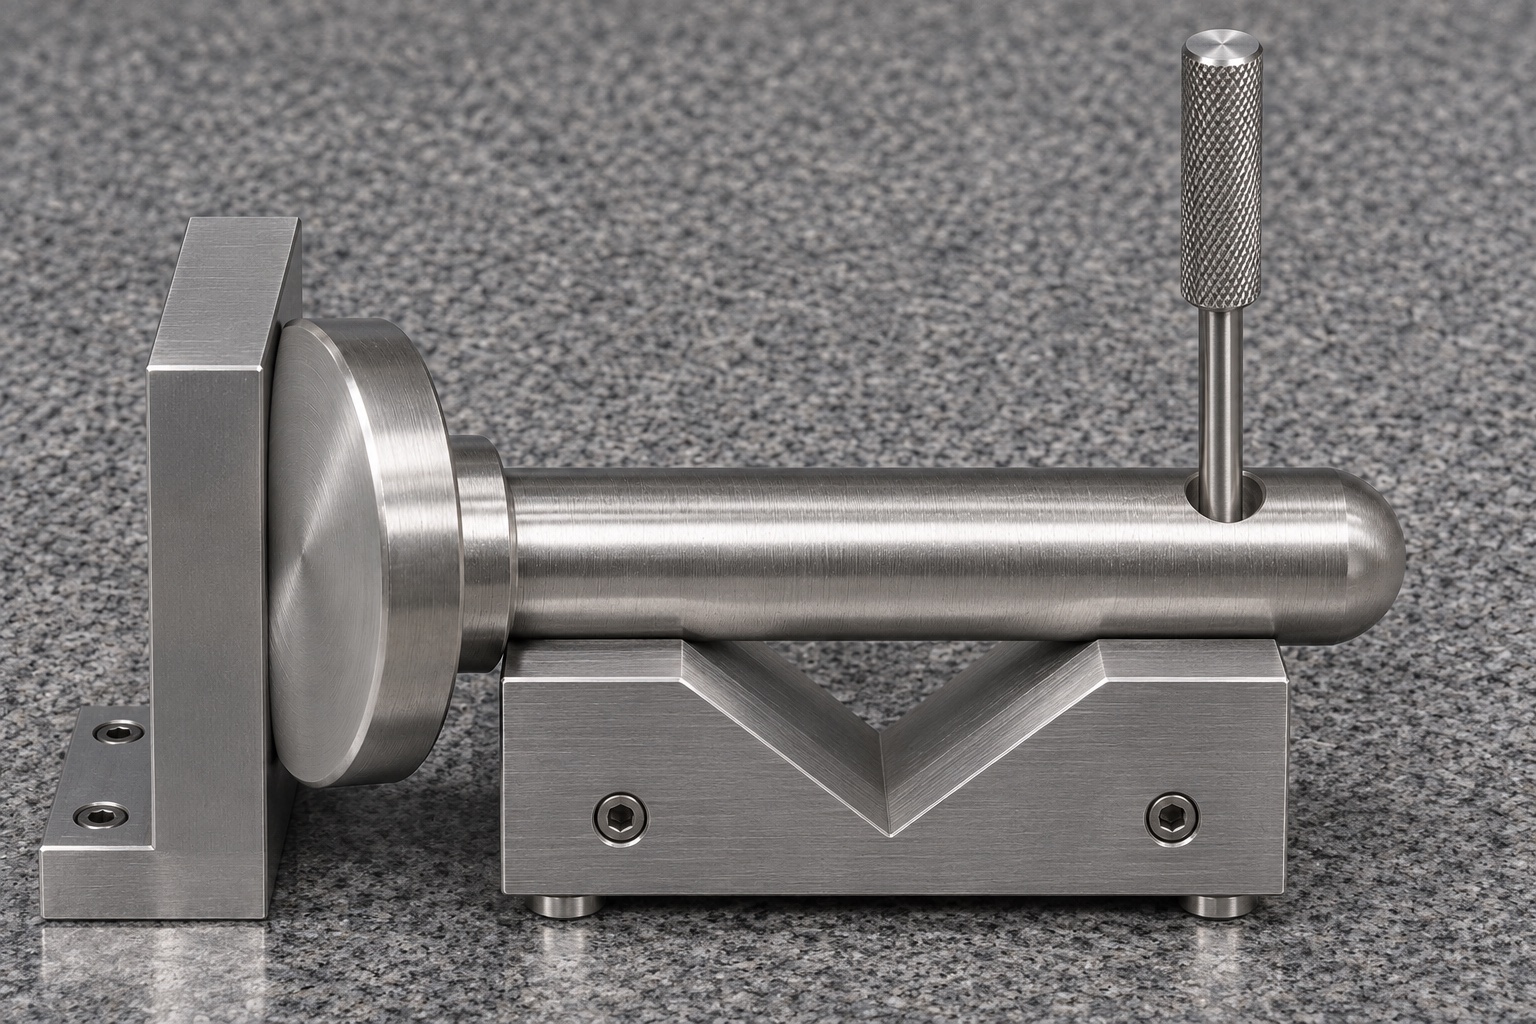
Unbelastete Baugruppe prüfen
Verwenden Sie Prüfmuster oder eine nicht funktionsfähige Korbhalterung, die die zulässige Dicke und Lochausrichtung angibt. Setzen Sie den Stift von der vorgesehenen Seite ein, setzen Sie den Clip ein und bewegen Sie den unbelasteten Griff durch den vereinbarten Bereich. Überprüfen Sie den Abstand am Kopf und am Clip. Notieren Sie den Grenzstapel, die Clip-Revision und die Messmethode. Wenn der Kopf nicht sitzt, überprüfen Sie zuerst den Schulterradius und die Laschenkante. Wenn das Endspiel zu groß ist, bewerten Sie den Stapel neu, bevor Sie die Stiftlänge ändern. Aus dieser Vorrichtung lassen sich keine Schlussfolgerungen zum Anheben des Korbes, zur Ausdauer beim Radfahren oder zur Wiederaufbereitung von Instrumenten ziehen.
Fertigungsdaten für Wiederholungslose
Bewahren Sie die qualifizierten Dreh- und Querbohrreferenzen, die Gratprüfmethode und die Einrichtungsaufzeichnungen auf. Ein späterer Wechsel zu angetriebenen Werkzeugen kann sinnvoll sein, vergleichen Sie jedoch die fertige Lochposition und den Kantenzustand mit der vereinbarten Abnahmemethode. Ändern Sie bei der Bearbeitung kleiner Stückzahlen nach Möglichkeit immer nur eine Variable, damit die Ursache einer Verschiebung ermittelt werden kann. Überprüfen Sie das erste Teil erneut, nachdem Sie das Werkzeug oder die Werkstückhalterung geändert haben. Nutzen Sie die Probenahme nur vereinbarungsgemäß; Eine isolierte Eignungsprüfung kann die Prozessfähigkeit nicht ermitteln. Steuern Sie den Clip separat, damit ein nicht genehmigter Hardware-Austausch das Inspektionsergebnis nicht verändert.
Umfang des Angebots
Bitten Sie die Lieferanten, den bearbeiteten Stift, etwaige Oberflächenbeschaffenheiten und die Erstmusterdokumentation separat zu bepreisen. Stellen Sie die Clip-Zeichnung und den Maßkette der Baugruppe bereit, auch wenn beides nicht mit dem Stift geliefert wird. Geben Sie an, ob der Lieferant eine Testvorrichtung bauen oder einen vom Käufer bereitgestellten Prüfmuster verwenden muss. Identifizieren Sie die zu meldenden Abmessungen und Kantenbedingungen und wie Teil- und Losidentitäten übertragen werden sollen. Klären Sie, ob Schutzbeutel oder geteilte Tabletts erforderlich sind. Damit ist ein Angebot für ein Drehteil mit Bohrung vergleichbar mit einem Angebot, das auch einen Passungsnachweis und eine dokumentierte Kantenprüfung beinhaltet.
Bauteil nach der Endprüfung schützen
Platzieren Sie jeden Stift in einem einzelnen Schlitz mit Unterstützung entlang des Schafts und Platz um den Kopf herum. Lassen Sie Clips nicht in denselben Steckplatz fallen, es sei denn, die vereinbarte Verpackung trennt sie eindeutig. Schützen Sie die aufgenommene Lauffläche vor Stift-zu-Stift-Kontakt und halten Sie die Querbohrung sauber. Beschriften Sie den Karton oder den Traveller mit der Zeichnungsrevision, der Materialcharge und der Menge. Benutzen Sie die Verpackung nur als Schutz bei Handhabung und Transport. Wenn ein Teil mit einer Delle in der Nähe der Schulter oder des Lochs ankommt, stellen Sie es zur Beurteilung unter Quarantäne, anstatt es durch die Passlaschen zu schieben.
FAQ
Handelt es sich um ein geliefertes Kundenprojekt?
Nein. Es handelt sich um eine repräsentative CNC-Fertigungsroute mit vorgeschlagenen Prüfungen. Es wird kein Anspruch auf einen Kunden, eine Zertifizierung oder eine gemessene Leistung erhoben.
Warum einen V-Block zum Bohren verwenden?
Es fixiert den zylindrischen Schaft, während ein Schulteranschlag die axiale Position steuert. Die Vorrichtung benötigt weiterhin einen stabilen Halt und Spielraum für den Bohrerausbruch.
Welche Dimension steuert den Zugriff auf den Clip?
Der Abstand zwischen Schulter und Loch und der tatsächliche Laschenstapel bestimmen den axialen Zugang. Auch benachbarte Strukturen und die Einschubrichtung spielen eine Rolle.
Was passiert, wenn der Clip vor der Montage passt, danach aber nicht?
Überprüfen Sie die Stapeldicke, den vollständigen Schultersitz und den Zugang zum Loch. Vergrößern Sie ein nachgiebiges Loch nicht, um ein nicht damit zusammenhängendes Passungsproblem auszugleichen.
Kann dieser Weg eine Passivierung beinhalten?
Ja, sofern spezifiziert und genehmigt. Vereinbaren Sie die Vorgehensweise, die Rückverfolgbarkeit und die nach der Behandlung zu prüfenden Maße bzw. Flächen.
Wie sollten lose Klammern verpackt werden?
Halten Sie sie von der Lauffläche und der Schulter getrennt. Identifizieren Sie die Clip-Revision und die Menge, wenn die Bestellung diese Hardware umfasst.
tanghangyun@oemach.com