
Umfang des Fertigungsbeispiels
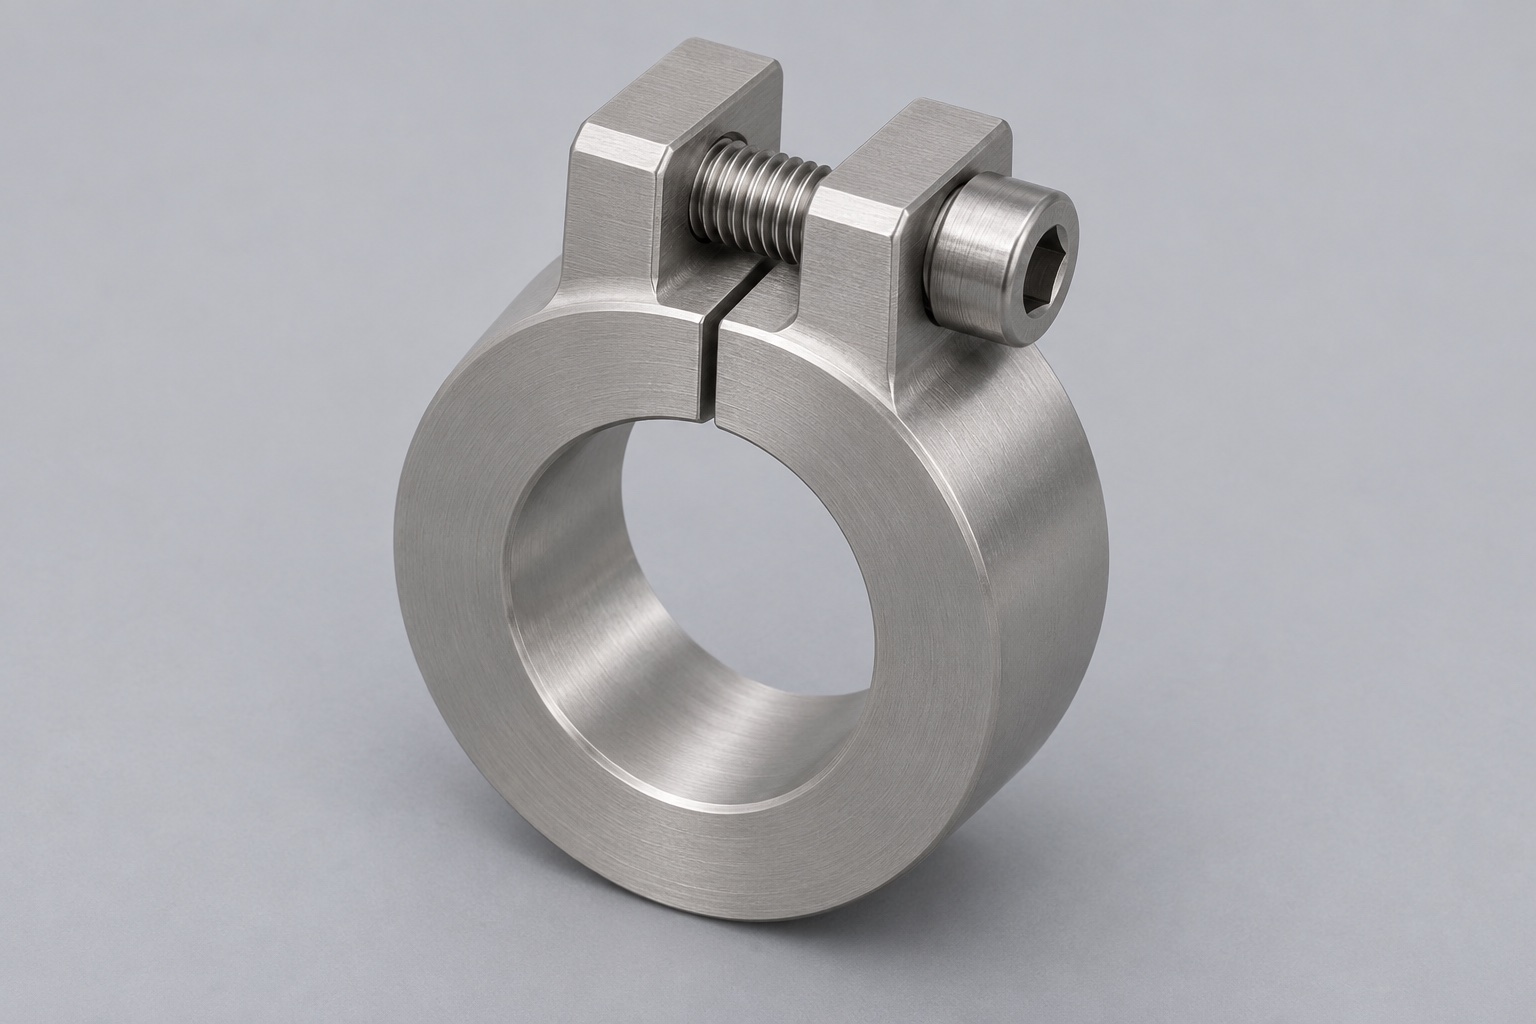
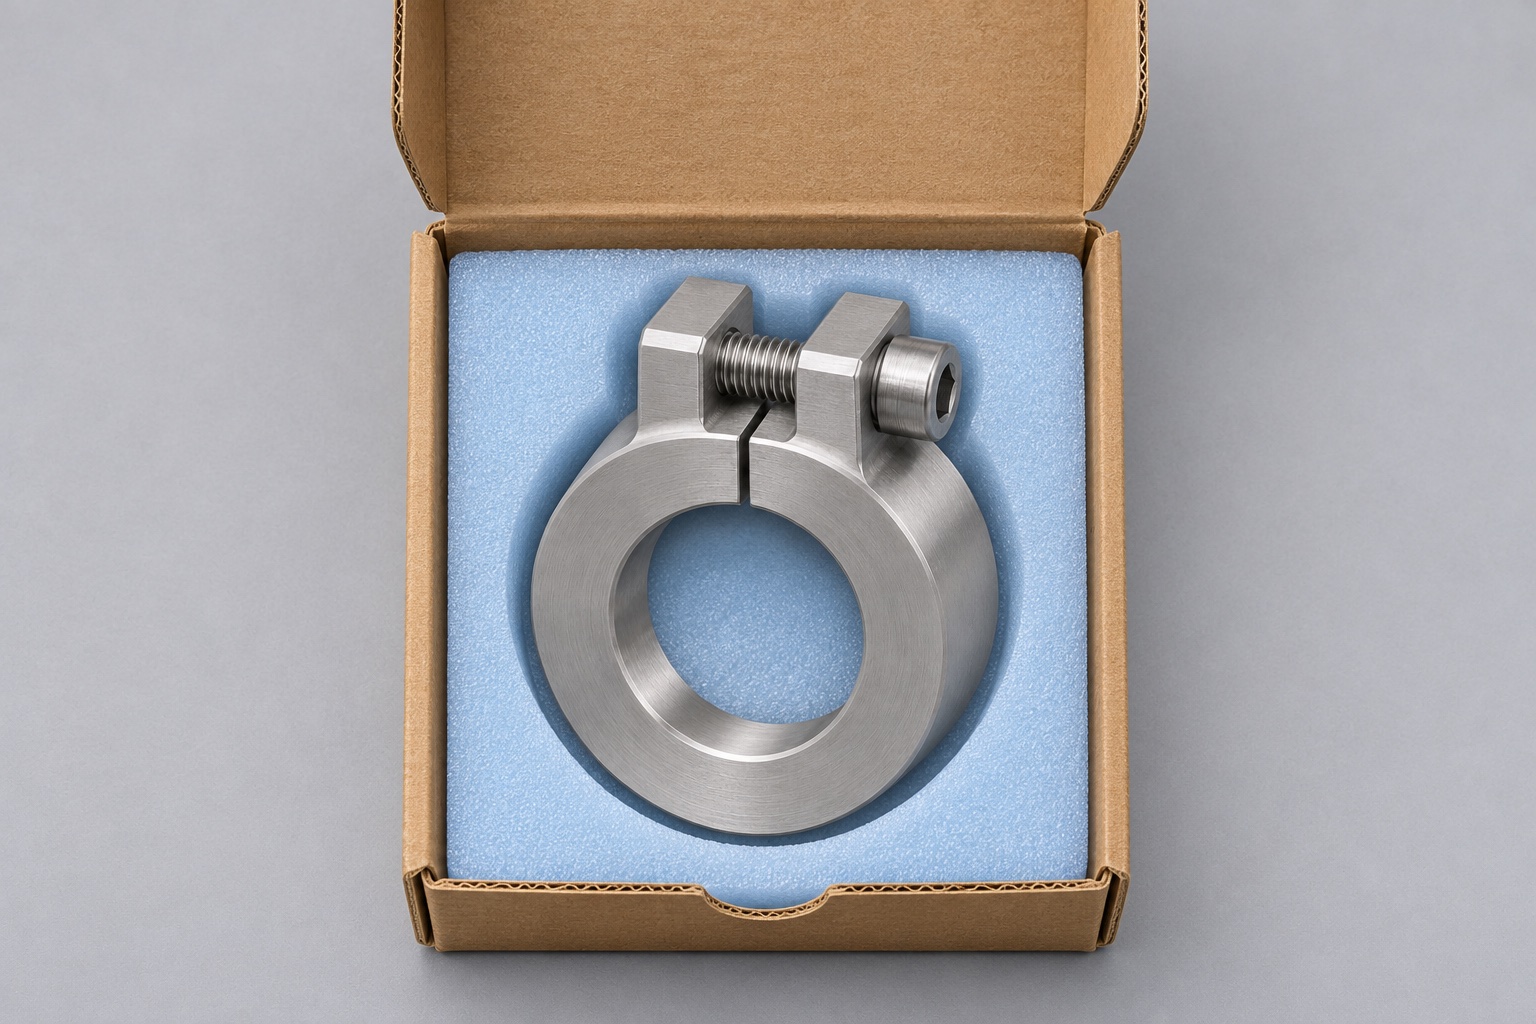
Dieser repräsentative Bearbeitungsfall betrifft einen geschlitzten Klemmring aus 316L-Edelstahl für eine zahnärztliche Servicevorrichtung für Dentalhandstücke. Ein Prüfzylinder sitzt durch den Klemmring und gegen eine Flächenreferenz in der Bankbaugruppe. Ein radialer Schlitz ermöglicht es, zwei integrierte Laschen mit einer Querschraube um den Lauf zu schließen. Der Umfang beschränkt sich auf ein vorgeschlagenes Bauteil, seine Werkzeuge und einen Maßprüfplan. Es handelt sich nicht um eine Lieferung an den Kunden, eine zertifizierte Vorrichtung oder die Prüfung eines funktionierenden Handstücks. Bei einem neuen Design sollten die Stützlast, die Passgeometrie und akzeptable Kontaktstellen ermittelt werden, bevor etwaige Toleranzen festgelegt werden.
Schnittstellen für die Angebotsanfrage
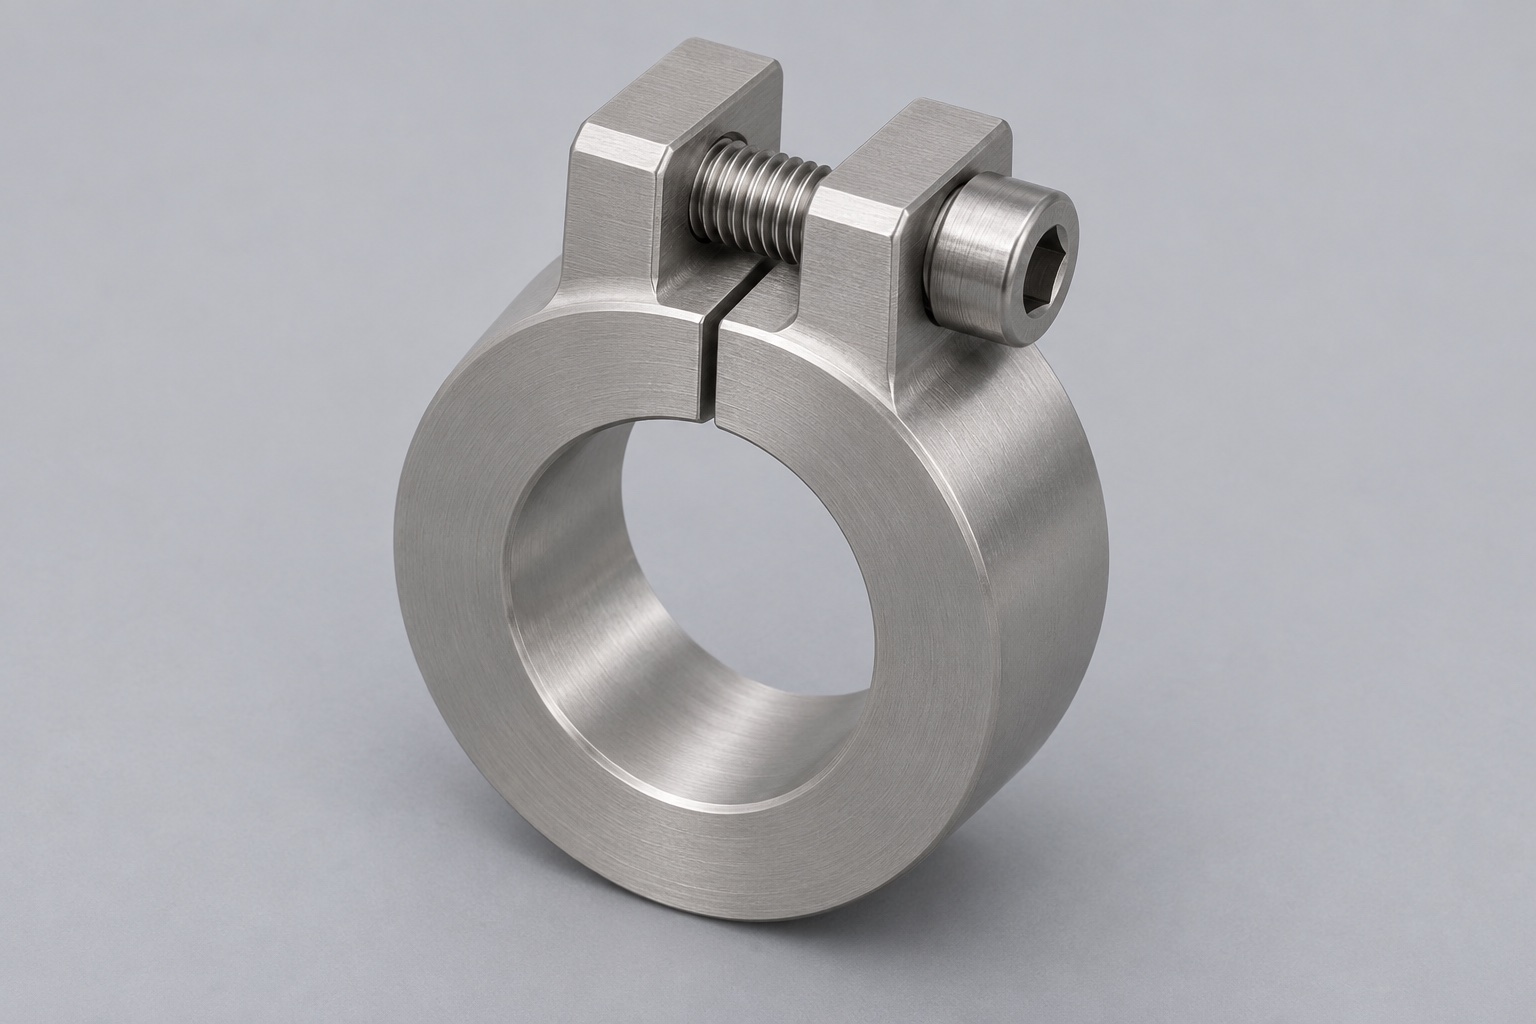
Stellen Sie einen Schnitt durch den Klemmring, eine axiale Ansicht des Schlitzes und ein Detail der Klemmlasche bereit, das zeigt, welche Seite mit einem Gewinde versehen ist. Zeigen Sie die Schulter am Prüfzylinder und die Sitzfläche der Bank auf einer separaten Montagezeichnung an. Behandeln Sie den Körperumfang nur dann als Greiffläche, wenn er nicht den Montageort definiert. Berücksichtigen Sie die Kopfsitzentlastung und den Treiberumschlag, da die Schraube neben einer Werkbankwand möglicherweise schwer zu erreichen ist. Geben Sie an, ob ein Liner in der Produktion vorhanden sein wird. Wenn dies der Fall ist, fordern Sie die Kragenzeichnung und die Buchsenzeichnung bei passenden Revisionen an, damit der radiale Stapel und der verfügbare Schließweg gemeinsam überprüft werden können.
Bearbeitungszugaben für die Pilotserie
Beginnen Sie mit einem Stück verfolgbarem 316L-Material, das breit genug ist, um die Laschen integral zu lassen. Bestimmen Sie die Abschneidemenge und markieren Sie die Materialcharge auf dem Laufzettel, nicht auf der Funktionsfläche. Für den Piloten sollten Sie Material an der Bohrung für einen zweiten Endbearbeitungsvorgang reservieren, wenn der Versuch nach dem Schlitzen erhebliches Ablösen zeigt. Bei dem Betrag handelt es sich um eine zu prüfende Prozessentscheidung, nicht um eine allgemeine Bearbeitungszugabe. Ein kleiner Pilot kann eine Finish-Sequenz mit geschlossenem Ring mit einer unterstützten Finish-Sequenz nach dem Schlitz vergleichen. Verwenden Sie für beide das gleiche Akzeptanz-Setup, sodass die Befestigungskraft den offensichtlichen Unterschied zwischen den beiden Routen nicht erklären kann.
Hauptaufspannung zum CNC-Drehen
Drehen Sie die Stirnfläche des Rohlings plan, schruppen und fertigen Sie die zugänglichen zylindrischen Merkmale und prüfen Sie, ob sich am Bohrungseintritt Späne verfangen haben. Halten Sie die Sitzfläche und die Bohrung in einer Drehanordnung, wenn die ausgewählte Werkstückspannung beide erreichen kann. Wenn das Außenmaterial nach der Vorbereitung nicht rund ist, verwenden Sie eine Vorrichtung, die für den Rohling und die ausgewuchteten Spindelbedingungen geeignet ist. Drehen Sie einen unausgeglichenen Knüppel nicht wie einen Rundstab. Überprüfen Sie den Zugang zur Bohrstange und zeichnen Sie die erste Messung auf, nachdem das Teil abgekühlt ist. Wenn der Übergang zum Fräsen auf einem zylindrischen Merkmal beruht, markieren Sie dieses Merkmal und das vorgesehene Klemmband auf dem Einrichtungsblatt.
Aufspannung für Klemmlaschen und Schraubenbohrung
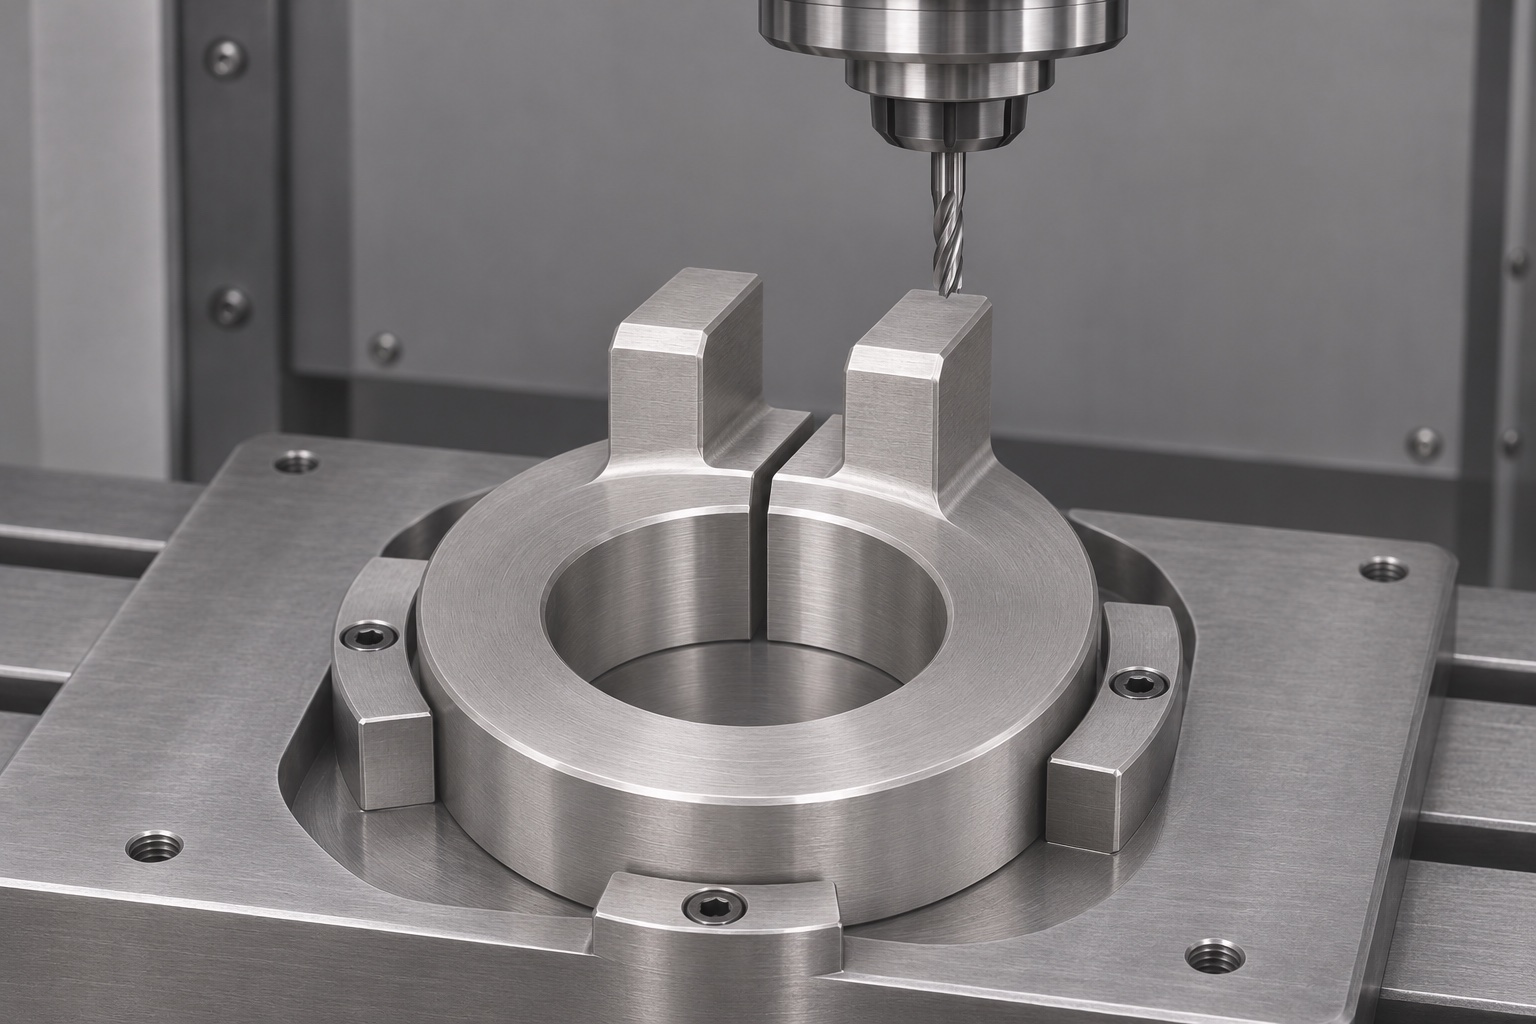
Eine Wiege stützt den unteren Teil des Körpers gegen den axialen Anschlag. Eine feste Winkelbezug positioniert den Rohmaterial für die Klemmlaschen ohne Verwendung einer kosmetischen Markierung. Bearbeiten Sie die Laschenseiten, während der Oberschaft noch verbunden ist. Bohren Sie die Spiel- und Gewindevorbereitungsmerkmale aus der vereinbarten Richtung und verwenden Sie eine Werkzeugreichweite, die das gegenüberliegende Ohr und die gegenüberliegende Vorrichtung vermeidet. Überprüfen Sie den Kopfsitz auf der Spielseite, bevor Sie den radialen Spalt schneiden. Wenn ein Zugriff von der gegenüberliegenden Seite erforderlich ist, überprüfen Sie nach dem Umzug die Positionierungsreferenzen. Behalten Sie diese Änderung im Setup-Datensatz bei, damit das nächste Los nicht davon abhängt, dass ein Bediener die Ausrichtung aus dem Speicher rekonstruiert.
Schlitz mit kontrollierter Werkzeugbahn öffnen
Der Rohling bleibt auf seiner Stirnflächenauflage, wobei die Klemmen durch den Körper und nicht durch die Laschen wirken. Ein schmales Werkzeug öffnet den radialen Weg zur Bohrung. Wählen Sie das Werkzeug und den Eintritt so aus, dass ein schwer erreichbarer Austrittsgrat in der Bohrung vermieden wird. Lassen Sie die Spanabsaugung am Schnittpunkt aktiv und messen Sie die Schlitzbreite nach dem Entfernen des Teils. Wenn der Spalt konisch ist oder sich verschiebt, prüfen Sie die Werkzeugdurchbiegung und den Sitz der Vorrichtung, bevor Sie die nominale Werkzeugkompensation ändern. Messen Sie die Bohrung erneut ohne Schraubenlast. Dieser Vergleich trennt ein Slit-Cut-Problem von einer allgemeinen Schließung nach der Lagerfreigabe; Die Korrekturen für die beiden Bedingungen sind nicht austauschbar.
Schlitzübergänge und Gewinde fertigstellen
Führen Sie die angegebenen Kantenbrüche an der Bohrungsmündung und an beiden Schlitzkreuzungen durch und achten Sie dabei darauf, dass der axiale Sitz intakt bleibt. Verwenden Sie eine geeignete Vergrößerung, um am Austritt des Fräsers nach umgedrehtem Metall zu suchen. Stellen Sie sicher, dass das Gewindeohr die entsprechende Prüflehre aufnimmt, ohne dass die Produktionsschraube durch Fremdkörper läuft. Gemäß den vereinbarten Bauteilanforderungen reinigen und die Manschette während der Handhabung von Stahlspänen fernhalten. Jede vorgegebene Nachbearbeitung gehört mit ihren Timing- und Akzeptanzkriterien zur Oberfräse. Eine glänzende optische Oberfläche sollte keine Rauheitsprüfung ersetzen oder dazu führen, dass eine passgenaue Oberfläche über die Zeichnung hinaus poliert wird.
Drei Messungen für die Erstmusterprüfung
Der vorgeschlagene Erstmusterprüfbericht zeichnet die Bohrungsgröße in identifizierten Tiefen und Richtungen, die freie Schlitzbreite an definierten Stellen und die axiale Flächenbeziehung zur Bohrung auf. Überprüfen Sie, ob der Ring bei entfernter Schraube natürlich auf der Fläche aufliegt. Wenn ein Scan erforderlich ist, definieren Sie den nicht verwendbaren Bogen neben dem Schlitz und den Fasenausschluss. Überprüfen Sie die Querlöcher und den Kopfsitz anhand ihrer eigenen Referenzflächen. Verwenden Sie dieselbe Teile-ID, um die Nachbearbeitungs- und Endablesungen zu verbinden, damit Änderungen nachverfolgt werden können. Melden Sie kein numerisches Ergebnis für ein Merkmal, bevor Sie sich auf das Instrument, den Zustand und die Probenahmemethode geeinigt haben.
Passung in einer separaten Vorrichtung prüfen
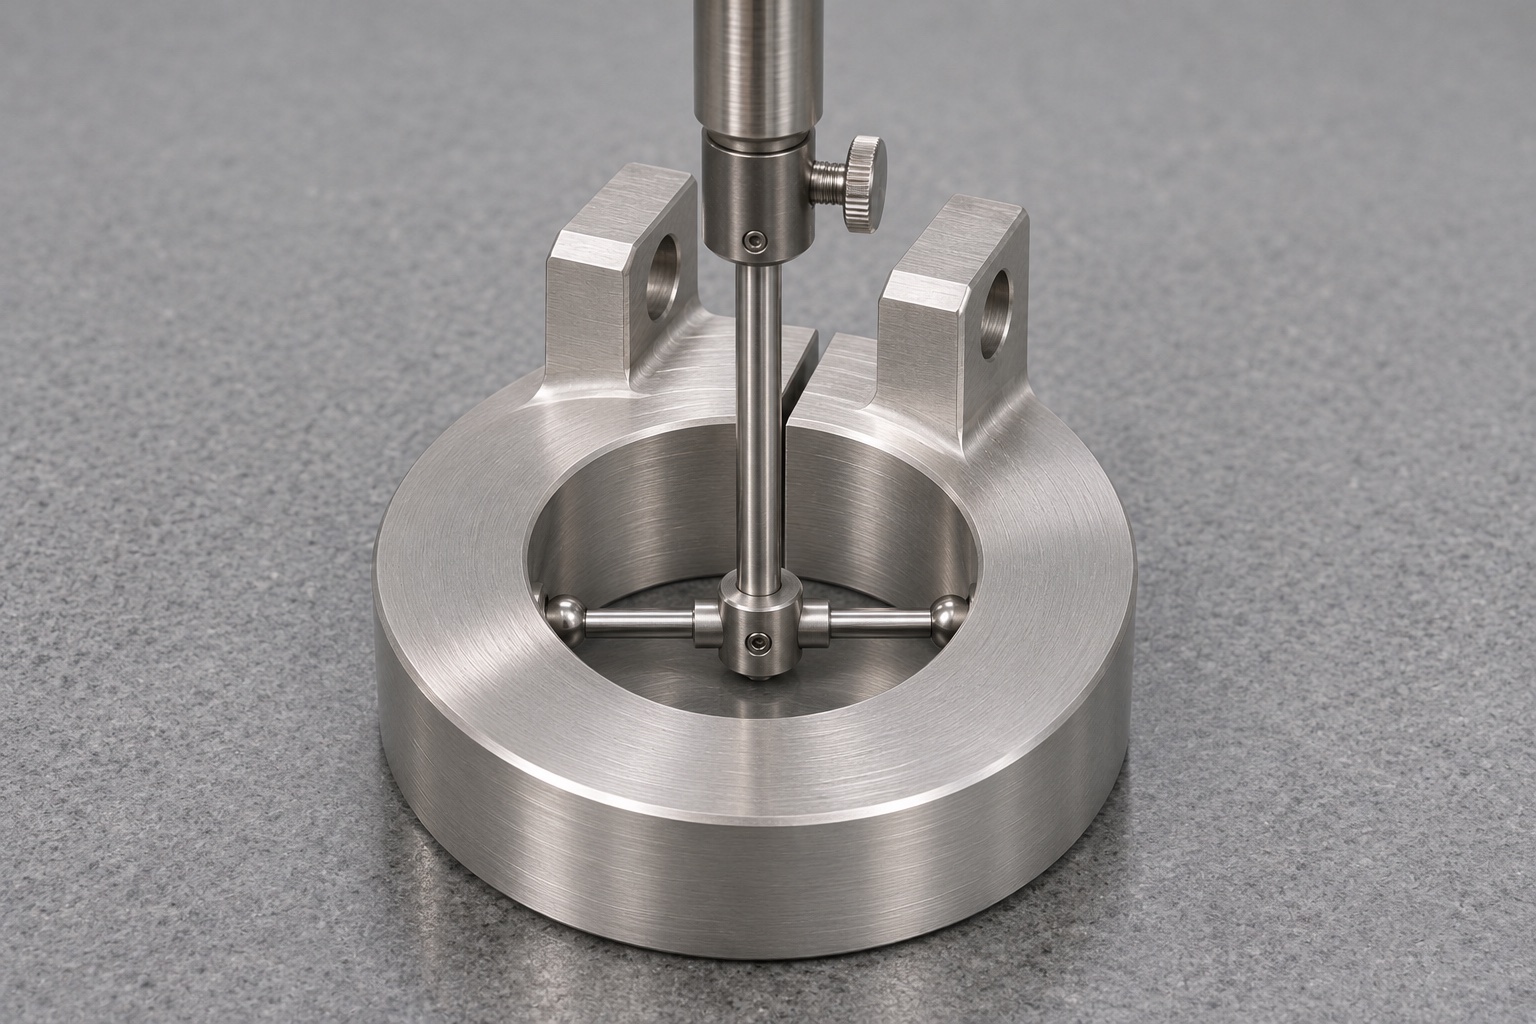
Ein zugelassener Prüfzylinder mit bekanntem Durchmesser und bekanntem Schulterzustand kann den Installationszugang und die Schließsequenz überprüfen. Beachten Sie, ob es hineingleitet, auf der vorgesehenen Fläche aufliegt und sich löst, sobald die Schraube herausgedreht wird. Eine Schraube, die den Boden eines Blindgewindes erreicht, bevor sie die Laschen schließt, ist ein anderes Problem als ein Klemmring mit übermäßigem Spiel. Notieren Sie den Unterschied und prüfen Sie die Schraubenlänge, bevor Sie die Bohrung nachbearbeiten. Wenn eine Auskleidung angebracht ist, bewerten Sie die Manschette mit der angegebenen Auskleidung, anstatt Schlussfolgerungen aus einem Metall-auf-Metall-Versuch zu ziehen. Es werden hier keine Auswirkungen auf Vibration, Lebensdauer oder Gerätesicherheit geltend gemacht.
Kriterien für Wiederholungslosen
Wenn die freie Bohrung innerhalb des spezifizierten Zustands bleibt und der Schließweg am Piloten ausreichend ist, behalten Sie die einfachere Route bei. Wenn es je nach Schlitzvorgang variiert, prüfen Sie zunächst den Zustand des Rohteils, die Schnittreihenfolge und die Spannkraft. Wenn ein Abschluss nach dem Schlitz erforderlich ist, erstellen Sie ein Nest, das sich wiederholt, ohne den Klemmring wieder in eine runde Form zu zwingen. Überprüfen Sie die Einstellungen nach der Freigabe noch einmal und notieren Sie sie. Bei der CNC-Bearbeitung kleiner Stückzahlen können diese Entscheidungen für die Kosten von größerer Bedeutung sein als allein die Spindelzykluszeit. Bewahren Sie den ersten akzeptierten Zustand und ein Referenz-Einrichtungsblatt auf, damit weitere Chargen auf derselben Basis verglichen werden können.
Lieferumfang und Prüfnachweise
Fordern Sie den vereinbarten Maßbericht, die Materialidentifizierung und die Überarbeitung aller vom Kunden bereitgestellten Prüfzylinder oder -Liner an, die für Passungsprüfungen verwendet werden. Klären Sie, ob das Angebot die Klemmschraube, einen Master, ein spezielles Nest oder nur den bearbeiteten Klemmring umfasst. Teilen Sie die anfänglichen Vorrichtungskosten von den Folgeproduktionskosten auf, wenn Sie Routen vergleichen. Prozessfragen getrennt von Akzeptanzanforderungen auflisten; Eine vorgeschlagene Änderung des Schlitz- oder Schraubendesigns muss überprüft werden, bevor sie zu einer Zeichnungsänderung wird. Wenn die Anwendung Einschränkungen hinsichtlich Oberflächenrückständen oder Kontaktspuren aufweist, geben Sie die Inspektionsmethode im Kaufpaket an, anstatt sich auf eine weit gefasste Sprache wie medizinische Qualität zu verlassen.
Klemmlaschen beim Verpacken entlasten
Verwenden Sie eine Aussparung pro Klemmring mit Unterstützung unter dem starren Körper. Bewahren Sie die Schraube in einer separaten Tasche auf, wenn sie lose geliefert wird, und vermeiden Sie jede Bewegung gegen die Bohrung. Wenn es montiert geliefert wird, vereinbaren Sie die Haltebedingungen, damit die Laschen nicht versehentlich zusammengedrückt werden. Bringen Sie Material- und Revisionskennzeichnungen auf der Außenverpackung oder dem Transportbehälter an, nicht auf einer Sitzfläche. Schützen Sie die Teile vor hartem Kontakt und verknüpfen Sie den Bericht mit den darin beschriebenen Teilen. Eine Schutzschale oder ein Schutzbeutel ist keine sterile Barriere. Überprüfen Sie beim Empfang die Bohrungsmündung und den Schlitz, bevor Sie Rückschlüsse auf die Montagepassung ziehen.
FAQ
Handelt es sich um ein dokumentiertes Dental-Kundenprojekt?
Nein. Es handelt sich um eine repräsentative Route für einen Bankbefestigungskragen. Es liefert vorgeschlagene Herstellungs- und Prüfschritte, keinen Nachweis eines ausgelieferten oder qualifizierten Projekts.
Warum die Schraubenmerkmale vor der Teilung erstellen?
Das Geschlossenhalten des Körpers kann beide Laschen während der Bearbeitung stabilisieren und die Lochbeziehung leichter kontrollieren. Der endgültige Zugriff und die Freigabe bedürfen noch einer Pilotprüfung.
Was würde einen zweiten Bohrungsendbearbeitungsschritt auslösen?
Eine konsistente Änderung nach dem Schlitzen, die nicht durch Einrichtung oder Sequenzierung bewältigt werden kann, kann dies rechtfertigen. Überprüfen Sie die resultierende Bohrung im freigegebenen Zustand, bevor Sie sie übernehmen.
Woran erkennt man, ob die Schraube anschlägt, bevor der Ring klemmt?
Schraubenlänge, Gewindetiefe und verbleibender Schlitzspalt separat prüfen. Das Erreichen eines harten Anschlags an der Schraube ist kein Beweis dafür, dass der Ring den Lauf stützt.
Zertifiziert die Eignungsprüfung das Handstück?
Nein. Es prüft ausgewählte Tischschnittstellen anhand eines Dummy-Teils unter den angegebenen Bedingungen. Der klinische Einsatz, die Sicherheit, die Haltbarkeit oder das Handstück selbst werden dadurch nicht validiert.
Können Klemmring und Schraube zusammengebaut versendet werden?
Ja, wenn die vereinbarte Versandbedingung die Schraube hält, ohne eine unbeabsichtigte Verschlusslast auszuüben. Andernfalls trennen Sie die Schraube, damit sie nicht auf die bearbeitete Bohrung treffen kann.
tanghangyun@oemach.com