
Aufgabenstellung des Fertigungsbeispiels
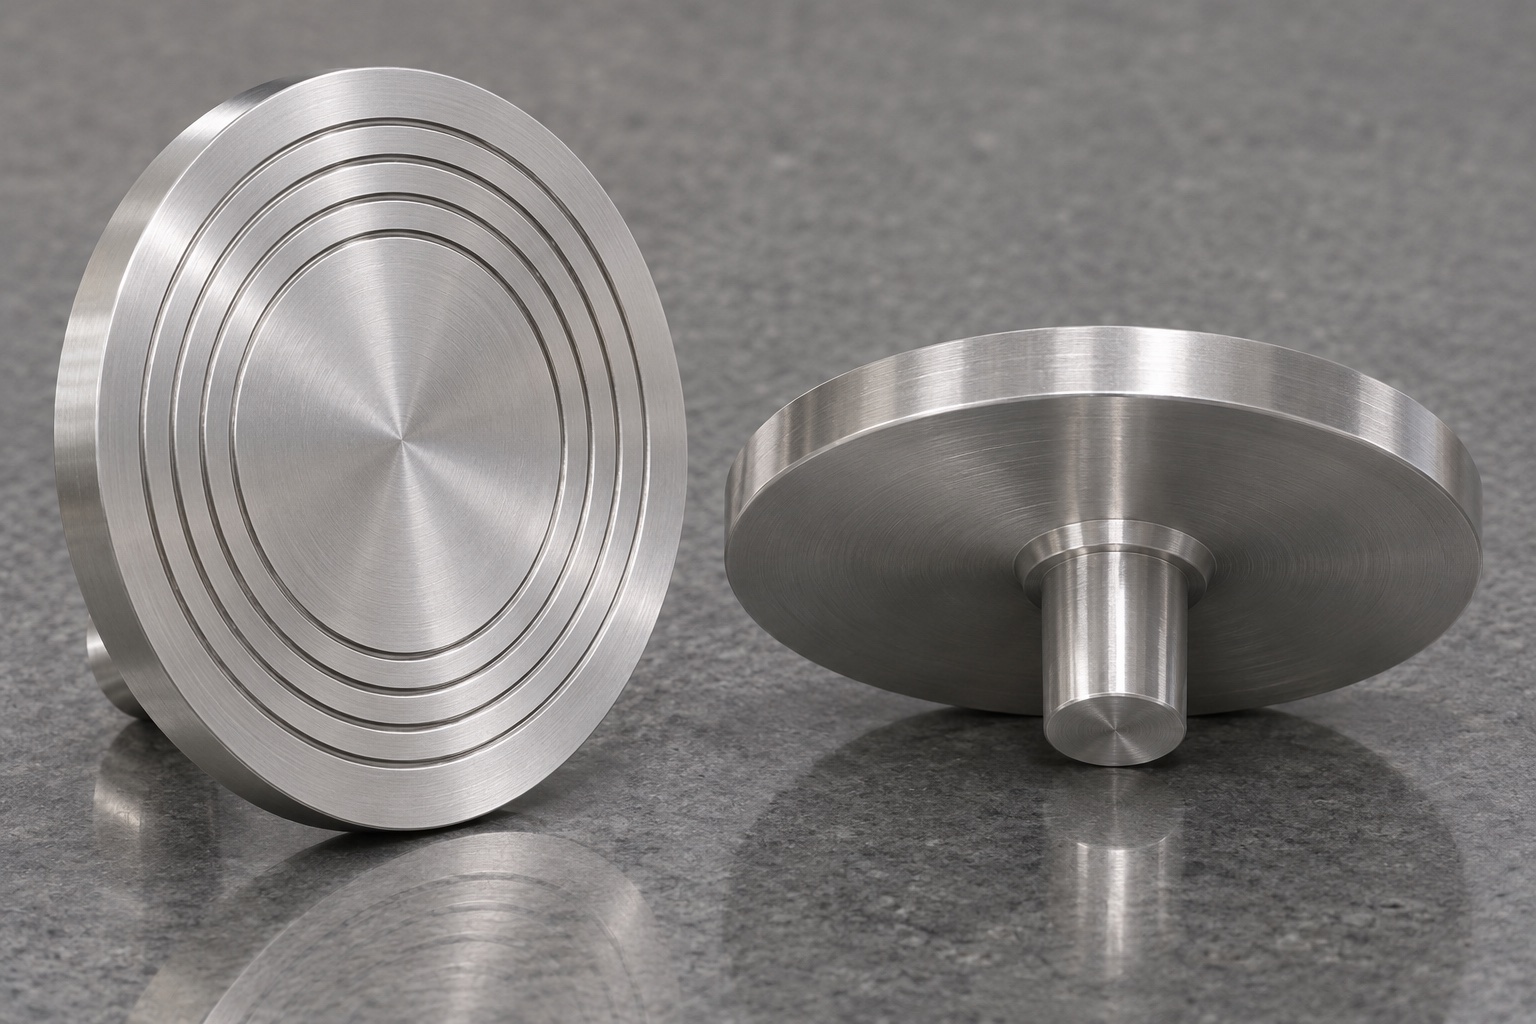
Dies ist ein repräsentatives Bearbeitungsbeispiel, keine Aufzeichnung einer Kundenbestellung oder einer validierten Gerätekomponente. Das Teil ist eine kreisförmige 316L-Scheibe mit einer gerillten Vorderseite und einem zylindrischen hinteren Schaft. Seine beabsichtigten Designreferenzen sind der Positionierungsteil des Schafts und eine hintere Schulter. In dem Beispiel wird gefragt, wie die geometrische Konformität angegeben und demonstriert werden kann, wenn die vorderen und hinteren Merkmale nicht alle in einem Setup erreicht werden können. Es werden keine Instrumentenmarke, kein Modell, kein klinisches Ergebnis oder keine Liefermenge angenommen. Das Beispiel endet mit einem vorgeschlagenen Beweispaket und nicht mit der Behauptung, dass diese Geometrie installiert wurde.
Schnitt durch die Gegenaufnahme prüfen
Bevor Sie einen Werkzeugweg erstellen, fordern Sie einen Schnitt durch den Gegenhalter an. Der Abschnitt sollte zeigen, wo der Schaft abgestützt wird, wo die Schulter sitzt und welcher Spielraum in der Nähe des Übergangsradius vorhanden ist. Ein Außendurchmesser an der Vorderscheibe bestimmt diese Verhältnisse nicht. Für dieses Beispiel würde das Designteam bestätigen, dass die hintere Schulter und nicht das Ende des Schafts den axialen Sitz definiert. Wenn die tatsächliche Baugruppe anders sitzt, müssen sich der Rüstplan und die Prüfungen ändern. Es ist sinnvoller, diese Kontakte in einer Rezensionskopie der Zeichnung zu markieren, als nach einer nicht näher spezifizierten Passgenauigkeit zu fragen.
Rohmaterial und Rückverfolgbarkeit festlegen
Das Beispiel geht von einem Rundmaterial aus, das so ausgewählt wurde, dass ausreichend Material für die äußere Scheibe und den Schaft übrig bleibt. Die Kaufbeschreibung würde das genehmigte 316L-Formular und alle mit der Charge angeforderten Materialdatensätze identifizieren. Bei eingehenden Schecks sollte die Bestandsidentität mit dem Auftragsreisenden verknüpft werden, bevor einzelne Rohlinge getrennt werden. Das Materialetikett sollte die Änderungen in der physischen Form durch eine rückverfolgbare Chargenaufzeichnung überstehen und keine Markierungen auf Funktionsoberflächen hinterlassen. Wenn sich die Abmessungen oder der Zustand des Rohteils ändern, überprüfen Sie die Werkstückspannung und die Schlichtzugabe. Diese Änderungen können sich auf die Bearbeitungskonsistenz auswirken, selbst wenn die nominale Materialgüte gleich bleibt.
Erste Aufspannung: hintere Bezüge fertigen
Greifen Sie bei einem vorgeschlagenen ersten Drehvorgang die grobe Scheibenzugabe und legen Sie die hinteren Merkmale frei. Drehen Sie den Positionierungszylinder und stellen Sie die Auflageschulter fertig, während sie die gleiche Spindelreferenz haben. Lassen Sie genügend Spannmaterial übrig und stellen Sie sicher, dass der Schulterzugang das Werkzeug nicht in die Backen treibt. Verwenden Sie eine zugelassene Entlastung, wenn die Verbindungsecke dies benötigt. Fügen Sie keines hinzu, nur weil ein Einsatz auf diese Weise einfacher zu programmieren ist. Notieren Sie die Länge des Schaftkontakts und die Oberflächen, die die zweite Vorrichtung berührt. Überprüfen Sie vor dem Transfer den Schaft und entfernen Sie lose Späne, ohne die Sitzfläche zu verändern.
Zweite Aufspannung: auf freigegebenen Flächen positionieren
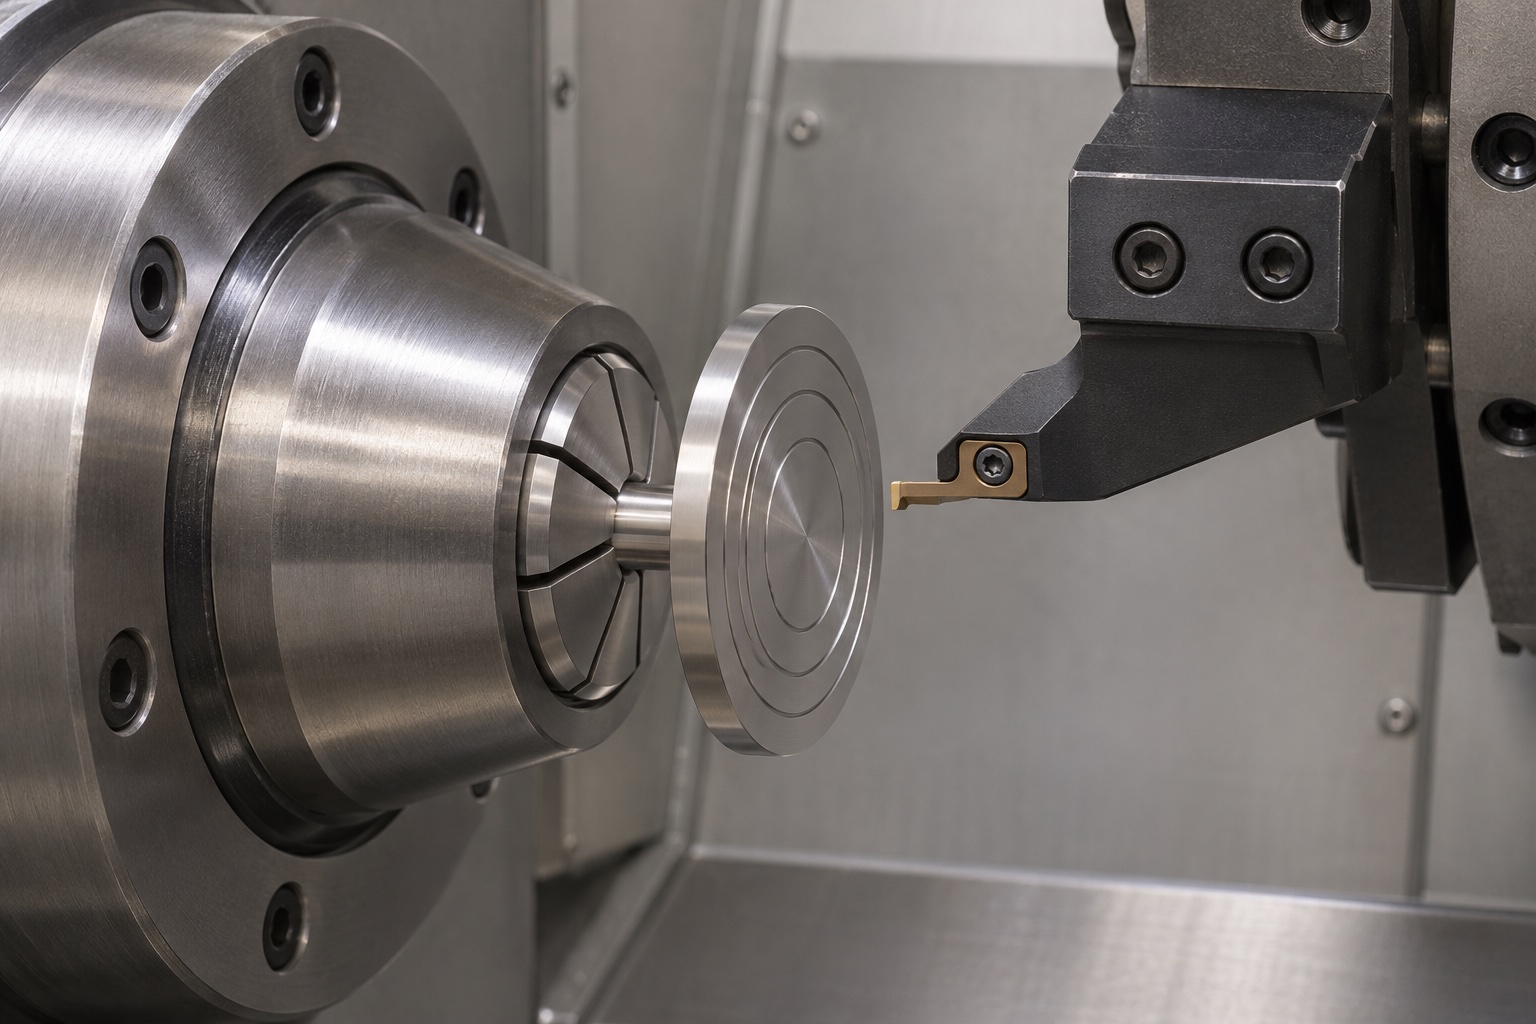
Verwenden Sie eine Bohrvorrichtung oder Spannzange, die den vorgesehenen Positionierungsabschnitt des Schafts stützt. Ein Axialanschlag bezieht sich auf die vereinbarte hintere Schulter oder eine andere ausdrücklich genehmigte Oberfläche. Der Anschlag darf kein Filet oder Schutt berühren. Stellen Sie sicher, dass die Vorrichtung Schnittkräften standhält, ohne den Schaft zu beschädigen oder die Scheibe zu verbiegen. Richten Sie das Gerät mit einer geeigneten Referenz ein und überprüfen Sie es, bevor Sie es zur Interpretation von Messungen der Stirnfläche verwenden. Wenn die Wiederholungspositionen variieren, prüfen Sie die Unterstützung und Wiederholbarkeit, bevor Sie die Abmessungen im Programm ändern. Andernfalls kann ein Werkzeugversatz ein Sitzereignis kompensieren und das nächste verschlechtern.
Stirnfläche und Ringnuten bearbeiten
Bearbeiten Sie die ungerillte Fläche mit einem kontrollierten Aufmaß und schneiden Sie die ringförmigen Nuten mit einem Werkzeug, das mit dem Radiusbereich und dem erforderlichen Querschnitt kompatibel ist. Legen Sie fest, ob die Zeichnung die Nuttiefe ausgehend von der Nennflächenebene oder von angrenzenden Flächen definiert. Halten Sie die Arbeitsreihenfolge konsistent, damit sich die Tiefe des Endschnitts nach der Inspektion nicht verändert. Stellen Sie sicher, dass die Spanentfernung und der Werkzeugansatz die Felge und die Stege zugänglich lassen. Die vorgeschlagene Route behandelt die Stirnrillen als Merkmale mit eigenem Inspektionsbedarf. Der gesamten Schlagfläche wird keine engere Toleranz zugewiesen, nur um unklare Rillenabmessungen auszugleichen.
Hypothetische Störung an der Sitzschulter
Angenommen, ein Probenschaft gelangt in eine inerte Referenz, aber die Schulter sitzt nicht vollständig. Dies ist ein Diagnoseszenario, kein gemeldetes Ergebnis. Überprüfen Sie den Schaftdurchmesser über die entsprechende Länge, den Schulterübergang und die Kontaktmarken an der Bohrungskante. Überprüfen Sie die Referenz selbst auf Beschädigungen oder Partikel. Wenn sich der Kontakt auf die Ecke konzentriert, vergleichen Sie die tatsächlichen Radien und Aussparungen, bevor Sie den Durchmesser anpassen. Eine tiefere Einfügung, die durch Entfernen von Material vom Schaft erreicht wird, ist kein Beweis dafür, dass die beabsichtigte Schulter wiederhergestellt wurde. Jede Änderung an der definierten Schnittstelle erfordert eine Zeichnungsgenehmigung und eine erneute Prüfung.
Hypothetische Planlaufabweichung
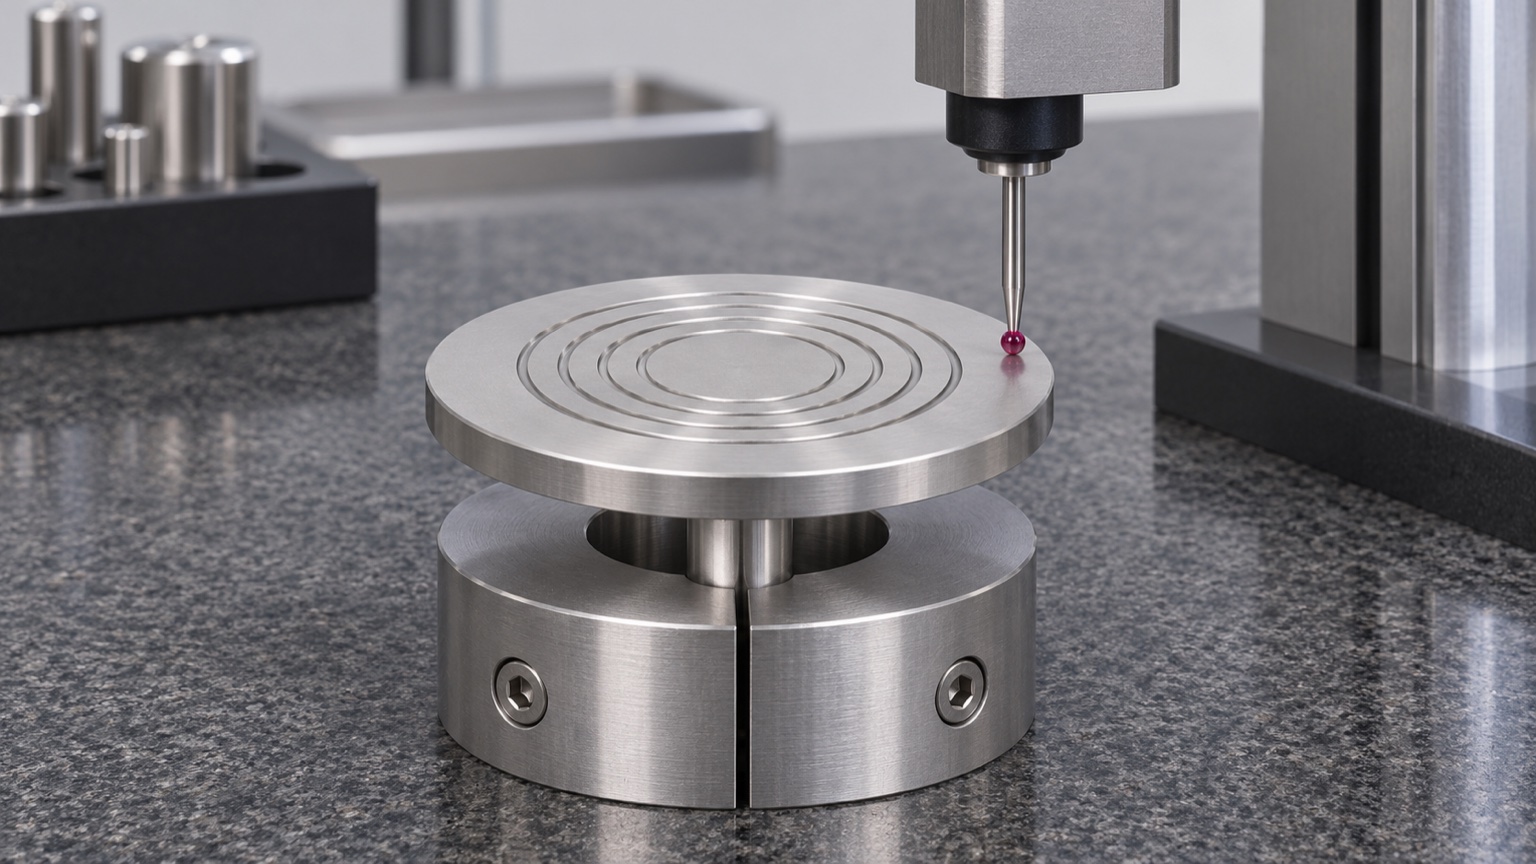
Wenn sich die Variation des axialen Indikators ändert, wenn die Probe gedreht und neu eingesetzt wird, isolieren Sie die Variation vom Teil und von der Halterung. Überprüfen Sie die Sitzflächen, wiederholen Sie die Sitzreihenfolge und bewerten Sie gegebenenfalls ein Referenzartefakt. Vergleichen Sie mehrere Spuren auf den genannten Flächen und achten Sie darauf, dass die Sonde nicht in absichtliche Rillen gerät. Wenn die Variation eher der Scheibe als der Vorrichtung folgt, überprüfen Sie die Übertragungseinrichtung und die Bedingungen für die Oberflächenbearbeitung. Halten Sie Form und bezugsrelative Ausrichtung im Bericht getrennt. Ein Indikatorergebnis in einem Spannzustand allein kann nicht zwischen Flächenform, Schaftausrichtung und einem verschmutzten Anschlag unterscheiden.
Zugängliche Prüfmerkmale festlegen
Im Inspektionsplan würden Schaftdurchmesser, Schulterposition, Außenprofil, Flächenanforderungen und Nutgeometrie separat aufgeführt. Verwenden Sie Ausrüstung, die das Merkmal erreicht, ohne beide Flanken zu überspannen oder das Land falsch einzuschätzen. Ein Kontaktinstrument kann auf zugänglichen Flächen funktionieren, während ein zugelassenes optisches Profil dabei helfen kann, eine schmale Rille zu beheben. Geben Sie die Standorte und die Methode an, anstatt im Voraus eine bestimmte Präzisionszahl zu versprechen. Verwenden Sie die vereinbarte Entscheidungsregel für Messwerte nahe den Grenzwerten. Wenn Erstbeweise angefordert werden, bewahren Sie die Revision der Zeichnung, die Merkmalskennungen, die Ausrüstung und die Rohergebnisse auf, die zur Überprüfung der Entscheidung erforderlich sind.
Oberflächenbehandlung und Reinigung abstimmen
Trennen Sie Endbearbeitungsvorgänge von Kantenkorrektur und Reinigung. Wenn eine Oberflächenbehandlung gewünscht wird, vereinbaren Sie, wie Stiel und Schulter geschützt werden und welche Maße nach der Bearbeitung überprüft werden. In diesem Beispiel sind Rillenreste und erhabene Kanten explizite Überprüfungspunkte. Überprüfen Sie sie vor dem Verpacken und wenden Sie das vorgeschriebene Reinigungsverfahren an, anstatt es aus dem Wort „medizinisch“ abzuleiten. Wenn kein validierter Reinigungs- oder Sterilverpackungsprozess angegeben wurde, können Sie keinen solchen Anspruch geltend machen. In den Lieferdokumenten kann angegeben werden, was tatsächlich erledigt wurde und welche Teile außerhalb des vereinbarten Bearbeitungsumfangs lagen.
Verpackung mit inerten Teilen erproben
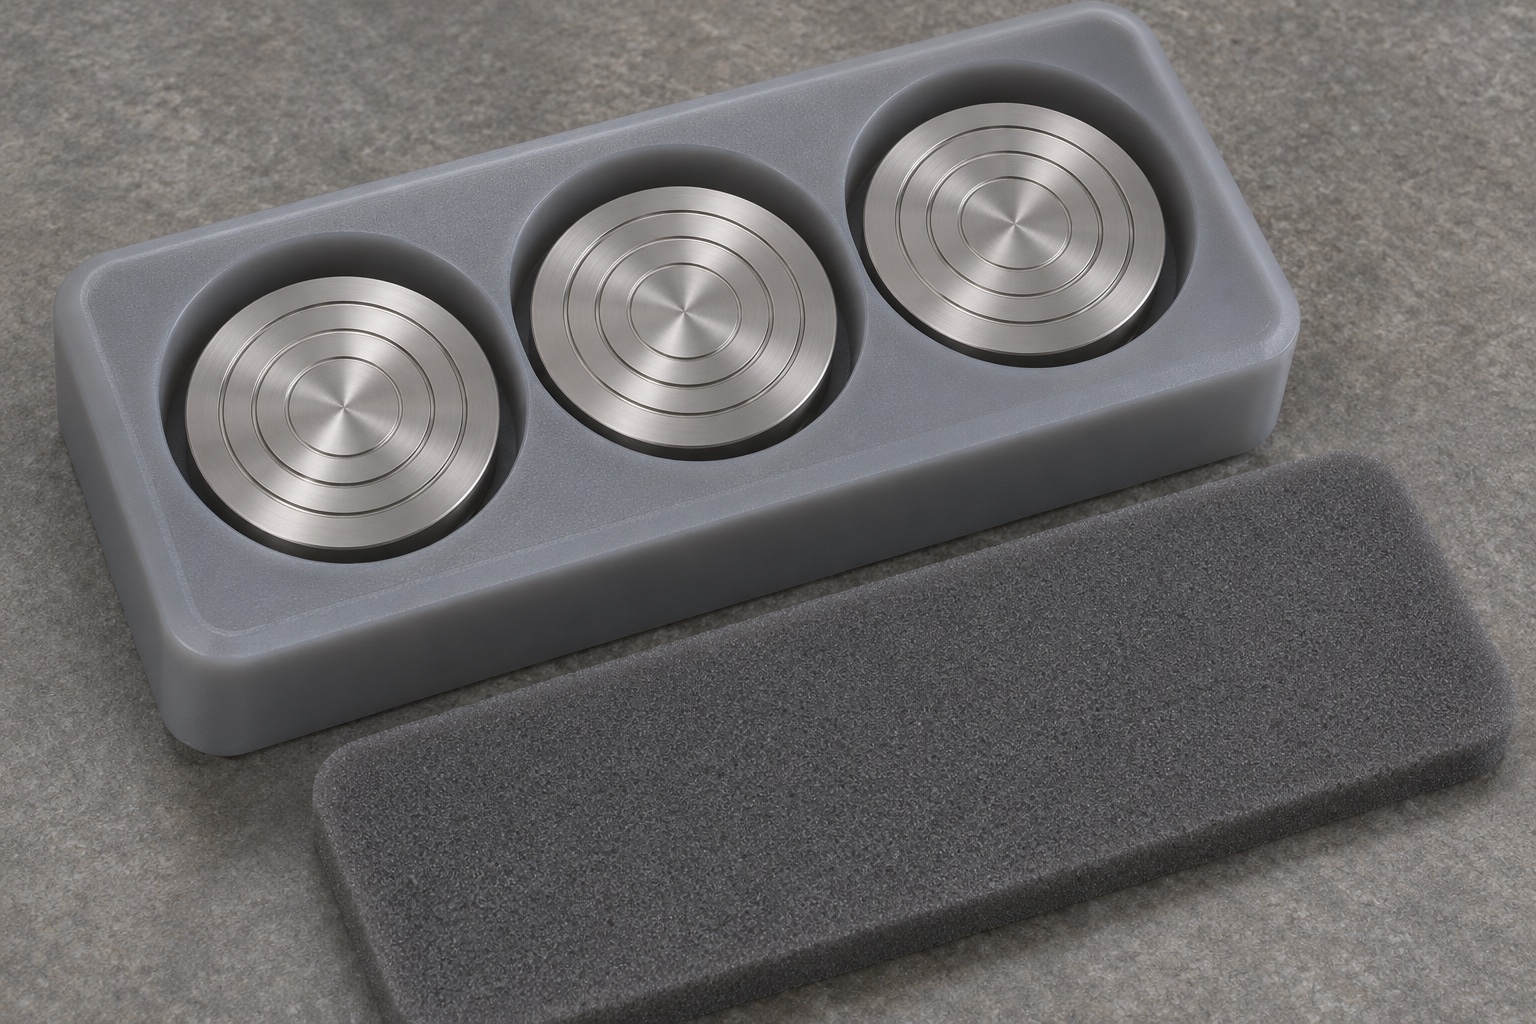
Die vorgeschlagene Verpackung hält die Scheiben in einzelnen Aussparungen mit Spielraum für die hinteren Stiele und vermeidet ein Reiben an der gerillten Fläche. Überprüfen Sie die Retention mit einem inerten repräsentativen Teil und dem zugelassenen Verpackungsmaterial und prüfen Sie, ob durch Bewegung die Last auf eine Referenzfläche übertragen werden kann. Wenn bei der Handhabung des Tabletts Teile aus einer Tasche heraustreten können, ändern Sie die Verpackung, anstatt Klebeband auf einer Funktionsfläche anzubringen. Verwenden Sie Etiketten, die Revision und Charge kennzeichnen, ohne die Disc-Oberfläche zu markieren. Wenn ein Käufer eine Transportqualifikation anfordert, vereinbaren Sie ein separates Methoden- und Nachweispaket. Dieses Beispiel erhebt keinen Anspruch darauf, dass Transittests durchgeführt wurden.
Übergabe und Freigabekriterien definieren
Die vorgeschlagene Übergabe umfasst die genehmigte Zeichnung, die Materialrückverfolgbarkeit, einen Aufbauplan, merkmalsspezifische Prüfergebnisse und die Verpackungsbeschreibung. Es unterscheidet eine mechanische Messgeräteprüfung von einer erforderlichen Kaltzustands- oder Gerätebewertung. Ein Einkäufer kann damit die Machbarkeit des Prozesses prüfen und entscheiden, ob er Musterteile anfordern möchte. Es werden keine erfundenen Messwerte, Zertifizierungen oder Kundenabnahmen geliefert. Wenn der erste Artikel Unklarheiten in der hinteren Schnittstelle oder der Rillendefinition aufdeckt, pausieren Sie und klären Sie die Zeichnung, bevor Sie die Produktion wiederholen. Das Ziel ist eine wiederholbare Bearbeitungsentscheidung, nicht ein Leistungsanspruch im klinischen Einsatz.
FAQ
Handelt es sich um eine abgeschlossene Kundenbestellung?
Nein. Dies ist ein repräsentatives Herstellungsbeispiel. Es beschreibt eine mögliche Route und Diagnoseszenarien, ohne Kundenidentität, Losgröße, Messergebnis oder vereinbarte Lieferung.
Warum den Schaft vor der gerillten Fläche bearbeiten?
Bei der vorgeschlagenen Zwei-Operations-Route stellen der Schaft und die Schulter Referenzmerkmale für die zweite Halterung dar. Die beste Reihenfolge hängt immer noch vom Zugang, dem Lagerbestand und den zugelassenen Gegenkontakten ab.
Was ist die erste Prüfung, wenn der Schaft eingeführt wird, die Schulter aber nicht sitzt?
Überprüfen Sie, wo die Störung auftritt. Vergleichen Sie die Eckentlastung, die Schulter und den tatsächlichen Bohrungseintritt und prüfen Sie beide Teile auf Rückstände, bevor Sie eine Abmessung ändern.
Warum mehr als eine Messspur auf der Stirnfläche messen?
Unterschiedliche radiale Spuren können unterschiedliche axiale Variationen aufweisen. Probieren Sie die genannten Flächen aus und dokumentieren Sie den Radius und die Einrichtung. Verwechseln Sie die Nuttiefe nicht mit dem Ergebnis eines Planlauffehlers.
Ist eine saubere Schutzverpackung eine Sterilbarriere?
Nein. Einzelne Taschen können Teile vor Kontakt und Handhabungsrückständen schützen. Sterilität erfordert einen gesondert definierten und validierten Prozess und wird in diesem Beispiel nicht behauptet.
Welche Unterlagen werden für ein Angebot für einen kundenspezifischen Probenteller benötigt?
Stellen Sie die kontrollierte Zeichnung und das kontrollierte Modell, den Verbindungsabschnitt, den Materialzustand, die Nut- und Kantenspezifikationen, die Menge und den vereinbarten Inspektions- und Verpackungsumfang bereit.
tanghangyun@oemach.com