
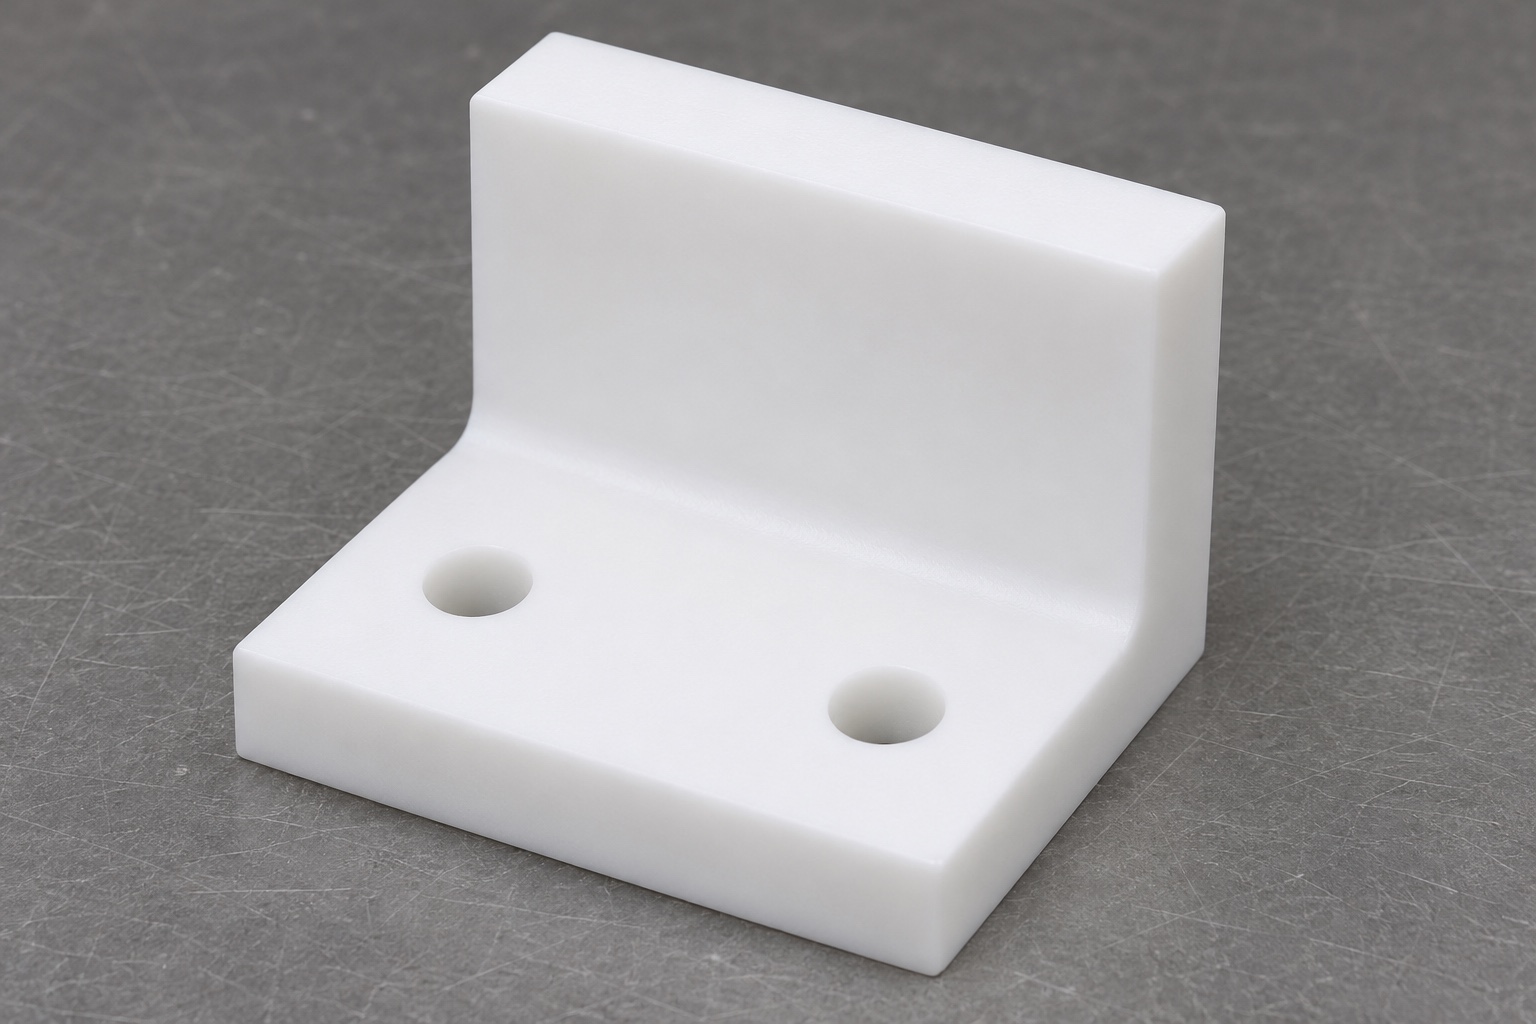
Setze eine klare Grenze für dieses Bearbeitungsbeispiel
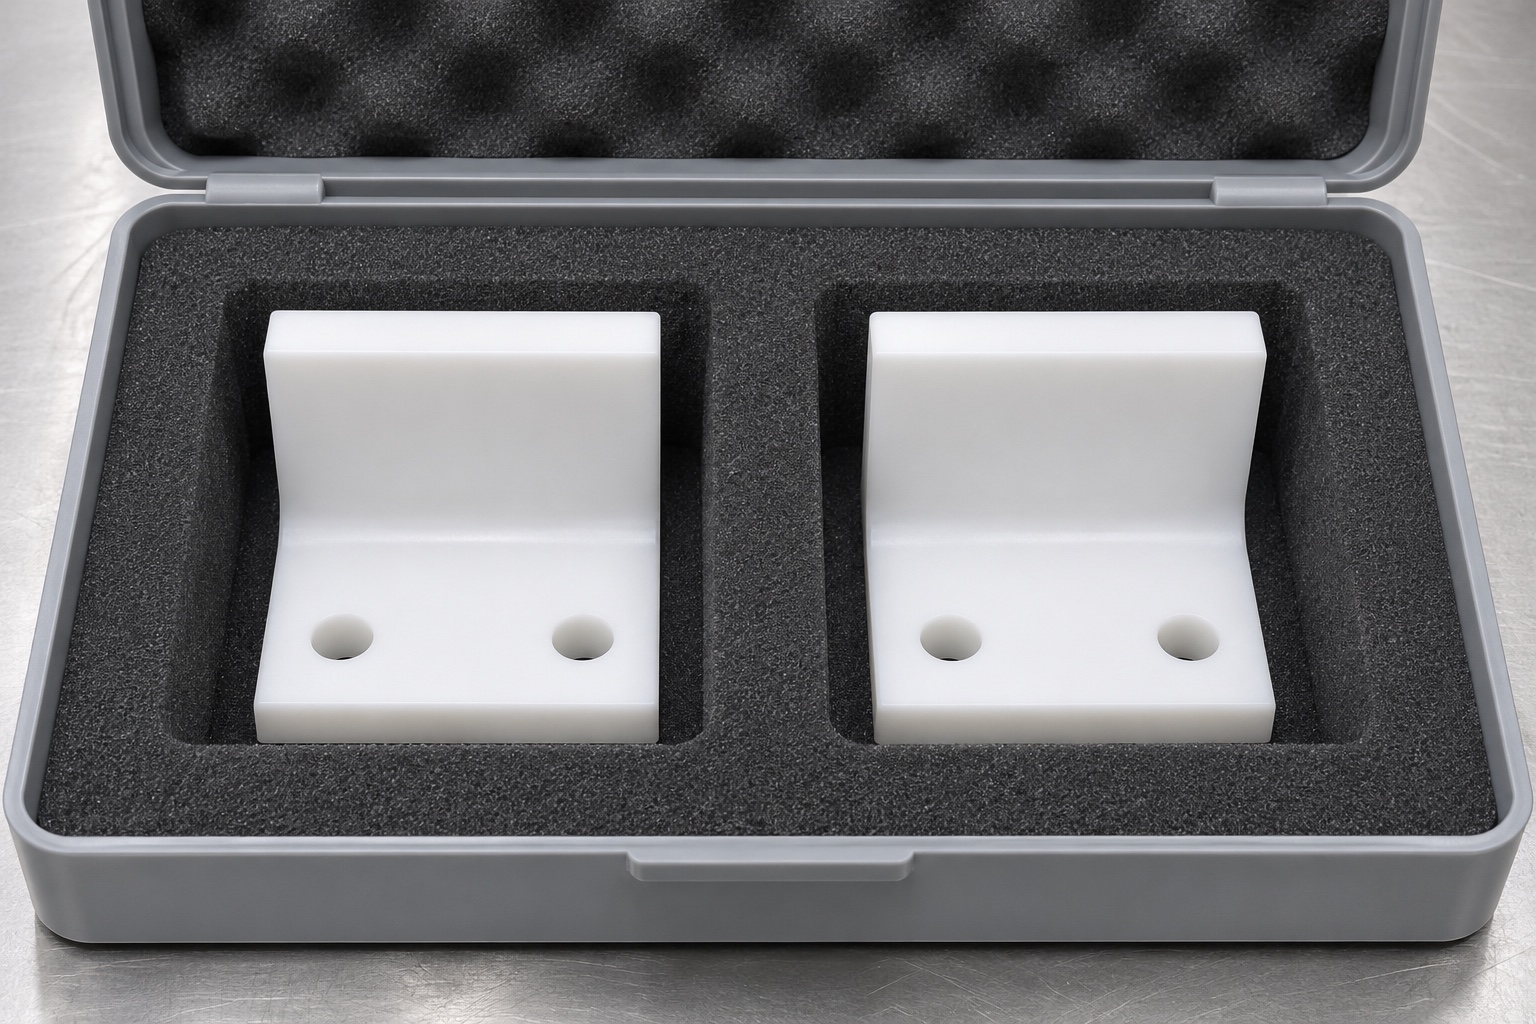
Dies ist ein repräsentatives Herstellungsbeispiel für einen POM-C Anschlag für Gestelle, der in Färbegeräten für Laborobjektträger verwendet wird. Es handelt sich nicht um einen Kundenlieferbericht und enthält keine erfundenen Mengen, Prüfergebnisse oder Gerätequalifikationen. Das vorgeschlagene Teil ist ein L-förmiger Block mit einer flachen Montagebasis, einer aufrechten Kontaktwand, zwei runden Montagebohrungen und einer kontrollierten inneren Übergangszone. Das Beispiel erklärt, wie eine Anfrage für präzise Kunststoff-CNC-Bearbeitung organisiert werden könnte. Es stellt keine chemische Verträglichkeit, Färbequalität, Lebensdauer oder die Akzeptanz durch einen bestimmten Hersteller von Laborausrüstung fest.
Die Anfrage in überprüfbare Anforderungen umwandeln
Das vorgeschlagene Angebots-Paket würde die Zeichnungsrevision, das passende Modell, das benötigte POM-C-Material und den erwarteten Mengenbereich identifizieren. Die Kontaktfläche und die Unterseite der Montage müssen eindeutig gekennzeichnet sein, damit der Lieferant nützliche Referenzen auswählen kann. Eine passgenaue Hüllkontur des Gestells würde helfen, klarzustellen, wo Freiraum um die innere Ecke benötigt wird. Fehlende Informationen werden so zu einer Nachfragenstelle und nicht zu einer Vermutung auf dem Werkstattboden. Das Angebot sollte angeben, ob dimensionsbezogene Prüfungen, Montagekontrollen und spezielle Vorbereitungen enthalten sind. So werden Kosten- und Zeitannahmen sichtbar, bevor der Käufer das Angebot mit dem eines anderen Fertigungsanbieters vergleicht.
Untersuche den Kontaktpfad, bevor du Werkzeuge auswählst
Die Fertigungsüberprüfung würde nachverfolgen, wie das Gestell auf den Anschlag zugeht und welchen Teil der Wand es berührt. Der Übergang an der Ecke des Blocks darf diesen Kontakt nicht verhindern, aber die Zeichnung bestimmt den zulässigen Freiraum. Der Werkzeugzugang zur Wand, zu den Befestigungsbohrungen und zur Unterseite der Basis wird zusammen mit dem Freiraum für die Werkstückspannung überprüft. Wenn der Fräspfad einen unzugänglichen Bereich hinterlassen oder übermäßiges Herausstehen erfordern würde, sollte der Lieferant das Problem ansprechen, bevor er sich auf den Weg festlegt. Dies ist eine Machbarkeitsprüfung und kein Hinweis darauf, dass ein Prototyp bereits hergestellt oder nachweislich korrekt positioniert wurde.
Das zugelassene Polymer-Rohteil auswählen und identifizieren
Die Route würde mit dem angegebenen POM-C-Grad und einem identifizierten Rohmaterial starten, das groß genug für Basis und Wand ist. Die Dokumentationsanforderungen liegen im Einkauf, wo das Rohteil einem Materiallos und der Auftragsrevision zugeordnet werden kann. Ein optisch ähnliches weißes Polymer ist kein zugelassenes Ersatzmaterial. Der Lieferant würde außerdem den Halbzeugzustand und den erforderliche Bearbeitungszugabe für Bezugsflächen berücksichtigen. Dieses Beispiel vermeidet es absichtlich, einen nicht spezifizierten Grad zu deklarieren, der mit einem Färbereagenz kompatibel ist. Die tatsächliche Laborexposition und eventuelle Materialbeschränkungen müssen mit dem Designverantwortlichen überprüft werden, bevor die Bestellung freigegeben wird.
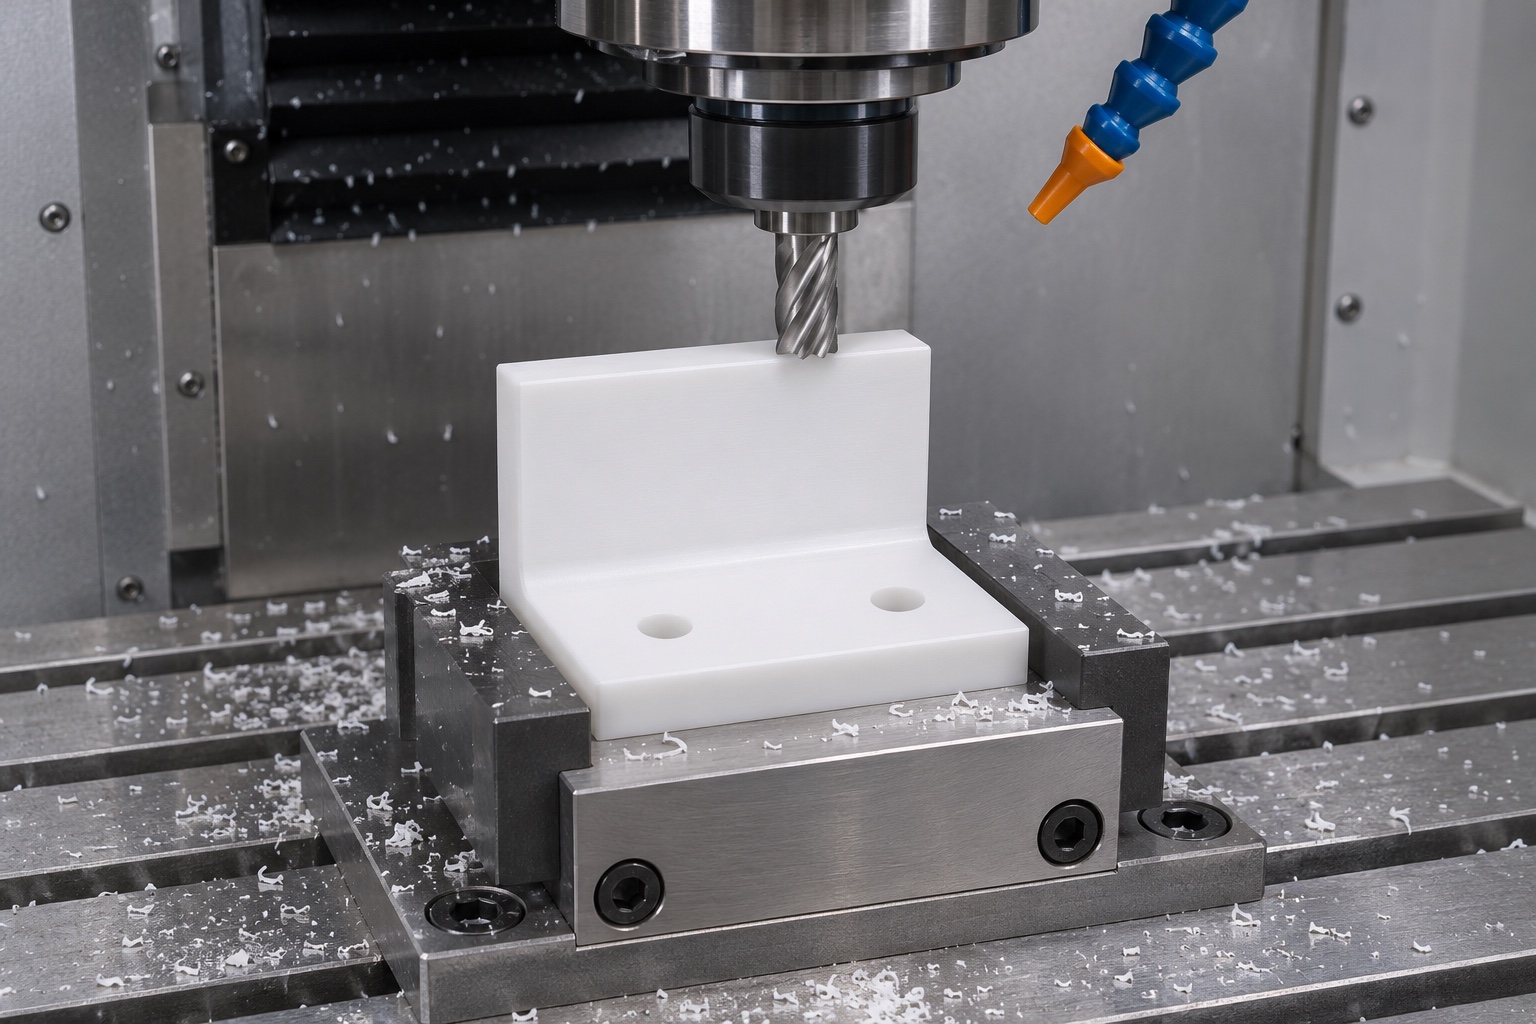
Die Basis ohne übermäßige Einschränkungen aufstellen
Ein vorgeschlagener erster Aufbau stützt das Rohteil über eine geeignete Fläche, während die Montageseite und nützliche Orientierungsebenen geschaffen werden. Die Vorrichtung sollte den Schnittkräften standhalten, ohne das Polymer in eine künstliche Form zu zwingen. Zwischenmessungen können helfen festzustellen, ob das Teil nach dem Lösen noch innerhalb der geplanten Toleranz liegt. Der Prozessbericht sollte die Positionierungsvorrichtung und alle Messbedingungen beschreiben, die für die Abnahme relevant sind. Einfach die Klemmkraft zu erhöhen, bis das Rohteil flach erscheint, ist keine kontrollierte Lösung. Der fertige Anschlag muss in dem Zustand bewertet werden, der auf der Zeichnung gefordert ist, nicht nur, während er gegen die Vorrichtung gehalten wird.
Die Wand und die genehmigte Eckfreimachung fräsen
Der vorgeschlagene nächste Arbeitsschritt erstellt die aufrechte Kontaktfläche und deren Übergang zur Basis. Der Zugang des Schneidwerkzeugs, die Unterstützung und die Bearbeitungsrichtung sollten anhand der Geometrie überprüft werden, anstatt eine allgemeine Metallbearbeitungsroutine zu kopieren. Die angegebene Freimachung würde nur innerhalb ihres genehmigten Bereichs bearbeitet, wobei die vorgesehene Kontaktzone intakt bleibt. Jeder Vorschlag zur Änderung der Wandstärke oder der Eckform würde zur Überprüfung an den Käufer zurückgehen. Ein Prozessplan ist nützlich, wenn er diese Entscheidungen ausdrücklich aufzeigt; er sollte keine Designänderung innerhalb eines Werkzeugwegs verschleiern oder eine nicht genehmigte Form als gleichwertig beschreiben, ohne Nachweise.
Montagebohrungen anhand definierter Referenzen herstellen
Die beiden Basislöcher würden anhand der genehmigten Referenzstruktur positioniert, nachdem die entsprechenden Flächen hergestellt sind. Der Weg sollte Ein- und Austrittskanten berücksichtigen und die Kontaktwand beim Handling schützen. Wenn die Baugruppe eine Einstellfunktion benötigt, muss der Konstrukteur diese spezifizieren; dieses Beispiel behält runde Löcher bei und führt keine Schlitze ein. Die Lochprüfung würde Größe, Position und Kantenzustand unterscheiden, anstatt sie als eine einzige Überprüfung zu behandeln. Das Anziehdrehmoment, die Auswahl von Einsätzen und die Leistung bei der Gestellpositionierung bleiben Montageanforderungen, es sei denn, ein tatsächlicher Einkaufsumfang weist die Bewertung ausdrücklich dem Zerspanungsanbieter zu.
Verwende ein hypothetisches Passungsproblem, um eine Eskalation zu definieren
Als hypothetisches Prüfszenario berührt das Gestell den Innenübergang, bevor es die vorgesehene Anschlagfläche erreicht. Dies ist ein Planungsszenario, kein beobachtetes Ergebnis einer gefertigten Charge. Zunächst sind Bauteil und Gegenkontur zu prüfen, die Kollision zu bestimmen und beide Geometrien mit den kontrollierten Anforderungen zu vergleichen. Der Lieferant darf nicht eigenmächtig Material von Hand abtragen, bis das Gestell scheinbar passt. Eine autorisierte Konstruktions- oder Prozessentscheidung muss die zulässige Korrektur, ihre Prüfmethode und die Behandlung bereits vorbereiteter Teile festlegen. Erst danach kann über die weitere Bearbeitung und Freigabe entschieden werden.
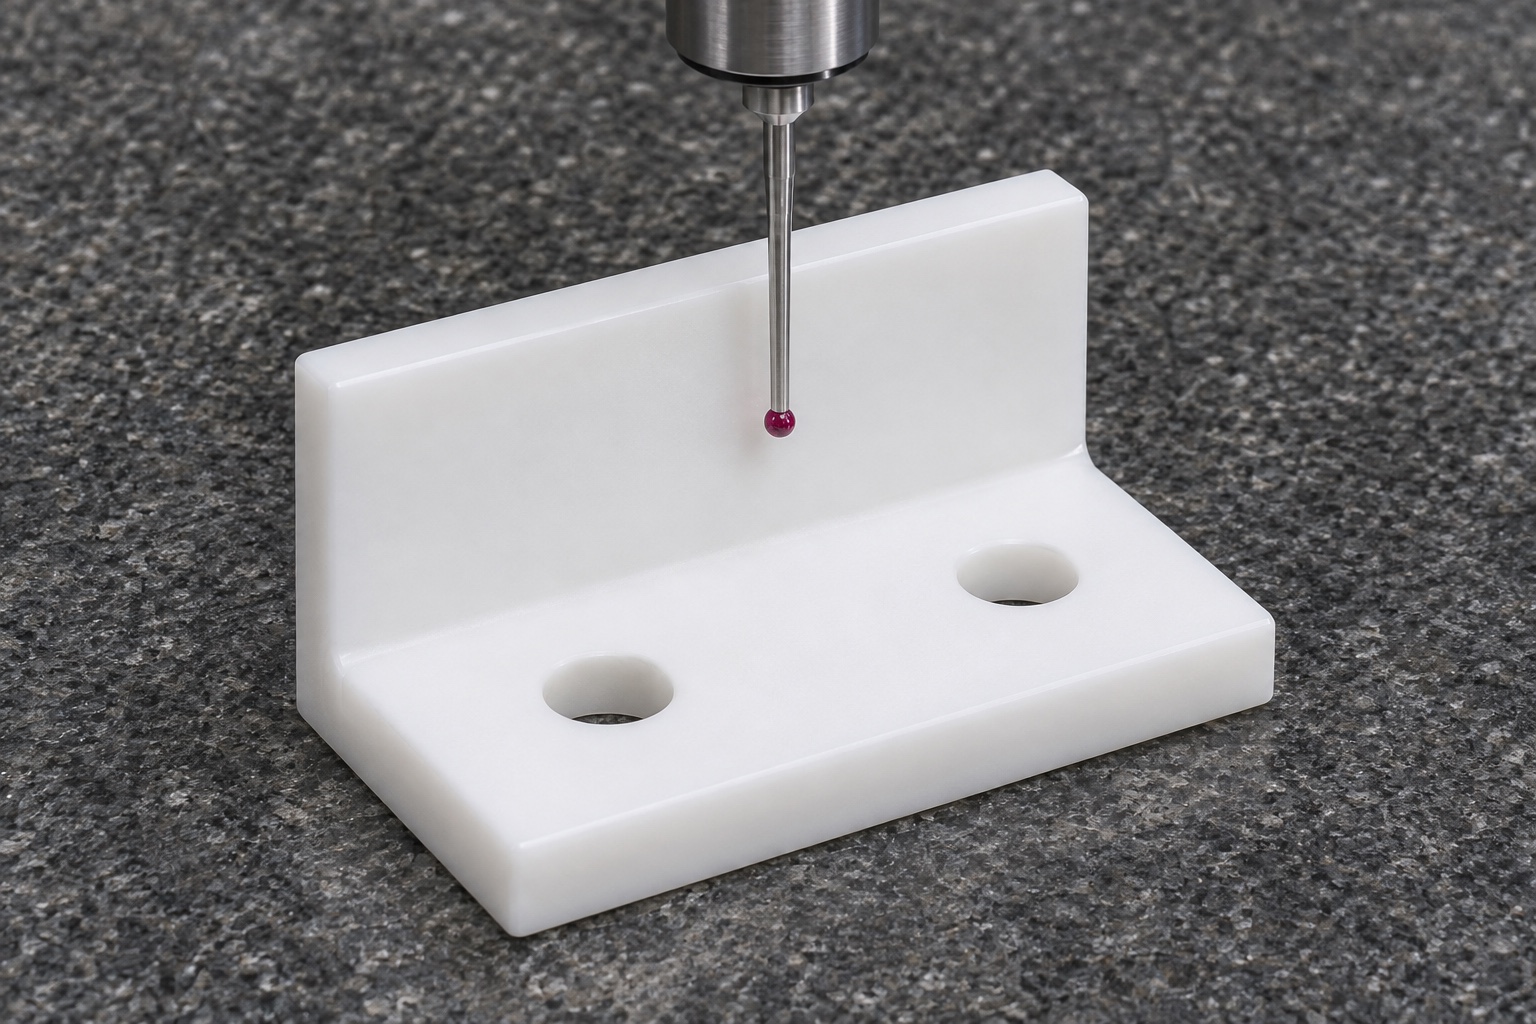
Mach das Inspektionsprotokoll spezifisch für den Block.
Der vorgeschlagene Prüfbericht enthält die Montagebezugspunkte, die Anschlaghöhe, die Kontaktflächenbeziehung, die Eigenschaften der Montagelöcher und den angegebenen Eckabstand. Es würden Methoden für den Zugang ausgewählt und eine Kontaktkraft, die zur Polymergeometrie passt. Wenn eine Fixierung die Ergebnisse beeinflussen könnte, sollten die Messbedingungen dokumentiert werden. In diesem Beispiel werden keine numerischen Akzeptanzergebnisse erfunden, da keine physische Charge dafür inspiziert wurde. Ein echter Erstmusterrapport muss die tatsächlichen Beobachtungen mit den Zeichnungsmerkmalen verbinden und Abweichungen dokumentieren. Eine allgemeine Aussage, dass das Bauteil auf Präzisionsgeräten überprüft wurde, liefert nicht die gleichen Informationen.
Endbearbeitung von der Laborvalidierung trennen
Nach der Bearbeitung entfernt der vorgeschlagene Ablauf lose Späne und Prozessrückstände im vereinbarten Umfang der Bauteilvorbereitung. Die Kontaktfläche, die Löcher und Ecken sollten für die Endkontrolle vor der Verpackung zugänglich bleiben. Der Käufer muss jegliche speziellen Sauberkeits- oder Reinigungsanforderungen über diesen Umfang hinaus festlegen. Weder weißes POM-C noch ein aufgeräumter Verpackungsbereich begründen eine validierte Reinigbarkeit für ein Färbesystem. Eine tatsächliche Lieferung sollte die tatsächlich durchgeführte Vorbereitung angeben und relevante Aufzeichnungen aufbewahren, wo dies erforderlich ist. Es sollten keine Aussagen über Reagenzienverträglichkeit, Sterilisierung oder Kontaminationskontrolle gemacht werden, die nie spezifiziert oder bewertet wurden.
Die Wand während des Versands und der Lagerung schützen
Die vorgeschlagene Verpackungsanordnung verwendet getrennte Stützen, damit andere Teile oder lose Hardware die aufrechte Wand nicht berühren können. Die Kontaktfläche sollte frei von Klebeetiketten und unnötigem Druck durch das Verpackungsmaterial bleiben. Wenn der Käufer einzelne Beutel oder ein bestimmtes Schutzmaterial anfordert, sollte der Lieferant diese Details vor der Angebotsabgabe bestätigen. Die Identifikation bleibt jedem vereinbarten Los zugeordnet. Diese Anordnung betrifft den physischen Schutz und den vereinbarten Handhabungsumfang; sie schafft keine sterile Barriere. Eine tatsächliche Verpackungsbestätigung sollte beschreiben, was verwendet wurde, anstatt ein Planungsbild als Beweis für eine abgeschlossene Lieferung zu behandeln.
Machen Sie Stichprobenentscheidungen zu einer wiederholbaren Bestellung
Vor einer wiederkehrenden Bestellung würden Käufer und Lieferant die Prototypnachweise, Montageverantwortlichkeiten und alle genehmigten Änderungen an Material oder Geometrie prüfen. Der Produktionsweg sollte sich dann auf die aktualisierte kontrollierte Revision beziehen, nicht auf informelle Notizen darüber, was anscheinend funktionierte. Vergleichen Sie Lieferantenangebote anhand desselben Prüf-, Vorbereitungs- und Verpackungsumfangs. Klären Sie, wer die Passung im Gestell und die tatsächliche Laborexposition bewertet. Dieser repräsentative Fall bietet eine Struktur für diese Diskussion, ohne zu implizieren, dass ein Kunde das Teil bereits qualifiziert hat. Die endgültige Machbarkeit, der Preis und die Lieferzusagen hängen immer noch von der Prüfung des tatsächlichen Anfragepakets ab.
FAQ
Handelt es sich hierbei um eine tatsächliche Lieferung von Laborausrüstung?
Nein. Es ist ein repräsentatives Herstellungsbeispiel mit vorgeschlagenen Schritten und hypothetischen Prüfszenarien. Es wird keine Aussage über einen realen Kunden, abgeschickte Lieferung, gemessene Ausbeute oder Qualifikation durch einen Gerätehersteller gemacht.
Warum nicht das Material anhand seiner weißen Farbe ableiten?
Verschiedene Polymere und Qualitäten können ähnlich aussehen. Die Einkaufsspezifikation und Rückverfolgbarkeitsunterlagen sollten das zugelassene POM-C-Material identifizieren; das Aussehen allein kann weder die Güteklasse, den Lieferzustand noch die Eignung für die vorgesehene Belastung bestimmen.
Wer genehmigt eine größere Eckenausfräsung?
Die verantwortliche Designabteilung muss eine Änderung genehmigen, die die kontrollierte Geometrie betrifft. Der Lieferant kann eine Bearbeitungsanpassung vorschlagen und Zugangs-Einschränkungen erläutern, sollte die Ausfräsung aber nicht stillschweigend während der Montage vergrößern.
Welche Maße sind für die Kontaktfunktion wichtig?
Referenzpunkte für die Montage, Anschlaghöhe, Beziehung der Kontaktflächen und relevante Eckfreiräume sind zentrale Kandidaten. Die tatsächliche Zeichnung entscheidet über die Abnahme, und Lochmerkmale müssen ebenfalls geprüft werden, wenn sie die genehmigte Installation beeinflussen.
Enthält dieser Plan Tests zur Reagenzienverträglichkeit?
Nein. Laborchemische Exposition und Validierung der Reinigung liegen außerhalb des repräsentativen Bearbeitungsbereichs. Sie erfordern ein identifiziertes Material, die tatsächlichen Bedingungen und eine abgestimmte Bewertungspflicht, bevor eine Schlussfolgerung zur Verträglichkeit gezogen werden kann.
Wie sollte eine Wiederholungsbestellung das Feedback vom Prototyp verwenden?
Dokumentiere genehmigte Änderungen in Zeichnung, Prozess und Prüfanforderungen. Halte die Maßtoleranzprüfung getrennt von der Montagebewertung und stelle sicher, dass die nächste Bestellung die korrekte Revision sowie denselben abgestimmten Vorbereitungs- und Verpackungsumfang verwendet.
tanghangyun@oemach.com