
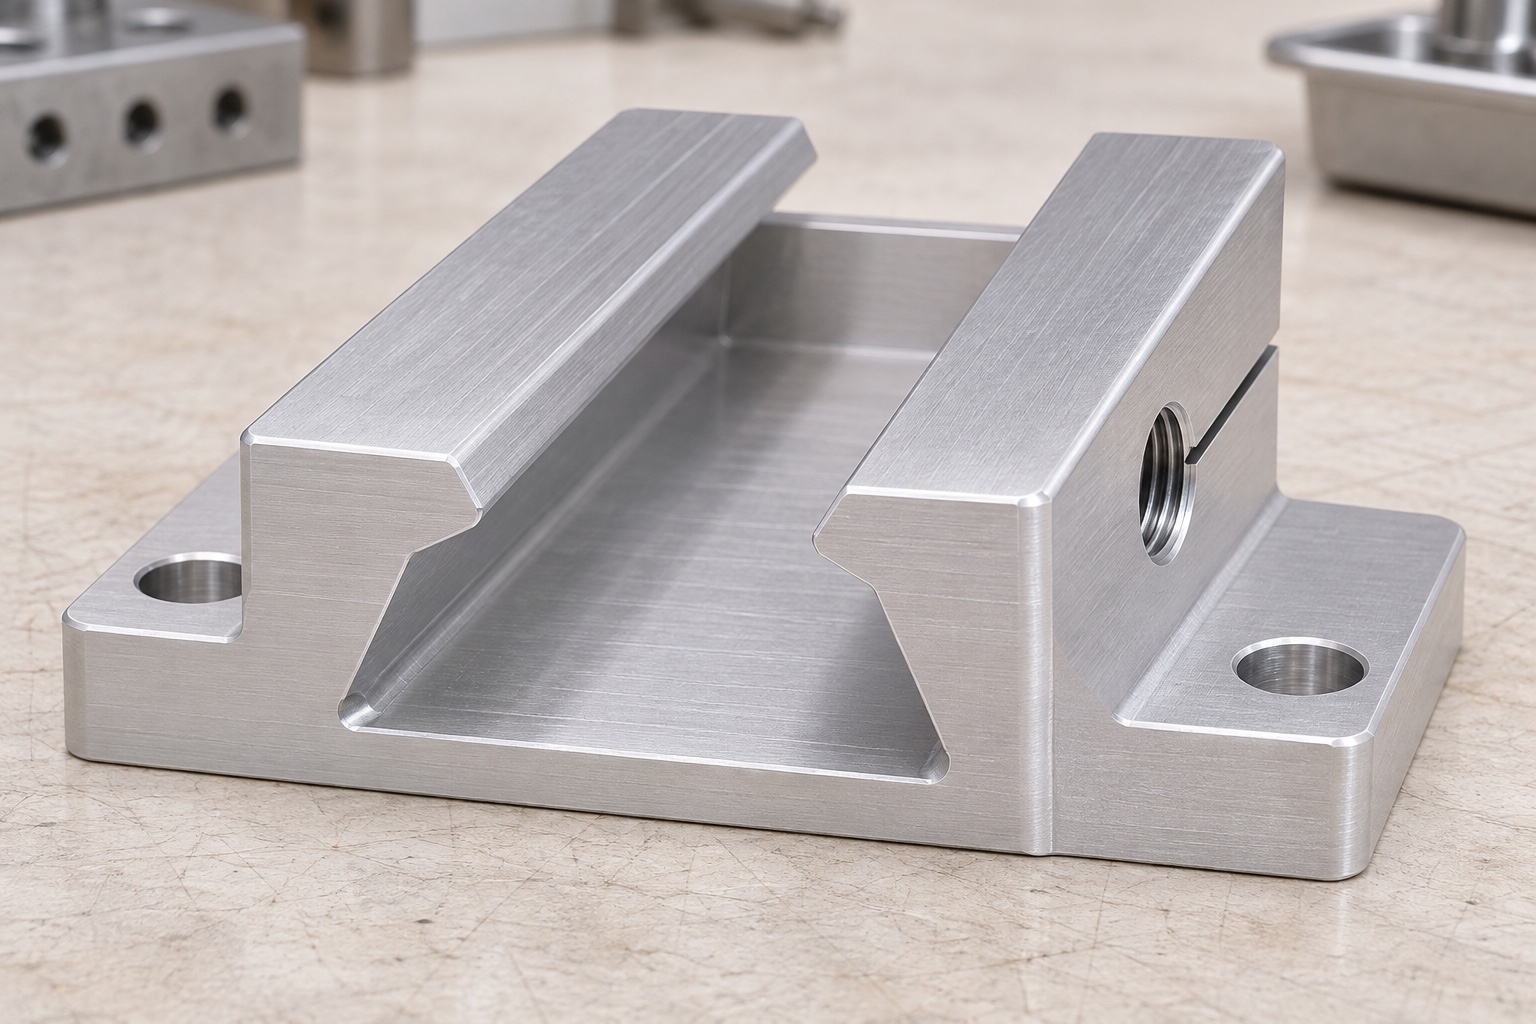
Geben Sie den repräsentativen Umfang klar an
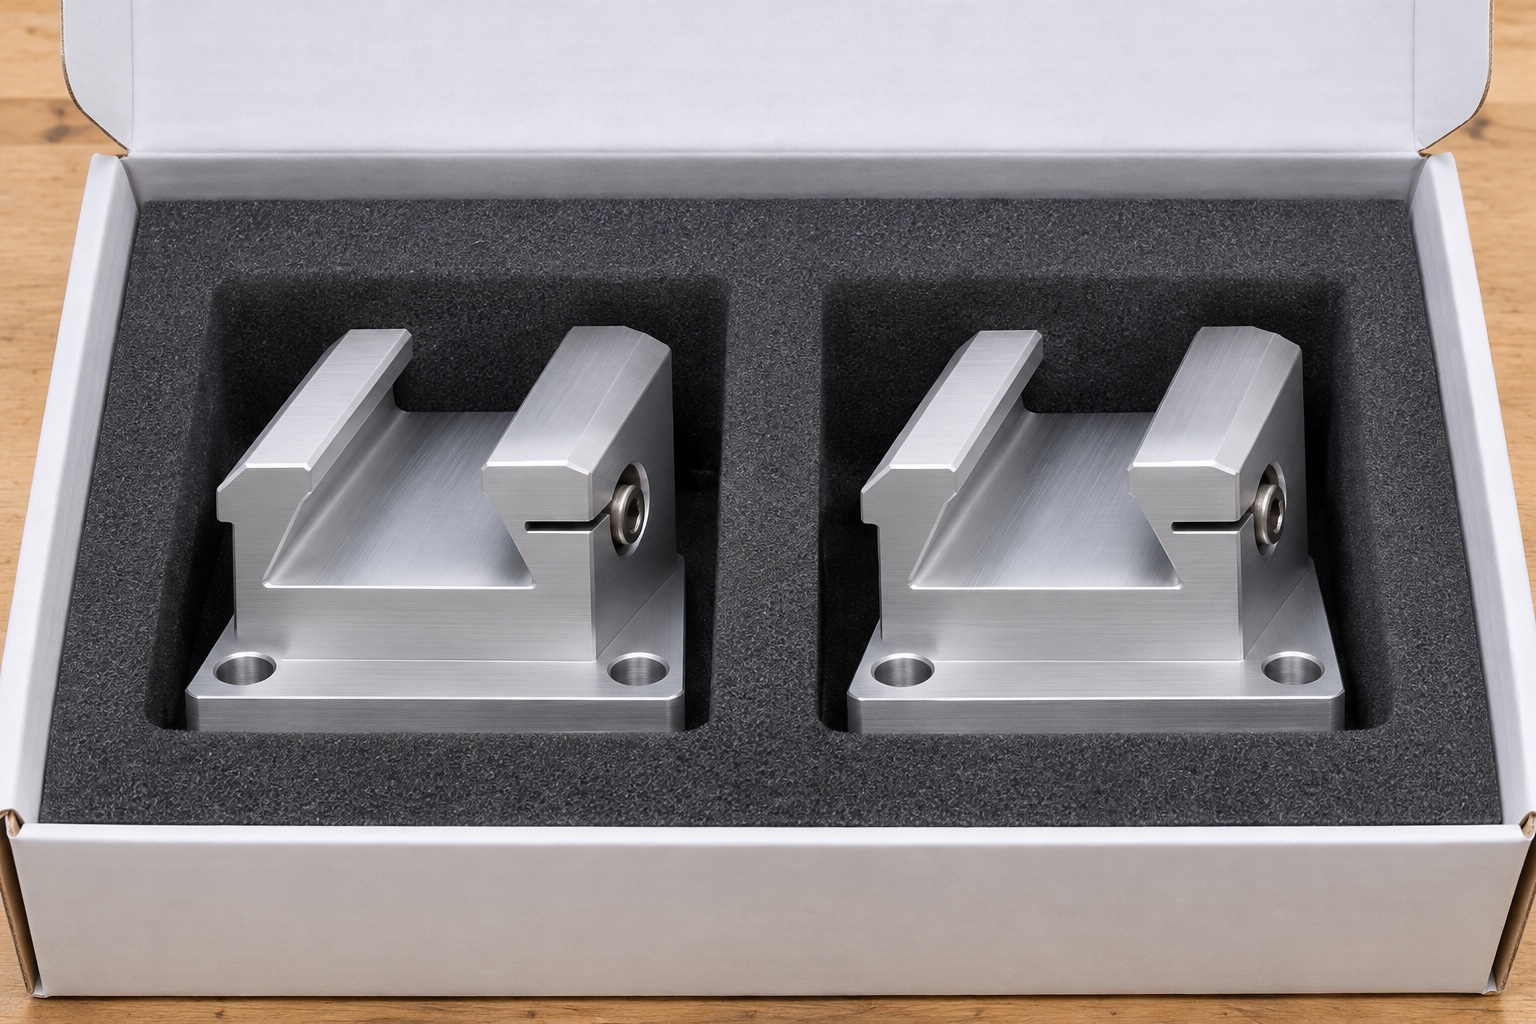
In diesem repräsentativen CNC-Fräsbeispiel wird ein Schwalbenschwanz-Klemmschuh aus 6061-Aluminium im Zusammenhang mit einer Halterung für eine Funduskamera betrachtet. Sie beschreibt weder eine identifizierte Kundenlieferung noch stellt sie gemessene Produktionsergebnisse dar. Es wird kein Anspruch auf Zertifizierung, Haltekraftwert, Bildqualitätsergebnis oder Gerätefreigabe erhoben. Ziel ist es zu zeigen, wie eine Bearbeitungsanfrage die Kontaktgeometrie definieren und anhand kontrollierter Anforderungen prüfen kann. Die vorgeschlagene Komponente umfasst eine abgewinkelte Schienenschnittstelle, Montagereferenzen und einen geschlitzten Bereich, der einer separat definierten Schraubenanordnung zugeordnet ist. Für ein reales Projekt wären genehmigte Zeichnungen und Abnahmekriterien erforderlich, wobei die vollständige Bewertung des Montagesystems außerhalb dieses Bearbeitungsbeispiels verbleibt.
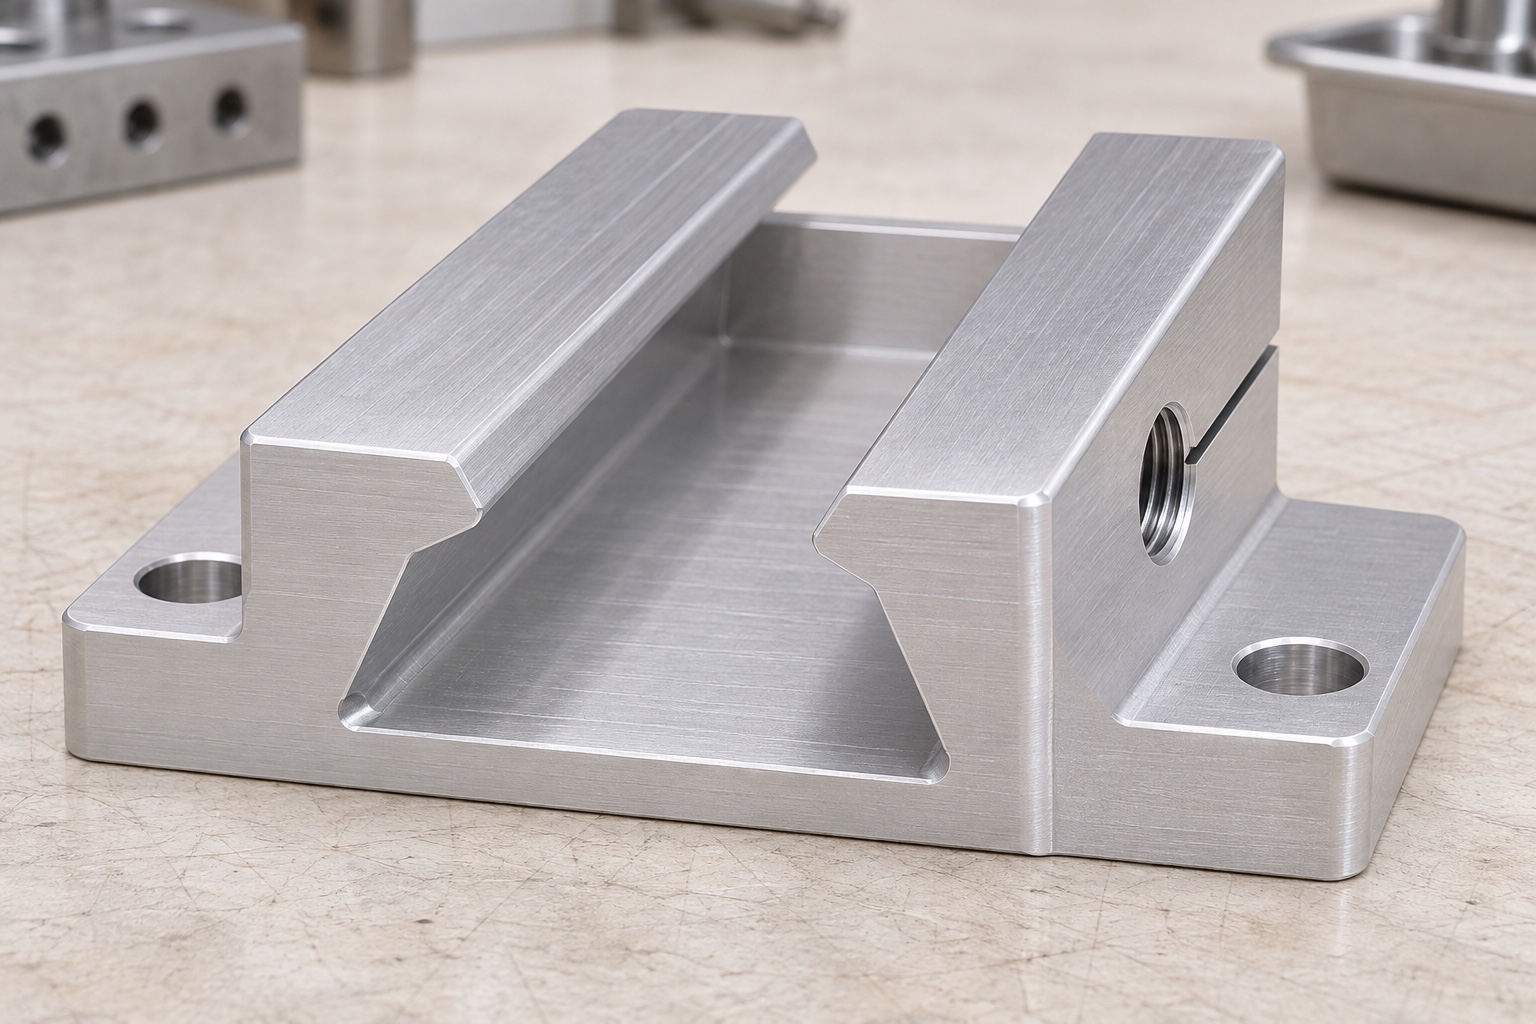
Identifizieren Sie, welche Oberflächen tatsächlich lokalisiert werden
Die repräsentative Geometrie ist ein kompakter Block mit einer offenen Schwalbenschwanzschnittstelle und externen Montageflächen. Aus der Zeichnung muss hervorgehen, welche geneigten Kontaktbänder positionieren, auf welchen Bereich die Klemmanordnung einwirkt und ob die Basis Kontakt hat oder für Freiraum sorgt. Diese Rollen können allein anhand des Aussehens nicht zuverlässig bestimmt werden. Einlaufschrägen und Eckfreischnitte unterscheiden sich vom Arbeitseingriff. Das Ortungsschema benötigt auch einen Bezug zu Montagemerkmalen. Dies hindert einen Lieferanten daran, eine einfach zu messende Außenbreite als gesamte Spezifikation zu betrachten. Eine akzeptierte Komponente muss einer definierten Schnittstelle entsprechen und darf nicht einfach einer bekannten Schienenklemme von einem anderen Gerät ähneln.
Definieren Sie die Eingaben für ein echtes Angebot
Für ein tatsächliches Angebot würde der Käufer passende Modell- und Zeichnungsrevisionen, 6061-Materialzustand, Menge, endgültige Oberflächenanforderungen und angeforderte Dokumente bereitstellen. Die zugelassene Schienengeometrie würde dort einbezogen, wo sie das Kontaktprofil regelt. Schraubenidentität, Zugang und alle spezifizierten Montagebedingungen müssen ebenfalls definiert werden. Ein Foto und ein Nennwinkel stellen keine vollständige Kompatibilität dar. Die Erwartungen an Inspektion und Schutzverpackung sollten vor der Produktion vereinbart werden. Der Umfang unterscheidet Bearbeitungsnachweise von späteren Tests der Halterungshaltung, Vibration oder Kameraausrichtung. Diese Trennung sorgt dafür, dass Angebote vergleichbar sind und verhindert, dass eine nicht spezifizierte Montagebewertung als Teil eines gewöhnlichen Auftrags zur Maßkontrolle angesehen wird.
Überprüfen Sie den Profilabschnitt und die Arbeitslänge
Die erste vorgeschlagene Fertigungsüberprüfung identifiziert den Abschnitt, der zur Definition der Schwalbenschwanzbreite verwendet wird, und seine Beziehung zum Winkel und zur Basisreferenz. Messungen in verschiedenen Höhen an einer abgewinkelten Flanke können durchaus unterschiedlich sein, daher bedarf die Zeichnung einer eindeutigen Konvention. Die nutzbare Eingriffslänge ist von Fasen und Aussparungen getrennt. Der Lieferant beurteilt, ob das vorgeschlagene Werkzeug die geforderten Arbeitsbereiche erreichen und den vorgegebenen Endzustand verlassen kann. Jede gewünschte Entlastung oder Profiländerung muss vom Designer genehmigt werden. Dieses Beispiel besagt nicht, dass ein Testaufbau bereits akzeptierte Teile produziert hat; Es beschreibt, wie die relevanten Fragen geklärt werden würden, bevor man sich zur Herstellung verpflichtet.
Bestätigen Sie Aluminium und den endgültigen Oberflächenzustand
Bei einer realen Bestellung würden eingehende Bestände und Dokumentation anhand des angegebenen 6061-Zustands und des Rückverfolgbarkeitsumfangs überprüft. Eine ähnlich aussehende Legierung ist kein automatischer Ersatz. Wenn eine externe Endbearbeitung erforderlich ist, identifiziert das Projekt Schutzzonen und Endabmessungen. Der repräsentative Fall wählt keinen Beschichtungsreibwert, verspricht keine Korrosionsleistung oder schließt aus der Farbe auf funktionelles Verhalten. Material- und Oberflächenidentität bleiben mit der kontrollierten Revision verknüpft. Dies ist wichtig, wenn die Flanken eine Schiene berühren: Eine Beobachtung an einem unfertigen Teil ist nicht unbedingt ein Beweis für die endgültige Montage. Der Bericht muss den tatsächlich überprüften Zustand angeben und darf keine Rückschlüsse darauf überlassen.
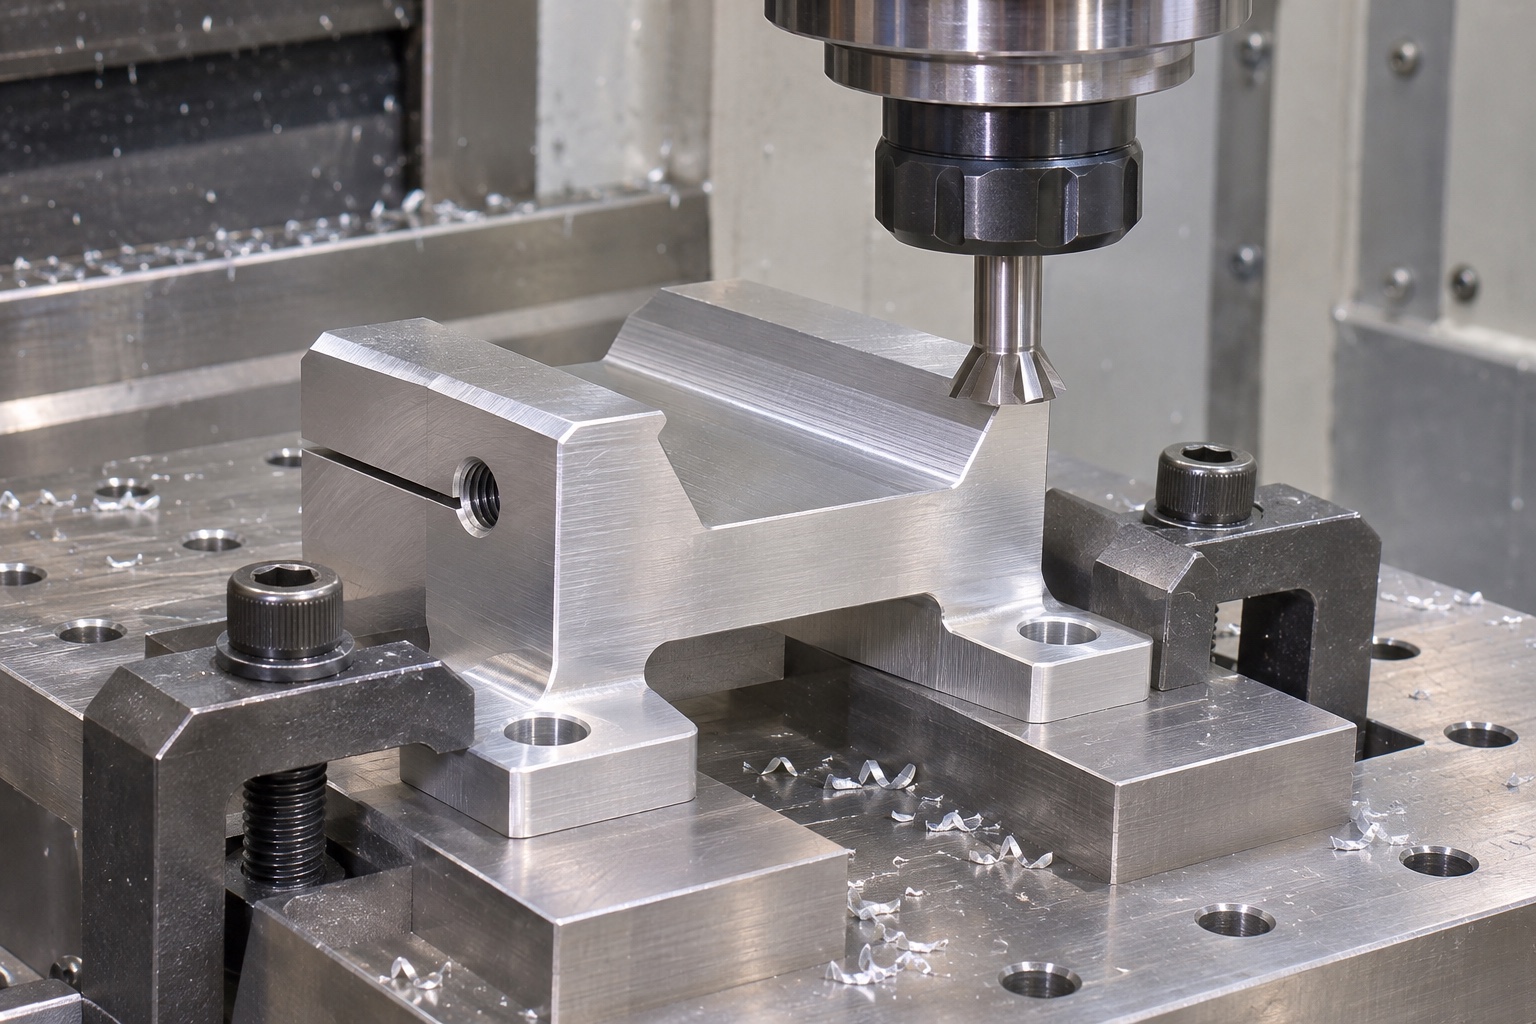
Planen Sie die Werkzeuganfahrt und die Bezugspunktübertragung
Die vorgeschlagene Route berücksichtigt das abgewinkelte Profil, die Montagehinweise und den Schraubenzugang zusammen. Werkzeugform, Anfahrweg, Reichweite und benachbartes Material müssen für die tatsächliche Geometrie bewertet werden. Eine allgemeine Behauptung, dass alle Schwalbenschwänze einfach zu fräsen seien, wäre nicht ausreichend. Der Lieferant würde erklären, welche Referenzen zuerst erstellt werden und wie sie nach einer Setup-Änderung wiederhergestellt werden. Für dieses Beispiel werden keine Schnittparameter oder Produktionszeiten erfunden. Ein nützliches Prozessblatt bewahrt die Beziehung zwischen den Arbeitsflanken und den Montagemerkmalen. Außerdem wird ermittelt, welche späteren Vorgänge oder Endbearbeitungen sich auf diese Beziehung auswirken könnten und daher einer weiteren Überprüfung bedürfen.
Detaillieren Sie die Spalt- und Schraubenschnittstellen
Der geteilte Bereich benötigt Breite, Abschluss und eine explizite Beziehung zum Schraubenmerkmal. Die Gewindeidentität und jegliches Spiel, Kopfraum oder Senkung müssen mit dem genehmigten Design übereinstimmen. Die Schraube selbst und die Gegenhalterung gehören zur Baugruppendefinition. Durch die Inspektion eines Gewindes können keine Haltekraft, eine sichere Belastung oder zulässige Anzugsbedingungen ermittelt werden. Die Bearbeitungsüberprüfung befasst sich stattdessen mit dem Zugang, dem verbleibenden Abschnitt, den lokalen Kanten und der Maßabnahme. Wenn eine Messung im festgezogenen Zustand erforderlich ist, ist ein zugelassenes Verfahren mit identifizierten Komponenten erforderlich. Der Lieferant sollte kein Drehmoment improvisieren oder verfügbare Hardware verwenden, nur um das Profil während einer Prüfstanddemonstration an einer Referenzschiene festhalten zu lassen.
Trennen Sie die Haltevorrichtung von der akzeptierten Form
Die vorgeschlagene Überprüfung der Werkstückspannung identifiziert Stützbereiche, die den geschlitzten Klemmschuh nicht unnötig verzerren. Ein Schraubstock kann im Gegensatz zum freien Teil oder seinem festgelegten montierten Zustand eine temporäre Form erzeugen. Der Plan unterscheidet daher die Bearbeitungsbeschränkung von der Abnahmebedingung. Wenn es sich bei der Anforderung um eine Freizustandsgeometrie handelt, muss diese Bedingung gemessen werden. Handelt es sich um einen definierten Montagezustand, müssen dessen Details reproduzierbar sein. Dieser Fall enthält unter keiner der Bedingungen Ergebnisse. Es verdeutlicht, warum eine offensichtliche Profilabweichung eine Überprüfung der Stützung, Belastung und des Oberflächenzustands auslösen sollte, bevor das Material dafür verantwortlich gemacht oder die Flanken so verändert werden, dass sie einer durch die Vorrichtung verursachten Form entsprechen.
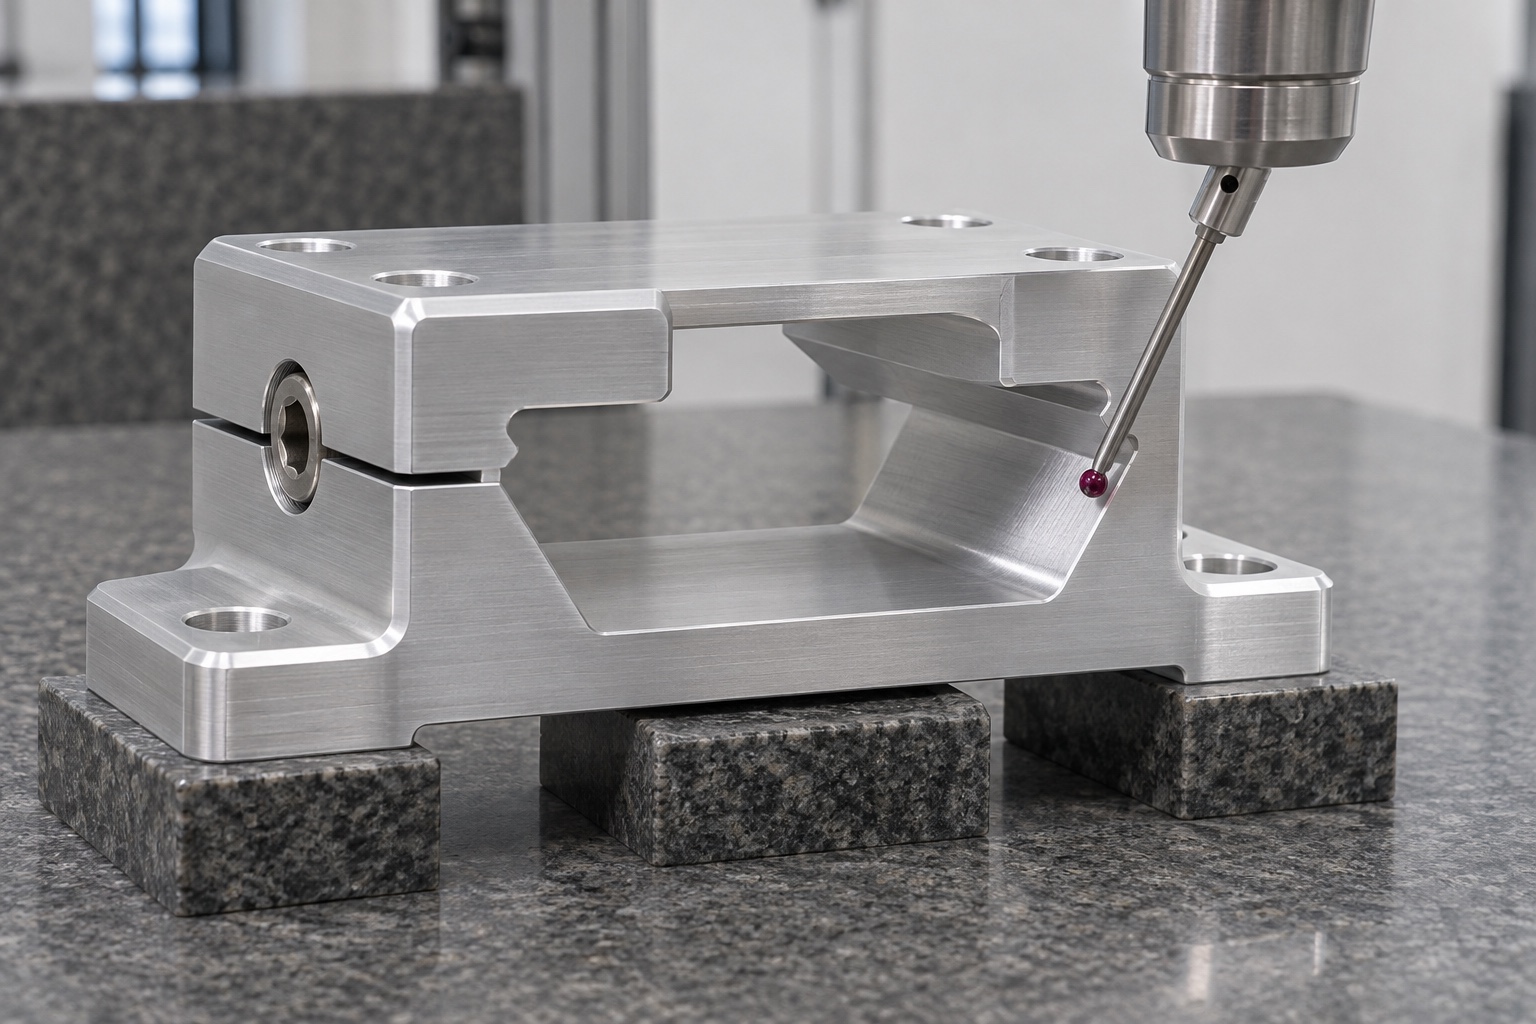
Kontakteintritte nachbearbeiten und betroffene Bereiche inspizieren
Am Eingang, an den Freistellungen, am geteilten Anschluss oder an den Schraubenmerkmalen kann erhabenes Material verbleiben. Durch eine vereinbarte Endbearbeitungsmethode wird es entfernt, ohne dass eine Arbeitsflanke gelöscht oder die Nutzlänge verändert wird. Von diesem Schritt betroffene Abmessungen müssen entsprechend erneut überprüft werden. Eine glatte Außenecke ist kein Beweis dafür, dass sich im Innenbereich keine losen Fragmente befinden. Wenn der Inspektionszugriff eingeschränkt ist, sollte die Methode vor der Produktion geklärt werden. Die gewöhnliche Entfernung von Bearbeitungsrückständen wird nicht als sterile Vorbereitung oder als medizinische Reinigungsvalidierung dargestellt. Wenn der Käufer einen bestimmten Reinigungsprozess oder eine bestimmte Dokumentation benötigt, werden diese Anforderungen separat mit eigenen Akzeptanzkriterien und Nachweisen definiert und nicht aus einem polierten Aluminium-Erscheinungsbild abgeleitet.
Planen Sie Erstmusterprüfung rund um die Schnittstelle
In einem Erstmusterprüfplan würden die Überarbeitung der Zeichnung, das Material und die Endbearbeitung, der Zustand der Stützen sowie Methoden zur Prüfung des Profils und der Montagebeziehungen aufgeführt. Winkel, Abschnittsbreite und nützlicher Eingriff sind unterschiedliche Merkmale. Die Position des Schraubenmerkmals wird nicht durch bloßes Durchführen einer Gewindelehre überprüft. Die Methode muss die Oberflächen erreichen, die die Schnittstelle definieren, ohne Freistellung mit Arbeitskontakt zu verwechseln. In diesem repräsentativen Fall werden keine Toleranzfähigkeiten oder Messwerte beansprucht. Ein realer Bericht muss mit identifizierbaren Teilen verknüpft sein und erklären, welche Merkmale bewertet wurden. Jede Einschränkung bleibt sichtbar, sodass ein Entwickler die Komponentennachweise verantwortungsvoll mit separaten Montagesystemtests kombinieren kann.
Untersuchen Sie eine Nichtübereinstimmung der inerten Schienen, ohne sie zu erzwingen
Bei Zustimmung könnte eine identifizierte inerte Schiene einen begrenzten trockenen geometrischen Vergleich ermöglichen. Es ist kein Patient, keine betriebenen Kamera oder kein angetriebenes Instrument erforderlich. Das Setup würde die Schienendefinition, die Einschubrichtung, die Stütze und jeden spezifizierten Zustand der Teilung aufzeichnen. Als hypothetische Überprüfungssituation würde ein früher Stopp eine Überprüfung der Eintrittsgeometrie, des Freistellungen, des Profilquerschnitts, der Oberfläche und der Referenzidentität nach sich ziehen. Es wäre nicht gerechtfertigt, die Schiene zu zwingen oder eine beliebige Schraube festzuziehen, bis sie sich anders bewegt. Dies ist kein gemeldeter Kundenvorfall. Eine Fertigungsabweichung und ein Designkonflikt erfordern unterschiedliche genehmigte Entscheidungen; Die anfängliche Kontaktbeobachtung sollte erhalten bleiben, bevor eine Korrektur vorgenommen wird.
Schützen Sie den Klemmschuh und schließen Sie den Projektumfang
Die Verpackung würde die Klemmschuhe getrennt halten und Arbeitsflanken, Montageflächen und Spaltkanten schützen. Die Stützung darf den Spaltbereich nicht spreizen oder komprimieren und Packungsfragmente dürfen nicht in die Schraubenmerkmale eindringen. Revisions- und Materialaufzeichnungen bleiben mit den Teilen außerhalb funktionaler Kontaktbereiche verknüpft. Eine gewöhnliche Schutzverpackung wird nicht als Sterilbarriere bezeichnet. Um mit einer tatsächlichen Bestellung fortzufahren, müssen Dateien, Mengen, Material, Endbearbeitung, Prüfumfang und Lieferschutz genehmigt werden. Dieser Fall bietet eine konkrete Diskussion über die Bearbeitung medizinischer Gerätekomponenten, ohne einen Kunden, eine erfolgreiche Lieferung oder eine validierte Kamerahalterung zu erfinden. Halteleistung und klinische Systemeignung bleiben für die verantwortliche Organisation getrennte Fragen.
FAQ
Handelt es sich hierbei um ein geliefertes und getestetes Montageteil für eine Funduskamera?
Nein. Es handelt sich um einen repräsentativen Bearbeitungs- und Prüfplan. Es wird kein Anspruch auf Kunden-, abgeschlossene Lieferung, Haltekraftmessung oder Gerätefreigabe geltend gemacht. Reale Projekte erfordern eigene kontrollierte Anforderungen und Nachweise.
Warum einen Abschnitt für die Schwalbenschwanzbreite angeben?
Ein Winkelprofil hat unterschiedliche Breiten in unterschiedlichen Höhen. Ein definierter Abschnitt und eine definierte Methode machen Messungen vergleichbar und verhindern, dass zwei gültige Messwerte mit einer Herstellungsabweichung verwechselt werden.
Ist im Beispiel eine Oberflächenbeschichtung vorgeschrieben?
Nein. Das endgültige Finish und die geschützten Bereiche hängen von der tatsächlichen Bestellung ab. Der geprüfte Zustand muss dokumentiert werden, und das Beschichtungsverhalten lässt sich nicht aus dem Aussehen eines Teils oder einer generischen Aluminiumbezeichnung ableiten.
Kann ein geteilter Schuh akzeptiert werden, während er in einem Schraubstock eingespannt ist?
Nein. Willkürliche Zurückhaltung kann das beobachtete Profil verändern. Die Abnahme erfolgt im spezifizierten freien oder montierten Zustand, mit bekannten Stütz- und Montagedetails und nicht mit praktischem vorübergehendem Druck.
Zeigt eine inerte Schienenpassung einen sicheren Halt der Kamera?
Nein. Es werden nur die aufgezeichneten geometrischen Beobachtungen angezeigt. Haltekraft, Vibrationsverhalten, Kameraausrichtung und klinische Eignung erfordern eine gesonderte Bewertung unter zugelassenen Bedingungen und können nicht aus einem Eignungsversuch abgeleitet werden.
Was ist vor der Beauftragung einer Fertigung erforderlich?
Stellen Sie passende Dateien, Materialzustand, Menge, Endbearbeitung, Kontakt- und Profildefinitionen, Schienen- und Schraubeninformationen, Abnahmestatus, Prüfnachweise und Verpackungsanforderungen bereit. Lösen Sie offene Zugangs- und Geometrieprobleme, bevor Sie die Bestellung aufgeben.
tanghangyun@oemach.com