
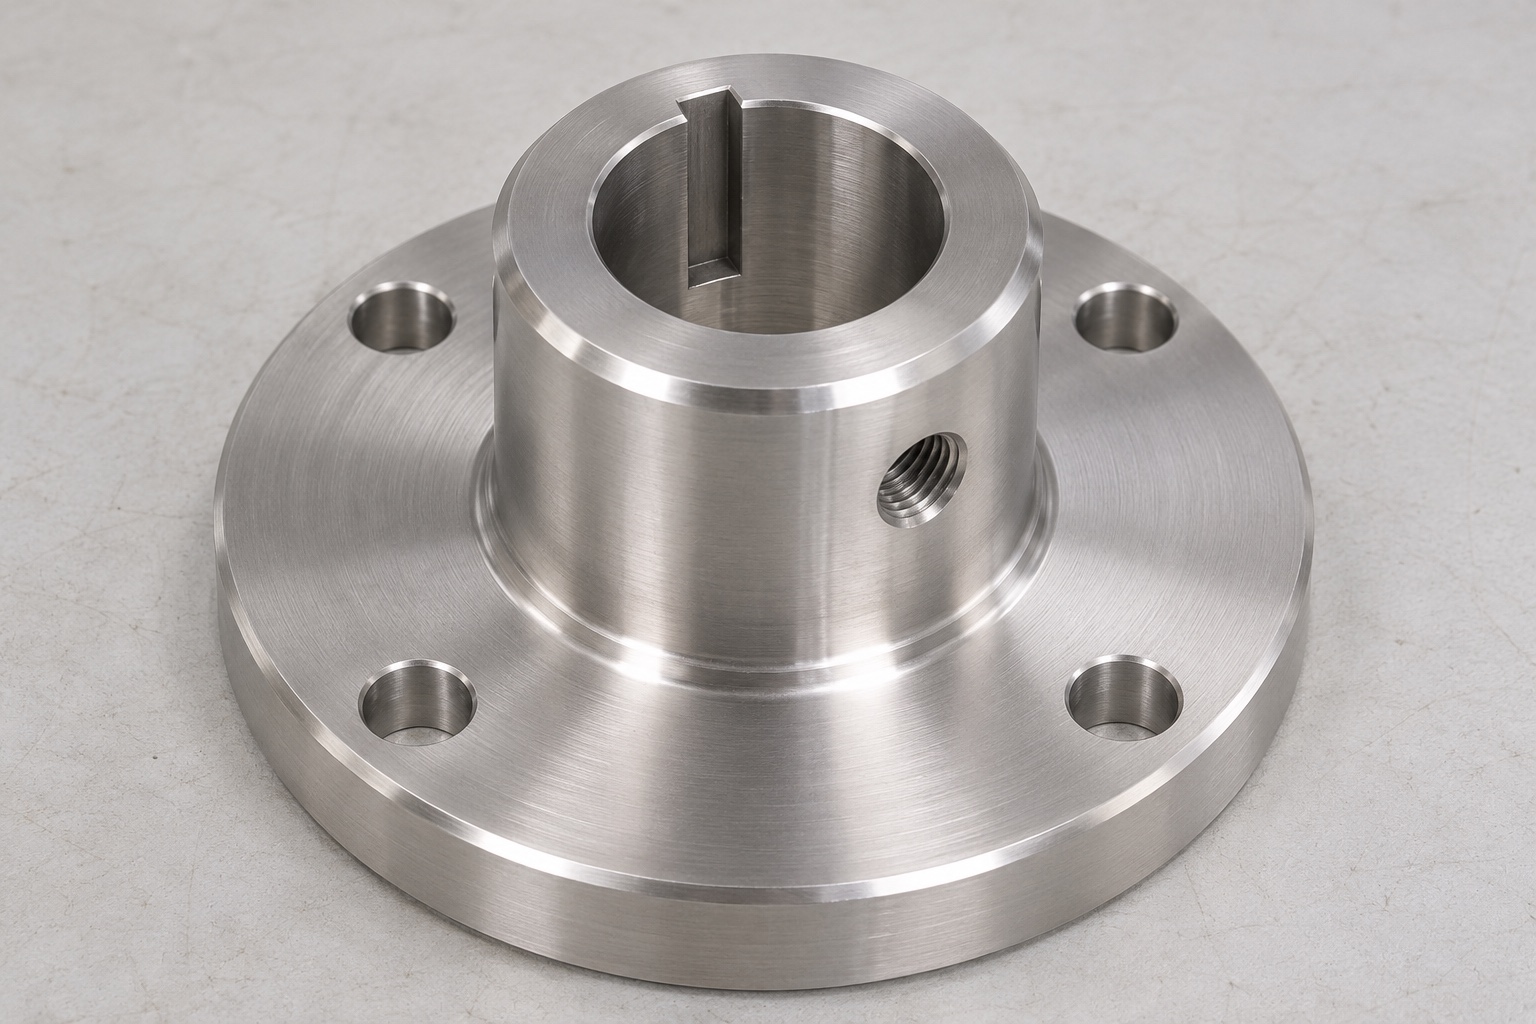
Ein repräsentativer Plan statt eines Lieferanspruchs
Dieses repräsentative CNC-Drehbeispiel beschreibt eine geplante 316L-Antriebsnabe für das Reagenzkarussell eines medizinischen Analysegeräts. Es ist kein Bericht über einen identifizierten Kundenauftrag oder eine ausgeführte Lieferung. Zertifizierung, Messergebnisse, Betriebsdrehmoment und analytische Leistung werden nicht behauptet. Betrachtet werden Bohrung, Passfedernut, Anlageflansch, Lochbild und Radialgewinde. Das Beispiel erläutert die Entscheidungen, die eine mechanische Schnittstelle anhand kontrollierter Anforderungen fertigbar und prüfbar machen. Maße und Abnahmekriterien müssen in einem realen Projekt aus der freigegebenen Zeichnung und einem vereinbarten Prüfplan stammen. Die Bewertung des vollständigen Geräts bleibt davon getrennt und wird durch die Maßprüfung einer Nabe nicht ersetzt.
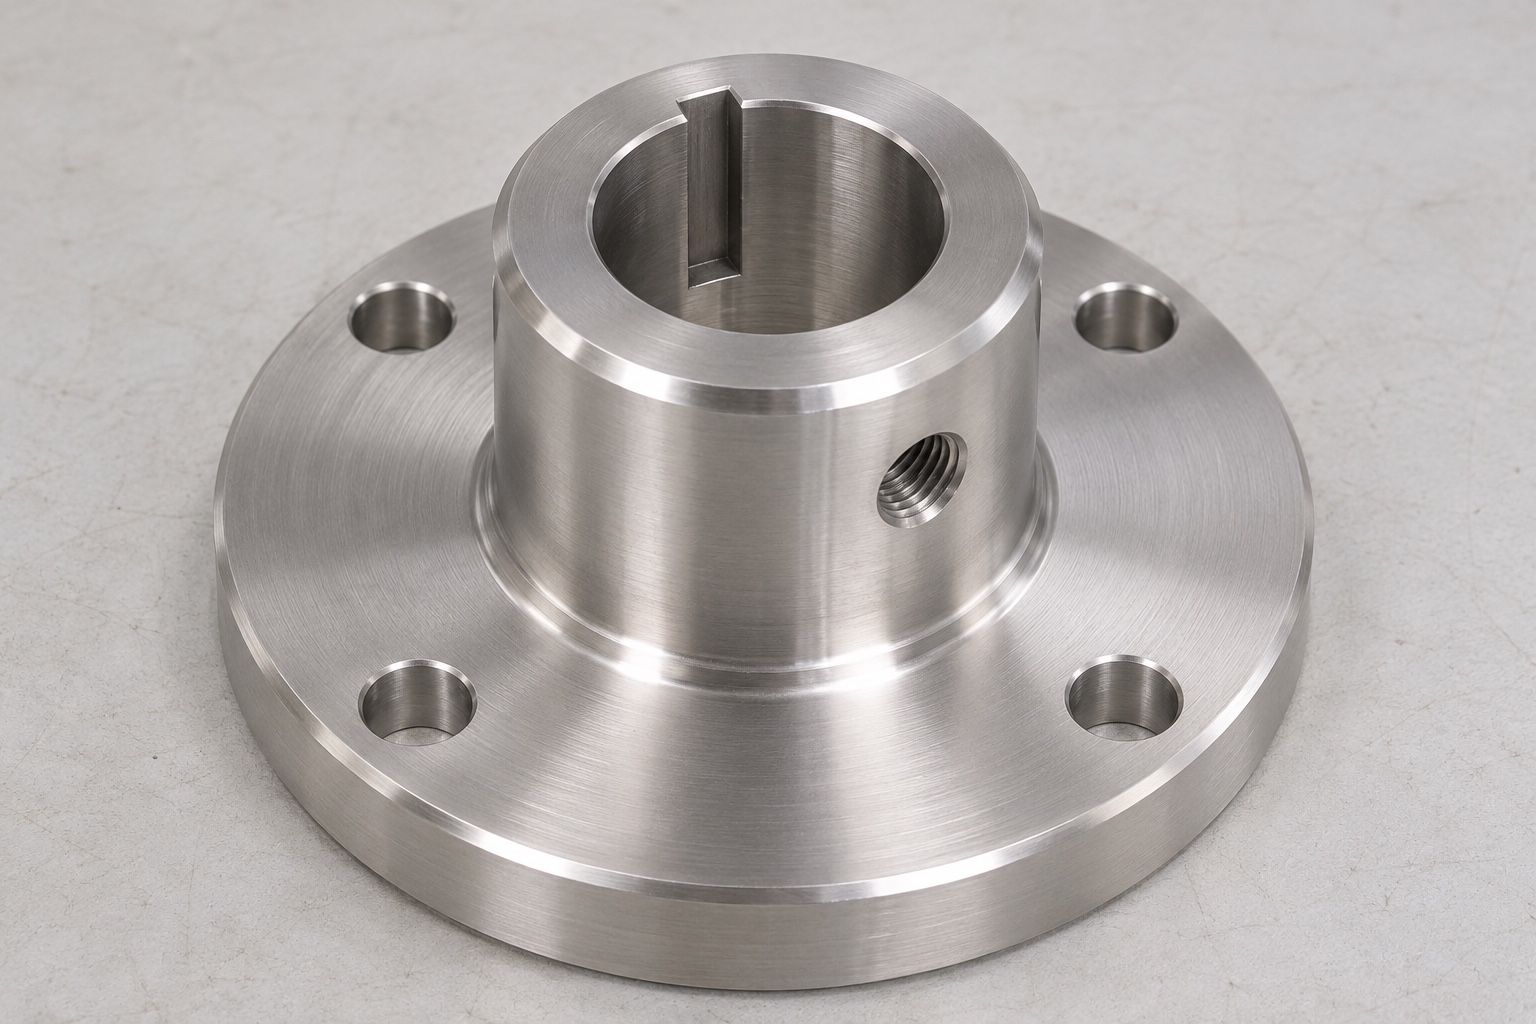
Trennen Sie die Positionierungs- und Befestigungsfunktionen der Nabe
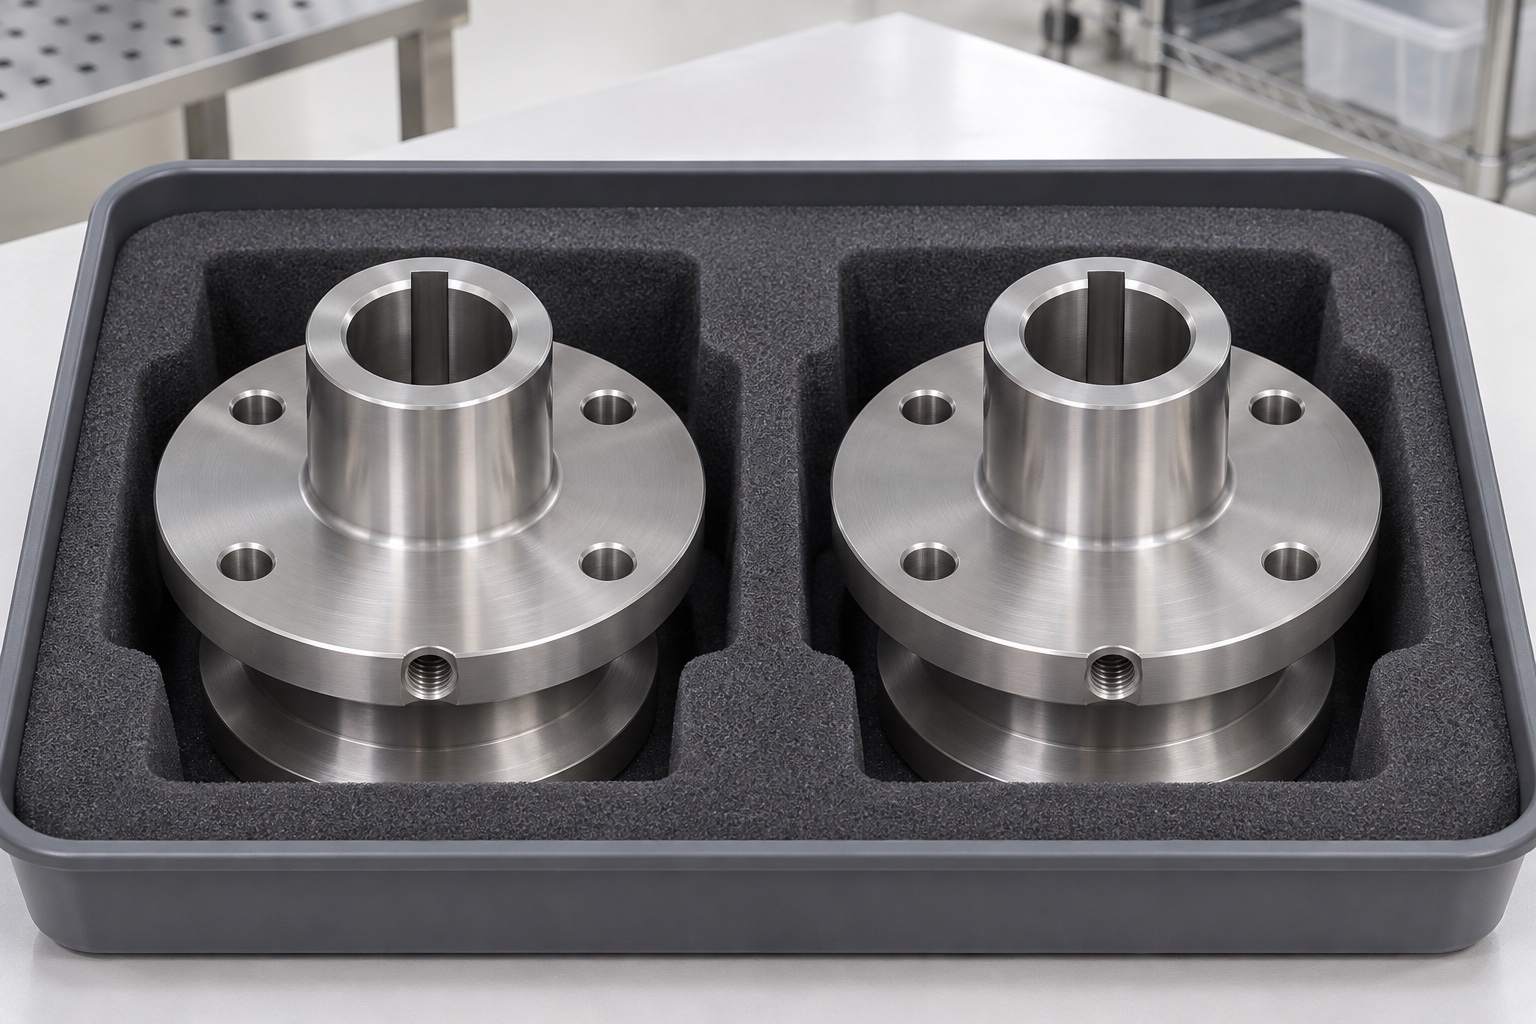
Die betrachtete Geometrie hat einen kurzen zylindrischen Vorsprung auf einem kreisförmigen Flansch. Eine zentrale Bohrung fixiert eine bestimmte Welle, während eine interne Passfedernut eine Winkelbeziehung herstellen kann. Flanschlöcher stellen eine Verbindung zu einer separat definierten Struktur her. Ein radiales Gewindemerkmal ist eine weitere Schnittstelle und kein automatischer Beweis eines bestimmten Halteschemas. In der Zeichnung muss angegeben sein, welche Flächen positionieren, anliegen oder Freiraum schaffen. Ein großer Außendurchmesser kann bequem zu halten sein, muss aber nicht unbedingt die funktionale Referenz sein. Die Unterscheidung dieser Rollen verhindert, dass der Lieferant eine Sammlung korrekter Einzelabmessungen akzeptiert und gleichzeitig die Beziehungen vermisst, die der zusammengebaute Mechanismus erfordert.
Ermitteln Sie die tatsächlichen Angebotseingaben
Eine echte Anfrage würde passende Modell- und Zeichnungsänderungen, die angeforderte 316L-Materialspezifikation, Halbzeug- oder Dokumentenanforderungen, Menge und endgültigen Oberflächenzustand liefern. Informationen zur passenden Welle, Passfeder und Flansch sind nützlich, wenn sie Kontakt oder Spiel definieren. Ein Foto und eine Nennwellengröße können nicht die gesamte Schnittstelle ermitteln. Der Käufer sollte ermitteln, welche Prüfungen erforderlich sind und welche Montagebewertungen außerhalb des Bearbeitungsauftrags bleiben. Alle externen Endbearbeitungsschritte gehören in den Leistungsumfang vor dem Angebot. Dadurch können Lieferanten die gleiche Arbeit vergleichen, anstatt stillschweigend unterschiedliche Annahmen über Passfedernutenden, Gewindeeingriff oder die beabsichtigten Betriebsbedingungen eines medizinischen Analysegeräts hinzuzufügen.
Überprüfen Sie die Passfedernutroute, bevor Sie Material festlegen
Die Passfedernut benötigt eine definierte Breite, Tiefenkonvention, Nutzlänge und Abschluss. Der repräsentative Planungsschritt vergleicht diese Anforderungen mit der Zugänglichkeit für eine vorgeschlagene Schnittroute. Durchgangs- und Blindkonstruktionen können unterschiedliche Vorgehensweisen erfordern, daher wird die Route nicht nur aus dem Wort Passfedernut ausgewählt. Wenn eine lokale Entlastung oder Endänderung vorgeschlagen wird, muss der Konstruktionsverantwortliche diese genehmigen. Durch die Änderung darf ein vorgesehener Ortungs- oder Antriebskontakt nicht aufgehoben werden. Aktualisierte Modell- und Zeichnungsrevisionen sollten vor Beginn der Fertigung übereinstimmen. Bei dieser Überprüfung handelt es sich um ein Planungsbeispiel und es wird nicht behauptet, dass ein bestimmtes Räumwerkzeug, Schlitzwerkzeug oder Bearbeitungszentrum bereits akzeptable Teile hergestellt hat.
Bewahren Sie die Identität von rostfreiem Material
Bei einem konkreten Auftrag wird das eingehende Material auf die gewünschte Bezeichnung und den Dokumentationsumfang geprüft. Ein ähnliches Erscheinungsbild ist kein Beweis dafür, dass zwei Edelstahlsorten austauschbar sind. Die erforderliche Materialidentität sollte beim Schneiden, Drehen und späteren Vorgängen mit den Teilen verbunden bleiben. Jede Behandlung oder spezielle Reinigungsanforderung erfordert eine eigene genehmigte Spezifikation und einen endgültigen Abnahmezustand. In diesem Fall wird weder ein Materialzertifikat vorgelegt noch eine Kompatibilität der Reagenzien behauptet. Sein Beitrag besteht darin, aufzuzeigen, wo diese Anforderungen in das Projekt einfließen und wie sie nachverfolgt werden können. Das Wort „medizinisch“ sollte nicht impliziert werden, dass ein gewöhnliches gedrehtes Bauteil über Zulassungen verfügt, die niemals angefordert oder überprüft wurden.
Drehen Sie die Hauptreferenzgeometrie kohärent
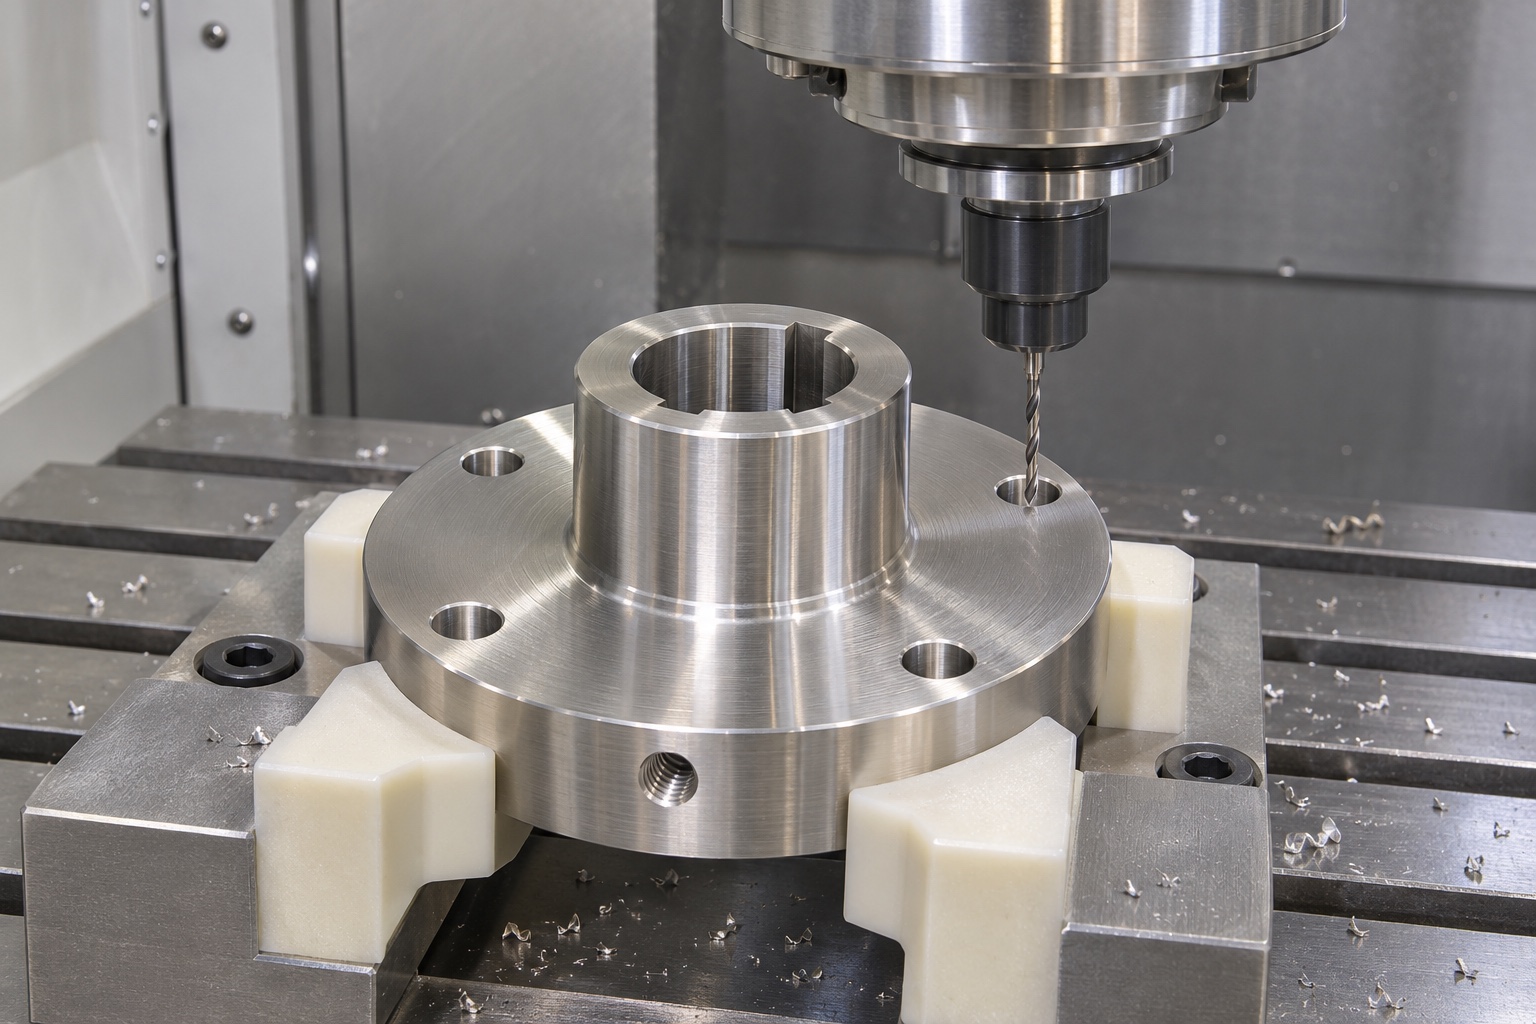
Die vorgeschlagene Überprüfung des Drehens berücksichtigt die Bohrungs-, Naben- und Flanschfläche zusammen, einschließlich der Unterstützung und des Werkzeugzugangs für den tatsächlichen Rohling. Halteflächen dürfen den fertigen Aufnahmebereich nicht beschädigen. Der Plan gibt an, welche Geometrie in einem gemeinsamen Setup fertiggestellt wird und was nach der Übertragung wiederhergestellt werden muss. Für dieses Beispiel wird keine Produktionszeit, Schnittgeschwindigkeit oder Universalfähigkeit erfunden. Eine geeignete Reihenfolge hängt von der Größe, der verbleibenden Fläche und der Ausstattung ab. Bevor mit sekundären Merkmalen begonnen wird, sollte der Lieferant erklären können, wie die Arbeitsachse und die axiale Sitzfläche wiederhergestellt werden. Diese Kontinuität ist wichtiger als nur die Reduzierung der Anzahl der Vorgänge auf einem Prozessblatt.
Suchen Sie das Flanschmuster und das radiale Merkmal
Die Flanschlöcher und die radialen Gewindeelemente sind entsprechend den zugelassenen Bohrungs- und Winkelreferenzen positioniert. Bei der Planungsüberprüfung wird der Zugang zum Bohren, Gewindeschneiden, Endfinishen und späteren Inspektionen überprüft. Wenn das radiale Loch die Bohrung oder Passfedernut schneidet, muss seine tatsächliche Position eindeutig angegeben werden. Ein Loch mit dem richtigen Durchmesser oder Gewinde kann dennoch falsch positioniert sein. Ebenso kann ein gleichmäßig beabstandetes Flanschmuster relativ zu seinem beabsichtigten Winkelursprung gedreht werden. Der Prozessplan sollte diese Beziehungen unterscheiden, anstatt einen erfolgreichen Werkzeugzyklus als Abnahme zu behandeln. Jede vorgeschlagene Vorrichtung benötigt eine identifizierbare Methode, um sowohl die Achse als auch die erforderliche Winkellage wiederherzustellen.
Behandeln Sie zugängliche und innere Kanten bewusst
Erhöhte Kanten an Bohrungsmündung, Passfedernut, Flanschlöchern und radialen Merkmalen erfordern eine vereinbarte Endbearbeitungsmethode. Das Entfernen eines Grates darf die nutzbaren Nutflächen nicht verändern oder die Aufnahmebohrung unerwartet verkürzen. Der Plan sieht eine Inspektion der betroffenen Regionen nach der Fertigstellung vor, insbesondere an einer internen Kreuzung. Eine sauber aussehende Außenfläche ist kein Beweis dafür, dass jede Innenkante akzeptabel ist. Wenn der direkte Zugriff eingeschränkt ist, wird die Prüfmethode geklärt, bevor die Bestellung fortgesetzt wird. In diesem Fall wird die gewöhnliche Spanentfernung nicht mit validierter Sauberkeit oder steriler Lieferung gleichgesetzt. Solche Anforderungen würden einen separat spezifizierten Prozess und Nachweis erfordern und keine allgemeine Anweisung, um der Nabe ein poliertes Aussehen zu verleihen.
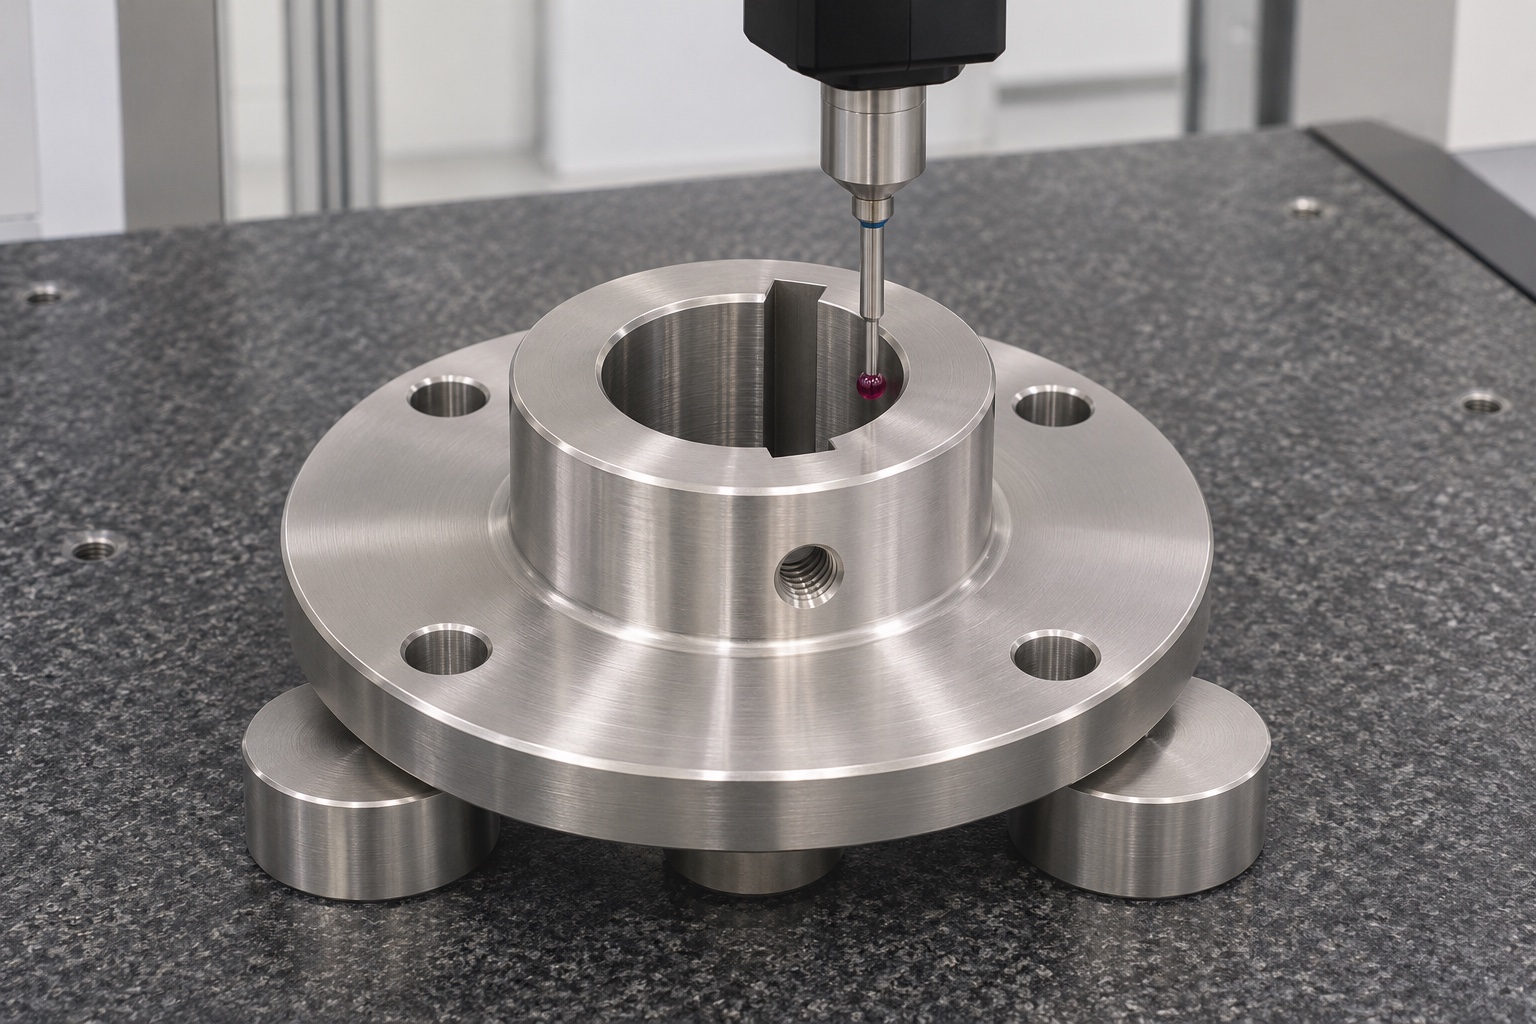
Erstmusterprüfung auf Lagebeziehungen ausrichten
Ein Erstmusterprüfplan würde die kontrollierte Revision, die Materialidentität, den endgültigen Oberflächenzustand und die Prüfmethode aufzeichnen. Die Aufnahmebohrung, die Flanschfläche, die Passfedernut und das Montagemuster werden anhand derselben definierten Referenzen bewertet. Die Größe der Passfedernut und ihr Winkelverhältnis sind separate Fragen. Eine Gewindeprüfung ist kein Ersatz für die Prüfung der Position der Radialbohrung. Dieser repräsentative Fall veröffentlicht keine numerischen Ergebnisse, Toleranzfähigkeit oder Akzeptanzprozentsatz. Ein echter Bericht muss Beweise für identifizierte Teile enthalten und alle nicht überprüften Merkmale angeben. Diese Unterscheidung hilft dem Käufer zu verstehen, was der Bearbeitungslieferant tatsächlich bestätigt hat und was noch einer separaten Baugruppenprüfung unterliegt.
Verwenden Sie identifizierte inerte Referenzen für einen begrenzten Vergleich
Wenn vereinbart, könnte ein Trockenbankvergleich eine identifizierte Wellen-, Passfeder- und Flanschreferenz ohne Reagenzien oder einen funktionierenden Analysator verwenden. Das Setup erfasst Orientierung, Unterstützung und Kontaktort. Es sollte keine Gewalt anwenden, um unerklärliche Störungen zu überwinden. Eine passende Passung kann eine enge geometrische Beobachtung unterstützen, kann jedoch keine Karussellbalance, Drehmomentkapazität, Indizierungszuverlässigkeit oder analytische Leistung ermitteln. Für diese Behauptungen sind gesonderte Systemnachweise erforderlich. Der Vergleichsdatensatz benötigt die Identitäten seiner Referenzen, damit eine weitere Prüfung denselben Zustand reproduzieren kann. Der spätere Austausch einer anderen Welle sollte nicht als gleichwertiger Versuch dargestellt werden, ohne deren Geometrie und Zustand zu überprüfen.
Betrachten Sie einen frühen Stopp als diagnostisches Beispiel
Als hypothetische Überprüfungssituation könnte eine Referenzwelle anhalten, bevor die Nabe ihre vorgesehene Sitzfläche erreicht. Bei der Untersuchung würden Bohrungseintritt, Passfedernutende, Referenzausrichtung, angehobenes Material und das angegebene Spiel verglichen. Dies ist kein gemeldeter Kundenvorfall. Vor jedem Korrekturschnitt sollte die ursprüngliche Kontaktbeobachtung erhalten bleiben. Eine Fertigungsabweichung erfordert eine dokumentierte Disposition; Ein unvollständiger oder widersprüchlicher Entwurf erfordert eine genehmigte Überarbeitung. Beides sollte nicht durch die Vergrößerung der Bohrung verdeckt werden, bis eine Probe hineinpasst. Durch die Trennung dieser Ursachen bleibt eine wiederholbare Schnittstelle für spätere Teile erhalten und der Grund für jede Korrektur steht dem nächsten Prüfer zur Verfügung.
Schützen Sie die Schnittstelle und schließen Sie den tatsächlichen Projektumfang
Die vorgeschlagene Verpackung hält die Naben auseinander und schützt Flanschflächen, Bohrungseinführungen und fertige Nabenoberflächen. Bei Verpackungskontakten dürfen keine Fragmente in die Passfedernut oder das Radialgewinde gelangen. Die Identifizierung bleibt mit Revisions- und Materialaufzeichnungen außerhalb funktionaler Kontaktbereiche verbunden. Eine gewöhnliche Schutzverpackung wird nicht als Sterilbarriere bezeichnet. Um dieses Beispiel in ein tatsächliches Projekt umzusetzen, müssen die Parteien Dateien, Mengen, Material, Endbearbeitung, Prüfnachweise und Lieferbedingungen genehmigen. Der Fall bietet einen konkreten Weg für diese Diskussion, ohne Kunden, Produktionsergebnisse oder Gerätegenehmigungen zu erfinden. Eine eventuelle spätere Bewertung des Analysators verbleibt bei der Organisation, die für das gesamte Instrument und seinen Verwendungszweck verantwortlich ist.
FAQ
Handelt es sich hierbei um einen Bericht über eine abgeschlossene Lieferung des Analyse-Hubs?
Nein. Es handelt sich um einen repräsentativen Fertigungs- und Prüfplan. Es wird kein Kunden-, Auftrags-, Zertifizierungs- oder Abnahmeergebnis geltend gemacht. Reale Projekte benötigen eigene genehmigte Dokumente und nachvollziehbare Nachweise.
Was unterscheidet Ortungsmerkmale von Befestigungsmerkmalen?
Die Zeichnung weist jeder Oberfläche ihre Rolle zu. Die Bohrung und die Flanschfläche können zur Positionierung und zum Sitz dienen, während Löcher für bestimmte Verbindungen dienen. Schließen Sie alle diese Funktionen nicht allein aus der in einem Bild gezeigten Form ab.
Warum den Abschluss der Passfedernut frühzeitig überprüfen?
Seine Nutzlänge und Endbeschaffenheit wirken sich auf den Werkzeugzugang und den Passspielraum aus. Jede vorgeschlagene Entlastungs- oder Routenänderung muss genehmigt werden, bevor sie in das Modell, die Zeichnung oder den Prozessplan aufgenommen wird.
Bestätigt ein korrektes Radialgewinde die Halteleistung?
Nein. Gewindegröße und -position sind Herstellungsmerkmale. Schraubenspitzenkontakt, Haltekraft und zulässiges Betriebsdrehmoment erfordern gesondert definierte Montagebedingungen und Nachweise, nicht eine alleinige bestandene Gewindeprüfung.
Was würde ein Vergleich der inerten Welle zeigen?
Nur die beobachtete geometrische Anpassung unter dem aufgezeichneten Aufbau. Das dynamische Gleichgewicht, die Indizierung des Analysators, die Handhabung von Reagenzien oder die Testgenauigkeit können nicht nachgewiesen werden. Diese Auswertungen liegen außerhalb dieses Bearbeitungsbeispiels.
Was ist erforderlich, bevor ein echtes Angebot eingeholt werden kann?
Stellen Sie konsistente Zeichnungs- und Modellrevisionen, Material- und Oberflächenanforderungen, Menge, Referenzschema, Passfedernut- und Gewindedefinitionen, Prüfumfang und Verpackungsbedingungen sowie Passgeometrie bereit, sofern diese die Schnittstelle regelt.
tanghangyun@oemach.com