
Ein repräsentatives Beispiel ohne Lieferbehauptung
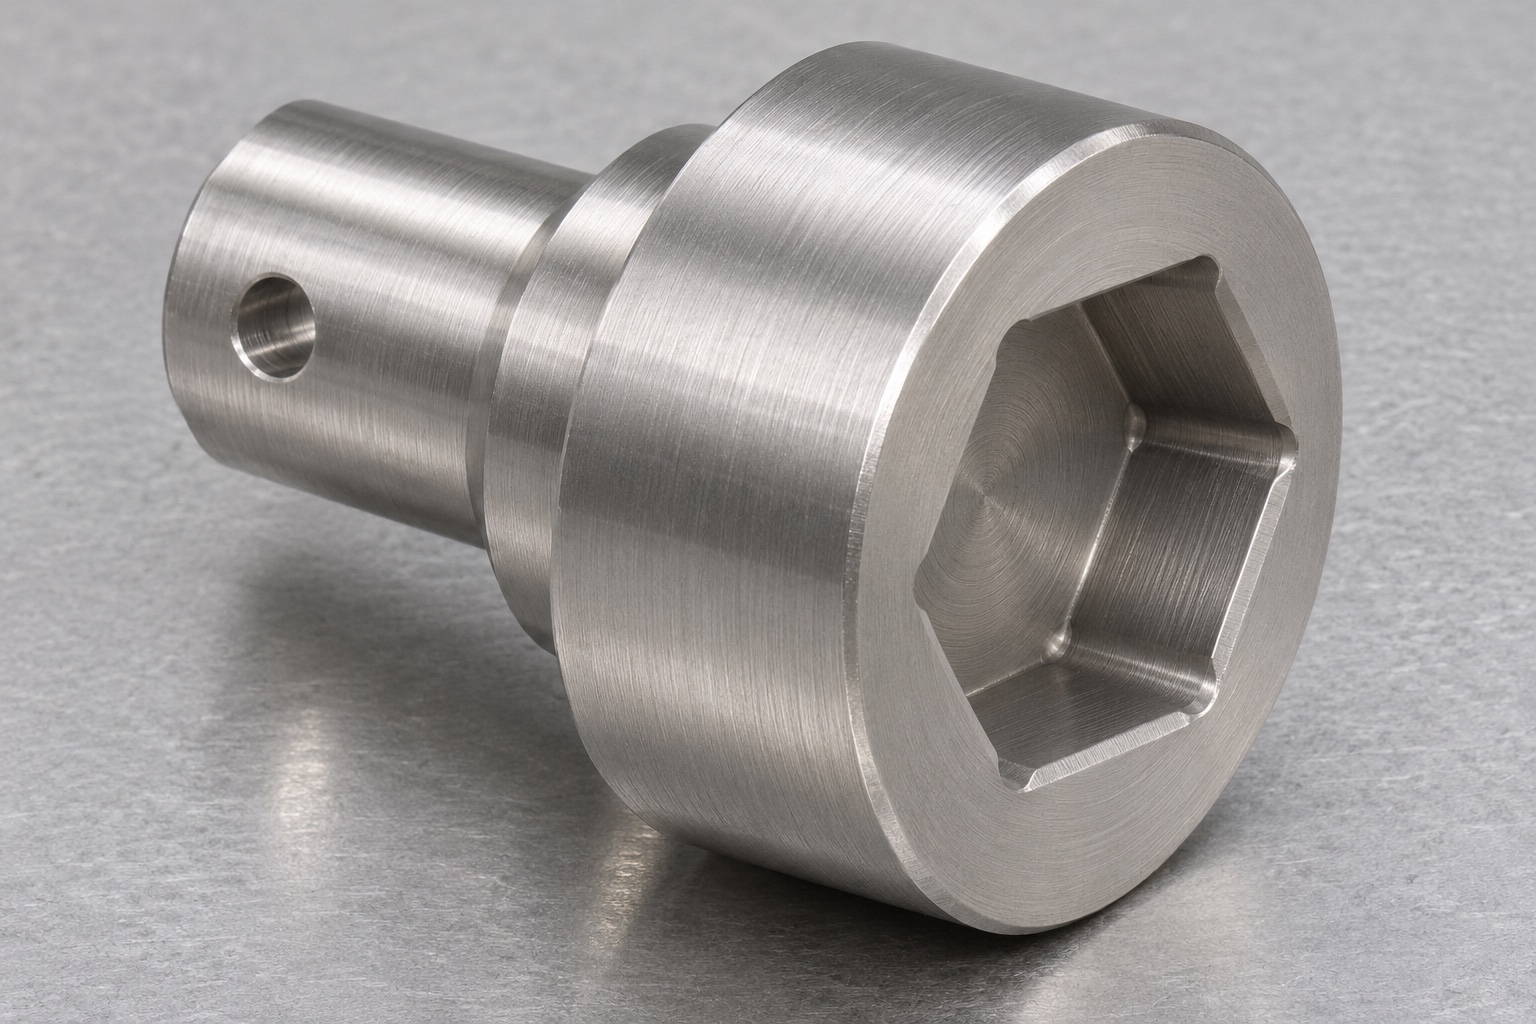
Dieses repräsentative CNC-Fertigungsbeispiel erläutert die Vorbereitung eines Spindeladapters aus Edelstahl 316L für einen Verschlussmechanismus von Kryoröhrchen. Es beschreibt keinen identifizierten Kundenauftrag und enthält keine behaupteten Liefer- oder Messergebnisse. Zertifizierungen, zulässige Drehmomente und Geräteleistungen werden nicht zugesichert. Im Mittelpunkt steht die Frage, welche Angaben eine kleine mechanische Schnittstelle fertigbar und prüfbar machen. Die Betrachtung reicht von der Zeichnungsprüfung bis zur Verpackung. Für einen realen Auftrag müssen Größen, Toleranzen, Mengen und Abnahmebedingungen aus den freigegebenen Kundenunterlagen stammen. Das Beispiel soll technische Entscheidungen nachvollziehbar machen, ohne eine tatsächlich erbrachte medizinische Gerätevalidierung vorzutäuschen oder ein unbekanntes Produkt als freigegeben darzustellen.
Die betrachtete Schnittstelle aufteilen
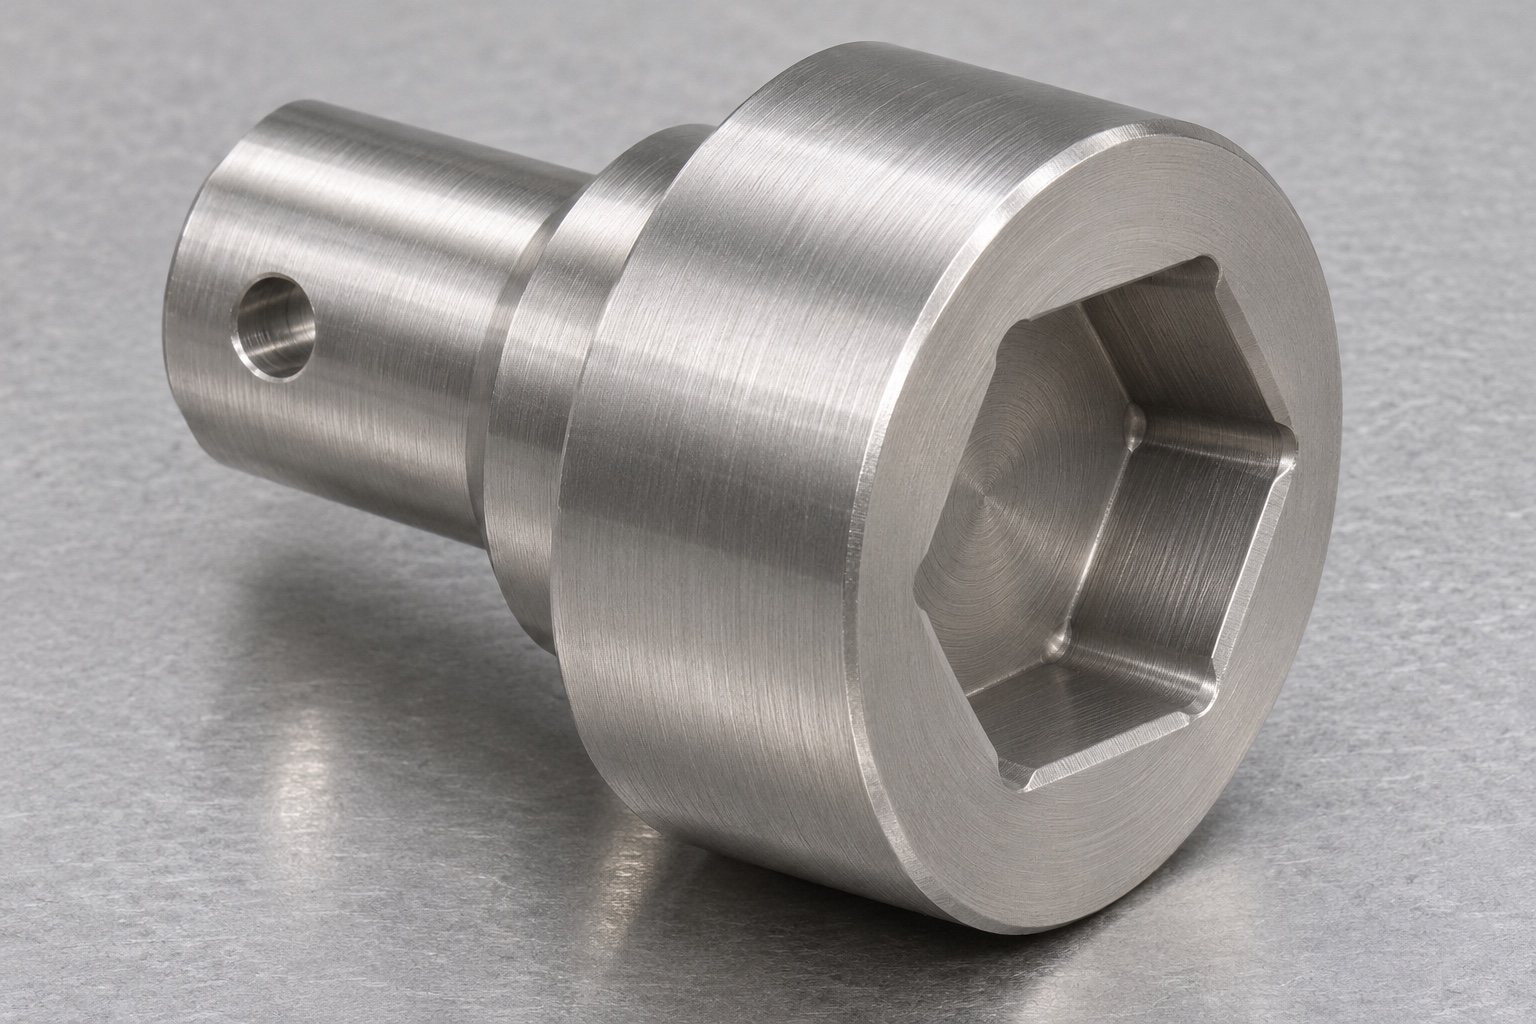
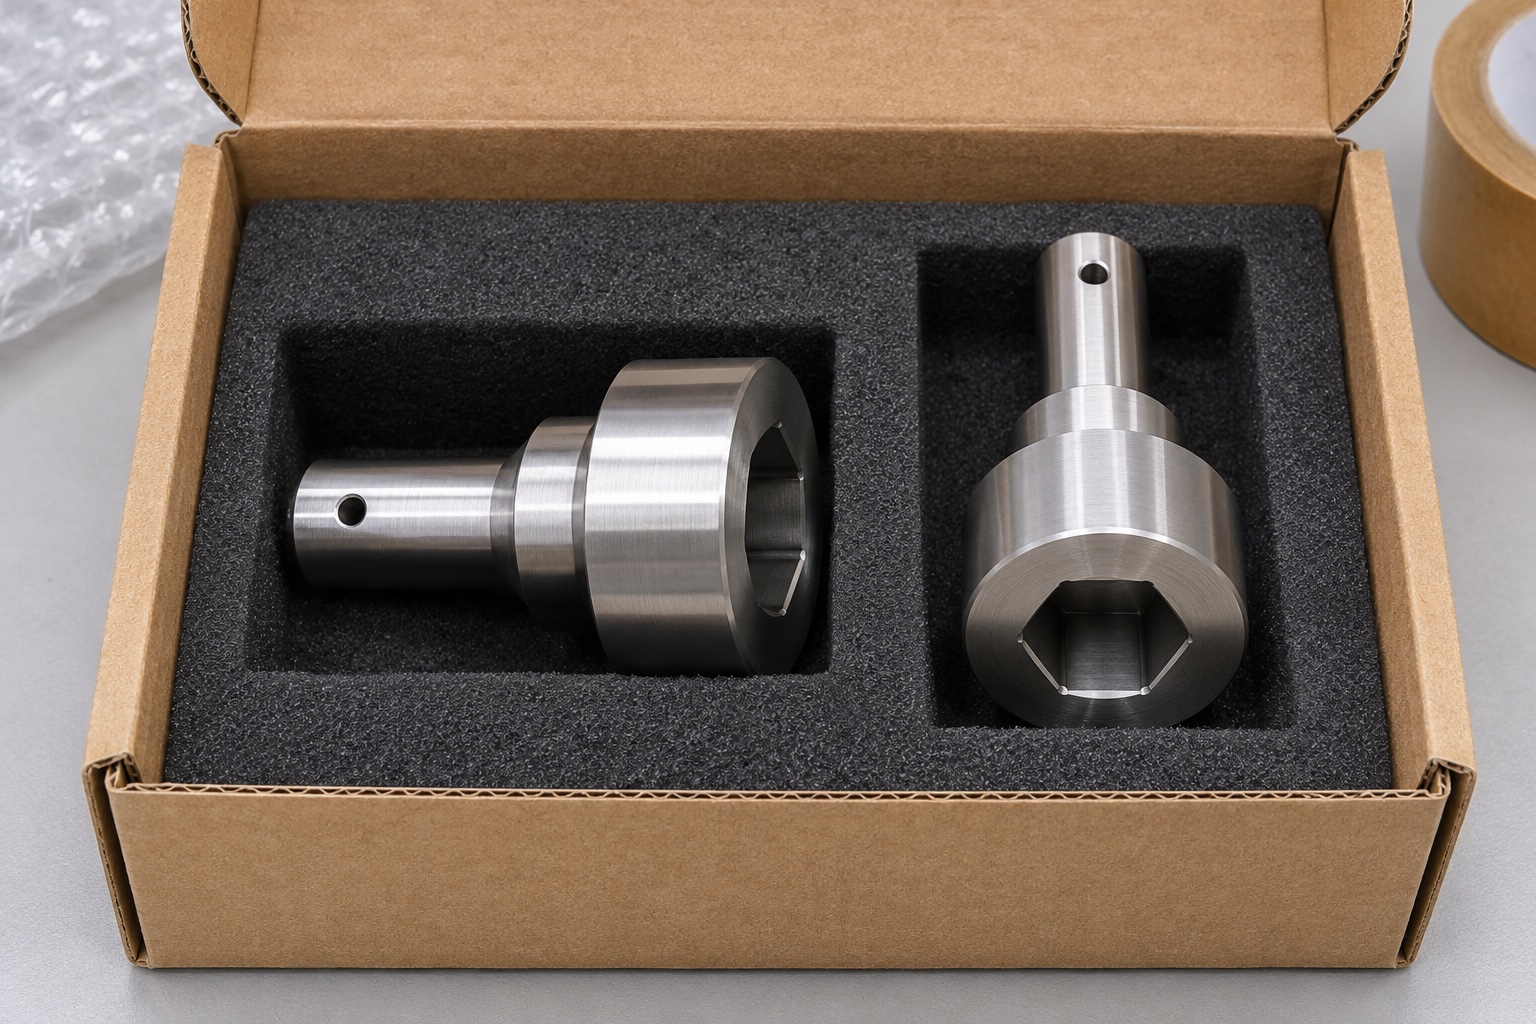
Die zugrunde gelegte Anordnung umfasst einen abgestuften zylindrischen Schaft, eine axiale Schulter, eine blinde Mehrkantaufnahme und eine Querbohrung. Jede dieser Geometrien übernimmt eine andere Aufgabe. Der Schaft kann das Teil lokalisieren, die Schulter einen axialen Sitz festlegen und die Aufnahme ein passendes Antriebselement aufnehmen. Welche Funktion die Querbohrung bei der Rückhaltung erfüllt, muss die konkrete Konstruktion bestimmen. Aus dieser Beschreibung folgt keine vollständige Gerätelösung. Vor Fertigungsbeginn sind tragende Flächen und Bezüge auf der Zeichnung eindeutig zu kennzeichnen. Insbesondere darf die Gesamtlänge nicht als Ersatz für die einzelnen Kontaktlagen dienen, da sie die tatsächliche Einbausituation nur unzureichend beschreibt.
Die Angebotsunterlagen vervollständigen
Ein Besteller würde Zeichnung und Modell mit übereinstimmender Revision, die gewünschte 316L-Spezifikation, Stückzahl und Endzustand bereitstellen. Hilfreich ist außerdem die freigegebene Geometrie des Gegenstücks für die Mehrkantaufnahme. Aus einem Foto lassen sich weder nutzbare Tiefe noch eine belastbare Lagetoleranz ableiten. Die Anfrage sollte Maßprüfung und spätere Bewertung des Geräts klar trennen. Ebenso werden verlangte Dokumente und erlaubte externe Nachbehandlungen vorab benannt. So kann ein Angebot für medizinische Edelstahlteile einen nachvollziehbaren Leistungsumfang beschreiben. Fehlende Angaben werden als offene Punkte behandelt, anstatt vermeintliche Standards anzunehmen und damit Anforderungen zu erzeugen, die der Käufer nie bestätigt hat.
Die Innenecken zuerst auf Herstellbarkeit prüfen
Bei der Herstellbarkeitsprüfung wird die blinde Aufnahme mit der vorgesehenen Gegenkontur verglichen. Entscheidend ist unter anderem, ob Werkzeugradien an den Ecken den gewünschten Kontakt verhindern. Falls dort zusätzlicher Freiraum notwendig ist, kann eine örtliche Freistellung zur konstruktiven Freigabe vorgeschlagen werden. Eine allgemeine Aufweitung aller Flächen ist nicht gleichwertig, weil diese Flächen die Antriebspaarung beeinflussen können. Auch der Abstand zum Boden wird kontrolliert, damit das Gegenstück nicht vor dem vorgesehenen Sitz anschlägt. Jede genehmigte Änderung gehört in den gelenkten Revisionsstand. Ohne aktualisierte Unterlagen könnten Fertigung und Prüfung trotz ähnlich benannter Dateien unterschiedliche Geometrien als verbindlich ansehen.
Materialnachweis und Identifikation festlegen
Bei einer tatsächlichen Bestellung werden Eingangsmaterial und die vereinbarte Chargenidentifikation geprüft. Die Werkstoffbezeichnung 316L ist kein pauschaler Nachweis für klinischen Kontakt oder für jedes gewünschte Reinigungsverfahren. Beauftragte Nachbehandlungen müssen zugelassen und mit dem Zustand der endgültigen Maßabnahme verknüpft sein. Der Arbeitsablauf verhindert eine Vermischung verschiedener Revisionen oder Lose. Falls Werkstoffunterlagen oder Prüfberichte gefordert werden, sind Umfang und Zuordnung vorher zu vereinbaren. Dieses Beispiel zeigt keine Zertifikate und enthält keine erfundenen Laborwerte. Es beschreibt vielmehr, an welchen Stellen ein realer Auftrag belastbare Nachweise benötigt und wie deren Identität bis zum verpackten Bauteil nachvollziehbar erhalten werden kann.
Schaft und Schulter mit zusammenhängendem Bezug drehen
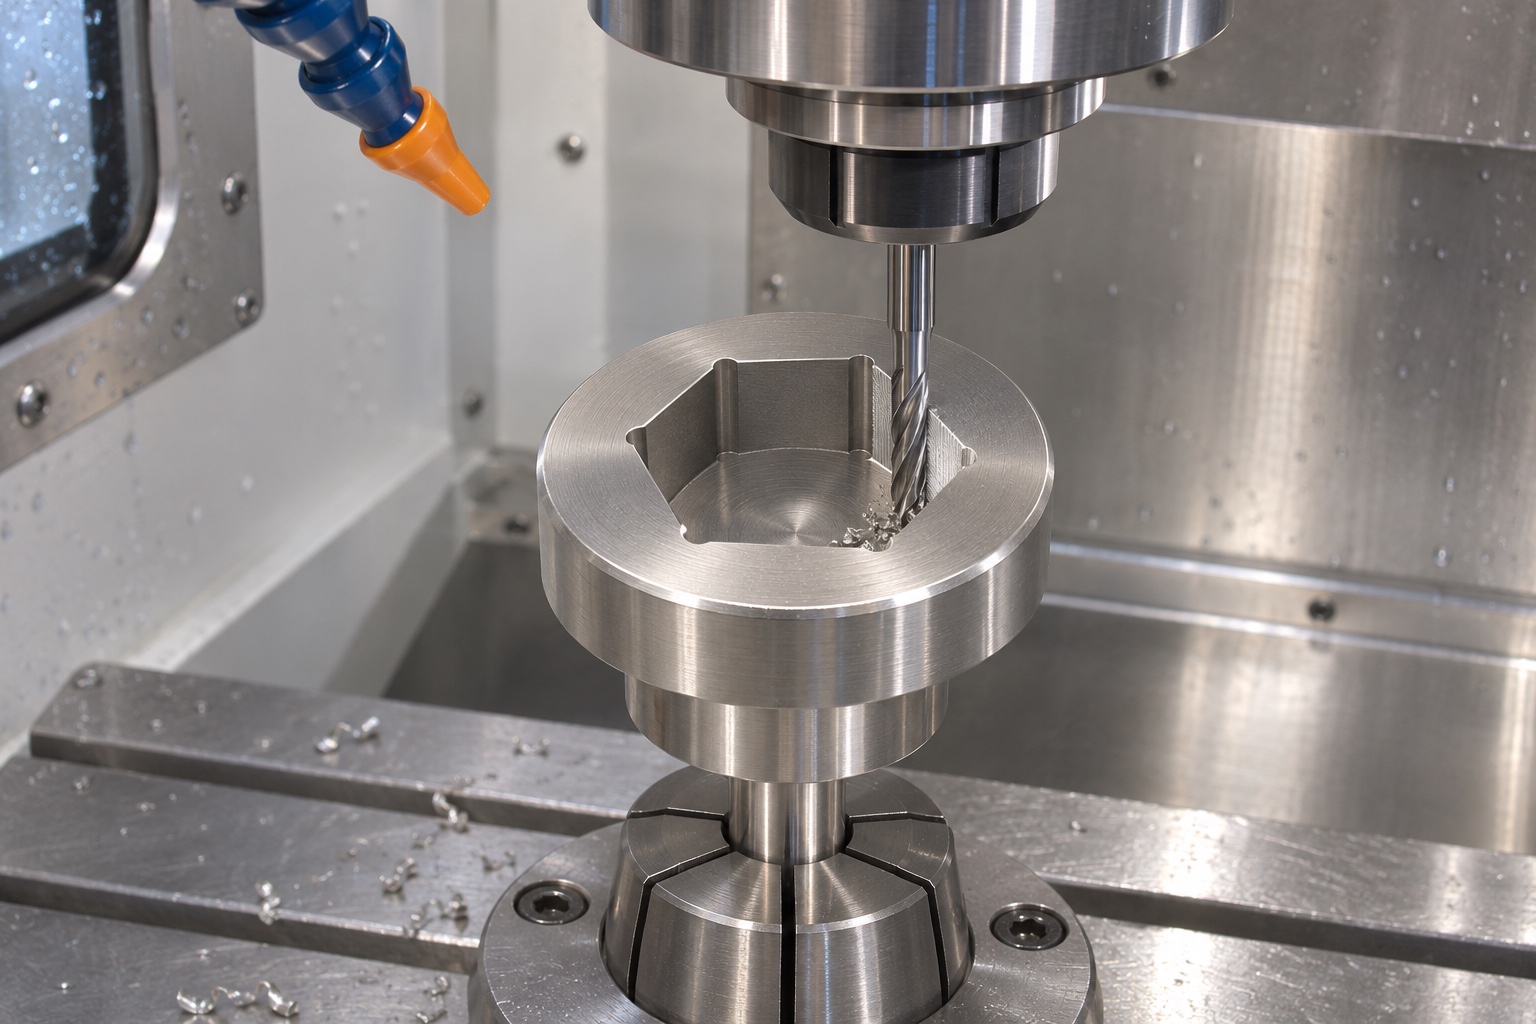
Die vorgeschlagene Reihenfolge untersucht, ob die wichtigsten Drehflächen in einer geeigneten Aufspannung gemeinsam hergestellt werden können. Der Spannkontakt soll spätere Funktionsflächen nicht beschädigen und den erforderlichen Werkzeugzugang ermöglichen. Freie Länge und Rohteilzustand werden anhand der tatsächlichen Ausführung bewertet. Ohne diese Angaben werden keine Drehzahlen oder Vorschübe als allgemeine Vorgabe genannt. Ziel ist eine Bezugskette, über die Aufnahme und Querbohrung zur gleichen Achse ausgewertet werden können. Ob eine kombinierte Maschine Vorteile bietet, wäre Bestandteil der konkreten Arbeitsplanung. Der veröffentlichte Ablauf ist deshalb eine Grundlage für die Abstimmung, keine Behauptung über eine bereits eingerichtete Serienfertigung oder einen garantierten Prozesszeitwert.
Fräsen und Querbohren ausgerichtet planen
Für die nachfolgenden Merkmale wird der Adapter über die freigegebenen Bezugsflächen lokalisiert. Neben der Zentrierung muss die Vorrichtung die erforderliche Winkellage erhalten oder eindeutig neu herstellen. Ein Drehfehler kann bei korrekten Einzelabmessungen die Montage verhindern. Die Programmprüfung betrachtet deshalb nicht nur die Taschenform, sondern auch Eintritt, nutzbare Tiefe und Freiraum der Ecken. An der Querbohrung müssen die relevanten Mündungen für die Bearbeitung und spätere Kontrolle zugänglich bleiben. Werden getrennte Arbeitsgänge verwendet, ist die Übertragung der Orientierung zu beschreiben. Die erste Maßprüfung muss erkennen lassen, dass diese Beziehung tatsächlich geprüft wird und nicht bloß aus dem Spannprinzip vorausgesetzt wurde.
Kanten bearbeiten und Funktionsflächen bewahren
Beim Entgraten von Bohrungsmündungen und Aufnahmeeintritt wird zwischen überstehendem Grat und konstruktiv vorgesehener Kante unterschieden. Ein unkontrollierter Kantenbruch könnte Kontaktflächen verkürzen oder den Sitz verändern. Die kritischen Stellen brauchen daher verständliche Arbeitsvorgaben mit vereinbarten Abnahmekriterien. Zugängliche Überschneidungen sowie mögliche Spanablagerungen in der blinden Aufnahme werden berücksichtigt. Dieser Fertigungsschritt ist keine Validierung klinischer Sauberkeit und keine Sterilisation. Benötigt der Kunde besondere Reinigung, müssen Verfahren, Annahmekriterien und Dokumentation ausdrücklich beauftragt werden. Eine optisch saubere Metalloberfläche allein beantwortet diese zusätzlichen Fragen nicht. Im realen Projekt bleibt dadurch klar, welcher Nachweis zur mechanischen Fertigung gehört und welcher ein gesonderter Prozess ist.
Eine zusammenhängende Erstmessung vorbereiten
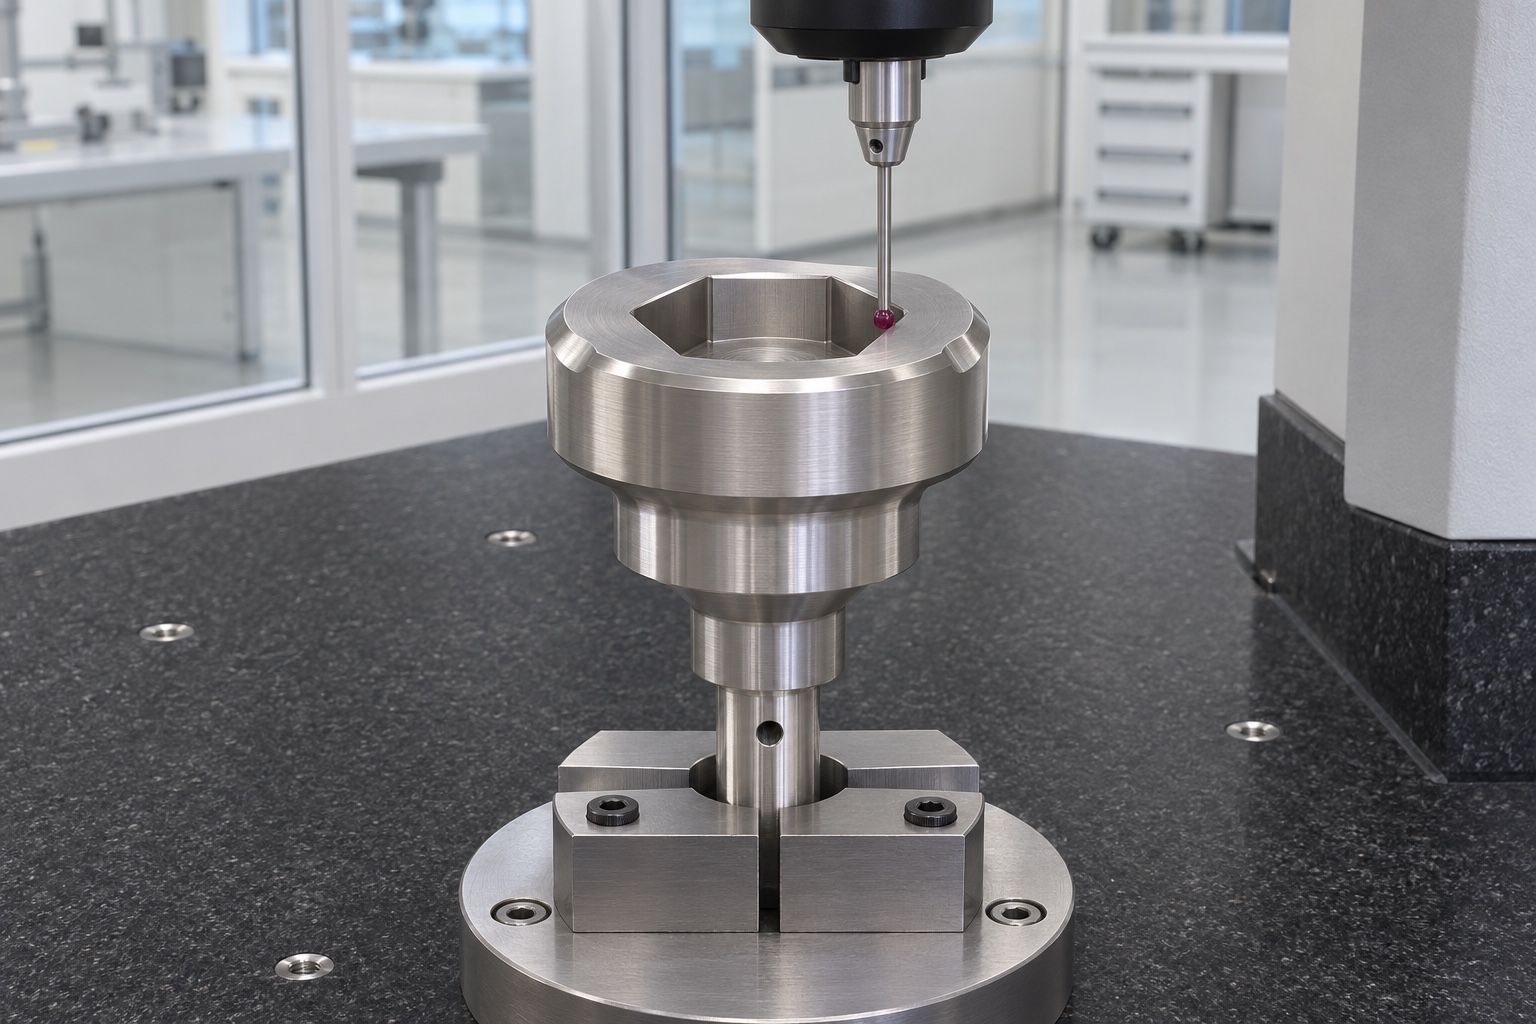
Der vorgesehene Erstprüfumfang umfasst Schaftdurchmesser, Auflagelänge, Schulterfläche, Größe und Tiefe der Aufnahme sowie Lage und Orientierung der Querbohrung. Das Messverfahren richtet sich nach Zugang und Zeichnungsanforderung. Der Aufbau dokumentiert, wie das Teil aufliegt und welche Flächen seine Achse bestimmen. Eine Stiftprüfung der Bohrung ersetzt keine Lageauswertung. Für dieses repräsentative Beispiel werden weder Messwerte noch Konformitätsquoten veröffentlicht. Ein tatsächlicher Bericht müsste auf identifizierten Bauteilen beruhen und geprüfte Merkmale von noch offenen Prüfaufgaben unterscheiden. Damit wird die Aussagekraft des Berichts nicht allein durch die Anzahl seiner Zahlen, sondern durch die nachvollziehbare Beziehung zwischen Messung und freigegebener Zeichnung bestimmt.
Ein inertes Gegenstück für begrenzte Vergleiche nutzen
Wenn vereinbart, lässt sich die Geometrie mit einem identifizierten inerten Gegenstück vergleichen. Dabei werden Einführung, Anlage und mögliche Kollisionen beobachtet, ohne Proben zu verwenden oder ein medizinisches Gerät zu betreiben. Die Beobachtung bestätigt weder Lebensdauer noch Drehmomentübertragung oder Verschleißverhalten. Das Protokoll nennt die Definition des Gegenstücks und den begrenzten Umfang des Vergleichs. Seine Stärke liegt darin, einen geometrischen Kontakt einer bestimmten Stelle zuzuordnen. Wird ein vorzeitiger Anschlag festgestellt, bleibt die ursprüngliche Beobachtung vor einer Nacharbeit erhalten. Auf diese Weise kann die spätere Entscheidung zwischen Zeichnungsänderung, Fertigungskorrektur und ungeeigneter Referenzgeometrie auf nachvollziehbare Informationen zurückgreifen.
Eine mögliche Blockierung systematisch bewerten
Als reine Untersuchungssituation sei angenommen, dass das Gegenstück die vorgesehene Anlage nicht erreicht. Daraus wird keine tatsächlich aufgetretene Kundenreklamation behauptet. Zunächst würden Nutzlänge, Bodenabstand, Radien, Freistellungen, Orientierung und Grate geprüft. Eine Kontaktspur wäre mit Zeichnung und Gegenkontur zu vergleichen, bevor die Aufnahme erweitert wird. Eine Konstruktionsänderung benötigt ihre Freigabe; eine Fertigungsabweichung benötigt eine dokumentierte Behandlung. Beide Entscheidungen haben unterschiedliche Ursachen und dürfen nicht durch dieselbe unbegründete Handanpassung ersetzt werden. Der Nutzen dieser Trennung liegt in der Wiederholbarkeit: Weitere Teile können nach einer bekannten Definition gefertigt werden, statt einen zufällig hergestellten Einzelkontakt nachahmen zu müssen.
Verpackung und nächste Projektschritte definieren
Die vorgesehene Schutzverpackung hält die Adapter getrennt und schützt Schaft, Schulter und Eintritt. Verpackungsmaterial soll keine Partikel in Aufnahme oder Querbohrung eintragen. Revisions- und Loskennzeichnung bleiben zuordenbar, ohne Funktionsflächen zu verändern. Eine gewöhnliche Verpackung wird nicht als sterile Barriere bezeichnet. Für ein reales Projekt fehlen weiterhin freigegebene Dateien, Mengen sowie verbindliche Werkstoff-, Oberflächen-, Prüf- und Lieferanforderungen. Erst mit diesen Angaben lässt sich ein belastbares Angebot erstellen. Das CNC-Fertigungsbeispiel bietet damit eine technische Gesprächsgrundlage für medizinische Adapter, ohne Kundenbeziehungen, fertiggestellte Aufträge oder nicht nachgewiesene Geräteeigenschaften zu erfinden. Die Verantwortung für die anschließende Gerätebewertung wird dadurch nicht auf einen geometrischen Vergleich verkürzt.
FAQ
Wird hier eine tatsächliche Lieferung beschrieben?
Nein. Es handelt sich um eine repräsentative Planung für Bearbeitung und Prüfung. Ein Kunde, eine gefertigte Bestellung und eine kommerzielle Abnahme werden nicht behauptet. Reale Projekte benötigen eigene Unterlagen und Nachweise.
Welche Gegenkontur sollte zur Anfrage gehören?
Hilfreich ist die freigegebene Definition des in die Aufnahme eingreifenden Elements. Damit lassen sich Nutzflächen, Bodenabstand, Innenradien und Orientierung prüfen, ohne Anforderungen aus einem Foto oder Produktnamen abzuleiten.
Warum werden die Innenecken früh untersucht?
Werkzeugradien können trotz richtiger Schlüsselweite mit dem Gegenstück kollidieren. Eine genehmigte örtliche Entlastung kann den notwendigen Raum schaffen, ohne die gesamte Antriebsaufnahme zu verändern und ihre Kontaktflächen unbeabsichtigt zu verschieben.
Gibt das Beispiel eine feste Schafttoleranz vor?
Nein. Die Toleranz folgt aus der tatsächlichen Schnittstelle und den freigegebenen Unterlagen. Eine pauschale Zahl oder Fähigkeitszusage ohne Prüfung von Größe, Verfahren und Endzustand wäre nicht belastbar.
Lässt sich aus einem passenden Sitz das Drehmoment ableiten?
Nein. Ein geometrischer Vergleich beschreibt Kontakt und Freiraum. Er liefert keine Ergebnisse für Drehmoment, Ermüdung oder Verschleiß. Diese Fragen gehören in den gesonderten Verifikationsplan des verantwortlichen Geräteentwicklers.
Was wird für ein reales Angebot zusätzlich benötigt?
Erforderlich sind stimmige Zeichnung und Modell, Revision, Werkstoff, Menge, Endoberfläche, Bezüge, Prüfumfang und Verpackung. Externe Arbeitsgänge und Gegenkonturen sind anzugeben, wenn sie Sitz oder verfügbaren Raum beeinflussen.
tanghangyun@oemach.com