
Umfang des repräsentativen Beispiels
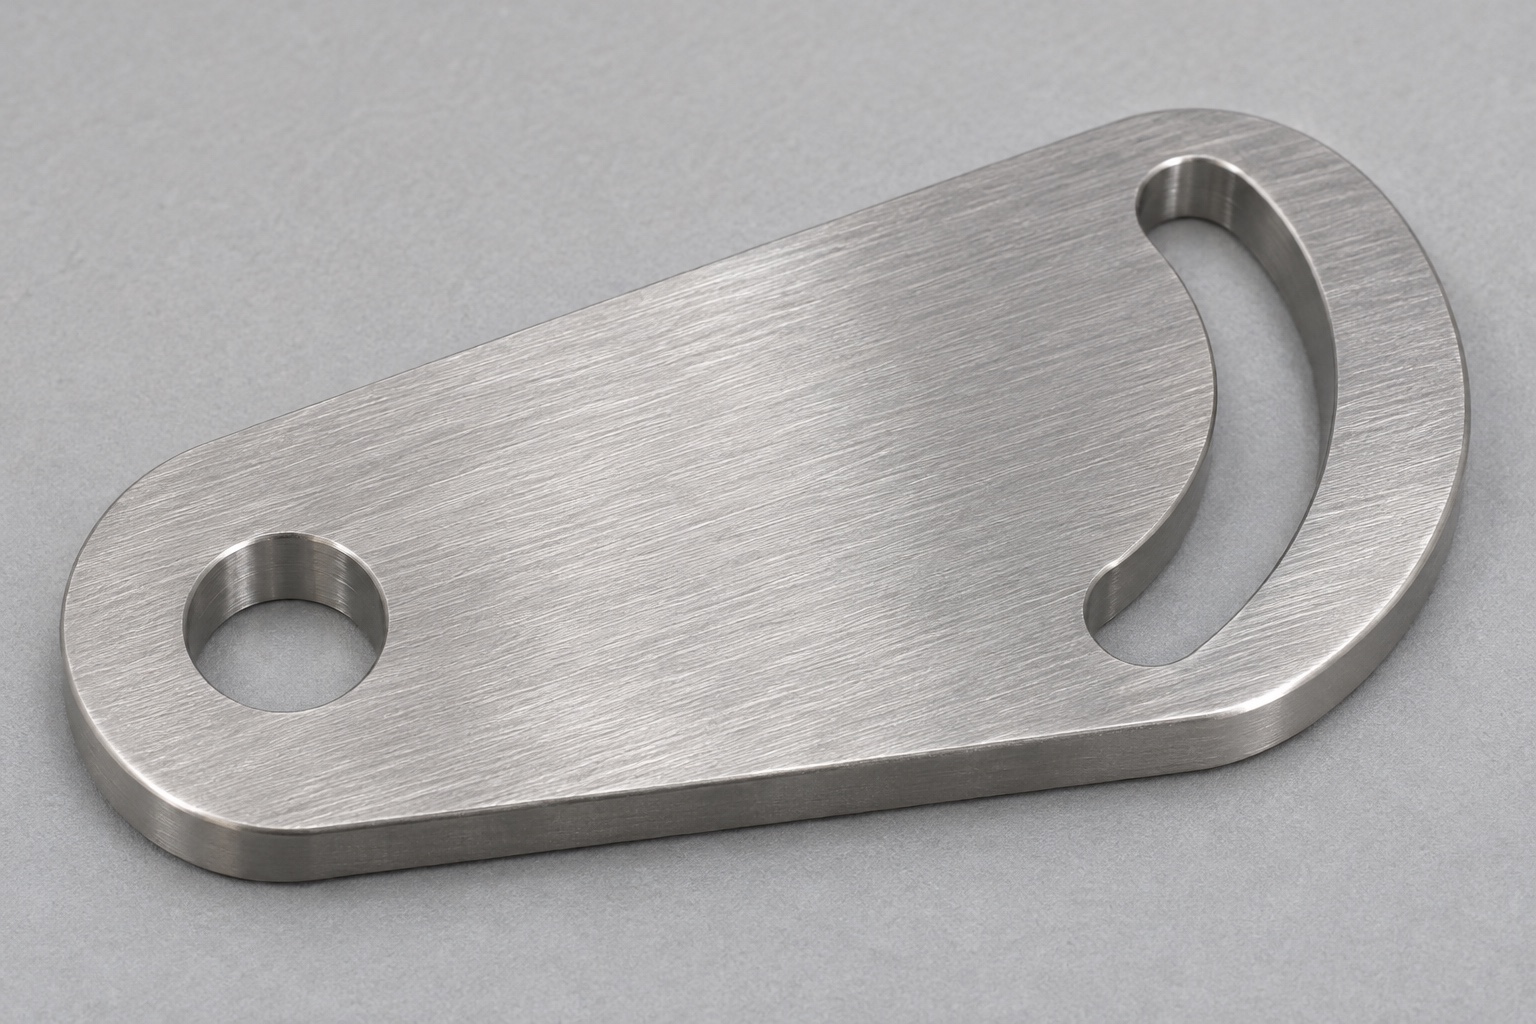
Diese 316L-Kurvenplatte für einen Zentrifugendeckelverschluss ist ein repräsentatives CNC-Fräsbeispiel, keine Kundenlieferung und kein freigegebenes Ersatzteil. Betrachtet wird eine flache Edelstahlplatte mit Drehpunktbohrung und gekrümmter Durchgangsnut. Das Beispiel erläutert Fertigungs- und Prüfentscheidungen, die eine reale Zeichnung klären muss. Kunden, Zertifizierungen, gemessene Produktionsergebnisse oder Sicherheitsleistungen werden nicht behauptet. Das Teil wird nicht in eine laufende Zentrifuge eingebaut. Seine Maßprüfung bleibt von Deckelhaltung, Verriegelungsfunktion und Gerätefreigabe getrennt. Ein Bauteilbild oder eine unbelastete Bewegungsbeobachtung kann diese Nachweise nicht liefern und ist keine Grundlage für den Betrieb eines medizinischen Laborgeräts.
Geometrie für die Fertigungsplanung
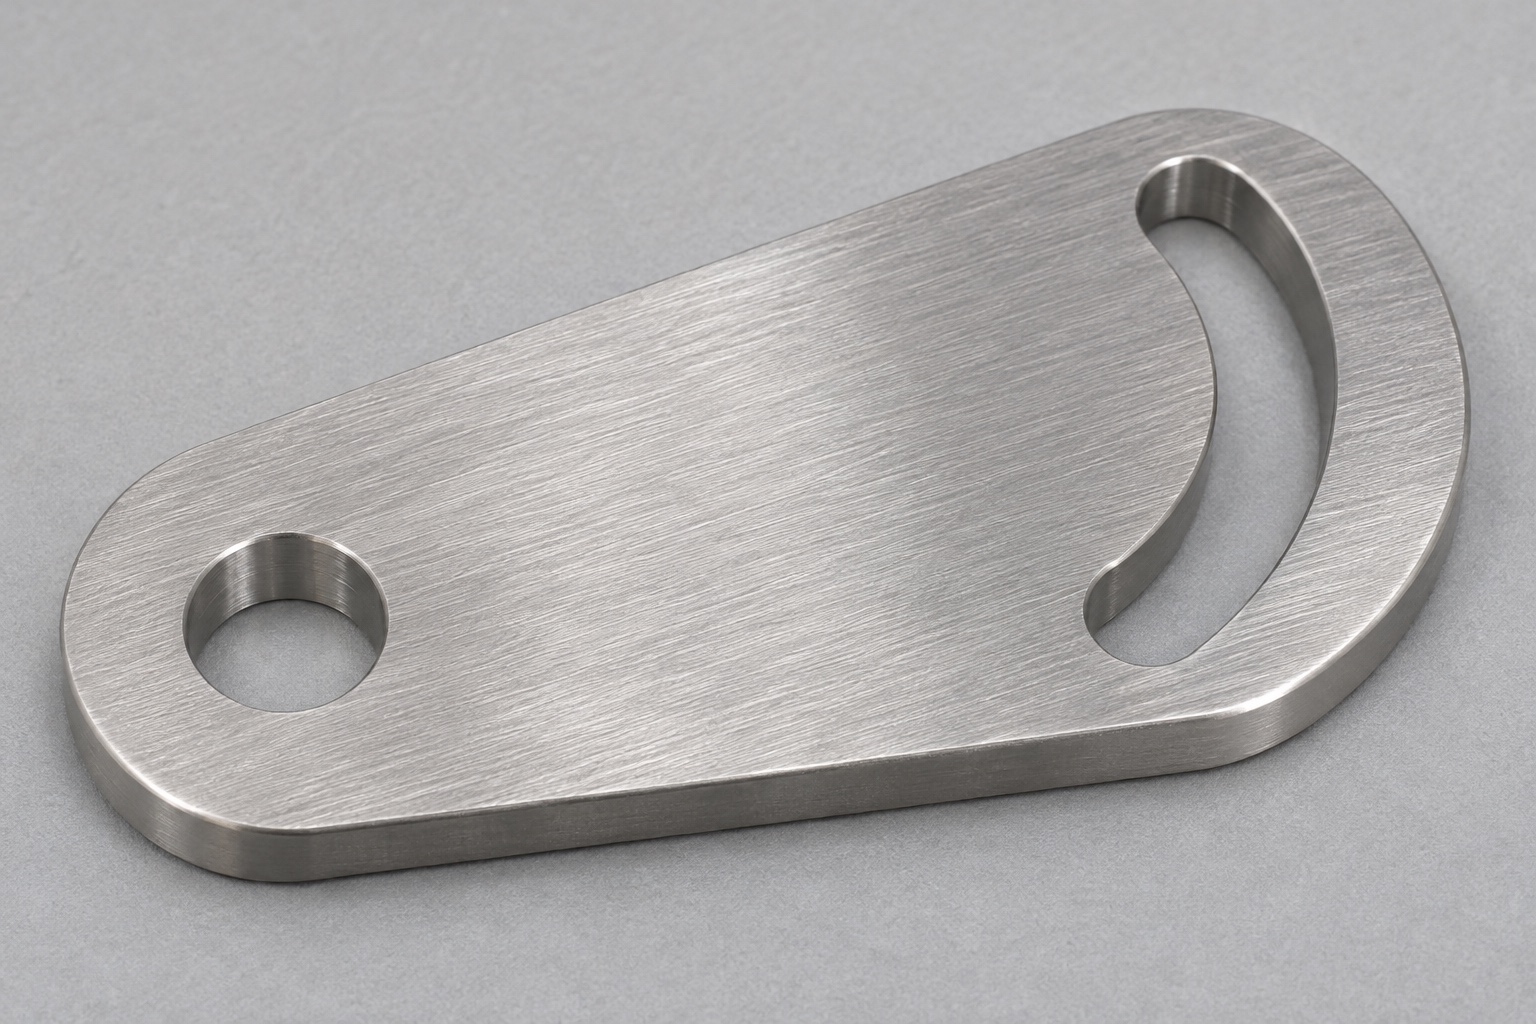
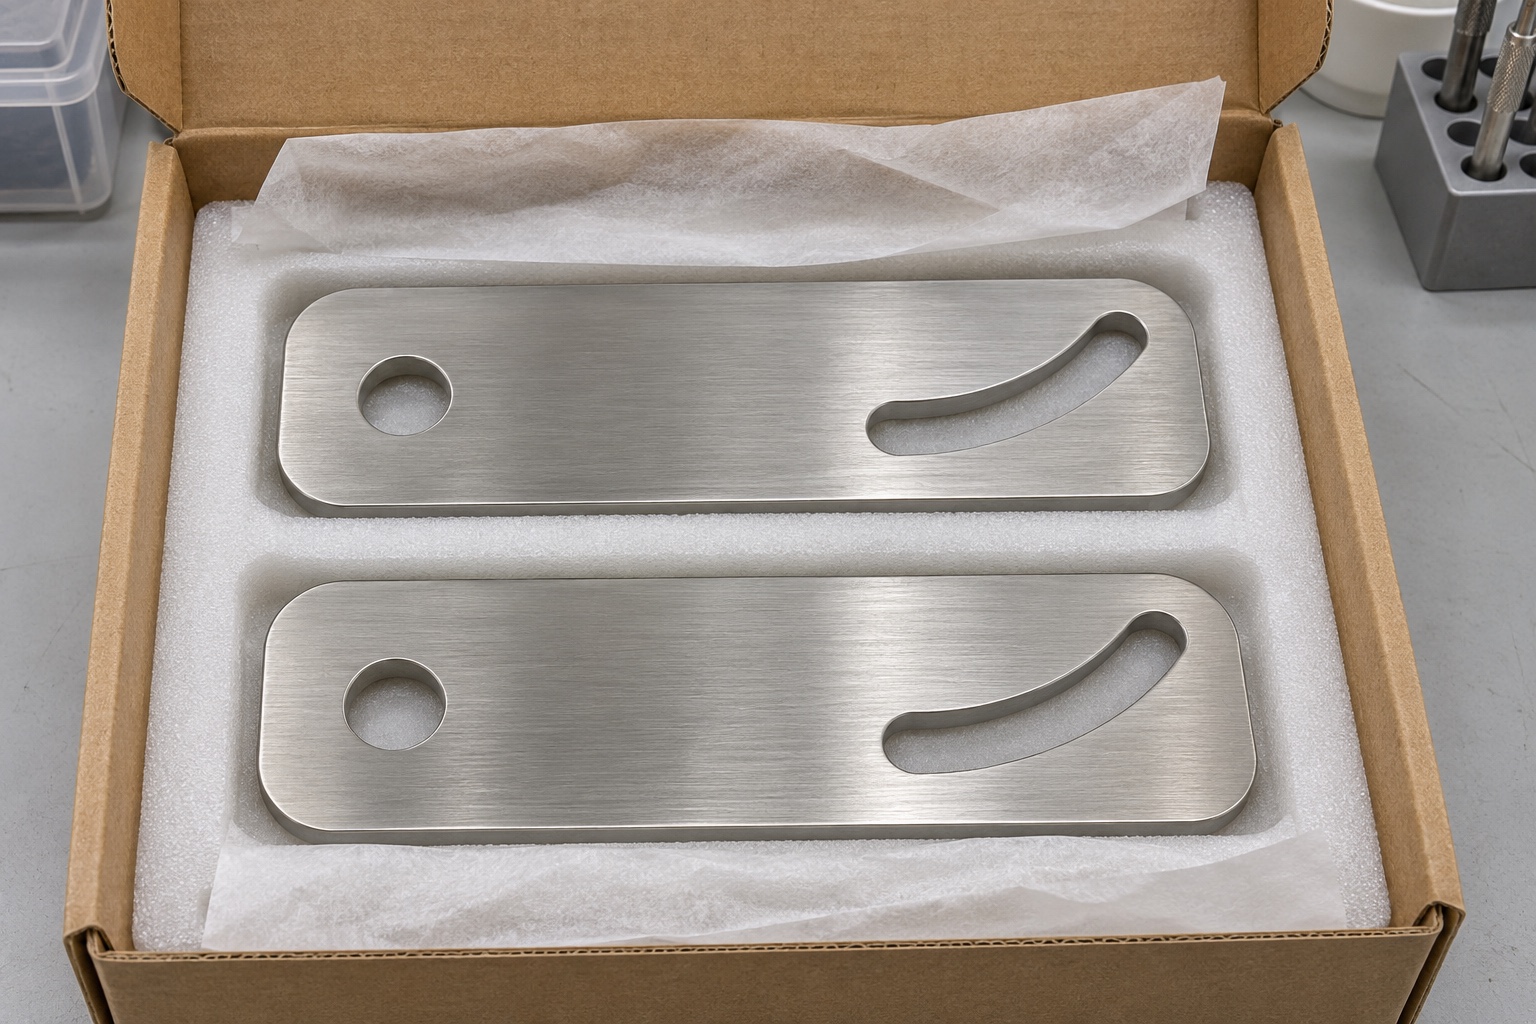
Die allgemeine Platte besitzt einen abgerundeten Umriss, eine Drehpunktbohrung an einem Ende und eine geschlossene gekrümmte Nut am anderen. Eine Hauptfläche bildet den axialen Bezug; ein separat festgelegtes Merkmal bestimmt die Orientierung. Wichtiger als das optische Verhältnis zur Außenform ist die Lage der Folgebahn zum Drehpunkt. Tatsächliches Profil, nutzbare Wandhöhe und Endbedingungen stehen in der Zeichnung. Bilder zeigen nur die besprochene Geometrieart und keine kontrollierten Abmessungen oder zugelassene Gerätekomponente. Bei einem realen Auftrag wird die allgemeine Anordnung durch freigegebene Unterlagen ersetzt, deren Revision und Anforderungen für Fertigung und Prüfung eindeutig gelten.
Erforderliche Angebotsgrundlagen
Der Zeichnungssatz legt Werkstoff, Dicke, kritische Merkmale, Bezüge, Kanten und endgültigen Oberflächenzustand fest. Er unterscheidet eine positionierende Bohrung von einer reinen Freibohrung. Die Profilanforderung muss mit dem Modell übereinstimmen und darf nicht nur aus einer unvollständigen Radiusangabe bestehen. Menge, Prüflieferumfang und Verpackungsbedingungen gehören zur Angebotsprüfung. Ist ein Merkmal mit dem vorgesehenen Verfahren nicht prüfbar, muss dies vor Auftragsannahme geklärt werden. Der Fertiger soll fehlende Geräte- oder Verschlussanforderungen nicht selbst erfinden. Eine formal vollständige Angebotsliste ist wenig hilfreich, wenn dahinter ungeklärte Schnittstellen und nicht überprüfbare Annahmen stehen.
Halbzeug und Vorbereitung
Die vorgeschlagene Route beginnt mit Halbzeug gemäß freigegebener 316L-Spezifikation und den geforderten Nachweisen. Der Rohling bietet ausreichend Aufmaß für Bezugsfläche und Außenform, ohne einen ungestützten Schnitt an einem schmalen Steg zu erzwingen. Identität folgt dem Material durch Vorbereitung und weitere Operationen. Ein vorgeschlagener Werkstoff- oder Halbzeugwechsel wird vor dem Einsatz geprüft. Bei nachfolgender Oberflächenbehandlung sind Zwischen- und Endprüfzustände festzulegen. Das Beispiel behauptet weder einen ausgeführten Prozess noch ein geliefertes Zertifikat. Es zeigt, welche Informationen ein tatsächlicher Fertigungsnachweis mit dem Bauteil verbinden müsste und warum diese Zuordnung schon vor dem ersten Schnitt geplant werden sollte.
Eine wiederholbare Abstützung herstellen
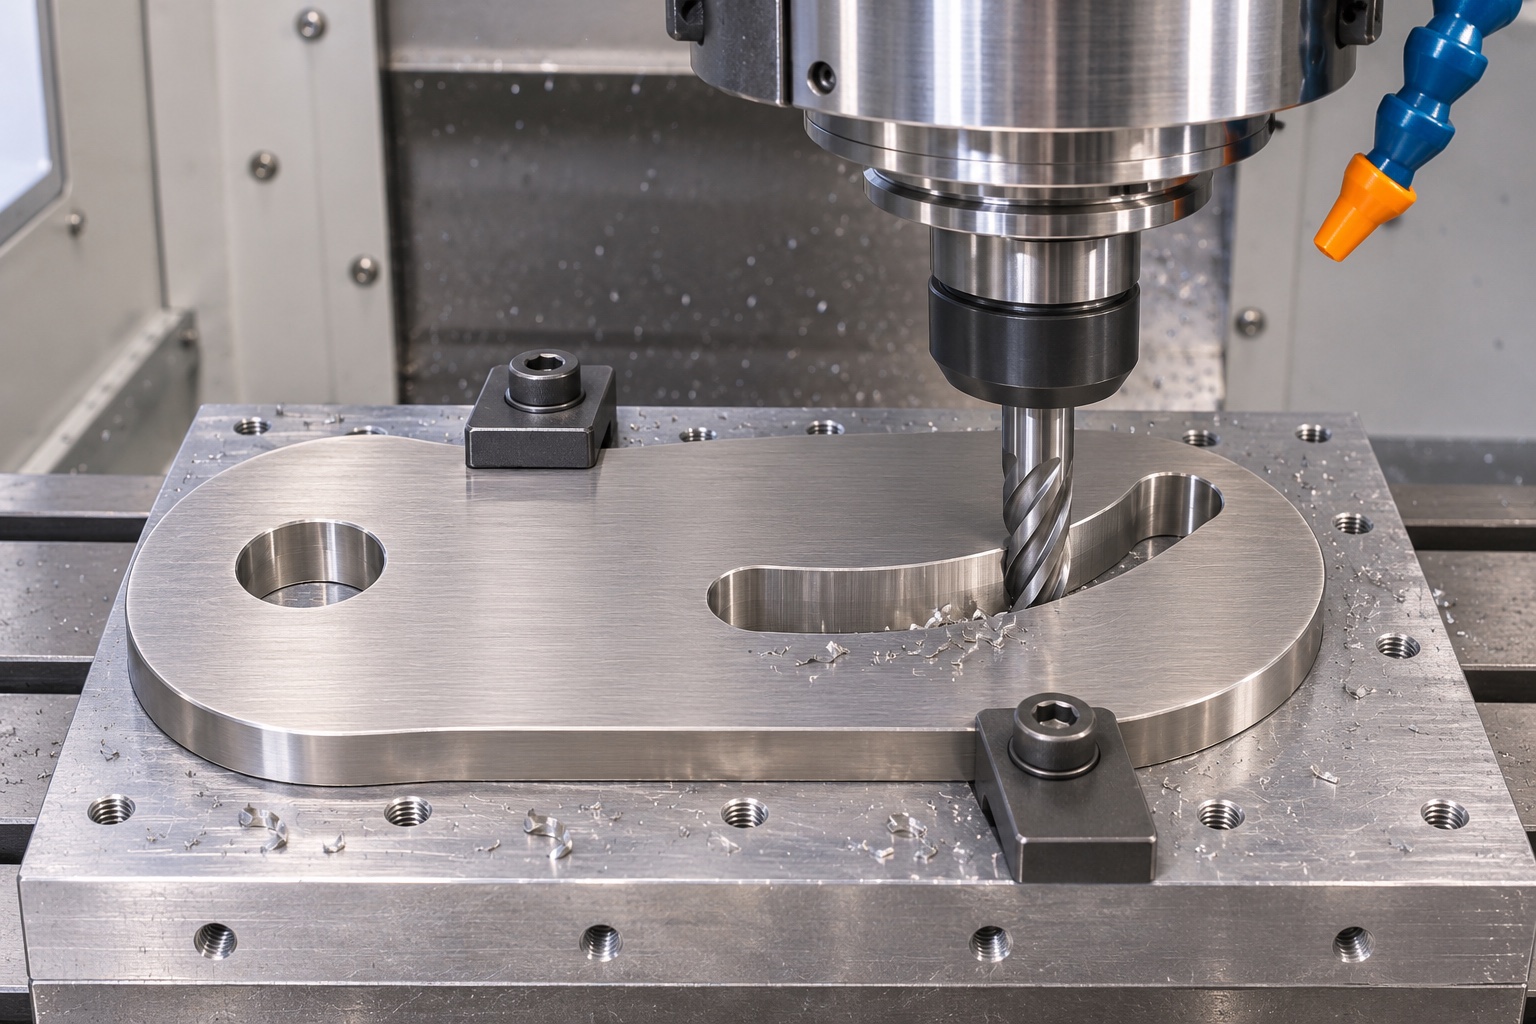
Die Vorrichtung würde tragfähige Bereiche stützen und erforderliche Zugänge zu beiden Nutseiten offenhalten. Der Einrichtplan benennt Spannkontakte und Belastungsrichtung. Er berücksichtigt die geringere Steifigkeit nach dem Schruppen statt allein das Verhalten des Ausgangsblocks. Beim Wenden muss das definierte Bezugssystem wiederhergestellt werden. Eine Platte gegen eine ebene Vorrichtung zu drücken, beweist ihren freien Zustand nicht. Deshalb werden Schnittabstützung und Abnahmezustand unterschieden. Ein realer Prüfer muss den vorgesehenen Zustand wiederholen können, ohne selbst zu entscheiden, welche Stellen belastet werden. Sonst könnten Bearbeitung und Abnahme unterschiedliche Formen derselben Platte bewerten, ohne dass der Unterschied im Bericht sichtbar wäre.
Vorgeschlagene Fräsfolge
Die Folge bereitet die Bezugsfläche vor, schruppt zugängliche Merkmale und erhält Aufmaß für die Beziehung zwischen Drehpunkt und Nut. Werkzeugzugang und Eingriff entlang der Kurve, besonders an geschlossenen Enden, werden vorab bewertet. Lassen sich zusammengehörige Merkmale in einer Aufspannung schlichten, wird diese Bezugskontinuität beschrieben. Andernfalls sind Übergabe und Kontrollschritte festzulegen. Universelle Schnittdaten oder erreichte Toleranzen werden nicht genannt. Entscheidend ist die überprüfbare Eignung für die tatsächliche Zeichnung. Ein allgemeiner Hinweis auf moderne CNC-Maschinen sagt noch nicht, wie gerade diese Bahn im richtigen Bezug gefertigt und danach mit geeigneter Zugänglichkeit geprüft werden soll.
Kanten fertigstellen, ohne die Bahn zu verändern
Die Durchgangsnut erfordert Kontrolle an Ein- und Austritt. Eine geplante Endbearbeitung entfernt unzulässiges aufgeworfenes Material, erhält aber Funktionsprofil und nutzbare Wandhöhe. Die Zeichnung kennzeichnet erlaubten und begrenzten Kantenbruch. Ein handpolierter Einlauf ersetzt keine Prüfung der gesamten Wand. Nach geometrieändernden Operationen werden betroffene Merkmale erneut bewertet. Unzureichender Zugang gehört zurück in die technische Abstimmung und nicht unter eine pauschale Behauptung einwandfreier Innenkanten. Der reale Prozess dokumentiert Methode und Nachweise. Insbesondere dürfen Ergebnisse vor dem Entgraten nicht unverändert als Endabnahme gelten, wenn der letzte Arbeitsschritt die gerade gemessenen Bereiche verändern konnte.
Vorgesehener Erstmusterbericht
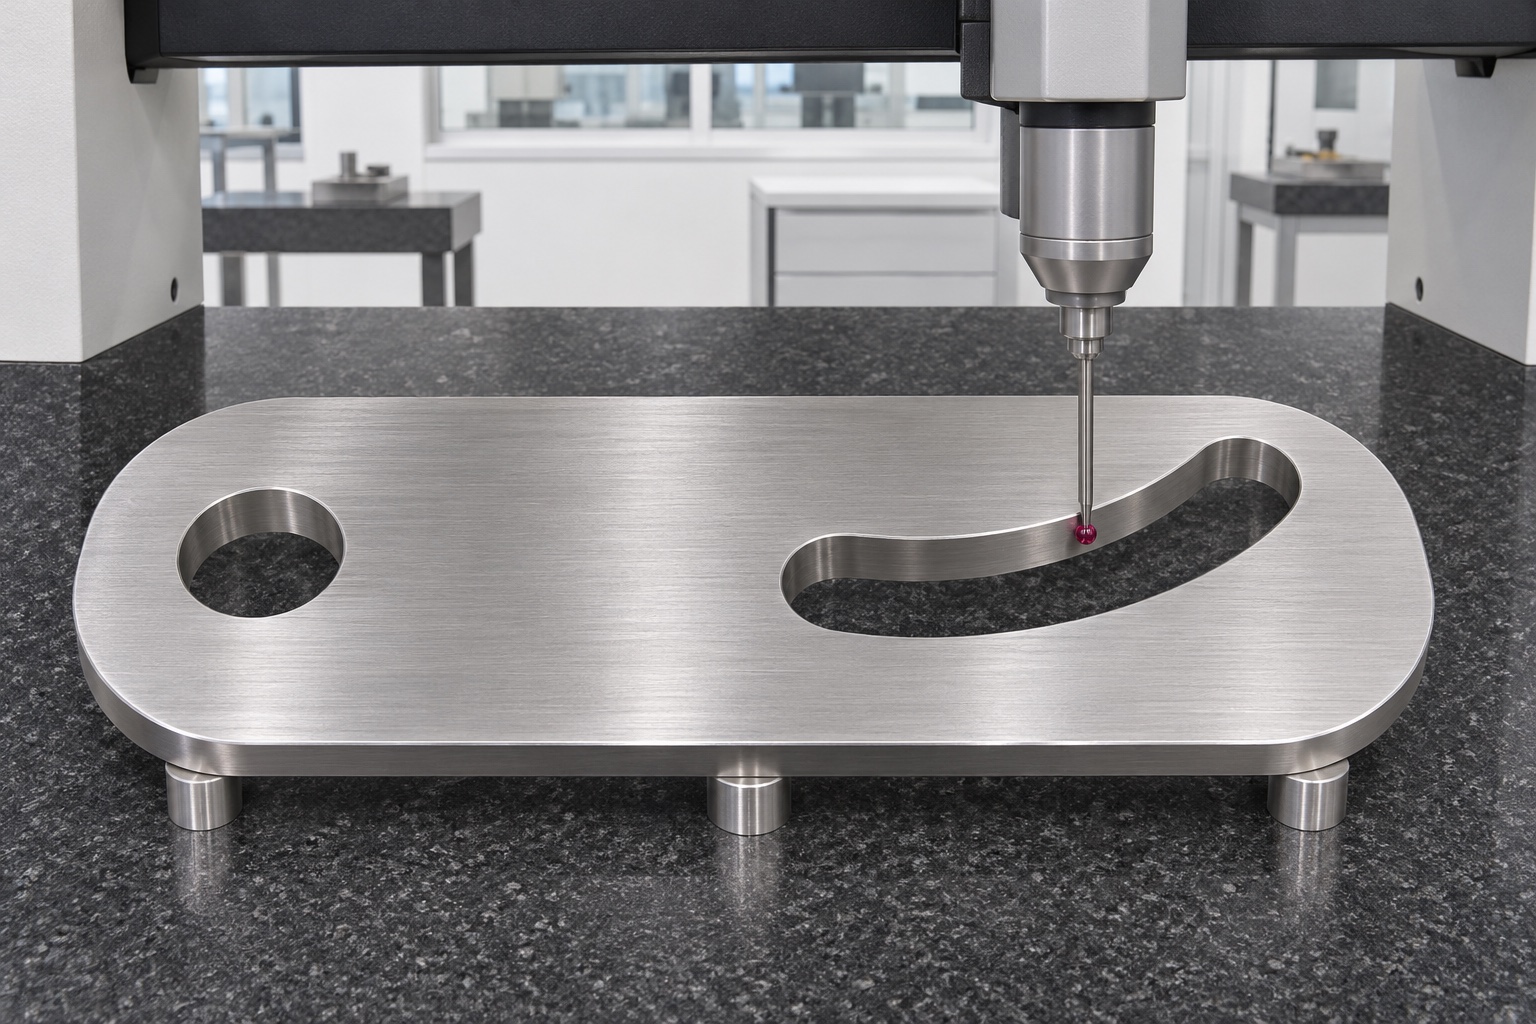
Der Prüfplan nennt Hauptfläche, Drehpunktbohrung, Orientierung, Dicke und gefordertes Nutprofil. Verfahren, ausgewertete Regionen und Stützzustand werden dokumentiert. Die Eignung einer Koordinaten- oder optischen Prüfung richtet sich nach Zugang und Merkmal. Lokale Breitenkontrolle ist von der Bahnbeziehung zum Drehpunkt zu unterscheiden. Dieses repräsentative Beispiel enthält keine Messergebnisse. Ein realer Bericht müsste die Struktur mit nachvollziehbaren Beobachtungen für Bauteilidentität, Revision und Endzustand füllen. Er darf nicht den Eindruck erwecken, ungeprüfte Bereiche seien automatisch freigegeben. Die Zuordnung jedes Ergebnisses muss erkennen lassen, was tatsächlich gemessen und was gegebenenfalls mit einer anderen genehmigten Methode bewertet wurde.
Unbelasteter Geometrievergleich
Nach den Maßprüfungen könnte eine getrennte inerte Vorrichtung identifizierte Drehpunkt- und Folgereferenzen entlang eines definierten Kurvenabschnitts vergleichen. Orientierung, Auflage und Beobachtungspositionen wären festgelegt. Weder eine laufende Zentrifuge noch eine Haltebelastung oder das Umgehen einer Sicherheitseinrichtung wären Bestandteil. Die Beobachtung könnte eine lokale Interferenz in genau diesem Aufbau zeigen, aber keine Verschlusssicherheit oder Steuerungsfunktion nachweisen. Diese Grenze verhindert, dass eine Passprobe als validierter Gerätebetrieb verstanden wird. Die Aussage bleibt an Vorrichtung, Referenzteile und Bedingungen gebunden und wird gemeinsam mit den Maßdaten beurteilt, nicht als selbstständige Erlaubnis zur Verwendung des Bauteils.
Ein möglicher Befund und seine Behandlung
Angenommen, die Folgereferenz bewegt sich an einem Ende frei, berührt jedoch in einer Zwischenposition die Wand. Zunächst würden Beobachtung, gemessenes Profil, Vorrichtungsbezüge und Kanten verglichen. Die gesamte Nut automatisch aufzuweiten wäre keine angemessene Standardreaktion. Das Szenario erläutert einen Entscheidungsweg und berichtet keinen tatsächlichen Produktionsfehler oder erfolgreichen Reparaturversuch. Eine Korrektur braucht Freigabe und Wiederholungsprüfung betroffener Merkmale. Ändert sich die Konstruktion, trennt eine kontrollierte Revision die neue Geometrie von zuvor bewerteten Teilen. Ebenso sind geänderte Referenzen oder Auflagen festzuhalten, damit eine zweite Beobachtung nicht fälschlich allein der Nacharbeit zugeschrieben wird.
Verpackung und Nachweiszuordnung
Die Verpackung trennt Platten und stützt sie ohne Biegung der Hauptfläche oder Belastung eines schmalen Nutstegs. Kontaktmaterialien entsprechen den tatsächlichen Handhabungsvorgaben. Identifikation bleibt mit Werkstoff- und Prüfunterlagen verbunden, ohne unkontrollierte Markierung einer Funktionsfläche. Gewöhnlicher Transportschutz ist weder Sterilbarriere noch medizinische Qualifikation. Eine definierte Reinheitsanforderung braucht eigene Anweisungen und Nachweise. Der Empfänger sollte Maßprüfungen wiederholen können, ohne Verpackungsschäden oder vermischte Revisionen zu entdecken. Das ist besonders wichtig, wenn äußerlich ähnliche Platten mit unterschiedlichen Profilanforderungen gehandhabt werden: Aus dem Erscheinungsbild lässt sich ihr akzeptierter Zeichnungszustand nicht zuverlässig ableiten.
Das Beispiel in einen realen Auftrag überführen
Ein Auftrag ergänzt endgültiges Modell und Zeichnung, Halbzeug, Menge, Finish und vereinbarten Prüflieferumfang. Heben Sie die Drehpunkt-Nut-Beziehung und den tatsächlichen Orientierungsbezug hervor. Klären Sie Widersprüche zwischen einer lokalen Breite und dem vorgesehenen Profil vor Produktionsbeginn. Vereinbaren Sie Erstmusterbewertung und Nacharbeitsentscheidungen vor einer größeren Charge. Der Nutzen des Beispiels liegt in Route und Nachweisplanung, nicht in einer versprochenen Gerätefunktion. Bauteilabnahme folgt den freigegebenen Anforderungen. Vollständiger Verschluss und Zentrifuge unterliegen weiterhin ihrer eigenen Bewertung und Freigabe, für die ein CNC-Fertigungsbericht nur den tatsächlich belegten, klar abgegrenzten Beitrag liefern kann.
FAQ
Ist dies ein abgeschlossener Zentrifugen-Kundenfall?
Nein. Es ist ein repräsentatives Beispiel mit vorgeschlagener Route und Prüfung, ohne Lieferdaten oder gemessene Leistungsnachweise.
Definiert das Bild den Verlauf des Folgeelements?
Nein. Nutgrenzen, Bezüge und Abnahmebedingungen gehören in freigegebenes Modell und Zeichnung. Ein Bild ist keine Produktionsspezifikation.
Welche Merkmale würde ein Erstmuster prüfen?
Maßgeblich ist die tatsächliche Zeichnung. Hier werden Hauptfläche, Drehpunkt, Orientierung, Dicke und gekrümmtes Nutprofil betrachtet.
Wird eine erreichte Profiltoleranz behauptet?
Nein. Das Beispiel nennt weder Maßfähigkeit noch Messergebnisse. Ein realer Auftrag braucht definierte Anforderungen und tatsächliche Nachweise.
Warum bleibt der Folgevergleich getrennt?
Eine Passprobe betrifft eine bestimmte Referenz- und Vorrichtungskombination. Sie bestätigt nicht unabhängig sämtliche Größen und Beziehungen der Platte.
Erlaubt das Beispiel den Einbau des Verschlusses?
Nein. Kompatibilität, Haltefunktion, Verriegelung und Betriebssicherheit werden nicht nachgewiesen. Der Text ist keine Einbauanleitung.
tanghangyun@oemach.com