
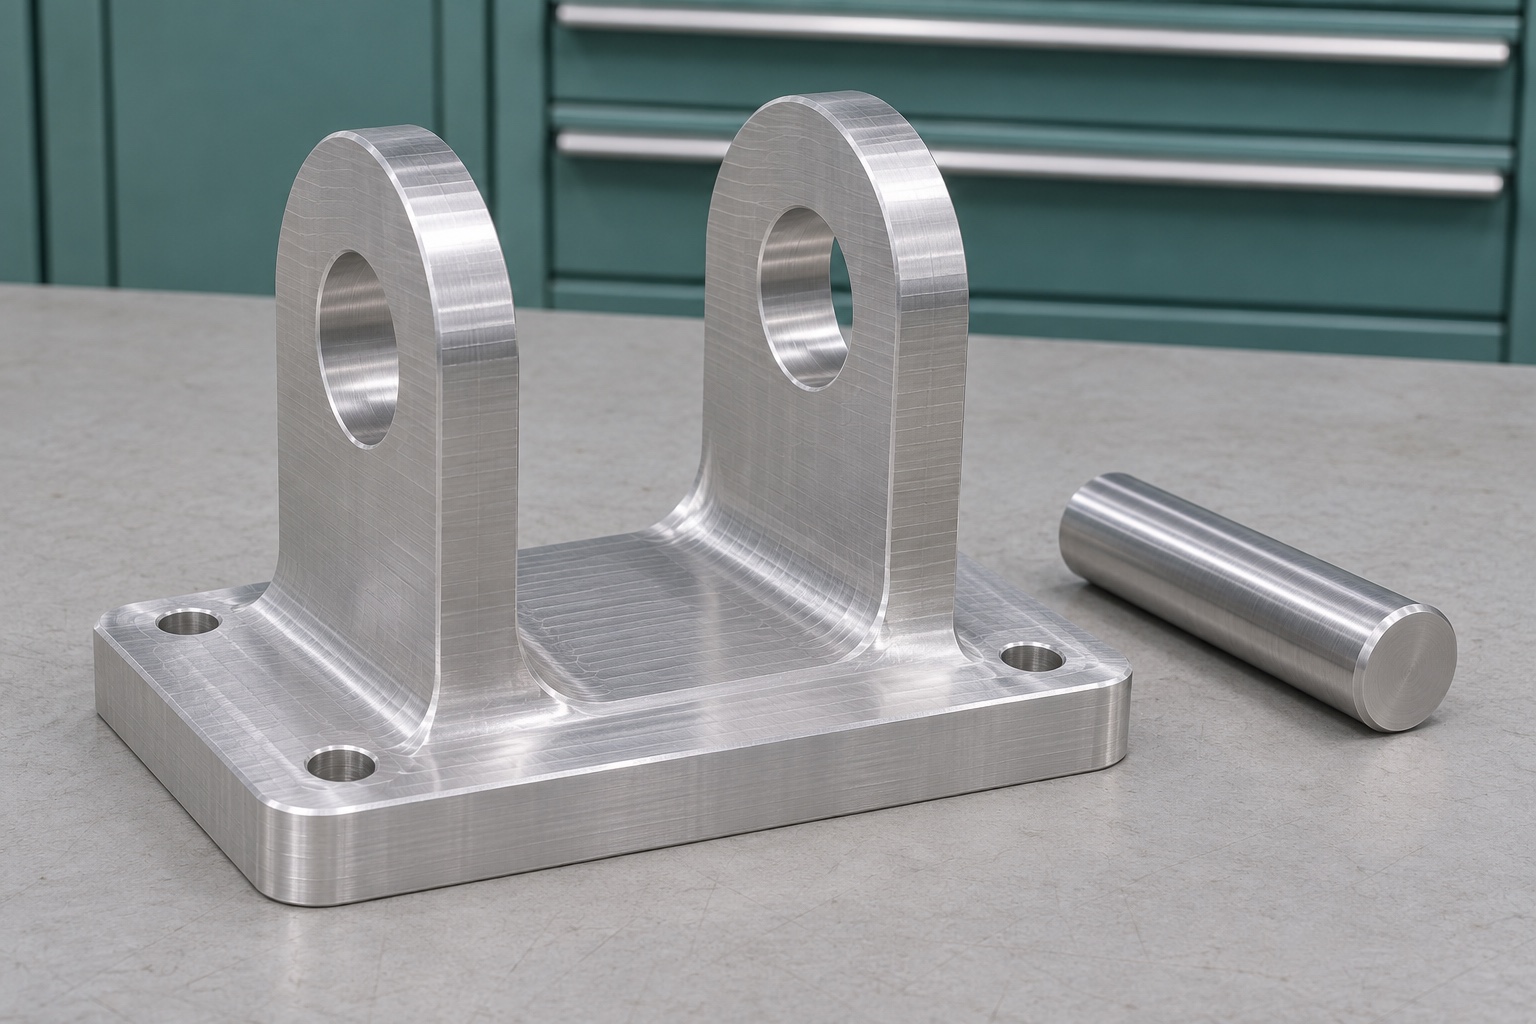
Umfang des repräsentativen CNC-Fräsbeispiels
Dieser Monitor-Neigungshalter für einen medizinischen Gerätewagen ist ein repräsentatives CNC-Fräsbeispiel, keine dokumentierte Kundenlieferung und kein zugelassenes Ersatzteil. Vorgeschlagen wird ein Ablauf für eine Aluminiumgabel mit Montagebereich, zwei Schwenklaschen und gegenüberliegenden Schulterflächen. Beschrieben werden die Fertigungsgrundlagen und Nachweise, die für einen realen Auftrag zu vereinbaren wären. Es werden keine Tragfähigkeit, Zertifizierung, klinische Kompatibilität oder gemessenen Produktionsergebnisse behauptet. Das Bauteil bleibt vom vollständigen Monitorträgersystem getrennt: Dessen Struktur-, Halte- und Stabilitätsanforderungen lassen sich weder durch ein Bauteilbild noch durch eine unbelastete Passprobe nachweisen. Erst die freigegebene Konstruktion bestimmt die für eine reale Anwendung erforderlichen Prüfungen.
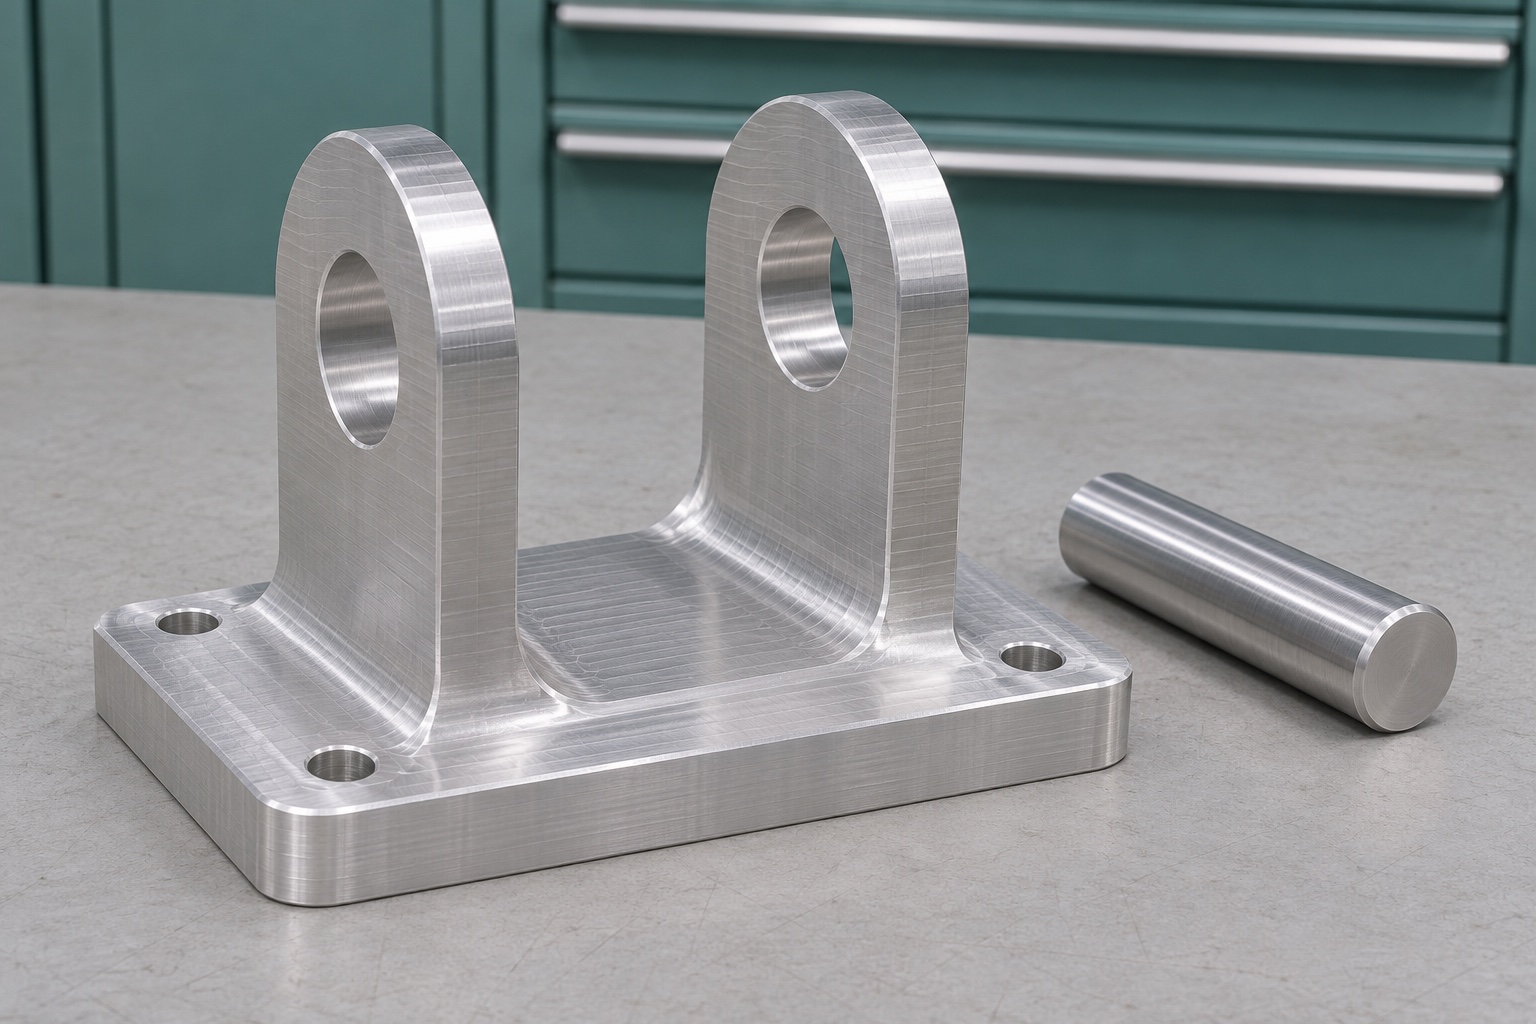
Geometrie für die Prozessprüfung
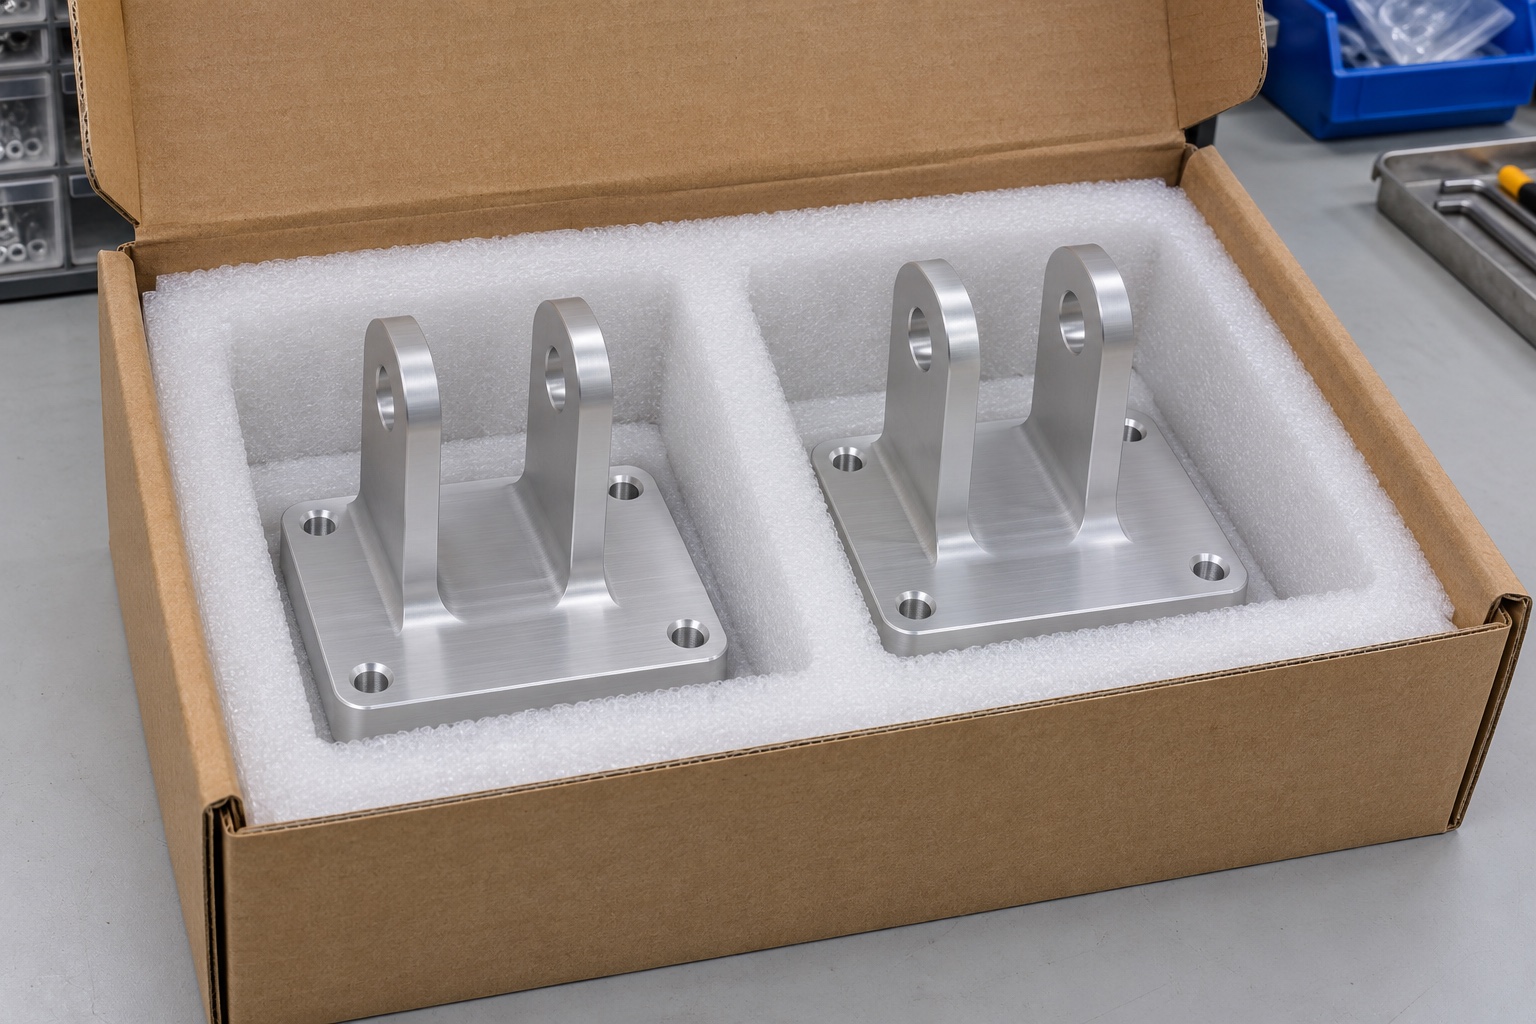
Die generische Halterung verfügt über eine flache Montagebasis und zwei aufrechte Ohren, die einen gemeinsamen Drehzapfen tragen. Der Spalt zwischen ihnen nimmt ein separat definiertes Gegenstück auf. Eine kontrollierte Zeichnung würde das Montagemuster, den Ohrabstand, die Bohrungsgrößen, die Radien und die erforderlichen geometrischen Beziehungen festlegen. Die Bilder geben kein Schraubenmuster für einen benannten Wagen oder Monitor vor. Die sinnvolle Fertigungsfrage besteht darin, wie die Drehpunktbeziehung zur Montageebene beibehalten und gleichzeitig zugängliche Schulterflächen hergestellt werden können. Dies macht das Beispiel spezifischer als eine allgemeine Diskussion über das Fräsen von Aluminium, ohne es in eine Installationsanleitung umzuwandeln.
Zeichnung und Angebotsgrundlagen
Das Startpaket würde den Zustand der 6061-Legierung, die Rohteilform, die Menge, den Endzustand und das Bezugsschema angeben. Es würde auch definieren, welche Bohrungen und Flächen funktionsfähig sind und welche Inspektionsnachweise erforderlich sind. Wenn Buchsen oder andere zusammenpassende Komponenten beteiligt sind, müssen deren Schnittstellen im Entwurf gelöst werden und dürfen nicht bei der Montage improvisiert werden. Unbeantwortete Fragen zu einer tiefen Tasche, einem dünnen Ohr oder einem unzugänglichen Maß sollten vor der Annahme des Angebots geklärt werden. Das Beispiel ist kein Ersatz für diese Entscheidungen. Für eine echte Produktionsfreigabe wären die vom Eigentümer genehmigte Überarbeitung und ein klarer Abnahmeplan erforderlich.
Halbzeug vorbereiten und identifizieren
Der vorgeschlagene Prozess beginnt mit einem rückverfolgbaren Bestand, der der tatsächlichen Materialspezifikation entspricht. Es wird ein Rohling mit ausreichend Spielraum für die Positionierung der Flächen und der Gabeltasche ausgewählt. Sein Zustand sollte vor der Bearbeitung aufgezeichnet werden, damit spätere Änderungen nicht zu ungeklärten Annahmen werden. Der Plan sieht keinen Ersatz durch eine andere Legierung oder Werkstoffzustand vor, um die Beschaffung zu vereinfachen. Wenn auf die Bearbeitung eine bestimmte Oberflächenbehandlung folgt, identifiziert die Route die relevanten Zwischen- und Endkontrollzustände. In diesem Fall wird nicht behauptet, dass eine Beschichtung, Wärmebehandlung oder Materialzertifizierung geliefert wurde; Es beschreibt die Informationen, die eine echte Fertigungsaufzeichnung ermitteln müsste.
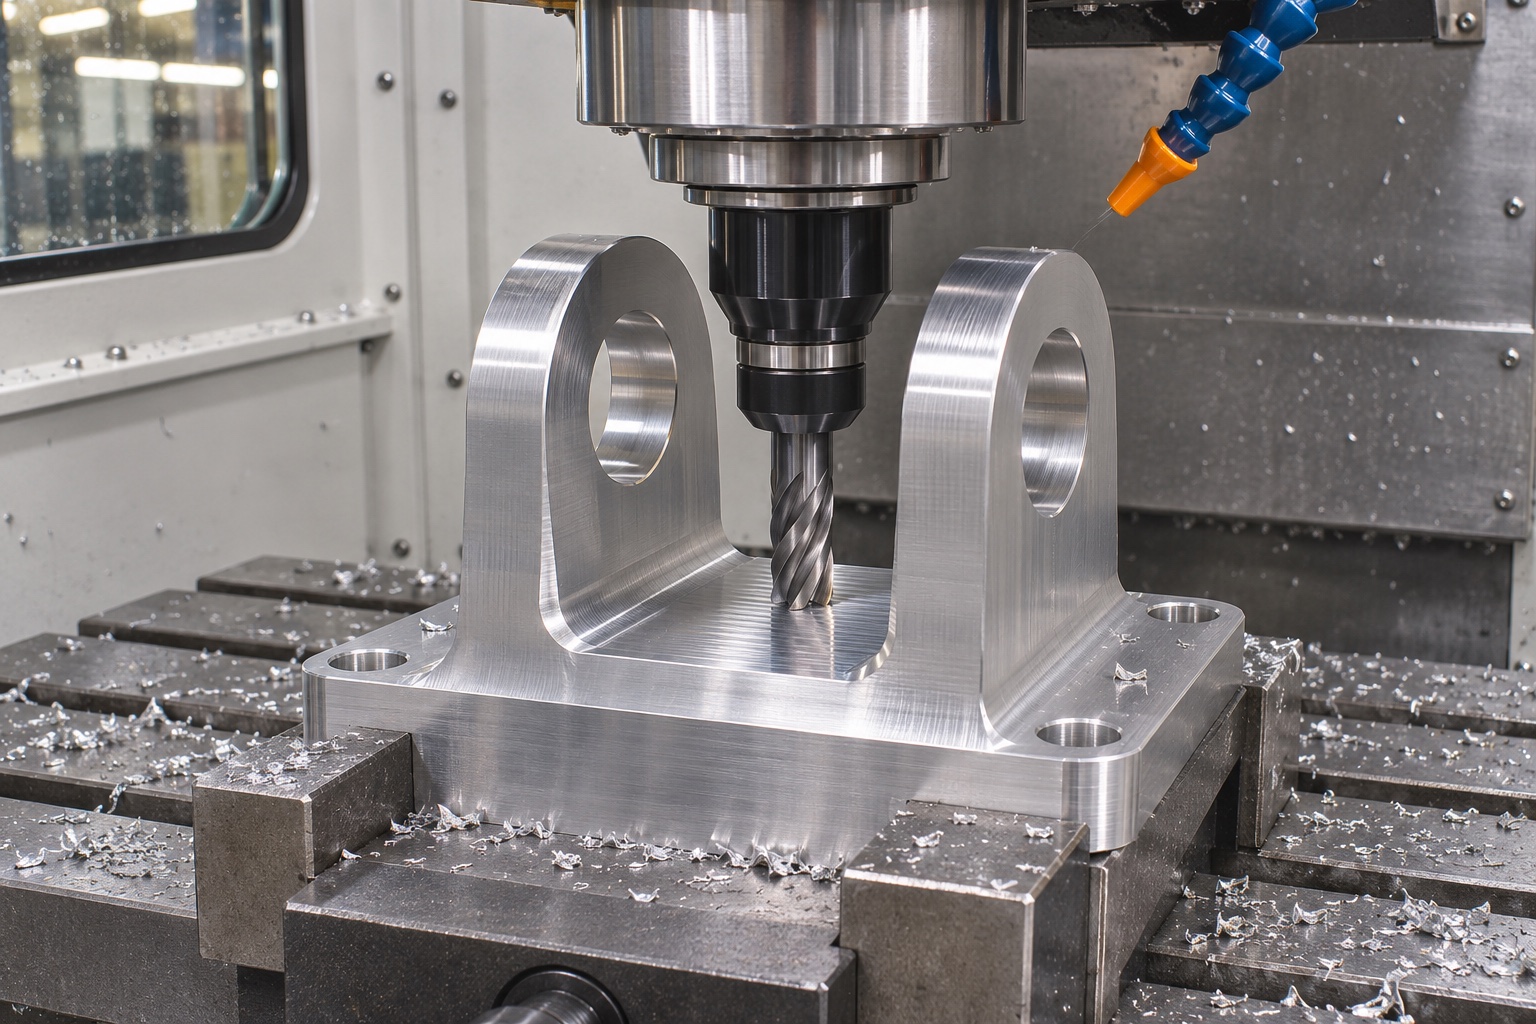
Montagebezug herstellen
Eine erste Einrichtung würde die Montagefläche und Referenzmerkmale erstellen oder qualifizieren, die für die späteren Vorgänge verwendet werden. Der Plan sollte zeigen, wie das Teil aufliegt und wo die Klemmkraft ausgeübt wird. Dadurch wird verhindert, dass sich ein Bediener beim Wenden des Teils auf einer bequemen, aber nicht funktionsfähigen Oberfläche befindet. Die Überprüfung des Referenzzustands sollte erfolgen, bevor dieser zur Festlegung der Drehpunktmerkmale verwendet wird. Der genaue Ablauf hängt von der freigegebenen Geometrie und der verfügbaren Ausrüstung ab. Das zentrale Prinzip besteht darin, dass das Montagedatum der Komponente entlang der Route folgt und nicht von jedem Vorgang und jedem Prüfer unterschiedlich neu erstellt wird.
Gabel und Innenflächen fräsen
Die Tasche zwischen den Ohren würde unter Beibehaltung der Stützung aufgeraut und anschließend mit Werkzeugen bearbeitet, die mit der Spalt- und Eckengeometrie kompatibel sind. Überprüfen Sie, ob der Fräser die inneren Schulterbereiche ohne übermäßigen Überstand erreichen kann. Der Klemmkontakt darf die Ohren nicht in eine Form drücken, die beim Loslassen des Teils verschwindet. Die Zeichnung sollte den tatsächlichen Flächenabstandsbedarf und alle zulässigen Radien angeben. Dieses Beispiel schreibt keinen universellen Fräserdurchmesser oder Eckenradius vor. Diese Entscheidungen müssen der Entwurfs- und Prozessprüfung folgen, wobei jede vorgeschlagene Geometrieänderung genehmigt werden muss, bevor sie Teil der Fertigungsroute wird.
Zusammengehörige Schwenkbohrungen fertigen
Die vorgeschlagene Route behandelt beide Drehpunktbohrungen als einen zusammenhängenden Merkmalssatz und nicht als unabhängige Löcher. Wo praktisch möglich, würde die Endsequenz einen gemeinsamen Bezug durch die beiden Ohren bewahren. Werkzeugreichweite, Spanfreiheit und Zugang zur zweiten Bohrung müssen überprüft werden. Wenn eine Übertragung unvermeidbar ist, muss das Setup die genehmigte Bezugsstruktur wiederherstellen. Ein Referenzstift kann eine spätere Anpassungsbeobachtung unterstützen, kann jedoch keinen Dimensionsnachweis für die Achsenbeziehung ersetzen. Hier wird kein Koaxialitätswert oder Batch-Fähigkeit beansprucht. Die tatsächliche Zeichnungs- und Inspektionsmethode bestimmt, was gemessen wird und welche Beweise die Akzeptanz stützen.
Vorgesehene Erstmusterprüfung
Die Inspektionsliste würde die Montageebene, das Befestigungsmuster, die einzelnen Drehzapfengrößen, deren erforderliche Beziehung und den Abstand der gegenüberliegenden Schultern umfassen. Es würde Messorte identifizieren, die Fasen und Freistiche ausschließen, sofern es sich nicht um die zu prüfenden Merkmale handelt. Abhängig vom Zugriff und den tatsächlichen Toleranzen wird eine Koordinaten- oder andere geeignete Methode ausgewählt. Der Zustand der Stütze und des Teils muss aufgezeichnet werden, insbesondere wenn die Ohren durchbiegen können. Dies ist eine vorgeschlagene Liste, kein bereitgestellter Bericht der Messergebnisse. Eine nützliche reale Aufzeichnung würde jede Beobachtung mit einem Merkmal, einer Teileidentität und einer Zeichnungsrevision verknüpfen.
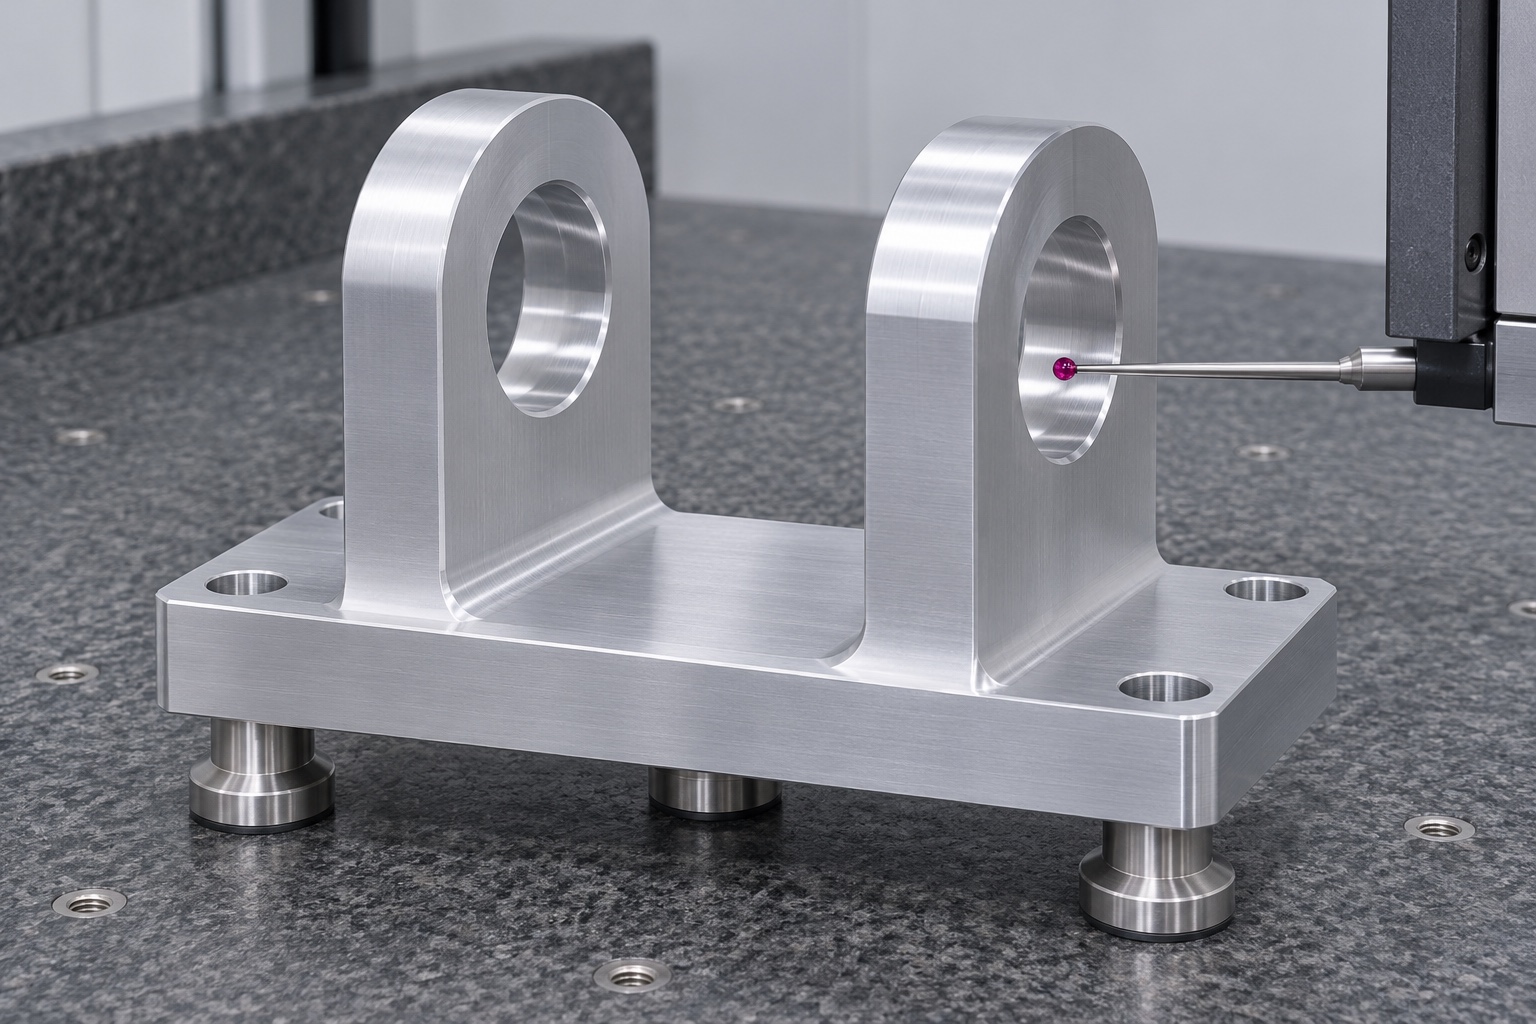
Unbelastete Passprobe am Prüfplatz
Nach der Maßabnahme könnten eine identifizierte Blindplatte und ein Referenzstift in einer separaten inerten Vorrichtung verwendet werden, um das Bewegungsspiel zu untersuchen. Das Verfahren würde den Bewegungsbereich definieren und Kontakte an Zwischenpositionen sowie Endpunkten aufzeichnen. Es wäre kein Live-Monitor oder ein operierender medizinischer Wagen erforderlich. Die resultierende Beobachtung konnte geometrische Interferenzen bei diesem Aufbau identifizieren, konnte jedoch keine sichere Unterstützung eines Geräts, Haltemoment, Ermüdungslebensdauer oder Stabilität feststellen. Durch die Trennung des Prüfstands vom Maßbericht wird verhindert, dass eine lokale Passungsbeobachtung zu einer unbegründeten Behauptung über das gesamte Trägersystem wird.
Eingeschränkte Bewegung beurteilen
Wenn die unbelastete Vorrichtung eine eingeschränkte Bewegung aufweist, werden bei der nächsten Überprüfung der Referenzstift, die lokalen Kanten, die Bohrungsverhältnisse, der Schulterabstand und der Stützzustand überprüft. Das Team bewahrte die Beobachtung auf, bevor es eine Aktion auswählte. Das Aufbohren beider Löcher, bis die Bewegung frei wird, ist keine automatische Lösung, da dadurch die beabsichtigte Passung verändert werden kann, ohne dass die Ursache behoben wird. Dieses Szenario veranschaulicht eher einen Überprüfungsprozess als einen tatsächlichen Produktionsfehler. Jede zulässige Nacharbeit würde eine dokumentierte Disposition und eine erneute Inspektion der betroffenen Merkmale erfordern, gefolgt von der gleichen kontrollierten Vorrichtungsprüfung anhand identifizierter Referenzen.
Oberfläche und Geometrie beim Verpacken schützen
Der Verpackungsvorschlag hält die Innenschultern und Bohrungen von angrenzenden Metallteilen fern und stützt gleichzeitig die Halterung an robusten Außenbereichen. Es vermeidet Packkräfte, die den Spalt zwischen den Ohren schließen. Sämtliche Verpackungen, Etiketten oder Markierungen sollten den genehmigten Handhabungsanforderungen entsprechen und die Identität bis zur Lieferung wahren. Eine gewöhnliche Schutzverpackung stellt keine Sterilbarriere oder eine medizinische Qualifikation dar. Wenn eine Oberflächenbehandlung vorgeschrieben ist, müssen deren Abnahmeprotokolle mit dem Bauteil verbunden bleiben, ein optisch einheitliches Finish kann sie jedoch nicht ersetzen. Das Empfangsteam sollte in der Lage sein, das Teil zu prüfen, ohne festzustellen, dass seine Funktionsflächen während des Transports beschädigt wurden.
Zusätzliche Anforderungen eines realen Auftrags
Um dieses Beispiel in eine Fertigungsanfrage umzuwandeln, stellen Sie das endgültige Modell und die endgültige Zeichnung, den Materialzustand, die Menge, die Behandlungsanforderungen und die Prüfergebnisse bereit. Heben Sie den Montagebezugspunkt, die paarige Drehpunktbeziehung und den Schulterabstand hervor, anstatt einfach überall hohe Präzision zu verlangen. Vereinbaren Sie, wie die Genehmigung und Überarbeitung des Erstmusters gehandhabt wird, bevor eine größere Charge in Auftrag gegeben wird. Der Eigentümer muss die Anforderungen an das montierte Trägersystem gesondert festlegen und dessen Verwendung genehmigen. Der Wert dieses repräsentativen Falles liegt in der vorgeschlagenen Route und Beweisstruktur; Es ersetzt kein freigegebenes Design, keinen tatsächlichen Messbericht oder die Genehmigung einer medizinischen Gerätebaugruppe.
FAQ
Handelt es sich hierbei um eine gelieferte Komponente eines medizinischen Wagens?
Nein. Es handelt sich um ein repräsentatives CNC-Fräsbeispiel. Es wird kein Anspruch auf Kundenbestellung, gemessenes Lieferergebnis oder Kompatibilität mit einem bestimmten Gerätewagen erhoben.
Was ist die wichtigste geometrische Beziehung?
Die Zeichnung muss die Drehpunktmerkmale relativ zur Montagereferenz und zueinander definieren. Die richtigen individuellen Bohrungsgrößen allein reichen nicht aus.
Beansprucht dieser Fall eine Monitorlastbewertung?
Nein. Eine Belastungsbewertung erfordert den vollständigen Systementwurf und eine entsprechende Bewertung. Weder das Bearbeitungsbeispiel noch eine unbelastete Passungsprüfung belegen dies.
Kann das Bild als Fertigungszeichnung verwendet werden?
Nein. Es werden keine kontrollierten Abmessungen, Toleranzen oder Schnittstellenfreigaben bereitgestellt. Die Herstellung muss nach der freigegebenen Zeichnung und dem Modell des Eigentümers erfolgen.
Warum kann eine Halterung nach der Bearbeitung klemmen?
Mögliche Ursachen sind Kanten, Bohrungsfehlausrichtung, falscher Flächenabstand, Zustand des Referenzteils oder Verzerrung der Vorrichtung. Überprüfen Sie dies, bevor Sie eine genehmigte Korrektur auswählen.
Welche Datensätze sollte ein reales Erstmuster enthalten?
Erfassen Sie die Teileidentität, Zeichnungsüberarbeitung, Materialanforderungen, kritische gemessene Merkmale, Stützbedingungen und den endgültigen Endzustand mit separaten Ergebnissen für alle genehmigten Prüfstandsprüfungen.
tanghangyun@oemach.com