
Umfang des Beispiels
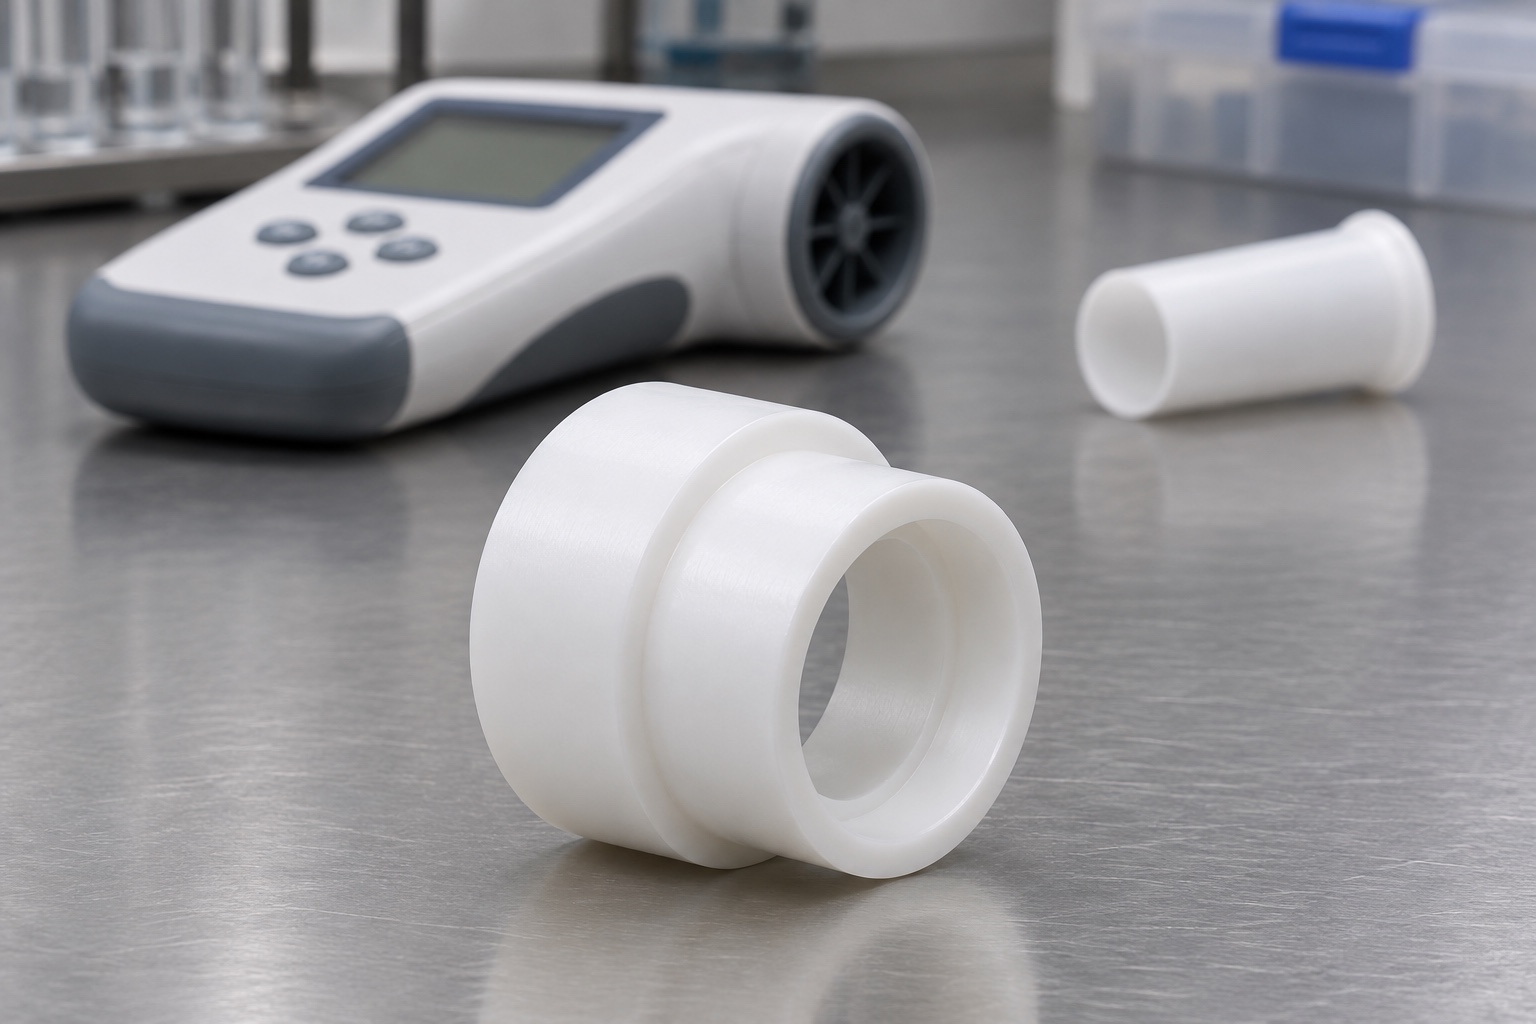
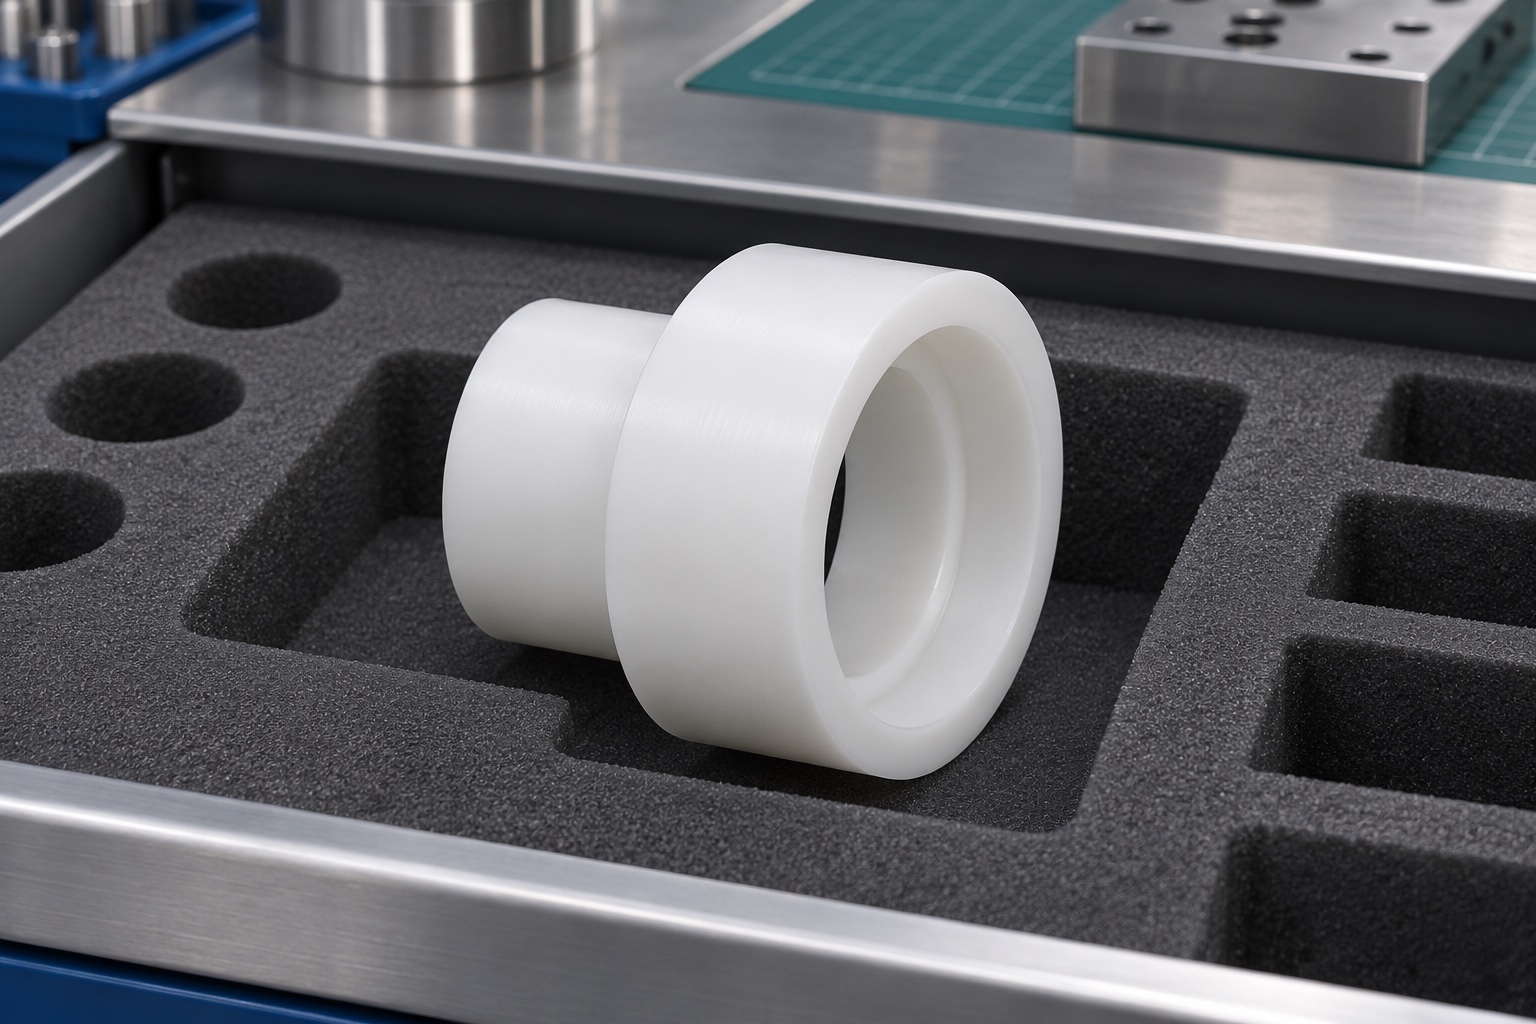
Dieses repräsentative CNC-Beispiel betrachtet eine weiße Prüfhülse aus POM-C mit zwei Außendurchmessern, einer Durchgangsbohrung und einer flachen Innere Ringschulter. Ein starrer Ersatz würde verwendet, um den Sitz auf einer Bank ohne Verbindung zu einem Spirometer zu überprüfen. Bei dem Beispiel handelt es sich nicht um ein an einen Kunden geliefertes Produkt, ein Atemzubehör, ein zugelassenes Ersatzteil oder einen klinischen Test. Die Bilder dienen der Veranschaulichung. Sie stellen keine Maße, eine Zeichnung, ein Abnahmeergebnis oder eine Kompatibilität mit dem Mundstück eines bestimmten Geräts dar. Ziel ist es, die Herstellung und Prüfung der Hülse zu beschreiben.
Jeder Stufe eine Funktion zuweisen
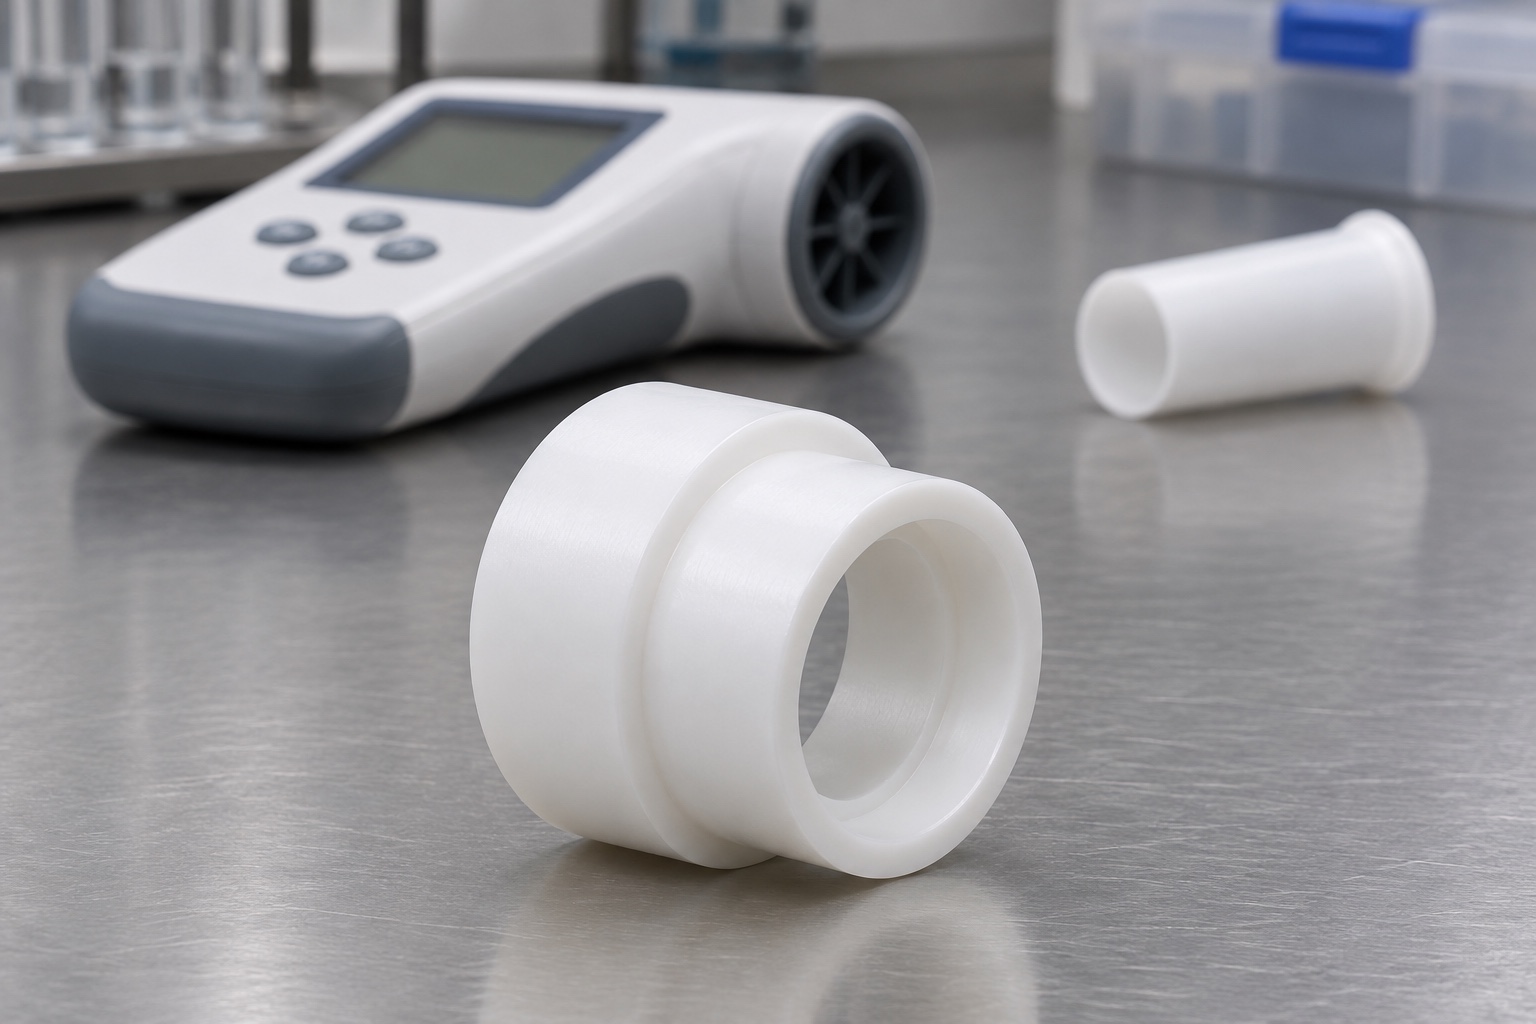
Der größere Außendurchmesser kann einen Handhabungs- oder Stützbereich bieten, und der kleinere Durchmesser kann einen Halter freigeben. Die Durchgangsbohrung führt im Beispiel den Ersatz und die Innere Ringschulter stellt einen Sitzanschlag dar. Es sind keine Dichtungen, Gasanschlüsse oder Druckanschlüsse dargestellt. Die Zeichnung würde erkennen, welche Außenfläche als Referenz dient und ob die Hülse abgestützt ist oder zur Inspektion frei ist. Gehen Sie nicht davon aus, dass ein geeigneter Außendurchmesser der richtige Bezugspunkt ist. Fügen Sie einen Querschnitt hinzu, der die Führung, die Schulter, die Eintrittskante und die Austrittsentlastung unterscheidet.
Werkstoff und Prüfkörper identifizieren
Das vorgeschlagene Material ist weißes POM-C, wobei Güte und Materialform bei einer tatsächlichen Bestellung anzugeben sind. Die Farbe bestimmt nicht die Qualität des Harzes. Behalten Sie die Chargenidentifikation mit dem Rohling und der fertigen Hülse bei. Das inerte Referenzstück sollte über einen eigenen Revisions- und Dimensionsdatensatz verfügen, da eine Änderung an einem der Teile die Passform beeinträchtigen kann. Erfassen Sie die Umgebung und den Support, wenn diese für den vereinbarten Test relevant sind. Das Beispiel liefert keine Zertifizierung der chemischen Beständigkeit, der Luftstromsicherheit, der Biokompatibilität oder der Einsatzbereitschaft eines in Betrieb befindlichen medizinischen Geräts.
Außenkontur schruppen und Stirnfläche herstellen
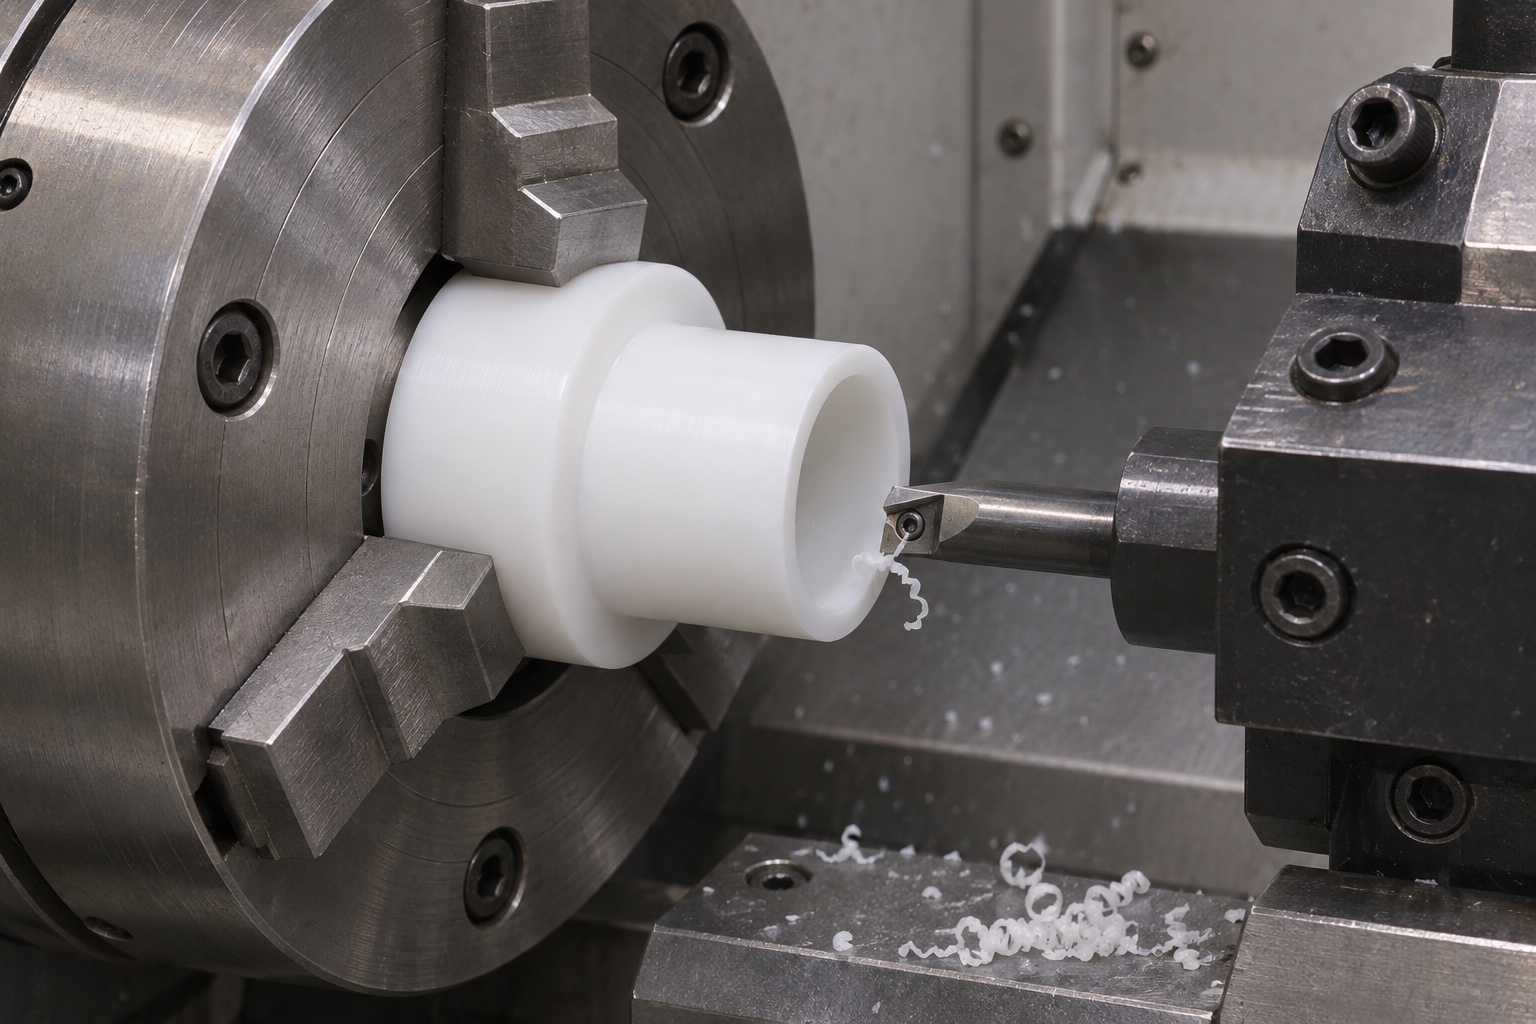
Ein möglicher Prozess verwendet einen unterstützten Rohling, um vor dem Öffnen der Durchgangsbohrung eine Flächen- und Außenreferenz herzustellen. Je nach Geometrie und Losgröße kann eine Dreh- oder Fräsroute gewählt werden. Lassen Sie genügend Material auf der Führung und der Schulter, um nach der Überprüfung der freigegebenen Form einen Enddurchgang zu ermöglichen. Drücken Sie eine dünne Wand nicht in die Rundung und akzeptieren Sie einen Messwert, der nur in der Klemme gemessen wird. Das Bearbeitungsbild zeigt einen plausiblen Vorgang und keine Empfehlung für Fräsertyp, Geschwindigkeiten, Vorschub oder Akzeptanz basierend auf dieser Vorrichtung.
Führungsbohrung vom definierten Bezug aus fertigen
Schließen Sie die Bohrung mit ausreichend Zugang ab, um die nutzbare Länge zu erhalten, und prüfen Sie die Austrittskante. Wenn Bohrung und Schulter eine gemeinsame Referenz haben können, planen Sie beide Operationen zusammen. Wenn das zweite Ende eine neue Einrichtung erfordert, geben Sie an, wie der Bezug übertragen wird und welche Eigenschaft erneut überprüft wird. Wählen Sie die Methode entsprechend dem tatsächlichen Polymer- und Trägerzustand aus. Eine polierte Bohrung oder ein sauber aussehender Schnitt sind kein Beweis für Größe oder Form. Ermöglichen Sie das Erreichen von Messpunkten, ohne eine Fase zu berühren oder versehentlich eine Messung im Relief vorzunehmen.
Ringschulter und Kanten festlegen
Die Schulter dient dazu, eine Fläche des starren Ersatzes zu lokalisieren, vorbehaltlich der genehmigten Zeichnung. Definieren Sie die nutzbare Breite und schützen Sie die Wurzelentlastung davor, zum Fehlkontakt zu werden. Ein für die Bearbeitung akzeptabler Innenradius kann dennoch mit einer Ersatzkante kollidieren. Vergleichen Sie die beiden Profile an ihren angegebenen Grenzen. Entgraten Sie den Ein- und Ausgang, ohne den Führungsdurchmesser oder die Schultertiefe zu ändern. Eine Nacharbeit, die das Erscheinungsbild der Hülse verbessert, sollte nicht dazu dienen, eine erneute Überprüfung der veränderten Kontaktflächen zu umgehen.
Bohrung und Tiefe getrennt protokollieren
Ein Beispielbericht könnte den Führungsdurchmesser an benannten Stationen, die nutzbare Schultertiefe von der Vorderseite und die anwendbaren Stütz- oder Temperaturbedingungen aufzeichnen. Eine Sonde oder ein Messgerät sollte in den vorgesehenen Messbereich passen, ohne eine andere Oberfläche zu berühren. Die Aufzeichnung würde das verwendete Instrument oder die verwendete Referenz identifizieren und beschreiben, ob die Hülse frei war oder in einer Halterung installiert war. Es werden keine Zahlenmaße, Toleranzen oder Messergebnisse angezeigt. Das Bild zeigt den Zugang für eine mechanische Überprüfung, nicht die erfolgreiche Funktion der Hülse oder eines Spirometersystems.
Passprobe mit einem starren Prüfkörper durchführen
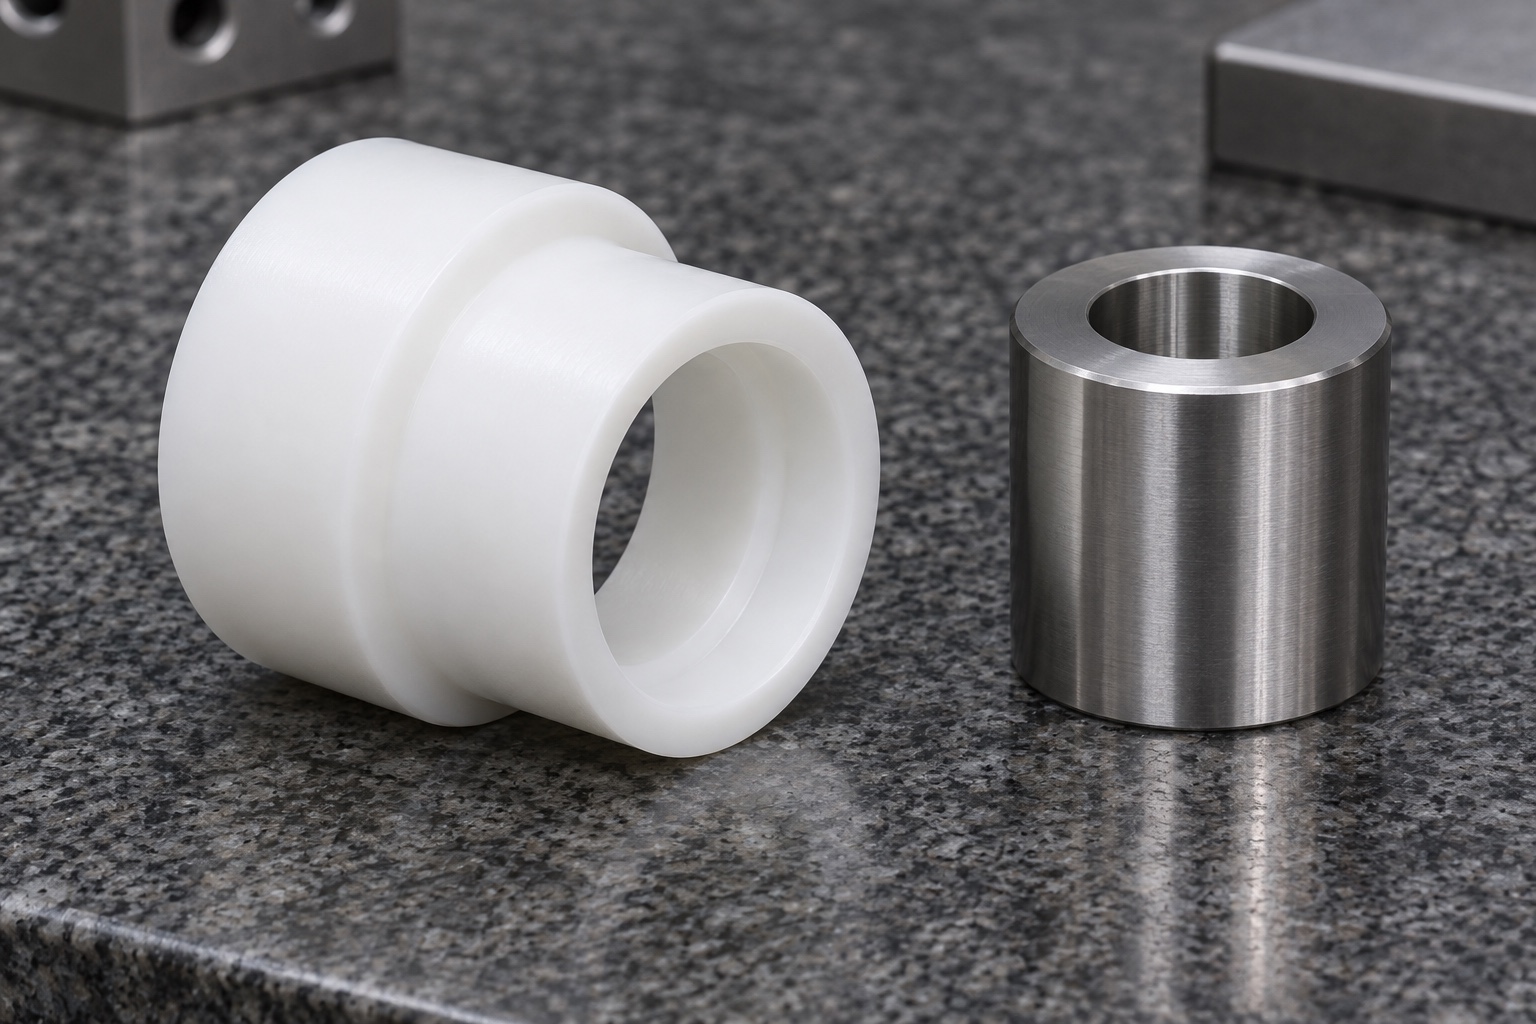
Verwenden Sie ein identifiziertes inertes Teil und beobachten Sie das Einsetzen und Sitzen auf einer Bank. Wenn die Zeichnung eine erneute Überprüfung erfordert, entfernen Sie den Ersatz vollständig und installieren Sie ihn unter den gleichen Bedingungen erneut, anstatt ihn fester einzudrücken. Notieren Sie den geplanten Stopp und jeden unerwarteten Kontakt. Vergleichen Sie die Maße am Ärmel mit der Passformbeobachtung, anstatt aus der Bewegung auf ein Maß zu schließen. Es sind weder Atem, Fluss, Druck noch klinische Geräte beteiligt. Bei einem Mechanischer Prüfversuch handelt es sich nicht um einen Test der Leckage, Kalibrierung, Gerätekompatibilität oder der Genauigkeit von Atemwegsmessungen.
Kollisionen vor der Nacharbeit untersuchen
Wenn der Ersatz anhält, bevor seine Schulter den Sitz erreicht, vergleichen Sie seine Revision und überprüfen Sie die Hülse auf Ablagerungen, eine erhöhte Kante oder eine lokale Einschränkung. Stellen Sie sicher, dass die Stütze die Hülse nicht drückt. Erwägen Sie erst dann eine genehmigte Geometrieänderung. Speichern Sie die ursprüngliche Beobachtung und notieren Sie, was korrigiert wurde. Beispielsweise sollte eine Änderung der Eintauchtiefe allein nach der Reinigung nicht als Beweis für einen Bearbeitungsfehler gemeldet werden. Ein zweiter Versuch ist nur dann sinnvoll, wenn Referenz und Bedingungen dokumentiert sind und das Ergebnis aussagekräftig verglichen werden kann.
Handhabung der fertigen Hülse definieren
Vereinbaren Sie eine Methode zum Entfernen loser Späne und zur anschließenden Inspektion von Bohrung, Stirnfläche und Schulter. Platzieren Sie Markierungen außerhalb der Funktionsbereiche und verknüpfen Sie das Teil mit seinem Messprotokoll. Wenn ein Tischmessgerät wiederverwendet wird, definieren Sie eine Inspektion vor der weiteren Verwendung nach Beschädigung, Verschleiß oder einer nicht erkannten Veränderung bei der Lagerung. Betrachten Sie die Anweisungen zur Handhabung der Prüfhülse für den Prüfplatz nicht als Reinigungs- oder Aufbereitungsverfahren für ein echtes Mundstück. In diesem repräsentativen Beispiel werden keine Sterilisations-, Desinfektions- oder kontrollierten Kontaminationsanforderungen beansprucht.
Öffnung bei Lagerung und Transport schützen
Stützen Sie die Hülse an zugelassenen Außenflächen ab und halten Sie lose Teile von der Bohrung fern. Ein maßgeschneiderter Einsatz kann die Bewegung einschränken, während die vordere und innere Schulterpartie frei von Kompression bleibt. Wenn die Hülle durch eine abnehmbare Abdeckung geschützt ist, überprüfen Sie sie vor der Verwendung auf Materialübertragung oder Ablagerungen. Bringen Sie die Revision und das Los auf der Außenverpackung oder der vereinbarten nichtfunktionalen Oberfläche an. Überprüfen Sie beim Empfang den Zustand der Verpackung und der Teile. Die abgebildete Beilage stellt lediglich eine normale schützende Handhabung dar und weist nicht auf eine Sterilbarriere oder eine validierte Haltbarkeitsdauer hin.
Fertigungsnachweise auf die Passprobe begrenzen
Für einen echten Auftrag wären eine kontrollierte Hülsenzeichnung, definierte Ersatzwerte, Material- und Lagerbeschaffenheit, Messstationen und Abnahmekriterien erforderlich. Der Lieferant könnte die Geometrie melden und eine Trockenpassung separat dokumentieren. Alle Fragen zu einer tatsächlichen Beatmungsschnittstelle, zur Gerätekalibrierung oder zur Verwendung am Patienten bleiben beim verantwortlichen Gerätebesitzer. In diesem Fall handelt es sich nicht um eine gelieferte Komponente, ein genehmigtes Design oder ein Testergebnis. Es zeigt eine Lieferantenübergabe, die die an der Hülse gemessenen Eigenschaften von dem Verhalten unterscheidet, das in einem kontrollierten mechanischen Versuch beobachtet wurde.
Technischer Herstellerhinweis: nddmed.com.
FAQ
Wurde diese Hülle an einen Kunden geliefert?
Nein. Es handelt sich um ein repräsentatives CNC-Beispiel. Es werden keine tatsächlichen Lieferungen, Genehmigungen, Kalibrierungen oder Messergebnisse gemeldet.
Was prüft die Durchgangsbohrung?
Es bietet einen definierten Führungsbereich für einen starren Ersatz im Konzept. Die reale Zeichnung muss die Merkmale und den Prüfzustand angeben.
Warum hat die Hülse zwei Außendurchmesser?
Die Schritte veranschaulichen mögliche Handhabungs- und Supportschnittstellen. Beides ist kein Messdatum, es sei denn, die Zeichnung weist ihm diese Rolle zu.
Kann die Hülse an ein Spirometer angeschlossen werden?
Eine solche Nutzung ist nicht gestattet oder stillschweigend. Es handelt sich um ein Inspektionskonzept außerhalb des Geräts, nicht um eine klinische Komponente oder einen Durchflussadapter.
Ist ein sauber aussehendes Teil ein Beweis für eine sterile Handhabung?
Nein. Das optische Erscheinungsbild kann ein Prüfpunkt sein, kontrollierte Sauberkeit oder Sterilität erfordert jedoch eine gesonderte Spezifikation und einen gesonderten Nachweis.
Kann ein Trockentest ein Bohrungsmessprotokoll ersetzen?
Nein. Es wird ein bestimmter Montagezustand überprüft. Größe, Form und Schulterposition müssen unabhängig voneinander gemessen werden, wenn die Zeichnung dies erfordert.
tanghangyun@oemach.com