
Die rechte hintere Antriebsendaufnahme ist geometrisch zum linken Teil gespiegelt, darf aber nicht als automatisch geprüfte Kopie behandelt werden. Werkzeugzugang, Abstützung und Richtungsmerkmale ändern sich.
OEMach erstellte für die rechte Aufnahme aus 45-Stahl eigene Programmrevision, Nullpunktanweisung und Erstmusterbericht. Der Prozess berücksichtigte Spiegelrichtungsfehler und umgekehrte Bearbeitungslasten vor der Paarlieferung.
Projektübersicht
| Punkt | Projektdetail |
|---|---|
| Anwendung | Rechte hintere Antriebsendaufnahme eines Roboter-Lenkmoduls |
| Werkstoff und Finish | 45-Stahl mit Schwarzverzinkung; dokumentierte Forderung 72 Stunden ohne Rotrost |
| Merkmale | Hoher Ständer, gestufte Großbohrung, Basislochgruppe, Seitengewinde, Passstifte und Richtungsstufen |
| Prüfschwerpunkt | Spiegelorientierung, Achse zur Basis, Spannlast, eigenes Erstmuster und Paaridentifikation |
Spiegelgeometrie Definiert Nicht Den Fertigungsprozess
Ein gespiegeltes CAD-Modell kehrt die Form um, legt aber Werkzeugzugang, Spannkraft und Prüfausrichtung nicht automatisch fest. Das rechte Teil besitzt andere Zugänge an Ständer und Seitenmerkmalen.
OEMach gab der rechten Aufnahme ein eigenes kontrolliertes Programm und Rüstblatt. Die Freigabe des linken Teils ersetzte das rechte Erstmuster nicht.
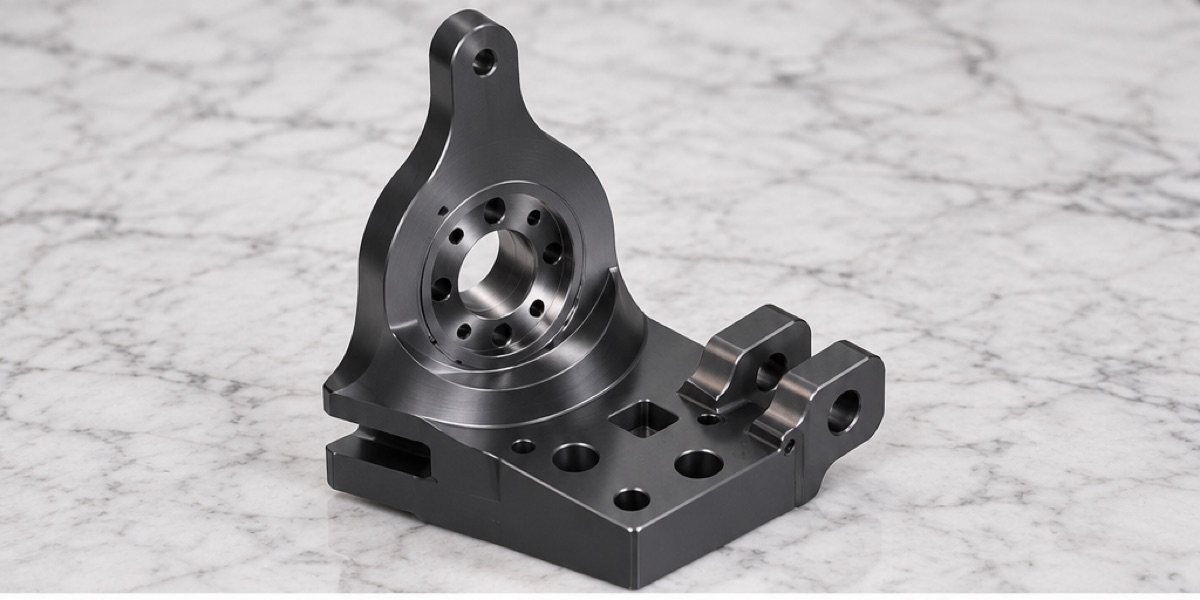
Das Spiegelteil besitzt eigene Werkzeugzugänge, Abstützrichtungen und richtungsabhängige Lochbilder, obwohl die Nenngeometrie zum linken Teil passt.
Die Vorrichtung Verhindert Falsche Richtung Und Belastung
Asymmetrische Positionierblöcke lassen nur die vorgesehene Orientierung zu. Die Stütze liegt nahe der Großbohrungsbearbeitung und reduziert Schwingung und Wanddurchbiegung.
Verteiltes Spannen der Basis vermeidet einseitige Überlastung. Nach dem Schruppen wird gelöst und geprüft, ob Basis und Bohrung im freien Zustand genug Schlichtaufmaß behalten.
Bohrungsachse Und Basis Bleiben Die Hauptkette
Basis und Hauptpositionierung entstehen vor dem Schlichten von Großbohrung und Kreisfläche. Kleine Bohrungen, Seitengewinde und Nuten folgen nach Festlegung der Hauptachse.
So wird die Achse aus dem realen Basissystem gemessen und links und rechts können funktional verglichen werden, ohne identische Korrekturwerte zu erzwingen.
Das Rechte Erstmuster Prüft Richtungsmerkmale
Neben Bohrung, Basis und Lochgruppe werden Seitenbohrungsrichtung, Passstiftlage, lokale Stufen und Rückverfolgungsfläche geprüft. Hier treten Spiegelungsfehler häufig auf.
Der Bericht verwendet das rechte Montagekoordinatensystem. Daten werden nicht gespiegelt in eine linke Vorlage übertragen, wodurch verdrehte Merkmale vor der Kundenmontage sichtbar bleiben.
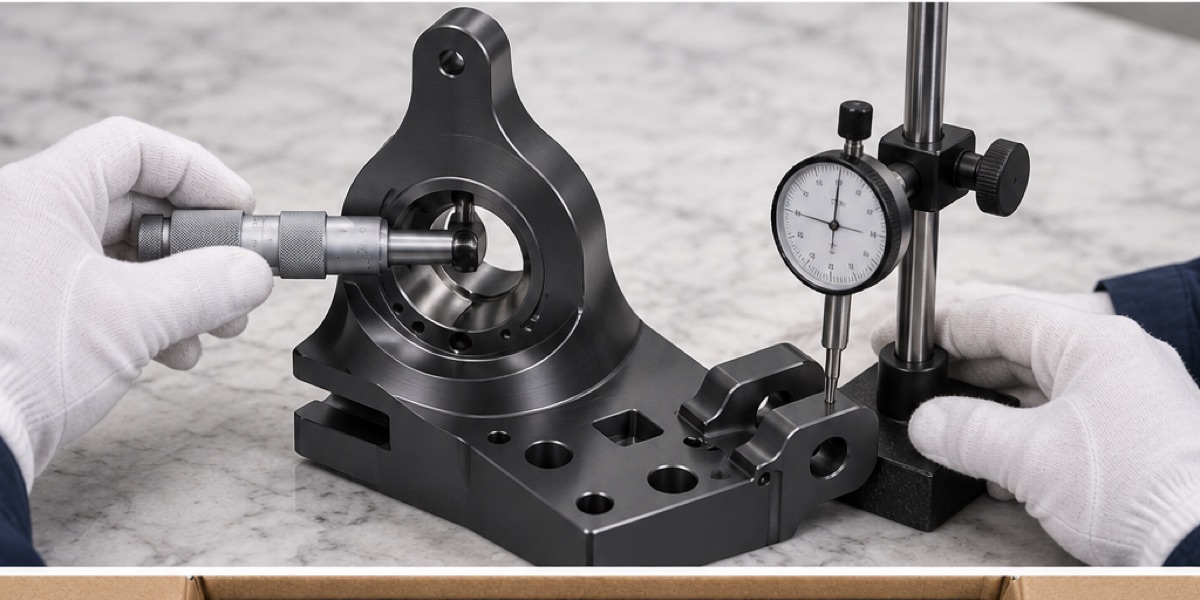
Das rechte Montagekoordinatensystem prüft Bohrungsachse, Basis, Seitenbohrungen, Passstifte und Richtungsmerkmale.
Nachbeschichtungsprüfung Und Paarsteuerung
Nach Schwarzverzinkung werden Bohrung, Passstifte und Gewinde sowie Gleichmäßigkeit und der Projektnachweis 72 Stunden ohne Rotrost geprüft. Geschützte Passungen und Anlagen bleiben sauber.
Bei Paaraufträgen werden Menge, Seitenkennzeichnung und Auftragsgruppe gemeinsam kontrolliert. Vor der Verpackung folgt eine letzte Verwechslungsprüfung.
Der Termin Hängt Von Der Freigabe Beider Seiten Ab
Als Planung galten 7 bis 10 Arbeitstage für Muster und 10 bis 15 für Kleinserien. Bei gemeinsamer Fertigung erfolgt der Versand erst nach Prüfung und Beschichtungsabnahme beider Gruppen.
Das rechte Teil erhält eine eigene, eindeutig orientierte Schaumtasche. Außenetikett und Packliste tragen dieselbe Seiten- und Auftragskennung.
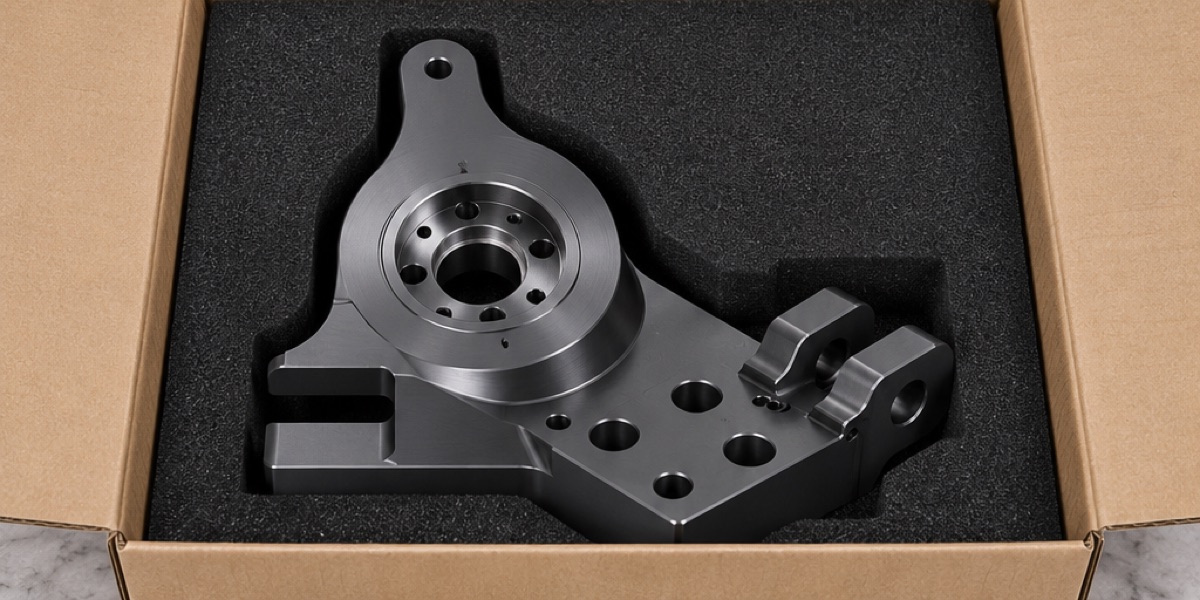
Eine eindeutig orientierte Schaumtasche schützt die Schwarzverzinkung und verhindert die Vermischung rechter und linker Bauteile.
Zusammenfassung
Die Zuverlässigkeit eines Spiegelteils entsteht aus unabhängiger Prüfung statt Programmkopie. Getrennte Revisionen, mechanischer Verwechslungsschutz, rechtes Erstmuster und Paarprüfung machten die rechte hintere Aufnahme bis zur Montage rückverfolgbar.
FAQ
Warum braucht ein Spiegelteil ein eigenes Erstmuster?
Spiegelung kehrt Koordinaten, Zugänge und Spannlasten um. Das eigene Erstmuster prüft den realen rechten Prozess und seine Richtungsmerkmale.
Wie verhindert die Vorrichtung eine Links-Rechts-Verwechslung?
Asymmetrische Blöcke und mechanische Schlüssel erlauben nur die korrekte Lage; Kennzeichnung bildet die zweite Kontrolle.
Kann der linke Prüfbericht einfach gespiegelt werden?
Nein. Das rechte Teil wird im eigenen Montagesystem gemessen, damit Richtungsfehler sichtbar bleiben.
Wie werden Paarteile vor Vermischung geschützt?
Seitenkennung wird mit Auftrag und Packliste abgeglichen; jede Version erhält eine eigene orientierte Schaumposition.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.