
Diese vordere Antriebsendaufnahme ist ein tragendes Positionierteil. Der gebogene Ständer trägt die zentrale Motor- oder Lagerschnittstelle über einer Basis mit Montage-, Gewinde- und Passstiftbohrungen.
Die Hauptaufgabe bestand darin, den Bezug zwischen Zentralachse und realer Montagebasis bei asymmetrischem Materialabtrag zu erhalten. OEMach verband Schruppen, Abstützung, Bezugsübertragung, Prüfung, Schwarzverzinkung und Verpackung in einem Plan.
Projektübersicht
| Punkt | Projektdetail |
|---|---|
| Anwendung | Vordere Antriebsendaufnahme eines Roboter-Lenkmoduls |
| Werkstoff und Finish | 45-Stahl mit Schwarzverzinkung; dokumentierte Forderung 72 Stunden ohne Rotrost |
| Merkmale | Gebogener Ständer, Stufenbohrung, Kreislochbild, Basisbohrungen, Gewinde und Passstifte |
| Prüfschwerpunkt | Achse zur Basis, Ständerstabilität, Bezugsübertragung, Passungen nach Beschichtung und Transportschutz |
Der Gebogene Ständer Ist Eine Funktionsstruktur
Die lange Bogenkontur ist nicht nur optisch. Materialabtrag auf beiden Seiten ändert die Steifigkeit; jede Bewegung wirkt direkt auf Zentralbohrung und Basisbezug.
OEMach schruppte den Ständer lagenweise und ausgewogen und ließ Aufmaß an Bohrung und Basis. Schweres Fertigfräsen in einem Schnitt wurde vermieden, damit spätere Basisbohrungen die fertige Wand nicht verschieben.
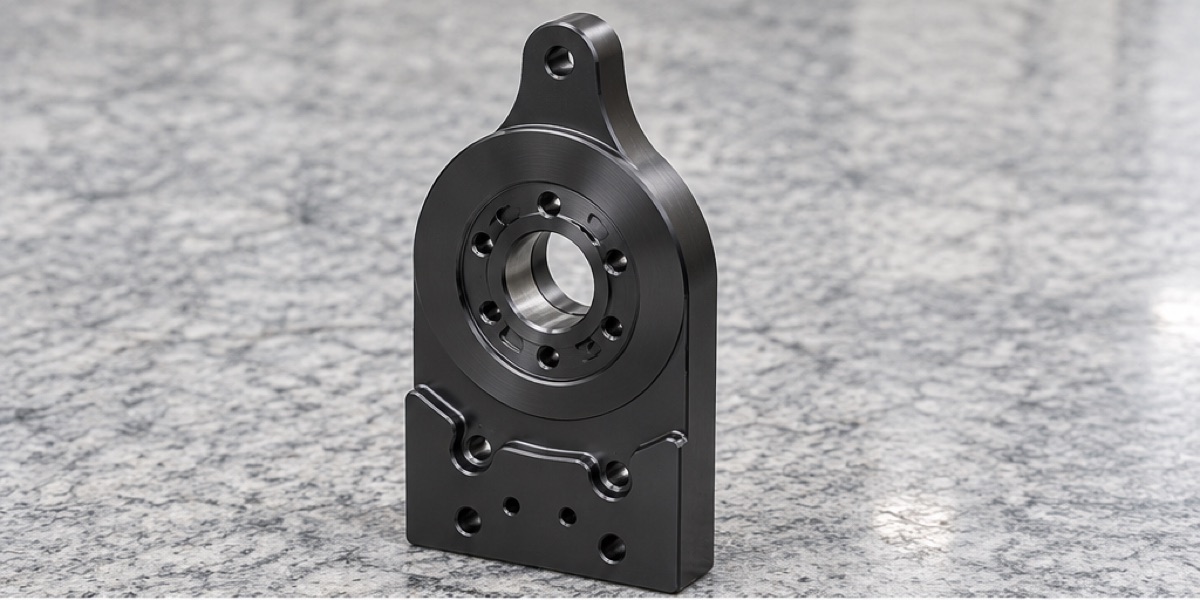
Gebogener Ständer, zentrale Stufenbohrung und Basislochgruppe bilden eine tragende Einheit; ihre Bezüge werden gemeinsam beherrscht.
Die Bezugstrategie Beginnt An Der Montagebasis
Zuerst entstanden reale Schraubfläche und Hauptpositionierung. Zentralpassung, Kreislochbild und Nebenbohrungen wurden aus diesem Montagebezug statt von einer bequemen Rohfläche abgeleitet.
Eine eigene Vorrichtung stützte den gebogenen Ständer nahe der Schnittzone. Bohrung, Stufenfläche und Kreislochbild wurden möglichst in derselben Lage erzeugt; Seiten- und Basisbohrungen nutzten eine geregelte Bezugsübertragung mit Verwechslungsschutz.
Schruppen Und Schlichten Wurden Getrennt
Die Aufnahme aus 45-Stahl wurde mit Aufmaß an den Funktionsschnittstellen geschruppt. Nach Entspannung und Bestätigung der Basis wurden Bohrung und Anlageflächen mit leichten, stabilen Schnitten geschlichtet.
So verbrauchen Eigenspannung, Spannkraft und Ständerflexibilität nicht das Ausrichtungsbudget. Exakte Güte, Wärmebehandlung und Passung folgen der freigegebenen Zeichnung statt einer pauschalen Gleichsetzung von 45-Stahl.
Die Prüfung Bezieht Die Achse Auf Die Basis
Das Erstmuster wurde frei geprüft, bevor das KMG zu Basis und Positionierbohrungen ausgerichtet wurde. Zentralpassung, Kreislochbild, Seitenbohrungen und Ständerlage wurden im selben Montagesystem berichtet.
Innenmessmittel prüften Durchmesser und Rundheit; Passstiftbohrungen und Gewinde erhielten Lehrenprüfungen. Damit bleiben lokale Passung und geometrischer Montagebezug getrennt sichtbar.
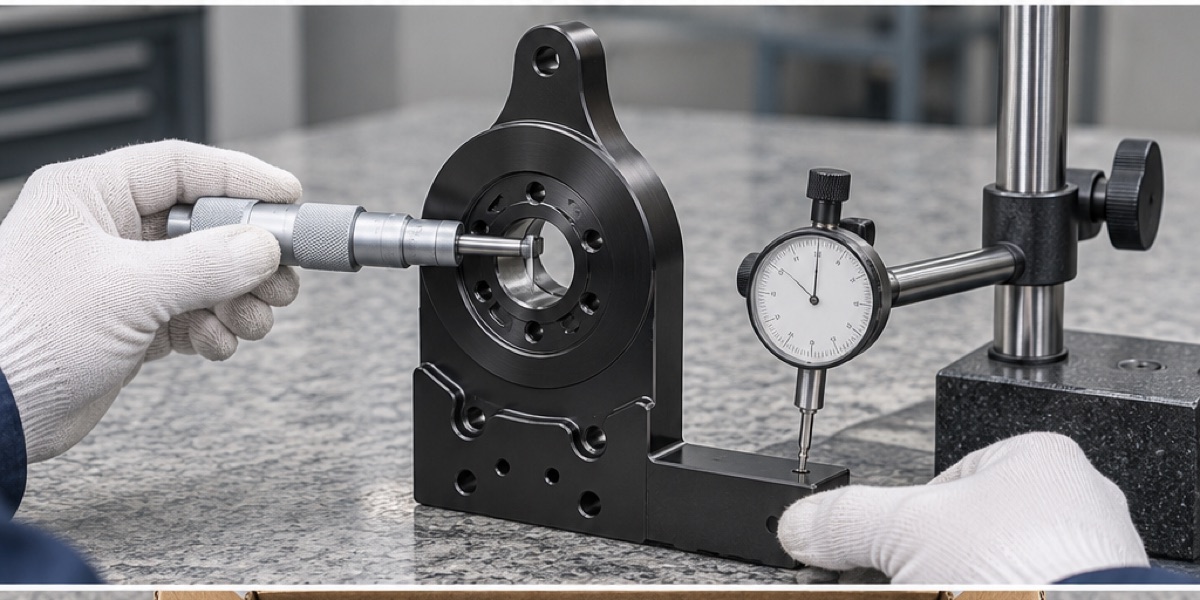
Maß und Form werden mit geeigneten Messmitteln geprüft; Achse, Kreislochbild und Positionierung werden von der Montagebasis ausgewertet.
Schwarzverzinkung Darf Passungen Nicht Verändern
Entgraten und Reinigen waren vor dem Beschichten abgeschlossen. Zentralbohrung, Passstifte und Hauptanlageflächen wurden projektbezogen geschützt und danach gereinigt und erneut geprüft.
Die Endabnahme umfasste Funktionsdurchgang, Gleichmäßigkeit, Partikel und Läufer sowie den geforderten Nachweis 72 Stunden ohne Rotrost. Korrosionsschutz ersetzte die Maßprüfung im Lieferzustand nicht.
Termin Und Verpackung Folgen Dem Prüfumfang
Als Planungsbereich galten 7 bis 10 Arbeitstage für Muster und 10 bis 15 für Kleinserien. Der reale Termin hängt von Menge, Beschichtungscharge und vollständigem Maßbericht ab.
Konturschaum trug die Basis und hielt Ständer und Zentralbohrung frei. Anlageflächen, Bohrungskanten und Beschichtungsbild blieben im Transport geschützt.
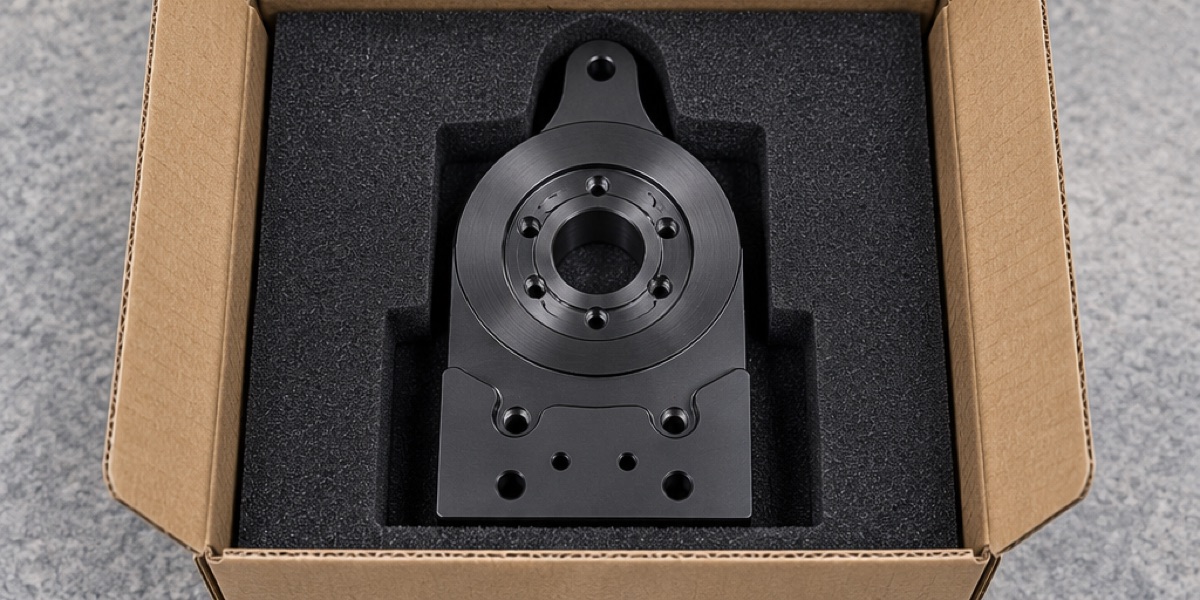
Das Teil wird an der Basis getragen, während Ständer und Funktionsbohrung vor direkten Transportlasten geschützt bleiben.
Zusammenfassung
Die vordere Aufnahme wurde über eine kurze Bezugskette von der Montagebasis zur Zentralachse beherrscht. Ausgewogenes Schruppen, lokale Abstützung, montagegerechte Prüfung und Nachkontrolle der Beschichtung ermöglichten eine messbare und wiederholbare Montage.
FAQ
Warum wurde die Zentralbohrung nicht von der Außenkontur geprüft?
Sie funktioniert zu Basis und Positioniermerkmalen. Der Montagebezug liefert eine direkte und messbare Beziehung.
Warum bleibt nach dem Schruppen Aufmaß?
Asymmetrischer Abtrag kann Spannung lösen und den Ständer bewegen. Aufmaß ermöglicht die Korrektur nach der Stabilisierung.
Was wird nach der Schwarzverzinkung geprüft?
Funktionsbohrung, Passstifte, Gewinde, Anlagenreinheit, Beschichtungsbild und Korrosionsnachweis werden im Lieferzustand geprüft.
Sind die genannten Lieferzeiten garantiert?
Nein. Es sind Planungsbereiche, die nach Menge, Material, Beschichtungskapazität und Dokumentation bestätigt werden.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.