
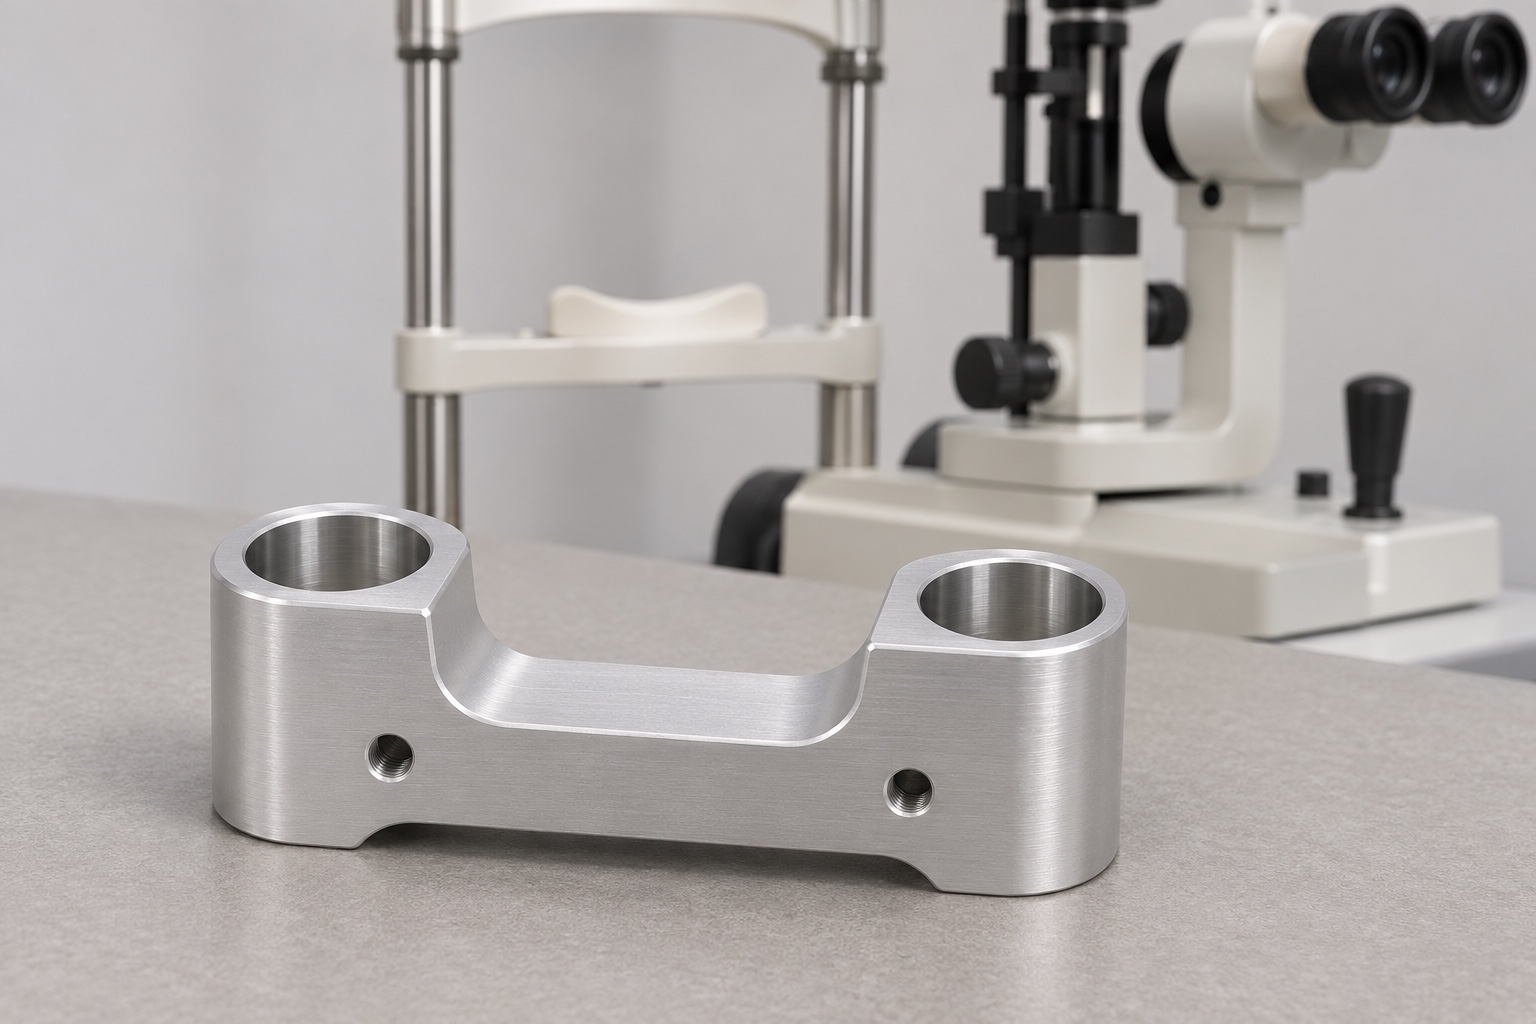
Ein Führungsschlitten, keine vollständige Kinnstütze
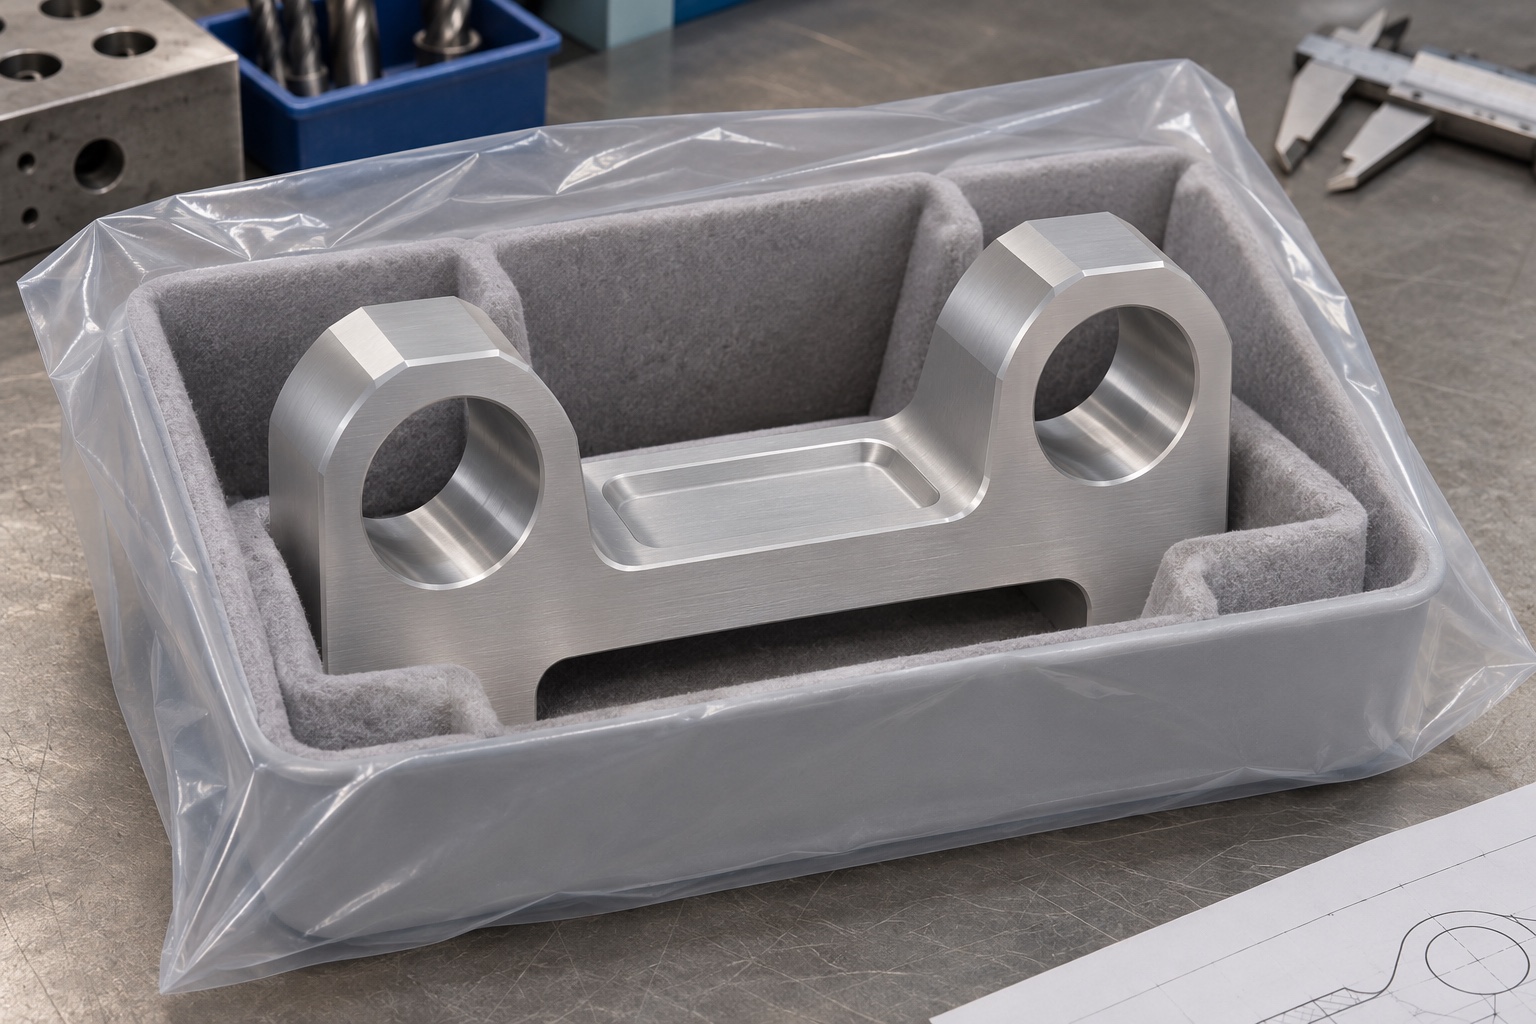
Dieses repräsentative Fertigungsbeispiel betrifft eine kompakte Brücke aus 6061-Aluminium für eine ophthalmologische Stützbaugruppe. Jedes Ende verfügt über eine vertikale Führungsbohrung und die Vorderseite über zwei Befestigungslöcher. Ein flaches zentrales Relief ermöglicht den Zugang rund um die Halterung. Der Wagen ist in diesem Konzept nicht dazu gedacht, den Patienten direkt zu kontaktieren. Das Beispiel veranschaulicht die Teilefertigung und die Planung der Werkbankmontage, nicht jedoch eine echte Kundenbestellung, ein kompatibles Ersatzteil für ein benanntes Gerät, eine Belastungsbewertung oder ein verifiziertes klinisches Ergebnis.
Positionieren und Befestigen unterscheiden
Die beiden Bohrungen interagieren mit den vorgegebenen Führungspfosten. Die Befestigungsfläche überträgt die Bewegung auf einen separaten Stützwinkel. Die beiden vorderen Löcher werden als Retention behandelt, es sei denn, ein freigegebenes Design weist ihnen ausdrücklich eine Positionierungsfunktion zu. Diese Unterscheidung betrifft sowohl das Bezugsschema als auch die Prüfvorrichtung. Legen Sie einen primären Sitz für die Halterung und eine reproduzierbare Führungsreferenz fest. Lassen Sie um die angrenzende Geometrie ausreichend Freiraum, damit die Brücke nicht fälschlicherweise an einem Vorsprung oder einer Ecke in der passenden Halterung anliegt.
Werkstoff und Endzustand rückverfolgbar halten
Das in Frage kommende Material ist 6061 mit einer Härte und einer Rohlingsform, die in der Zeichnung angegeben werden müssen. Die Abbildung zeigt weder Legierung, Härte noch irgendein Finish. Überprüfen Sie die Materialdokumentation anhand des tatsächlichen Rohlings und notieren Sie die Charge vor dem Schneiden. Eine Produktionszeichnung würde einen endgültigen Oberflächenzustand angeben, einschließlich aller maskierten Oberflächen und ihrer Grenzen. Handelt es sich bei reinem Aluminium nur um den Prototypenzustand, bedarf die fertige Konfiguration einer eigenen Prüfung und nicht einer Abnahme auf der Grundlage der Abmessungen eines blanken Testteils.
Kontur ohne Verzug an den Bohrungsaugen schruppen
In einem ersten Arbeitsgang kann eine breite Referenzfläche erstellt, das Außenprofil aufgeraut und der größte Teil des zentralen Reliefmaterials entfernt werden. Halten Sie den steiferen Teil des Rohlings auf stabilen Untergründen. Wenn durch das Spannen die dünnen Bereiche um die Bohrungen gequetscht werden, kann der entspannte Teil von der bearbeiteten Form in der Vorrichtung abweichen. Lassen Sie nach dem Schruppen eine angemessene Schlichtzugabe und prüfen Sie, wie sich der Rohling wieder einfügt. Das abgebildete Werkzeug und die Werkstückhalterung dienen der Erläuterung und stellen kein für ein bestimmtes Teil genehmigtes Schneidprogramm oder -verfahren dar.
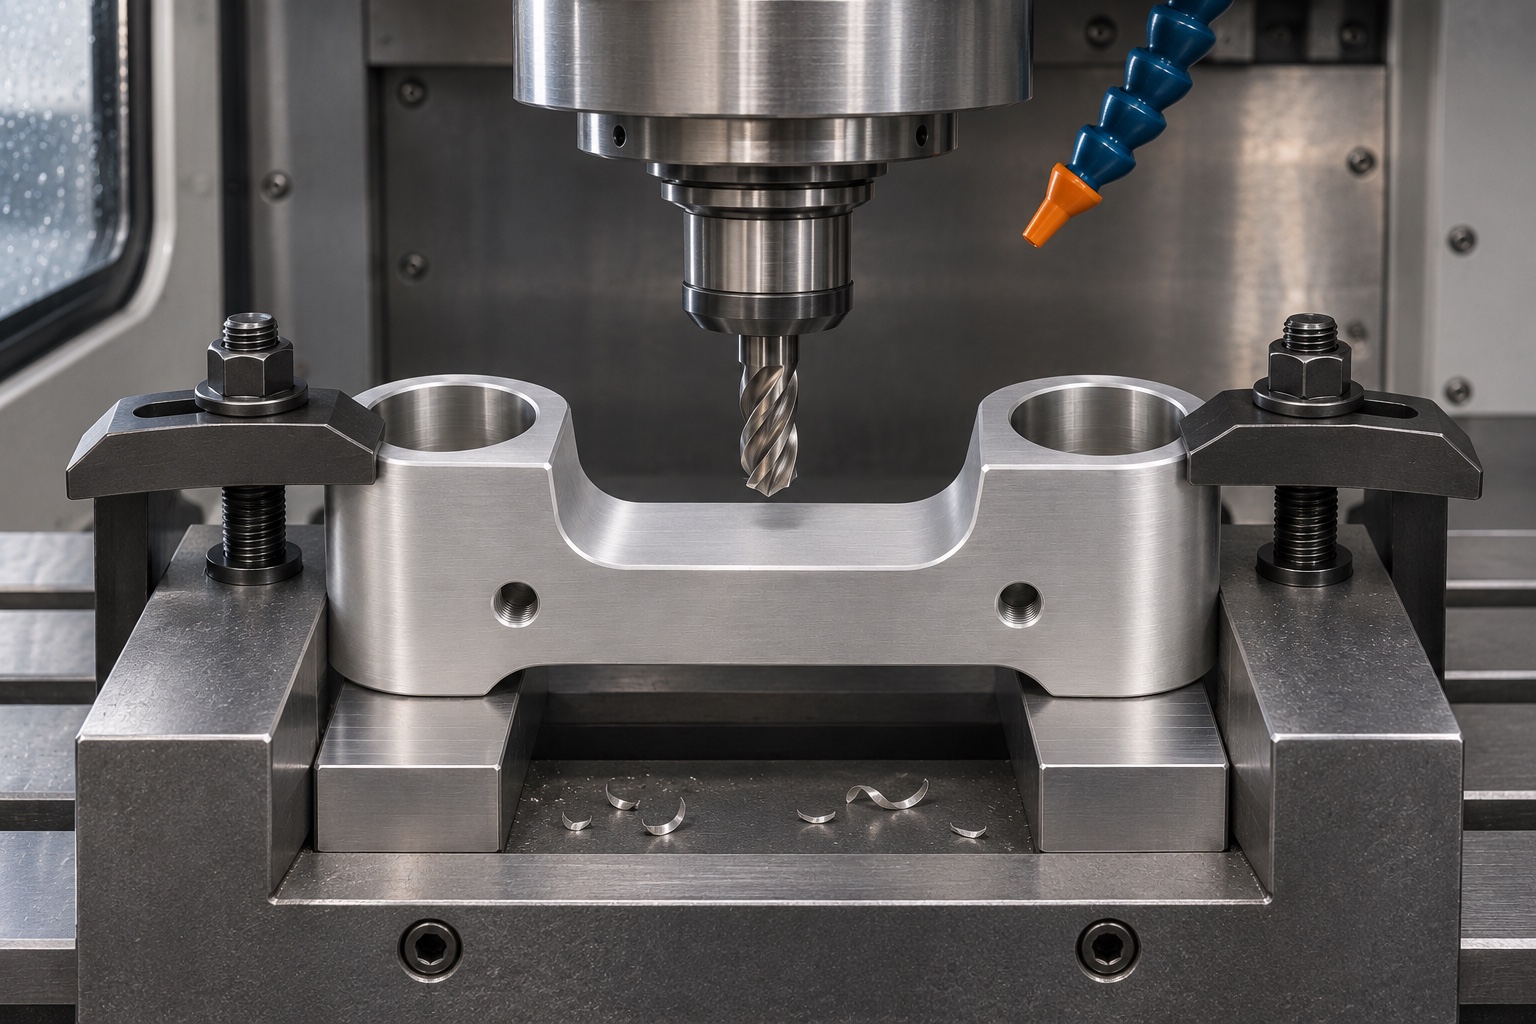
Führungsbohrungen gemeinsam fertigbearbeiten
Nachdem sich die Rohform unter den vereinbarten Bedingungen stabilisiert hat, fertigt ein Kandidatenaufbau beide Bohrungen ausgehend von derselben Referenz an. Wählen Sie einen Ansatz, der Größe und Form in der Führungslänge und nicht nur am Eingang steuern kann. Überprüfen Sie die verbleibende Wand um jedes Ohr herum, bevor Sie sich für eine Schneidemethode entscheiden. Wenn separate Einstellungen erforderlich sind, ermitteln Sie, wie die Referenz übertragen wird und wie die zweite Bohrung mit der ersten verknüpft wird. Stellen Sie sicher, dass durch die Oberflächenreinigung die effektive Bohrungslänge nicht beeinträchtigt wird.
Stirnfläche auf die Bewegungsrichtung beziehen
Die Vorderseite und zwei Löcher sollten im Hinblick auf die im Design angegebenen Führungsreferenzen überprüft werden. Eine Halterung, die im unbelasteten Zustand bündig erscheint, kann beim Festziehen eine seitliche Kraft auf den Schlitten ausüben. Überprüfen Sie die Fläche und ihre Kontaktbereiche und vergleichen Sie den Zustand der Halterung separat, wenn sich die installierte Einheit anders verhält. Die zentrale Aussparung sollte durch die geplante Bewegung frei von der Halterung sein. Es handelt sich nicht um eine zweite Anschlagfläche, es sei denn, die genehmigte Zeichnung erfordert dies ausdrücklich.
Bohrungsgröße, Form und Abstand messen
Verwenden Sie eine geeignete Methode für den Durchmesser in definierten Tiefen und messen Sie die Achsenbeziehung mit einem Aufbau, der sich auf die relevante Sitz- oder Führungsschnittstelle bezieht. Ein Stopfen kann eine Bohrung zwar schnell abschirmen, aber er fixiert das Paar nicht relativ zueinander. Dokumentieren Sie Unterstützung, Messpositionen, Vorrichtungszustand und eventuelle Beilagen. Wenn bei der Prüfung eine Koordinatenmaschine zum Einsatz kommt, sollte die Antaststrategie den Eingriffsbereich abbilden und Kantenbrüche vermeiden. In diesem repräsentativen Fall werden keine Abmessungen oder Prüfergebnisse angegeben.
Ein Erstmusterblatt könnte beide Bohrungsaugen zeigen und die Messstellen vom selben Ende aus nummerieren. Ergänzen Sie Angaben zum Prüfsäulensatz und dazu, ob der Gegenhalter montiert war. Verwenden Sie dieselben Nummern in Zeichnung und Wareneingangsformular, besonders wenn das Teil aus manchen Blickrichtungen symmetrisch wirkt. Ist die Passprobe nicht zufriedenstellend, sollte sich die Beobachtung einer bestimmten Stelle und Prüfbedingung zuordnen lassen. Eine Ursache wie eine Fehlstellung der Bohrungen darf ohne entsprechende Messung nicht automatisch angenommen werden.
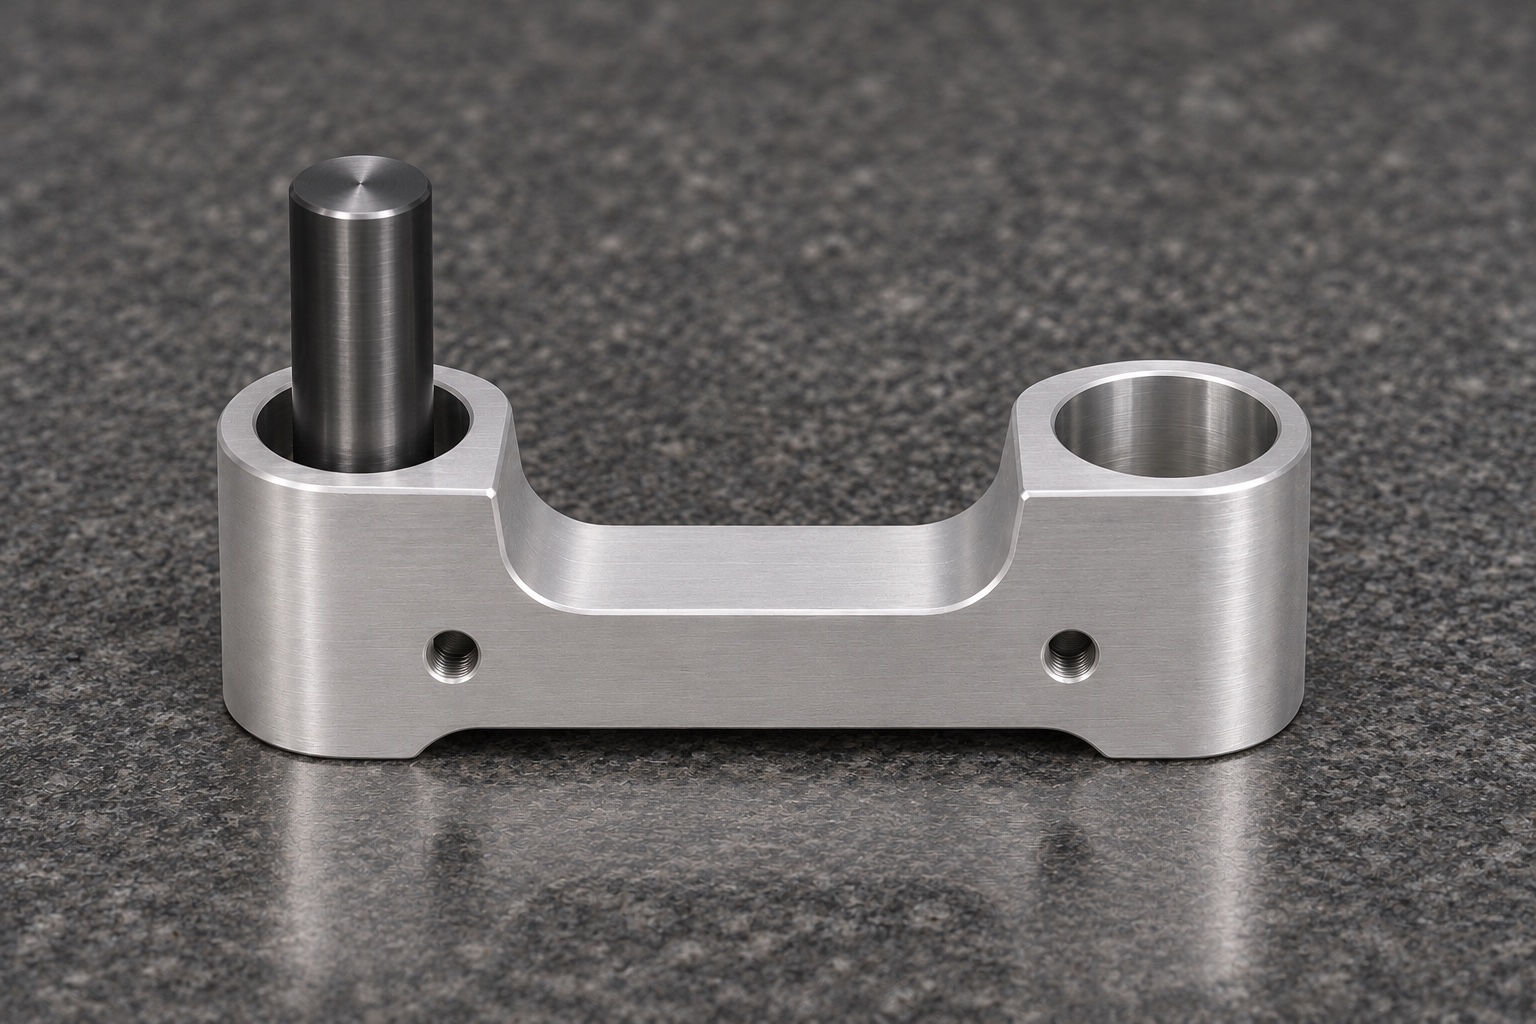
Passprobe mit definierten Prüfsäulen durchführen
Montieren Sie zwei definierte Führungspfosten auf einer starren Testplatte und überprüfen Sie deren Beziehung, bevor Sie den Schlitten einführen. Bewerten Sie den Weg an mehreren Positionen mit freiem Block und, falls angegeben, mit installierter Ersatzhalterung. Verfolgen Sie, wo Widerstand auftritt und ob er dem Block oder dem Prüfstand folgt. Halten Sie an, bevor Sie einen Eingriff erzwingen. Der Zweck besteht darin, Probleme für die Entwurfs- oder Fertigungsprüfung zu identifizieren, nicht darin, den Anpassungsaufwand, die Belastbarkeit oder ein Wartungsverfahren für ein echtes Instrument festzulegen.
Auswirkungen von Oberfläche und Montage prüfen
Wiederholen Sie nach jeder vereinbarten Endbearbeitung oder Buchseninstallation die von diesem Schritt betroffenen Merkmale. Ein Abschlussgrat am Bohrungseingang und eine eingeklemmte Buchse sind verschiedene Ursachen für Störungen. Erfassen Sie jede Bedingung und verknüpfen Sie sie mit der Teilerevision. Bewerten Sie den Hardware-Abstand getrennt von der Passung auf den Pfosten. Verwenden Sie die Abbildung nicht als Beweis dafür, dass eine Beschichtung, ein Reiniger oder ein Schmiermittel zulässig ist. Die Auswahl und Überprüfung dieser Artikel obliegt den verantwortlichen Design- und Montageteams.
Sichtkontrollen an den Schnittstellen festlegen
Überprüfen Sie die Bohrungseinführungen, Auslasskanten, die Befestigungsfläche und die zentrale Entlastung auf Beschädigungen oder Rückstände. Unterscheiden Sie einen harmlosen Fräserzeuger an einer erhabenen Wand von einem erhabenen Grat, der seinen Sitz ändert. Fordern Sie einen genehmigten Kantenbruch an den Stellen an, an denen während der Montage Hardware oder Hände vorbeikommen, und behalten Sie dabei die bemessene Kontaktfläche bei. Halten Sie nach der Endkontrolle jegliches Wisch- oder Reinigungsmittel von den Bohrungen fern. Ein akzeptables maschinelles Erscheinungsbild stellt keinen Beweis für Sauberkeit oder Desinfektionsleistung in einer klinischen Umgebung dar.
Die Brücke außerhalb der Funktionsflächen abstützen
Ein angebrachter Schutzeinsatz kann die Brücke unter ihrer Außenseite tragen und die Bohrungseinführungen vor hartem Kontakt schützen. Verpacken Sie die Teile bei Bedarf separat, damit die Metallkanten nicht reiben. Bewahren Sie lose Hardware in einem separaten Fach auf und halten Sie die Kennzeichnungsschilder von der vorderen Sitzfläche fern. Achten Sie bei der Eingangskontrolle auf komprimierte Einsätze, Schlagspuren oder Ablagerungen, bevor Sie die Passgenauigkeit wiederholen. Bei dieser Verpackung handelt es sich lediglich um ein Handhabungsbeispiel. Es wird kein Anspruch auf sterile, validierte Reinraum- oder Lagerfähigkeit erhoben.
Prüfnachweise für die Bemusterung zusammenstellen
Bei einem echten Versuch würden die überarbeitete Zeichnung, die Materialcharge, der endgültige Oberflächenzustand, der Maßbericht und die dokumentierte Trockenpassung zurückgegeben. Melden Sie alle ungelösten Baugruppenbewegungen, Ladungen oder Stoppprüfungen separat an. Verwandeln Sie eine Bankpassung auf zwei Messpfosten nicht in eine Kompatibilitätserklärung für eine handelsübliche Spaltlampe. Der Gerätebesitzer beurteilt die komplette Kopfunterstützung und den klinischen Einsatz. Das Bearbeitungsbeispiel ist nützlich, da es die Grenze zwischen Teilekonformität und Geräteakzeptanz von Anfang an deutlich macht.
Technischer Herstellerhinweis: topconhealthcare.com.
FAQ
Wurde dieser Schlitten an einen Hersteller von ophthalmologischen Geräten geliefert?
Nein. Es handelt sich um ein repräsentatives Bearbeitungsbeispiel mit anschaulichen Bildern. Es werden keine Kunden, Liefervereinbarungen, Produktgenehmigungen, Belastungswerte oder gemessenen Ergebnisse gemeldet.
Was würden die beiden vertikalen Bohrungen bewirken?
Sie würden mit den im Konzept definierten Leitfäden interagieren. Ein freigegebenes Design würde festlegen, ob Buchsen, Vorspannung oder kontrolliertes seitliches Spiel Teil dieser Schnittstelle sind.
Warum mehr messen als die Bohrungseingänge?
Eine Eingangsablesung gibt keinen Aufschluss über die Achsenrichtung, die Konizität oder den Abstand tiefer im Eingriff. Der Inspektionsplan sollte den Teil jeder Bohrung darstellen, der tatsächlich die Bewegung steuert.
Was wird bei einem Passprobe festgestellt?
Es kann Montageinterferenzen in der dokumentierten Vorrichtung aufdecken und bei der Entscheidung helfen, was untersucht werden soll. Es beweist nicht die Zuverlässigkeit des Geräts, die Fähigkeit zur Patientenunterstützung oder die Eignung für den klinischen Einsatz.
Handelt es sich bei der abgebildeten Oberfläche um eine zugelassene Oberfläche?
Nein. Die Zeichnung und der Auftrag legen fest, ob das Teil blank, beschichtet oder abgedeckt ist und welche Maße nach der Endbearbeitung gelten. Die fotoähnliche Abbildung stellt keinen Vollständigkeitsbeweis dar.
Wie sollen Teile bei Lieferung identifiziert werden?
Halten Sie die Chargen- und Revisionskennzeichnung lesbar auf der Verpackung oder einem vereinbarten nicht funktionalen Bereich. Verknüpfen Sie den Inspektionsbericht mit dieser Identität und vermeiden Sie Etiketten auf den Führungsflächen oder dem Halterungssitz.
tanghangyun@oemach.com