
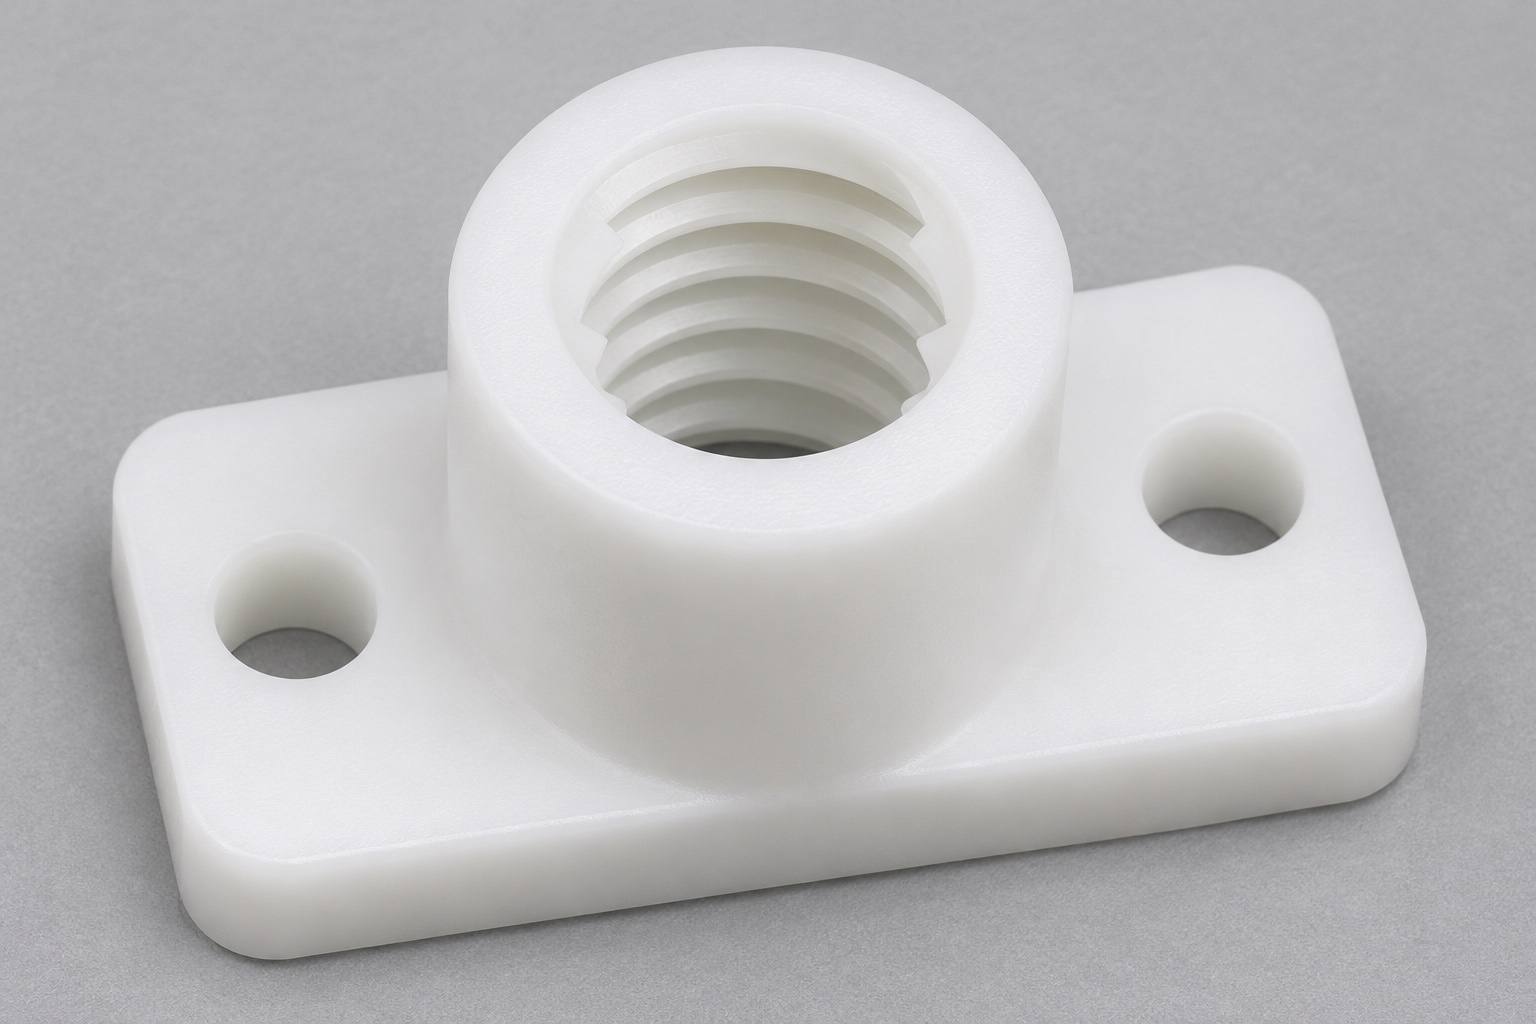
Eine repräsentative Komponente und keine Kundenlieferung
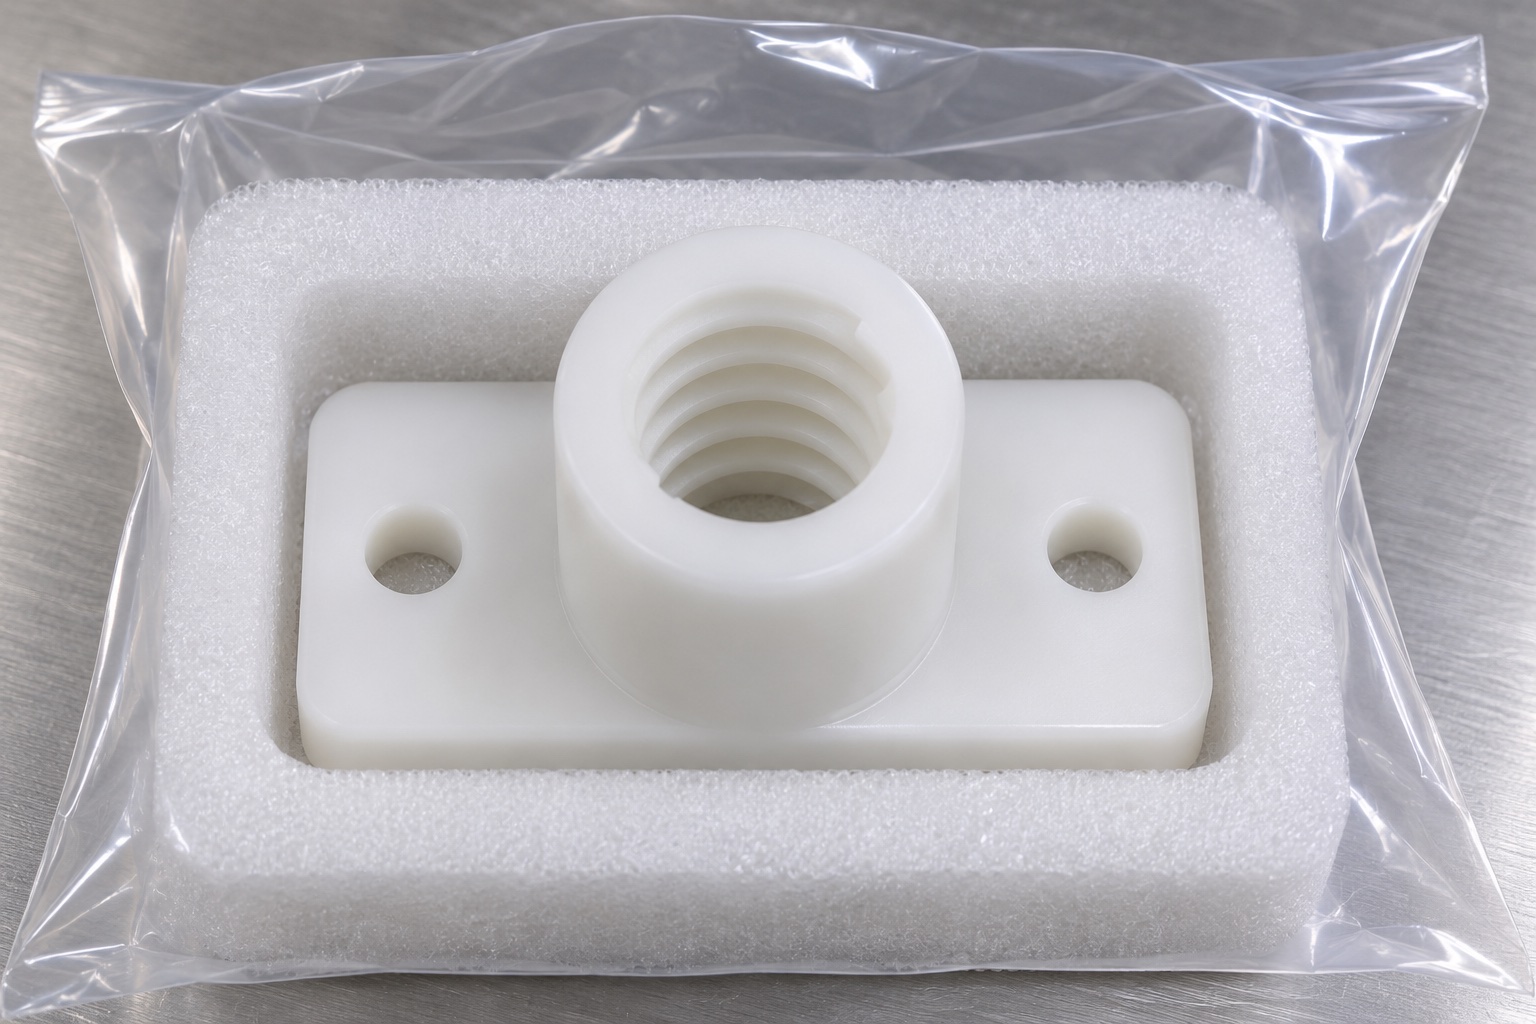
In diesem Fall handelt es sich um einen vorgeschlagenen Fertigungsablauf für eine Leitspindelmutter, die als interne mechanische Komponente eines medizinischen Analysegeräts betrachtet wird. Es handelt sich nicht um einen Bericht über ein geliefertes Kundenteil, ein validiertes Gerät oder ein gemessenes Bewegungssystem. Die erzeugten Bilder zeigen einen weißen POM-C-Körper: einen rechteckigen Flansch, einen zentralen zylindrischen Vorsprung, ein internes axiales trapezförmiges Durchgangsgewinde und zwei einfache Befestigungslöcher. Im Lieferumfang des Konzepts sind keine Schrauben, Kugelumlaufe, Split-Mechanismen oder Vorspannfedern enthalten. Ein echtes Projekt würde mit genehmigten Designdokumenten und identifizierten passenden Komponenten beginnen.
Spindelspezifikation vor der Angebotserstellung klären
Bei der ersten Überprüfung würden die genaue Gewindebezeichnung und die Informationen zur passenden Schraube abgefragt. Nenndurchmesser, Gewindeteilung, axialer Vorschub pro Umdrehung, Gangzahl und Drehrichtung werden überprüft und nicht anhand eines Bildes erraten. In der Anordnung würde festgelegt, wie die Gewindekonformität und etwaige erforderliche Passungsbeobachtungen zu akzeptieren sind. Wenn die Schraubenzeichnung nicht verfügbar wäre, würde die technische Überprüfung diese Informationslücke aufzeigen, anstatt ein generisches kompatibles Profil zu erfinden. Dieses Beispiel liefert keine numerische Gewindegröße oder ein Abnahmeergebnis, da hinter der Abbildung kein freigegebenes physisches Design oder hergestelltes Muster steckt.
Bestätigen Sie den Polymerbestandsbedarf
Die vorgeschlagene Materialprüfung würde die tatsächliche POM-C-Sorte, die Farbe, die Lagerform und die für die Bestellung angeforderte Dokumentation ermitteln. Weißes Aussehen würde nicht als Beweis für einen bestimmten Grad oder eine bestimmte medizinische Einstufung gewertet. Der Designinhaber würde die vorgesehene Umgebung, die Reinigungsmittel und die Kontaktanforderungen separat prüfen. Der Bearbeitungsplan würde den Bestandsverlauf und den Materialabtrag berücksichtigen, bevor die Arbeitsabfolge definiert wird. In diesem repräsentativen Fall werden keine thermische Behandlung, kein chemisches Kompatibilitätsergebnis, kein Sterilisationszyklus oder kein Biokompatibilitätszertifikat beansprucht. Eventuell erforderliche Nachweise müssten für das konkrete Vorhaben spezifiziert und eingeholt werden.
Erstellen Sie das Referenzschema für Flansch und Nabe
Die kontrollierte Zeichnung würde die Montagefläche identifizieren und ihre Beziehung zur Gewindeachse und zum Montagelochmuster beschreiben. Bei der Setup-Überprüfung würden diese funktionalen Referenzen verwendet, anstatt sich auf eine beliebige Außenecke zu verlassen, da diese mit einer Sonde leicht zu berühren sei. Die vorgeschlagene Flanschhalterung würde den Zugang zur zentralen Bohrung und den beiden glatten Löchern ermöglichen. Wenn eine zweite Einrichtung erforderlich wäre, würde der Prozessplan angeben, wie die ursprünglichen Referenzen beibehalten wurden. Das Bauteil würde im gelösten Zustand geprüft und nicht nur, während es unter dem Druck der Bearbeitungsvorrichtung gehalten wird.
Bearbeiten Sie die äußere Form, ohne Vorspannungsfunktionen zu erfinden
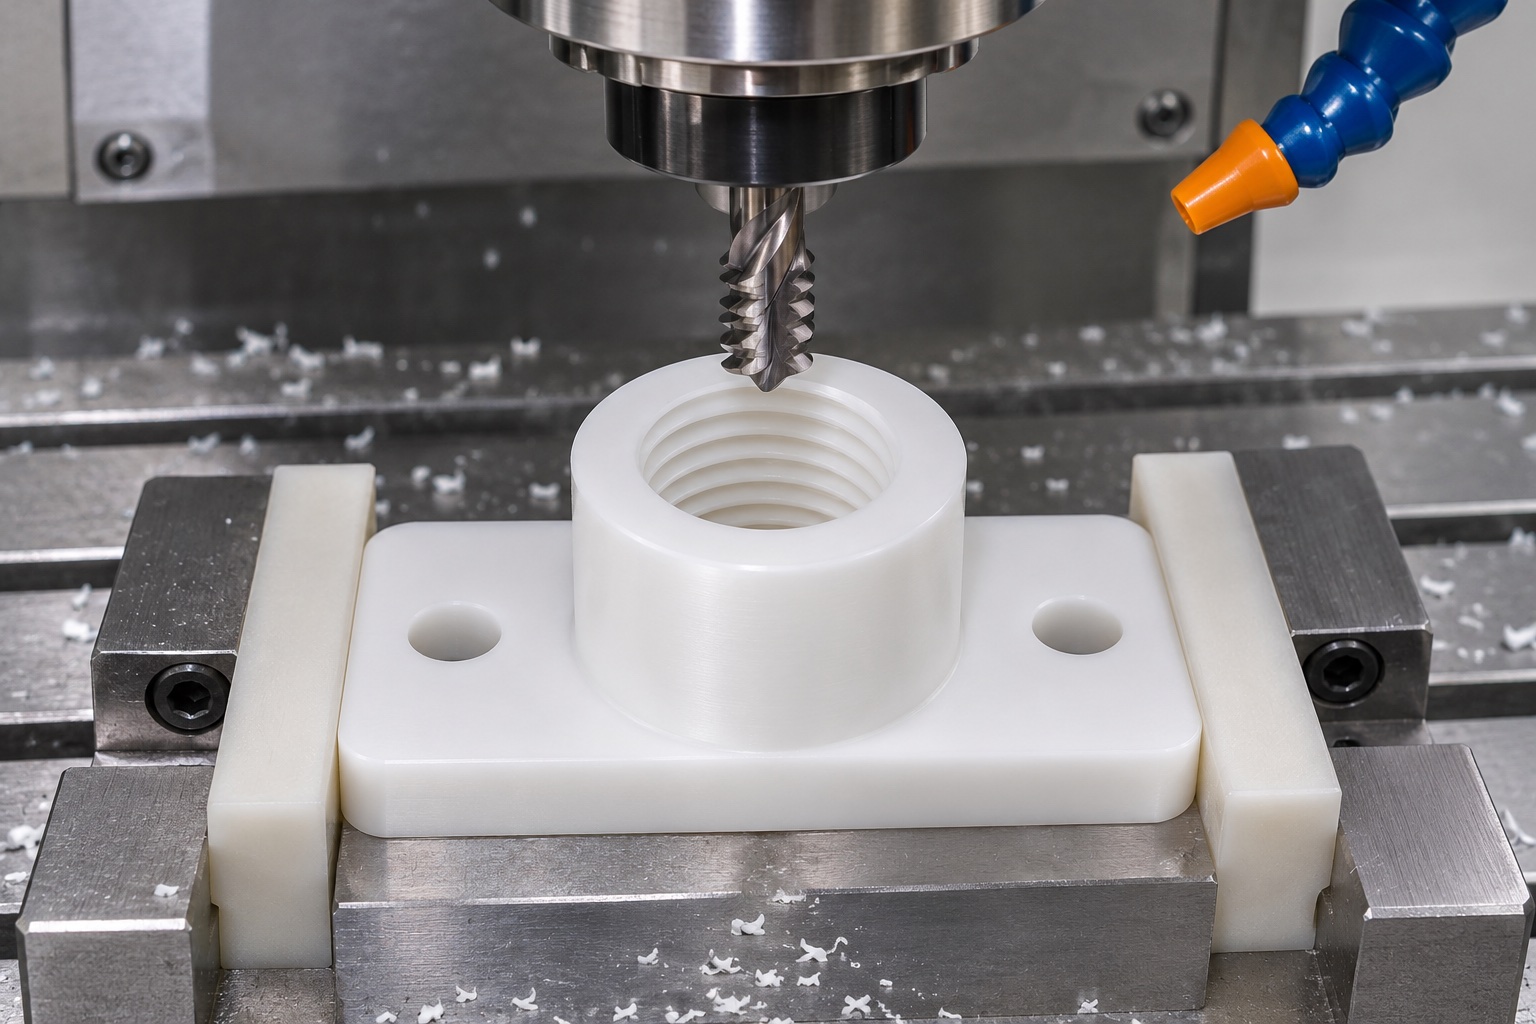
Die vorgeschlagene Außenform enthält einen flachen rechteckigen Flansch und einen zentrierten zylindrischen Vorsprung mit einer ringförmigen Oberseite. Seine Ecken dürfen nur so abgeschwächt werden, wie es die endgültige Zeichnung erfordert. Die Herstellungsanweisungen würden alle nicht genehmigten Teilungen, Federsitze oder verstellbaren Abschnitte ausschließen, da diese einen anderen Mechanismus als das einteilige Konzept schaffen würden. Durch die Werkstückhalterung wird der Flansch gestützt, während die Nabe und die Gewindebohrung zugänglich bleiben. Werkzeug- und Schnittbedingungen würden für das tatsächliche Material und die Maschine ausgewählt und nicht als universelle Parameter oder als Beweis für eine erreichte Maßhaltigkeit dargestellt.
Erzeugen Sie den Durchgangsgewinde mit einem definierten Ein- und Ausgang
Der Gewindevorgang würde anhand des genehmigten Profils, der Eingriffslänge und der Zugangsbedingungen geplant. Die Überprüfung würde sich mit dem Werkzeugweg an beiden Bohrungseingängen und der Entfernung von Spänen aus den Gewindewurzeln befassen. Ein durchgehendes Gewinde würde nicht nur deshalb als sauber angesehen werden, weil Licht durch ihn dringen könnte. Jede Prozessflüssigkeit benötigt einen kompatiblen Entfernungsweg. Die Abbildung zeigt einen möglichen Bearbeitungskontext, schreibt jedoch nicht die genaue Schneidmethode für jede Teilegröße vor. In diesem Beispiel werden keine Gewindeklasse, keine gemessene Flankenabmessung oder kein Produktionsabnahmeprozentsatz angegeben.
Halten Sie die beiden Befestigungslöcher frei und kontrolliert
Die beiden Löcher im rechteckigen Flansch würden ohne Gewinde bleiben, es sei denn, die genehmigte Zeichnung forderte ausdrücklich eine andere Geometrie. Ihre Positionen hängen von den identifizierten Montagereferenzen und der zentralen Gewindeachse ab. Durch das Entgraten bleibt der erforderliche Kantenzustand erhalten, ohne dass unbeabsichtigte Senkungen entstehen. Bei der Überprüfung würden auch der Zugang zum Verbindungselementkopf und die Montageabstände in der Nähe unter Verwendung des realen Verbindungsmodells berücksichtigt. Diese Prüfungen unterscheiden sich von der einfachen Aussage, dass der Lochabstand einem Maß entspricht. Aus dem generierten Bauteilbild können keine Schraubengröße, kein Anzugsdrehmoment oder keine zugelassene Montageanordnung abgeleitet werden.
Vereinbaren Sie den Prüfplan für Gewinde und Geometrie
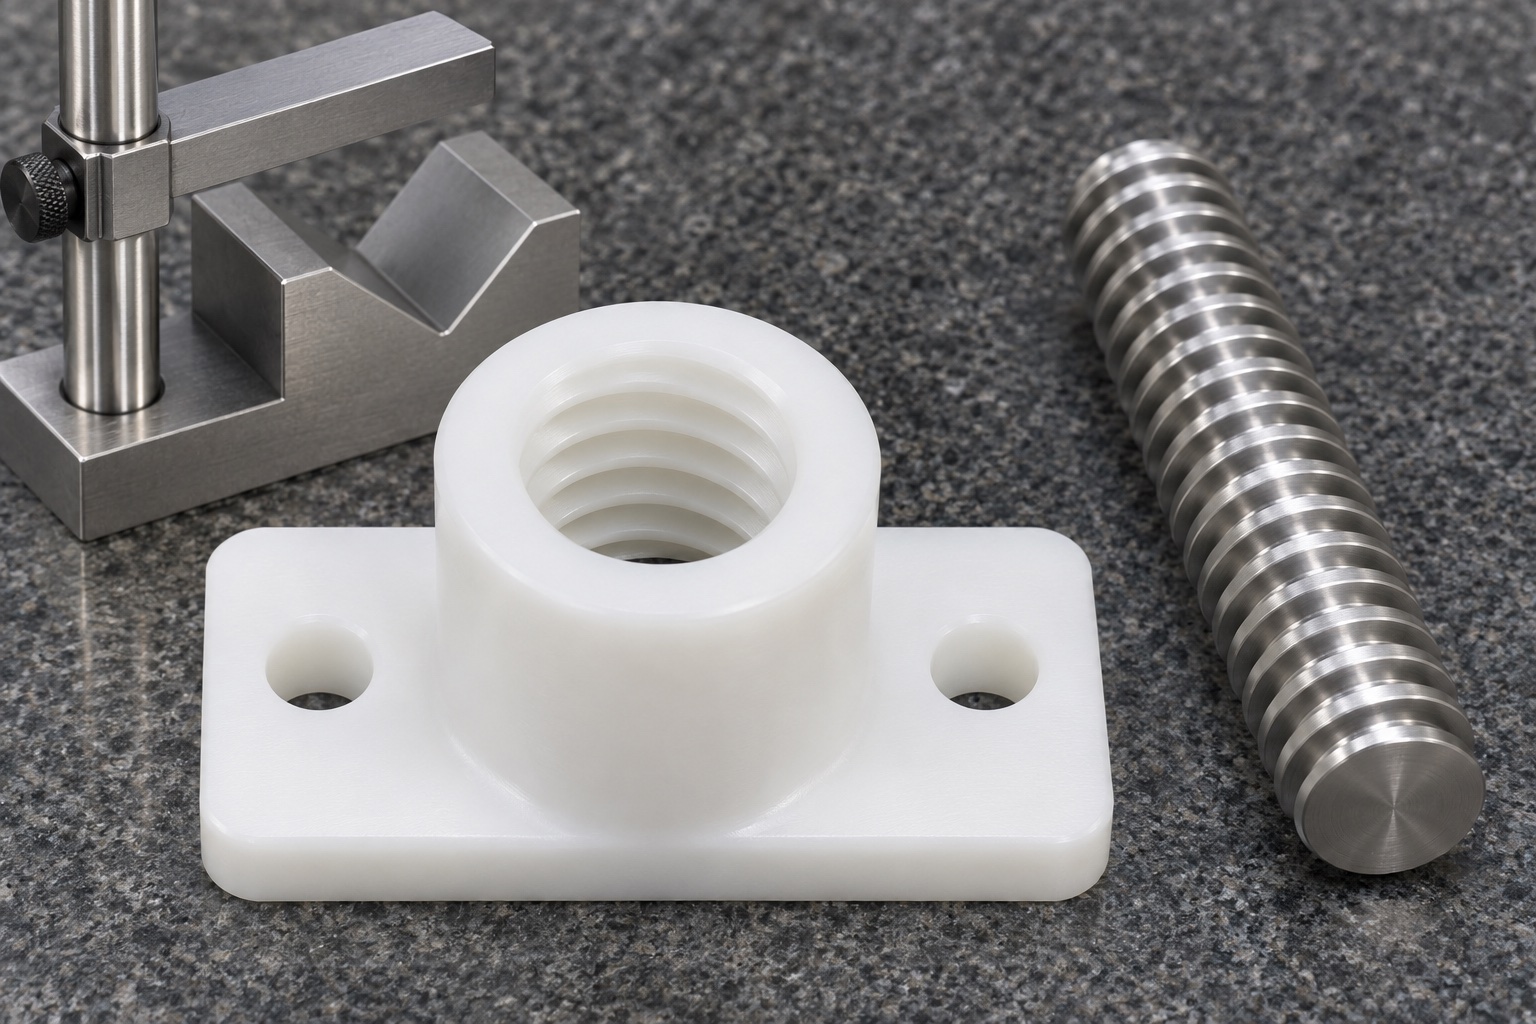
Der Inspektionsplan würde die für das Innengewinde verwendeten Methoden, die Flanschabmessungen und die Beziehung zwischen der Montagefläche und der Gewindeachse festlegen. Alle Prüfschrauben oder Messgeräte werden identifiziert und in einem vereinbarten Zustand gehalten. Ein Handeingriff könnte als begrenzte Montagebeobachtung aufgezeichnet werden, er würde jedoch nicht stillschweigend zu einer vollständigen Gewindeabnahme führen. Messungen würden mit Feature-IDs und der Zeichnungsrevision verknüpft. Das Inspektionsbild enthält kein lesbares Ergebnis, kein genehmigtes Messergebnis und keine Behauptung, dass eine physische Komponente die vorgeschlagenen Prüfungen bestanden hat.
Beobachten Sie die Installation, ohne Anspruch auf Bewegungsgenauigkeit zu erheben
Eine optionale nichtklinische Entwicklungsbeobachtung könnte den Sitz und die Ausrichtung mithilfe der tatsächlichen Schrauben, Führungen und Montageteile untersuchen. Das Verfahren würde die Befestigungsreihenfolge und die Bedingungen identifizieren, unter denen die Bewegung beobachtet wurde. Unerwarteter Widerstand würde eher zu einer Überprüfung der Schnittstelle führen als zu einem gewaltsamen Eingriff oder einer nicht dokumentierten Änderung der Mutter. Eine günstige Beobachtung würde weder Positionierungsgenauigkeit, Spiel, Wiederholgenauigkeit, Belastbarkeit noch Lebensdauer feststellen. Diese Ergebnisse gehören zur Bewertung des gesamten Mechanismus. Jede genehmigte Änderung würde zu den kontrollierten Zeichnungen und Inspektionsanforderungen führen, bevor eine überarbeitete Komponente als produktionsbereit betrachtet wird.
Rückstände aus Funktionsaussparungen entfernen
Die vorgeschlagene Reinigungsüberprüfung würde sich auf die Innengewindewurzeln, Bohrungseingänge und glatten Montagelochkanten konzentrieren. Der gewählte Prozess muss mit dem angegebenen Polymer und der beabsichtigten Geräteverwendung kompatibel sein. Nach der Reinigung werden zugängliche Teile auf zurückgebliebene Späne oder anderes loses Material überprüft. Das Bauteil würde keiner nicht genehmigten Schleifbehandlung unterzogen, die den Gewindeeingriff verändert oder eine Funktionsfläche verrundet. Dieser repräsentative Arbeitsablauf meldet kein Partikelzählergebnis, keine validierte Reinigungsqualifikation oder keinen sterilen Zustand. Diese Anforderungen würden separate Spezifikationen, Prozessnachweise und Abnahmeprotokolle in einem echten medizinischen Herstellungsprojekt erfordern.
Beim Transport geschützte Teile trennen
Eine Schutzanordnung würde die fertigen Mutternkörper trennen und Druck auf den Gewindeansatz oder die Flanschkanten vermeiden. Saubere Beutel oder geeignete Separatoren würden entsprechend den tatsächlichen Handhabungsanforderungen spezifiziert, mit Kennzeichnung außerhalb des Funktionsgewindes. Verpackungsmaterialien würden auf das Risiko überprüft, dass lose Fragmente in die Bohrung gelangen. Der hier abgebildete offene Beutel und Schaumstoff stellen eine Schutzidee dar, keine validierte Sterilbarriere oder Transportqualifikation. Eine echte Sendungsaufzeichnung würde die Revision, die Menge, die Rückverfolgbarkeit des Materials und alle für die Bestellung vereinbarten erforderlichen Handhabungsanweisungen identifizieren.
Geben Sie die Beweise an, die für einen echten dokumentierten Lieferfall erforderlich sind
Ein dokumentierter Lieferfall würde das freigegebene Design, Materialaufzeichnungen, die Herstellungshistorie, tatsächliche Inspektionsergebnisse, genehmigte Abweichungen und Versandnachweise umfassen. Keines dieser Ereignisse wird durch dieses anschauliche Beispiel bestätigt. Sein Wert ist die explizite Beziehung zwischen Gewindeidentität, Flanschausrichtung, Werkstückhalterung und Abnahmeplanung für ein bestimmtes Komponentenkonzept. Eine Anfrage sollte die vollständige Schraubenschnittstelle, Modell- und Zeichnungsüberarbeitung, Menge, Materialqualität, Dokumentation und Verpackungsanforderungen umfassen. Dadurch bleibt ein Herstellungsvorschlag auf tatsächlichen Schnittstellen verankert, ohne dass eine weiße Plastikmutter oder ein erstelltes Foto in eine Bewegungsleistungsaussage umgewandelt wird.
Technischer Herstellerhinweis: www.thomsonlinear.com.
FAQ
Handelt es sich um eine abgeschlossene Bestellung eines medizinischen Analysegeräts?
Nein. Es handelt sich um ein repräsentatives Bearbeitungsbeispiel mit generierten Bildern. Es gibt keinen beanspruchten Kunden, keine gelieferte Menge, keine gemessene Probe oder kein validiertes Analyseergebnis. Für einen echten Auftrag wären eigene freigegebene Dokumente, Produktionsaufzeichnungen und Abnahmenachweise erforderlich.
Welche Geometrie wird im Konzept dargestellt?
Eine einteilige weiße POM-C-Mutter mit rechteckigem Flansch, zentraler zylindrischer Nabe, einem inneren axialen trapezförmigen Durchgangsgewinde und zwei glatten Flanschlöchern. Im Komponentenkonzept sind weder Kugelumlauf, geteilter Körper, Vorspannfeder noch Gegenschraube enthalten.
Kann eine vorhandene Schraube als Prüfmaster verwendet werden?
Nur nach einer ausdrücklich vereinbarten Methode, die die Schraube und ihren Zustand identifiziert. Eine unkontrollierte Entwicklungsschraube sollte nicht zum Produktionsabnahmestandard werden. Gewindegeometrieprüfungen und begrenzte Montagebeobachtungen sollten separat beschrieben und aufgezeichnet werden.
Zeigt das Beispiel ein geringes Spiel?
Nein. Es werden keine Spiel- oder Positionierungsmessungen gemeldet und der Körper verfügt in dieser Abbildung über keinen vorgesehenen Vorspannmechanismus. Bewegungseigenschaften erfordern die Bewertung der tatsächlichen Schraube, Mutter, Installation und des gesamten Mechanismus unter definierten Bedingungen.
Sind die beiden Flanschlöcher mit Gewinde versehen?
Nein. Die beiden Flanschbohrungen sind bei diesem Konzept ungewindete Befestigungsdurchgangsbohrungen. Größe, Position und Kantenzustand werden in der tatsächlichen Zeichnung festgelegt. Eine Gewindebefestigung oder eine andere Positionierung wäre eine separat zu genehmigende Konstruktionsänderung und ist nicht aus der Abbildung abzuleiten.
Was sollte für ein ähnliches Angebot bereitgestellt werden?
Geben Sie die vollständige Gewindebezeichnung, die Identifikation der passenden Schraube, die Zeichnungs- und Modellrevision, die Menge, die Polymersorte, Referenzen zur Montagefläche und Inspektionsanforderungen an. Berücksichtigen Sie die Reinigungs- und Verpackungserwartungen sowie alle separat spezifizierten nichtklinischen Montagebeobachtungen, die für das Projekt erforderlich sind.
tanghangyun@oemach.com