
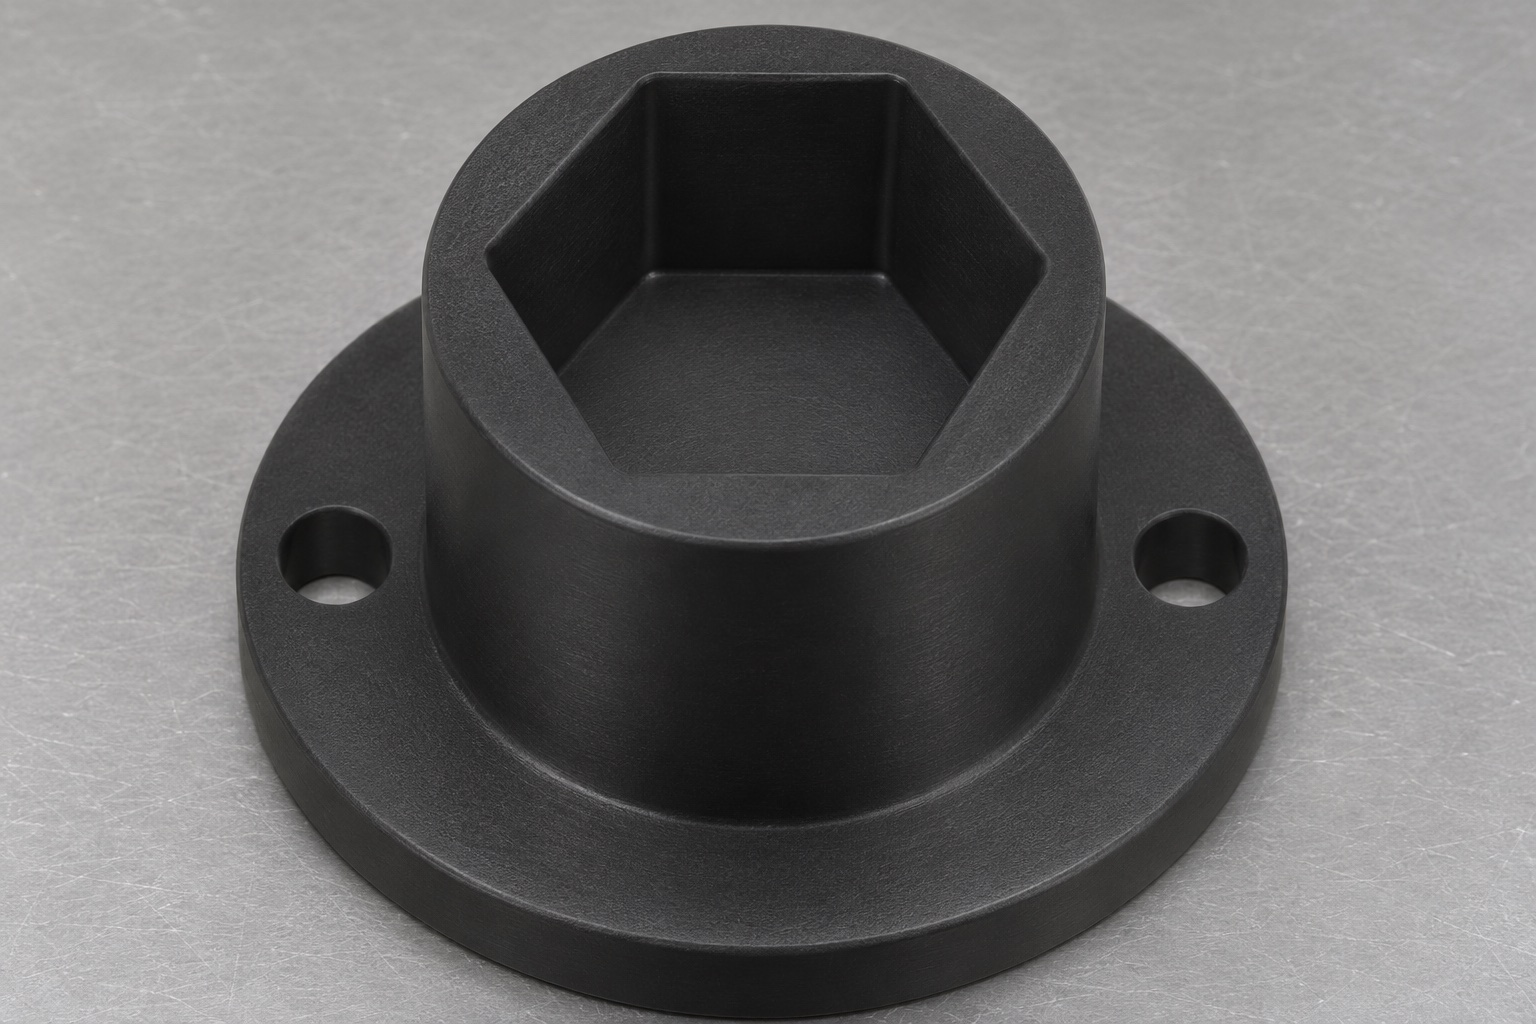
Umfang des repräsentativen Bauteils
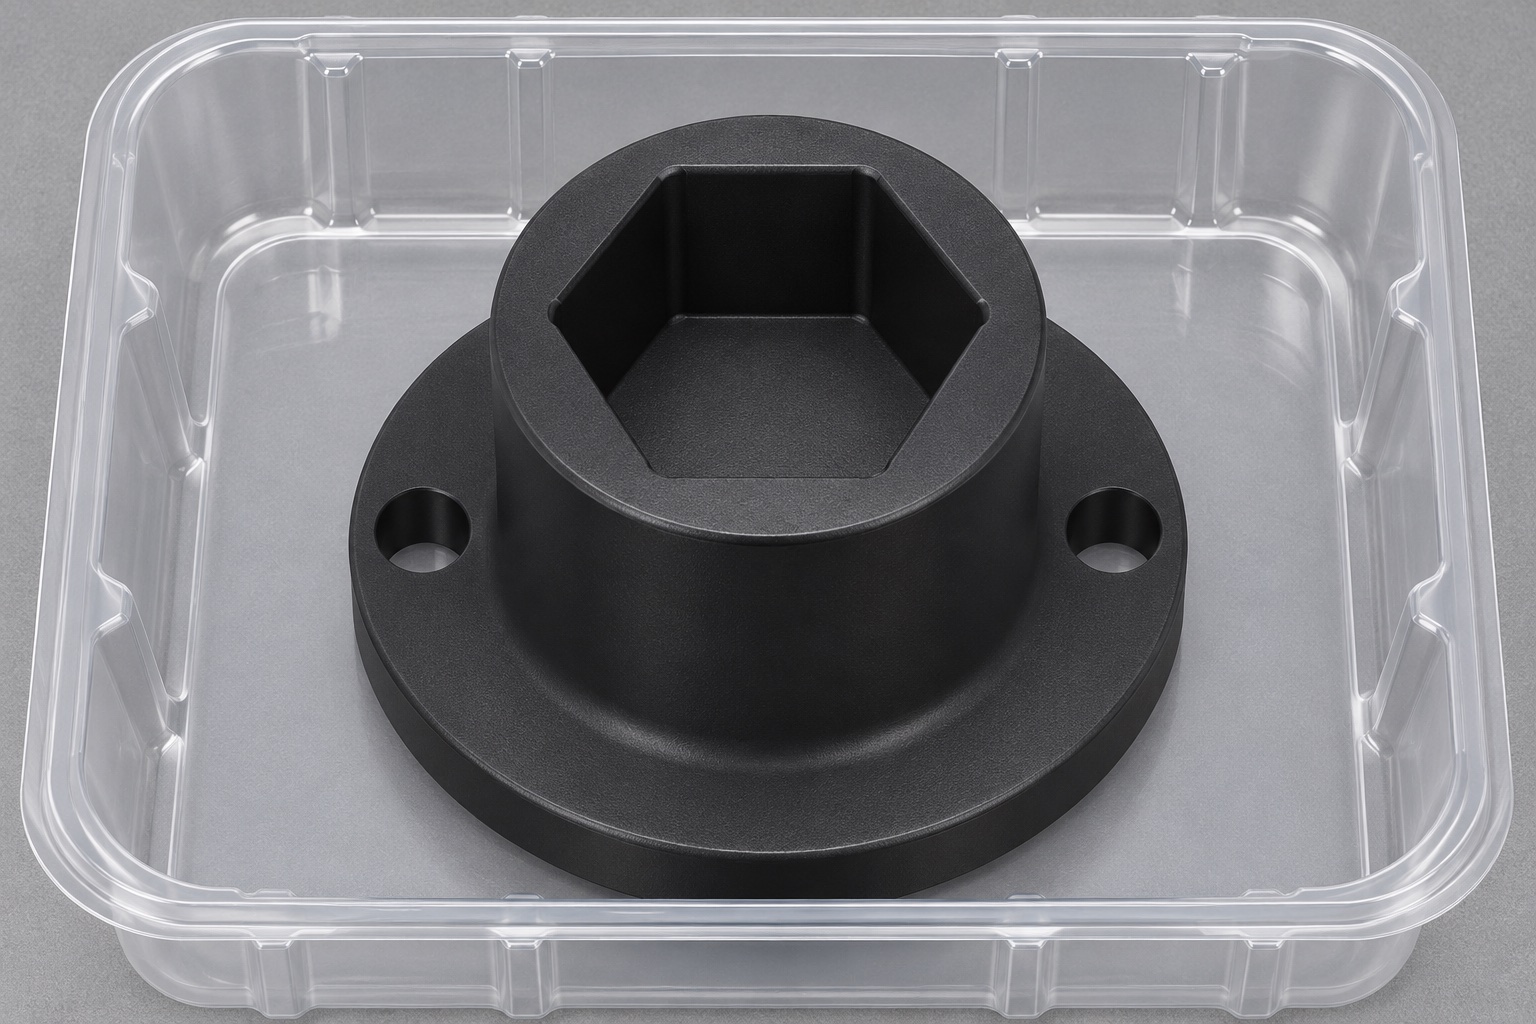
Dieses repräsentative Beispiel schlägt einen schwarzen POM-C-Einsatz für den externen Eingriff einer identifizierten sechseckigen Kappe in medizinischen Laborgeräten vor. Das einteilige Konzept besteht aus einem zylindrischen Körper, einer sechseckigen Blindaussparung, einem kreisförmigen Basisflansch und zwei glatten Flanschlöchern. Es enthält keine Kappe, kein Rohr, keinen Ejektor, kein Innengewinde oder keinen Flüssigkeitsdurchgang. Es handelt sich nicht um eine dokumentierte Kundenlieferung oder ein vermessenes Produktionsmuster. Der Weg beschreibt die Komponentenherstellung ohne Angabe erreichter Toleranzen, Drehmomentkapazität, Kappenretention, Freigabezuverlässigkeit, klinischer Eignung, steriler Lieferung oder Validierung eines vollständigen Öffnungsmechanismus.
Kappe und Handhabungsanforderungen prüfen
Die vorgeschlagene Überprüfung würde die Kappenrevision, die kontrollierte Einsatzzeichnung, das Modell und die zulässige Außenkontaktkarte erfassen. Das Ausrüstungsteam würde die Einführtiefe, die Anfahrrichtung und die tatsächliche Antriebs- und Container-Stützanordnung ermitteln. Es würde die Bewegungsübertragung vom Greifen und Loslassen unterscheiden. Ein sechseckiger Hohlraum würde nicht als universell kompatibel mit Laborkappen angesehen werden. Fehlende Rückhalte- oder Auswurfanforderungen würden explizite Designfragen bleiben. Der Lieferant würde eine verfügbare Kappe nicht als undokumentierten Master verwenden oder aus dem Namen der Komponente und einem perspektivischen Bild eine Handhabungssequenz ableiten.
Polymersorte und Rückverfolgbarkeit sichern
Eine echte Bestellung würde die genehmigte POM-C-Sorte, die Farbe, die Halbzeugform und den Dokumentationsumfang angeben. Die leere Identität bleibt über den vorgeschlagenen Herstellungsweg mit dem Teil verbunden. Ein anderes schwarzes Polymer würde nicht ersetzt werden, nur weil es sich gut verarbeiten lässt oder der Abbildung ähnelt. Jegliche Beurteilung der Reinigungsbelastung, biologischer Beschränkungen oder medizinischer Anwendungsanforderungen würde von der Materialbeschaffung getrennt bleiben. Dieses Beispiel erfindet kein Zertifikat oder eine medizinische Zulassung. Wenn eine andere Güteklasse vorgeschlagen würde, würden die Konstruktions- und Prüfgrundlagen überprüft, bevor die Materialänderung genehmigt wird.
Bezüge für Körper und Flansch herstellen
Die vorgeschlagenen Drehoperationen würden den zylindrischen Körper und Flansch gemäß dem freigegebenen Referenzsystem erzeugen. Stütz- und Griffstellen würden für die tatsächliche Geometrie ausgewählt, ohne die erforderlichen Kontaktflächen zu beschädigen. Durch den Prozess würde genügend Material für den zugelassenen Blindaussparungsboden und den Flanschabschnitt erhalten bleiben. Als endgültige Prüfbedingung würde man sich eher einigen, als dass man davon ausgeht, dass sie einer geklemmten Form entspricht. Die tatsächliche Materialzugabe und die Schnittparameter hängen vom tatsächlichen Rohling und der Maschine ab. Das Beispiel beschreibt den Zusammenhang von Arbeitsabläufen, nicht einen bewährten Produktionsablauf oder ein erzieltes Maßergebnis.
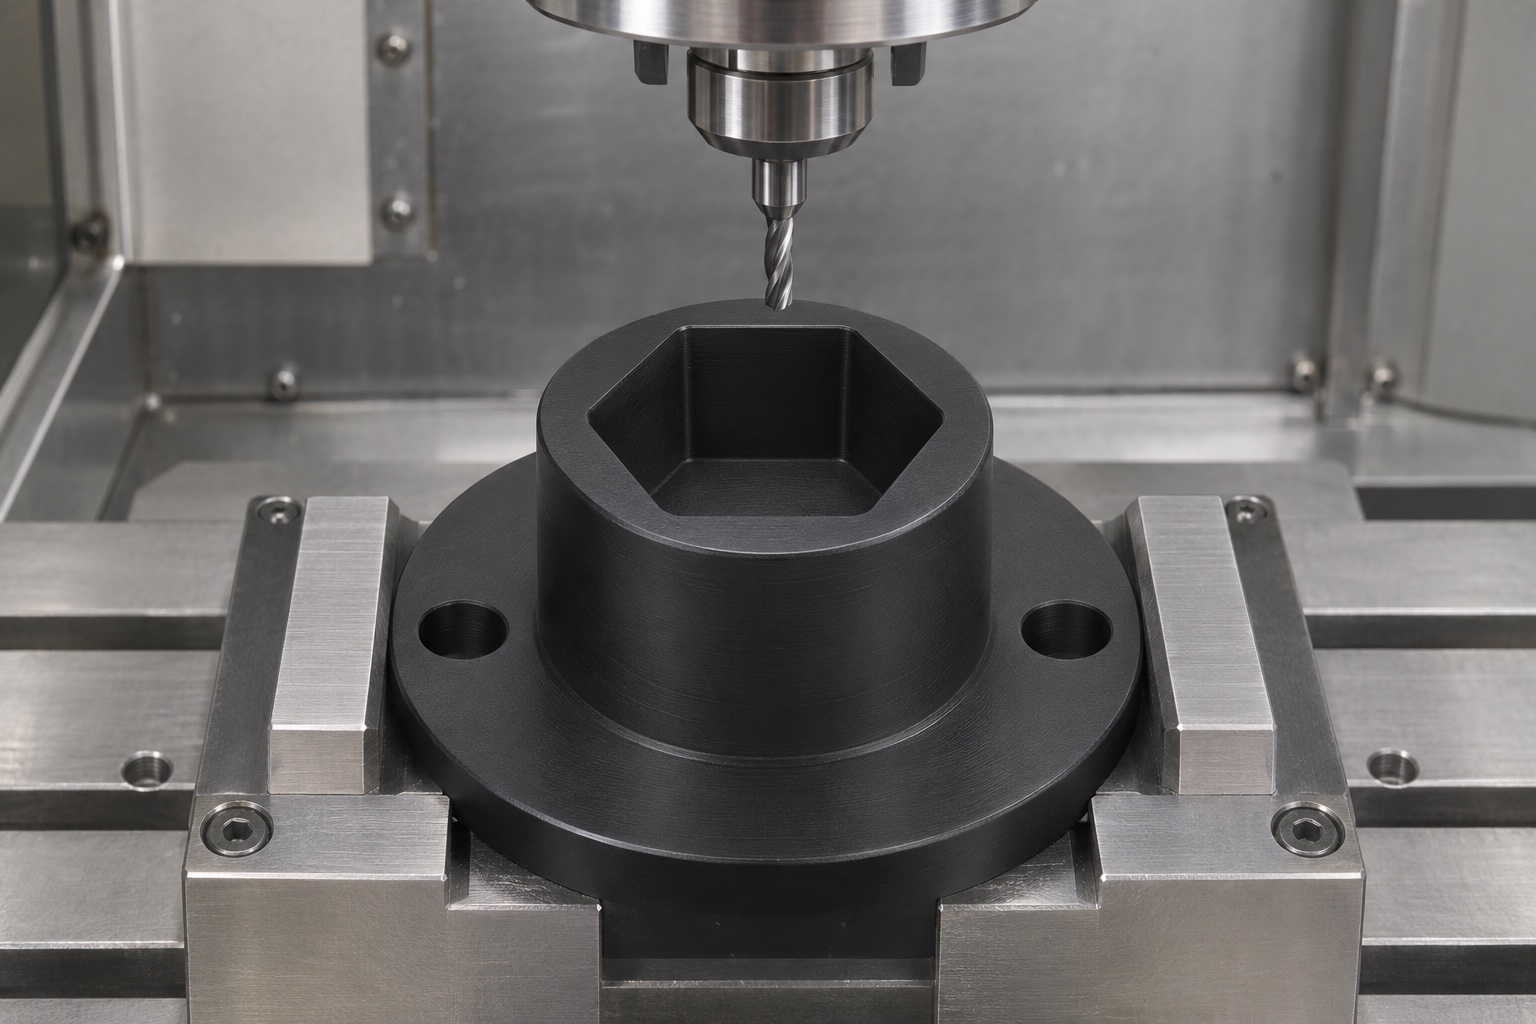
Sechskantecken vor dem Fräsen prüfen
Die Programmierungsüberprüfung würde die angegebene Querschnittsgröße und Eckgeometrie mit dem identifizierten Kappenprofil vergleichen. Die internen Fräserradien würden berücksichtigt, bevor der endgültige Hohlraumpfad ausgewählt wird. Alle genehmigten Entlastungen würden im kontrollierten Design angezeigt, einschließlich ihrer Auswirkung auf Wandstärke und Kontaktzonen. Eine Eckbeeinträchtigung ließe sich nicht durch eine eigenmächtige Vergrößerung des gesamten Antriebseinsatzes beheben. Der Lieferant würde keine scharfen Innenecken durch einen ungeeigneten Prozess versprechen. Die tatsächlichen Passdaten würden bestimmen, ob die vorgeschlagene gefräste Geometrie das beabsichtigte mechanische Spiel bieten könnte.
Blindaufnahme und freigegebene Tiefe fertigen
Der Fräsvorschlag würde den Zugang, die Spanabfuhr und die Unterstützung bei der Herstellung der sechs inneren Sechskantflächen und des Hohlraumbodens definieren. Der Boden würde nur dann als Kappenstopper behandelt, wenn der genehmigte Entwurf ihm diese Funktion zuweist. Es würden keine Entlüftungs-, Abfluss- oder Auswurföffnungen hinzugefügt, um eine Demonstration einfacher erscheinen zu lassen. Solche Merkmale würden eine technische Überprüfung und überarbeitete Inspektionsanforderungen erfordern. Die tatsächlichen Werkzeuge und Parameter würden für die Sorte und Geometrie ausgewählt und nicht als universelle Einstellungen angegeben. Die Fertigungsdefinition bliebe die freigegebene Zeichnung und kein manuell angepasstes Muster für den Deckeleingriff.
Die Zweilochbefestigung erhalten
Die beiden Flanschlöcher würden weiterhin durchgehende Löcher mit ihrer genehmigten Beziehung zur Aussparung und Montageebene bleiben. Schraubenkopfsitze, Lokalisierungskontakte und Werkzeugzugang würden mit der tatsächlichen Antriebsbaugruppe überprüft. Man geht nicht davon aus, dass ein einfaches Loch einen versteckten Einsatz oder ein Gewinde enthält. Wenn zusätzliche Montagefunktionen erforderlich wären, würde die Änderung vor der Bearbeitung genehmigt. Die vorgeschlagene Vorrichtung würde den fertigen Flansch während der Taschenbearbeitung schützen. Montageverformungen und Störungen würden im Prüfzustand berücksichtigt und nicht automatisch der Kappe oder dem Hohlraum zugeschrieben.
Fertigstellen ohne Änderung der Kontaktflächen
Die vorgeschlagene Endbearbeitungsanweisung würde die Hohlraumeinführung, die Flanschkanten und die Locheingänge definieren. Durch die Entfernung von Graten bleiben die bewährten Kontakte und die nutzbare Tiefe erhalten. Örtliches Schaben zur Erzielung einer guten Passung würde als Nacharbeit und nicht als unsichtbarer Teil der Inspektion behandelt. Jede genehmigte Änderung würde anhand der überarbeiteten Anforderungen überprüft. Die Reinigung würde sich an den vertraglich vereinbarten Komponentenumfang halten und Bearbeitungsrückstände aus dem Blindhohlraum entfernen. Ein glattes Erscheinungsbild würde keine Partikelgrenzwerte, Dekontamination, Probenkompatibilität oder sterile Lieferung bewirken. Material-, Revisions- und Prozessidentität bleiben bei jedem externen Vorgang nachvollziehbar.
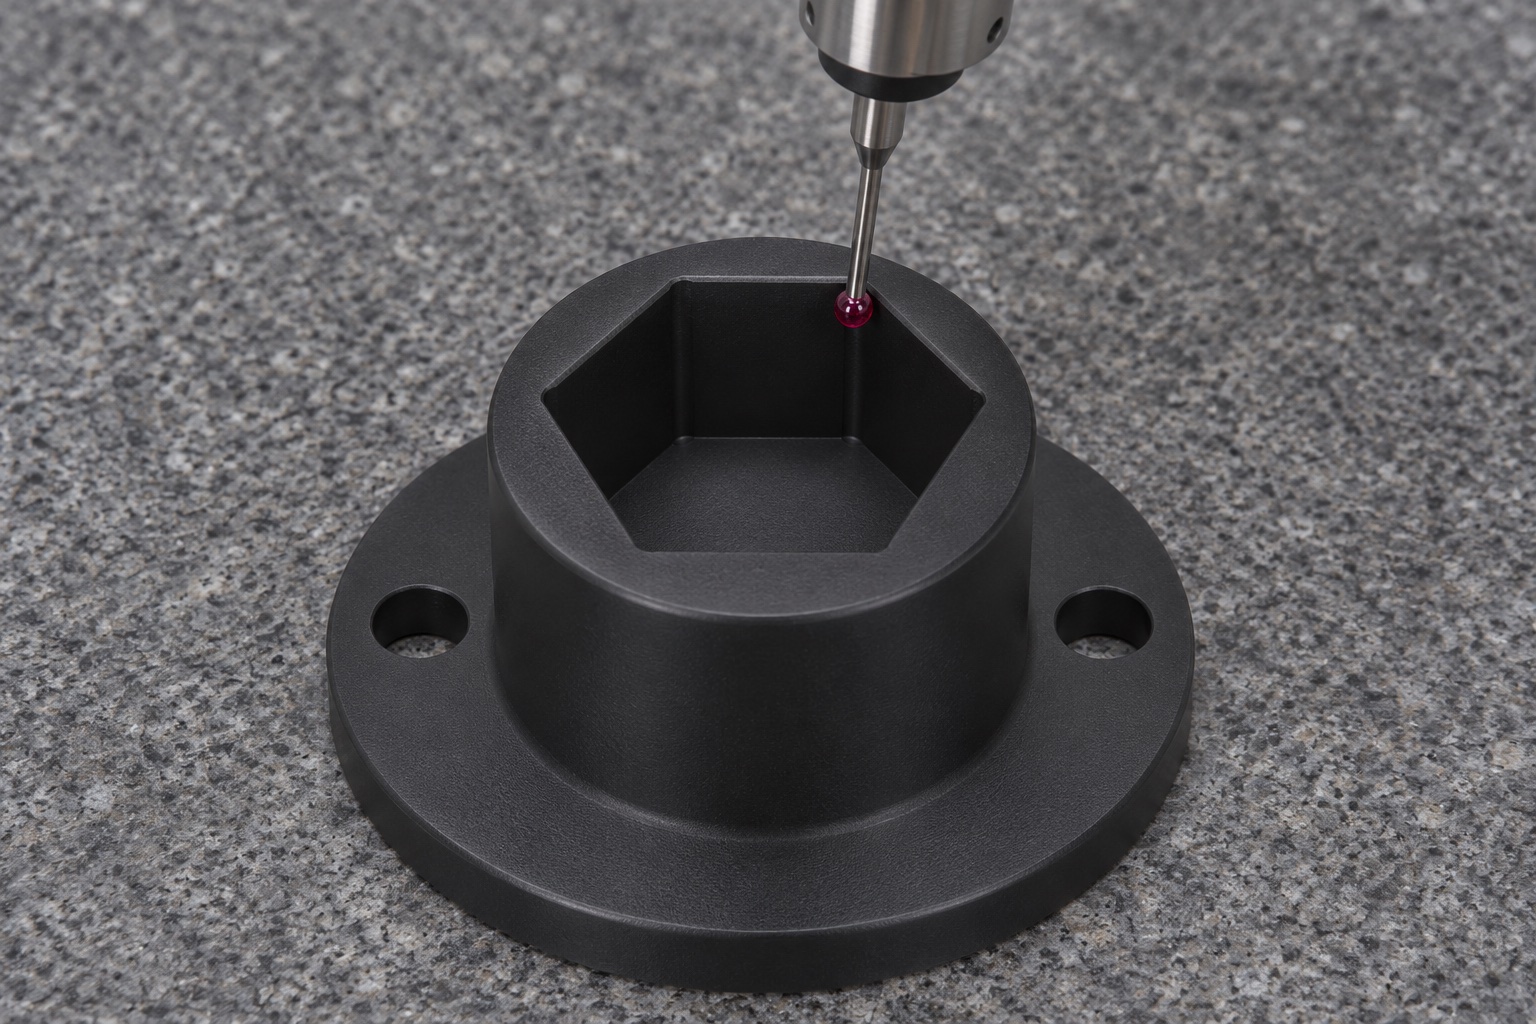
Die vollständige Aufnahmeschnittstelle prüfen
Das vorgeschlagene Inspektionsprotokoll würde die Abmessungen der Schlüsselflächen, die Tiefe, die Eckbereiche und relevante Beziehungen zum Flansch und Montagemuster abdecken. Die Methode würde aufgrund des Zugangs und der erforderlichen Unsicherheit gewählt, ohne die Polymerwände zu verformen. Unterstützung, Konditionierung und andere spezifizierte Umgebungsanforderungen würden aufgezeichnet. Mit einer runden Lehre oder einem Messschieber lässt sich die Konformität einer sechseckigen Blindausnehmung nicht feststellen. Dieses Beispiel hat keinen gemessenen Teil und stellt daher keine numerischen Ergebnisse dar. Ein echter Bericht würde tatsächliche Instrumente, Merkmale, Ergebnisse und Akzeptanzentscheidungen für die freigegebene Komponentenrevision identifizieren.
Nichtklinische Handhabungsbeobachtungen begrenzen
Eine vereinbarte Entwicklungsbeobachtung könnte identifizierte leere oder genehmigte nichtklinische Komponenten verwenden, um Sitz, Zugang und Entnahme zu untersuchen. Es würde die Kappen- und Einsatzrevisionen sowie die tatsächliche Montageanordnung aufzeichnen. Ein günstiger Handeingriff würde weder die Drehmomentkapazität noch die Kappenbeschädigungsgrenzen, die axiale Retention oder die zuverlässige Freigabe während des gesamten Arbeitsablaufs des Analysegeräts demonstrieren. Diese Ergebnisse erfordern den tatsächlichen vollständigen Mechanismus und die entsprechende Bewertung. Eine unerwartete Bindung würde zu einer Überprüfung der Eckkontakte und der Ausrichtung führen, bevor der Einsatz gewechselt wird. Entwicklungskomponenten bleiben von der freigegebenen Produktion getrennt, bis genehmigte Änderungen in die kontrollierten Dokumente aufgenommen werden.
Verpacken ohne Belastung der Aufnahme
Die vorgeschlagene Verpackung würde den Flansch oder einen anderen zugelassenen nichtfunktionalen Bereich individuell unterstützen. Es würde keinen Schutzstecker in den sechseckigen Hohlraum drängen oder benachbarte Teile an die Kontaktflächen stoßen lassen. Teilenummer, Revision, Materialidentität und Prüfstatus bleiben mit der Komponente verknüpft. Verpackungseinschränkungen und Reinigungsübergabe würden vor dem Versand vereinbart. Hierbei handelt es sich um eine gewöhnliche Schutzverpackung, nicht um eine sterile oder validierte Reinraumlieferung. Die Abbildung dokumentiert kein abgeschlossenes Produktionslos, keine Kundenlieferung oder eine qualifizierte medizinische Laborversorgungsvereinbarung.
Die kappenspezifische Freigabegrundlage erhalten
Ein Wiederholungsfertigungspaket würde das identifizierte Kappenprofil, die zulässigen Kontakte, die Hohlraum- und Bodengeometrie, die Montagereferenzen, die Materialqualität und den Prüfzustand beibehalten. Ein neuer Kappenlieferant oder eine Überarbeitung müsste selbst dann überprüft werden, wenn die Nenngröße unverändert bliebe. Das Beispiel unterstützt eine nachvollziehbare Diskussion über einen kundenspezifischen Antriebseinsatz, nicht über ein universelles Öffnungswerkzeug oder ein validiertes klinisches Zubehör. Es wird keine Kundenhistorie, Produktionsmenge oder gemessene Verbesserung erfunden. Das Ausrüstungsteam würde vor der Freigabe für den tatsächlichen Einsatz den gesamten Handhabungsmechanismus und seine beabsichtigte medizinische Laboranwendung separat bewerten.
Technischer Herstellerhinweis: www.ensingerplastics.com.
FAQ
Beschreibt das Beispiel einen tatsächlichen Kundenauftrag?
Nein. Es ist ein repräsentativer Fertigungsvorschlag mit illustrativen Bildern ohne erfundene Menge, Lieferung oder Messergebnisse. Ein realer Auftrag benötigt freigegebene Kappendaten, kontrollierte Bauteilunterlagen, Werkstoffanforderungen und tatsächliche Prüfnachweise. Der beschriebene Ablauf und das erzeugte Bild sind keine Belege für eine bereits gefertigte oder ausgelieferte Serie.
Wird der Einsatz auf die Kappe geschraubt?
Nein. Das Konzept besitzt eine sechseckige Blindaufnahme für ein identifiziertes äußeres Kappenprofil und enthält kein Innengewinde. Eine aufschraubbare oder anders geformte Schnittstelle wäre eine andere freizugebende Konstruktion. Sie benötigt eigene Fertigungs- und Prüfanforderungen und darf nicht als unveränderte Variante dieses Einsatzes vorausgesetzt werden.
Haben die Flanschbohrungen Gewinde oder Metalleinsätze?
Nein. Vorgesehen sind zwei glatte Durchgangsbohrungen. Gewinde, Einsätze, besondere Schraubensitze oder zusätzliche Positionierelemente erfordern eine genehmigte Änderung. Die Befestigungsbaugruppe muss definiert werden, statt sie durch undokumentierte Änderungen am Polymerbauteil zu vervollständigen. Auch Werkzeugzugang und zulässige Kontakte gehören in die tatsächliche Montageprüfung.
Legt der Boden die Einstecktiefe automatisch fest?
Nur wenn die freigegebene Konstruktion ihm diese Funktion zuweist und die notwendigen Gegenbauteildaten vorliegen. Kontaktzonen und Annäherungsraum müssen tatsächlich geprüft werden. Das Bild einer Blindaufnahme definiert weder einen kontrollierten Anschlag noch eine automatische Freigabeanordnung. Diese Funktionen dürfen nicht allein aus der Form der leeren Aufnahme abgeleitet werden.
Sind Drehmoment- oder Kappenschadenswerte enthalten?
Nein. Solche Messergebnisse liegen nicht vor. Ein Maßprotokoll und eine begrenzte Passungsbeobachtung qualifizieren die reale Kappe, den Antrieb, die Abstützung und den Entnahmemechanismus nicht eigenständig. Diese Leistungsfragen benötigen eine passende Bewertung des vollständigen Systems. Das Beispiel erfindet weder zulässige Belastungen noch Ergebnisse einer solchen Bewertung.
Welche Änderungen lösen eine erneute Prüfung aus?
Änderungen an Kappenprofil, Werkstoffsorte, Befestigung, Reinigungsexposition oder geforderten Kontakten lösen eine Bewertung aus. Kontrollierte Revisionen und Nachweise sind beizubehalten, statt auf einen handveränderten Entwicklungseinsatz zu vertrauen. Kappen gleicher Nenngröße dürfen nicht automatisch als austauschbar behandelt werden; die tatsächlich freigegebene Schnittstelle bleibt die maßgebende Grundlage.
tanghangyun@oemach.com