
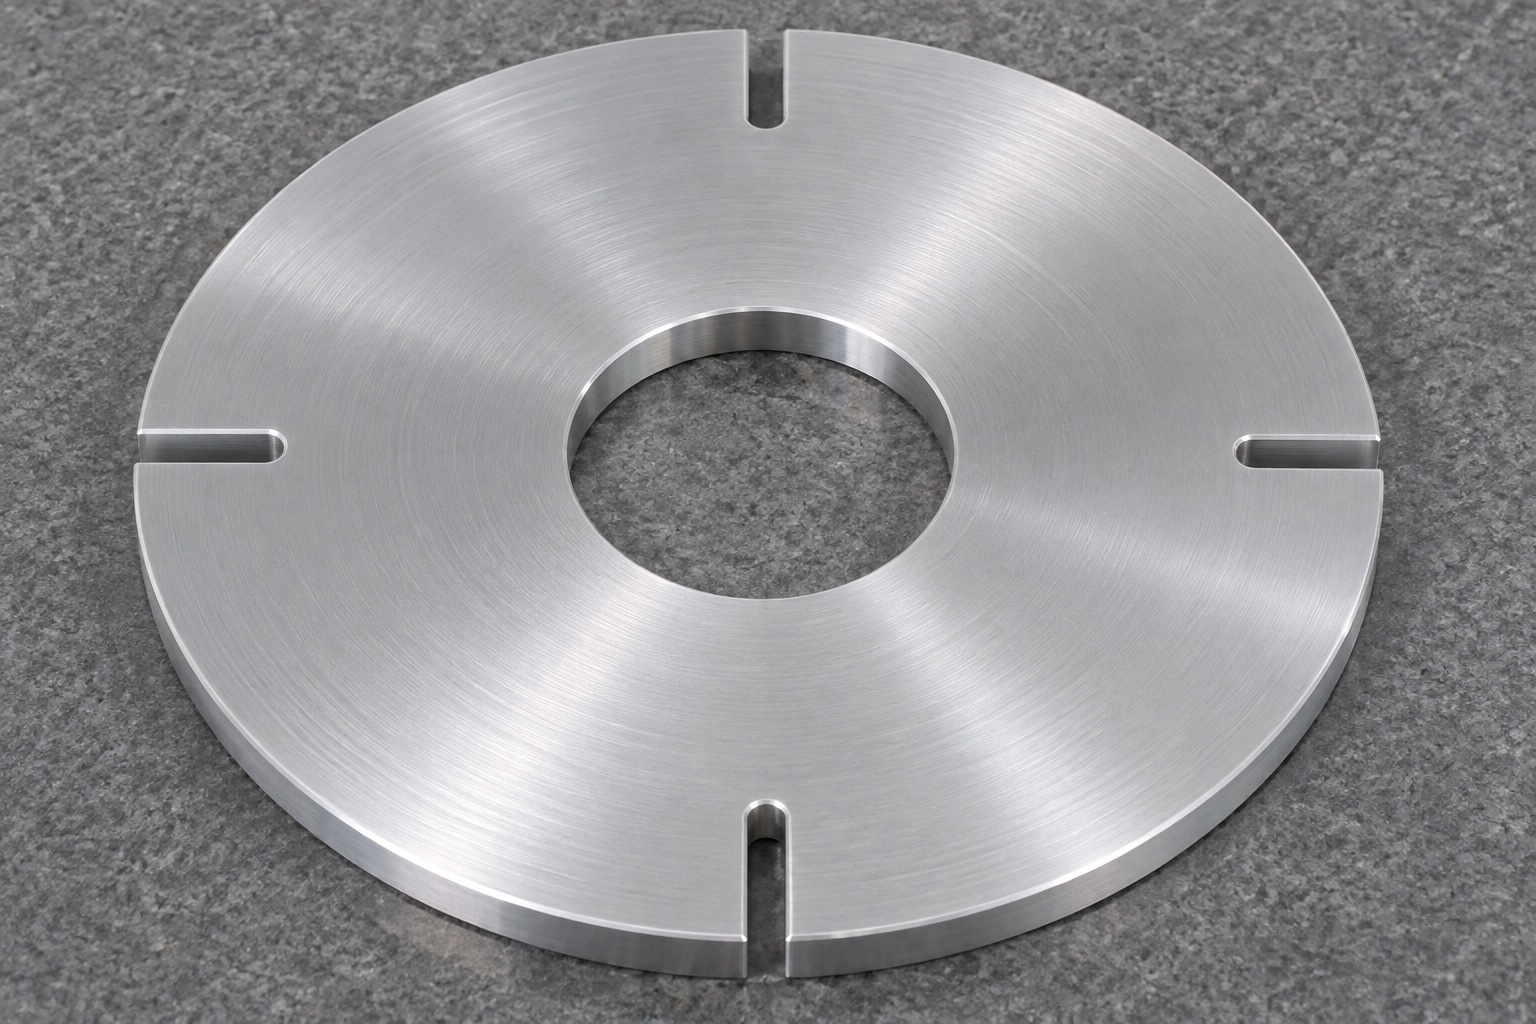
Umfang des repräsentativen Beispiels
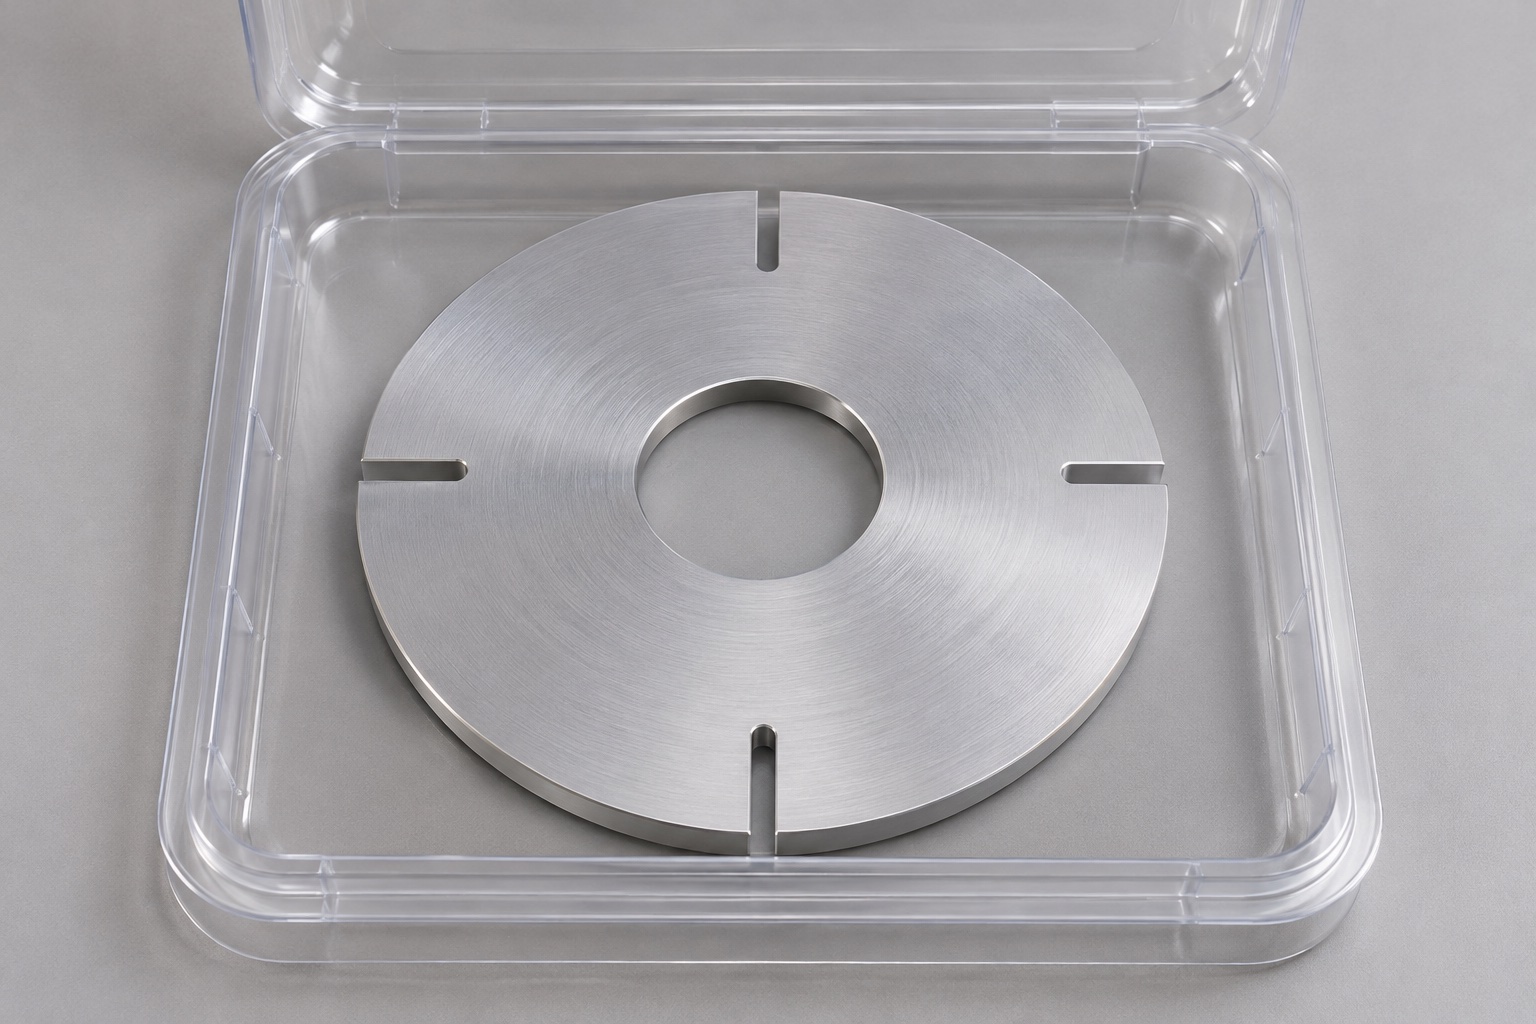
Dieses repräsentative Herstellungsbeispiel schlägt eine flache 6061-Aluminium-Indexscheibe für eine interne Sensoranordnung für medizinische Analysegeräte vor. Es hat eine glatte zentrale Bohrung und vier kurze, offene radiale Schlitze um den Rand herum, mit einem durchgehenden inneren Ring. Es sind keine Welle, kein Sensor, keine gedruckte optische Spur und keine elektronische Baugruppe im Lieferumfang enthalten. Hierbei handelt es sich weder um eine dokumentierte Kundenlieferung noch um eine tatsächlich vermessene Probe. Die vorgeschlagene Route erhebt keinen Anspruch auf erreichte Toleranzen, Winkelauflösung, Encodergenauigkeit, Auswuchtung, Betriebsgeschwindigkeit, medizinische Zertifizierung oder sterile Lieferung. Sein Zweck ist eine Fertigungsdiskussion auf Komponentenebene.
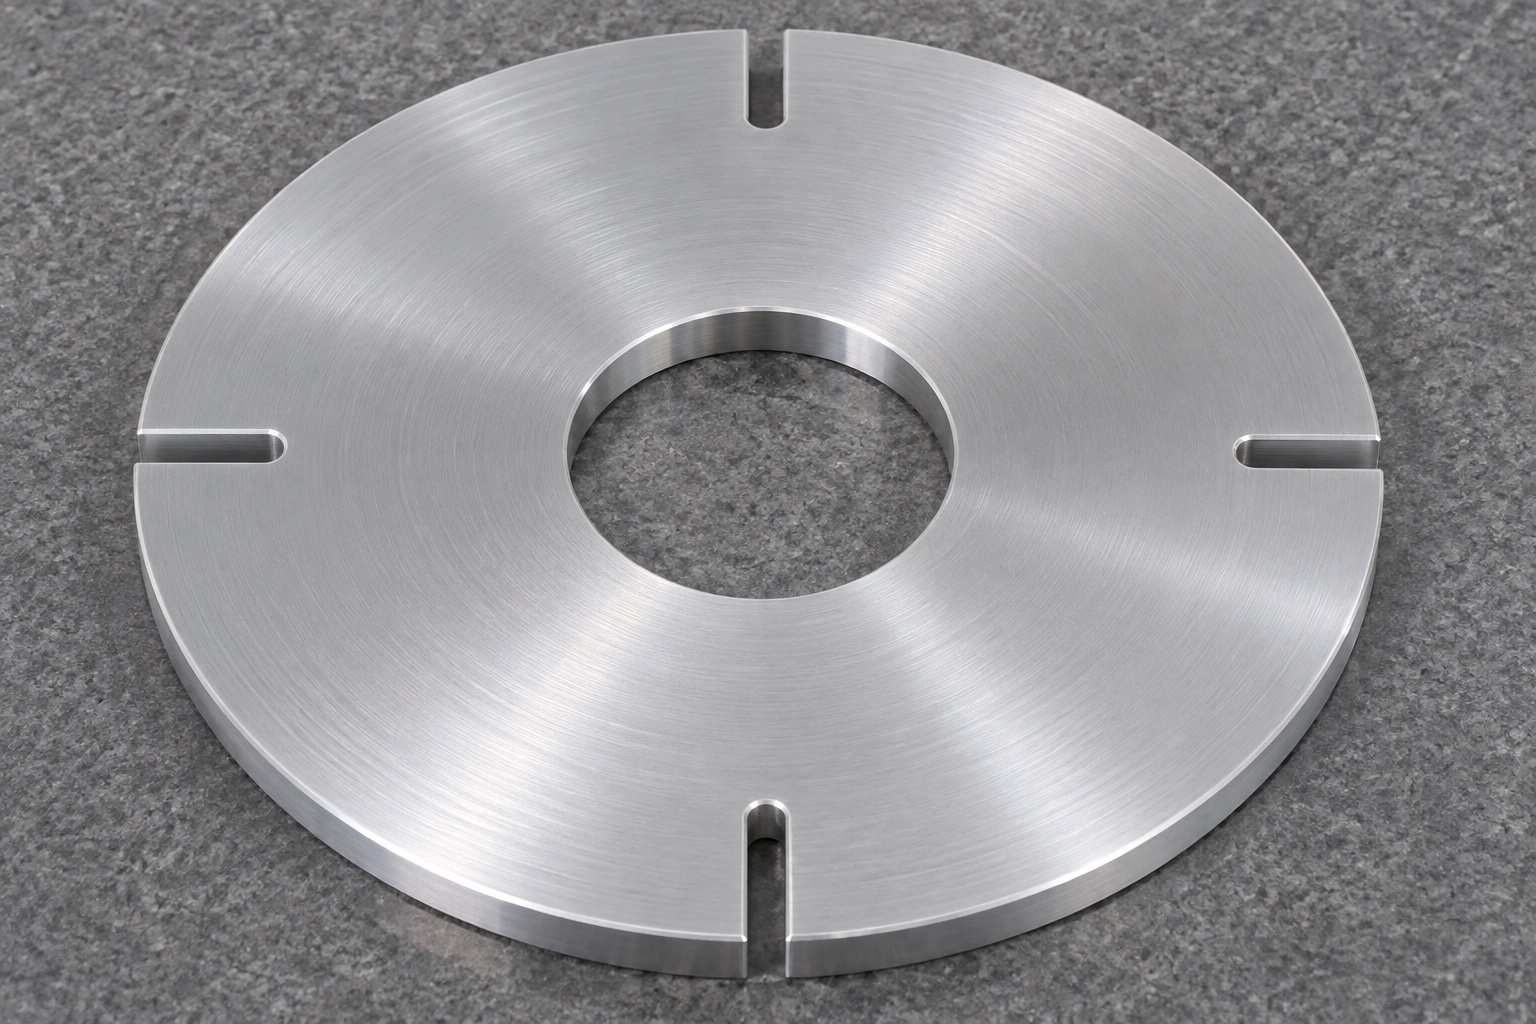
Sensor- und Montagevorgaben erfassen
Die vorgeschlagene Überprüfung würde das kontrollierte Modell, die Zeichnung und das mechanische Sensorkonzept erhalten. Das Ausrüstungsteam würde die Kanten des Arbeitsschlitzes, die Montagekontakte, die Wellenschnittstelle und die Ausrichtungsstrategie identifizieren. Man geht nicht davon aus, dass eine einfache runde Bohrung einen Winkelnullpunkt liefert. Fehlende Referenzmerkmale würden vor der Fertigungsfreigabe behoben. Das Vier-Slot-Layout wäre ohne eine definierte Sensoranordnung nicht als vollständiger Positionscode zu beschreiben. Allgemeine Encoder-Referenzen würden nur Hintergrundinformationen liefern und nicht die Produktspezifikationen oder -qualifikationen eines Herstellers auf diese kundenspezifische Scheibe übertragen.
Werkstoff und Revision rückverfolgbar halten
Eine echte Bestellung würde die erforderliche 6061-Sorte, Werkstoffzustand, Halbzeugform und Materialdokumentation enthalten. Die Rohlingsidentität bleibt durch die Bearbeitung und jeden externen Oberflächenprozess mit der Komponente verbunden. Ähnlich aussehendes Aluminiumhalbzeug würde nicht allein deshalb als Ersatz verwendet, weil es in die Vorrichtung passt. Die Fertigungsbegleitkarte würde die Zeichnungsrevision, den bestellten Oberflächenzustand und den Inspektionszustand identifizieren. In diesem Beispiel wird weder ein Materialzertifikat noch eine Lieferantengenehmigung erfunden. Jede anwendungsspezifische Beurteilung der Reinigungschemie oder der Eignung medizinischer Geräte würde eine separate Verantwortung bleiben und nicht eine angenommene Folge der Materialauswahl sein.
Flächen- und Bohrungsbezüge herstellen
Der vorgeschlagene Bearbeitungsplan würde die angegebene Fläche und Bohrung erzeugen und gleichzeitig genügend Bearbeitungszugabe und Unterstützung für spätere Operationen beibehalten. Durch die Werkstückspannung würde die Verwendung einer vorübergehenden Plattenverformung als Akzeptanzzustand vermieden. Der Programmierer und der Prüfer würden die gleiche Referenzinterpretation teilen, einschließlich aller erforderlichen Beziehungen zwischen Bohrung, Flächen und Muster. Die tatsächlichen Werkzeugwege und Schnittbedingungen hängen von den freigegebenen Abmessungen und der Maschine ab. Das Beispiel liefert kein numerisches Ergebnis. Wenn eine Vorrichtung eine Orientierung festlegte, würde ihre Rolle dokumentiert, anstatt die kreisförmige Bohrung als inhärent indizierte Schnittstelle zu behandeln.
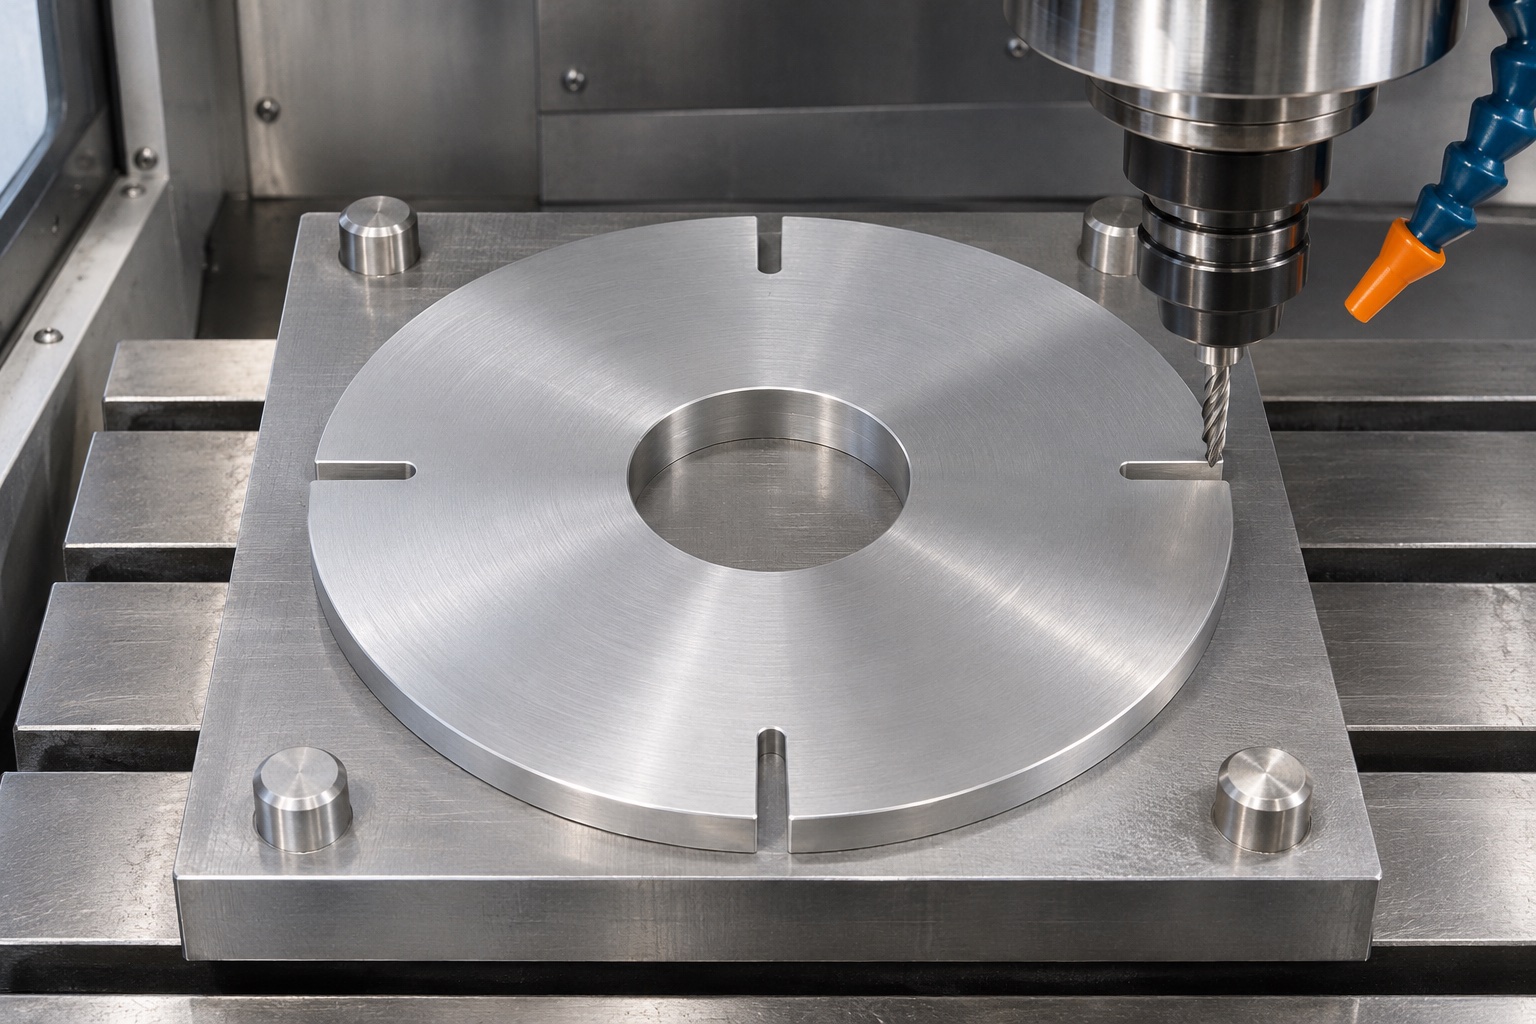
Die vier freigegebenen Radialschlitze fertigen
Die Schlitzoperation folgt der freigegebenen Breite, der radialen Ausdehnung, den Winkelbeziehungen und der Definition des Endradius. Die vorgeschlagene Befestigung würde den Rand zugänglich machen und den kontinuierlichen inneren Ring bewahren. Ein anderer Fräser würde keine längeren Schlitze oder ein geändertes Muster zulassen. Wenn das Modell und die Zeichnung nicht übereinstimmen, würde die Diskrepanz vor der Materialentfernung zu einer technischen Entscheidung führen. Der Lieferant würde aufgrund einer angenommenen Kontrollfunktion keine ungleichen Schlitze, ein zweite Abtastspur oder eine Referenzmarkierung hinzufügen. Eine solche Funktion würde überarbeitete Fertigungs- und Prüfdokumente erfordern.
Den Endzustand der Funktionskanten kontrollieren
Die abschließende Überprüfung würde ermitteln, welche Schlitzkanten mit der Sensoranordnung interagieren und wie sie behandelt werden sollen. Durch die Entfernung von Graten bleibt ihre genehmigte Position über die gesamte Plattendicke erhalten. Eine willkürliche Fase würde nicht nur angewendet werden, um jede Kante gleichmäßig erscheinen zu lassen. Beide Flächen, Schlitzenden und der Bohrungseintritt würden im bestellten Umfang überprüft. Wenn Polieren oder Nacharbeiten eine kontrollierte Eigenschaft beeinträchtigen würden, wäre eine Genehmigung und eine anschließende Inspektion erforderlich. Der vorgeschlagene Prozess würde das kosmetische Erscheinungsbild von der für die tatsächliche Schnittstelle erforderlichen Geometrie unterscheiden.
Bestellte Oberflächenbehandlung berücksichtigen
Wenn Eloxieren oder ein anderer Prozess einbezogen würde, würde die Überprüfung Oberflächen, Maskierung und Endabnahmeanforderungen definieren. Die Route würde die Arbeitskanten während der Handhabung und des Transports zwischen den Einsätzen schützen. Es würde nicht davon ausgegangen werden, dass eine bestimmte Farbe eine angemessene optische Reaktion bietet. Der Emitter, der Detektor und die komplette Baugruppe bedürfen einer eigenen Beurteilung. Die Reinigung richtet sich nach dem vertraglich vereinbarten Komponentenumfang. Eine helle oder dunkle Scheibe würde weder die biologische Eignung noch die gemessene Partikelreinheit noch die sterile Lieferung belegen. Die Material- und Revisionsidentität bliebe durch den externen Prozess nachvollziehbar.
Schlitzbild und mechanische Schnittstellen prüfen
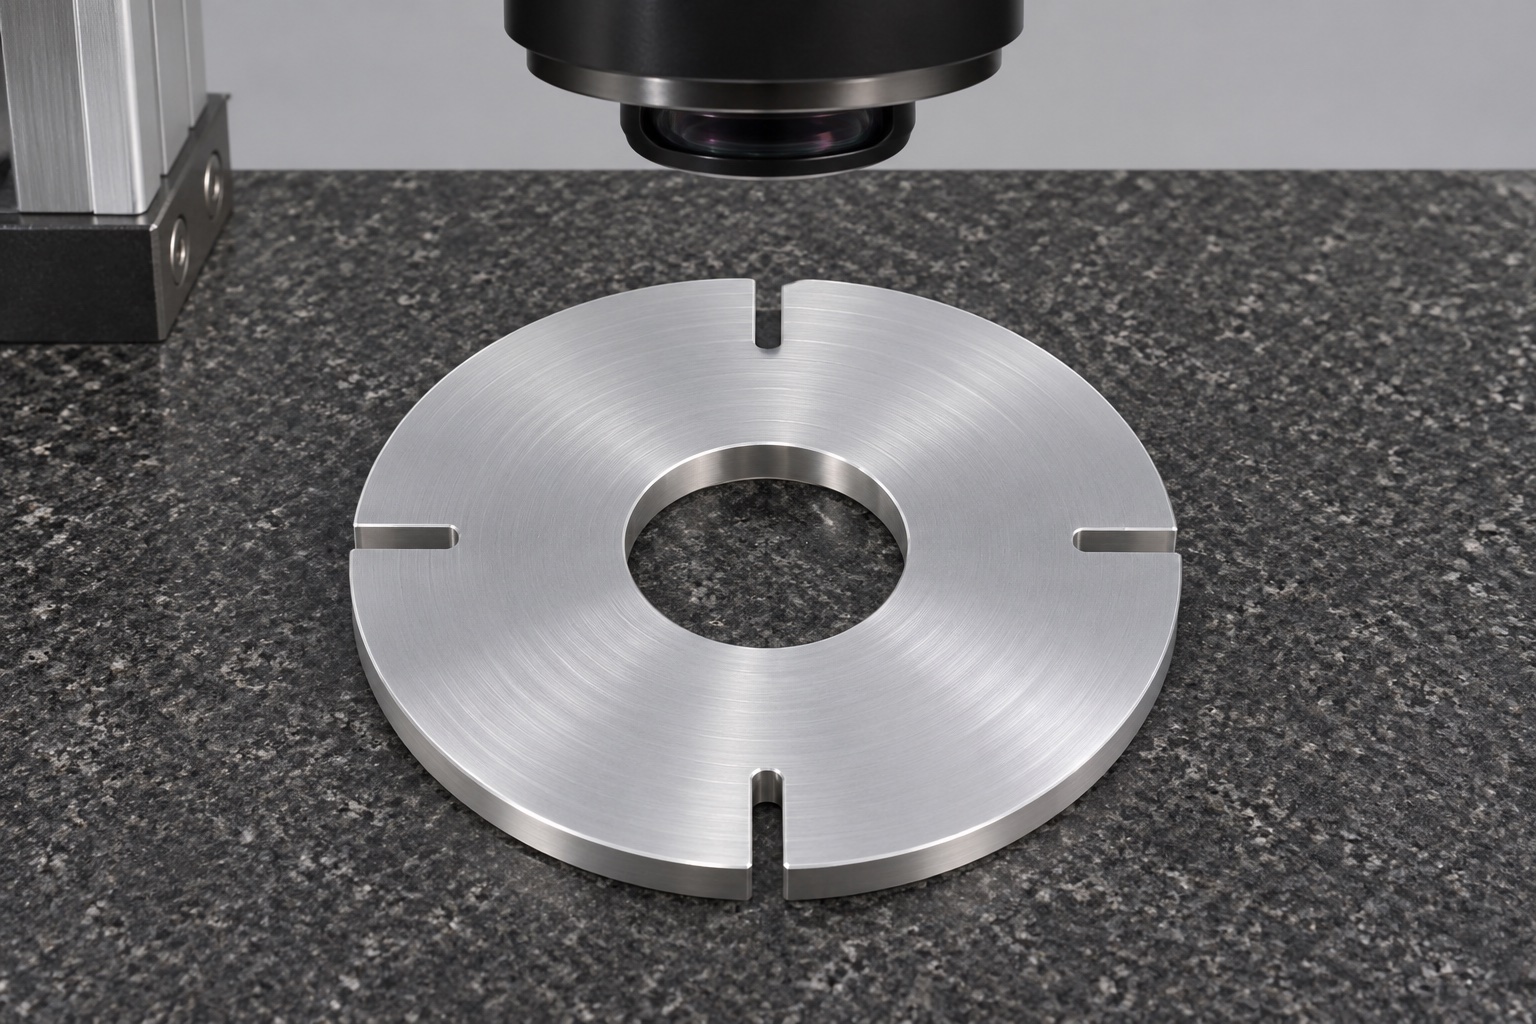
Das vorgeschlagene Inspektionsprotokoll würde sich mit den Zeichnungsmerkmalen für die Bohrung, die Montagefläche und vier Schlitze befassen. Es würde die Orientierungsreferenz, die Stütze und die abgetasteten Kanten identifizieren. Gegebenenfalls kann ein sichtbarer Umriss optisch überprüft werden, bei anderen Anforderungen können weitere Methoden gewählt werden. Der Bericht würde keine vollständige Konformität mit einer einzigen Prüfung der Öffnungsweite beanspruchen. Dieses repräsentative Beispiel enthält keine gemessene Probe, daher können keine numerischen Ergebnisse vorgelegt werden. Für die tatsächliche Produktionsabnahme wären identifizierte Instrumente, Ergebnisse und Entscheidungen erforderlich, die mit der tatsächlich freigegebenen Zeichnung verknüpft sind.
Abweichungen und Entwicklungsänderungen dokumentieren
Eine inakzeptable Kanten- oder Referenzbeziehung würde für eine dokumentierte Entscheidung gelten. Der Bediener würde nicht einen Schlitz vergrößern oder eine Schaltkante verschieben, nur um eine günstige Demonstration zu erhalten. Genehmigte Nacharbeiten würden geprüft und eine Konstruktionsänderung würde sich im Modell, im Programm und in den Prüfanweisungen widerspiegeln. Eine modifizierte Entwicklungs-CD würde getrennt von der freigegebenen Produktion identifiziert werden. Dieser Kontrollansatz erhebt keinen Anspruch auf eine historische Ertragsverbesserung oder eine bestimmte Fehlerrate. Dadurch wird verhindert, dass das vorgeschlagene Beispiel informelle Montagearbeiten als verifizierten Herstellungsnachweis darstellt.
Optionale Sensorbeobachtungen begrenzen
Eine optionale Entwicklungsbeobachtung könnte den Montagespielraum und die Signalreaktion mit identifizierter Hardware und einem aufgezeichneten Verfahren untersuchen. Das Ausrüstungsteam würde die Testbedingungen definieren und sie von der Maßabnahme trennen. Ein handgedrehtes Signal würde keine Winkelgenauigkeit, Zeitstabilität, Betriebsgeschwindigkeit oder sicheres Systemverhalten gewährleisten. Unerwartete Reaktionen würden zu einer Überprüfung der Sensor- und Referenzanordnung führen, bevor die Scheibe verändert wird. Hier wird kein gemessenes elektrisches Ergebnis erfunden. Das Bauteil würde nicht die Leistung eines kommerziellen Encoders übernehmen, nur weil seine Öffnungen einem optischen Muster ähneln.
Verpacken ohne Belastung der Schlitzkanten
Die vorgeschlagene Schutzschale würde die Scheibe einzeln stützen, ohne sie zu verbiegen oder einen Separator in die Öffnungen zu zwingen. Angrenzende Teile würden von Bohrung, Rand und Funktionsflächen ferngehalten. Durch die Identifizierung bleiben Teilenummer, Revision und Prüfstatus erhalten. Verpackungseinschränkungen würden vor der Auswahl von Folien oder anderen Materialien vereinbart. Hierbei handelt es sich um eine gewöhnliche Schutzverpackung, nicht um eine sterile oder validierte Reinraumlieferung. Die Abbildung dient nicht als Nachweis einer hergestellten Charge, einer Kundenlieferung oder eines abgeschlossenen Auswucht- oder Rotationsqualifizierungsprozesses.
Die sensorspezifische Freigabegrundlage erhalten
Eine Nachbestellung würde die genehmigte Scheibengeometrie, Ausrichtungsstrategie, Montageschnittstellen, Materialbeschaffenheit, Endbearbeitung und Inspektionsumfang beibehalten. Eine geänderte Wellen-, Sensor- oder Oberflächenanforderung würde eine Überprüfung auslösen, selbst wenn der Scheibenumriss identisch erscheint. Das Beispiel unterstützt eine rückverfolgbare kundenspezifische CNC-Anfrage, kein universelles Ersatz-Encoderrad. Es wird keine Kundenidentität, Lieferhistorie oder gemessene Verbesserung erfunden. Das echte Analysatorteam würde vor der Wartung die gesamte Sensorbaugruppe und alle sicherheitsrelevanten Anforderungen separat bewerten. Der Maßbericht eines Lieferanten würde das bearbeitete Bauteil im tatsächlich vereinbarten Umfang dokumentieren.
Technischer Herstellerhinweis: www.ia.omron.com.
FAQ
Beschreibt das Beispiel eine tatsächliche Kundenlieferung?
Nein. Es handelt sich um einen repräsentativen Fertigungsvorschlag mit illustrativen Bildern. Bestellmenge, Lieferung, erreichte Toleranz und Sensorergebnis werden nicht als Tatsachen behauptet. Ein reales Projekt benötigt seine eigene freigegebene Konstruktion, Fertigungsunterlagen und tatsächliche Abnahmenachweise, bevor ein Bauteil angenommen werden kann.
Sind Sensor und vollständiger Drehgeber im Lieferumfang enthalten?
Nein. Vorgeschlagen wird nur die Scheibe mit vier Schlitzen. Welle, Lichtquelle, Detektor, Elektronik und Sicherung sind separate Bauteile oder Konstruktionsvorgaben. Ihre Leistung lässt sich weder aus der Scheibengeometrie noch aus einem allgemeinen Herstellerhinweis ableiten. Die tatsächliche vollständige Sensoranordnung muss separat bewertet werden.
Wie würde das Schlitzbild bei der Prüfung ausgerichtet?
Zeichnung und Prüfplan würden einen verwendbaren Winkelbezug oder die erforderlichen internen Beziehungen des Schlitzbilds festlegen. Die glatte Rundbohrung bestimmt allein keinen Winkelnullpunkt. Ein zusätzliches Orientierungsmerkmal benötigt eine freigegebene Geometrie und passende Prüfanforderungen; ein improvisiertes Bezugssystem darf diese Definition nicht ersetzen.
Kann eine andere Schlitzanzahl gefertigt werden?
Eine andere Anzahl oder Anordnung wäre eine Konstruktionsrevision und keine automatisch austauschbare Variante. Das Geräteteam müsste Sensorprinzip, Restquerschnitt und Bezüge prüfen und anschließend übereinstimmende Fertigungs- und Prüfunterlagen freigeben. Erst diese Dokumentation würde die Grundlage für die Herstellung des geänderten Schlitzbilds bilden.
Liegen Drehzahl- oder Auswuchtergebnisse vor?
Nein. Für dieses repräsentative Konzept gibt es keine gemessenen Rotations- oder Auswuchtergebnisse. Solche Bewertungen benötigen das tatsächliche Bauteil, seine Befestigung und die relevanten Betriebsbedingungen. Maßkonformität und individuelle Schutzverpackung weisen keinen qualifizierten Drehzahlbereich nach und ersetzen keine entsprechende Bewertung der vollständigen Baugruppe.
Welche Unterlagen gehören zur Angebotsanfrage?
Benötigt werden kontrollierte Modell- und Zeichnungsdateien, Funktionskanten und Bezüge, Wellen- und Montagedetails, Werkstoff und Oberfläche, Menge, Prüfumfang sowie Verpackungsanforderungen. Offene Fragen zu Sensorik und Sicherung sollten vor Freigabe geklärt werden. Der Lieferant sollte sie nicht aus einer Perspektivabbildung oder dem Bauteilnamen ableiten müssen.
tanghangyun@oemach.com