
Umfang des beispielhaften Fertigungsszenarios
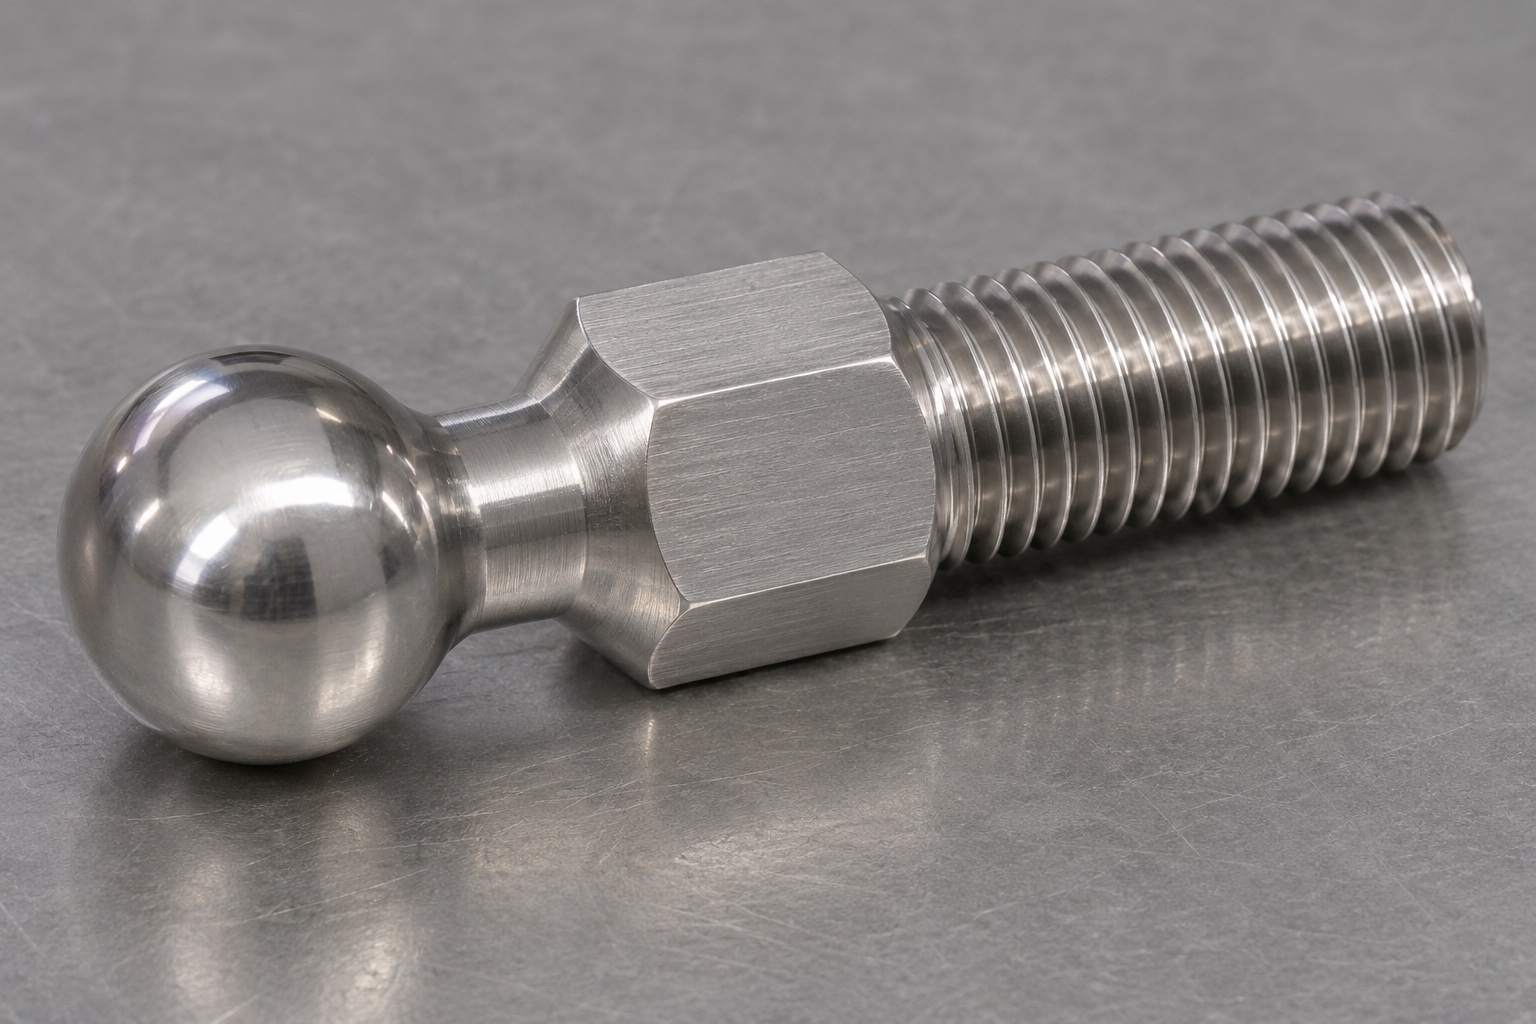
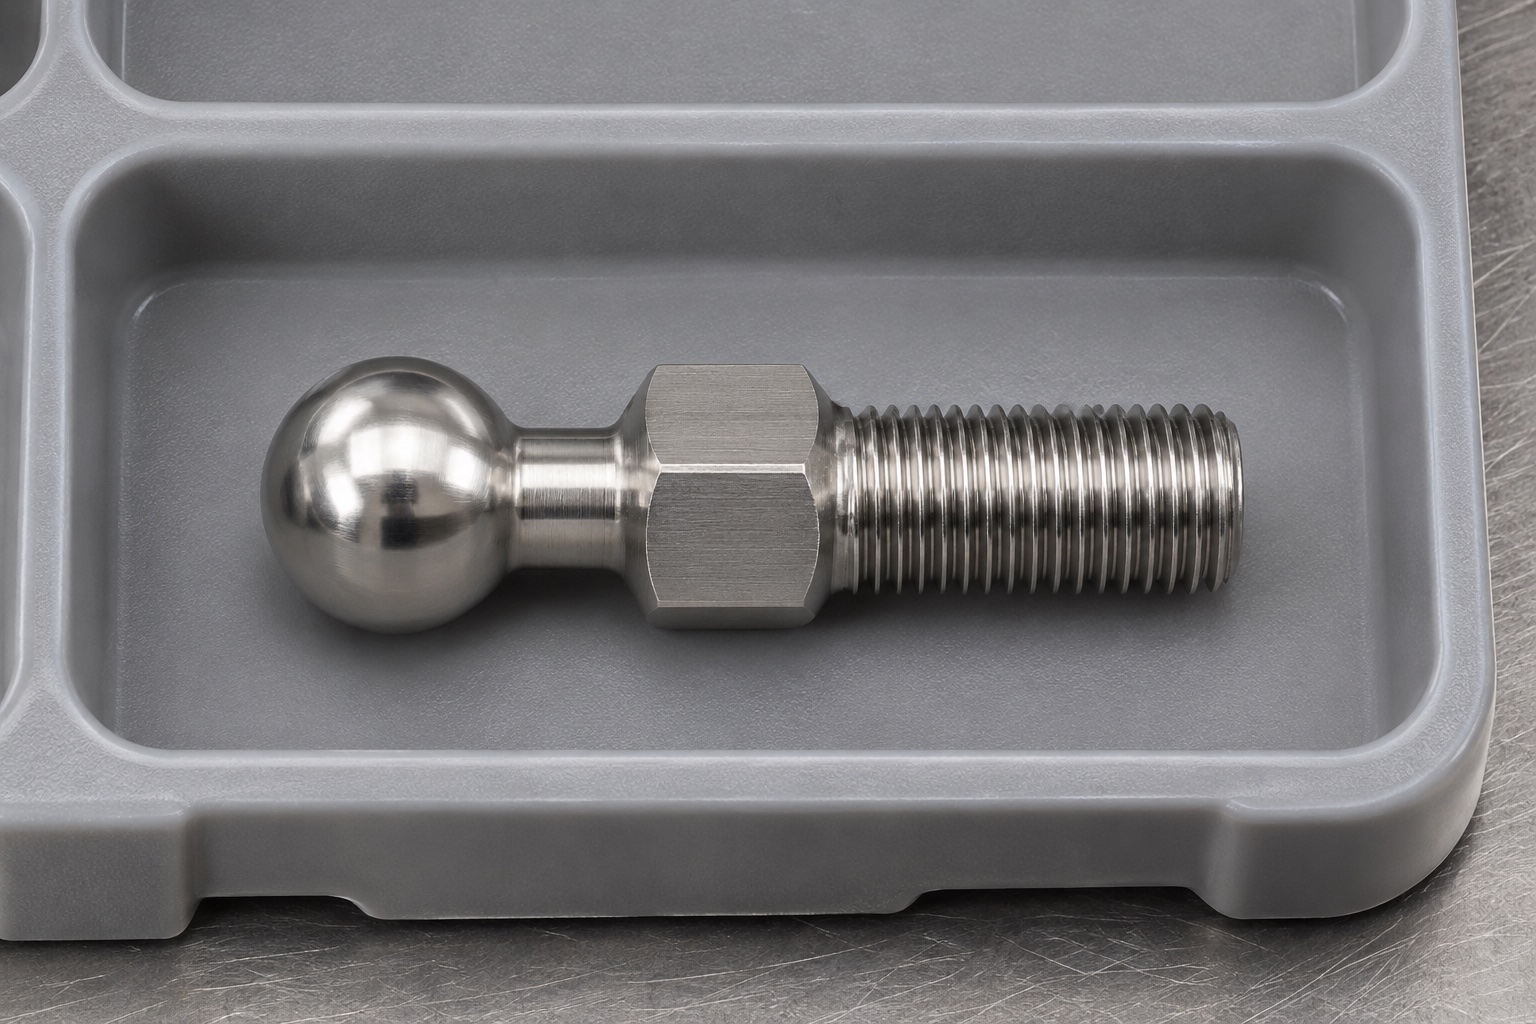
Dieses repräsentative Beispiel beschreibt einen einteiligen Einstellbolzen aus 316L-Edelstahl für einen internen Einstellmechanismus in medizinischen Geräten. Er verfügt über ein integriertes kugelförmiges Ende, einen kurzen Hals, einen Sechskantabschnitt für Werkzeuge sowie ein Außengewinde am gegenüberliegenden Ende. Es handelt sich hierbei weder um eine Dokumentation einer Kundenlieferung noch um ein tatsächlich vermessenes Serienmuster. Die Kugel ist nicht drehbar gelagert; das Bauteil ist weder ein vollständiges Kugelgelenk noch eine Sicherungseinheit, ein Implantat oder ein Fluidanschluss. Der beschriebene Fertigungsweg dient der Erläuterung von Herstellungsentscheidungen, ohne dabei Aussagen zu erreichten Toleranzen, Belastbarkeit, Einstellstabilität, Ermüdungsfestigkeit, Verschleißverhalten, Zertifizierungsstatus oder steriler Bereitstellung zu treffen.
Überprüfung der Kontaktstelle und des Einstellkonzepts
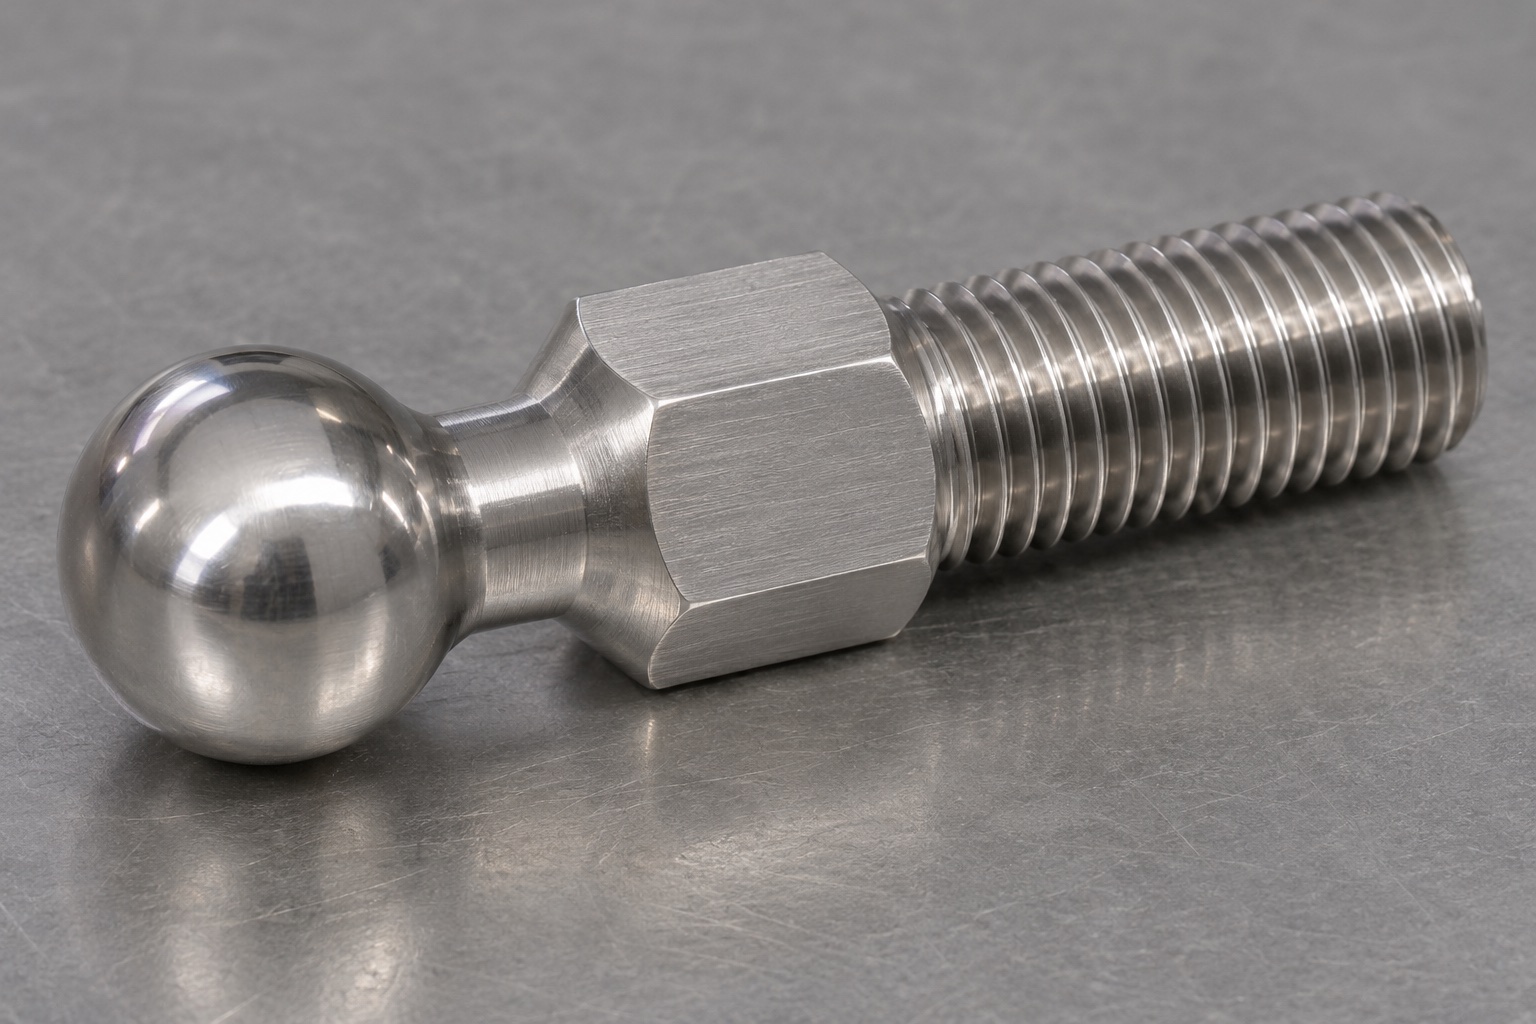
Die erste geplante Überprüfung umfasst das verbindliche Modell, die technische Zeichnung, die Kontaktflächen sowie den erforderlichen Freiraum für den Werkzeugzugang. Der Konstrukteur legt den vorgesehenen sphärischen Kontaktbereich und den nutzbaren Einstellbereich fest. Eventuelle Arretierungs- oder Sicherungselemente werden separat definiert. Im Rahmen der Überprüfung wird sichergestellt, dass sich bei einer Drehung des Gewindebolzens auch dessen integrierte Kugelspitze mitdreht – es sei denn, der umgebende Mechanismus sieht eine andere Konfiguration vor. Offene Fragen hinsichtlich Gleitverhalten, Winkelfreiheit oder Kontaktbeschädigungen lassen sich nicht allein durch eine ansprechende Produktabbildung klären. Die Fertigungsfreigabe basiert auf einer verbindlichen technischen Definition und nicht auf einer bloßen Annahme einer handelsüblichen Kugelgelenk-Konfiguration.
Durchgängige Nachverfolgbarkeit des Materials sicherstellen
Eine konkrete Bestellung spezifiziert den erforderlichen Werkstoff 316L, die Lieferform sowie die notwendige Dokumentation. Der Fertigungsbegleitplan stellt sicher, dass die Identität des Rohlings über alle Prozessschritte hinweg – Drehen, Fräsen, Endbearbeitung und Prüfung – erhalten bleibt. Ein optisch ähnlicher Edelstahlstab darf nicht ohne ausdrückliche Genehmigung als Ersatz verwendet werden. Anforderungen an eine Passivierung oder andere Oberflächenbehandlungen werden ebenso dokumentiert wie der jeweilige Abnahmestatus. Dieses Beispiel impliziert weder die Erstellung eines Zertifikats, noch wird behauptet, dass allein das Material das Bauteil für den Einsatz in einem medizinischen System qualifiziert. Anwendungsspezifische Reinigungsverfahren sowie biologische oder regulatorische Fragestellungen sind Gegenstand der verantwortlichen Konstruktions- und Validierungsprüfung.
Festlegung der Achse und der Geometrie des Kugelendes
Bei der Überprüfung der Fertigungsprogrammierung wird geklärt, wie die festgelegte Gewindeachse zur integrierten Kugelspitze positioniert ist. Hierbei werden die nutzbare Kugeloberfläche sowie der Übergang zum Hals definiert – einschließlich des für das Gegenstück erforderlichen Freiraums. Der Fertigungsentwurf stellt sicher, dass im funktionskritischen Bereich keine temporären Spannstellen oder Zentriermarkierungen verbleiben. Es werden hier keine konkreten Radien, Formtoleranzen oder Rundlaufgenauigkeiten festgelegt; diese Werte ergeben sich aus der verbindlichen technischen Zeichnung und dem Messplan. Eine perspektivische Silhouette kann weder eine präzise Schnittdarstellung noch das zwischen Programmierer und Prüfer vereinbarte Bezugssystem ersetzen.
Fertigung des Gewindes gemäß vollständiger Spezifikation
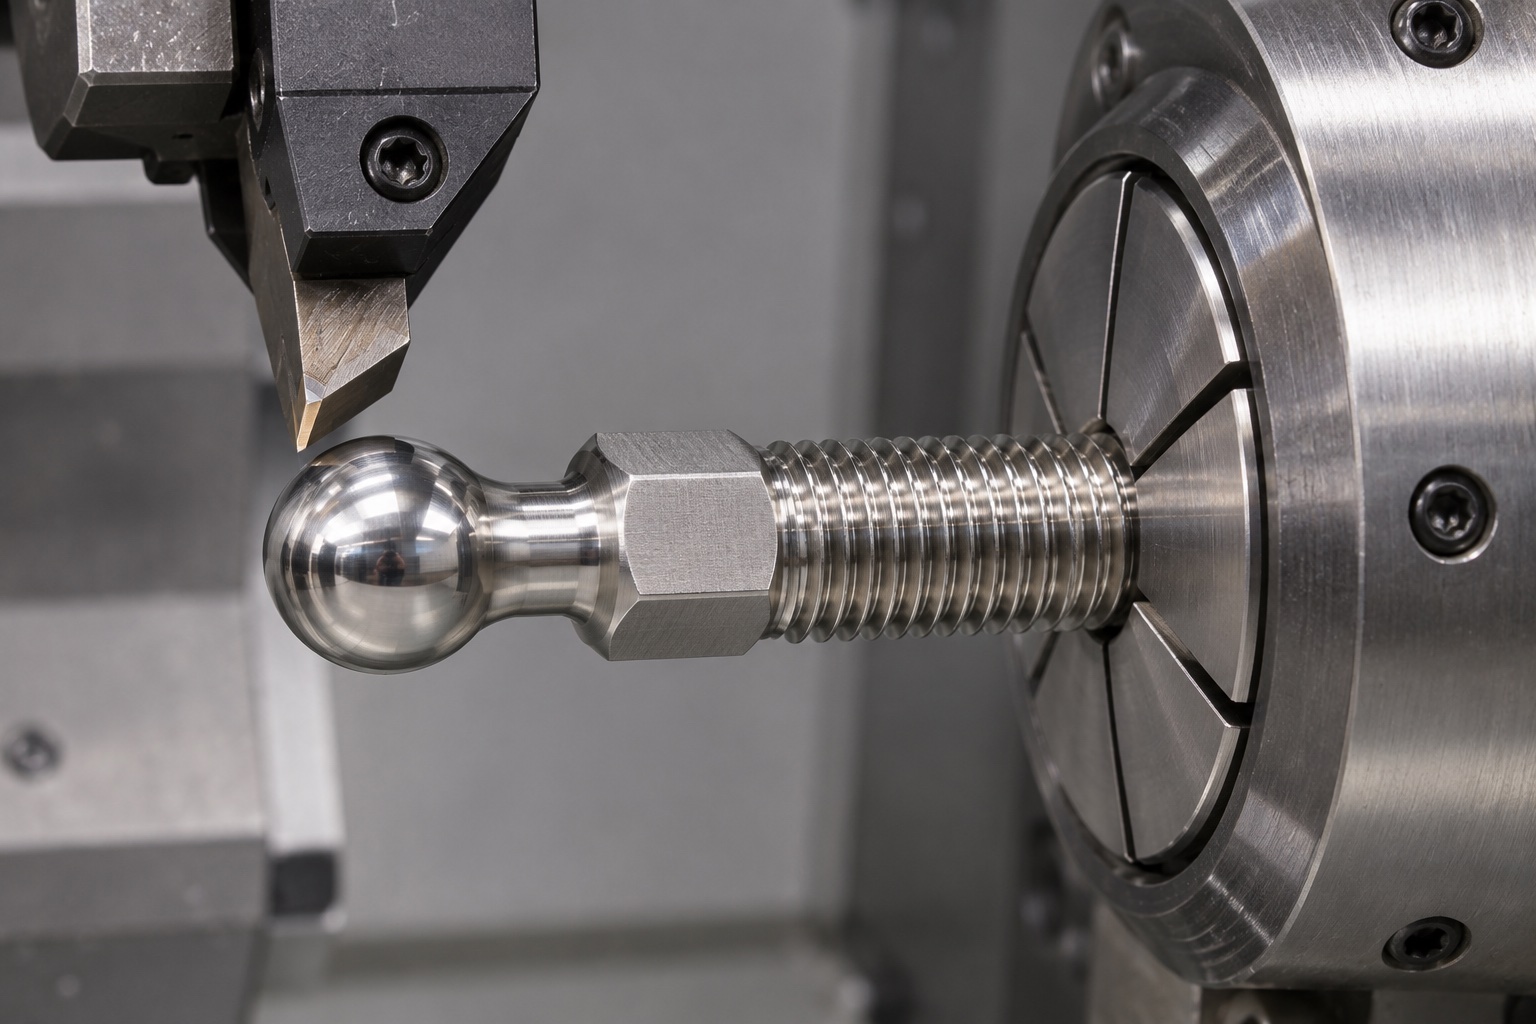
Der geplante Gewindeherstellungsprozess erfolgt exakt nach den Vorgaben hinsichtlich Gewindesystem, Steigung, Drehrichtung, Passung und nutzbarer Länge. Die Details zu Gewindeanfang und -auslauf werden im Abgleich mit dem Gegenstück und dem Einstellkonzept überprüft. Der Lieferant darf nicht jeden sichtbaren Gewindescheitel als nutzbaren Eingriffsbereich betrachten oder einen nicht spezifizierten Freistich anbringen, der einen erforderlichen tragenden Querschnitt entfernt. Die Wahl des Fertigungsverfahrens hängt von der tatsächlichen Geometrie und der vorhandenen Anlagentechnik ab. Es werden keine universellen Vorgaben für Vorschub, Schnittgeschwindigkeit oder Anzugsdrehmoment gemacht. Der Prüfplan legt die geeigneten Gewindeprüfungen fest; das Bestehen einer Lehrenprüfung allein ist jedoch kein Nachweis für den festen Sitz oder die Tragfähigkeit im montierten Zustand.
Bearbeitung des Schlüsselflächenbereichs ohne Beschädigung der Spitze
Der Sechskantbereich wird unter Berücksichtigung der notwendigen Rüstvorgänge auf die freigegebene Geometrie abgestimmt. Dabei sind das Schlüsselmaß, die nutzbare Kontaktlänge für das Werkzeug sowie die Übergangsbereiche zu berücksichtigen. Die Werkstückspannung darf keine Spuren auf der fertigen Kugel hinterlassen und den empfindlichen Halsbereich nicht unkontrolliert belasten. Die umgebende Baugruppe ist hinsichtlich des Werkzeugzugangs über den gesamten erforderlichen Einstellbereich zu prüfen. Sollte der Freiraum für das Werkzeug nicht ausreichen, ist dies an die Konstruktion zurückzumelden, anstatt den Sechskantbereich eigenmächtig durch Kürzen anzupassen. Es wird davon ausgegangen, dass weder eine Kontermutter noch ein separates Werkzeug zum Lieferumfang des beispielhaften Gewindebolzens gehören.
Kontrolle der Übergangsbereiche und der endgültigen Oberflächenbeschaffenheit
Der Halsbereich, der Übergang zur Kugel, der Gewindeanfang sowie die Kanten der Schlüsselflächen sind gemäß den festgelegten Anforderungen fertigzustellen. Beim Entgraten ist anhaftendes Material zu entfernen, ohne dabei die definierte Kontaktgeometrie zu verändern. Falls ein Polieren gefordert ist, muss dessen Umfang klar definiert sein; es darf nicht als nicht dokumentierter Nachbearbeitungsschritt zur Passungsanpassung dienen. Eine nachträgliche Passivierung oder andere Oberflächenbehandlung ist hinsichtlich ihrer Auswirkungen auf die Abnahme und Handhabung zu bewerten. Eine glänzende Oberfläche ist weder ein Beleg für einen bestimmten Rauheitswert noch ein Nachweis für die Sauberkeit des Bauteils. Änderungen an Kontaktflächen erfordern eine entsprechende Prüfung; die bloße Annahme, dass ein optisch glatteres Teil zwangsläufig besser ist, ist nicht zulässig.
Prüfung der Spitze, des Gewindes und deren gegenseitiger Abstimmung
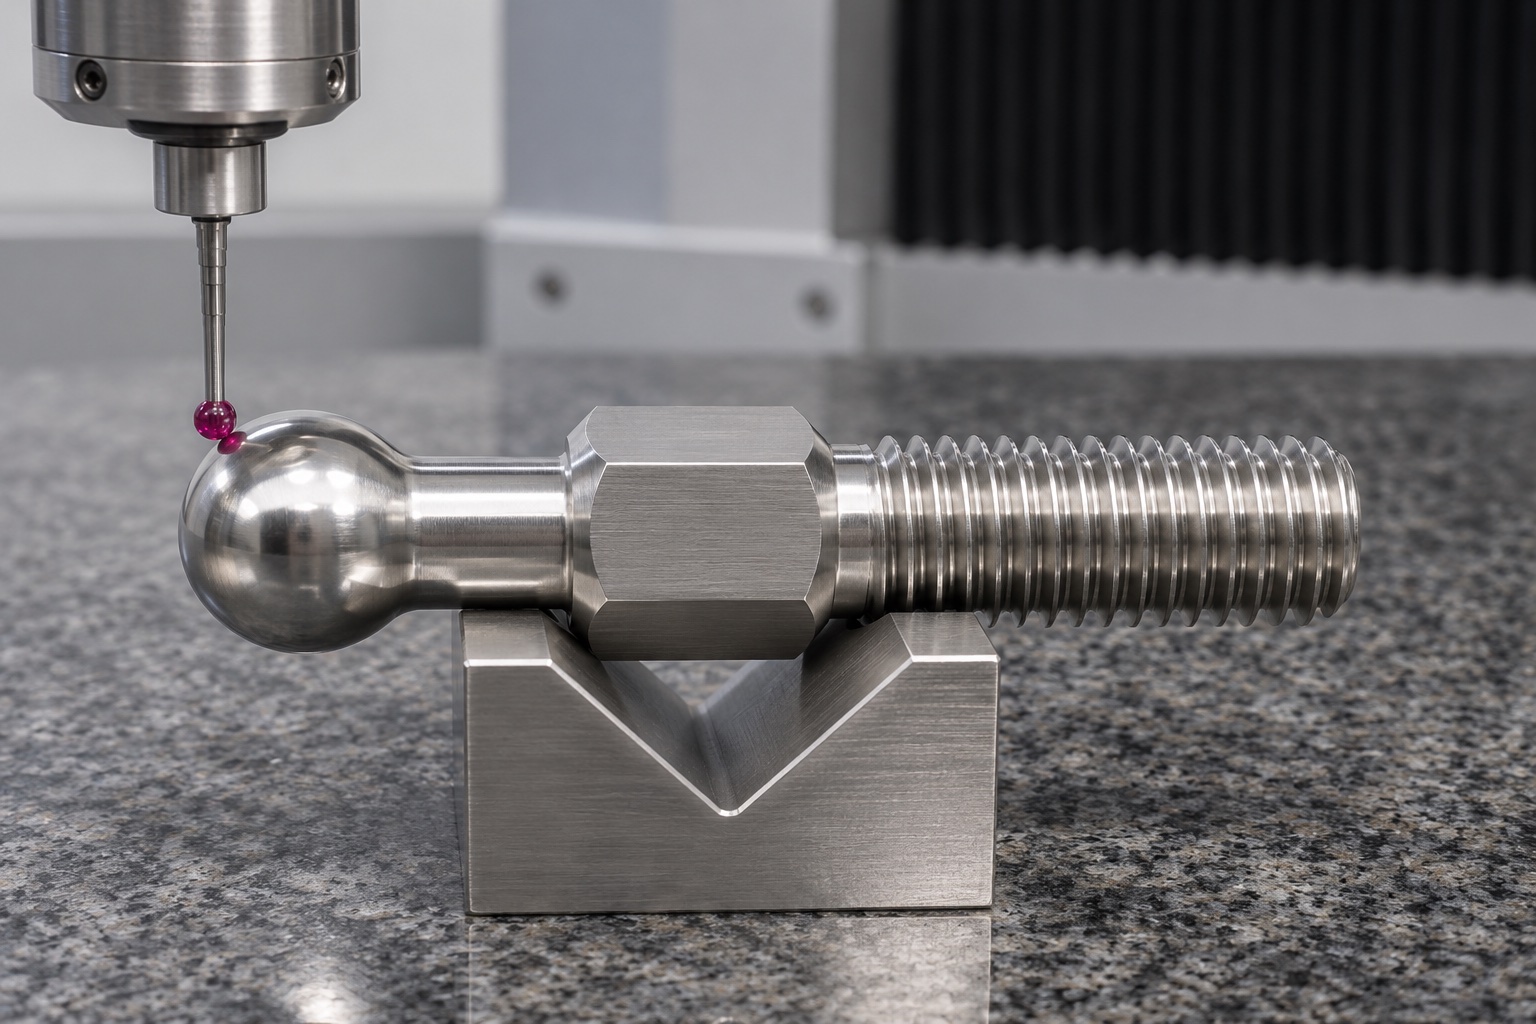
Der vorgeschlagene Prüfplan behandelt separat das Kugelprofil, die zulässige Kontaktfläche, den Hals, den Schlüsselweitenbereich und die Gewindeeigenschaften. Er umfasst auch alle Zeichnungsanforderungen, die die Spitze mit der genehmigten Achse in Beziehung setzen. Methode und Stichprobenverfahren werden anhand der tatsächlichen Zugänglichkeit und der erforderlichen Messunsicherheit gewählt. Ein Messschieber und ein Durchgangslehrring reichen nicht aus, um die gesamte Schnittstelle automatisch zu dokumentieren. Da in diesem Beispiel keine Komponente vermessen wurde, liegen keine numerischen Ergebnisse vor. Ein vollständiges Prüfprotokoll erfordert die Angabe der Messgeräte, die Erfassung der Istwerte und die Festlegung der Abnahmeentscheidungen in Bezug auf die kontrollierte Zeichnungsrevision.
Ein klarer Ablauf für Abweichungen und Nacharbeit ist vorzusehen.
Wird bei einer tatsächlichen Prüfung eine nicht zulässige Eigenschaft festgestellt, identifiziert der vorgeschlagene Prozess die betroffene Komponente und hält sie für eine dokumentierte Entscheidung zurück. Ein Bediener darf die Kugelspitze nicht abschleifen oder das Gewinde nachschneiden, nur um eine positive Montagevorführung zu erhalten. Nacharbeiten erfordern die Genehmigung und Prüfung der betroffenen Verbindungen. Sollte die Zeichnung selbst überarbeitet werden müssen, wird die Änderung im Modell, im Programm und in den Prüfanweisungen abgebildet. Diese Unterscheidung trägt dazu bei, dass eine Entwicklungsanpassung nicht unbemerkt in die Produktion einfließt. Das Beispiel beschreibt einen Kontrollansatz und behauptet keine Reduzierung der historischen Fertigungsausbeute oder Fehlerquote.
Optionale Justierungsbeobachtung einschränken
Eine vereinbarte Beobachtung könnte Installation, Werkzeugzugang, Kontakt und Bewegung über einen festgelegten Justierbereich mithilfe identifizierter Gegenstücke dokumentieren. Sie würde das Verfahren und alle separaten Haltekomponenten dokumentieren, ohne ein zugelassenes Anzugsmoment festzulegen. Eine erfolgreiche manuelle Justierung würde weder Kraftkapazität, Dauerfestigkeit, Verschleißlebensdauer noch Langzeitstabilität der Verriegelung belegen. Diese Ergebnisse erfordern eine entsprechende Bewertung des realen Mechanismus. Unerwarteter Kontakt würde eine Überprüfung der Kugel, des Gegenstücks und der Referenzen nach sich ziehen, bevor eines davon verändert wird. Testkomponenten blieben von der Serienproduktion unterscheidbar und würden Medizinprodukte nicht eigenständig für den Einsatz qualifizieren.
Die beiden kritischen Enden während des Transports schützen
Die vorgeschlagene Verpackung würde die Bolzen einzeln trennen und Stöße auf die Kugelkontakte und Außengewinde verhindern. Für die jeweils freigegebene Oberflächenbeschaffenheit und unter Berücksichtigung etwaiger Materialbeschränkungen wird eine geeignete Verpackungslösung – etwa ein Tray, eine Schutzhülle oder eine andere Schutzvorrichtung – gewählt. Die Kennzeichnung stellt sicher, dass Teilenummer, Revisionsstand und Prüfstatus bis zum Versand erhalten bleiben. Die Verpackung impliziert weder eine sterile Lieferung noch eine Handhabung in einer validierten Reinraumumgebung. Sollte die Endreinigung erst beim Abnehmer erfolgen, wird der vereinbarte Übergabezustand entsprechend festgelegt. Die Darstellung dient lediglich als Verpackungskonzept und ist nicht als Nachweis für eine fertiggestellte Charge, eine konkrete Kundenlieferung oder eine verifizierte Lieferkette für Medizinprodukte zu verstehen.
Beibehaltung der Freigabegrundlage für Folgeaufträge
Bei einem Folgeauftrag bleiben die exakte Kugelgeometrie, der Übergang zum Schaft, die Gewindespezifikation, die Anforderungen an den Werkzeugansatz, der Materialzustand sowie der Prüfumfang unverändert. Änderungen an Kontaktflächen oder Sicherungselementen erfordern eine erneute Überprüfung, selbst wenn die Gesamtlänge des Bolzens gleich bleibt. Dieses Beispiel soll als Grundlage für eine präzise Abstimmung mit dem Lieferanten bezüglich einer kundenspezifischen Einstellkomponente dienen. Es stellt keinen universellen Kugelbolzen dar und ersetzt nicht die Bewertung des Gesamtmechanismus durch das zuständige Entwicklungsteam. Es werden weder Kundendaten noch spezifische Leistungswerte erfunden; die tatsächliche Abnahme hängt stets von den jeweils freigegebenen Anforderungen und den entsprechenden Nachweisen für das jeweilige Projekt ab.
Technischer Herstellerhinweis: www.elesa-ganter.com.
FAQ
Dokumentiert dieses Beispiel eine tatsächliche Produktionslieferung?
Nein. Es handelt sich um einen beispielhaften Vorschlag für eine CNC-Fertigung, ohne Bezug auf einen konkreten Kundenauftrag, eine bestimmte Stückzahl, ein Lieferdatum oder gemessene Ergebnisse. Ziel ist es, die Informationen und Kontrollschritte aufzuzeigen, die für ein reales Projekt vor der Fertigung, Prüfung und Abnahme erforderlich sind.
Ist der kugelförmige Kopf unabhängig drehbar?
Nein. Er ist fester Bestandteil des einteiligen Bolzens und dreht sich gemeinsam mit dem Gewindeschaft. Eine separat drehbare Kugel oder ein vollständiges Gelenk würde eine andere Baugruppe mit abweichenden Fertigungs- und Prüfanforderungen darstellen. Eine solche Konstruktion ist in diesem Beispiel nicht vorgesehen.
Sind eine Sicherungsmutter und ein Anzugsdrehmoment festgelegt?
Nein. Separate Sicherungsteile und ein freigegebenes Montageverfahren gehören zur tatsächlichen Gerätekonstruktion. Dieses Beispiel nennt kein Anziehdrehmoment und unterstellt nicht, dass ein Gewinde allein eine qualifizierte Sicherung der Einstellung im vollständigen Mechanismus bietet.
Was sollte im Prüfbericht enthalten sein?
Der Bericht sollte den Revisionsstand der Zeichnung, die relevanten Merkmale (einschließlich Kugel- und Gewindeeigenschaften), Bezugsbeziehungen sowie die tatsächlich verwendeten Messmittel und die erzielten Ergebnisse aufführen. Der genaue Inhalt hängt von den freigegebenen Anforderungen ab. Eine allgemeine Aussage, dass der Gewindestift die Prüfung bestanden habe oder „korrekt“ aussehe, ersetzt diese Dokumentation nicht.
Kann durch den Nachweis der Gewindepassung auch die Tragfähigkeit belegt werden?
Nein. Eine passende Mutter oder eine Lehre kann innerhalb ihres definierten Anwendungsbereichs nur begrenzte Aspekte der Schnittstelle abdecken. Faktoren wie Kontaktgeometrie, Materialzustand, Gewindeeingriff, Belastung und das Gesamtsystem erfordern eine fundierte technische Bewertung, bevor Aussagen zur Tragfähigkeit oder zum Betriebsverhalten getroffen werden können.
Was sollte einer Angebotsanfrage beigefügt werden?
Stellen Sie das freigegebene Modell und die zugehörige Zeichnung, die Definition der Kontaktflächen, die vollständige Gewindespezifikation, Anforderungen an den Werkzeugzugang, Angaben zu Material und Oberflächenbehandlung, die Stückzahl, Prüfanforderungen sowie Vorgaben zur Schutzverpackung bereit. Klären Sie offene Fragen zur Montage und Anwendung, bevor Sie den Lieferanten mit der Fertigung des Bauteils beauftragen.
tanghangyun@oemach.com