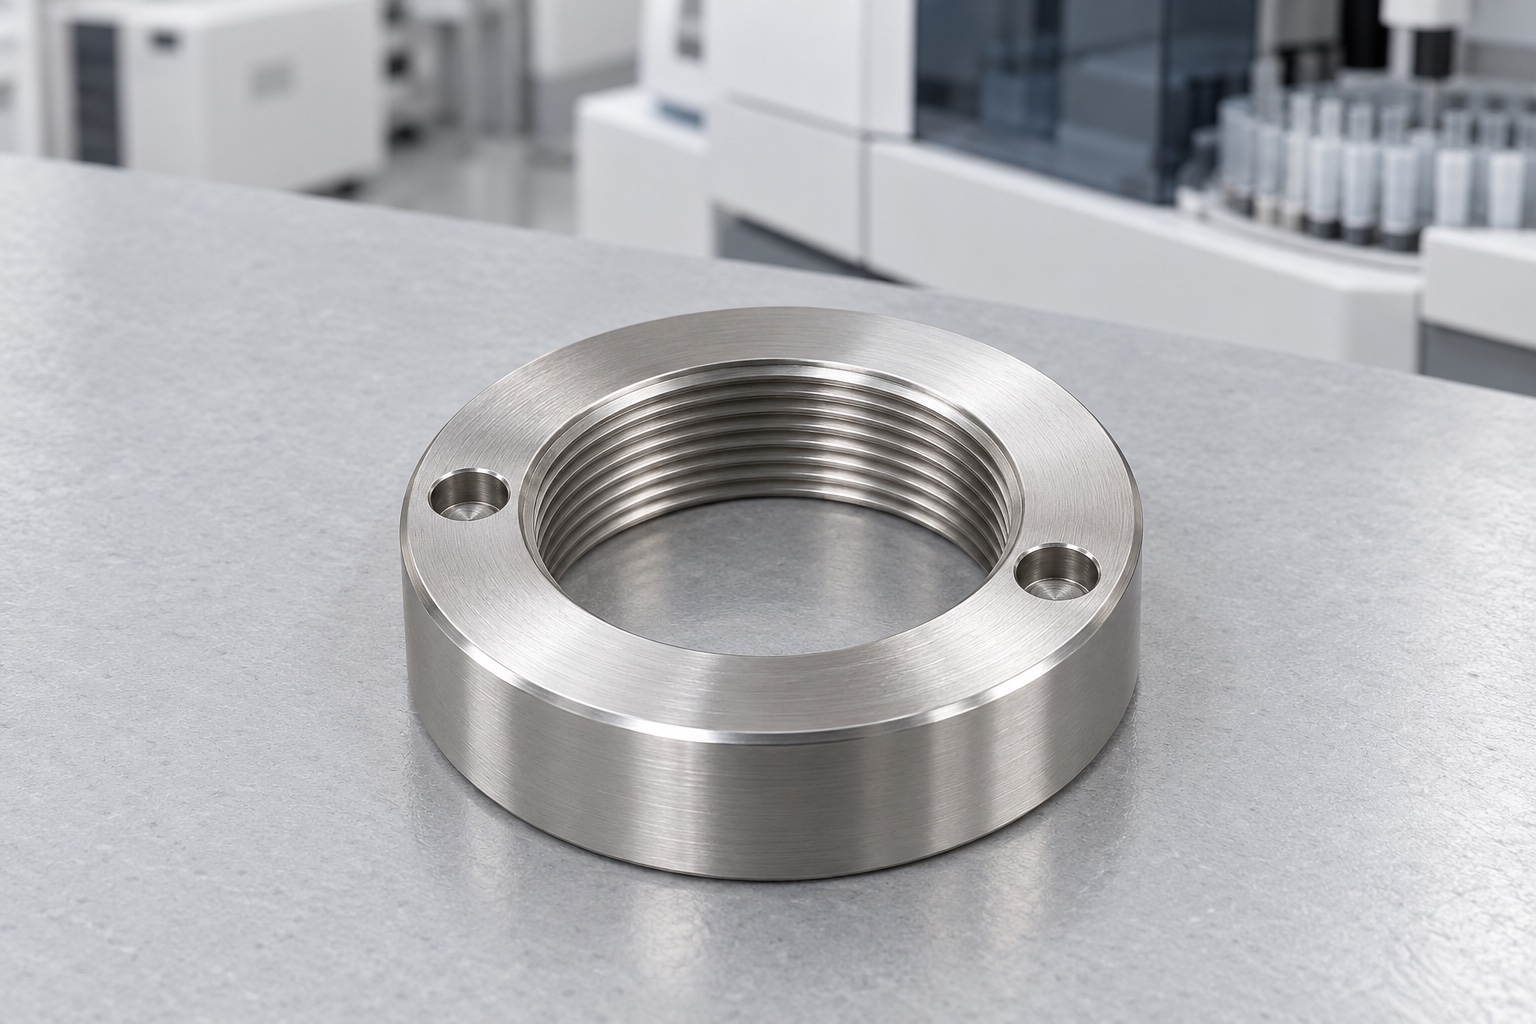
Repräsentative vorgeschlagene Rundmutter
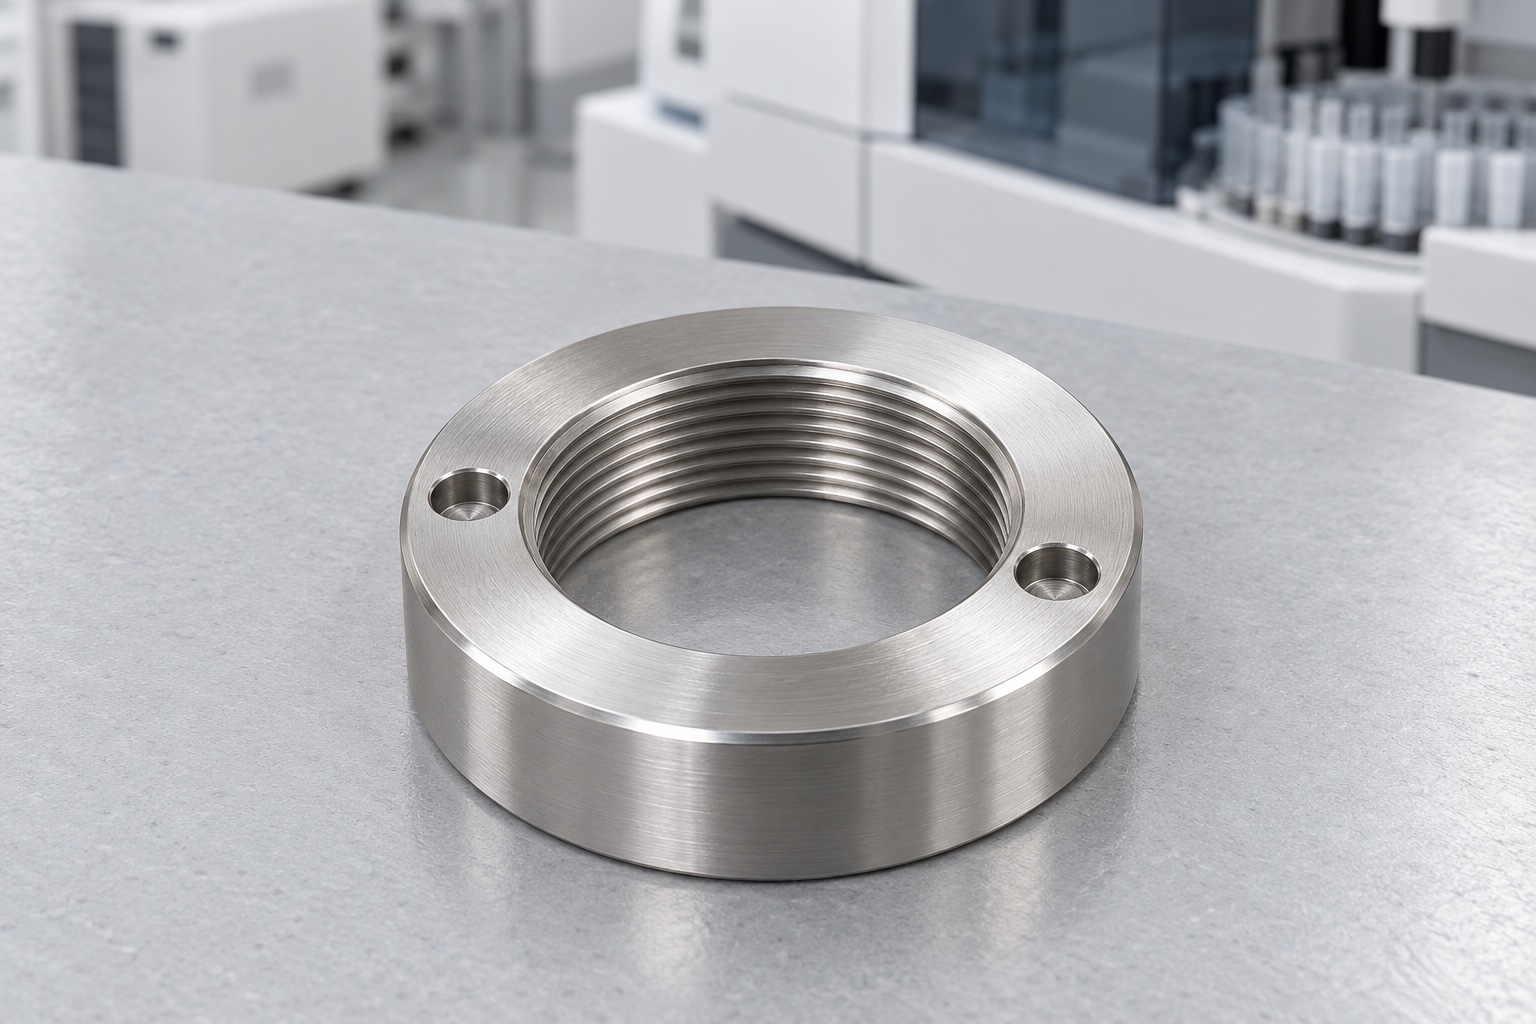
Dieses Beispiel beschreibt einen repräsentativen Vorschlag einer einteiligen 316L-Edelstahlmutter für eine geräteseitige Modul-Gewindehülse eines medizinischen Instruments. Die Ringscheibe hat eine glatte zylindrische Außenfläche, durchgehendes Innengewinde, ebene Ringauflage und zwei gegenüberliegende axiale Werkzeug-Sacklöcher auf der anderen Stirnseite. Schlitze, Trennschnitt, Außengewinde oder separates Sicherungselement sind nicht vorhanden. Eine tatsächliche Kundenlieferung oder ein gefertigtes Muster wird nicht beschrieben. Erreichte Toleranzen, Klemmkraft, Losdrehbeständigkeit, Lastwerte, Dichtfunktion, Sterilstatus, medizinische Zertifizierung oder validierte Gerätesicherheit werden nicht als tatsächliche gemessene Produktionsergebnisse beansprucht.
Vollständige Modulkontakte prüfen
Der Prozess beginnt mit der freigegebenen Zeichnung und dem Modell der Mutter, der zugehörigen Hülse, dem zu befestigenden Modul, den Schultern und Distanzstücken, dem Werkzeug, der Montageanweisung sowie dem Prüfumfang. Der Lieferant klärt die relevanten Kontaktflächen und den erforderlichen Eingriff, bevor der Fertigungsweg festgelegt wird. Fehlende Maße oder widersprüchliche Anforderungen werden vor Beginn der Fertigung geklärt. Die Ähnlichkeit einer Mutter zu einem Katalogartikel bedeutet nicht, dass dessen Spezifikationen oder Sicherungseigenschaften auf das vorliegende Produkt übertragbar sind. Die fertigungstechnische Überprüfung ist dabei strikt von der Qualifizierung durch das Geräteentwicklungsteam zu trennen – letztere umfasst die Spannkraft, die Losdrehsicherung sowie die anwendungsspezifische Qualifizierung der gesamten medizinischen Baugruppe unter realen Einsatzbedingungen.
Freigegebenen Edelstahl erhalten
Die Materialdokumentation enthält Angaben zur akzeptierten 316L-Rohmaterialform, zum Zustand, zur Chargendokumentation und zu den gekauften Endbearbeitungsprozessen. Rohlinge bleiben während des Drehens, der Bearbeitung der Stirnlöcher, der Endbearbeitung und des Versands ihrer Materialcharge zugeordnet. Bearbeitungszugaben und Haltekontakte werden vor der Auswahl des Bearbeitungswegs geprüft. Ein ähnliches silbernes Aussehen rechtfertigt weder die Verwendung einer anderen Legierung noch die Übernahme von Ansprüchen von einem anderen Verbindungselement. Die Materialdokumentation identifiziert das Bauteilrohmaterial, belegt jedoch nicht die gemessene Korrosionsbeständigkeit, das Fressverhalten, die quantifizierte Reinheit oder die sterile Lieferung. Für jede solche Anwendungseigenschaft sind eigene vereinbarte Anforderungen und Abnahmenachweise erforderlich.
Auflage- und Gewindebezüge
Erste Operationen würden freigegebene Bezüge für Ringauflage, Innengewinde und Werkzeuglochbild schaffen. Aufspannwechsel, Restmaterial und der ausgespannte Zustand wären zu berücksichtigen. Die Abnahme dürfte nicht ausschließlich auf einem Ring beruhen, der durch Vorrichtungsverformung scheinbar konform wird. Späne wären vor dem Umspannen von Anlagekontakten zu entfernen. Zwischenprüfungen könnten die Fertigungsfolge unterstützen; Endabnahme beträfe die Zeichnungsbeziehungen nach relevanten Operationen und bestellten Endprozessen. Ein günstiger äußerer Spanndurchmesser würde freigegebene Funktionsprüfbezüge nicht stillschweigend ersetzen.
Durchgehendes Innengewinde bearbeiten
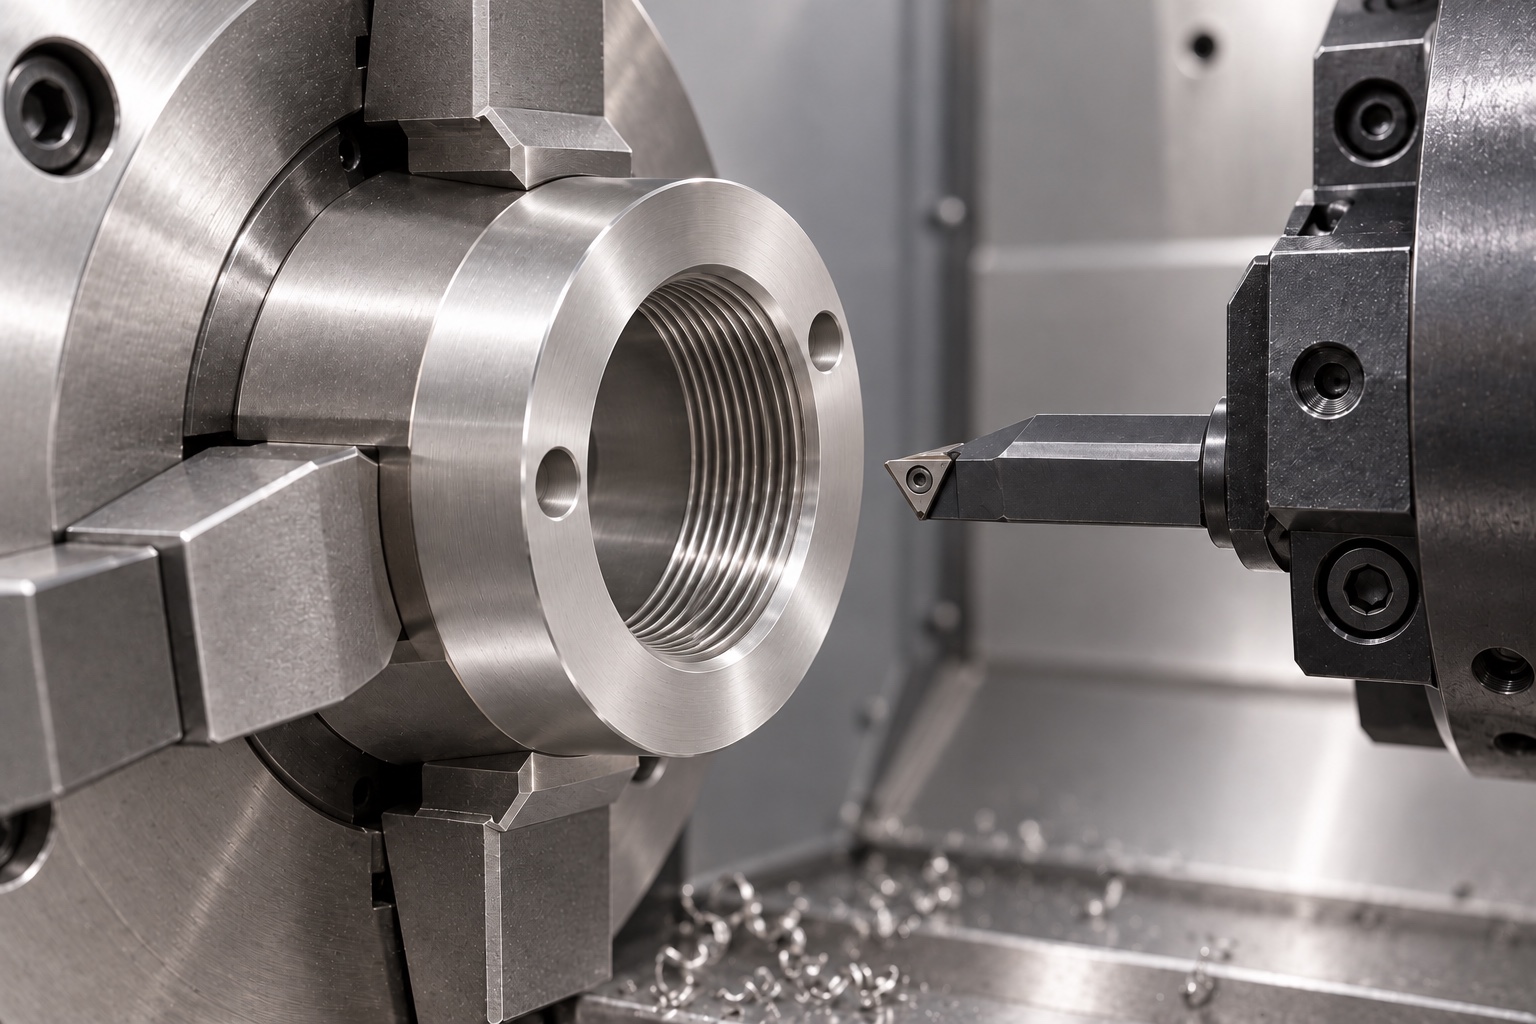
Das Gewinde entspricht dem freigegebenen System, der Größe, der Steigung, der Richtung, dem nutzbaren Eingriff und den vereinbarten Abnahmekriterien. Eintritts- und Auslaufbereiche werden vor der Bearbeitung geprüft. Die in der Abbildung sichtbare Gewindetiefe definiert nicht den nutzbaren Eingriff. Der Lieferant vergrößert weder den Eintritt, ändert das Gewinde noch kürzt er die Mutter, nur um sie an eine nicht spezifizierte Hülse anzupassen. Autorisierte Änderungen werden in kontrollierten Dokumenten dokumentiert. Eine Messung dient der Beurteilung der spezifizierten Eigenschaften und belegt nicht den ausreichenden Eingriff, die Klemmkraft oder den Lösewiderstand des gesamten Mutter-, Hülsen-, Schulter- und Modulsystems, das vom Medizintechnik-Team verwendet wird.
Nutzbare Ringauflage erhalten
Flächengröße, Dicke, zulässige Kantenbrüche und das Verhältnis zum Gewinde entsprechen der genehmigten Kontaktdefinition. Der Lieferant unterscheidet den nutzbaren Kontakt von zulässigen Eintritts- oder Bearbeitungsbereichen. Werkzeugzugänglichkeit und -unterstützung werden vor der Produktion geprüft. Ein informeller Abstandshalter oder eine polierte Aussparung wird nicht eingeführt, um einen günstigen Sitz einer Baugruppe zu gewährleisten. Modell- und Zeichnungskonflikte werden vor dem Schneiden des Materials geklärt. Die Geometrie der Auflagefläche bleibt eine Bauteilanforderung und stellt keinen Nachweis für ausreichende Klemmung, eine Flüssigkeitsdichtung oder eine qualifizierte Befestigung des Medizinmoduls unter realen Betriebsbedingungen dar.
Zwei festgelegte Werkzeug-Sacklöcher
Die beiden axialen Bohrungen entsprechen den genehmigten Durchmesser-, Abstands-, Tiefen-, Richtungs- und Bezugsverhältnissen. Ihre Sackform wird nicht durch Durchgangsbohrungen, radiale Merkmale oder Schlitze ersetzt. Der Lieferant prüft den tatsächlichen Werkzeugzugang, ohne anhand einer Konzeptzeichnung einen Universalschlüssel auszuwählen. Tiefere Bohrungen oder eine andere Antriebsschnittstelle bedürfen der Genehmigung. Genehmigte Änderungen werden in die Geometrie- und Prüfdokumente aufgenommen, um sicherzustellen, dass nachfolgende Muttern unabhängig von einem nicht identifizierten Werkzeug, einer handgebohrten Probe oder einer nicht dokumentierten Montagepraxis sind, die den Werkzeugeingriff oder das verbleibende Ringmaterial in der tatsächlichen Gerätebaugruppe verändert hat.
Endgültige Schnittstellen nachbearbeiten und prüfen
Die Nachbearbeitung würde Gewindeeintritte und -austritte, Werkzeuglochgrenzen, Ringkanten und Außenecken auf anhaftendes Material oder unerwünschte Schärfe prüfen. Freigegebene Kantenanforderungen würden Eingriff, Auflage und Werkzeugkontakt erhalten. Reinigung und Endprozesse würden dem Auftrag mit Endzustandsprüfungen folgen. Der Prüfplan würde Methoden, Auflage und Kriterien für Gewinde, Ringauflage, Dicke, Löcher und Bezugsbeziehungen festlegen. Glanz oder Handdrehung würden diese Prüfungen nicht ersetzen und weder Fressbeständigkeit, quantifizierte Partikelwerte, sterile Lieferung noch qualifizierte Modulretention belegen.
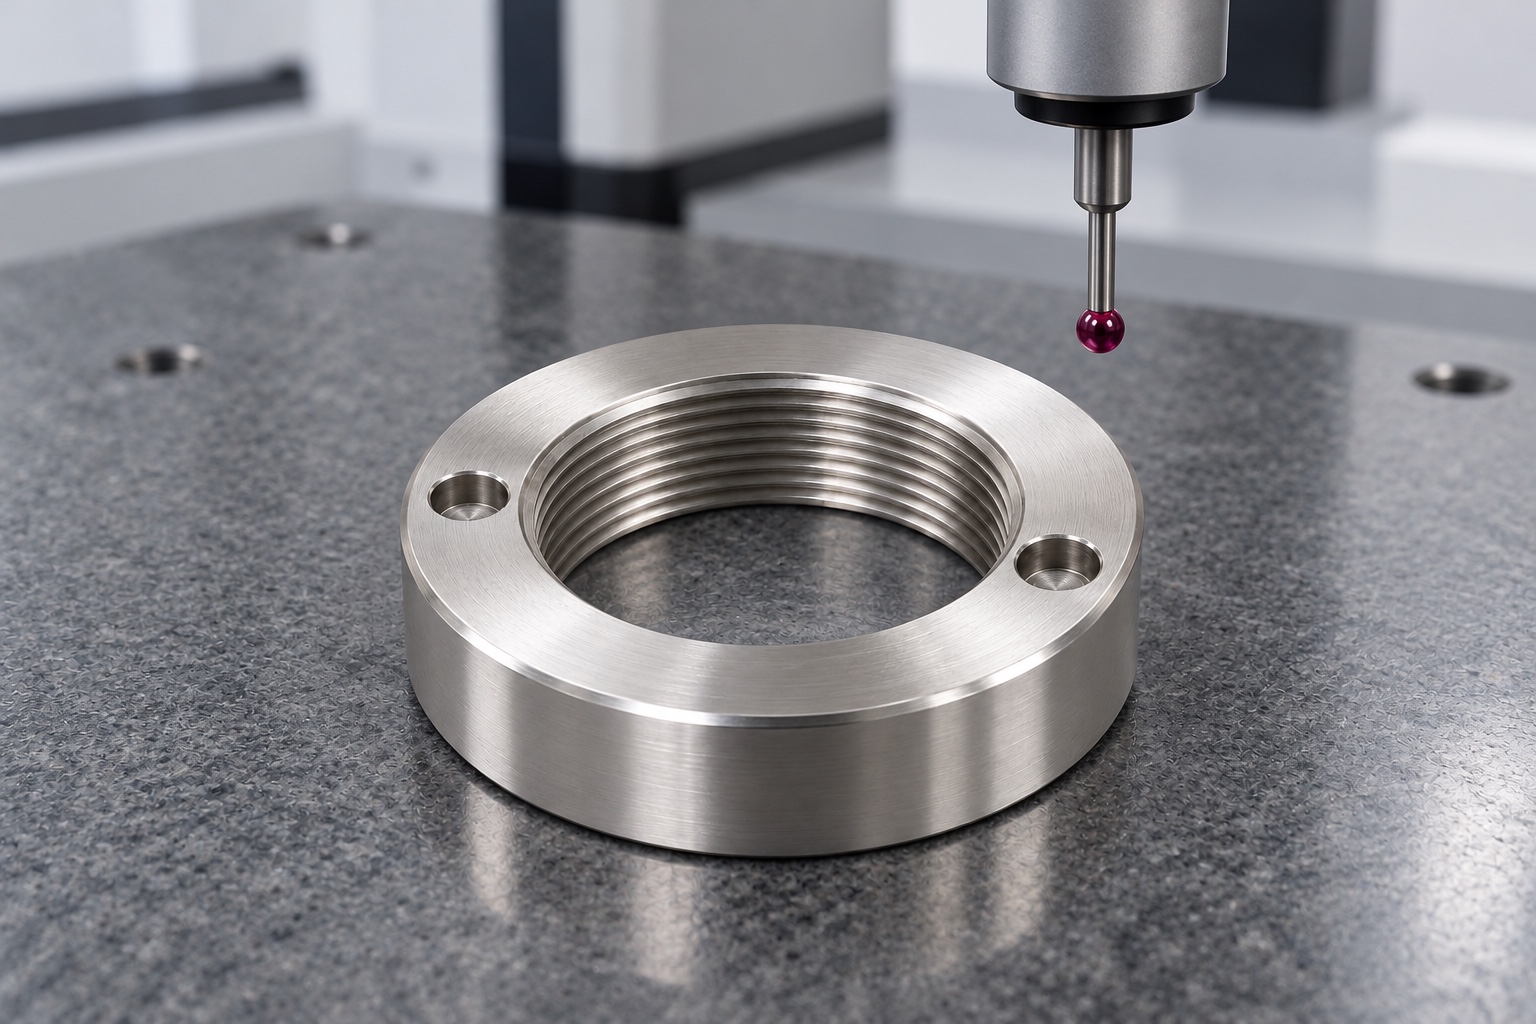
Erstmusterbericht ohne erfundene Ergebnisse
Der vorgeschlagene Bericht enthält Angaben zu Zeichnungsrevision, Materialcharge, nummerierten Merkmalen und vereinbarten Methoden. Da dieses repräsentative Beispiel kein gefertigtes Muster oder Messprotokoll enthält, werden keine numerischen Werte angegeben. Tatsächliche Abweichungen und genehmigte Änderungen bleiben nachvollziehbar. Die Bauteilkonformität belegt weder Klemmkraft, Beständigkeit gegen Losdrehen, Vibrationsverhalten noch Dichtheit. Eine Gewindelehre oder ein Inspektionsbild veranschaulicht eine mögliche Methode, beweist aber keine erreichte Toleranz. Die Dokumentation unterscheidet zwischen gemessener Geometrie, optionalen Montagebeobachtungen und der separaten Qualifizierung von Installation, Retention und vollständiger Anwendung durch das Geräteteam.
Begrenzter Einbauversuch
Ein vereinbarter Versuch könnte Gewindeeintritt, Sitz, Eingriff und Werkzeugzugang mit identifizierten Muttern-, Hülsen-, Modul-, Distanzstück- und Schlüsselrevisionen prüfen. Freigegebenes Montageverfahren, Schmiermittel und separate Sicherungselemente würden dokumentiert. Interferenzen wären vor Änderungen oder Teiletausch zu klären. Handmontage würde weder Drehmoment, Klemmkraft, Losdrehbeständigkeit, Ermüdung noch Gerätesicherheit qualifizieren. Versuchsmuttern blieben von abgenommener Produktion getrennt. Freigegebene Anpassungen würden in überarbeitete Unterlagen eingehen, nicht als informelle Lehre für andere Modulkonfigurationen dienen.
Gewinde, Flächen und Lochränder schützen
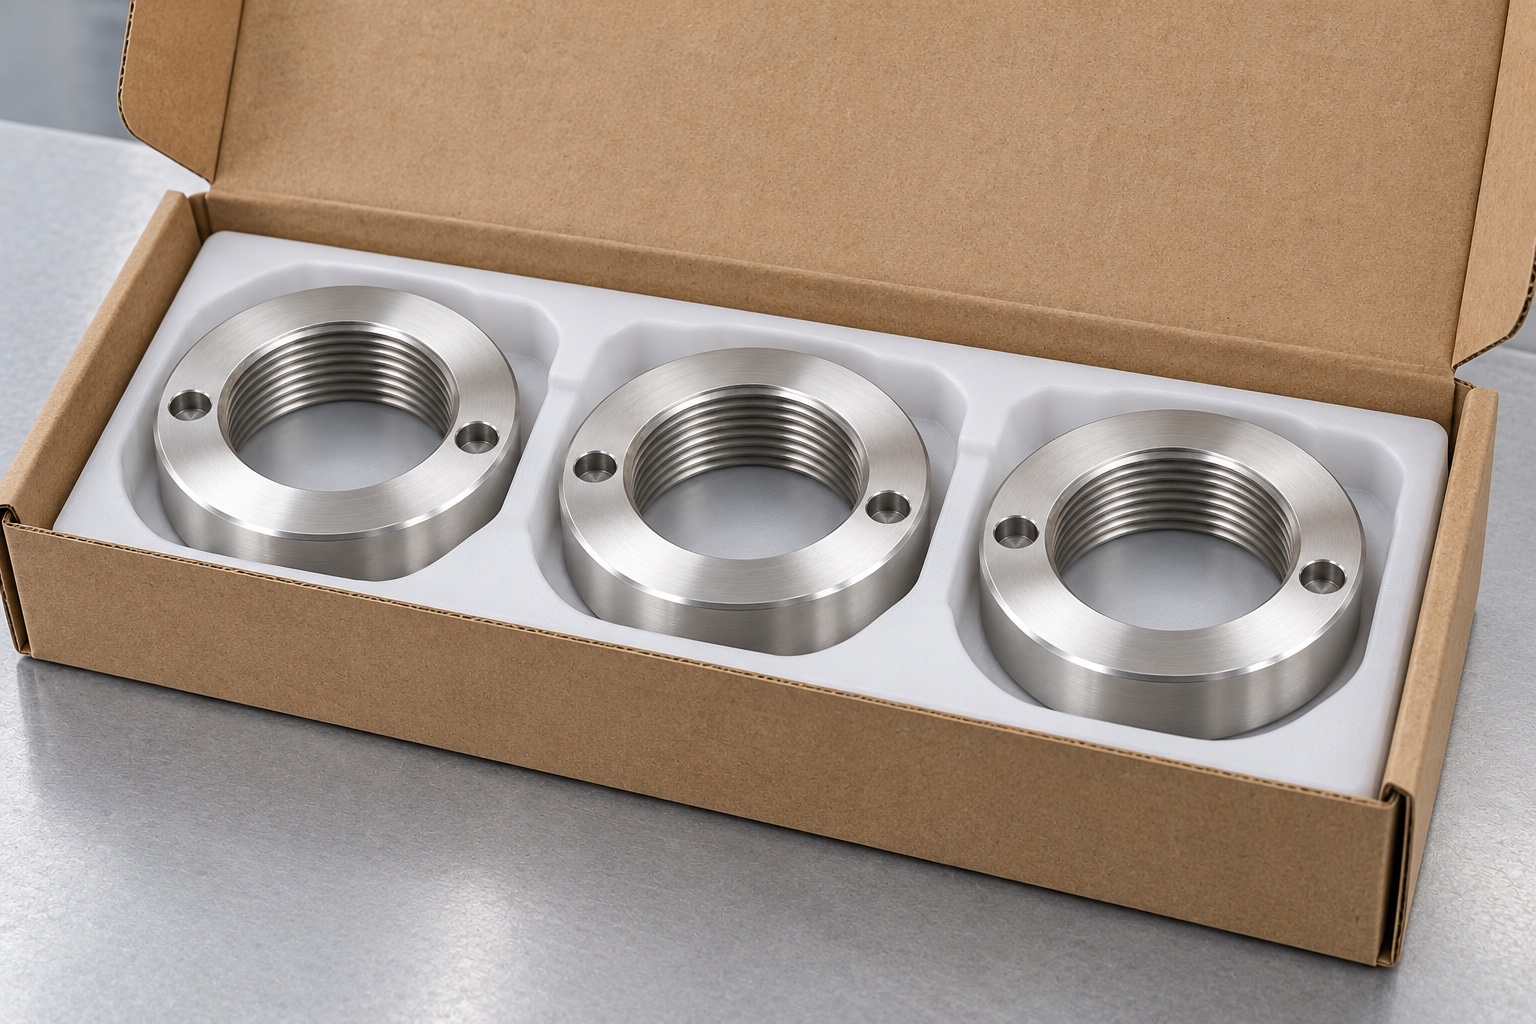
Fertige Muttern würden getrennt verpackt, damit harte Teile nicht auf die Innengewindeeinführungen, Sitzflächen oder Sacklochkanten treffen könnten. Die Verpackung würde eine Verformung des Ringbereichs oder das Eindringen nicht zugelassener Materialien auf zugelassene Oberflächen verhindern. Mechanischer Schutz impliziert keine sterile Lieferung. Chargen-, Revisions-, Endbehandlungs- und Prüfstatus würden der Sendung beiliegen. Die Wareneingangskontrolle unterscheidet zwischen Gewinderichtung, Steigung, Wandstärke und Antriebsmustervarianten sowie zwischen Prototypen und Serienprodukten. Diese Kontrollen gewährleisten die Identität der freigegebenen Komponenten vor der genehmigten Installation und allen separaten Prüfungen hinsichtlich Befestigung, Wartung oder Reinigung durch das Medizintechnik-Team.
Anordnungsbezogene Fertigungsbasis
Die Abschlussdokumentation enthält die freigegebene Geometrie, den tatsächlichen Hülsen- und Modulstapel, die Kontakt- und Eingriffsanforderungen, die Werkzeugidentität, den Installationszugang, Materialnachweise, den Endprozess, die Prüfmethoden und den Verpackungsumfang. Genehmigte Prototypänderungen werden vor der Serienfertigung in überarbeitete Dokumente aufgenommen. Änderungen an Hülsen, Distanzstücken, Werkzeugen, Schmierstoffen oder Betriebsbedingungen lösen eine Überprüfung aus. Dieser repräsentative Workflow veranschaulicht ein nachvollziehbares kundenspezifisches CNC-Projekt, ohne Kundenhistorie, gemessene Leistung oder Selbsthemmungsverhalten zu erfinden und ohne eine konforme Edelstahl-Sicherungsmutter mit einer qualifizierten Dichtung oder einem validierten Befestigungssystem für Medizingerätemodule zu verwechseln.
Technischer Herstellerhinweis: www.gedore.com.
FAQ
Handelt es sich hierbei um eine tatsächlich an den Kunden gelieferte Mutter?
Nein. Es handelt sich um einen repräsentativen, vorgeschlagenen CNC-Arbeitsablauf mit illustrativen Bauteil- und Prozessbildern. Es liegen weder eine Kundenlieferung, ein gefertigtes Muster, ein Messprotokoll noch ein erzieltes Ergebnis vor. Ein tatsächlicher Auftrag würde eigene freigegebene Unterlagen, Fertigungsaufzeichnungen sowie Nachweise über eine erfolgreiche Abnahme (einschließlich Messdaten) erfordern.
Dienen die beiden Werkzeugbohrungen der Sicherung?
Eine Sicherungsfunktion ist nicht vorgesehen. In diesem Konzept dienen sie lediglich als definierte Schnittstelle für ein Werkzeug. Eine Funktion zur Sicherung gegen Lösen oder zum Festhalten würde ein eigenes, freigegebenes Design sowie eine entsprechende Qualifizierung erfordern – unter Berücksichtigung der tatsächlichen Mutter, Hülse, des Modulstapels, der Montageart und der Betriebsbedingungen.
Ist für diesen Fall ein Anzugsdrehmoment oder eine Spannkraft festgelegt?
Nein. Es liegen keine Angaben zu Drehmoment oder Spannkraft vor. Solche Anforderungen sind Bestandteil der jeweils freigegebenen Baugruppe und des zugehörigen Montageverfahrens. Angaben wie Materialspezifikation, Durchmesser der Mutter, eine Werkzeugdarstellung oder die bloße Möglichkeit, das Teil von Hand zu drehen, reichen nicht aus, um einen allgemeingültigen Montagewert oder eine qualifizierte Sicherungsleistung zu definieren.
Warum müssen sowohl die Auflagefläche als auch das Gewinde geprüft werden?
Beide weisen unterschiedliche spezifizierte Eigenschaften und funktionale Zusammenhänge auf. Ein bestandener Gewindelehrdorn ist kein Nachweis für die korrekte Beschaffenheit der ringförmigen Auflagefläche, die Bauteildicke, die Werkzeugbohrungen oder das einwandfreie Aufliegen auf dem tatsächlichen Modulstapel. Der vereinbarte Prüfplan deckt alle Anforderungen der Zeichnung für den definierten Endzustand ab.
Handelt es sich um ein Bauteil zur Abdichtung gegen Fluide?
Es ist keine Dichtungsfunktion qualifiziert. Der vorgesehene Einsatzzweck ist die Fixierung von Modulen innerhalb einer Anlage. Anforderungen hinsichtlich Abdichtung, Beständigkeit gegen Fressen, Korrosionsverhalten, definierter Sauberkeit oder Sterilität müssten separat festgelegt und verifiziert werden – sie lassen sich nicht allein aus der Tatsache ableiten, dass es sich um einen glänzenden Ring aus rostfreiem Stahl handelt.
Was würde bei einem weiteren Auftrag geprüft werden?
Überprüfung von Gewinde, Modul und Distanzstücken der Hülse; Beurteilung von Sitz, Eingriff, Werkzeugzugang, Material, Endbearbeitung, Schmiermittel sowie Betriebsbedingungen. Genehmigte Änderungen müssen in die kontrollierten Dokumente aufgenommen werden; es darf nicht auf manuell nachjustierte Ringe oder die Befestigungsangaben anderer Baugruppen zurückgegriffen werden.
tanghangyun@oemach.com