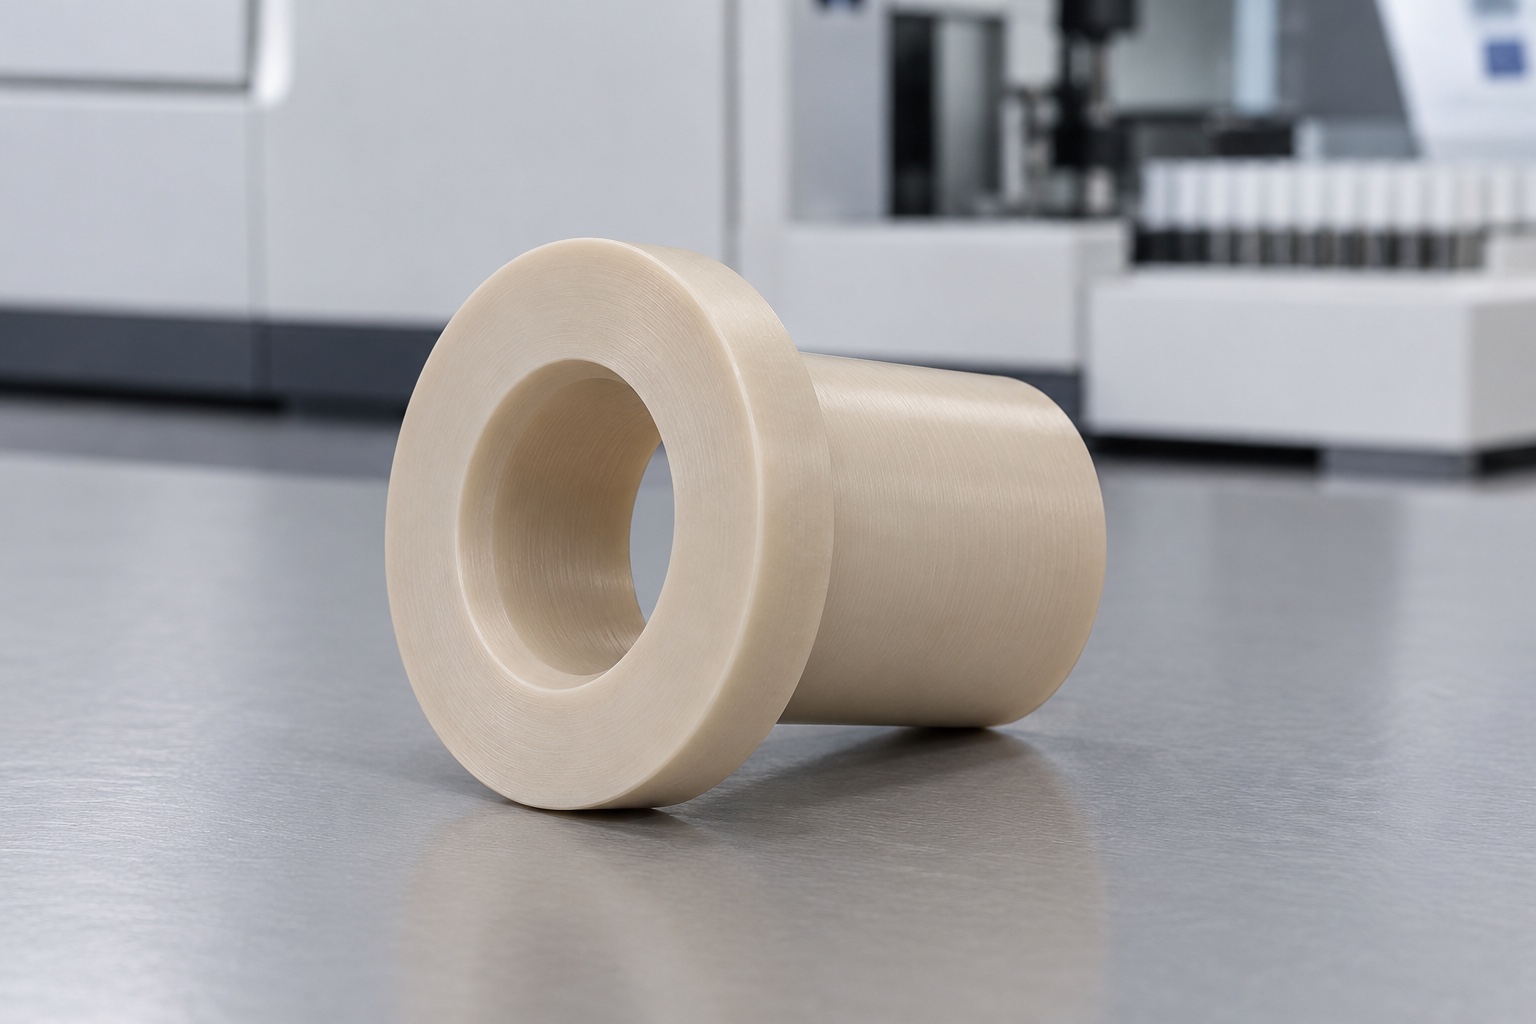
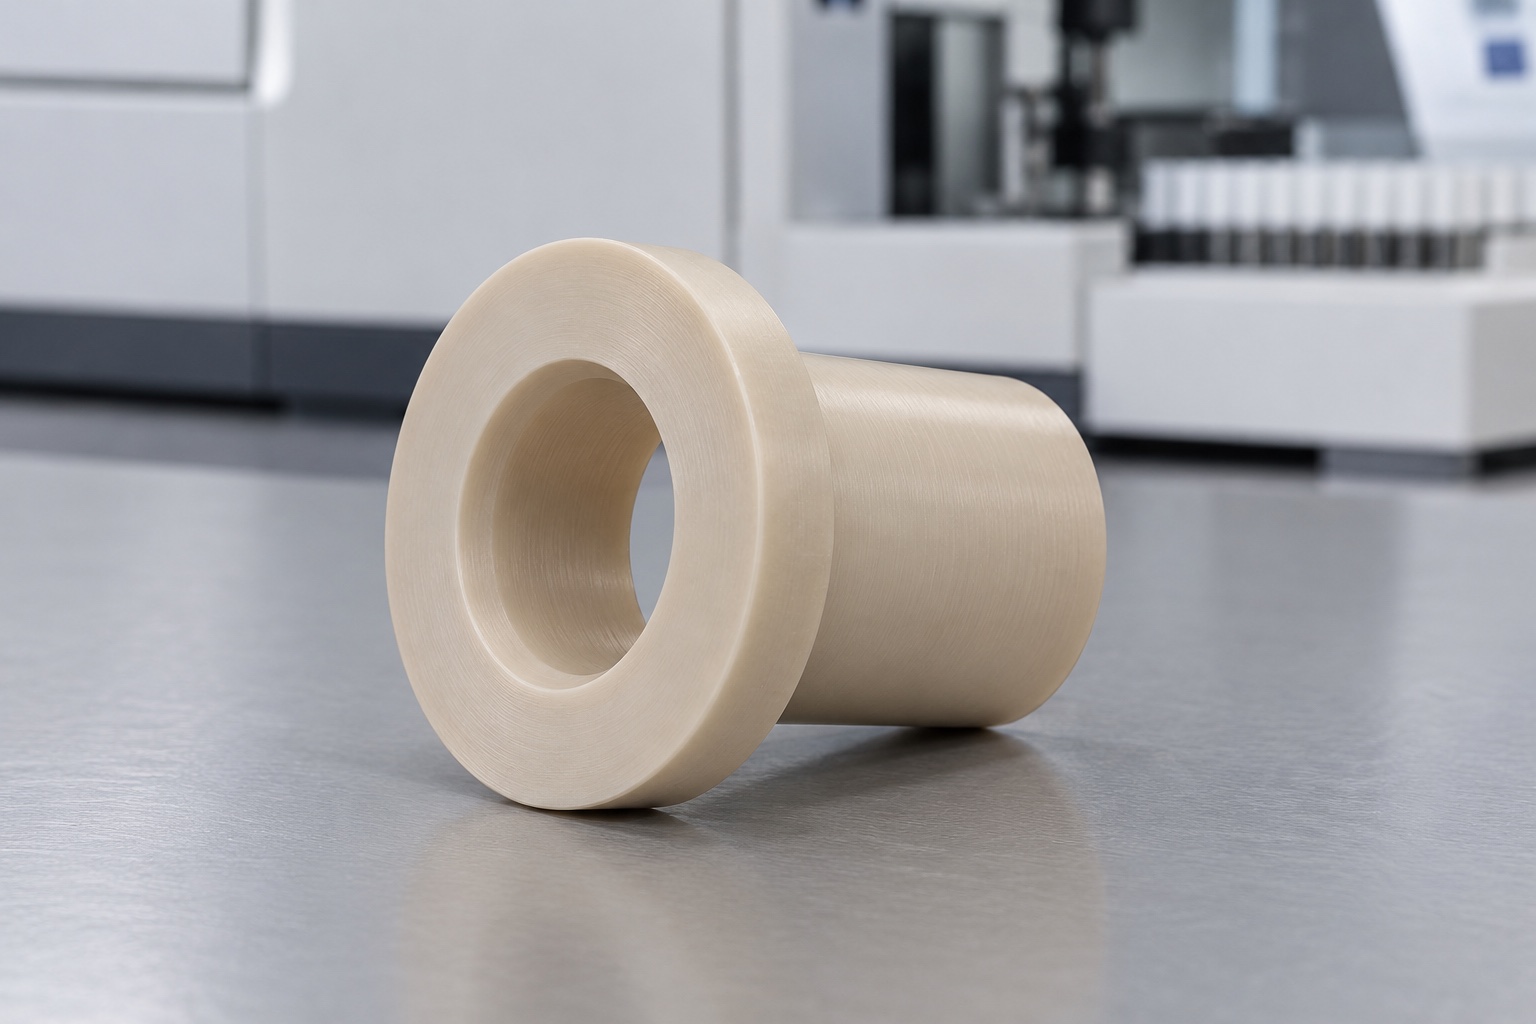
Repräsentative vorgeschlagene Führungshülse
Dieses Beispiel beschreibt einen repräsentativen Vorschlag einer naturfarbenen ungefüllten PEEK-Flanschbuchse für die geräteseitige äußere Sondenträgerwelle eines medizinischen Analysators. Das Konzept besteht aus zylindrischer Hülse, angeformtem breiterem Rundflansch und einer einfachen koaxialen Durchgangsbohrung. Es ist weder Nadellumen noch Fluidkanal oder Probenkontaktteil. Eine tatsächliche Kundenlieferung oder ein gefertigtes Muster wird nicht beschrieben. Erreichte Toleranzen, Bewegungslebensdauer, Partikelwerte, elektrische Isolation, Biokompatibilität, Sterilstatus, medizinische Zertifizierung oder validierte Analysatorleistung werden nicht als gemessene Produktionsergebnisse beansprucht.
Freigegebene Welle und Gehäuse
Ein potenzieller Auftrag würde auf Basis der verbindlichen Zeichnung der Buchse, der exakten Revisionen von Welle und Gehäuse, der Flanschaufnahme, des Verfahrwegs, der Befestigungsart sowie des festgelegten Prüfumfangs abgewickelt. Der Lieferant klärt, welche Merkmale die äußere Welle führen und welche die Hülse im Gehäuse positionieren. Kontaktflächen sowie Bereiche, in denen kein Kontakt zulässig ist, werden explizit definiert. Fehlende Informationen werden vor Beginn der Dreharbeiten geklärt. Im Rahmen der CNC-technischen Prüfung werden keine universellen Lagersitze festgelegt; zudem werden keine Anforderungen aus anderen Sondenbaugruppen (etwa hinsichtlich des Kontakts mit Reagenzien) auf dieses Bauteil übertragen. Die anwendungsspezifische Qualifizierung und die Überprüfung der Bewegungsabläufe liegen weiterhin in der Verantwortung des jeweiligen Entwicklungsteams für das Gerät.
Genaue Polymersorte erhalten
Die Materialdokumentation enthält Angaben zur zugelassenen PEEK-Sorte (ungefüllt), zur Rohmaterialform und zur Chargendokumentation. Die Rückverfolgbarkeit der Rohlinge bleibt während des gesamten Bearbeitungsprozesses (Drehen, Endbearbeitung, Verpackung) gewährleistet. Eine ähnliche Elfenbeinfarbe rechtfertigt nicht den Einsatz eines gefüllten, modifizierten oder anderen Polymers in medizinischer Qualität. Materialzugabe und Spannbereiche werden vor der Auswahl des Bearbeitungswegs geprüft. Die Materialnachweise dienen der Identifizierung innerhalb des vereinbarten Umfangs, nicht dem Nachweis der biologischen Verträglichkeit, der Beständigkeit gegenüber chemischen Einflüssen oder der elektrischen Isolation der fertigen Hülse. Für solche Anwendungsanforderungen sind eigene, vereinbarte Bewertungs- und Abnahmenachweise erforderlich.
Innen- und Außenbezüge planen
Die Drehfolge würde die Beziehung zwischen Durchgangsbohrung, Hülsenaußenfläche und Flanschsitz über alle Operationen berücksichtigen. Freigegebene Spannkontakte und Aufspannwechsel würden definiert, statt eine beliebige Rohfläche als Funktionsbezug zu verwenden. Übermäßige Spannung, die das Bauteil verformt, wäre zu vermeiden; Späne wären vor dem Umspannen zu entfernen. Zwischenmaße könnten die Prozessentwicklung unterstützen. Endabnahme beträfe den vereinbarten ausgespannten Zustand nach relevanter Bearbeitung und Endprozessen. Nutzbare Führungs- und Sitzflächen blieben während der vorgeschlagenen Fertigung eindeutig identifizierbar.
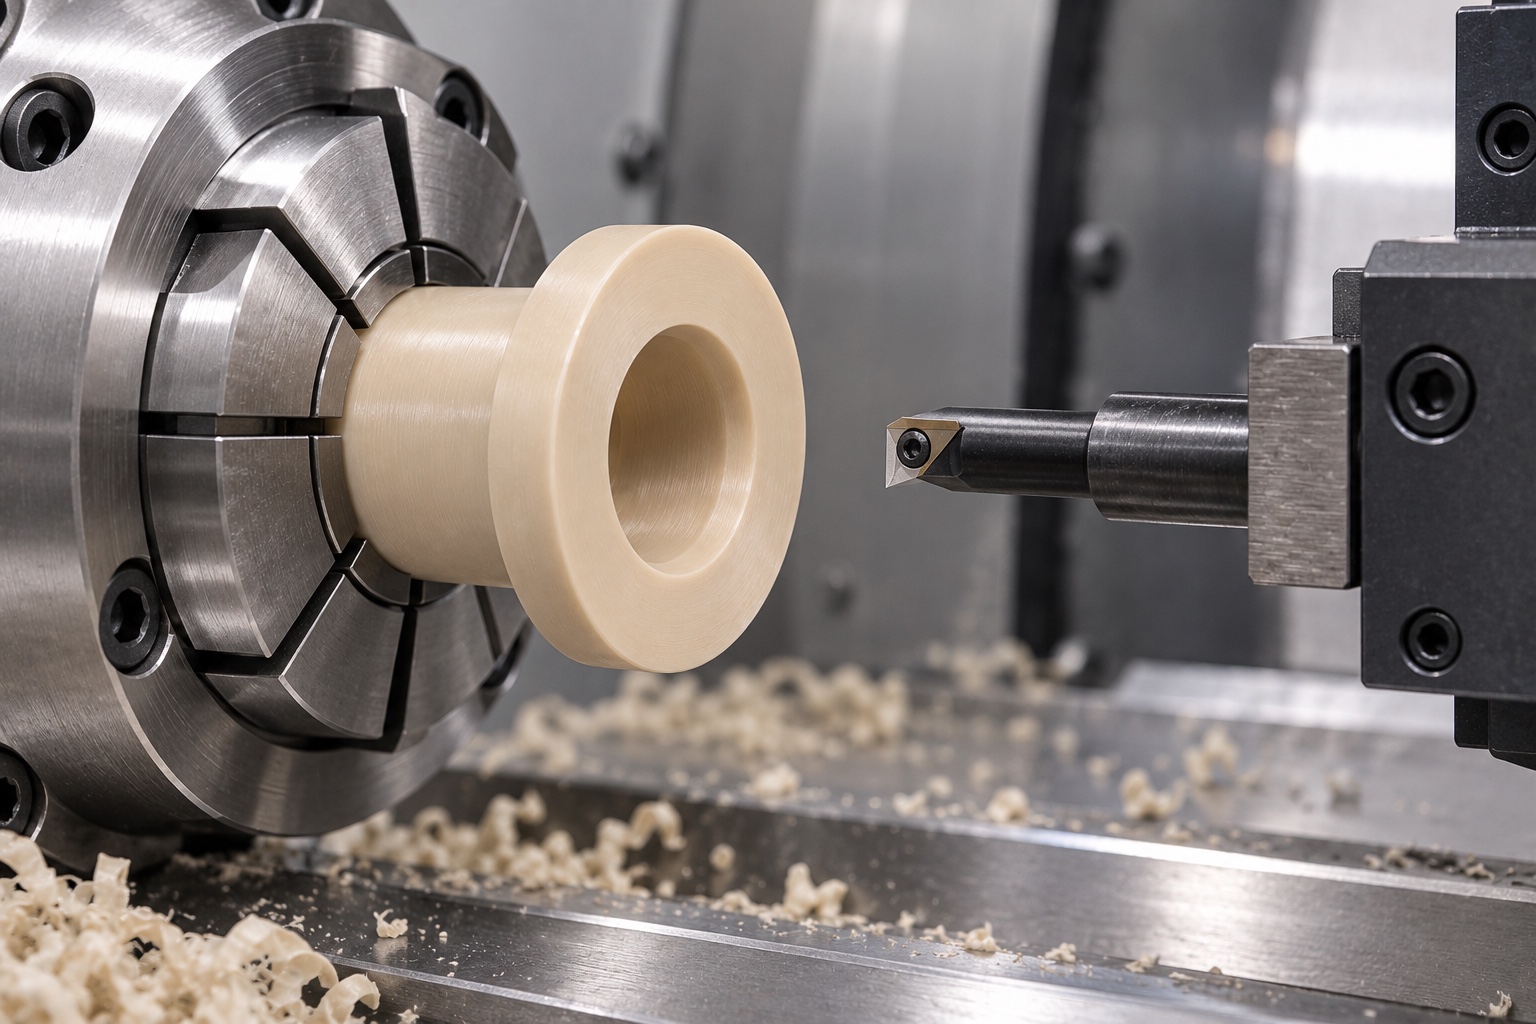
Durchgehende Führungsbohrung bearbeiten
Die Durchgangsbohrung entspricht den genehmigten Anforderungen an Größe, Nutzlänge, Form und Eintritt. Werkzeugzugänglichkeit und zulässige Übergänge werden vor der Produktion geprüft. Aus dem Konzept werden keine Dichtungsnut, kein Radialanschluss und kein verdeckter Einsatz abgeleitet. Die Bohrung wird nicht lediglich vergrößert, um eine nicht spezifizierte Welle frei beweglich zu machen. Autorisierte Anpassungen werden in die Dokumente für die kontrollierte Geometrie und die Inspektion aufgenommen. Das resultierende Merkmal bleibt eine spezifizierte mechanische Führungsfläche und dient nicht als Nachweis für akzeptable Verschleißlebensdauer, Abriebbildung oder analytische Leistung im gesamten Trägermechanismus des medizinischen Analysegeräts.
Hülse und Flansch aufeinander beziehen
Hülsenlänge, Außendurchmesser, Flanschdicke und nutzbare Auflagefläche entsprechen der freigegebenen Zeichnung. Der Lieferant trennt den Gehäusesitz vom Wellenführungskontakt und gewährleistet die Einhaltung der genehmigten Übergangsgeometrie. Anforderungen an Haltekraft, Verdrehsicherung oder Montagekraft bedürfen einer separaten Definition, sofern sie in der tatsächlichen Baugruppe auftreten. Aus praktischen Gründen wird kein zusätzlicher Schlitz oder Einsatz eingeführt. Modellkonflikte werden vor der Bearbeitung geklärt, um Nachfolgeaufträge unabhängig von nicht dokumentierten Gehäusemustern, geänderten Wellenoberflächen oder manuellen Anpassungen zu gewährleisten, die die vorgesehene Kontakt- und Montageanordnung verändern.
Kanten und endgültigen Oberflächenzustand sichern
Bei der Oberflächenbearbeitung werden Bohrungseinführungen, Flanschgrenzen und Hülsenende auf anhaftendes Material oder unerwünschte scharfe Kanten geprüft. Die nutzbare Führungslänge und der zulässige Sitz werden erhalten, anstatt eine breite Verrundung vorzunehmen, die die Passung verändert. Die Reinigung erfolgt gemäß den Vorgaben für das verwendete Material. Weiterverarbeitungsschritte erfordern eine Überprüfung und entsprechende Endzustandskontrollen. Ein glattes Erscheinungsbild stellt keine quantifizierte Reinheit, validierte Dekontamination oder sterile Lieferung dar. Zulässige Oberflächen werden während der Handhabung geschützt, und jede autorisierte Oberflächenanpassung bleibt nachvollziehbar, anstatt eine Geometrieänderung vor der Erstmusterprüfung oder Montagebeobachtung zu verbergen.
Nach vereinbarter Konditionierung prüfen
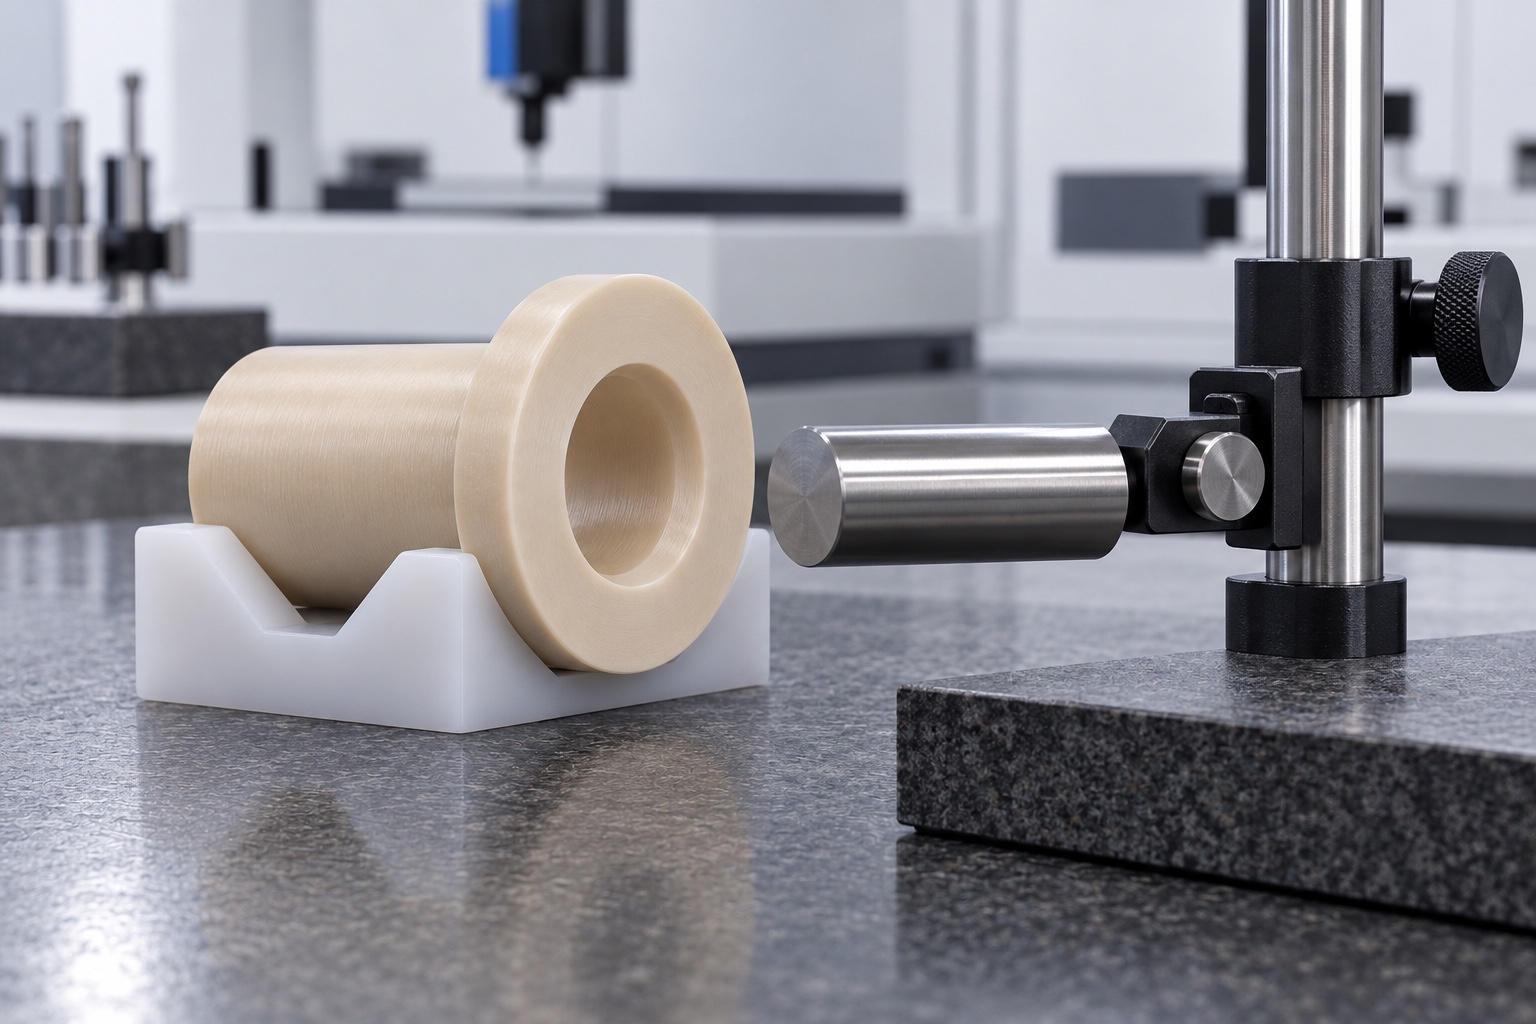
Der Prüfplan definiert die Konditionierung, die Unterstützung, den Messkontakt und den relevanten Zeitpunkt nach der Bearbeitung oder Endbearbeitung. Er umfasst die spezifizierte Bohrung, die Nutzlänge, die Außenmaße, den Flansch und die Bezugsverhältnisse. Ein Außenmaßbericht oder eine Eingangslehre allein reichen nicht aus, um alle Merkmale zu überprüfen. Nicht erreichbare Anforderungen werden vor der Produktion geklärt. Lieferant und Käufer vereinbaren die tatsächliche Endkomponentenprüfung und trennen die Abnahme von der Passung mit einer Welle. Dokumentierte Zustände ermöglichen den Vergleich zwischen geprüften Teilen, anstatt Beobachtungen zu fixierten, freigegebenen und eingebauten Teilen ohne Erläuterung zu vermischen.
Erstmusterumfang ohne erfundene Ergebnisse
Das vorgeschlagene Erstmusterunterlagen enthält Angaben zur Zeichnungsrevision, zur Polymercharge, zu den nummerierten Anforderungen und zu den vereinbarten Methoden. Es werden keine numerischen Ergebnisse angegeben, da für dieses repräsentative Beispiel kein Muster oder Messprotokoll existiert. Tatsächliche Abweichungen und genehmigte Änderungen bleiben nachvollziehbar. Die Maßkonformität liefert keine Angaben zur Lebensdauer, zu quantifizierten Verschleißpartikeln, zur elektrischen Isolation oder zur Biokompatibilität. Die Aufzeichnung dient der Unterscheidung gemessener Bauteileigenschaften von optionalen Montagebeobachtungen und unabhängigen Gerätequalifizierungen. Ein Foto einer Messuhr oder Drehmaschine veranschaulicht einen Prozess, beweist aber nicht, dass eine bestimmte Bohrungstoleranz erreicht wurde.
Versuch auf identifizierte Schnittstellen begrenzen
Ein vereinbarter Versuch könnte Einführen, Flanschsitz, festgelegte Bewegung und Ausbau mit identifizierten Wellen-, Gehäuse- und Buchsenrevisionen beobachten. Freigegebene Schmier- und Haltekomponenten würden dokumentiert. Unerwarteter Widerstand wäre vor Geometrieänderungen zu klären. Leichtgängige Handbewegung würde weder Lebensdauer, Partikelbildung, Positionierwiederholbarkeit noch analytische Leistung qualifizieren. Versuchshülsen blieben von abgenommener Produktion getrennt. Freigegebene Änderungen würden in überarbeitete Unterlagen eingehen, statt ein manuell angepasstes Muster als universelle Lehre oder Freigabe für andere Trägerwellen, Gehäusesitze oder Reinigungsexpositionen zu verwenden.
Verpackung ohne Druck auf die Führung
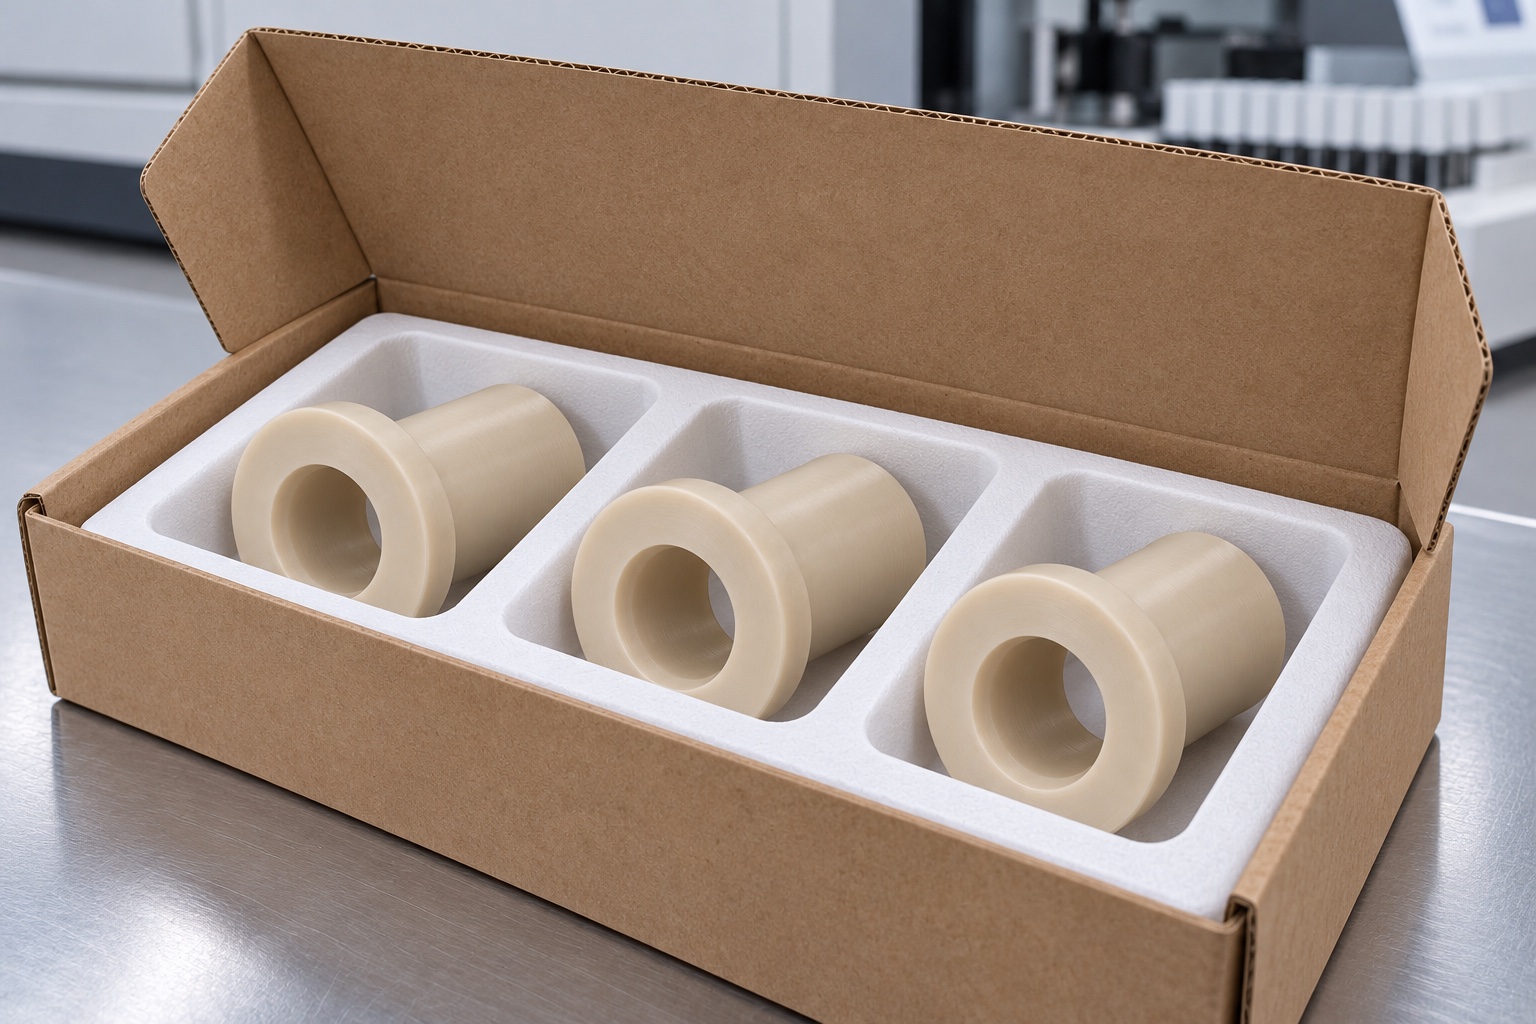
Fertige Buchsen werden von den Hartteilen getrennt, um Beschädigungen an Bohrungseinführungen und Flanschsitzen während des Transports zu vermeiden. Die Verpackungsvorrichtungen würden ein Zusammendrücken der Hülse oder das Ablagern von nicht zugelassenem Material im Inneren der Bohrung verhindern. Charge, genaue Güteklasse, Revisions- und Prüfstatus werden der Sendung beigefügt. Mechanischer Schutz impliziert keine sterile Lieferung oder validierte Reinheit. Wareneingangskontrollen unterscheiden modifizierte Prototypen, Bohrungsvarianten und freigegebene Teile vor der Installation. Das Geräteteam ist weiterhin für die eigenständigen Montage-, Betriebs- und Reinigungsbewertungen gemäß der tatsächlich zugelassenen Konfiguration des medizinischen Analysegeräts verantwortlich.
Kontrollierte Fertigungsreferenz
Die Abschlussdokumentation enthält das freigegebene Modell und die Zeichnung, die exakten Schnittstellen zwischen Außenwelle und Gehäuse, Materialnachweise, Konditionierungs- und Prüfanforderungen, genehmigte Prozessänderungen und den Verpackungsumfang. Prototypenanpassungen werden vor der Wiederholungsfertigung in überarbeitete Dokumente aufgenommen. Änderungen an Wellenoberfläche, Hub, Gehäusesitz, Fixierung, Schmierung oder Reinigungseinwirkung lösen eine Überprüfung aus. Dieser repräsentative Arbeitsablauf veranschaulicht ein definiertes CNC-Drehprojekt, ohne Kundenhistorie oder medizinische Zulassung des fertigen Teils zu erfinden und ohne eine konforme PEEK-Führungshülse als Nachweis für qualifizierte Bewegung, Probenintegrität oder validierte analytische Leistung zu verwenden.
Technischer Herstellerhinweis: www.ensingerplastics.com.
FAQ
Gibt es zu diesem Fall eine vermessene Produktionsbuchse?
Nein. Dies ist ein beispielhafter Fertigungsablauf mit Abbildungen. Es liegen keine tatsächlichen Kundenlieferungen, Messdaten des ersten Teils oder Leistungsergebnisse vor. Für ein reales Projekt wären eigene Freigabedokumente, Materialaufzeichnungen und Abnahmenachweise erforderlich.
Führt die Bohrung eine Probenkontaktnadel?
Nicht in diesem Beispiel. Der vorgesehene Anwendungsbereich umfasst eine geräteseitige äußere Trägerwelle; ein Kontakt mit Patienten, Proben, Reagenzien oder Flüssigkeiten ist hierbei nicht vorgesehen. Ein anderer Kontaktpfad würde eine gesonderte, kontrollierte Überprüfung von Design, Material und Anwendung erfordern.
Warum sollte genau diese PEEK-Sorte beibehalten werden?
Gefüllte, modifizierte und ungefüllte Materialien sind nicht allein deshalb austauschbar, weil sie sich optisch ähneln. Die zugelassene Sorte sowie die spezifische Materialcharge müssen rückverfolgbar bleiben. Die Materialidentität allein lässt noch keinen Rückschluss auf die medizinische Eignung, die Reinigungskompatibilität oder die funktionale Leistung der fertigen Buchse zu.
Könnte eine erfolgreiche Passung die Überprüfung der Bohrung ersetzen?
Nein. Eine definierte Beobachtung der Wellenpassung kann einen vereinbarten Maßplan ergänzen, aber nicht automatisch die Prüfung von Bohrungsform, effektiver Führungslänge, Flansch und Referenzmaßen ersetzen. Für eine aussagekräftige, begrenzte Montagebeurteilung müssen die tatsächliche Welle, das Gehäuse, der jeweilige Revisionsstand sowie die Einsatzbedingungen dokumentiert werden.
Werden Angaben zur Lebensdauer unter Bewegung oder zur Partikelbildung gemacht?
Nein. Für dieses beispielhafte Szenario liegen keine entsprechenden Daten vor. Solche Anforderungen würden gesonderte Bewertungen des vollständigen Mechanismus unter realen Betriebsbedingungen erfordern. Maßhaltigkeit und eine leichtgängige manuelle Bewegung lassen keine Rückschlüsse auf die Verschleißlebensdauer, die Partikelbildung oder die analytische Genauigkeit zu.
Was sollte vor einer erneuten Bestellung überprüft werden?
Überprüfen Sie die Revisionsstände von Welle und Gehäuse, die Kontaktbereiche, die Geometrie von Bohrung und Flansch, die verwendete Polymersorte, die Konditionierung, die Befestigungsart sowie die Einwirkung von Schmiermitteln und Reinigungsprozessen. Genehmigte Anpassungen sollten in die freigegebenen Unterlagen aufgenommen werden, um zu verhindern, dass ein modifizierter Prototyp als undokumentierte Referenz für die zukünftige Produktion dient.
tanghangyun@oemach.com