
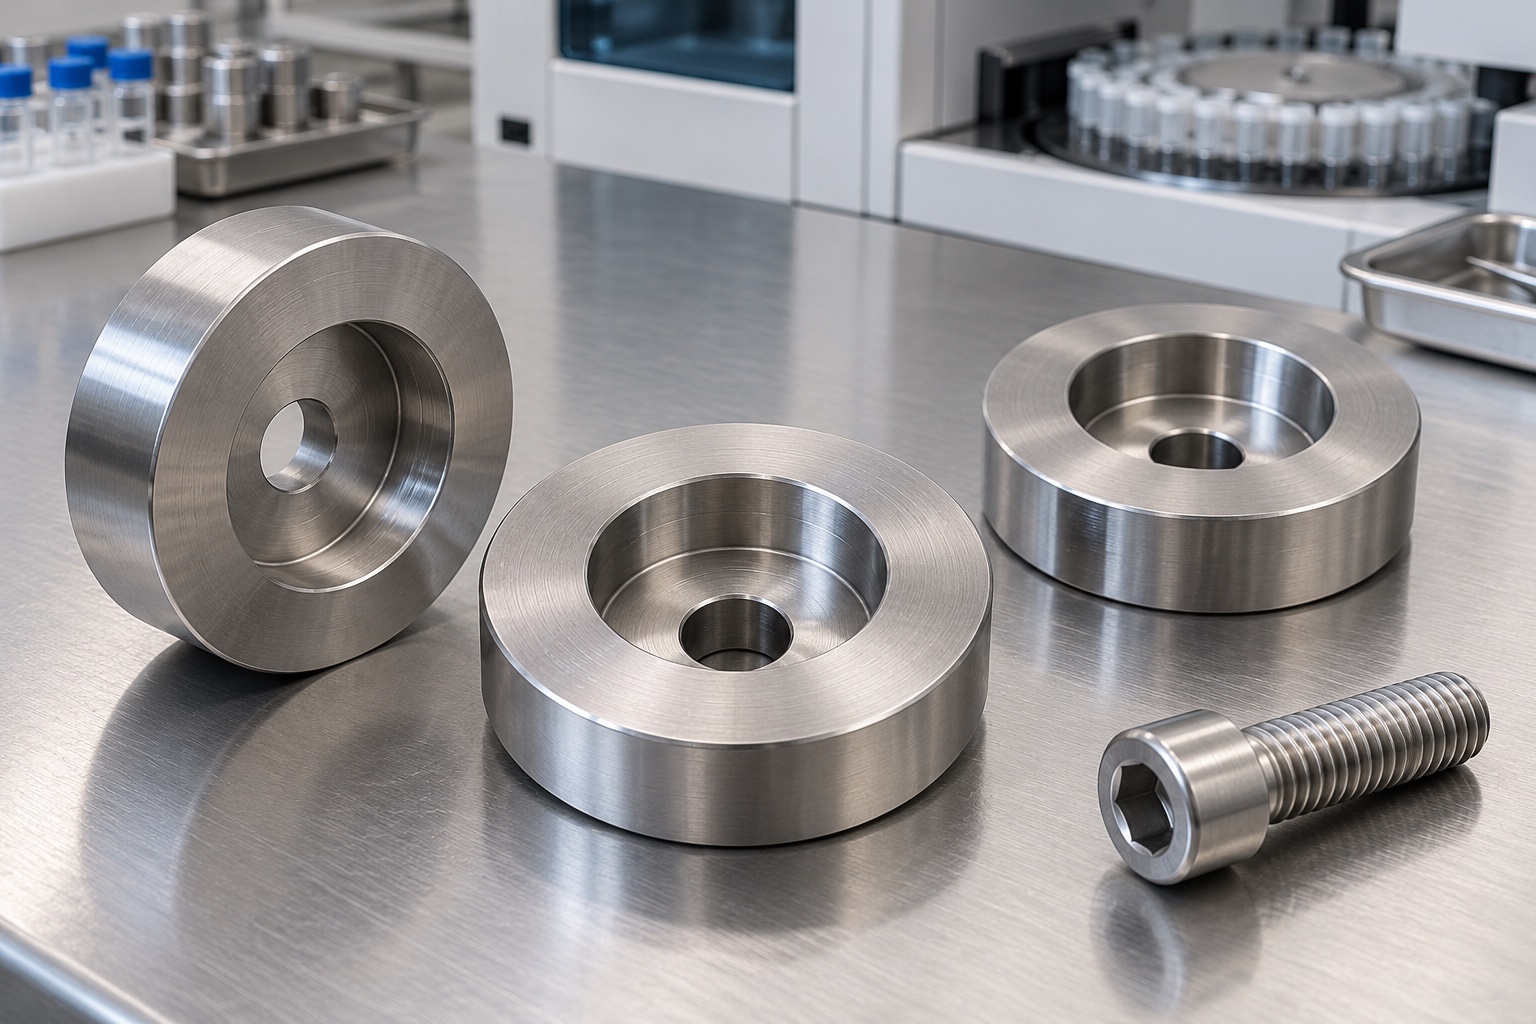
Repräsentative vorgeschlagene Montagescheibe
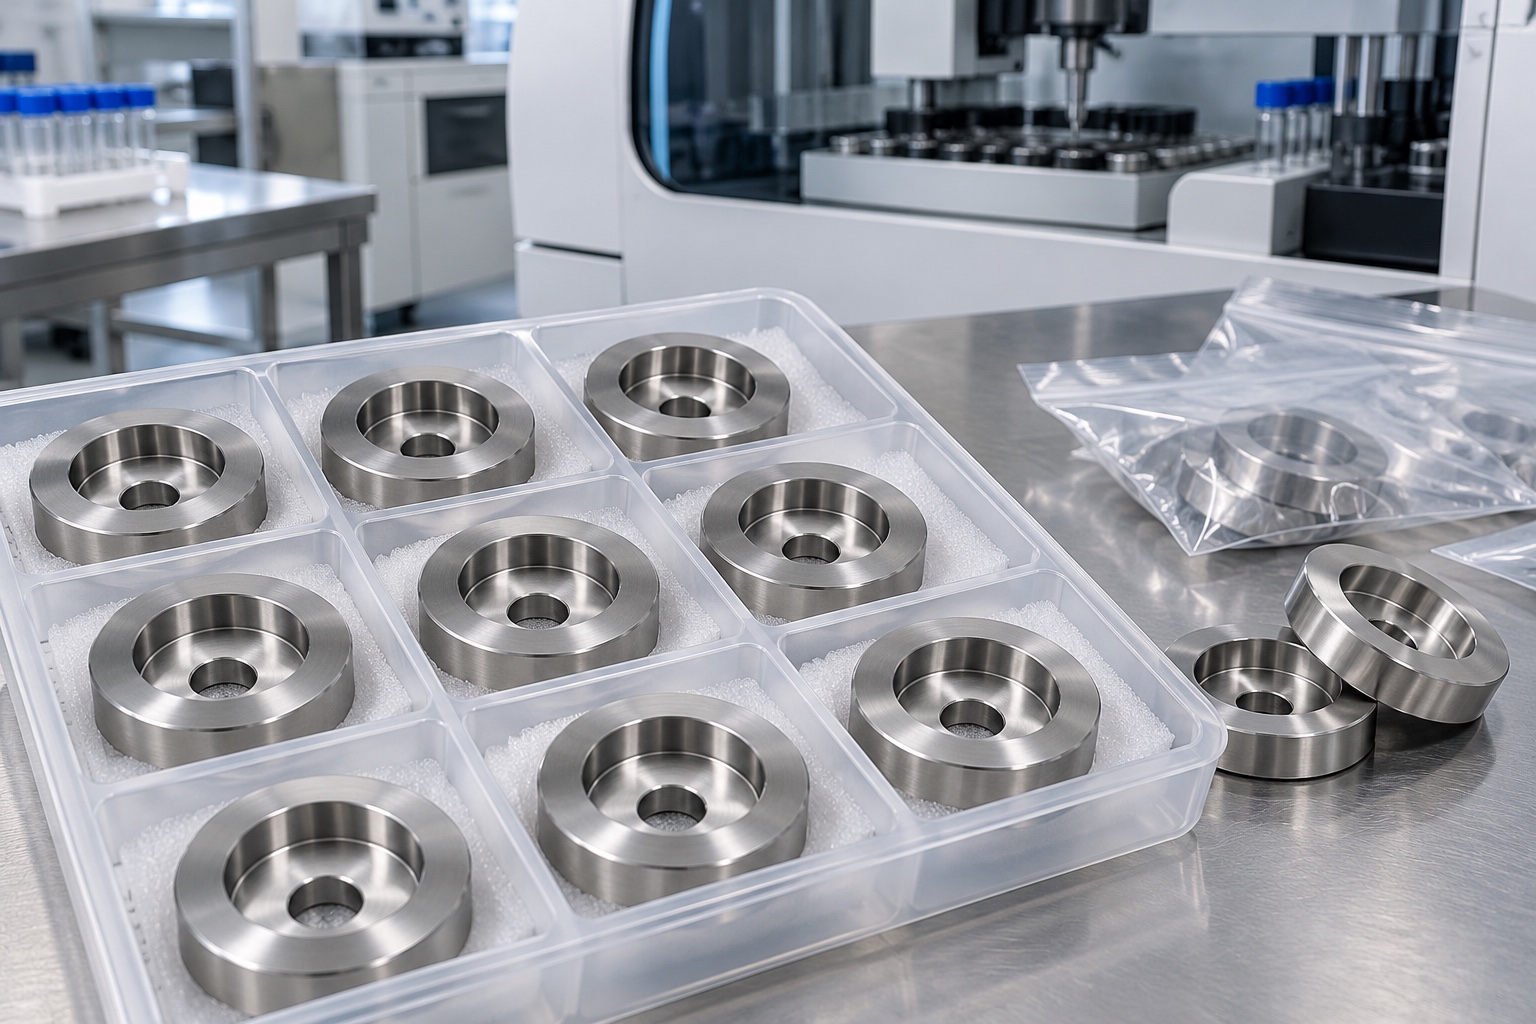
Dieses Beispiel beschreibt eine vorgeschlagene einteilige 316L-Edelstahlscheibe für eine geräteseitige Befestigung in einem medizinischen Analysator. Die dicke runde Scheibe hat eine Zylindersenkung mit ebener Ringschulter sowie eine kleinere konzentrische Durchgangsbohrung. Sie hat weder Gewinde, Kegelsitz noch Dichtungsnut. Beschrieben wird ein repräsentativer CNC-Drehablauf, keine tatsächliche Kundenlieferung oder lastqualifizierte Verbindung. Erreichte Toleranzen, Klemmkraft, Losdrehsicherheit, Ermüdungsergebnisse, Sterilstatus, medizinische Zertifizierung oder validierte Gerätesicherheit werden nicht als nachgewiesene Ergebnisse dargestellt. Die Bilder zeigen Geometriekonzepte und keine gemessenen Produktionsteile.
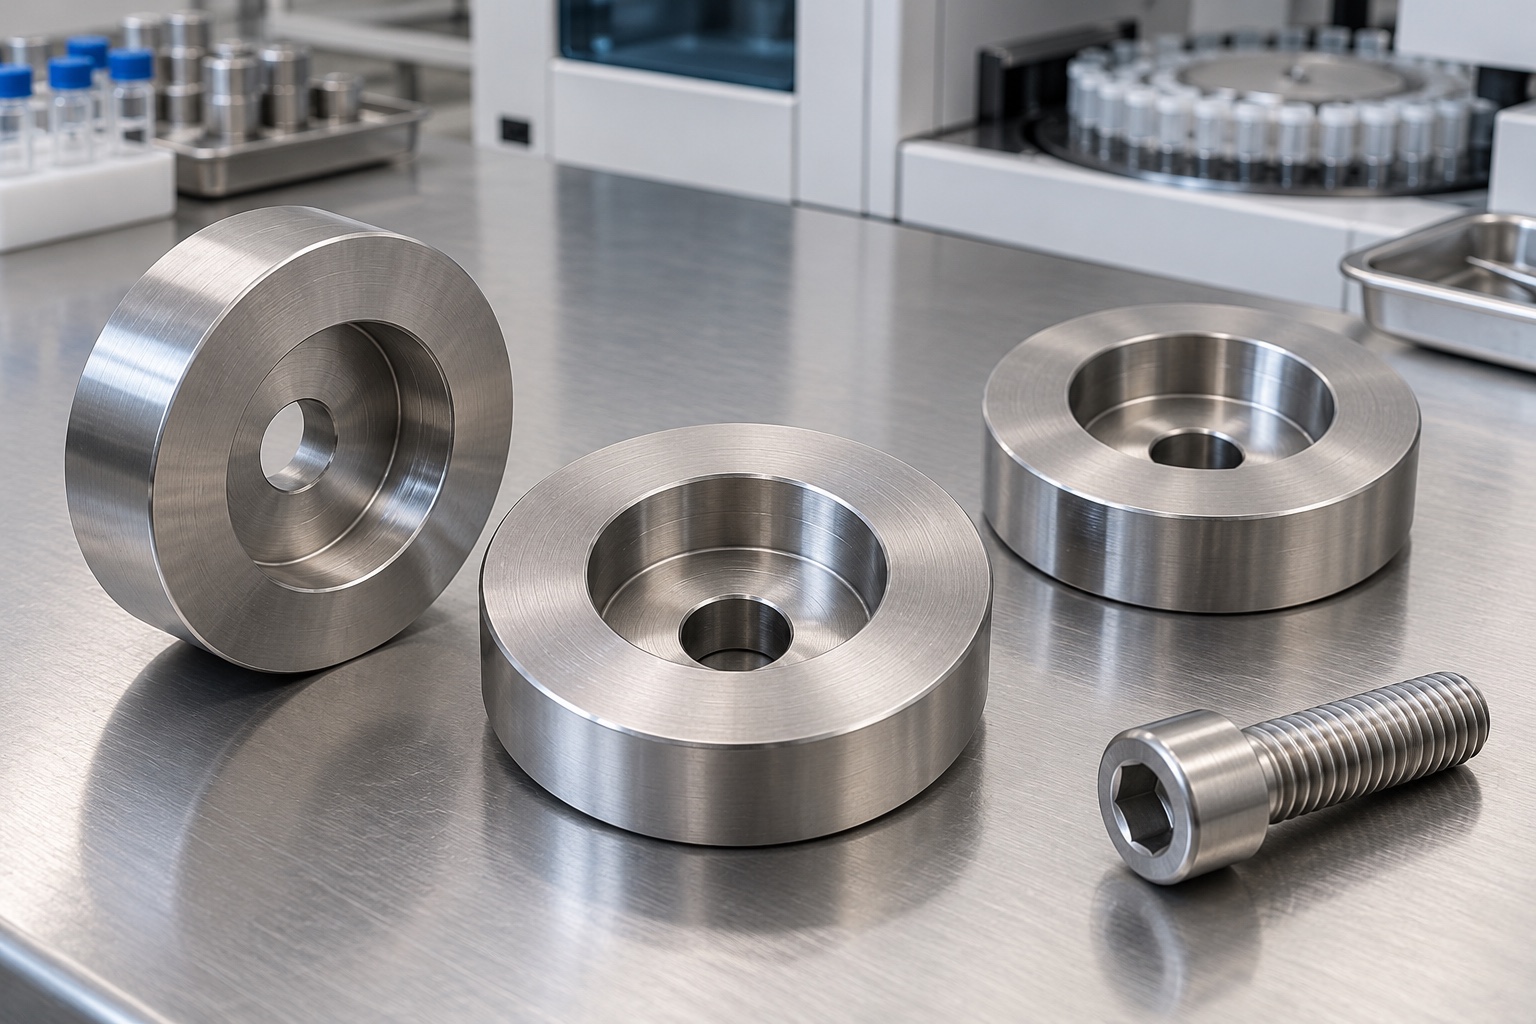
Tatsächlicher Kopf und Gegenaufbau
Der vorgeschlagene Auftrag würde mit einem kontrollierten Modell und einer kontrollierten Zeichnung, der genauen Identität der Befestigungselemente, der Unterkopfgeometrie, dem passenden Stapel, der Kontaktabsicht und den Prüfergebnissen beginnen. Bei der Überprüfung würde zwischen Aussparungsspielraum und der Innenschulter und den unteren Kontaktbereichen unterschieden. Fehlende Anforderungen würden vor der Kalkulation und Fertigung geklärt. Ein generisches Schraubenmuster würde nicht alle Akzeptanzbedingungen definieren. Die Dreh- und Maßprüfung würde getrennt bleiben von optionalen Sitzdemonstrationen und unabhängigen Bewertungen der Klemmkraft, Festigkeit oder des Befestigungssystems, die dem verantwortlichen Designprogramm für medizinische Geräte und der tatsächlichen Montagekonfiguration zugewiesen sind.
Freigegebenen Edelstahlzustand erhalten
Die Materialbestellung würde den angegebenen 316L-Zustand, die Rohmaterialform und die Nachweise angeben. Die Chargenidentität bliebe den geschnittenen Rohlingen über Drehen, Nachbearbeitung, Endbehandlung und Versand zugeordnet. Ein ähnlich aussehender Stab oder eine gehärtete Katalogscheibe wären nicht automatisch gleichwertig. Der Lieferant würde Bearbeitungszugabe und Spannkontakte prüfen, bevor er die Fertigungsfolge festlegt. Für jede Substitution ist vor der Verwendung eine Genehmigung erforderlich. Materialdokumente würden den Umfang der gekauften Komponenten belegen und nicht die Festigkeitsklasse, das Reibungsverhalten, die Klemmkapazität oder die Eignung einer anderen Unterlegscheibe für jede Befestigungsanordnung und Einsatzumgebung medizinischer Geräte festlegen.
Kontakt- und Bohrungsbezüge
Durch das anfängliche Drehen würden die genehmigten zylindrischen und Flächenreferenzen erstellt, die für die Zuordnung der Aussparung, des kleineren Durchgangslochs und des unteren Sitzkontakts erforderlich sind. Durch die Werkstückspannung würden diese Beziehungen erhalten bleiben, ohne die Scheibe zu verzerren oder akzeptierte Flächen während der Umkehrung zu beschädigen. Die Späne an den Spannfutterkontakten würden vor der Rüstübertragung kontrolliert. Der Lieferant würde den verbleibenden Abschnitt unter der Senkung berücksichtigen und ihn bei späteren Arbeiten schützen. Zwischenprüfungen könnten den Weg unterstützen, aber bei der Endabnahme würde sich die hergestellte Unterlegscheibe in ihrem vereinbarten Zustand und nicht nur unter Anwendung einer übermäßigen Haltekraft befassen.
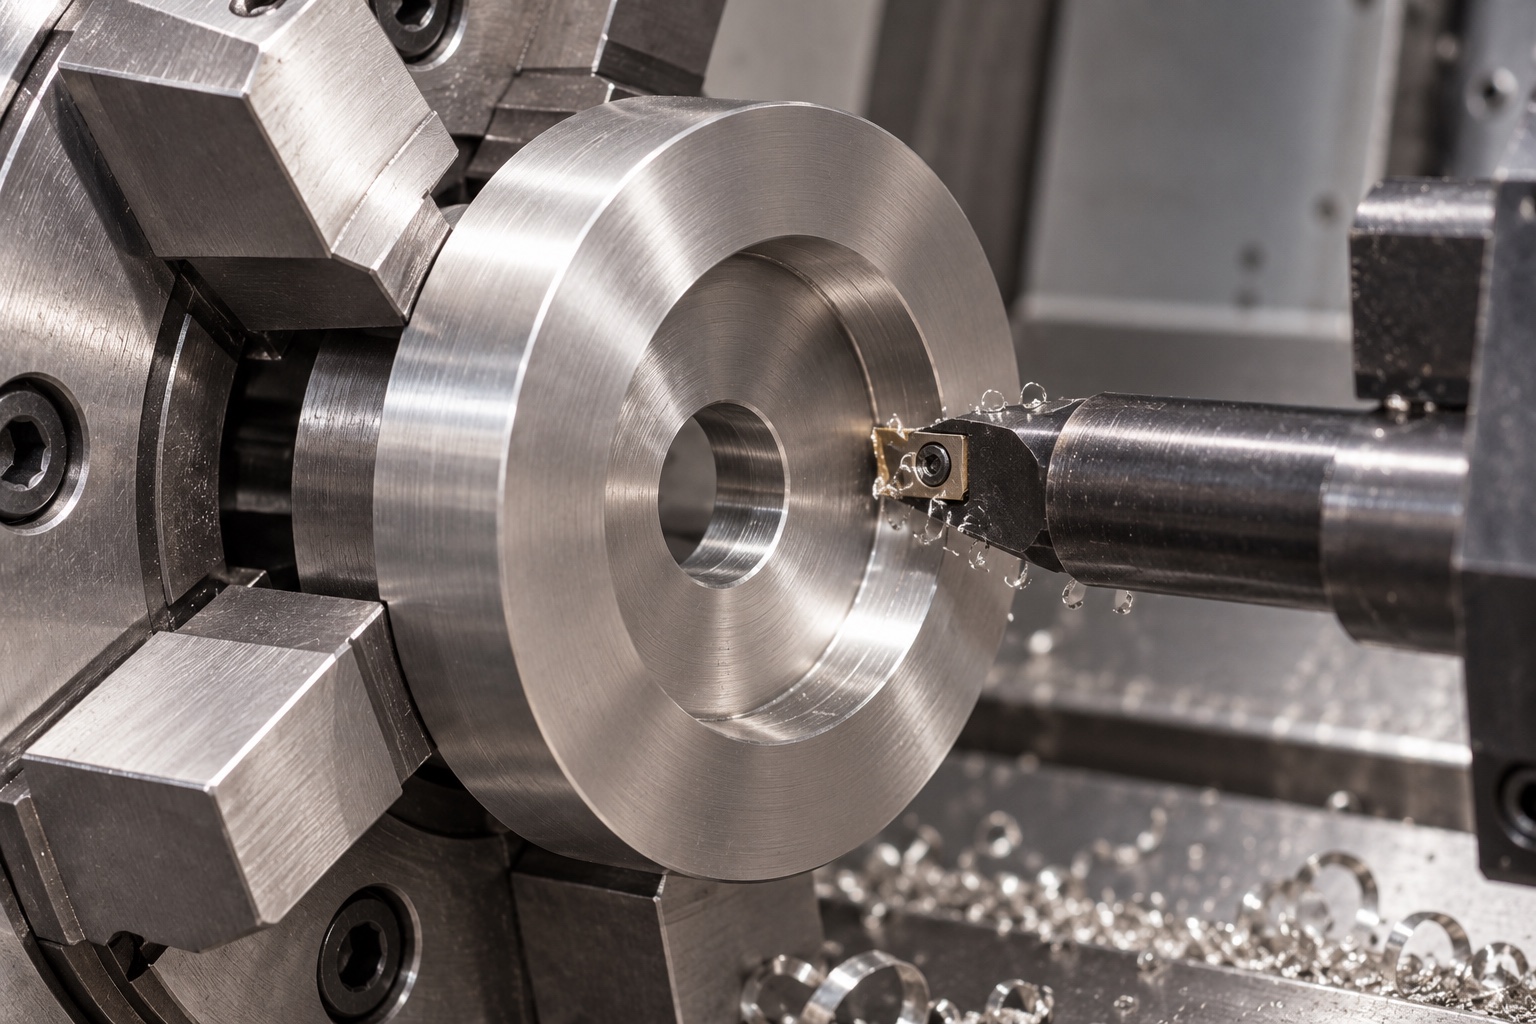
Zylindersenkung und ebene Schulter drehen
Der Durchmesser der Aussparung, die Tiefe, die Schultergeometrie und das verbleibende Material richten sich nach der genehmigten Zeichnung und den Informationen zu den Befestigungselementen. Der Werkzeugzugriff und die zulässigen Übergänge würden vor der Produktion überprüft. Eine vorgeschlagene Entlastung oder ein vorgeschlagener Radius würde eine Genehmigung erfordern, wenn dadurch der kontrollierte Kontakt geändert würde. Der Lieferant vertiefte die Senkung erst, wenn eine nicht identifizierte Schraube bündig erschien. Autorisierte Änderungen würden in kontrollierte Fertigungs- und Prüfdokumente einfließen. Die akzeptierte Aussparung würde ein definiertes mechanisches Merkmal bleiben, nicht eine konische Senkung, eine Dichtungskammer, ein Federelement oder ein Beweis für ein geprüftes Klemmkraftergebnis in der installierten Verbindung.
Kleine Durchgangsbohrung kontrollieren
Das Durchgangsloch würde den freigegebenen Größen-, Positions- und Kantenanforderungen in Bezug auf die Aussparung und die Funktionsreferenzen entsprechen. Sein Räumungs- oder Ortungszweck würde explizit bleiben. Der Lieferant würde das tatsächliche Verbindungselement und den passenden Stapel überprüfen, ohne einen Schlitz, eine zusätzliche Fase oder eine größere Öffnung einzuführen, um eine lockere Demonstration zu verbessern. Abweichungen zwischen Modell und Zeichnung würden vor Produktionsentscheidungen geklärt. Jede akzeptierte Änderung würde aufgezeichnet, sodass spätere Chargen nicht von der Einstellung eines bestimmten Bedieners, der Ersatzschraube oder einer nicht dokumentierten Änderung des verbleibenden Materials um die Kontaktschulter abhingen.
Kontaktgeometrie beim Nachbearbeiten erhalten
Die Endbearbeitungssequenz würde den Senkbohrungseingang, die Innenschulter, die Durchgangslochausgänge und die Außengrenzen auf anhaftendes Material oder unerwünschte scharfe Merkmale untersuchen. Durch das Entfernen würden der flache Sitz und die nützlichen Kontaktbereiche erhalten bleiben, anstatt den Boden der Aussparung weitgehend abzurunden. Durch aggressives Polieren würde die beschädigte Geometrie nicht verdeckt. Die Reinigung erfolgt nach dem erworbenen Umfang. Jeder genehmigte Passivierungs-, Beschichtungs- oder andere Endprozess würde eine Dokumentation und relevante Endzustandsprüfungen erfordern. Eine helle Oberfläche würde weder gemessene Reibung, Korrosionsleistung, quantifizierte Sauberkeit, Sterilität noch die Kapazität der gesamten Befestigungsanordnung für medizinische Geräte belegen.
Zugängliche Tiefen- und Flächenprüfung
Der Maßplan würde funktionale Referenzen und geeignete Methoden für Gesamtdicke, Aussparungsdurchmesser und -tiefe durch Abstand und spezifizierte Kontaktbeziehungen identifizieren. Ein Messkontakt müsste Zugang zur Schulter haben, ohne eine Kante zu überbrücken oder eine unabhängige Oberfläche zu melden. Betreuung und Abschlussbehandlung würden protokolliert. Die äußere Größe und eine Beobachtung des Schraubensitzes wären unzureichend, wenn andere kontrollierte Eigenschaften die Schnittstelle definieren würden. Unklare oder unzugängliche Anforderungen würden vor der Produktion gelöst und nicht stillschweigend durch eine günstige Montagedemonstration oder eine nicht identifizierte Schraube als Universallehre ersetzt.
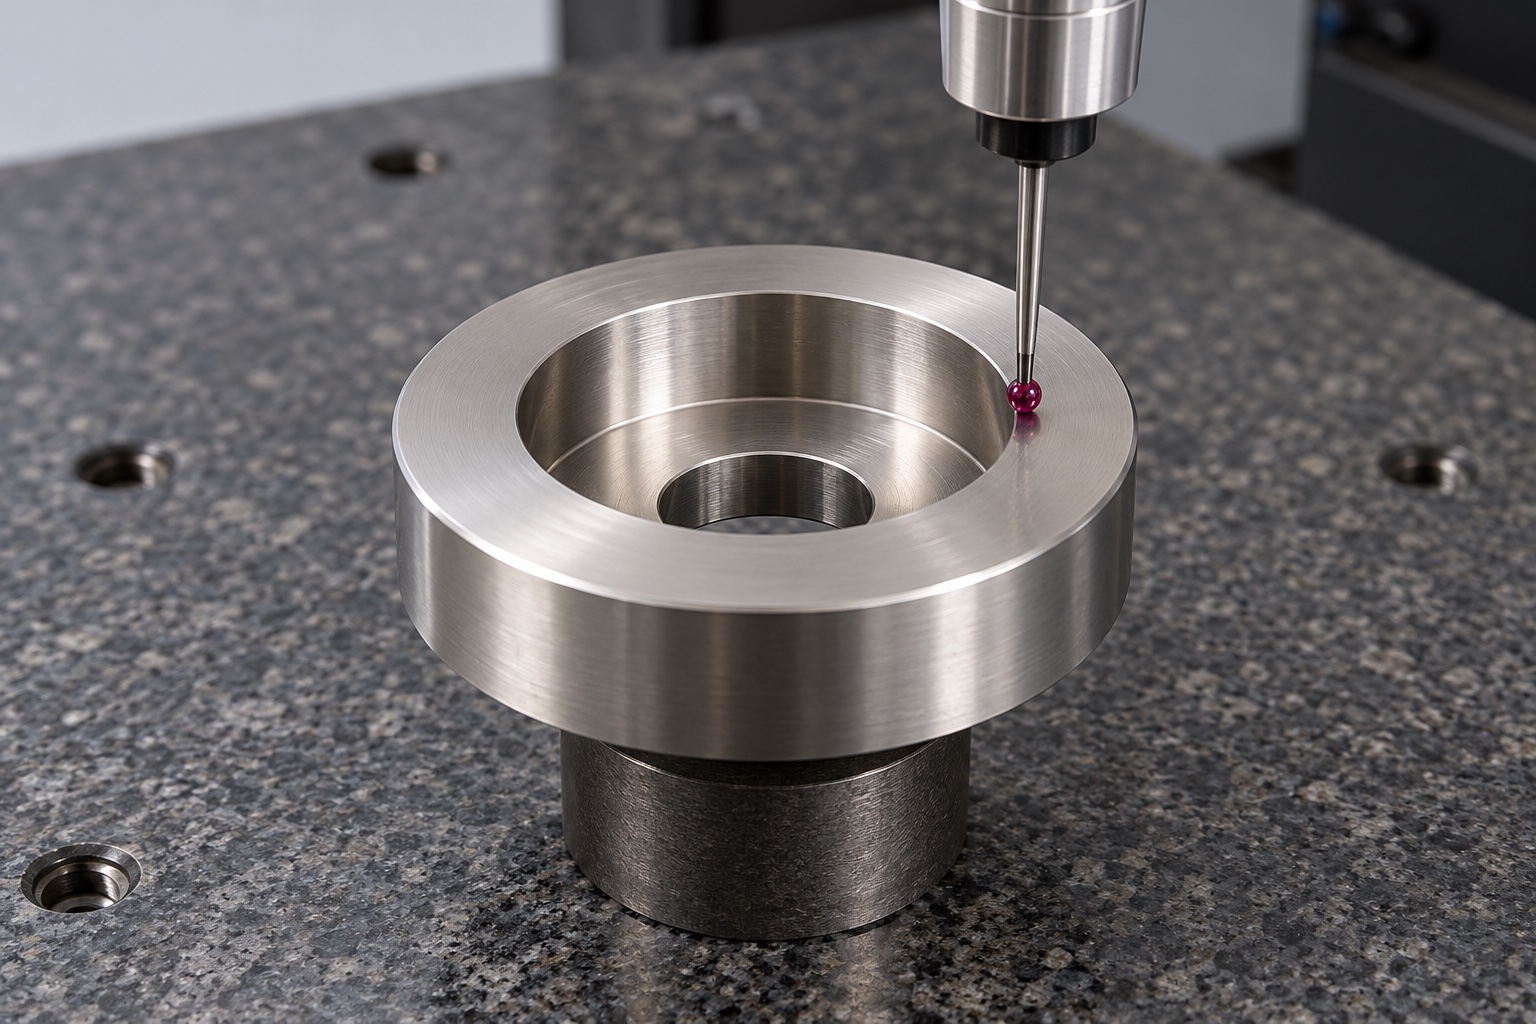
Erstmusterunterlagen ohne erfundene Werte
Der vorgeschlagene Bericht würde Zeichnungsrevision, Materiallos und nummerierte Merkmale mit geeigneten vereinbarten Inspektionsmethoden identifizieren. Es werden keine numerischen Ergebnisse geliefert, da für dieses repräsentative Beispiel keine hergestellte Probe oder Messaufzeichnung vorliegt. Material- und Maßnachweise würden die Komponentenakzeptanz nur innerhalb des erworbenen Umfangs unterstützen. Sie würden keine Klemmkraft, keinen Lockerungswiderstand, keine Ermüdungslebensdauer oder keine Gerätesicherheit nachweisen. Eine Unterlegscheibe, die zusammengebaut werden könnte, würde das Weglassen einer Tiefen- oder Kontaktanforderung nicht zulassen, und jede Nichtkonformität oder autorisierte Änderung würde in den akzeptierten Fertigungsunterlagen nachvollziehbar bleiben.
Optionaler Sitzversuch
Ein vereinbarter Versuch könnte Kopfsitz, Durchgangsfreiraum und den eingebauten axialen Aufbau mit identifizierten Befestigern, Scheiben und Gegenstückrevisionen prüfen. Montageverfahren und freigegebene Schmierung oder Behandlung würden dokumentiert. Unerwarteter Sitz wäre vor einer Änderung von Scheibe oder Baugruppe zu klären. Eine erfolgreiche handbetätigte Demonstration würde weder Drehmoment, Klemmkraft, Losdrehsicherheit, Ermüdungsverhalten noch Gerätesicherheit qualifizieren. Versuchsscheiben blieben von abgenommenen Produktionsteilen getrennt. Beobachtungen würden weder zu einer zulässigen Betriebslast noch zur undokumentierten Grundlage für andere Schraubenköpfe, Kontaktaufbauten oder Oberflächenzustände in späteren Bestellungen.
Senkungen und Unterseiten getrennt schützen
Fertige Unterlegscheiben würden einzeln getrennt, sodass benachbarte Kanten und Befestigungselemente nicht an der Innenschulter oder den akzeptierten Unterseiten anstoßen könnten. Die Kanten der Durchgangslöcher wären geschützt und lose Demonstrationsteile würden weiterhin gesondert gekennzeichnet. Schutzmaterialien würden dem vereinbarten Reinigungsumfang entsprechen, ohne eine sterile Versorgung zu suggerieren. Material-, Zustands-, Chargen-, Endprozess- und Revisionsidentität bleiben bei der Sendung. Das Empfangspersonal konnte freigegebene kundenspezifische Unterlegscheiben von Prototypen und optisch ähnlichen Katalogteilen mit unterschiedlichen Aussparungstiefen, Durchgangslöchern, Restdicken oder dokumentierten mechanischen Eigenschaften unterscheiden, bevor diese Varianten in den Montage- oder Wartungsbestand gelangten.
Befestigungsspezifische Wiederholungsunterlagen
Die vorgeschlagene Basislinie würde die Geometrie, genehmigte Befestigungsinformationen, Materialnachweise, Wenderoute, Kontakt- und Kantenanforderungen, Endbearbeitung, Inspektionsumfang und genehmigte Änderungen beibehalten. Bei Nachbestellungen würden geänderte Kopfgeometrie, Stapelung, verbleibende Dicke, Abstand, Behandlung und Schmierung überprüft, bevor man sich auf frühere Beobachtungen verlässt. Die Komponentenabnahme bliebe von der gemeinsamen Qualifizierung getrennt. In diesem repräsentativen Fall wird erläutert, wie ein CNC-Lieferant eine versenkte Montageschnittstelle dokumentieren konnte, ohne eine Kundenlieferung, eine gemessene Fähigkeit, eine katalogisierte Festigkeitsäquivalenz, ein Klemmlastergebnis, einen Ermüdungstest oder ein medizinisches Zertifikat für eine beispielhafte rostfreie Unterlegscheibe und eine nicht spezifizierte Befestigungsanordnung zu erfinden.
Technischer Herstellerhinweis: my.misumi-ec.com.
FAQ
Handelt es sich um eine ausgelieferte oder ladetaugliche Waschmaschine?
Nein. Es handelt sich um ein repräsentatives vorgeschlagenes Drehbeispiel ohne tatsächliche Lieferung oder vermessenes Muster. Als tatsächliches Ergebnis werden weder erreichte Toleranz, Klemmkraft, Lockerungswiderstand, Ermüdungslebensdauer, Sterilstatus noch medizinische Zertifizierung dargestellt.
Was zeichnet die Aussparung mit flachem Boden aus?
Die genehmigte Zeichnung, der genaue Befestigungskopf und der passende Stapel definieren Durchmesser, Tiefe, verbleibende Dicke und Kontaktanforderungen. Die dargestellte Geometrie gibt keine Vorgabe für eine konische Senkung, Dichtung, Feder oder geprüfte Verriegelungsfunktion an.
Kann eine ähnliche Schraube das zugelassene Befestigungselement ersetzen?
Nicht automatisch. Kopf- und Unterkopfgeometrie, Durchgangsspiel und Oberflächenzustand können unterschiedlich sein. Der verantwortliche Designer muss Ersetzungen genehmigen; Eine scheinbar erfolgreiche lose Passung sollte keine Kompatibilität oder eine nicht dokumentierte Bearbeitungsänderung begründen.
Was würde die Erstbesichtigung ergeben?
Es würde die vereinbarten Komponenteneigenschaften anhand nachvollziehbarer Revision, Material, Methoden und Endzustand dokumentieren. Das Anzugsdrehmoment, die Klemmkraft, das Löseverhalten, die Ermüdungslebensdauer oder die Sicherheit der gesamten Geräteverbindung würden dadurch nicht ermittelt.
Kann eine Sitzplatzprobe inbegriffen sein?
Ja, wenn Befestigungselemente, Gegenteile, Revisionen, Verfahren und genaue Prüfungen vereinbart sind. Halten Sie Sitzbeobachtungen von der gemeinsamen Qualifizierung getrennt und klären Sie unerwartete Kontakte, bevor Sie Änderungen an der Waschmaschine oder Installation genehmigen.
Was muss vor einer weiteren Charge überprüft werden?
Überprüfen Sie Kopfgeometrie, Senkung, verbleibende Dicke, Durchgangsloch, Kontaktstapel, Material, Endbearbeitung und Schmierung. Behalten Sie kontrollierte Überarbeitungen bei, anstatt eine von Hand angepasste Unterlegscheibe neu zu erstellen oder die Leistungsansprüche einer anderen Befestigungsanordnung zu übertragen.
tanghangyun@oemach.com