
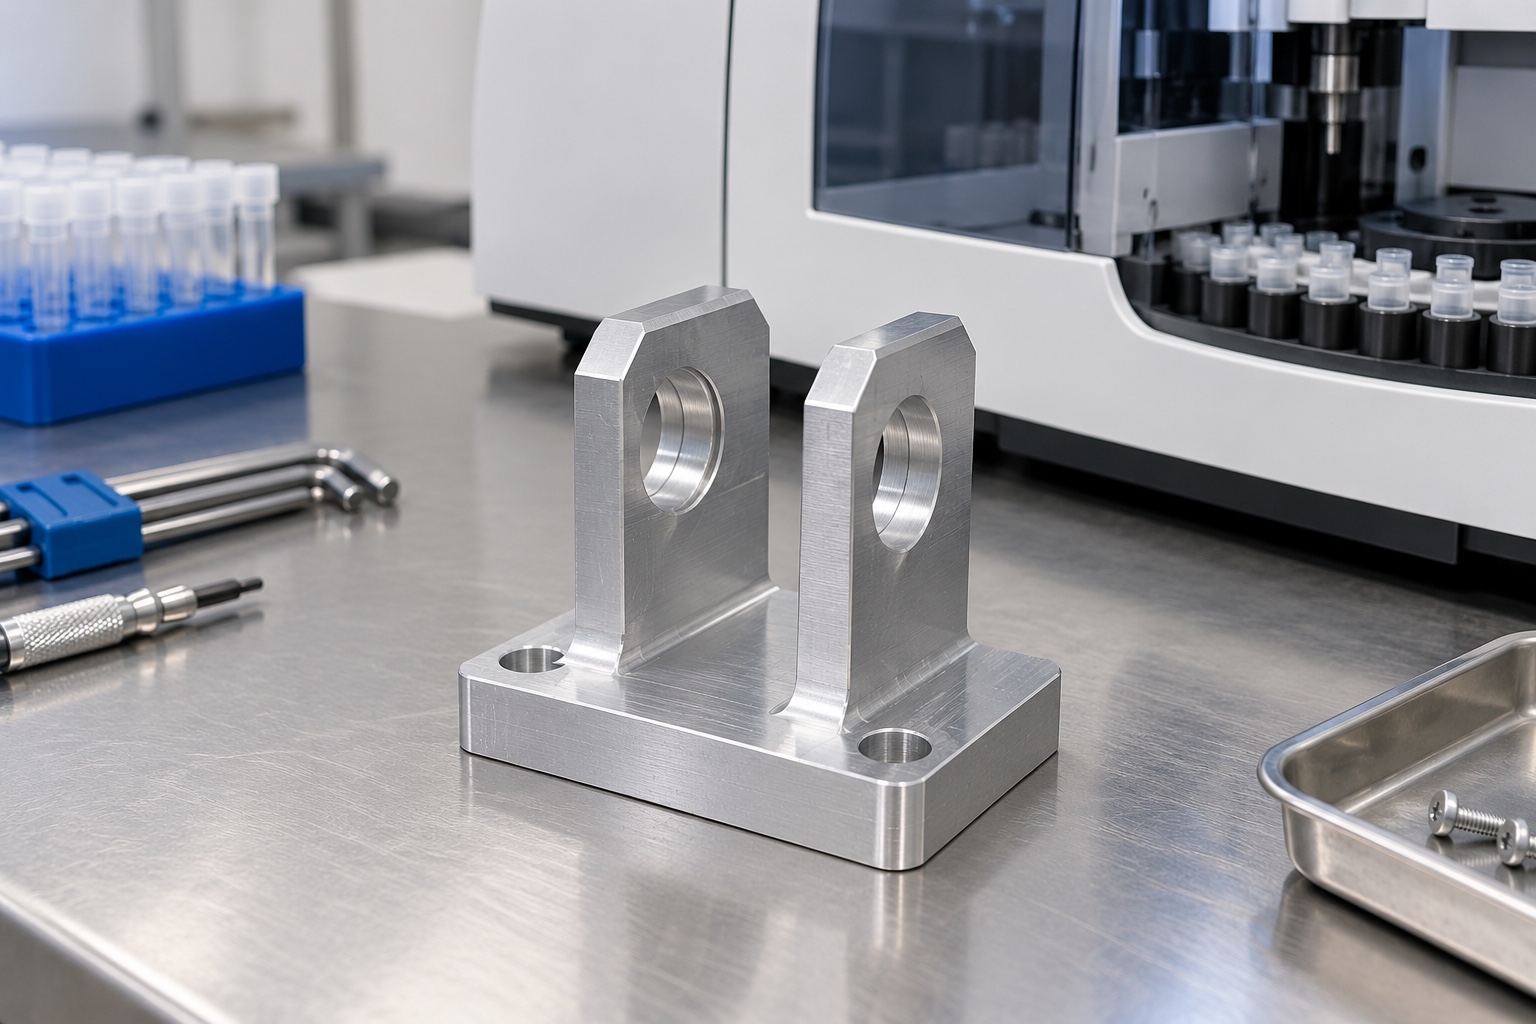
Repräsentative vorgeschlagene Stützgabel
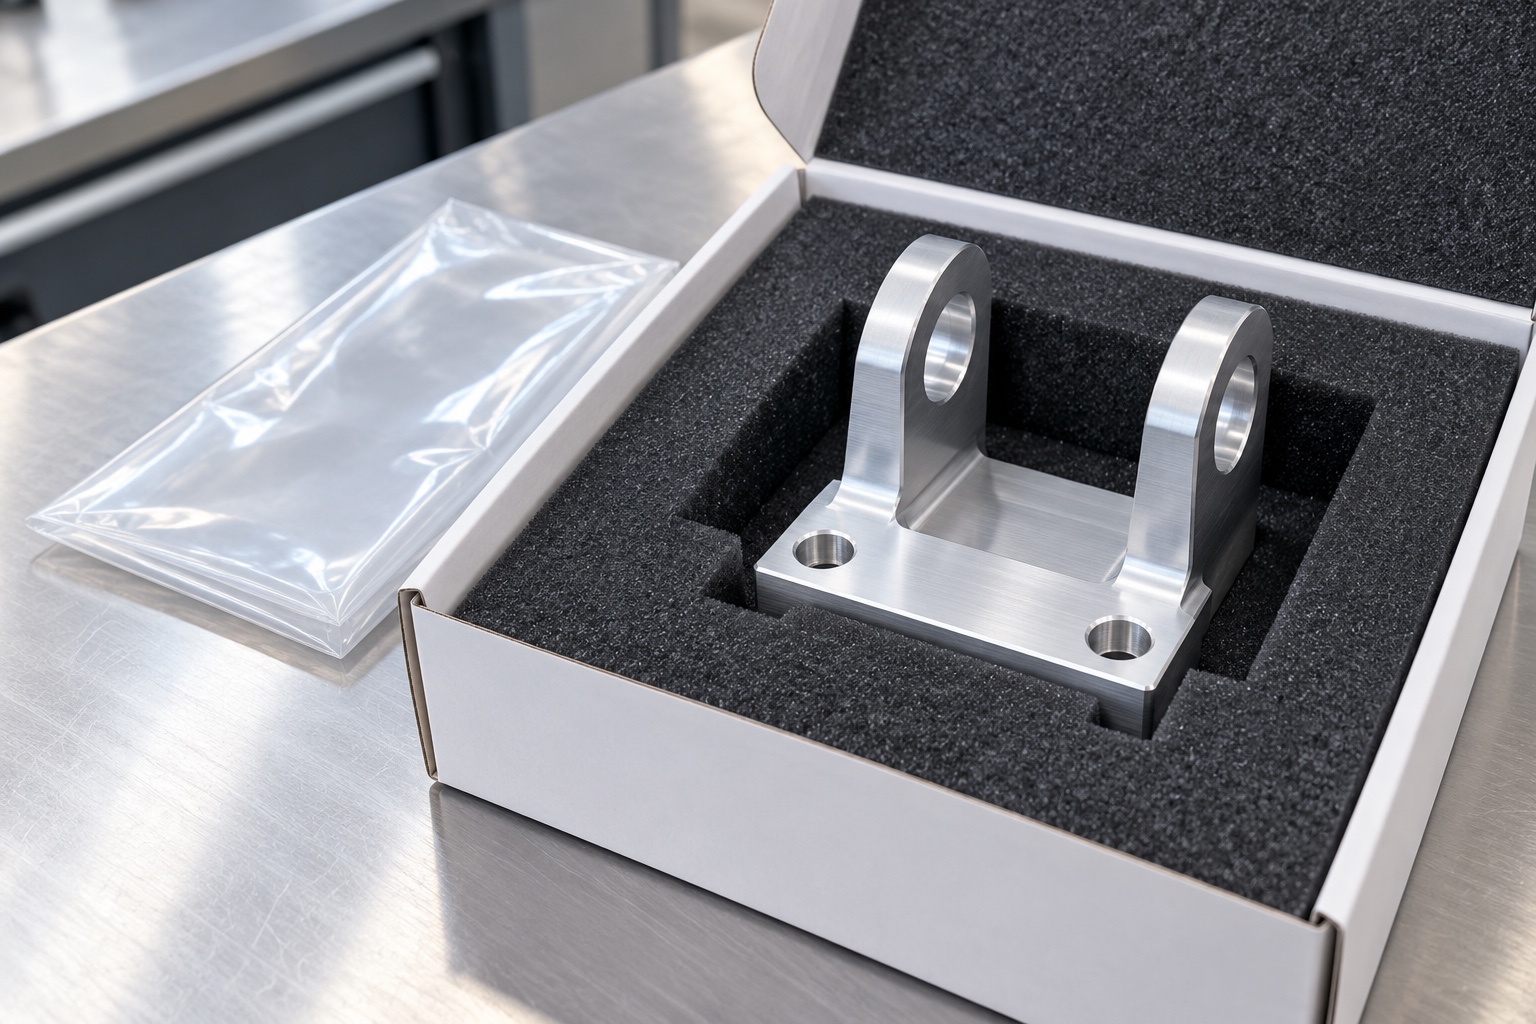
In diesem Beispiel wird eine vorgeschlagene einteilige Gabel aus 6061-Aluminium für eine Spannrollenbaugruppe in medizinischen Diagnosegeräten betrachtet. Es verfügt über einen Montagesockel, zwei aufrechte Schenkel und quer verlaufende Achsbohrungen. Es handelt sich um ein repräsentatives Herstellungsbeispiel, nicht um eine tatsächliche Kundenlieferung, eine Traglasthalterung oder ein validiertes medizinisches Gerät. Die Bilder veranschaulichen eher Konzepte als erreichte Dimensionen oder Testergebnisse. Für die endgültige Geometrie, den Materialzustand und die Abnahmeanforderungen wären genehmigte Projektdokumente erforderlich. Für diese vorgeschlagene Komponente werden keine gemessenen Toleranzen, Riemenlebensdauer, Positionierungsgenauigkeit, Zertifizierung oder sichere Betriebsgeschwindigkeit beansprucht.
Kontrollierte Schnittstellenunterlagen prüfen
Der vorgeschlagene Auftrag würde mit einem kontrollierten Modell und einer Zeichnung, genehmigten Achs- und Riemenscheibeninformationen, Haltesicherungsdetails und Montagereferenzen beginnen. Bei der Überprüfung würden Stützkontakte von Spielräumen und Erscheinungsflächen getrennt. Eine separate Musterachse würde nicht die komplette Baugruppe definieren. Fehlende Informationen über den Schenkelabstand, den Werkzeugzugang oder die axiale Position werden zur schriftlichen Klärung zurückgegeben, bevor die Kostenkalkulation und die Planung abgeschlossen werden. Der erworbene Umfang würde die maßliche Fertigung, einen optionalen Montageversuch und jede separate Bewertung auf Last- oder Geräteebene umfassen, die dem verantwortlichen Designprogramm zugewiesen ist.
Aluminiumidentität und Materialzustand erhalten
Rohmaterial würde als zugelassenes 6061-Material mit spezifiziertem Zustand und Dokumentation erworben. Die Chargenidentität bleibt mit geschnittenen Rohlingen, bearbeiteten Gabeln und fertigen Lieferungen verbunden. Ein ähnliches Erscheinungsbild würde keine materielle Gleichwertigkeit begründen. Rohteilform und Bearbeitungszugabe würden anhand der offenen Geometrie und der geplanten Route überprüft. Jeder Ersatz, der die Kosten oder die Verfügbarkeit verbessern soll, bedarf vor der Verwendung einer Genehmigung. Die Materialbezeichnung wäre weiterhin eine Designvorgabe und keine allgemeine Garantie für Reinigungskompatibilität, Ermüdungsbeständigkeit oder Eignung für jede medizinische Geräteumgebung.
Stabile Basisbezüge herstellen
Die anfängliche Bearbeitung würde die Basis und die Referenzen schaffen, die für spätere Operationen benötigt werden. Durch die Werkstückspannung wird der Rohling gestützt, ohne dass eine Verformung erforderlich ist, um eine scheinbare Position zu erreichen. Späne an den Kontakten der Vorrichtung würden vor jedem Transfer kontrolliert. Der Lieferant würde berücksichtigen, wie sich das Werkstück verändert, wenn die zentrale Öffnung hergestellt wird und die Schenkel weniger unterstützt werden. Zwischenkontrollen könnten die Route bestätigen, würden aber die Endabnahme nicht ersetzen. Das beabsichtigte Ergebnis wäre eine wiederholbare freie Geometrie innerhalb der in der Zeichnung definierten Bedingung und nicht ein korrekt aussehendes Teil, das durch übermäßige Spannkraft erhalten bleibt.
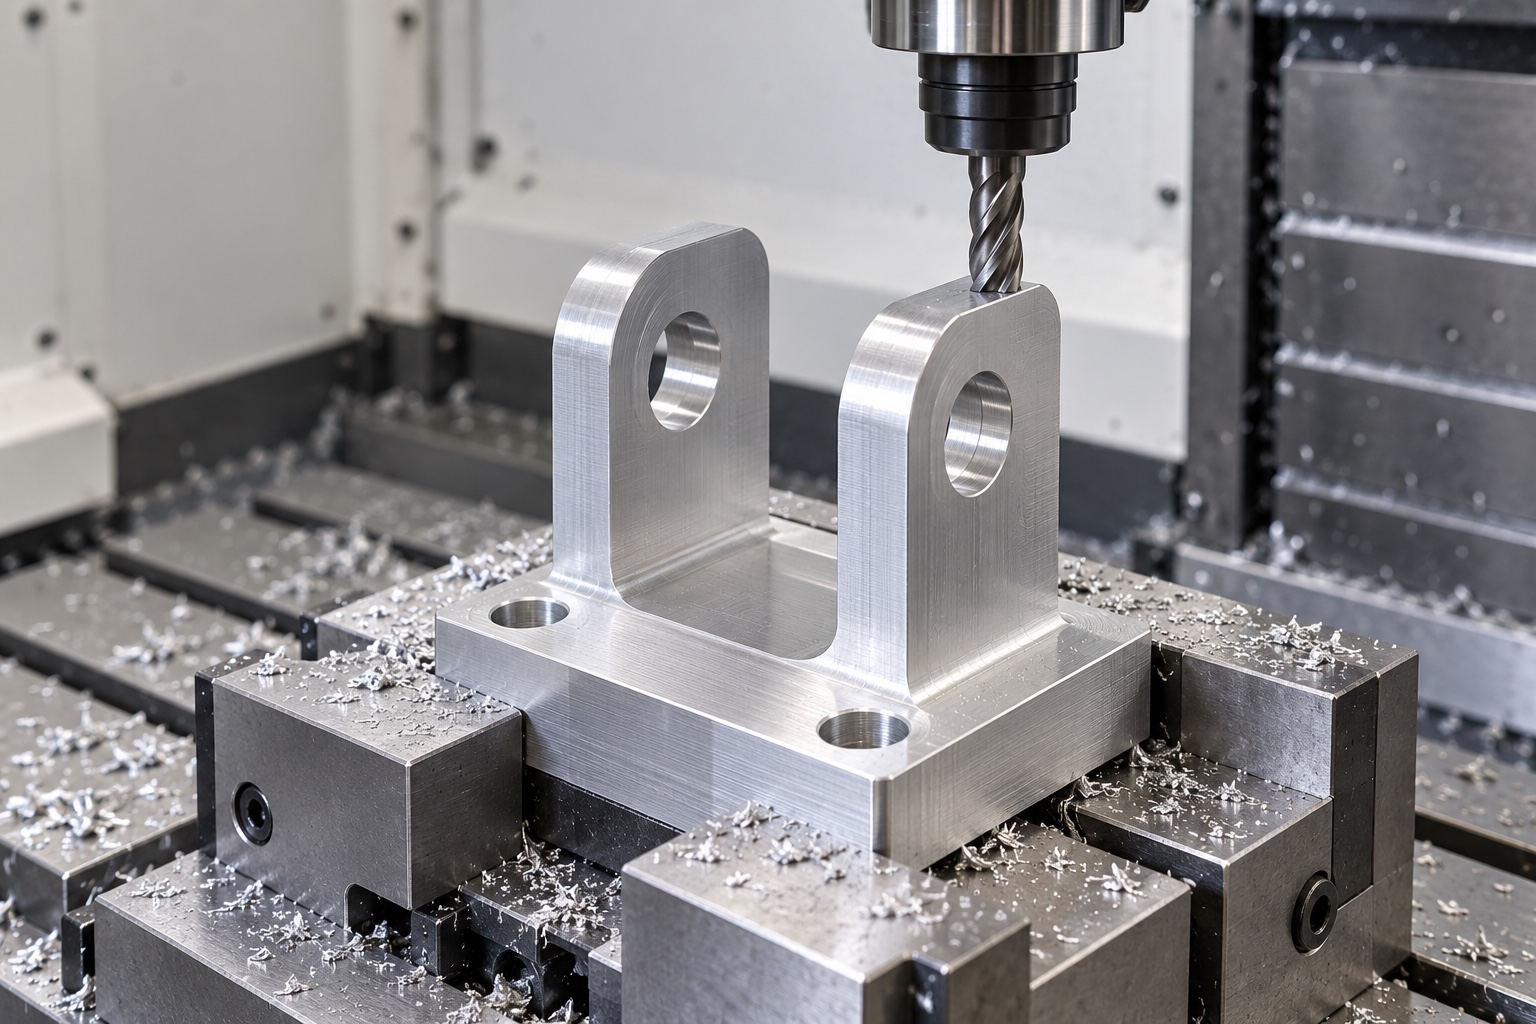
Öffnung und Schenkelabstand bearbeiten
Die zentrale Öffnung würde so bearbeitet, dass sie dem genehmigten Verhältnis zwischen den Schenkel und der Montagebasis entspricht. Inneneckenradien und Werkzeugansatz würden vor der Produktion überprüft, damit sie nicht unerwartet eine Riemenscheibe, ein Distanzstück oder ein Installationswerkzeug behindern. Jede vorgeschlagene Erleichterung bedarf einer Genehmigung. Der Lieferant würde die Gabel nicht informell verbreitern, um sie an eine nicht identifizierte Probe anzupassen. Die kontrollierte Zeichnung würde weiterhin die Abnahmebasis für das erste Bauteil und spätere Bestellungen bleiben und eine geänderte Riemenscheibenbreite würde eine Schnittstellenprüfung und nicht eine undokumentierte Anpassung an der Maschine auslösen.
Achsmerkmale auf Funktionsbezüge beziehen
Die Achsbohrungen würden sich auf die genehmigten Montagereferenzen und untereinander beziehen, wie in der Zeichnung definiert. Die gewählte Fertigungsmethode hängt eher von der tatsächlichen Geometrie, dem Zugang und den Anforderungen ab als von einer angenommenen universellen Bohr- oder Ausbohrfolge. Der Lieferant würde diese Beziehungen durch alle zusätzlichen Setups aufrechterhalten. Eine durch beide Schenkel verlaufende Welle würde nicht automatisch alle Bohrungsanforderungen erfüllen. Die Inspektionsroute würde sich separat mit den spezifizierten Abmessungen und der Geometrie befassen, wobei die Identität und Akzeptanzbedeutung jeder zugelassenen Probeachse im Erstmusterpaket aufgezeichnet werden würde.
Befestigungsmerkmale und Montagezugang
Die Befestigungslöcher am Boden und alle angegebenen Aussparungen richten sich nach der genehmigten Anordnung der Befestigungselemente. Die Überprüfung würde den Sitz des Schraubenkopfes, den Zugang zum Spannwerkzeug und das Einsetzen der Achse nach der Installation umfassen. Abweichungen zwischen Modell und Zeichnung würden vor Produktionsentscheidungen behoben. Grate an Unterseitenausgängen und internen Übergängen würden bewusst untersucht, anstatt nur die sichtbaren Oberseiten zu prüfen. Jede akzeptierte Revision würde in die kontrollierten Geometrie- und Prüfdokumente eingehen. Es würde nicht in einem Werkstattmuster oder einer Anweisung an den Montagearbeiter verborgen bleiben, die Teile zusammenzudrücken.
Vereinbarten Endzustand herstellen
Bei Vorgabe eines Eloxierens oder eines anderen Verfahrens werden vorab Maskierung, Dokumentation und Endzustandsprüfung vereinbart. Eine Bohrung oder ein Montagekontakt würde keine ungenehmigte Endbearbeitung erhalten, nur um ein einheitliches Erscheinungsbild zu schaffen. Die Kantenbearbeitung würde die Geometrie bewahren und nicht ein Abstandsproblem durch unkontrollierte Rundung verdecken. Markierungen würden in genehmigten Bereichen bleiben. Das Beispiel erhebt keinen Anspruch darauf, dass das Aussehen Sauberkeit, Korrosionsbeständigkeit oder chemische Verträglichkeit beweist. Jede geänderte Behandlung würde mit der akzeptierten Konfiguration verglichen, bevor sie in die Produktion, Verpackung oder in die Basislinie für Nachbestellungen aufgenommen wird.
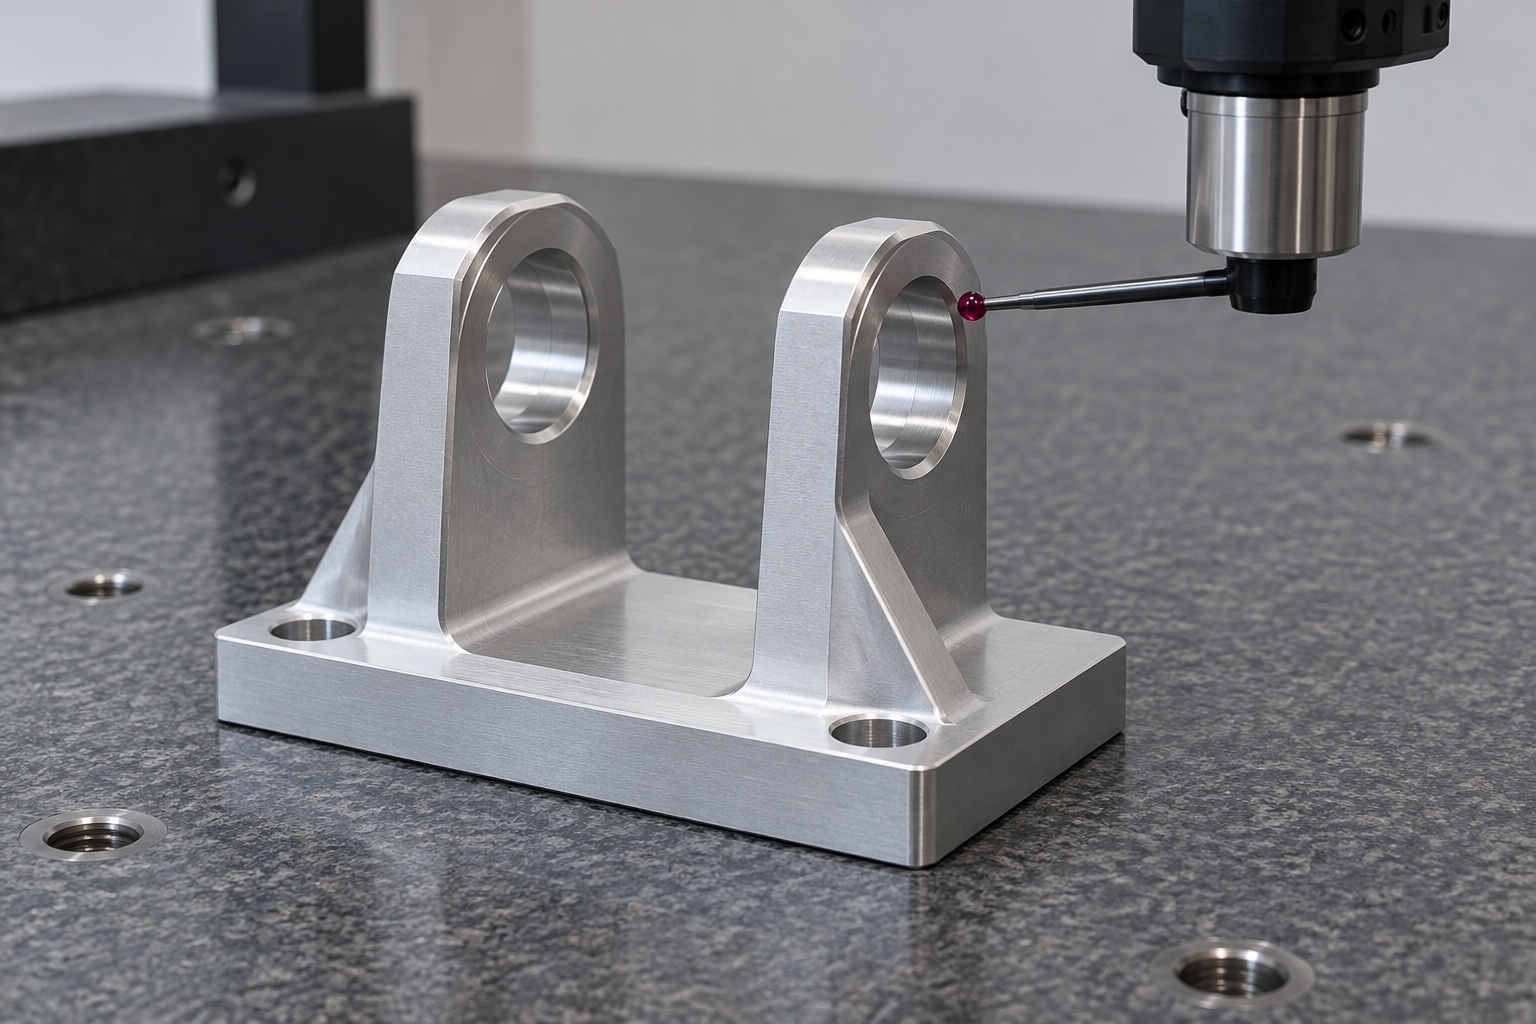
Rückverfolgbare Erstmusterprüfung
Der Bericht würde die Zeichnungsrevision, das Materiallos und die nummerierten Anforderungen identifizieren. Es würde die spezifizierte Montagegeometrie, den Schenkelabstand und die Achsbeziehungen unter Verwendung geeigneter Methoden abdecken und die Auflagebedingungen und alle definierten Prüflehren aufzeichnen. Es werden keine numerischen Ergebnisse geliefert, da für dieses repräsentative Beispiel keine hergestellten Muster oder Prüfprotokolle vorliegen. Material- und Maßnachweise würden die Akzeptanz nur im Rahmen des gekauften Komponentenumfangs unterstützen. Ohne die separate Bewertung der zusammengebauten Gerätekonfiguration durch das verantwortliche Programm könnten weder die Bandführung, die Lagerlebensdauer, die Belastbarkeit noch die Leistung des gesamten Analysators ermittelt werden.
Begrenzten Montageversuch vereinbaren
Bei einem optionalen Versuch könnten die Achseneinführung, das Riemenscheibenspiel und der Zugang mithilfe zugelassener, identifizierter Hardware überprüft werden. Das schriftliche Verfahren würde die Gabelrevision, die Achse, die Distanzstücke, die Riemenscheibe und die Montageanordnung aufzeichnen. Eine Handrotationsdemonstration würde nicht als Lebensdauer- oder Belastungsqualifizierung bezeichnet werden. Unerwartete Kontakte würden dokumentiert, bevor die Gabel oder andere Teile ausgetauscht werden. Ohne Genehmigung und entsprechende Abnahmedokumente würde ein geändertes Muster nicht zum Produktionsstandard werden. Ergebnisse einer Anordnung würden nicht automatisch auf eine andere Riemenanordnung, Riemenscheibenbreite, Stützstruktur oder Haltemethode übertragen.
Verpackung ohne Belastung der Schenkel
Transportstützen würden die Basis fixieren und das Bauteil von benachbarten Metallteilen trennen. Die Schenkel und Achsbohrungskanten wären vor Stößen geschützt, ohne dass die Gabel in eine Zwangsform gequetscht würde. Jede gelieferte Achse oder jeder gelieferte Abstandshalter würde seine genehmigte Produktionsidentität oder seinen expliziten Teststatus behalten. Die Reinigung erfolgt nach dem erworbenen Umfang; Ein gewöhnlicher Beutel würde keine sterile Lieferung oder quantifizierte Sauberkeit bedeuten. Revisions-, Chargen- und Materialnachweise würden der Sendung beiliegen, sodass der Empfänger die akzeptierte Konfiguration beibehalten und den Austausch durch ein nicht dokumentiertes, optisch ähnliches Teil vermeiden kann.
Freigegebene Fertigungskonfiguration erhalten
Durch eine wiederholte Fertigung würden die Zeichnungsrevision, der Materialzustand, die Achs- und Riemenscheibendokumente, der Endprozess, die Prüfmethode und der Verpackungsumfang erhalten bleiben. Autorisierte Prototypenänderungen würden explizit einbezogen. Der Geräteeigentümer überprüft geänderte Hardware, Riemenführung oder Installationsbedingungen, bevor er frühere Beobachtungen wiederverwendet. Dieses repräsentative Beispiel bietet einen praktischen Kaufrahmen für eine Stützgabel für medizinische Analysegeräte: Definieren Sie die Schnittstellen, unterstützen Sie die sich ändernde Geometrie und liefern Sie nachvollziehbare Beweise. Dadurch werden die Antriebszuverlässigkeit, die Belastbarkeit und die vollständige Validierung medizinischer Geräte von Behauptungen getrennt, die eine Komponentenzeichnung und ein Maßbericht allein nicht ermitteln können.
Technischer Herstellerhinweis: www.gates.com.
FAQ
Ist dies ein geliefertes und für eine bestimmte Last qualifiziertes Kundenprojekt?
Nein. Es handelt sich um ein repräsentatives CNC-Fertigungsbeispiel für eine vorgeschlagene Gabel. Es wird kein Anspruch auf tatsächliche Kundenlieferung, erreichte Toleranz, Traglast, Lebensdauer des Antriebs, Zertifizierung oder vollständige Validierung medizinischer Geräte erhoben, und die Abbildungen stellen keinen Inspektionsnachweis dar.
Was bestimmt den Abstand zwischen den Schenkeln?
Die genehmigten Komponentenzeichnungen und Verbindungsschnittstellendokumente definieren den Abstand und seine Referenzen. Riemenscheibenbreite, Distanzstücke, Installationsreihenfolge und erforderlicher Abstand müssen gemeinsam überprüft werden und dürfen nicht von einem nicht genehmigten losen Muster kopiert werden.
Was würde der Erstmusterbericht zeigen?
Es würde vereinbarte Zeichnungsmerkmale, Materialidentität, Referenzen und Prüfbedingungen dokumentieren. Eine Wellensitzprüfung hätte nur die explizit zugewiesene Bedeutung und würde nicht die gesamte Geometrie, Riemenführung oder Betriebslastleistung ermitteln.
Darf eine Prototypgabel von Hand angepasst werden?
Nur innerhalb eines genehmigten Prozesses und Zeichnungsgrenzen. Eine Konstruktionsänderung erfordert eine Genehmigung, kontrollierte Dokumente und eine entsprechende Prüfung, bevor sie zu einer Wiederholungsproduktionskonfiguration und nicht zu einem undokumentierten einmaligen Montagevorgang wird.
Kann eine Probemontage der Umlenkrolle vereinbart werden?
Ja, mit identifizierter Hardware, einem schriftlichen Verfahren und expliziten Einfügungs-, Zugangs- oder Freiraumprüfungen. Sie bleibt von der Bewegungsleistungs-, Lebensdauer-, Last- und Sicherheitsbewertung getrennt, es sei denn, diese Aktivitäten werden unabhängig definiert, autorisiert und dokumentiert.
Welche Änderungen sind vor einer Wiederholungsfertigung zu prüfen?
Überprüfen Sie die Achs- und Riemenscheibengeometrie, Abstandshalter, Halterung, Riemenanordnung, Montageunterstützung, Material und Endprozess. Bewahren Sie akzeptierte Revisionen und Beweise auf, anstatt frühere Montageschlussfolgerungen stillschweigend in eine geänderte Gerätekonfiguration zu übertragen.
tanghangyun@oemach.com