
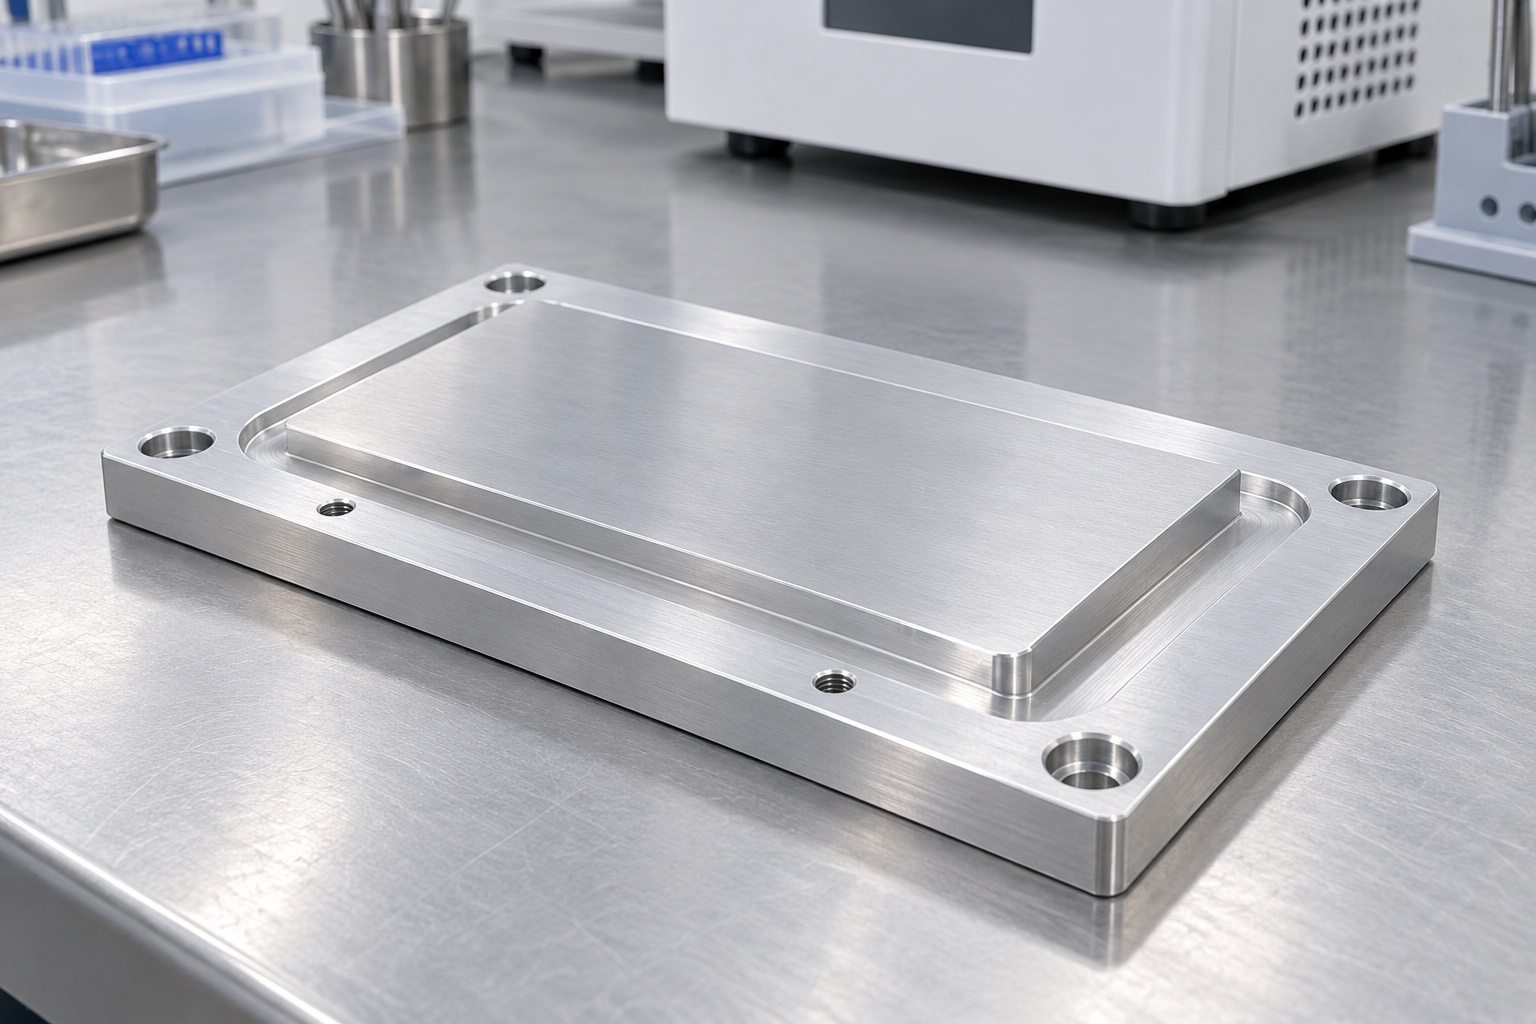
Repräsentative massive Basisplatte
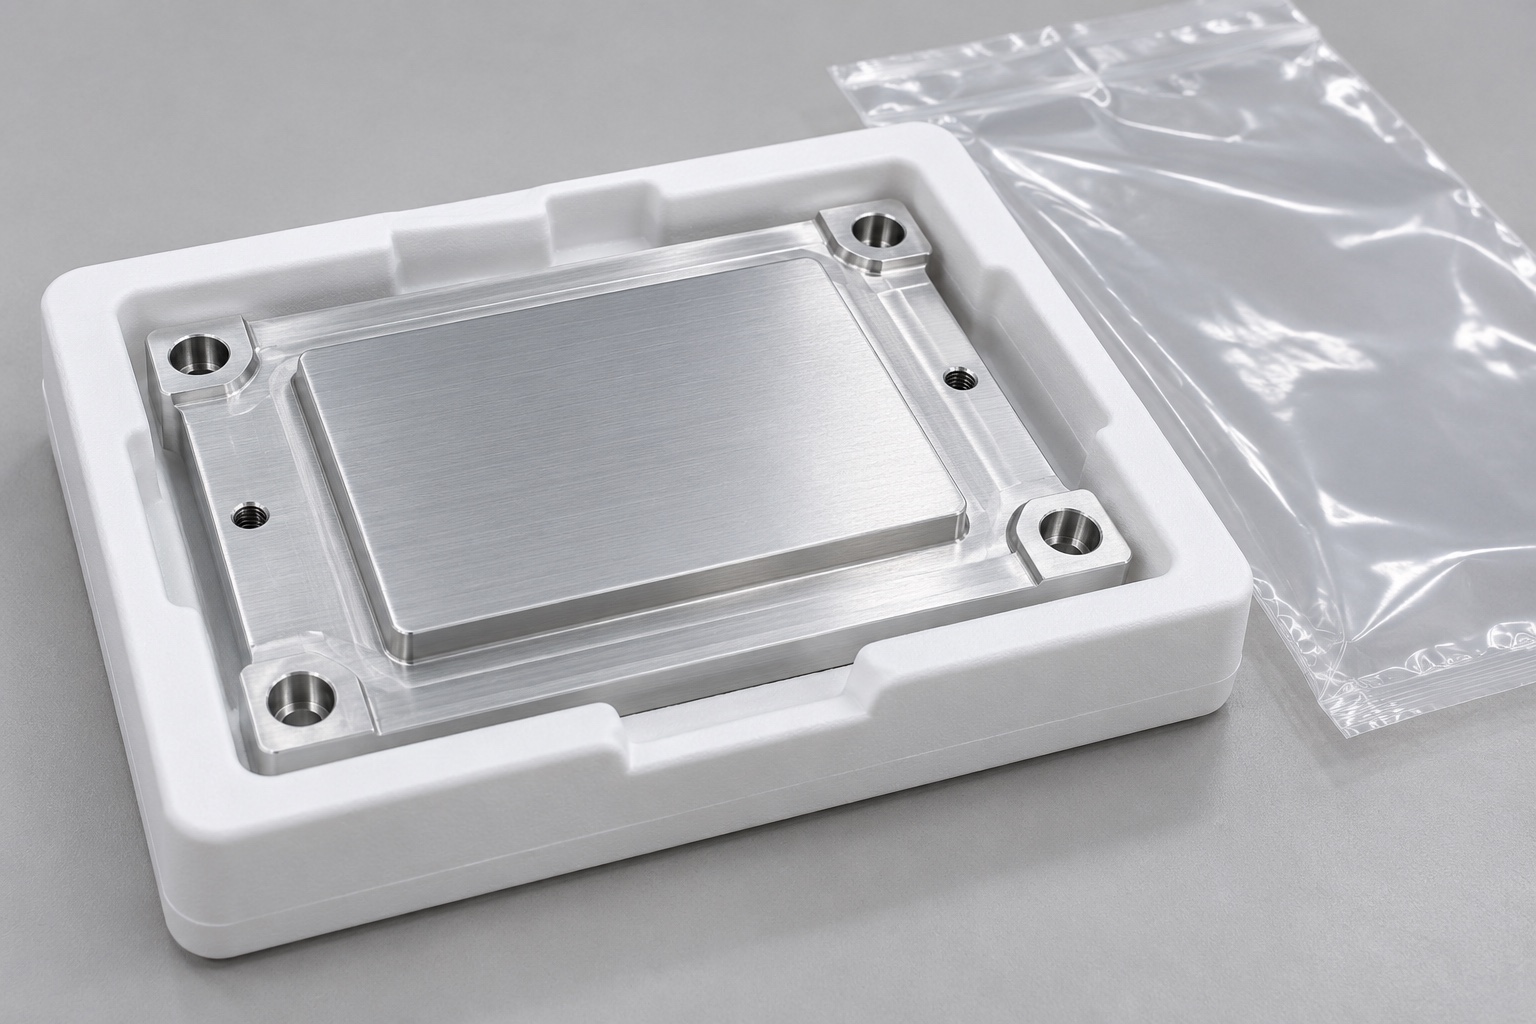
In diesem Beispiel wird ein vorgeschlagener Kühlkörper-Montagesockel aus 6061-Aluminium mit erhöhter Kontaktinsel, Umfangsstufe und Montagelöchern für die Elektronik medizinischer Geräte betrachtet. Es beschreibt einen möglichen CNC-Arbeitsablauf, nicht eine tatsächliche Kundenlieferung, eine Nennkühlbaugruppe oder ein validiertes medizinisches Gerät. Die Bilder veranschaulichen eher Konzepte als erreichte Dimensionen oder Testergebnisse. Für das endgültige Teil wären eine genehmigte Zeichnung, Materialbeschaffenheit und Dokumente zur Verbindungsschnittstelle erforderlich. Ohne die projektspezifischen Nachweise, die zur Untermauerung dieser Aussagen erforderlich sind, werden keine Angaben zu Wärmeableitungskapazität, Betriebstemperatur, elektrischem Schutz oder erreichter Toleranz gemacht.
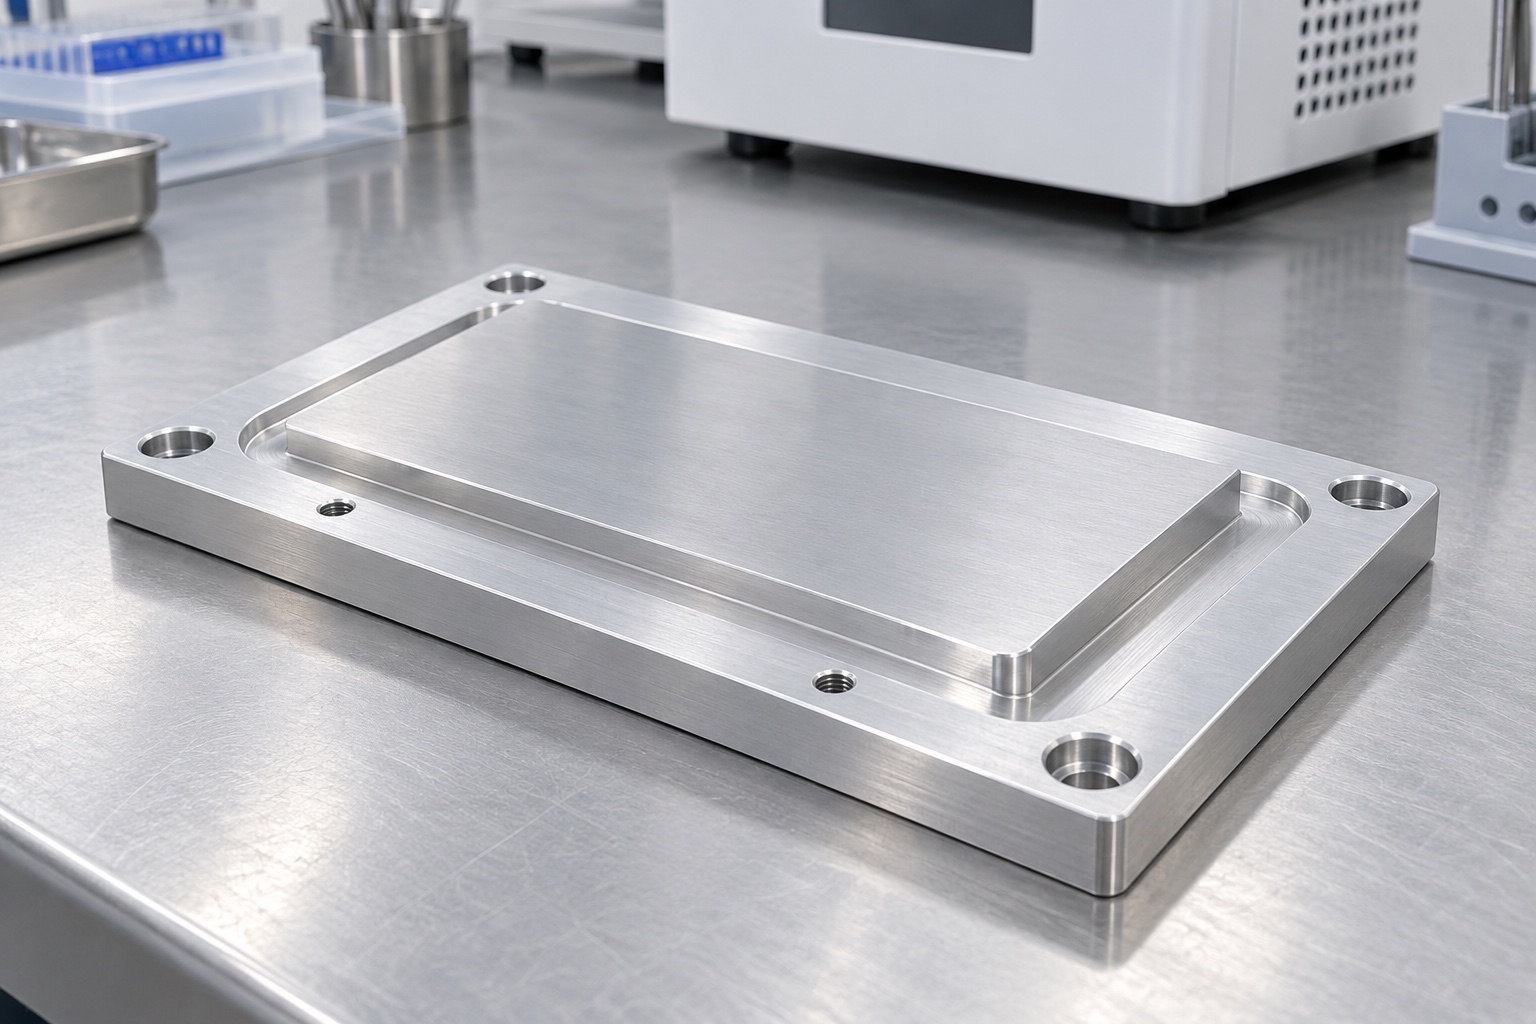
Kontakt- und Montageunterlagen prüfen
Der vorgeschlagene Auftrag würde mit dem kontrollierten Modell und der Zeichnung, der Anordnung der Modulkontakte und den genehmigten Montageinformationen beginnen. Die Überprüfung würde den funktionalen Kontakt von den Freiraum- und Erscheinungsbereichen trennen. Eine Grundfläche allein würde die Geometrie der Unterseite, das Schnittstellenmaterial oder die Installationsanforderungen nicht definieren. Fehlende Informationen werden zur schriftlichen Klärung vor der endgültigen Festlegung des Kostenvoranschlags und des Produktionsweges zurückgesandt. Der Kaufumfang würde zwischen maßlicher Fertigung, optionaler Montagedemonstration und separater thermischer Bewertung unterscheiden und so die implizite Annahme verhindern, dass eine bearbeitete Platte automatisch die gesamte Kühlkonfiguration der Ausrüstung qualifiziert.
Spezifizierte Aluminiumlegierung und Zustand
Die Rohstoffspezifikation würde 6061 zusammen mit dem erforderlichen Zustand und der erforderlichen Dokumentation umfassen. Die Chargenidentität bleibt mit den Rohlingen nach dem Schneiden und der Bearbeitung, Endbearbeitung und Verpackung verbunden. Ein optisch ähnliches Aluminiumstück wäre allein aufgrund der Farbübereinstimmung kein zugelassener Ersatz. Der Lieferant würde die Form des Rohmaterials und die Bearbeitungszugabe anhand der abgestuften Geometrie überprüfen. Jede Änderung zur Verbesserung der Produktionseffizienz erfordert eine Genehmigung vor der Änderung der kontrollierten Konfiguration. Die Materialwahl bleibt ein Design-Input und kein allgemeingültiger Anspruch auf Reinigungsverträglichkeit, Wärmekapazität oder medizinische Zertifizierung.
Stabile Abstützung beim Schruppen
Die Fertigungsfolge würde eine ausreichende Unterstützung aufrechterhalten, da Material rund um die Kontaktinsel und die Begrenzungsstufe entfernt wurde. Durch die Werkstückspannung würde vermieden, dass die Platte gebogen wird, um eine Setup-Referenz zu erfüllen. Der Lieferant würde die Späne an den Kontaktstellen kontrollieren und vor kritischen Schnitten den Zugang zum Werkzeug prüfen. Zwischenmessungen könnten bestätigen, dass die Reihenfolge weiterhin geeignet sei, ersetzen aber nicht die Abnahme des fertigen Bauteils. Wenn sich die Geometrie im ausgespannten Zustand nach einer erheblichen Entfernung änderte, würde die Route überprüft und nicht durch nicht dokumentierte Klemmkraft ausgeglichen. Das Ziel wäre eine wiederholbare Herstellung und nicht ein scheinbar korrektes Teil, das durch eine Vorrichtung eingeschränkt wird.
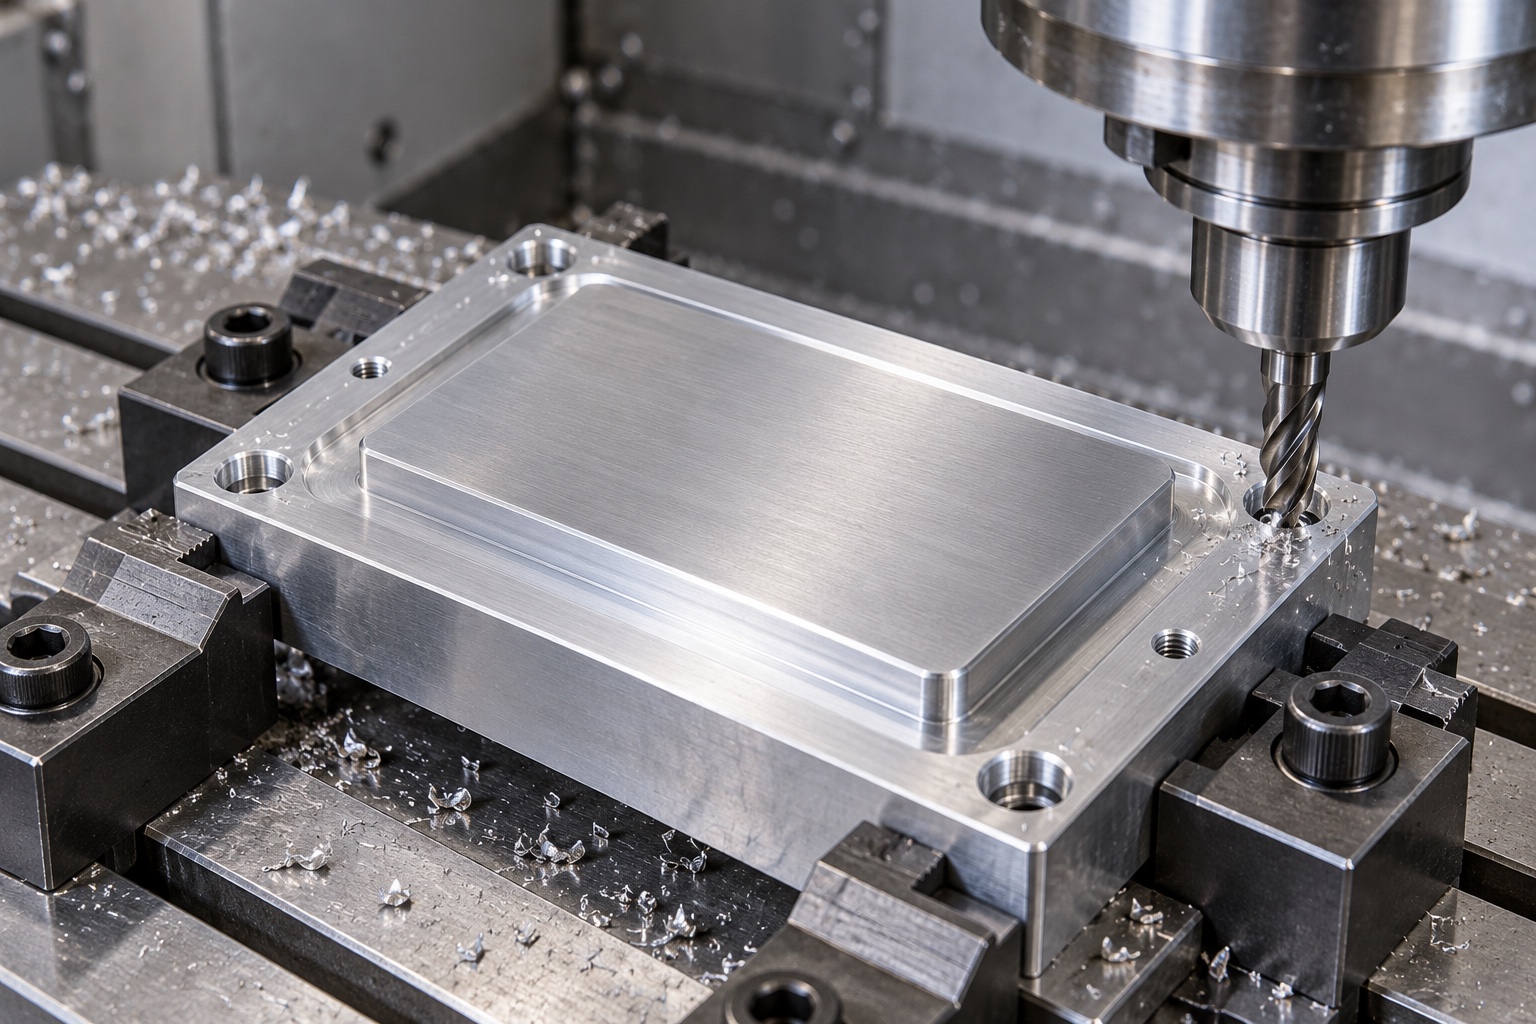
Funktionsbezüge gezielt übertragen
Die Montageebene und die ausgewählten Positionierungsmerkmale würden festlegen, wie die Platte bei nachfolgenden Einstellungen positioniert wurde. Kontakthöhe und Montagelochgeometrie würden sich weiterhin auf das gleiche genehmigte Referenzschema beziehen. Eine praktische rohe Rohkante würde nicht stillschweigend zur Abnahmereferenz werden. Wenn sich mehrere Teile eine Vorrichtung teilen würden, würde jede Position eine geeignete Unterstützung und Zugänglichkeit erfordern. Die Überprüfung des Aufbaus würde von der Endkontrolle getrennt bleiben. Ein richtig positionierter Rohling könnte immer noch eine inakzeptable Schnittstelle erzeugen, wenn spätere Vorgänge die erforderlichen geometrischen Beziehungen nicht einhalten konnten oder wenn das Teil unter ungeeigneten Auflagebedingungen gemessen wurde.
Erhöhte Kontaktfläche fertigbearbeiten
Die Kontaktfläche würde gemäß den genehmigten geometrischen und Oberflächenanforderungen fertiggestellt, wobei ihre Beziehung zu den umgebenden Stufen erhalten bleibt. Der Lieferant würde die Formanforderung der Zeichnung von jeder separaten Texturanforderung unterscheiden. Unkontrolliertes Polieren würde nicht dazu dienen, einen optischen Eindruck in einen Akzeptanzbeweis umzuwandeln. Der Werkzeugzugang und die Kantenübergänge würden vor der Bearbeitung überprüft, damit etwaige Freistellungen genehmigt werden können. Die Route würde aus einem nicht genehmigten Modulmuster keinen akzeptablen Kontaktbereich ableiten, und eine Änderung an der Insel würde in der Überarbeitung der Zeichnung und den entsprechenden Inspektionsanforderungen sichtbar bleiben.
Befestigungsbohrungen und definierte Kanten
Befestigungslöcher und alle angegebenen Schraubengewinde entsprechen der genehmigten Hardware-Anordnung und den Funktionsreferenzen. Locheingänge, -ausgänge und Stufengrenzen würden auf Grate untersucht, die den Sitz oder den Zugang beeinträchtigen könnten. Durch die Kantenbearbeitung bleibt die erforderliche Kontaktgeometrie erhalten, anstatt jede Oberfläche wahllos abzurunden. Der Lieferant würde Modell- und Zeichnungsabweichungen vor der Produktion beheben, anstatt das Montageteam mit der Behebung dieser Abweichungen zu beauftragen. Jede autorisierte Änderung zur Schaffung von Freiraum für ein Befestigungs- oder Modulmerkmal wird aufgezeichnet, bevor sie Teil der Basislinie und des Dimensionsnachweispakets für die Wiederholungsproduktion wird.
Nur freigegebene Endbehandlung
Wenn das Design eine Eloxierung oder eine andere Behandlung erfordert, werden Maskierung, Dokumentation und Endkontrolle im Voraus vereinbart. Ein Kontaktbereich würde keine ungenehmigte Beschichtung erhalten, nur um ein einheitliches Erscheinungsbild zu schaffen. Das Beispiel schreibt keine Schichtdicke vor und behauptet keine allgemeine Beständigkeit gegenüber Reinigungschemikalien. Das Erscheinungsbild konnte getrennt von der Funktionsabnahme dokumentiert werden. Die Behandlungsquelle und die Chargenaufzeichnungen bleiben mit der Bestellung verknüpft und ein geänderter Prozess würde auf seine Auswirkung auf die akzeptierte Konfiguration überprüft, anstatt davon auszugehen, dass es sich um einen harmlosen kosmetischen Ersatz handelt.
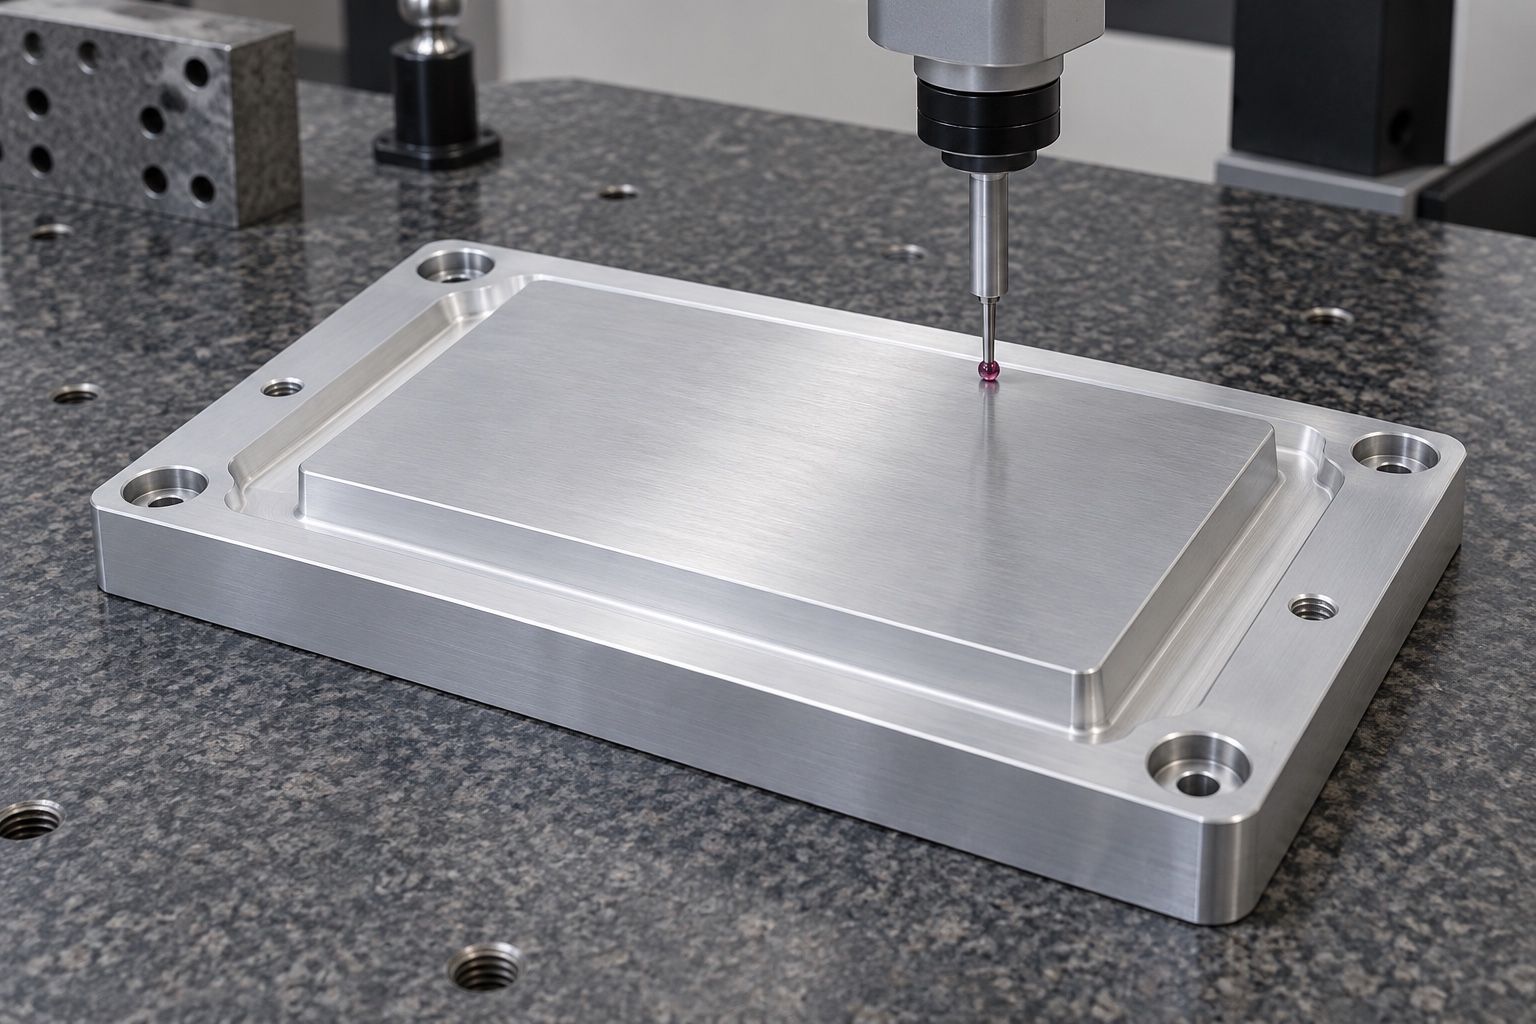
Zeichnungsbezogener Erstmusterbericht
Der Erstmusterbericht würde Revisions-, Los- und nummerierte Anforderungen identifizieren und die spezifizierte Kontaktfläche, Stufenhöhe und Montagebeziehungen abdecken. Es würde die Auflage- und Messbedingungen aufzeichnen und alle Texturanforderungen durch die vereinbarte Methode berücksichtigen. Es werden keine numerischen Ergebnisse geliefert, da für dieses Beispiel keine hergestellten Proben oder Prüfprotokolle vorliegen. Material- und Dimensionsnachweise könnten die Komponentenakzeptanz innerhalb des erworbenen Umfangs unterstützen, würden jedoch keine Wärmeableitung, sichere Betriebstemperatur oder elektrischen Schutz belegen. Eine Messung im eingebauten Zustand wird, sofern erforderlich, getrennt von etwaigen Abnahmeanforderungen im freien Zustand dokumentiert.
Optionaler Montageversuch
Bei einer separat vereinbarten Vorführung könnten der Sitz, der Zugang zu den Befestigungselementen und der Freiraum anhand der identifizierten zugelassenen Komponenten überprüft werden. Das Verfahren würde die Plattenrevision und die Montageanordnung angeben. Es würde nicht als thermische Qualifizierung bezeichnet werden, es sei denn, eine entsprechende Bewertung wurde vom zuständigen Ausrüstungsprogramm gesondert definiert und durchgeführt. Wenn es zu Störungen kam, dokumentierte das Team den Kontakt, bevor die Insel oder das Verbindungsteil ausgetauscht wurde. Die manuelle Montage eines Prototyps würde ohne genehmigte Dokumentation keinen Produktionsstandard etablieren. Die Ergebnisse würden nicht automatisch auf ein anderes Modul, Schnittstellenmaterial, Gehäuse oder eine andere Installationsanordnung übertragen.
Funktionsflächen beim Transport schützen
Die Verpackung würde die Platten trennen und Reibung oder Stöße an der Kontaktinsel und den Montagereferenzen verhindern. Schutzstützen würden ein Verbiegen dünner Bereiche verhindern. Der vereinbarte Reinigungsumfang wird genau angegeben; Gewöhnliche Beutel würden nicht als steriler Vorrat oder quantifizierter Reinheitsbeweis gelten. Die Identifizierung würde bei der Charge verbleiben, ohne dass an den funktionalen Kontaktbereichen Klebstoff oder unerlaubte Markierungen angebracht würden. Wenn ein genehmigtes Baugruppenmuster mit der Bestellung versendet wurde, wurde es getrennt von der akzeptierten bearbeiteten Komponente identifiziert, sodass der Empfänger die korrekte Konfiguration beibehalten konnte und vermeiden konnte, eine Probemontage als abgeschlossene Gerätevalidierung zu interpretieren.
Freigegebene Konfiguration für Nachbestellungen
Im Nachbestellungsdatensatz werden die Zeichnungsrevision, der Materialzustand, die Kontaktvereinbarung, der Endprozess und die Prüfergebnisse gespeichert. Autorisierte Prototypänderungen würden in kontrollierte Dokumente integriert und nicht in einem Werkstattmuster belassen. Der Gerätebesitzer würde geänderte Module, Schnittstellenmaterialien oder Installationen überprüfen, bevor er frühere Schlussfolgerungen wiederverwendet. Dieses repräsentative Beispiel bietet einen disziplinierten Einkaufsrahmen für medizinische Elektronikkomponenten: Definieren Sie die Schnittstelle, bewahren Sie die Herstellungsreferenzen auf und liefern Sie vereinbarte Nachweise, während die vollständige thermische und medizinische Gerätequalifikation von dem getrennt bleibt, was eine CNC-Komponentenzeichnung und ein Maßbericht ermitteln können.
Technischer Herstellerhinweis: www.eaton.com.
FAQ
Handelt es sich um ein geliefertes und thermisch qualifiziertes Kundenprojekt?
Nein. Es handelt sich um ein repräsentatives Beispiel für die CNC-Fertigung. Es wird kein Anspruch auf Lieferung an den Kunden, Kühlleistung, erreichte Toleranz, Zertifizierung oder validierte Leistung medizinischer Geräte geltend gemacht, und die Bilder stellen keinen Beweis für die Produktionskontrolle dar.
Was definiert die Kontaktinsel?
Die genehmigten Komponentenzeichnungs- und Verbindungsschnittstellendokumente definieren deren Geometrie und Anforderungen. Ein Modul-Footprint, ein Foto oder ein nicht genehmigtes Muster stellen keine vollständige Produktionsspezifikation für die Kontaktanordnung dar.
Was würde der Erstmusterbericht nachweisen?
Es würde die vereinbarten Zeichnungsmerkmale, Referenzen und Messbedingungen dokumentieren. Es allein würde weder für die Wärmeableitung noch für die Betriebstemperatur noch für den elektrischen Schutz der gesamten Gerätebaugruppe sorgen.
Kann eine Eloxierung hinzugefügt werden, nachdem ein unbehandelter Prototyp akzeptiert wurde?
Nur durch eine überprüfte Änderung. Maskierung, endgültige Abmessungen und funktionale Kontaktbedingungen erfordern möglicherweise eine Neubewertung, bevor die behandelte Konfiguration für die Produktion und Nachbestellungen freigegeben wird.
Kann eine Prüfung des Modulsitzes vereinbart werden?
Ja, mit identifizierten Komponenten, einem schriftlichen Verfahren und expliziten Kontrollen. Sie bleibt von der thermischen Qualifizierung getrennt, es sei denn, diese Bewertung wird vom zuständigen Programm unabhängig definiert, genehmigt und dokumentiert.
Welche Datensätze steuern die Nachbestellung?
Behalten Sie die genehmigte Revision, die Materialidentität, den Oberflächenprozess, die Kontaktanordnung, die Montageinformationen und den Prüfplan bei. Überprüfen Sie Änderungen am Modul, Schnittstellenmaterial oder der Installation, bevor Sie davon ausgehen, dass frühere Montageschlussfolgerungen weiterhin gültig sind.
tanghangyun@oemach.com