
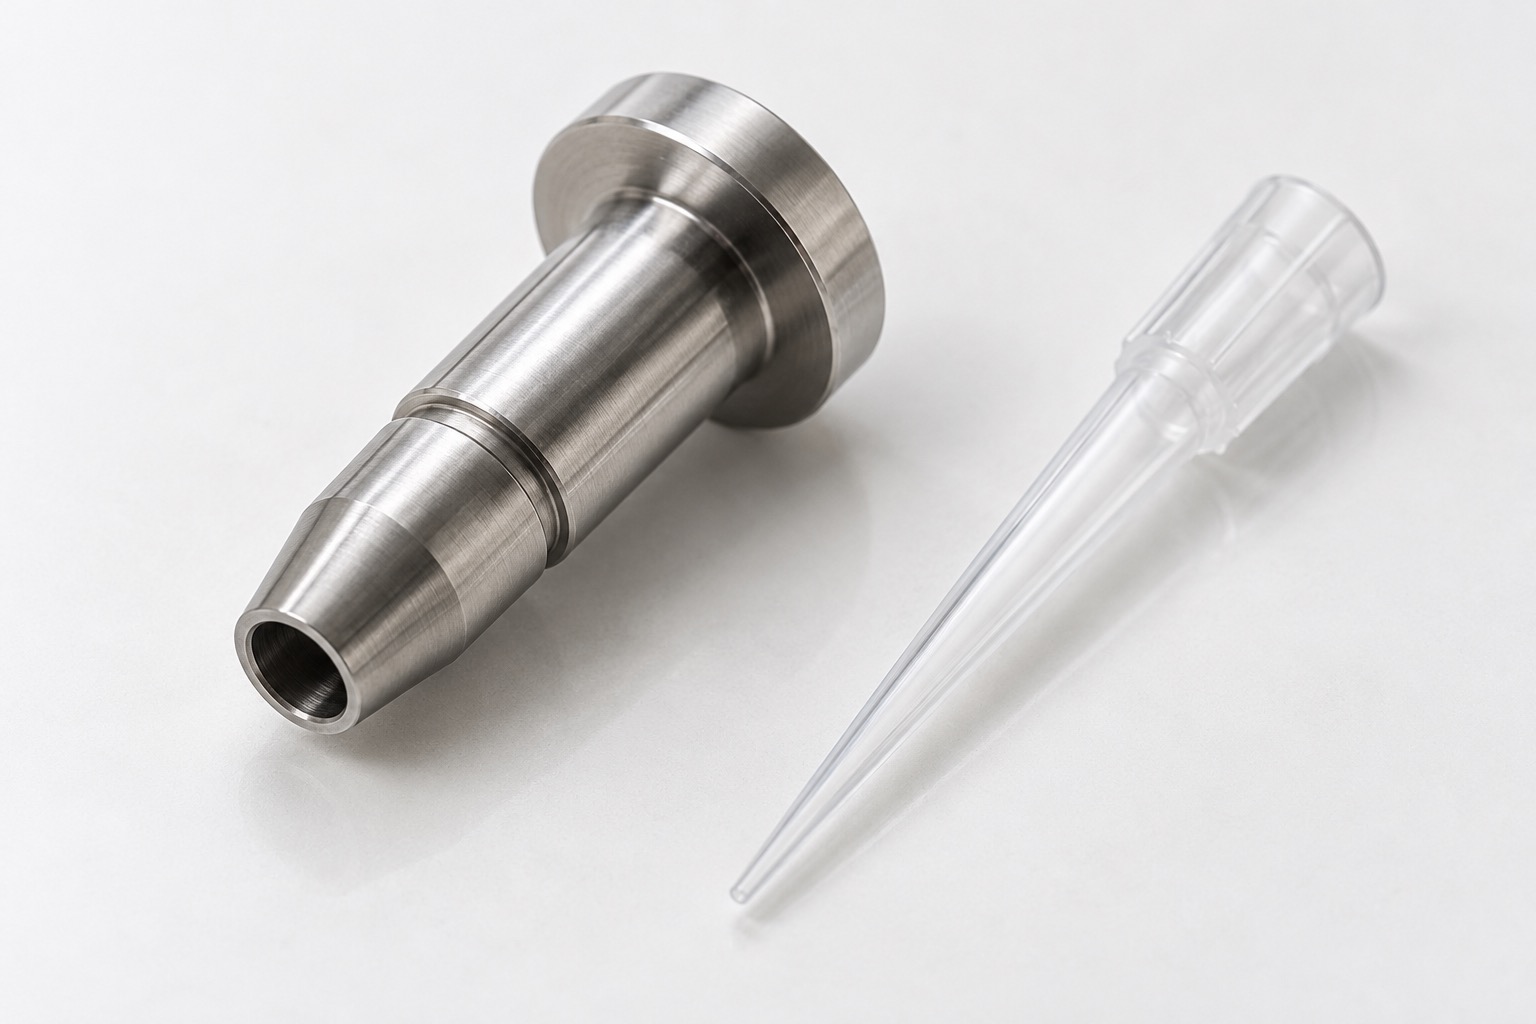
Beispielhaftes Diagnostikbauteil
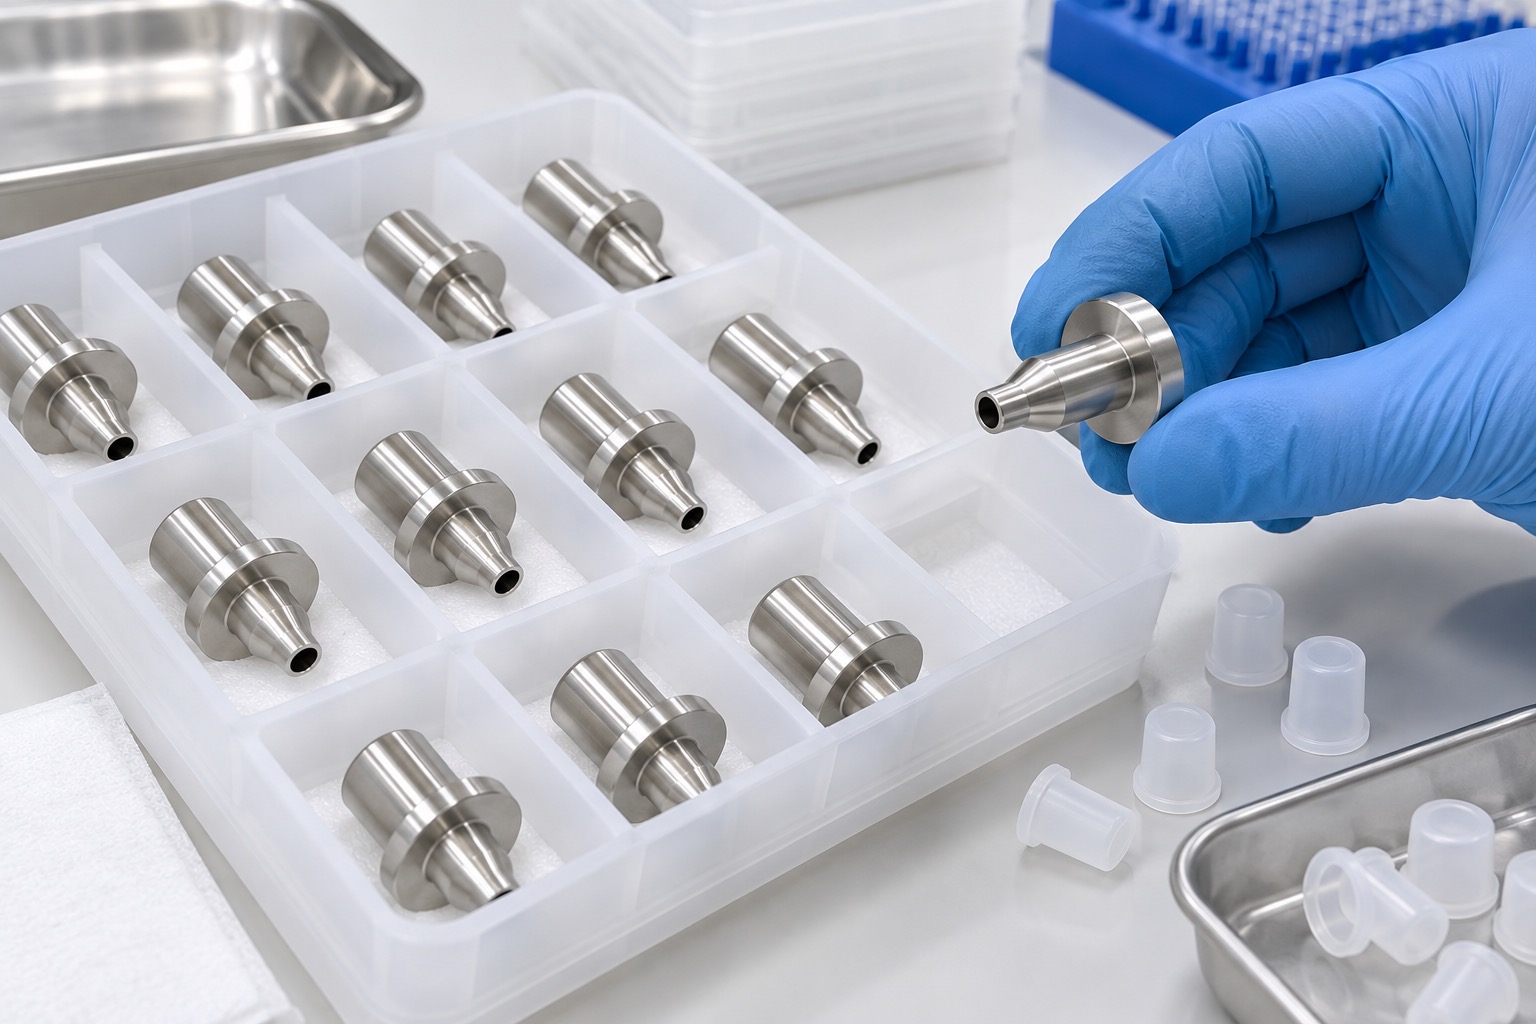
Dieser Fall beschreibt eine beispielhafte Adapterhülse aus 316L-Edelstahl für einen diagnostischen Liquid-Handling-Kopf. Das Bauteil kombiniert Montageflansch, zugänglichen Positionierdurchmesser, axialen Kanal und kurzes Außenprofil als Sitz. Es ist ein Fertigungsbeispiel und kein Bericht über eine benannte Kundenlieferung oder ein validiertes Gerät. Das Entwicklungsteam definiert Verbrauchsteilschnittstelle und Betriebsbedingungen. Die Zerspanungsaufgabe besteht darin, freigegebene Geometrie zu reproduzieren, relevante Kanten zu kontrollieren und zeichnungsgemäße Ergebnisse rückverfolgbar nachzuweisen. Die Abbildungen zeigen ein allgemeines Konzept und kein proprietäres Ersatzteil. Sie ersetzen weder ein konkretes Auftragspaket noch gemessene Abnahmedaten.
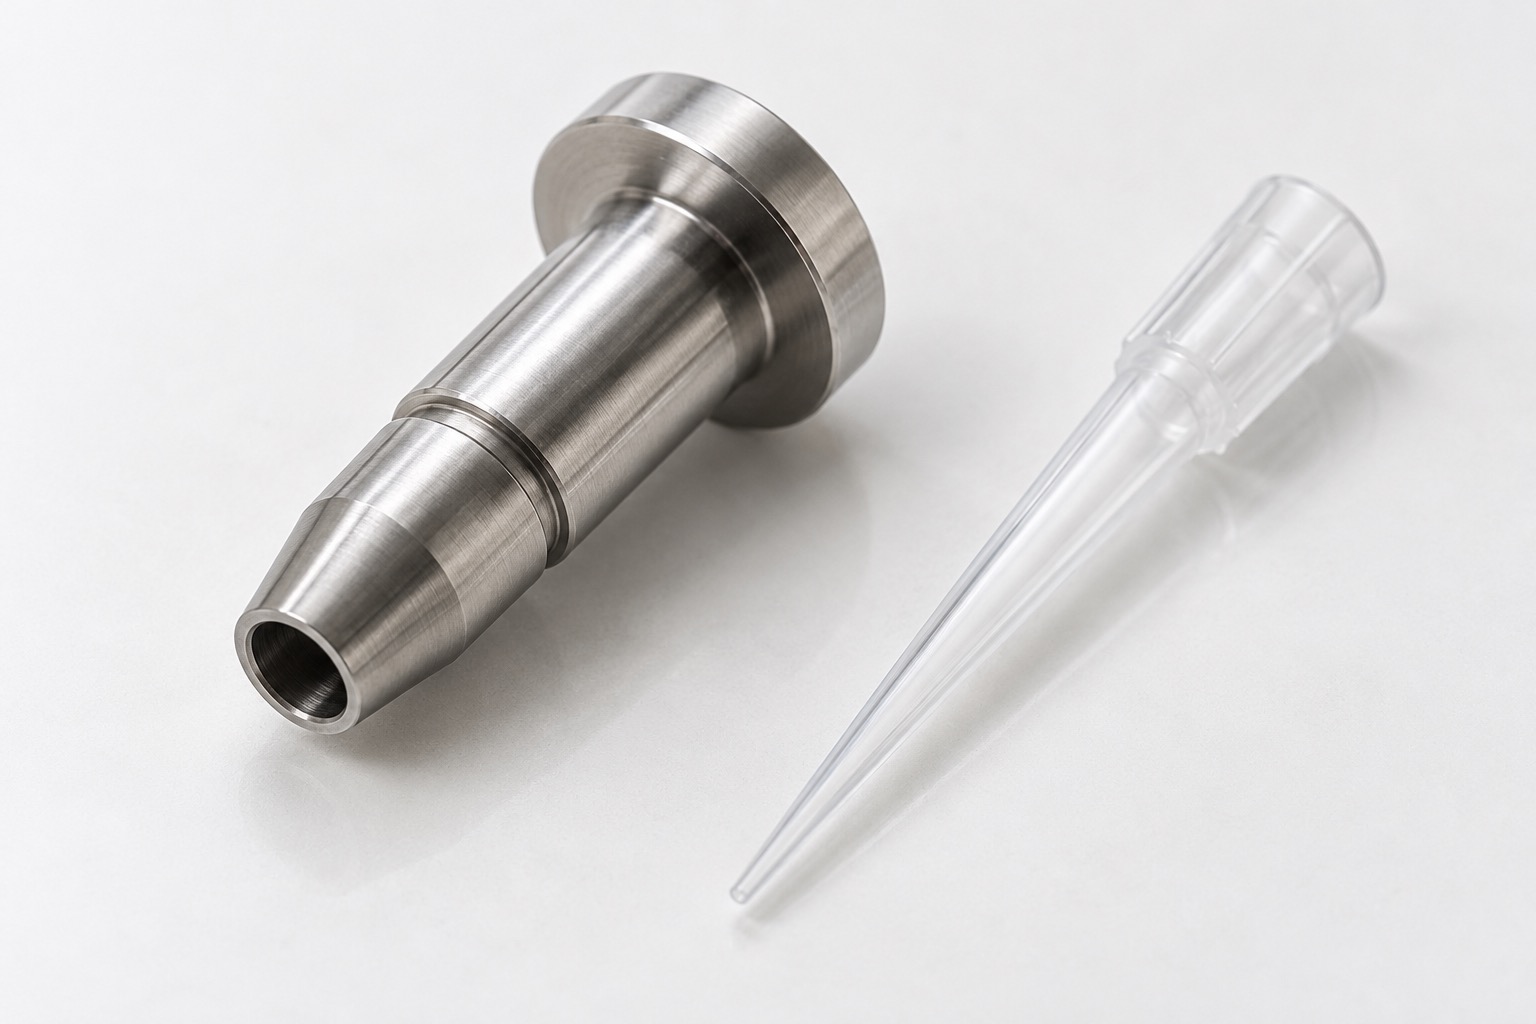
Schnittstellenunterlagen prüfen
Mit einer freigegebenen zweidimensionalen Zeichnung und passendem Modell beginnen. Flanschfläche, Positionierachse, Sitzbereich, inneren Kanal und notwendige Werkzeug- oder Montagefreiräume kennzeichnen. Kontakt mit der Einwegspitze von reiner Freigängigkeit unterscheiden. Bei Passprüfungen genehmigte Gegenbauteildaten anfordern. Widersprüche zwischen Zeichnung, Modell und Mustern vor Werkzeugwahl klären. Ein Muster unterstützt den Versuch, ersetzt aber nicht stillschweigend ein fehlendes Maß. Revision und vereinbarte Klärungen im Laufzettel führen. Die Fertigung braucht nachvollziehbare Anforderungen, bevor Beobachtungen an einem einzelnen Muster in wiederkehrende Abnahmekriterien übersetzt werden.
Werkstoffidentität erhalten
Das Beispiel verlangt 316L im zeichnungsgemäßen Lieferzustand. Zeugnis, Stangenmaße und Kennzeichnung vor dem Ablängen prüfen. Schmelz- oder Chargenbezug durch alle Schritte erhalten und mit Lieferunterlagen verknüpfen. Oberflächenbehandlung, chemische Exposition und Kontaktklassifizierung bleiben gerätespezifisch. Eine vorgeschlagene andere Sorte oder ein anderer Zustand benötigt eine technische Entscheidung vor Gleichsetzung. Bearbeitungszugabe an Flansch, Außenreferenz und fertigzubearbeitender Bohrung einplanen. Ähnlich aussehende Edelstähle nicht unkontrolliert in einer Zwischenablage mischen. Das Erscheinungsbild identifiziert den Werkstoff nicht zuverlässig, und eine spätere Zuordnung nur anhand von Fotos wäre kein belastbarer Ersatz für dokumentierte Chargenführung.
Drehfolge nach Bezügen wählen
Eine mögliche Route erzeugt Außenreferenz und Flanschfläche und stellt anschließend Sitz und Axialkanal mit wenigen Aufspannwechseln fertig. Die tatsächliche Reihenfolge folgt Steifigkeit, Zugang und Spanabfuhr. Spannzange oder kontrollierte Backen dürfen die dünne Wand nicht quetschen. Bei zweiter Aufspannung den übertragenen Bezug und die Prüfung zwischen beiden Operationen definieren. Werkzeug und Programmstand des Erstmusters festhalten. Eine lokale Durchmesserkorrektur reicht nicht, wenn sich die unterstützende Achse verschoben hat. Schnittkräfte, Spannzustand und Messzustand gemeinsam betrachten. Die Fertigung muss die Beziehungen zwischen Funktionsmerkmalen erhalten, nicht nur eine Liste unabhängiger Maße abarbeiten.
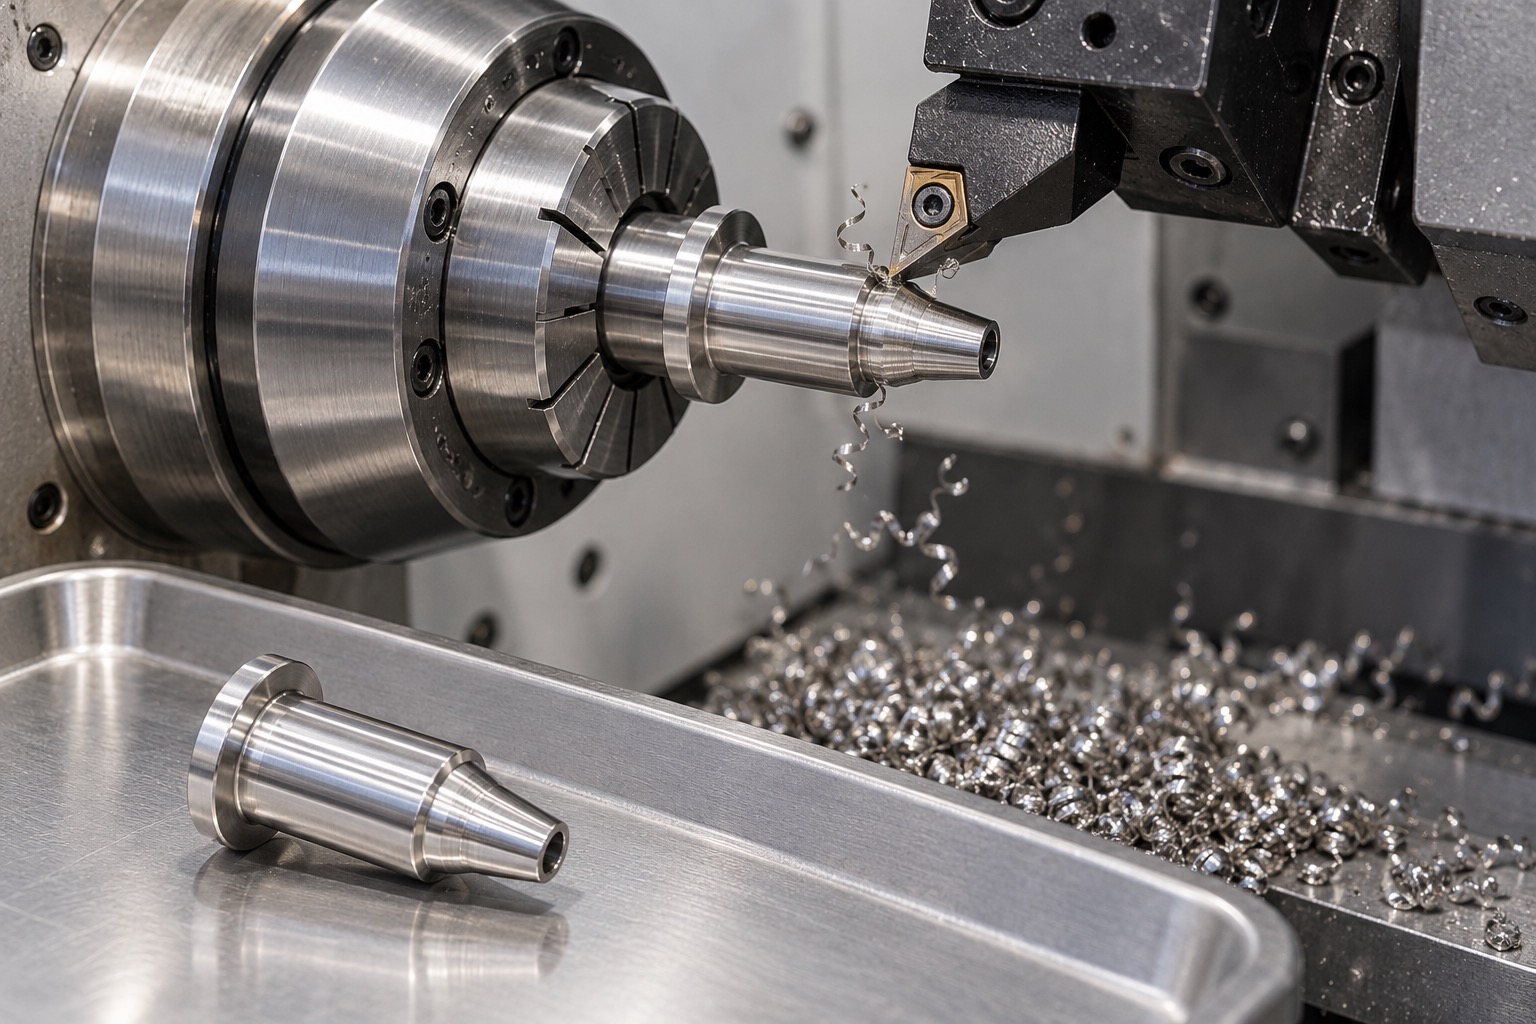
Bohrung und dünne Wand beherrschen
Bohrtiefe, Eintritt und verbleibende Wand zwischen Kanal und Außensitz überprüfen. Ein kleiner Bohrer kann verlaufen; eine nachfolgende Bohrungsbearbeitung kann je nach Zeichnung und Zugang sinnvoll sein. Der Ablauf berücksichtigt Spanabfuhr und mögliche Rückstände an inneren Stufen. Ungestützte Auskragung vermeiden, die eine Ablenkung der Hülse erlaubt. Nach Ausspannen und Stabilisierung messen. Zugängliche Übergänge mit geeigneter Methode prüfen. Eine sichtbare Öffnung beweist nicht den Zustand des vollständigen Kanals. Direkte Messung, indirekte Bewertung und nicht erreichbare Bereiche im Prüfplan auseinanderhalten und die Grenzen mit dem Konstruktionsteam vor Freigabe klären.
Den Sitz funktional fertigstellen
Der kurze Außensitz steht in Beziehung zu Positionierdurchmesser und Montagefläche. Axiale Lage, Profil und Kontaktlänge gemeinsam prüfen, statt nur einen Durchmesser zu messen. Den definierten Finishprozess verwenden und die Fläche bei Übergaben schützen. Ein flacher Freistich muss richtig liegen und darf ein Kontaktband nicht unbeabsichtigt unterbrechen. Kanten- und Oberflächenabnahme eindeutig beschreiben. Bei gewünschtem Polieren Umfang vereinbaren und beeinflusste Geometrie erneut prüfen. Sichtbarer Glanz ersetzt weder Profil- noch Maßdaten. Entscheidend bleibt die freigegebene Schnittstelle, nicht eine nachträglich vereinbarte ästhetische Vorstellung von einer besonders glatten Oberfläche.
Entgraten und Behandlung planen
Kanaleintritte und enge Freistellungen erhalten einen kontrollierten Kantenprozess. Lose Grate entfernen, ohne die Bohrung unzulässig zu öffnen oder eine Positionierschulter zu verrunden. Erreichbarkeit innerer Kanten und Grenzen des Prüfzugangs festhalten. Bei vorgeschriebener Passivierung oder anderer Behandlung den bestellten Prozess anwenden und mit Werkstoff sowie Endgeometrie abstimmen. Anschließend Rückstände, Handhabungsspuren und passrelevante Veränderungen prüfen. Edelstahl und Finish allein belegen keine Sterilität. Die Abnahmeunterlagen benennen die tatsächlich durchgeführten Schritte. Besondere Reinheitsanforderungen benötigen eine gesonderte Definition und dürfen nicht nur aus dem Namen der Behandlung abgeleitet werden.
Das Erstmuster messen
Der vorgeschlagene Umfang enthält Werkstoffidentifikation, Flanschmaße, Montagefläche, Referenzdurchmesser, Bohrung, Sitzprofil und vorgegebene geometrische Beziehungen. Lehren, Optik und Kontaktmessung passend zu Größe und Zugang auswählen. Unterstützung, Messbezüge und Zeichnungsmerkmale dokumentieren. Eine komprimierte Hülse kann andere Werte zeigen als das freie Teil. Das Erstmuster dient auch dazu, die Praktikabilität des Prüfplans zu überprüfen. Abweichungen klären, bevor dieselben Einstellungen für einen Wiederholauftrag gelten. Akzeptierte Ergebnisse mit Programmstand erhalten. Berichte sollten gemessene Merkmale von angenommenen Bedingungen unterscheiden, damit unzugängliche Geometrie nicht irrtümlich als vollständig nachgewiesen erscheint.
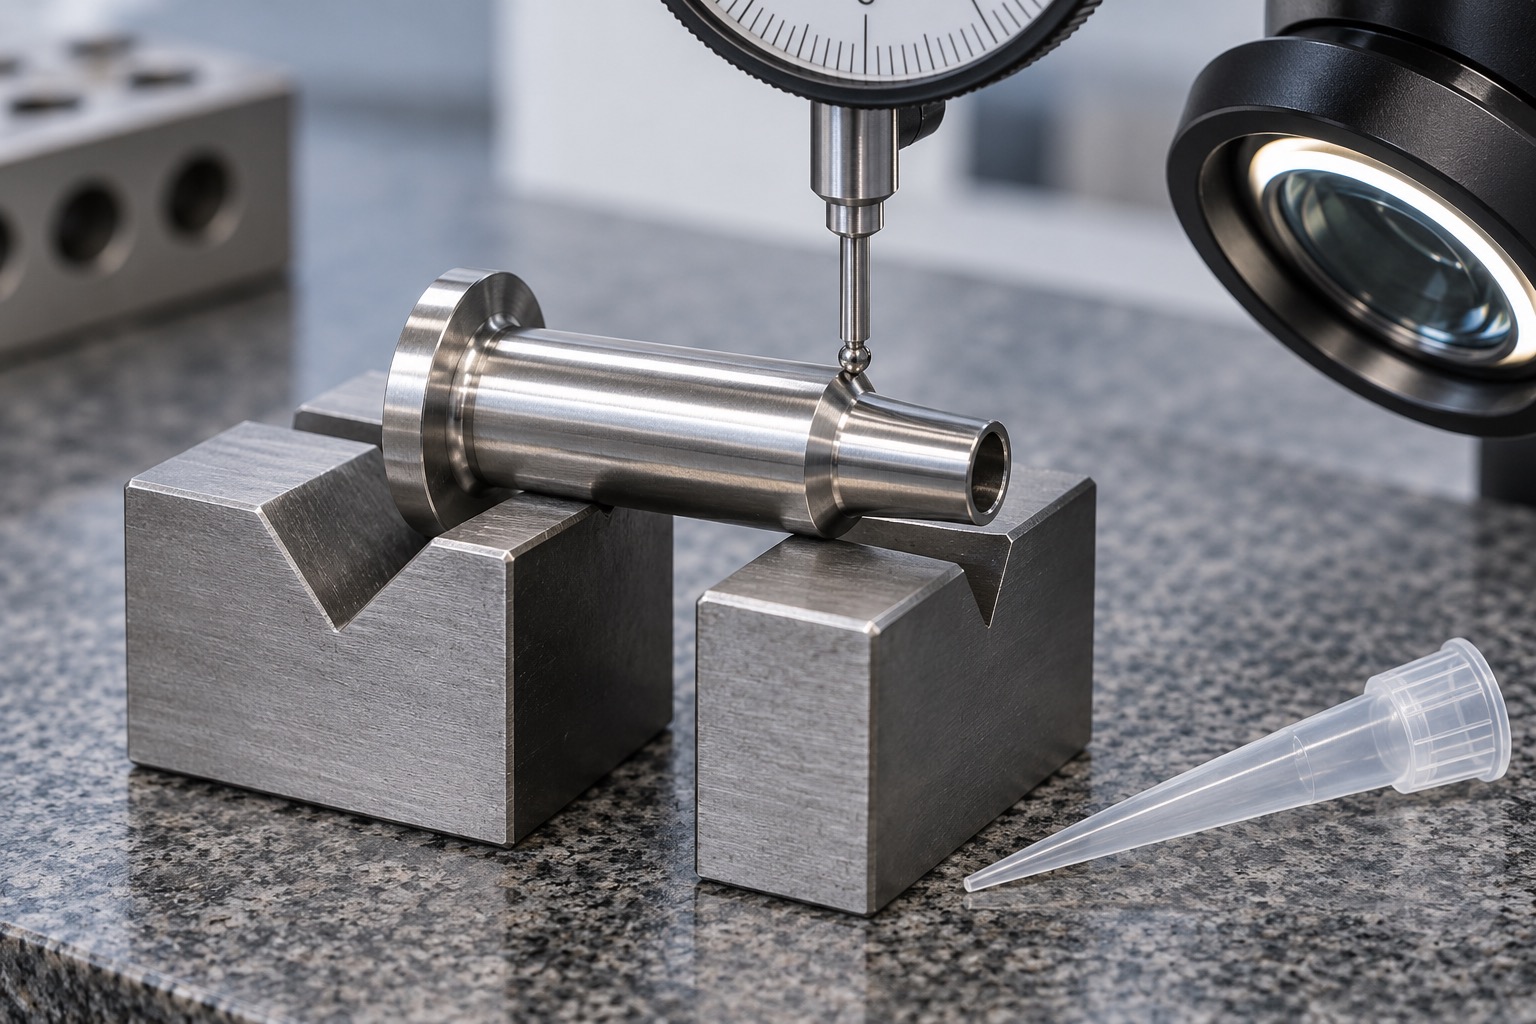
Montageversuche vorher vereinbaren
Mit freigegebenen Gegenbauteilen lassen sich Anlage, Freiraum, Halten und Lösen beurteilen. Eine Dichtheitsprüfung benötigt eigene Vorrichtung, Verbrauchsteil, Dichtungen, Medium, Druck, Dauer und Grenze. Klären, ob die freie Hülse, ein montierter Kanal oder eine andere Konfiguration geprüft wird. Das Beispiel behauptet weder eine universelle Einsteckkraft noch eine erreichte Pipettierstreuung. Diese Werte kommen aus tatsächlichen Geräteanforderungen und Nachweisen. Maßbericht und Montagebeobachtung ergänzen einander, ohne allein das Diagnostikinstrument zu validieren. Umfang, Verantwortlichkeit und Fehlerentscheidung vor dem Versuch definieren, damit eine informelle Probe später nicht zu einem unvereinbarten Lieferkriterium wird.
Funktionskontakte sauber schützen
Späne, Schneidmittel und Finishreste mit geeigneter Reinigung und Trocknung aus Kanal und Außenkonturen entfernen. Den vereinbarten Zustand vor dem Verpacken prüfen. Hülsen getrennt lagern, damit Flansch und Sitz nicht an benachbartem Metall reiben. Kappen und Schutzhüllen dürfen weder Partikel abgeben noch Öffnungen verformen. Kennzeichnung auf Verpackung statt Kontaktband anbringen. Bauteil, Revision, Charge und Prüfstatus zuordnen. Die gezeigte Schutzverpackung illustriert geordnete Handhabung und Schadensvermeidung, keine Sterilbarriere oder Reinraumklasse. Vorgaben für Partikel oder Rückstände benötigen eine passende Messmethode und dokumentierte Ergebnisse, nicht lediglich eine saubere Abbildung der Ablageschale.
Wiederholfertigung kontrolliert freigeben
Nach Musterfreigabe Zeichnung, Werkstoffzustand, Prozessbezüge, Finish und Prüfplan festlegen. Änderungen an Stangenquelle, Werkzeugen, Spannzangen, Entgraten oder Behandlung auf den Schnittstelleneinfluss prüfen. Erstbemusterungsentscheidung und freigegebene Abweichungen erhalten, statt frühere Teilefotos als alleinigen Vergleich zu verwenden. Stichproben und gegebenenfalls vollständige Prüfung im Auftrag definieren. Bei geändertem Verbrauchsteil entscheidet das Geräteteam über eine erneute Schnittstellen- oder Versuchsprüfung. Rückverfolgbarkeit begrenzt eine spätere Untersuchung auf konkrete Charge und Revision. Geräteanforderungen und vom Fertiger erbringbare Teilnachweise bleiben dabei klar zugeordnet und können trotzdem über gemeinsame Dokumente verbunden werden.
Anfrage für diese Adapterhülse
Eine vollständige Anfrage enthält Zeichnung, STEP, genaue Sorte, Muster- und Wiederholmengen, Finish, Kontaktzonen und verlangte Berichte. Freigegebene Muster und Abnahmekriterien für Pass- oder Leckversuche beilegen. Reinigung, Verpackung und Chargenkennzeichnung definieren. Nach Behandlung zu messende Merkmale aufführen und nicht direkt erreichbare Innengeometrie klären. Damit kann der Fertiger Drehen, Nebenoperationen, Vorrichtungen, Prüfung und Dokumentation als abgegrenzte Arbeit anbieten. Dieser Fall verspricht weder Preis noch Lieferzeit oder Toleranzfähigkeit; solche Zusagen erfordern die Prüfung des tatsächlichen gelenkten Auftragspakets. Ein klarer Datensatz unterstützt die nachvollziehbare Abnahme und spätere Wiederholung.
FAQ
Ist dies eine tatsächliche Kundenlieferung?
Es ist ein repräsentativer Fertigungsfall ohne benannten Kunden, Lieferung oder medizinische Leistungsbehauptung. Ein realer Auftrag benötigt eigene Zeichnung, Abnahmekriterien und Fertigungsnachweise.
Welche Schnittstellen bestimmen die Hülse?
Montagefläche, Positionierdurchmesser, Axialkanal und Spitzensitz sind die Hauptmerkmale dieses Beispiels. Ihre Maße und Beziehungen müssen aus der Gerätezeichnung stammen.
Kann das Teil passiviert werden?
Ja, wenn spezifiziert und verträglich. Relevante Flächen anschließend prüfen und die Behandlung dokumentieren; dies ist keine Sterilitätsaussage.
Wie prüft man eine kleine Axialbohrung?
Ein Verfahren passend zu Größe, Tiefe und Zugang wählen und seinen Nachweisumfang definieren. Eintrittsprüfung allein bewertet weder den ganzen Kanal noch eine verdeckte Stufe.
Sind Pass- und Leckversuche möglich?
Sie können mit freigegebenen Gegenbauteilen, Vorrichtung und Verfahren vereinbart werden. Verbrauchsteil, Montagezustand, Medium, Druck, Dauer und Abnahme vor Angebot festlegen.
Was braucht ein Wiederholauftrag?
Gelenkte Zeichnung und Modell, akzeptiertes Erstmuster, Werkstoff und Finish, Mengen, Prüfplan, Reinigung, Verpackung sowie erforderliche Änderungs- oder Abweichungsfreigaben.
tanghangyun@oemach.com