
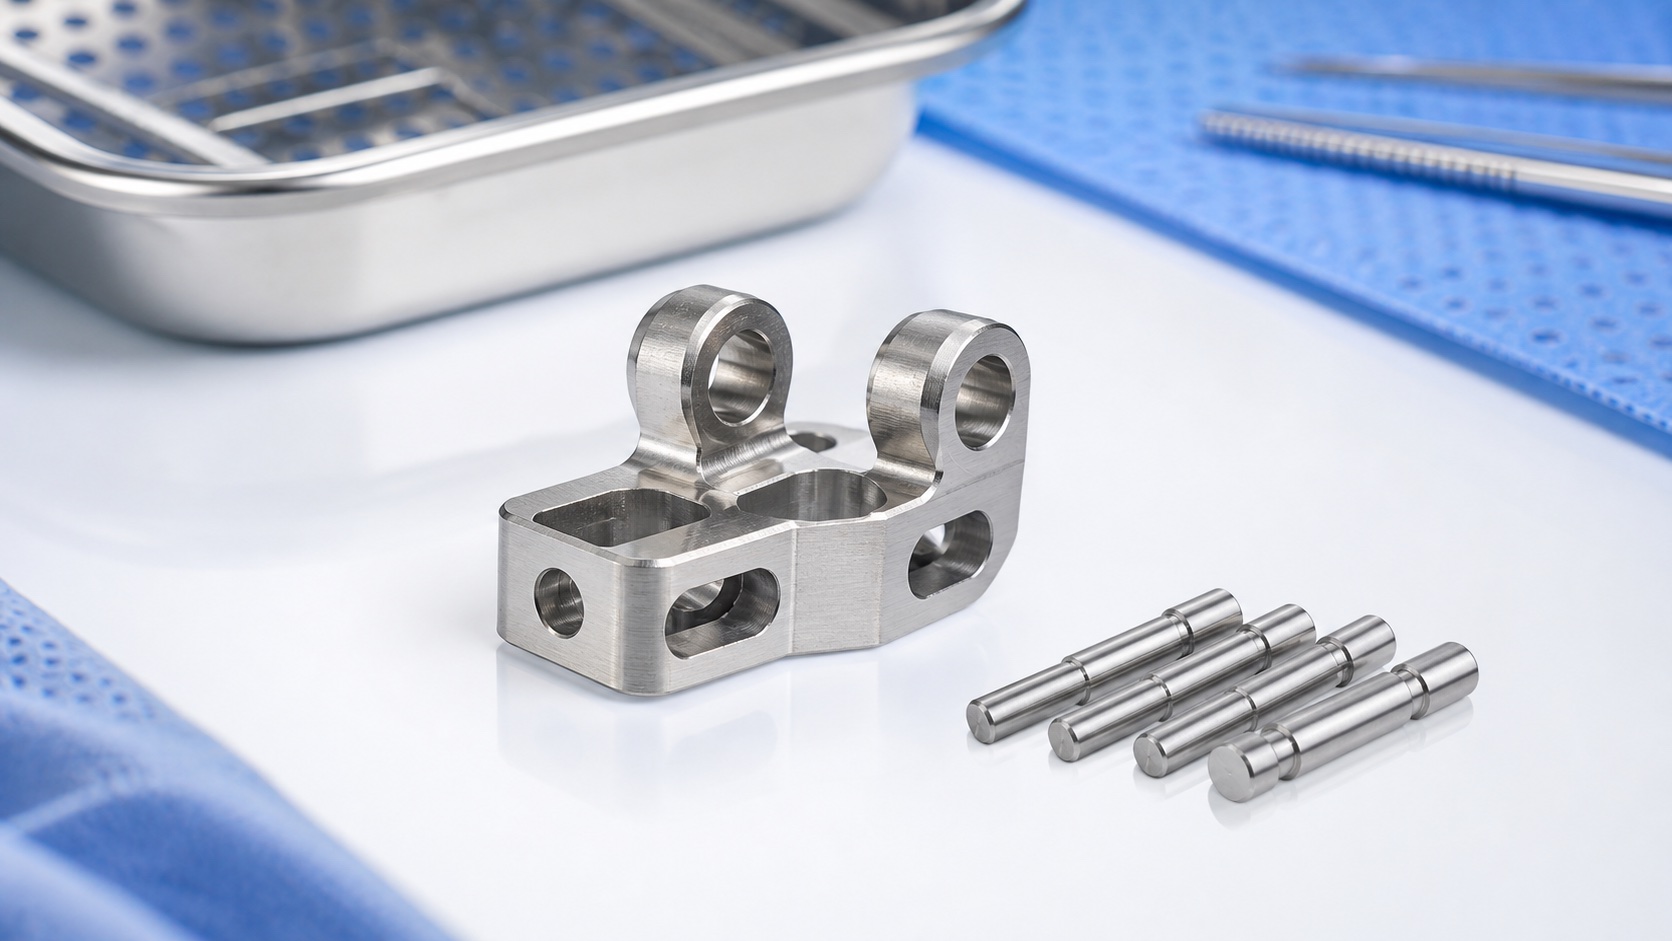
17-4PH-Backenträger für chirurgische Forceps: Präzisions-CNC-Fertigungsfall
Beispielhafte Anwendung
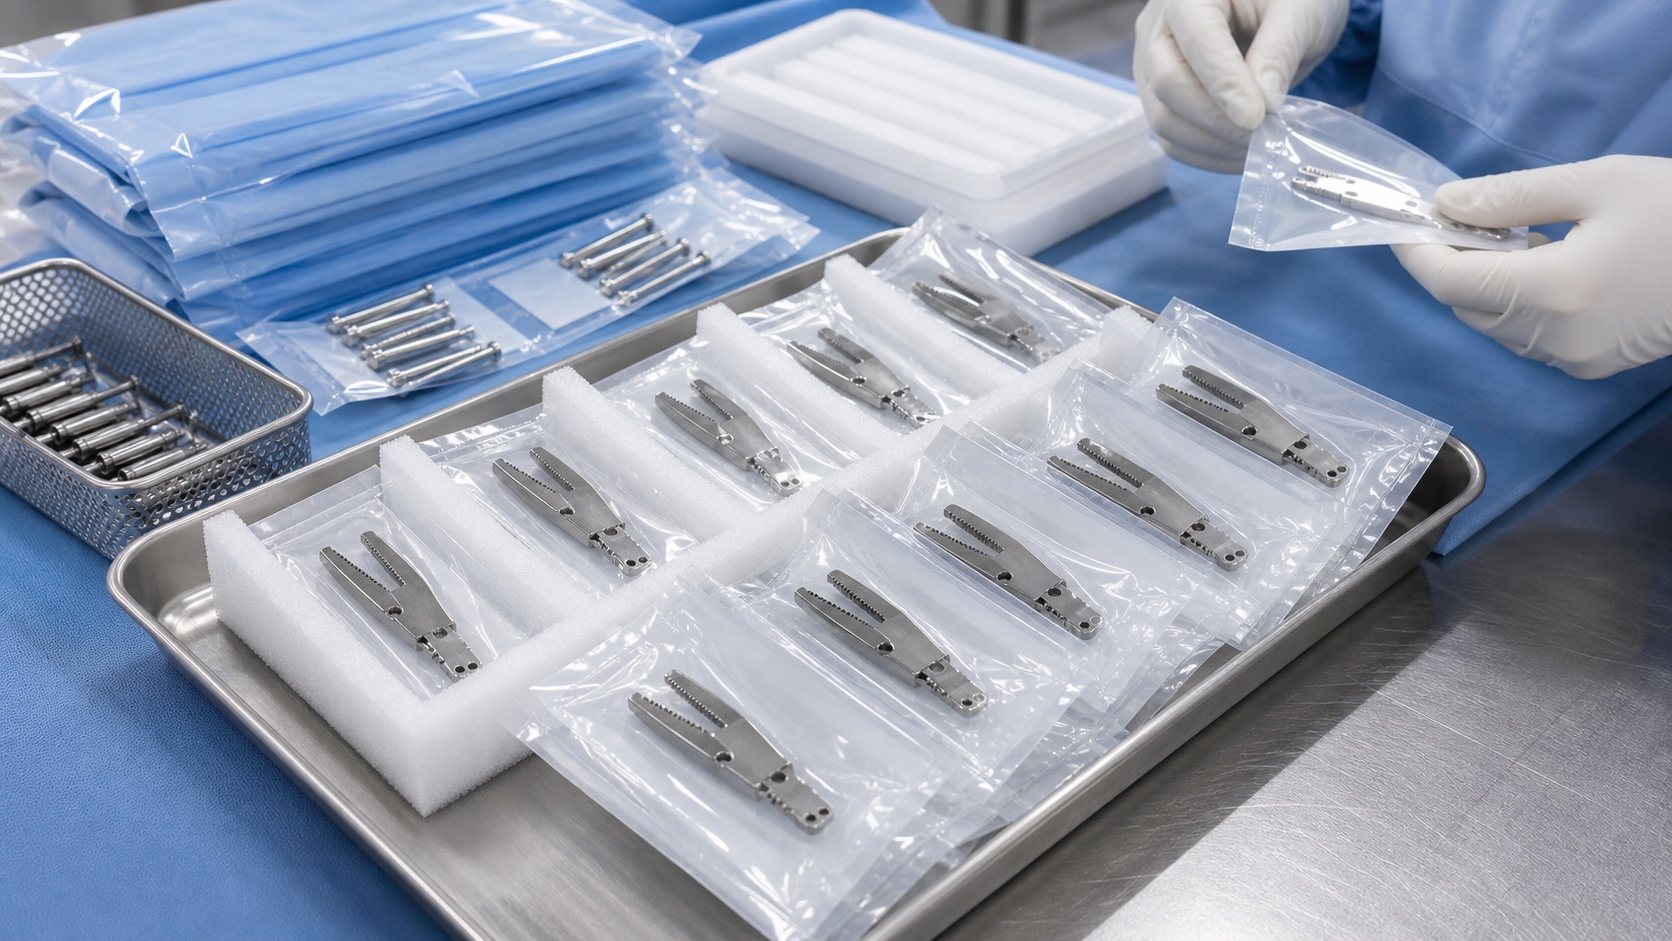
Dieser Fall beschreibt einen 17-4PH-Backenträger für einen forcepsartigen chirurgischen Endeffektor. Das Teil enthält Scharnierbohrung, gepaarte Backenbezüge, Antriebsschlitz und kleine Befestigungen. Es ist ein Fertigungsbeispiel, keine Aussage über ein zertifiziertes Instrument. Der Hersteller verantwortet klinische Nutzung, Sterilisation, Ermüdung und Systemvalidierung; der Lieferant kontrolliert Werkstoff, CNC-Prozess, Prüfung, Reinigung und Lieferung.
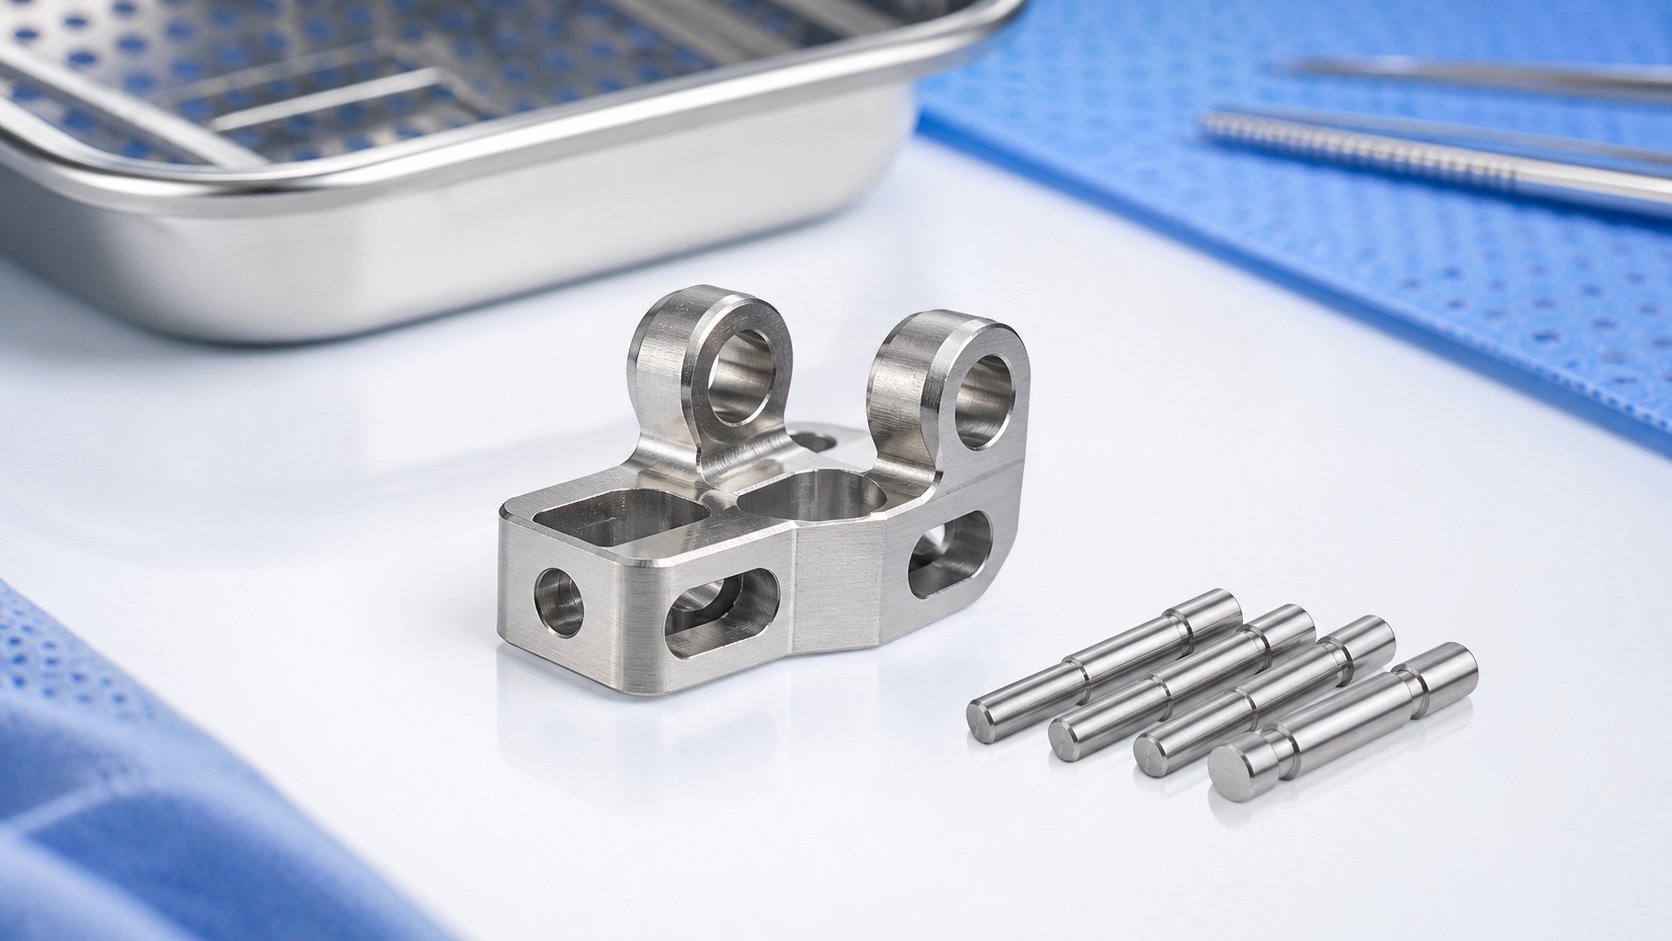
Freigegebenes Paket
Das Paket umfasst 2D-Zeichnung, 3D-Modell, Revision, Werkstoffzustand, Wärmebehandlung und kritische Bewegungsmerkmale. Vor dem Angebot werden Mindestwand, Werkzeugzugang, Entgratzugang, Stiftpassung, Bezugssystem und Maßzustand vor oder nach Passivierung geprüft. Fehlende Angaben wie Gegenstift, Kantenbruch oder Prüfkraft werden vor der Erstmusterplanung geklärt.
Werkstoff und Rohling
Zertifizierter 17-4PH-Edelstahl wird gemäß Zeichnung wegen Festigkeit und Korrosionsverhalten gewählt. Die Charge begleitet den Laufzettel. Wenn Wärmebehandlung vorgesehen ist, werden Aufmaß und Folge so geplant, dass Endmerkmale nach den großen Spannungsänderungen entstehen. Der Rohling wird unterstützt, damit dünne Backenarme nicht gebogen werden. Werkzeuge berücksichtigen Kaltverfestigung und kleine Kanten.
CNC-Folge
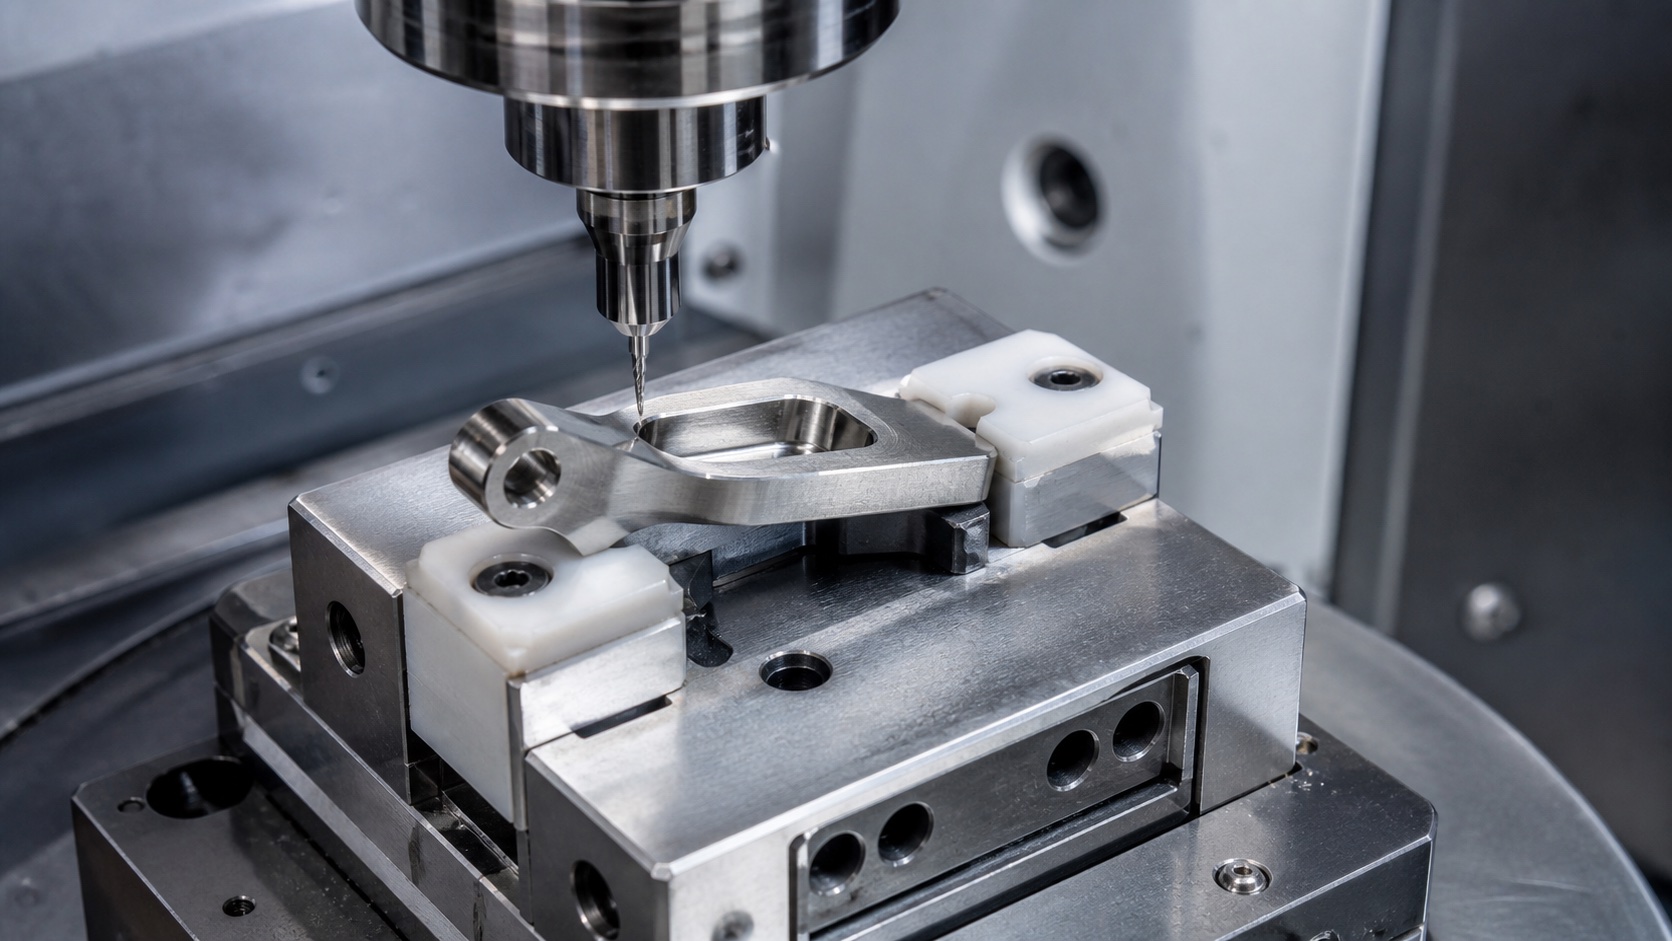
Die erste Aufspannung erzeugt Grundflächen und zugängliche Lagebezüge. Beim Schruppen bleibt Aufmaß an Scharnier, Backensitzen und Antriebsschlitz. Die Endbearbeitung hält Bohrung und gepaarte Sitze möglichst im selben Koordinatensystem. Kleine Fräser, Reibahlen, Gewindewerkzeuge und Profilfräser werden überwacht, weil Verschleiß Passungen schnell verschiebt. Nach dem Ausspannen wird geprüft.
Grat und Finish
Antriebsschlitz, Scharnierbohrung und Backensitze erhalten gezielte Entgratung. Ziel ist eine saubere Funktionskante, nicht unkontrolliertes Verrunden. Vergrößerung bestätigt, dass kein loses Metall in Schlitz oder Bohrung bleibt und Lagerflächen nicht verkratzt sind. Bei Passivierung werden Verfärbung, Rückstände und kleine Kanten erneut geprüft. Sichtstandard und Funktionsakzeptanz bleiben getrennt.
Maßprüfung
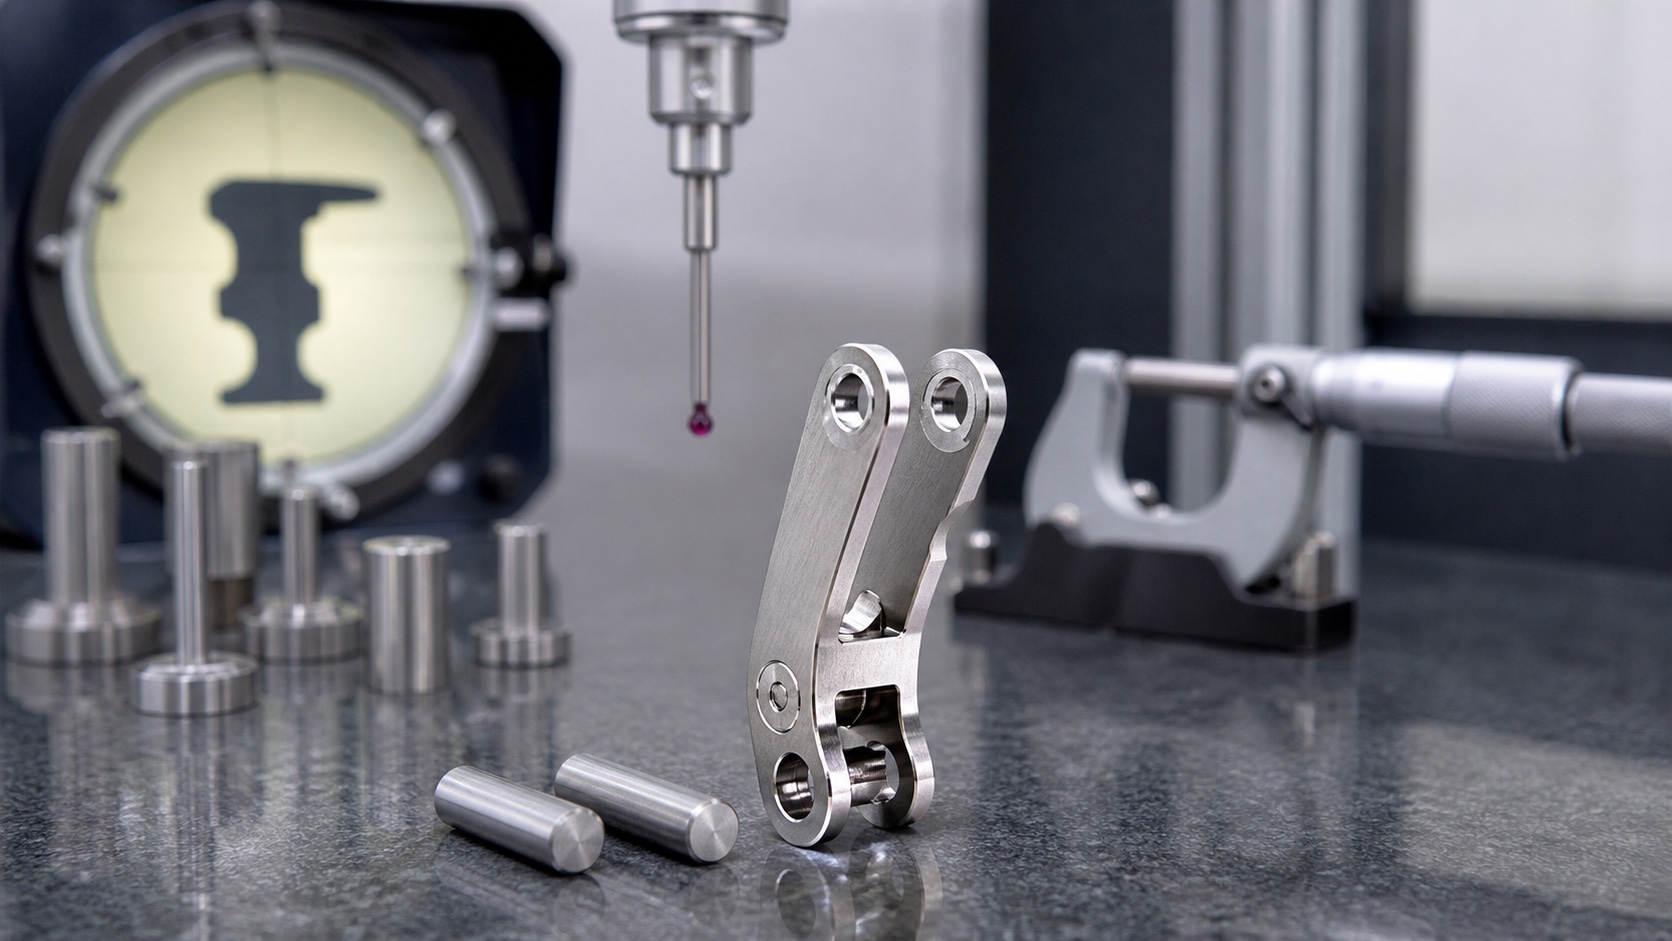
Der Erstmusterbericht kann Scharniergröße, Lage zum Bezug, Backensymmetrie, Schlitzbreite, Anschlag, Gewinde und Oberfläche enthalten. Optik erfasst Schlitz und Kanten, KMG oder Vorrichtung prüfen Beziehungen zwischen Bohrung und Sitz. Stiftlehren bestätigen Passung, ersetzen aber keinen Geometriebericht. Ergebnisse bleiben mit Charge, Programm, Vorrichtung und Passivierung verbunden.
Reinigung und Verpackung
Jeder Träger wird von Kühlschmierstoff, Spänen, Passivierungsrückständen und Partikeln in kleinen Taschen gereinigt. Teile werden getrocknet und getrennt geschützt, damit Bohrungen und Backenkanten nicht an Metall reiben. Etiketten nennen Teil, Revision, Werkstoffcharge und Prüfstatus. Die Verpackung ist sauber und schützend, aber nicht steril, sofern keine validierte Sterilkette beauftragt ist.
Serienwiederholbarkeit
Für Wiederholchargen werden Programm, Vorrichtung, Standzeit, Entgratung, Prüfung, Reinigung und Verpackung gelenkt. Trends bei Scharnierdurchmesser, Schlitzbreite und Sitzposition zeigen Prozessdrift vor Montageproblemen. Änderungen an Stift, Gegenbacke, Wärmebehandlung oder Finish lösen eine dokumentierte Bewertung aus, weil Gefühl, Haltbarkeit und Validierungsnachweis betroffen sein können.
Kundenübergabe
Die Übergabe definiert freigegebene Erstmuster, Menge, Zeugnisse, Prüfformat und kundenseitigen Montagetest. Eine klare Prognose reserviert Werkstoff und Finishkapazität. Ein vollständiges Revisionspaket verhindert alte Backengeometrie in der Fertigung und verbindet Prototypenfeedback mit der nächsten freigegebenen, herstellbaren Version.
FAQ
Ist dies ein zugelassenes chirurgisches Instrument?
Nein. Es ist ein beispielhafter Fertigungsfall; Zulassung, klinische Nutzung und Validierung liegen beim Hersteller.
Warum 17-4PH?
Der Werkstoff kann Festigkeit und Korrosionsverhalten bieten; Sorte, Zustand und Behandlung gibt der Entwickler frei.
Welche Toleranzen bestimmen die Backe?
Scharniergröße und Lage, Backensymmetrie, Schlitzbreite, Anschlag und Funktionskante beeinflussen das Montageverhalten.
Wie werden kleine Grate entfernt?
Durch kontrollierte Bearbeitung, gezielte Nacharbeit und vergrößerte Prüfung statt pauschalem Verrunden.
Welche Nachweise sind möglich?
Werkstoffzeugnisse, Maßberichte, Erstmuster, Finishnachweise, Rückverfolgbarkeit und vereinbarte Fotos.
Kann der Lieferant Montageprüfungen durchführen?
Nur mit Gegenstücken, Vorrichtung, Kraftgrenzen und Akzeptanzkriterien des Kunden.