6061-T6-Probenhalter für PCR-Thermocycler: Präzisions-CNC-Fertigungsfall
Beispielhafte Anwendung
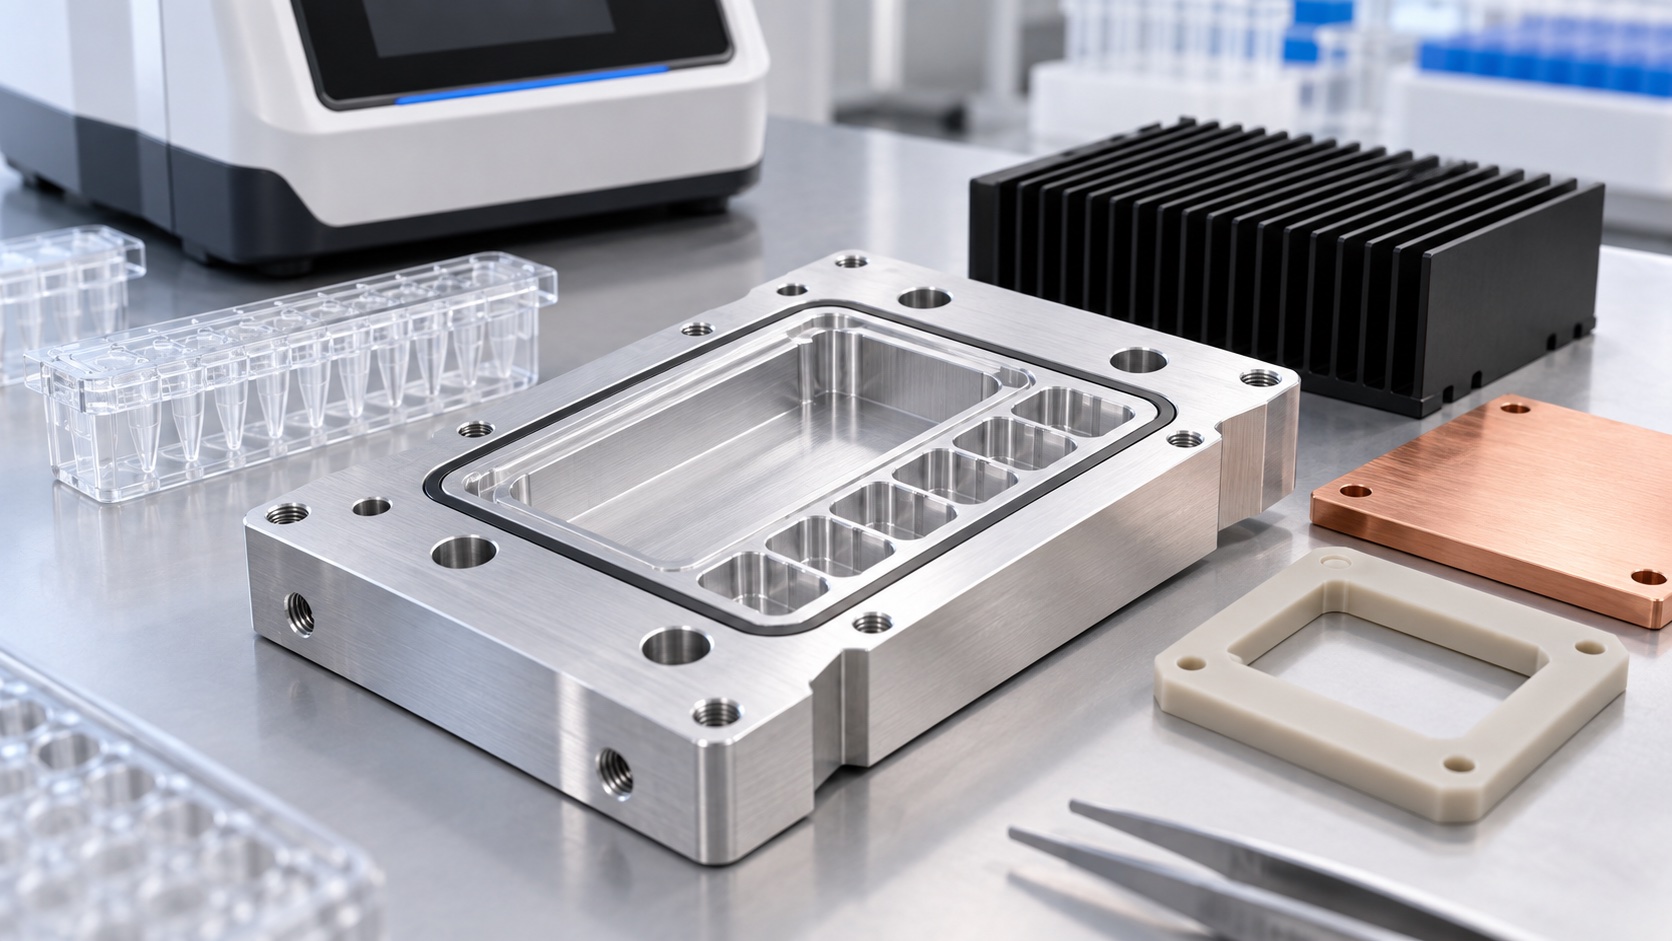
Dieser Fall beschreibt einen 6061-T6-Träger, der ein Mehrfach-Verbrauchsmittel über einer Heiz- und Kühleinheit eines PCR-Geräts positioniert. Er enthält Kavitätenraster, flache Montagefläche, Sensortasche, Schrauben und Passmerkmale. Es ist ein Fertigungsbeispiel, keine Aussage über ein zertifiziertes Gerät. Der Hersteller verantwortet Thermik, Assay und Validierung; der Lieferant Werkstoff, CNC, Prüfung, Reinigung und Lieferung.
Freigegebenes Paket
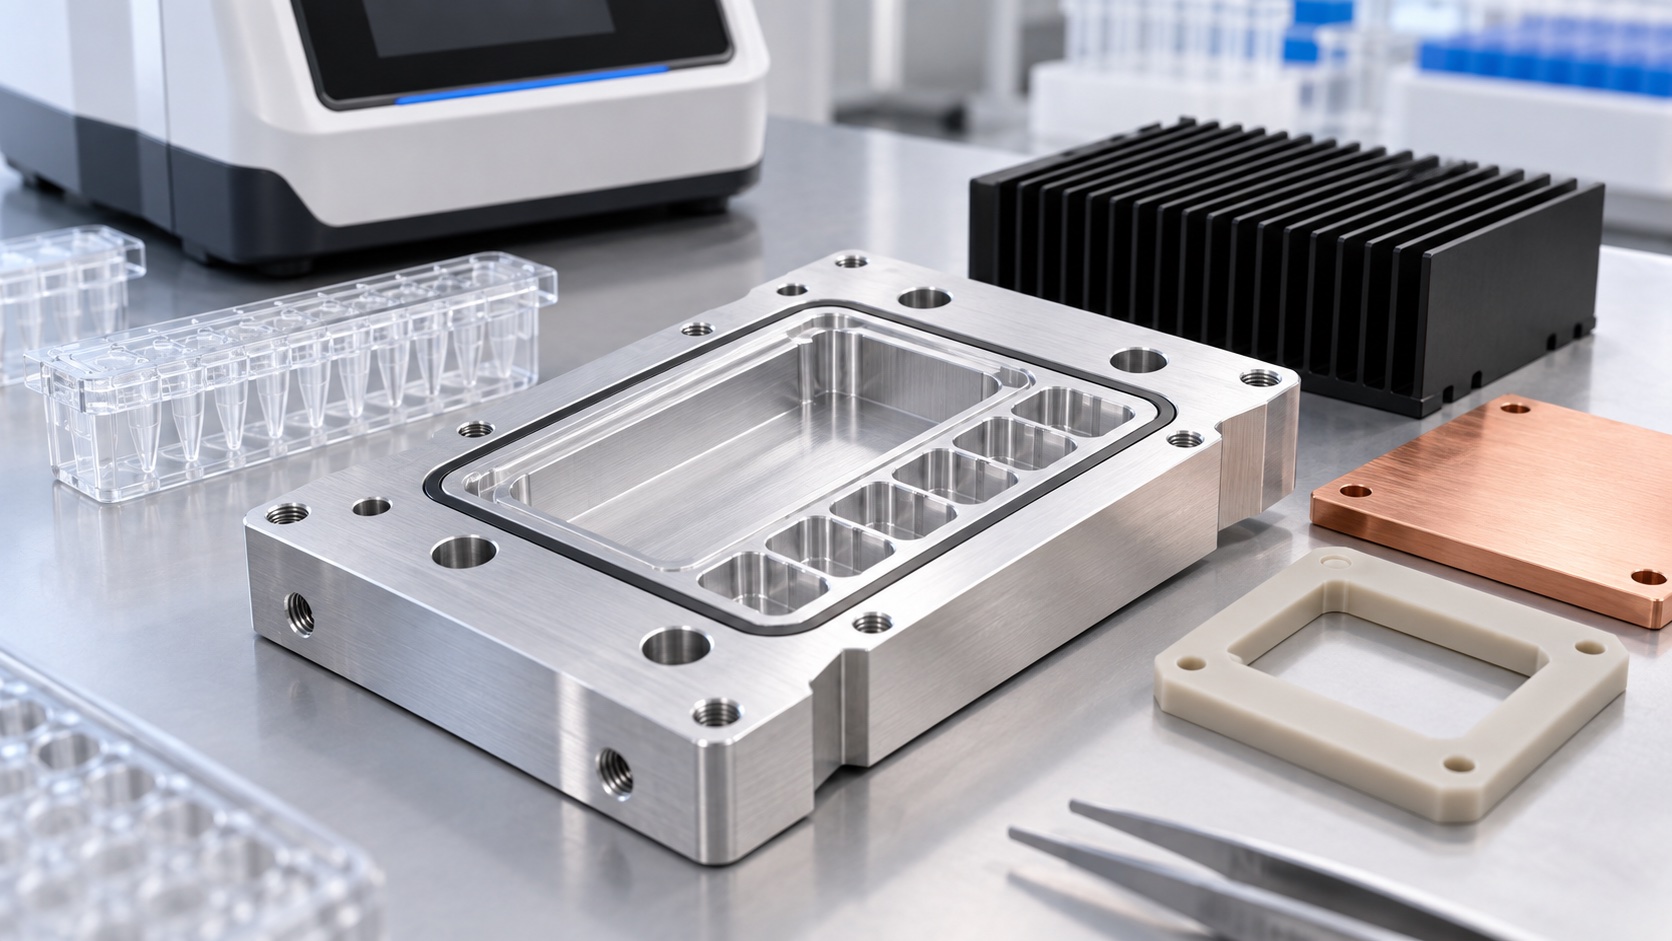
Das gelenkte Paket umfasst 2D-Zeichnung, 3D-Modell, Revision, kritische Merkmale und Beschichtungsplan. Heizfläche, zwei Bezüge, Raster, Sensor und Schrauben sind gekennzeichnet. Vor dem Angebot werden Werkzeugzugang, Mindestwand, Entgratung, Finishzugabe und Messung tiefer Kavitäten geprüft. Fehlende Thermik-, Sauberkeits- oder Verbrauchsmitteldaten gehen zur Klärung zurück.
Werkstoff und Rohling
Zertifizierte 6061-T6-Platte erhält Aufmaß für ausgewogenes Schruppen. Die Charge bleibt mit dem Laufzettel verbunden. Beide Flächen werden stufenweise bearbeitet, um Verzug zu reduzieren; vor den Endbezügen stabilisiert sich der Rohling. Bei Anodisierung werden Finish und Masken vor dem ersten Teil bestätigt, da Kavitäten und Passungen beeinflusst werden können.
CNC-Aufspannung und Raster
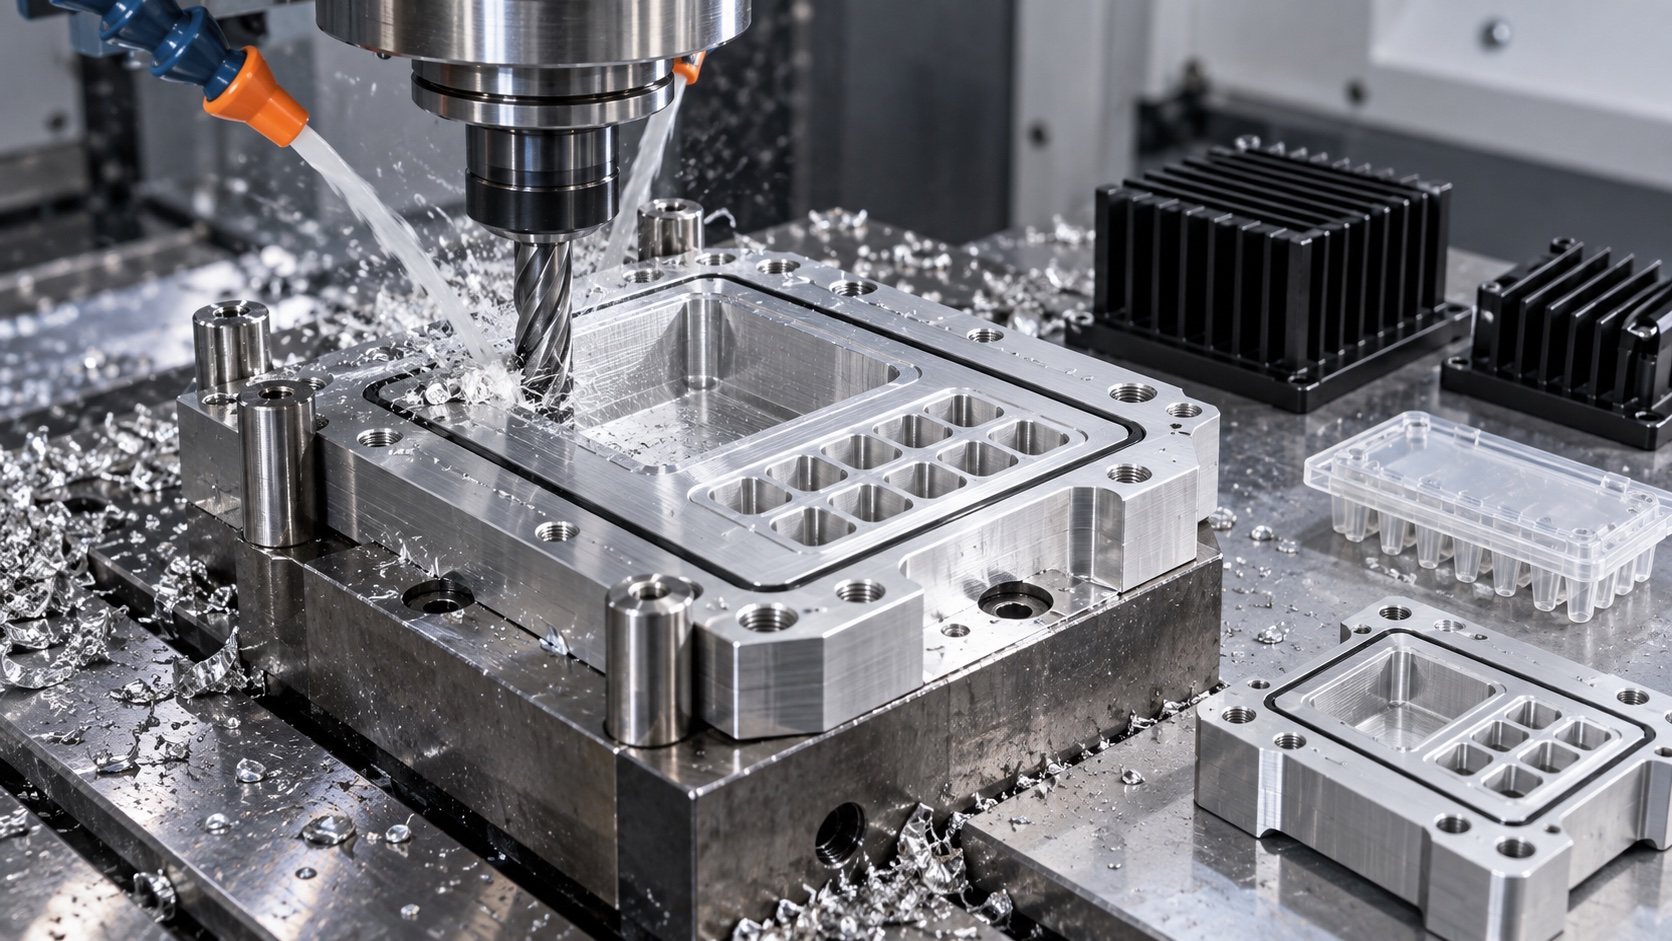
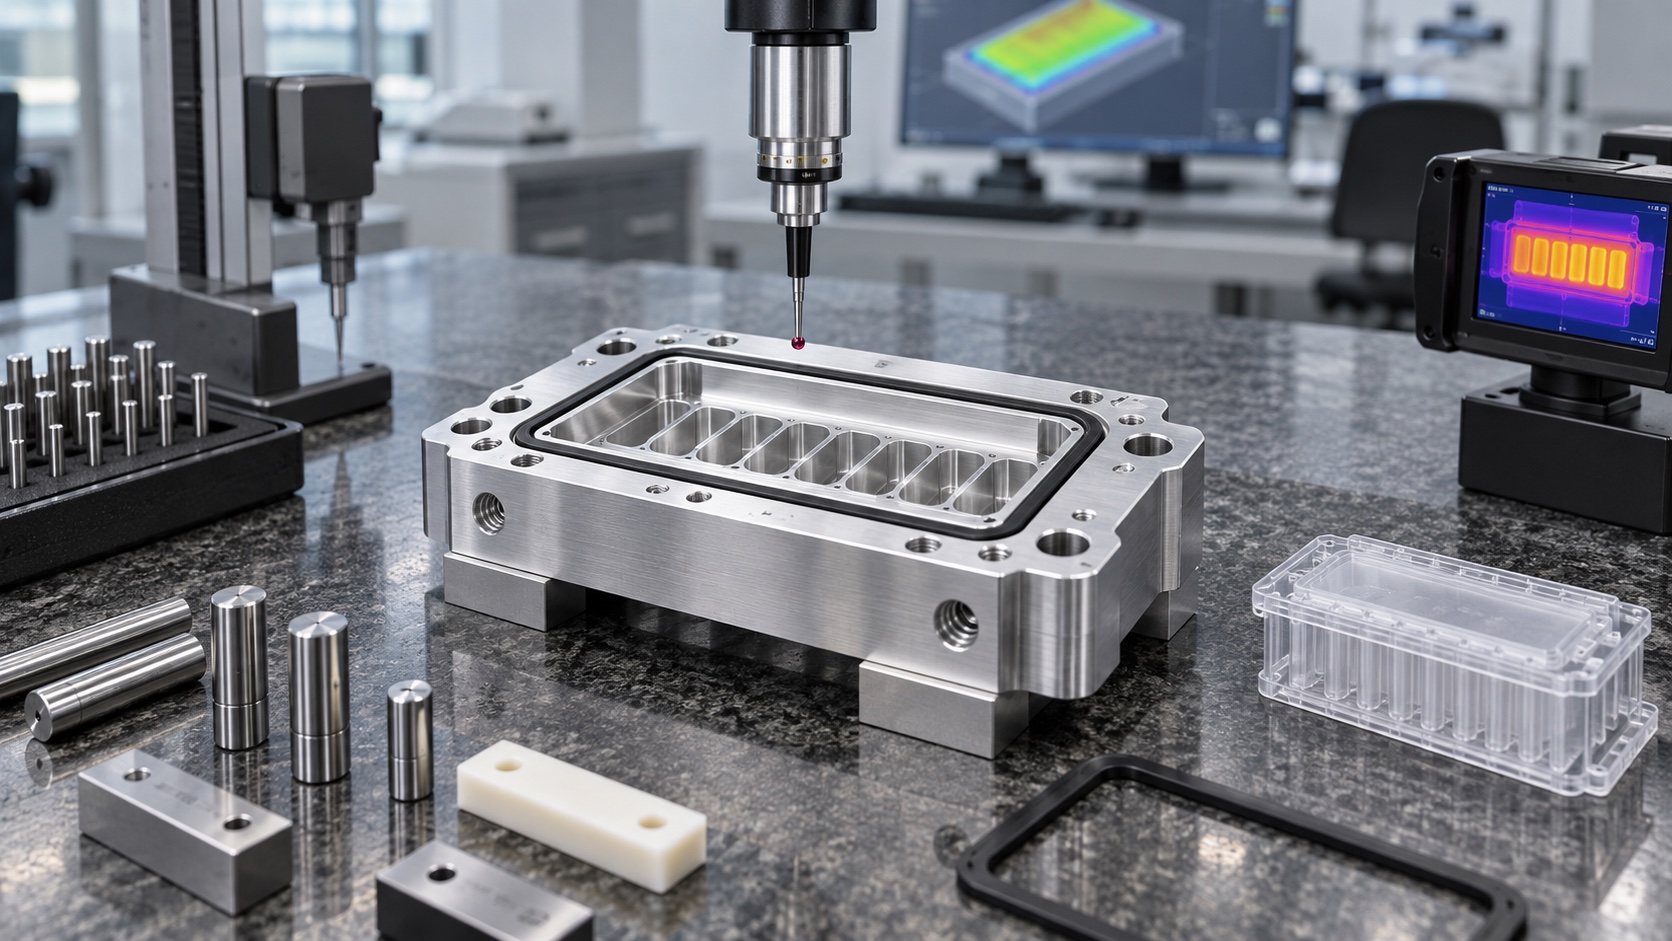
Die ersten Schritte erzeugen Montagefläche und Positionierkanten. Eine stützende Vorrichtung begrenzt Verzug und hält das Raster im gemeinsamen Koordinatensystem. Bohren, Reiben, Formwerkzeug oder Interpolation folgen der Geometrie. Spanabfuhr und Werkzeugstandzeit sind bei dichten Mustern wichtig. Kavitäten, Passungen und Sensor werden nach der Grobbearbeitung fertiggestellt und frei gemessen.
Bezüge und Ebenheit
Raster, Passstifte und Sensor werden zur Heizfläche statt zu einer Sichtkante geprüft. Auflage und Ebenheitsstrategie werden dokumentiert. Das Schraubenbild wird mit der Montagefläche bewertet, weil ungleiches Anziehen den Kontakt verändert. Dünne Bereiche werden zusätzlich auf Spannabdrücke, Dellen und Oberflächenzustand kontrolliert.
Finish und Endprüfung
Bei Anodisierung werden Kavitäten und Passungen nach dem freigegebenen Plan maskiert oder gesteuert. Danach folgen Kontrollen von Größe, Position, Ebenheit, Sensortasche und sichtbaren Defekten. Farbabweichung folgt dem vereinbarten Sichtstandard; Schichtaufbau oder Kratzer auf Funktionsflächen werden gegen die Zeichnung bewertet. Die Finishcharge bleibt rückverfolgbar.
Reinigung und Unterlagen
Alle Kavitäten und Sacktaschen werden von Kühlschmierstoff, Spänen, Abrieb und losen Partikeln gereinigt. Beleuchtung oder Vergrößerung bestätigt gratfreie Bereiche, die das Verbrauchsmittel berühren. Die Erstbemusterung kann Zeugnisse, Maßbericht, Rasterkarte, Fotos und Finishnachweise enthalten. Diese Daten unterstützen die Qualifizierung, ersetzen aber kein thermisches Geräte-Mapping.
Verpackung und Serie
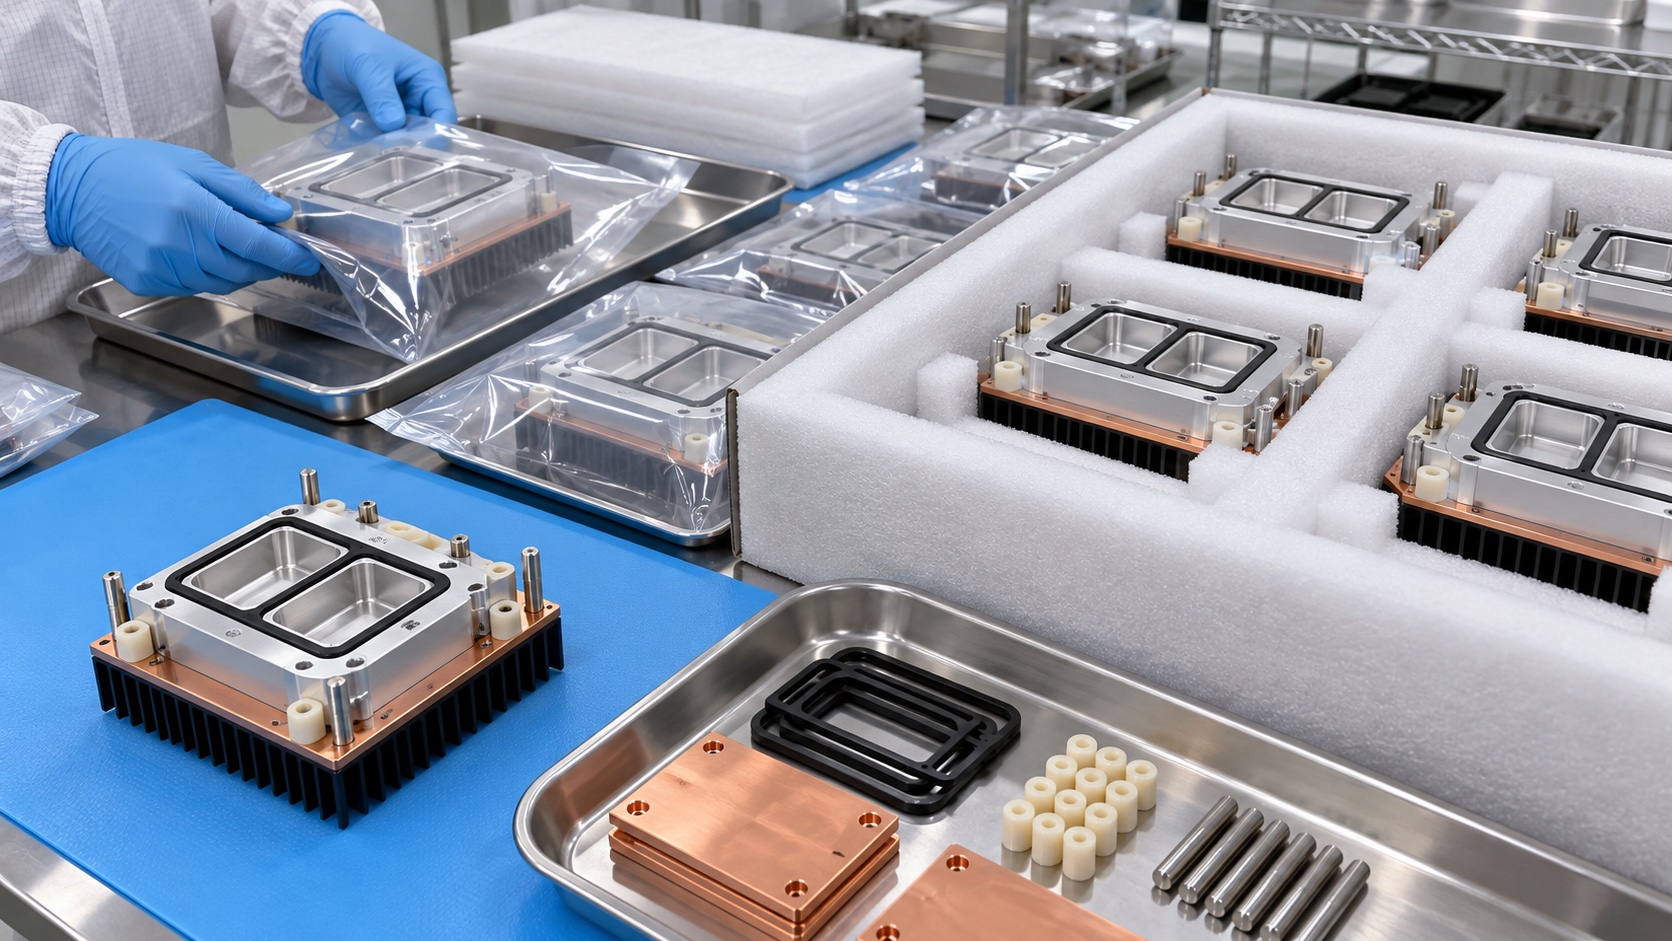
Fertige Träger liegen getrennt in sauberen Trays oder Beuteln, damit Kanten und Montagefläche geschützt bleiben. Etiketten nennen Teil, Revision, Werkstoffcharge, Finish und Prüfstatus. Für Wiederholfertigung bleiben Programm, Vorrichtung, Standzeiten, Messung, Reinigung und Verpackung unter Änderungskontrolle. Trends für Ebenheit und Rasterlage zeigen Drift frühzeitig.
Kundenübergabe
Die Übergabe definiert Mengen, freigegebene Erstmuster, Verbrauchsmittelrevision, Zeugnisse und kundenseitige Thermikprüfung. Änderungen an Geometrie, Beschichtung oder Montage lösen eine dokumentierte Prüfung aus. Eine belastbare Prognose reserviert Werkstoff und Finishkapazität; ein vollständiges Revisionspaket verhindert die Fertigung eines veralteten Rasters.
FAQ
Ist dies ein zertifiziertes PCR-Bauteil?
Es ist ein beispielhafter Fertigungsfall; Zertifizierung, Assay-Leistung und Systemvalidierung liegen beim Gerätehersteller.
Warum 6061-T6-Aluminium?
Es bietet gute Zerspanbarkeit, Masse und Wärmeleitung; Legierung, Finish und Verträglichkeit bestätigt der Entwickler.
Wie wird Rasterdrift kontrolliert?
Mit Funktionsbezügen, Standzeitgrenzen, Zwischenprüfungen und Endmessung von Kavitäten und Musterlage.
Verändert Anodisieren die Kavitäten?
Ja. Schichtaufbau kann Durchmesser reduzieren; Maskierung, Aufmaß und Endmessung werden definiert.
Validiert der Lieferant die Thermik?
Nur nach kundenseitiger Methode und Grenzwerten. Endgültige Geräte- und Assay-Validierung liegt beim Hersteller.
Wie werden Träger geliefert?
Gereinigt, getrennt und geschützt verpackt, mit Kennzeichnung von Revision, Charge, Finish und Prüfstatus.