316L-Ausrichthalter für die Probensonde eines Hämatologieanalysators: CNC-Fertigungsfall
Beispielhafte Anwendung
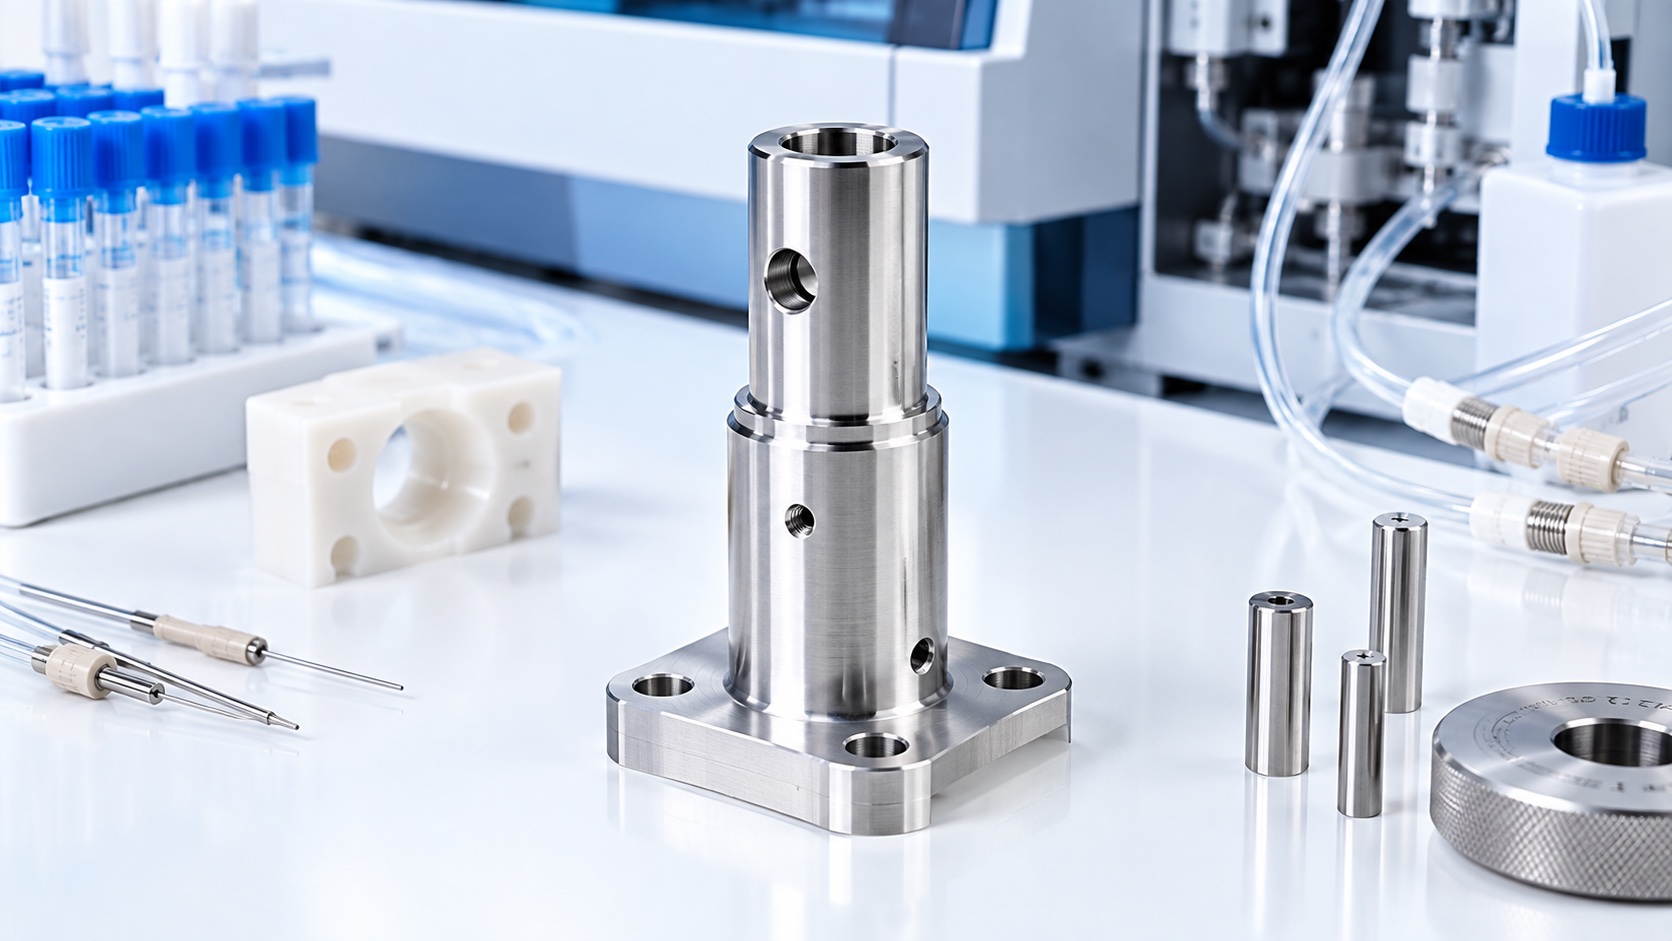
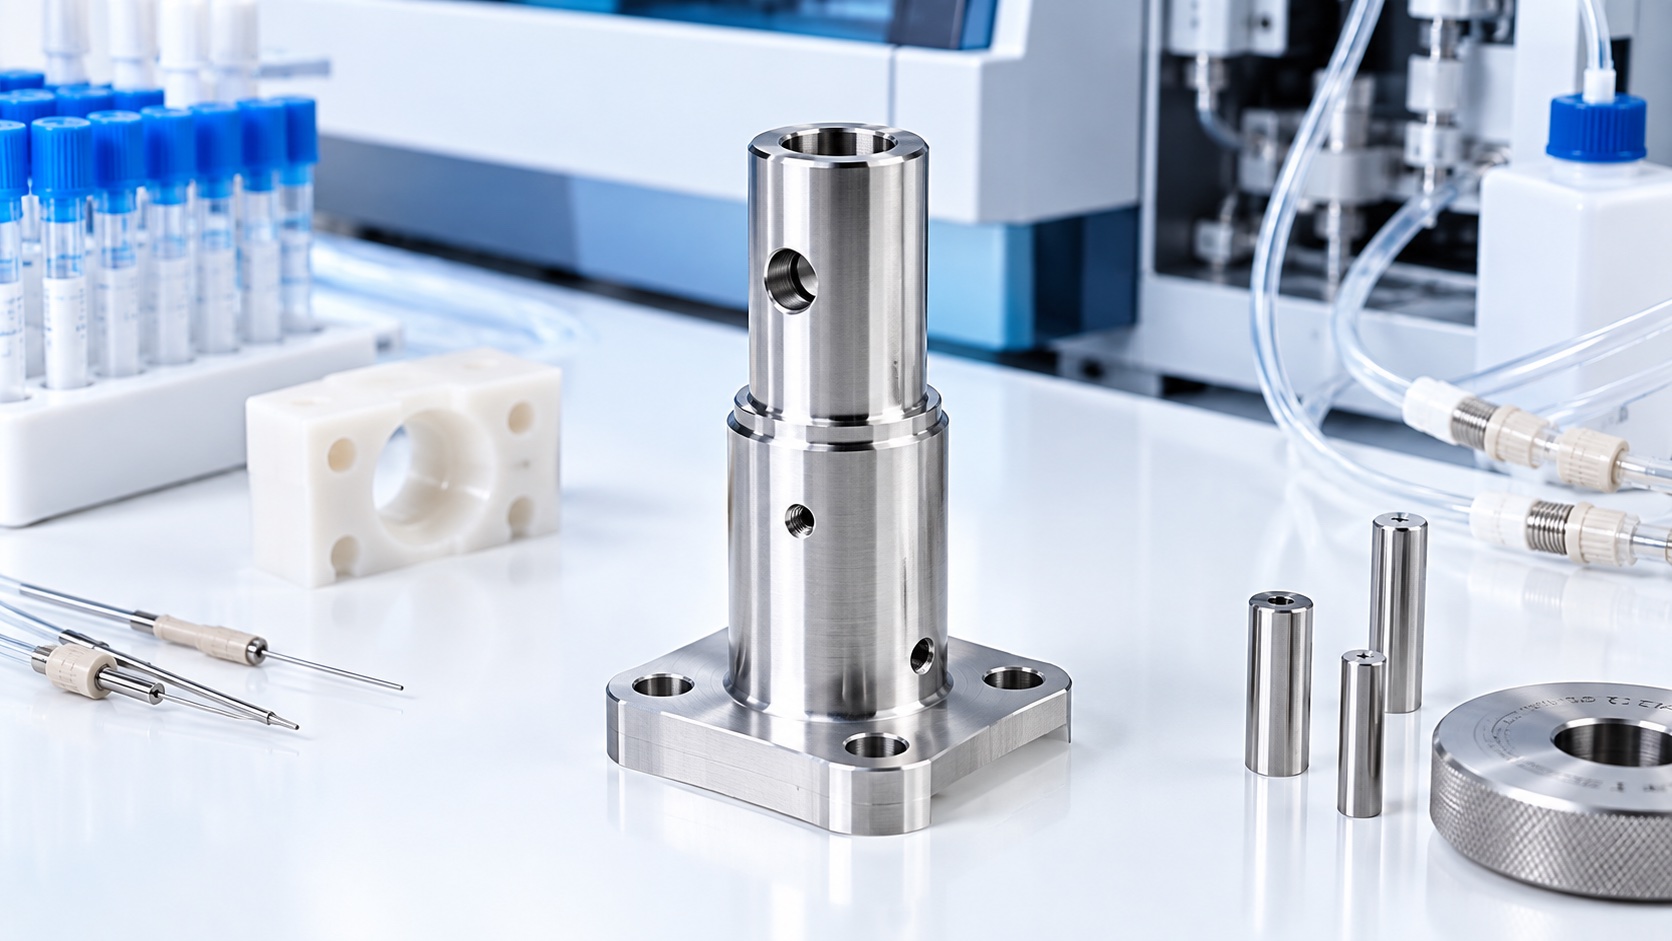
Dieser Fall beschreibt einen 316L-Halter zur Ausrichtung einer Probensonde. Er verbindet Montagefläche, zwei Positionierbohrungen, Präzisionsführung, geteilte Klemme und geschützte Schulter. Es ist ein Fertigungsbeispiel, keine Aussage zu einem zertifizierten Analysator. Der Hersteller verantwortet Probenahme, Verträglichkeit, Verschleppung, Reinigung und Validierung. Der Fertiger kontrolliert Werkstoff, Geometrie, Finish und Nachweise.
Freigegebene Eingaben
Das Paket enthält Zeichnung, Modell, Revision und kritische Merkmale. Fläche, Führungsachse, Schlitz, Gewinde, Schulter und Passivierung sind markiert. Der Kunde liefert Sonden- oder Lehrenmaß, Drehmoment, Gegenrahmen und Prüfzustand. Vor dem Angebot werden Länge, Schlitz, Steifigkeit, Gewinde, Zugang und Enddurchmesser unter Klemmung geprüft.
Werkstoffkontrolle
Zertifiziertes 316L kommt mit Charge und Aufmaß. Die Identität begleitet Bearbeitung, Passivierung und Verpackung. Der Rohling wird vor dem Spannen geprüft. Zustand und Form werden nicht ohne Freigabe geändert, weil Spannung, Oberfläche und Bewegung variieren. Die Passivierungsspezifikation steht vor der Erstbemusterung fest.
CNC-Folge
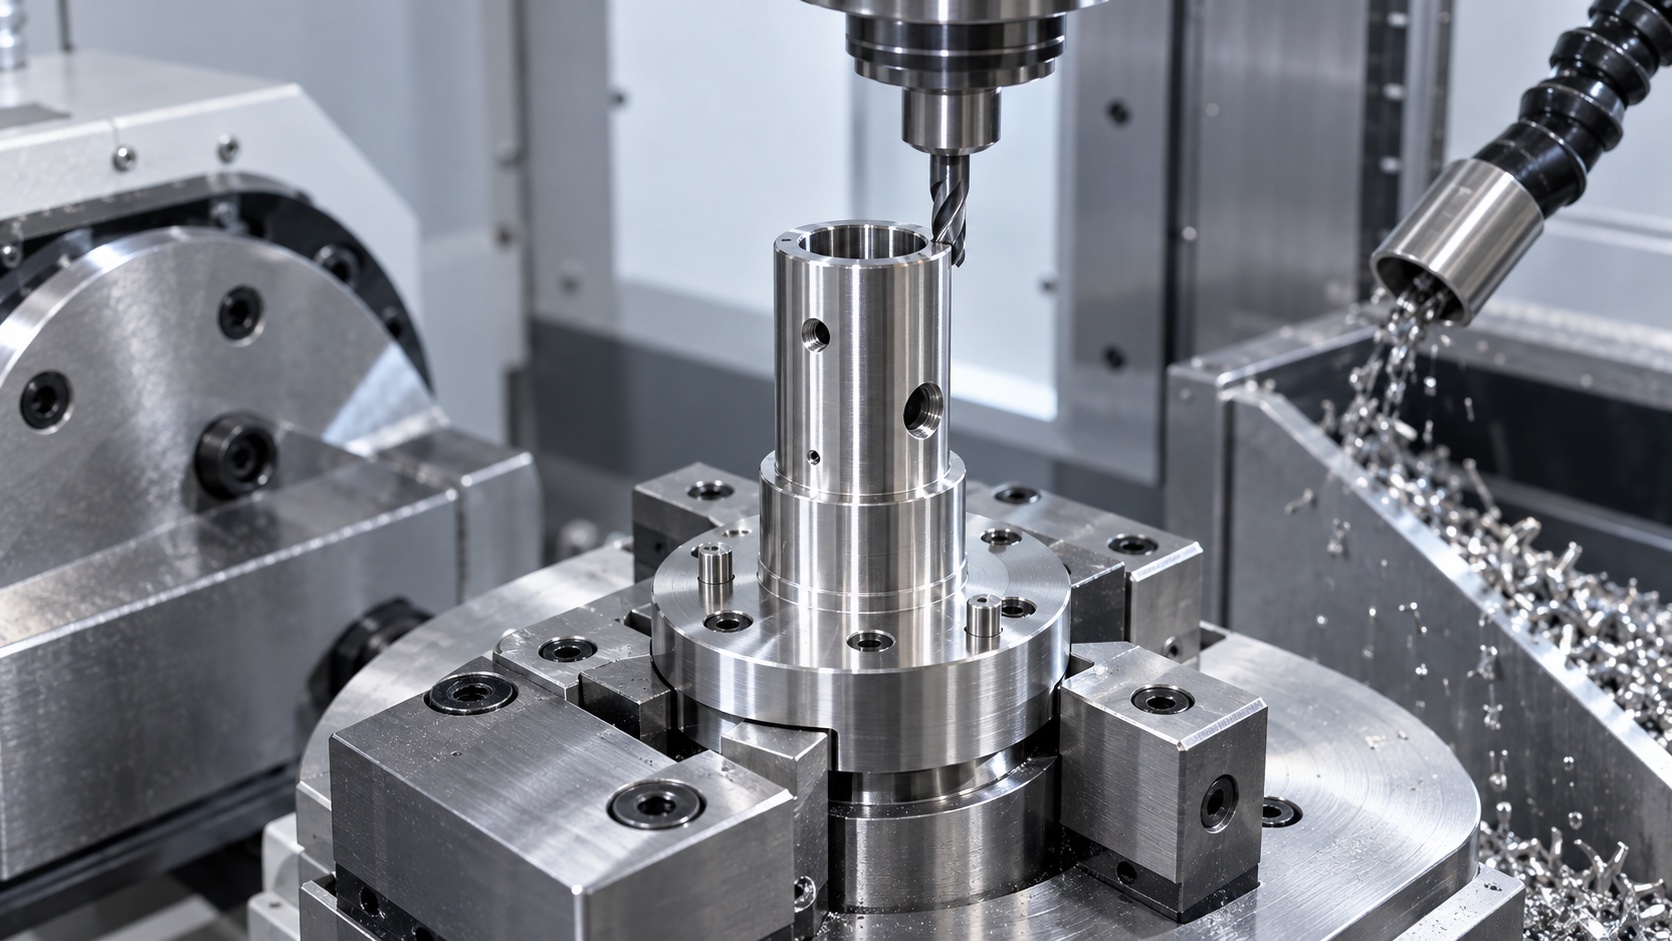
Zuerst entstehen Montagefläche und Außenbezüge. Führung und Löcher werden vorgeschruppt, während der Klemmbereich gestützt bleibt. Eine kontrollierte Aufspannung fertigt die Achse, danach Schlitz und Gewinde. Scharfe Werkzeuge, geringe Wärme und Spanabfuhr mindern Kaltverfestigung und Grat. Kanten schützen Sonde und Bediener, ohne die Schulter zu verändern.
Kontrolle im Klemmzustand
Die geteilte Klemme verformt sich beim Anziehen; daher definiert der Prüfplan freien und montierten Zustand. Eine freigegebene Lehre mit Drehmomentvorrichtung prüft Halten und Lösen. Schraube, Drehmoment und Lehre werden dokumentiert. Der Test bestätigt mechanische Passung, nicht Aspiration oder Bewegungsgenauigkeit.
Geometrische Prüfung
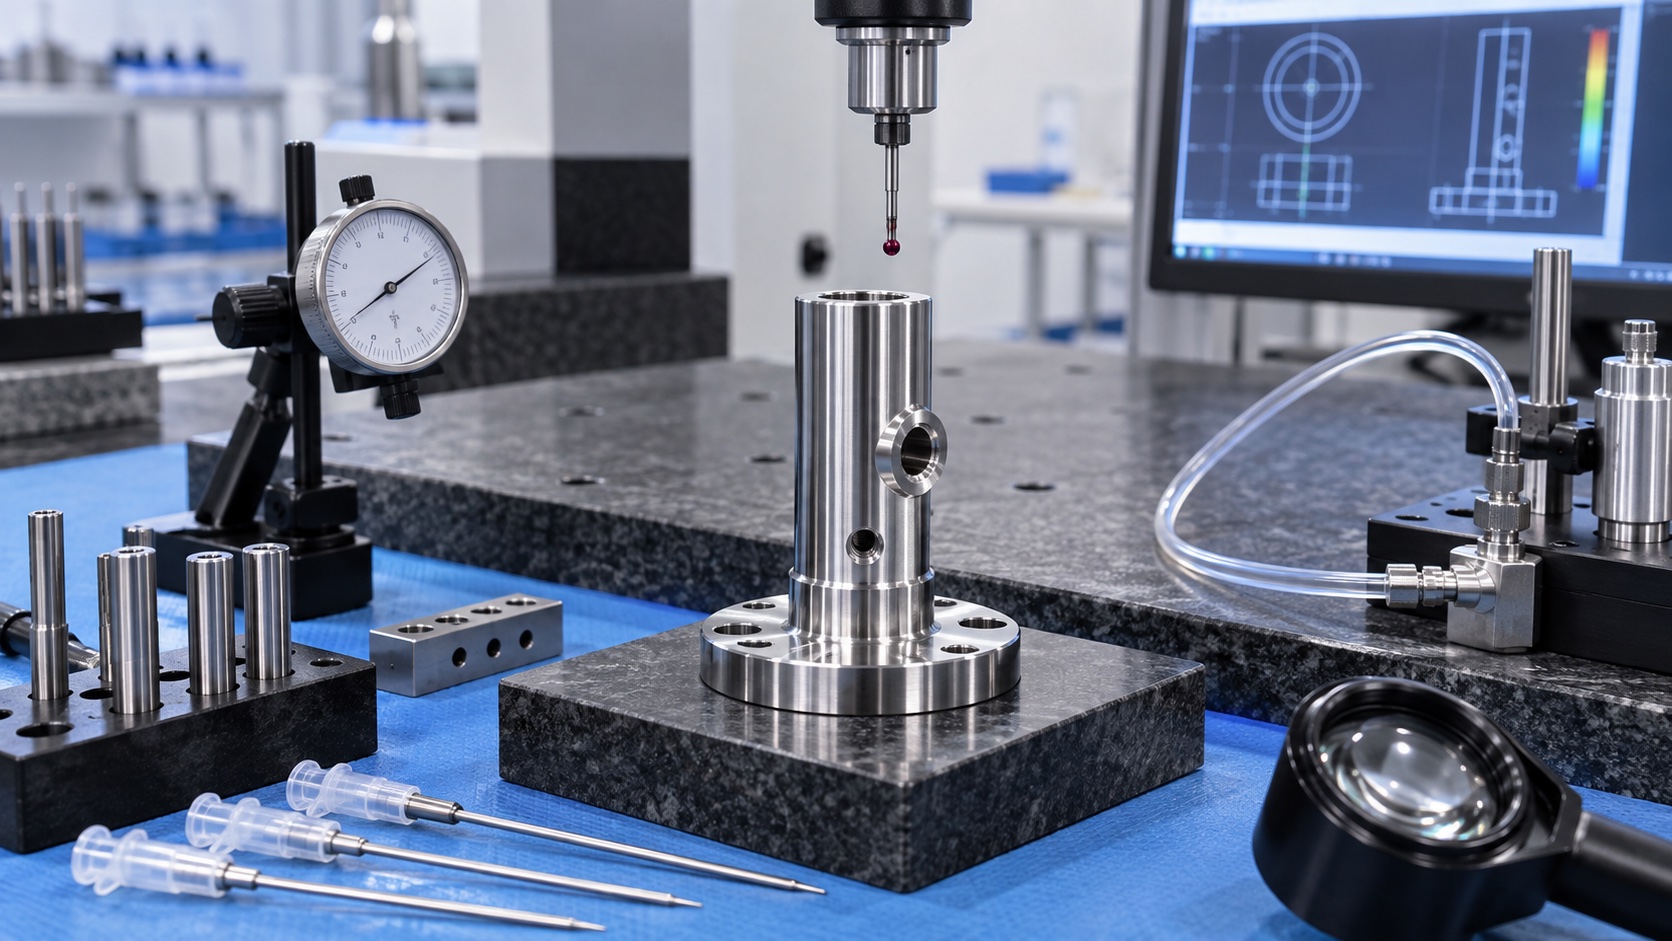
Die Erstbemusterung umfasst Ebenheit, Lochlage, Führungsmaß und Achse, Rechtwinkligkeit, Schulter, Schlitz, Gewinde und Kanten. CMM verbindet Führung und Montage; Lehren und Optik prüfen Details. Temperatur, Vorrichtung und Revision werden erfasst. Teile mit Kratzern, Spänen oder beschädigten Flächen werden gesperrt.
Passivierung und Sauberkeit
Nach Maßfreigabe folgen Reinigung und Passivierung. Rückstände werden aus Führung, Schlitz und Gewinde entfernt; kritische Maße werden erneut geprüft. Werkzeuge und Trays dürfen keine Eisenkontamination übertragen. Die Endkontrolle prüft Trocknung, Oberfläche und lose Partikel. Geliefert wird ein sauberes Bauteil, kein steriles Medizinprodukt.
Verpackung und Unterlagen
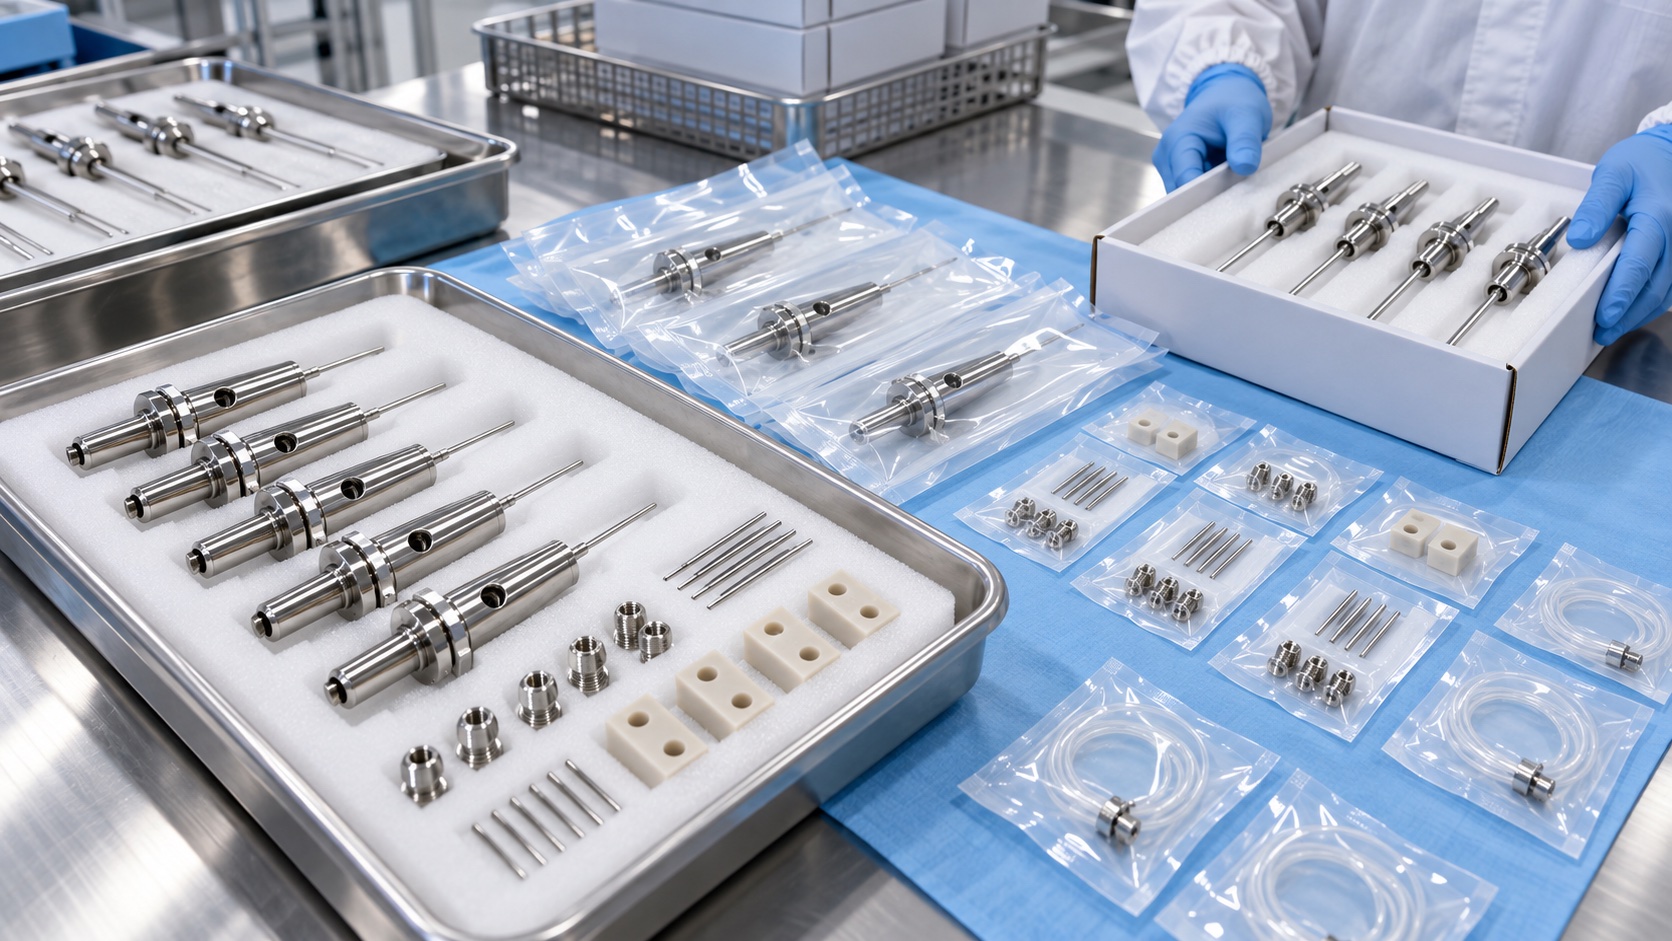
Jeder Halter liegt getrennt, um Führung, Fläche und Passivierung zu schützen. Etiketten nennen Teil, Revision, Werkstoff- und Finishcharge, Menge und Prüfstatus. Lieferunterlagen können Zeugnisse, Erstbemusterung, Passivierungsnachweis, Messungen und Abweichungen enthalten. Schutzstopfen brauchen Freigabe für den Empfangsprozess.
Wiederholfertigung
Programm, Vorrichtung, Prüfung und Passivierung bleiben unter Änderungskontrolle. Trends bei Führungsmaß, Achse und Klemmreaktion zeigen Drift. Forecast und Losgröße unterstützen Planung. Änderungen an Sonde, Rahmen, Schraube, Drehmoment, Reinigung oder Waschgeometrie brauchen Kundenprüfung.
FAQ
Ist der Halter ein fertiges Diagnostikgerät?
Nein. Er ist eine Beispielkomponente; der Hersteller validiert Instrument und Workflow.
Warum eine geteilte Klemme?
Sie kann die Sonde kontrolliert halten und lösen, wenn Bohrung, Steifigkeit, Schraube und Drehmoment zusammen definiert sind.
Wie wird die Achse geprüft?
CMM bezieht sie auf Fläche und Lochbild; Lehren bestätigen Größe und Passung.
Warum nach Passivierung prüfen?
Das Finish kann Rückstände oder Defekte zeigen; kritische Merkmale müssen konform bleiben.
Verhindert der Halter Verschleppung?
Nein. Er unterstützt Ausrichtung und Zugang; validiert wird das Gesamtsystem.
Welche Unterlagen sind möglich?
Werkstoff- und Passivierungszeugnisse, Rückverfolgbarkeit, Erstbemusterung und Messberichte.