
Repräsentativer Umfang und Einschränkungen
In diesem repräsentativen CNC-Bearbeitungsfall wird eine Keilunterlage aus 6061-Aluminium für eine nicht angetriebene Audiometer-Servicevorrichtung untersucht. Es handelt sich um ein Planungsbeispiel, nicht um eine dokumentierte Lieferung an den Kunden oder einen Bericht über die gemessene Leistung. Es werden keine Kundenidentität, Produktionsmenge, Zertifizierung, erreichte Toleranz oder Gerätetestergebnisse beansprucht. Die Komponente stellt eine definierte geometrische Oberfläche innerhalb einer separat gestalteten Vorrichtung bereit. Seine Herstellung stellt keine akustische Kalibrierung, elektrische Sicherheit, Belastbarkeit oder klinische Eignung dar. Diese Fragen unterliegen weiterhin den entsprechenden Entwurfs- und Validierungsaktivitäten. Der Fall konzentriert sich auf Informationen, die ein Käufer und ein Bearbeitungslieferant klären können, bevor er einen Kostenvoranschlag abgibt und einen kundenspezifischen Keil prüft.
Eine bewusst einfache Komponentenhülle
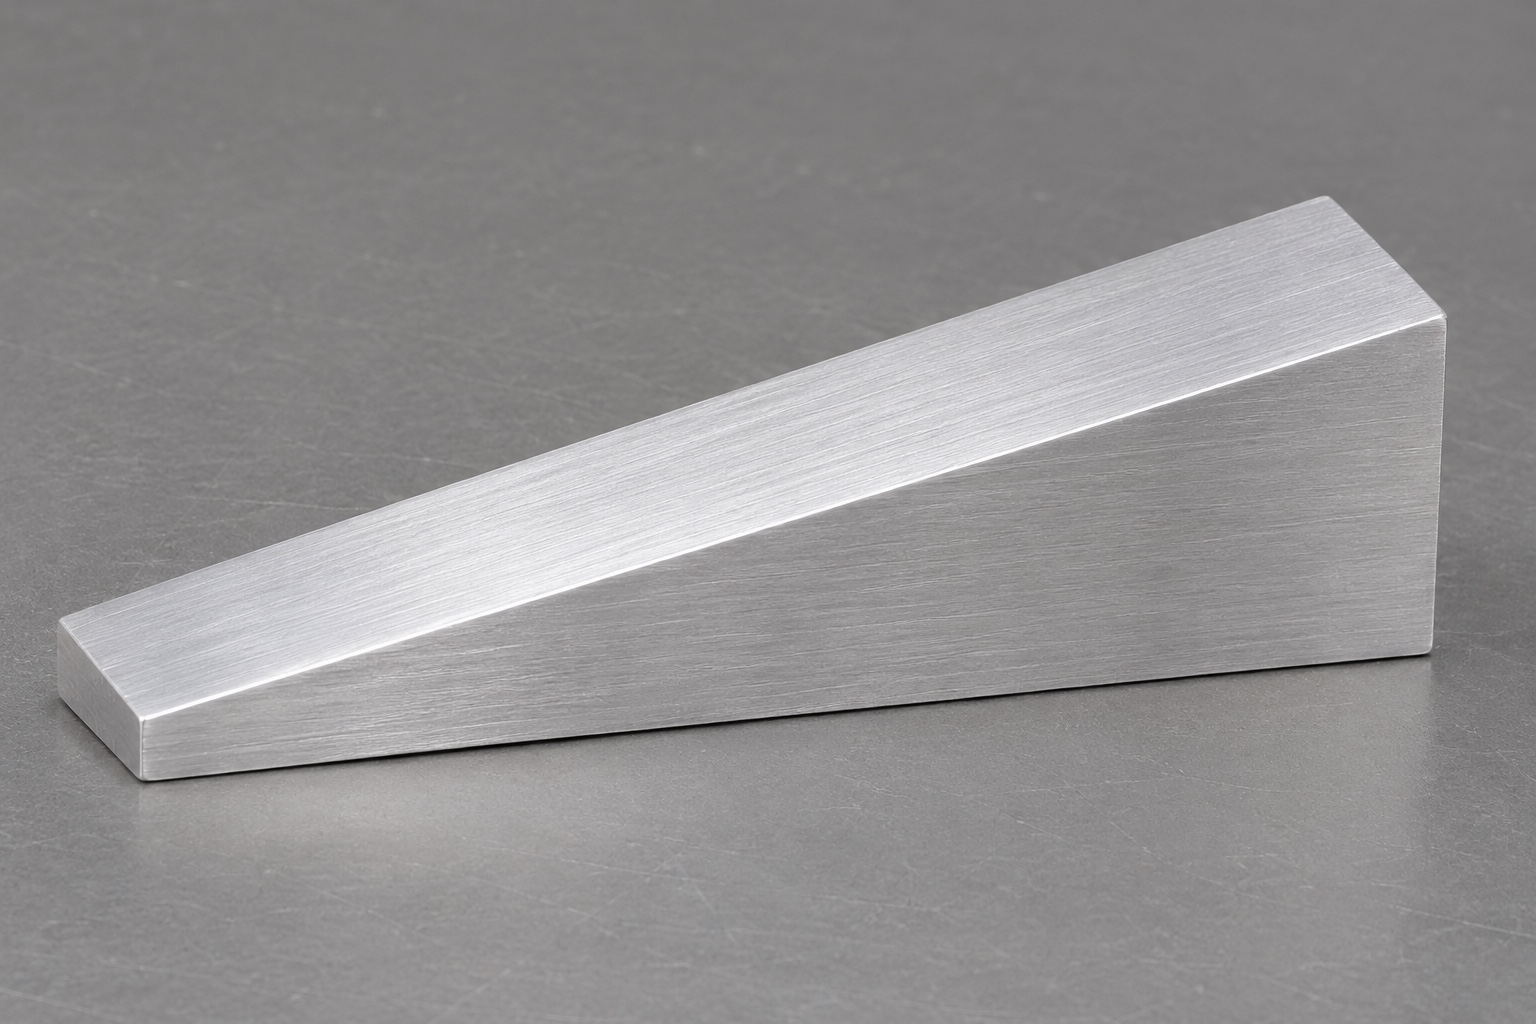
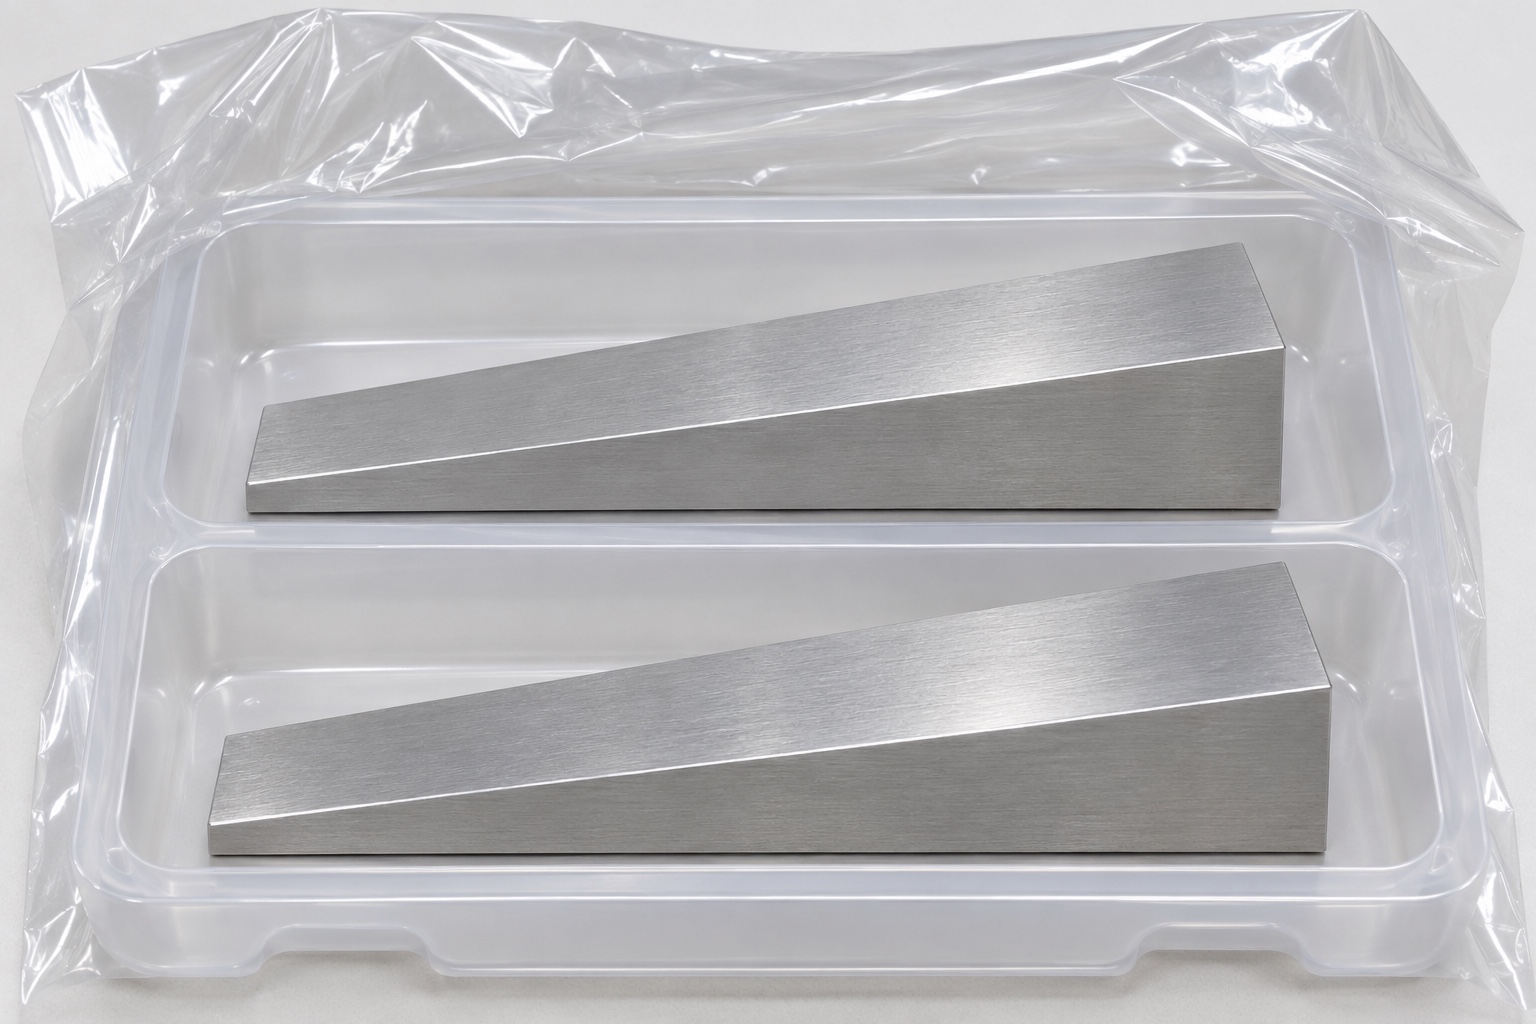
Die vorgeschlagene Keilunterlage besitzt eine rechteckige Grundfläche, eine ebene Unterseite und genau eine geneigte ebene Oberseite. Zwei trapezförmige Seiten verbinden das dünne Vorderende mit dem dickeren Hinterende. Das dünne Ende behält eine positive Dicke und läuft nicht als Messerschneide aus. Befestigungsbohrungen, Gewinde, Schlitze, Stufen und gekrümmte Kontaktflächen sind nicht vorgesehen. Damit unterscheidet sich das Beispiel von einem Montagewinkel oder verstellbaren Nivelliermechanismus. Die Gegenkonstruktion muss weiterhin erklären, wie sie den Keil positioniert und unbeabsichtigte Bewegung während der Servicearbeit verhindert.
Identifizieren Sie die tatsächliche Kontaktbeziehung
Vor der Auswahl der Toleranzen sollte der Zeichnungseigentümer festlegen, welche Bereiche die passende Vorrichtung berühren und welche Position der Keil festlegen soll. Eine obere Ebene, die als Sitzfläche dient, erfordert möglicherweise andere Steuerungen als eine Oberfläche, die nur für den Spielraum dient. Ebenso muss der untere Bezugspunkt den beabsichtigten Stützzustand darstellen und nicht eine praktische, aber irrelevante Inspektionsfläche. Notieren Sie die zulässige Einspannung und ob der Keil nach dem Entfernen aus den Bearbeitungsklemmen gemessen wird. Dadurch wird verhindert, dass eine eingeschränkte Prüfung mit dem Zustand des ausgespannten Teils verwechselt wird. Darüber hinaus erhält der Lieferant eine konsistente Grundlage für die Auswahl von Werkzeugen und Prüfzugang.
Steigungsmaße bei der Angebotsprüfung auflösen
Eine Angebotsanfrage für eine Keilunterlage aus Aluminium sollte Neigung, Endpunkthöhen, Gesamtlänge und positive untere Enddicke in Einklang bringen. Da diese Werte geometrisch zusammenhängen, können ihre Toleranzen ohne Prüfung der resultierenden Akzeptanzzone nicht unabhängig zugeordnet werden. Bei der repräsentativen Überprüfung wird abgefragt, welche Kontrollen maßgebend sind und welche Dimensionen Referenzinformationen liefern. Außerdem wird abgefragt, wo die untere Dicke gemessen wird und ob Kantenbrüche ausgeschlossen sind. Ein digitales Modell ist hilfreich, um die beabsichtigte Form zu interpretieren, es sollte jedoch nicht stillschweigend einen Konflikt mit einer freigegebenen Zeichnung lösen. Notieren Sie alle vereinbarten Klarstellungen unter der richtigen Revision, bevor Sie mit der Herstellung beginnen.
Dokumentieren Sie das Material, ohne seine Ansprüche zu erweitern
Die Materialspezifikation beginnt mit 6061 Aluminium und dem in der Zeichnung tatsächlich geforderten Zustand. Die Rohmaterialidentifikation und die verfügbaren Quellendatensätze sollten während der gesamten Verarbeitung mit dem Teil verknüpft bleiben. Der Materialzustand eines vorherigen Auftrags ist für dieses Beispiel kein Standardwert. Wenn eine zusätzliche Oberflächenbehandlung vorgeschlagen wird, prüfen Sie vor der Genehmigung deren maßliche Auswirkungen und Kompatibilität mit den erforderlichen Kontaktflächen. Die Rückverfolgbarkeit von Materialien unterstützt die Identifizierung dessen, was geliefert wurde. Es beweist nicht die Stabilität der Vorrichtung, die elektrische Isolierung, die Sterilität oder die Genauigkeit des Audiometers. Der Fall trennt daher den Materialdatensatz von allen späteren Tests, die zum gesamten Servicesystem gehören.
Legen Sie eine praktische CNC-Frässequenz fest
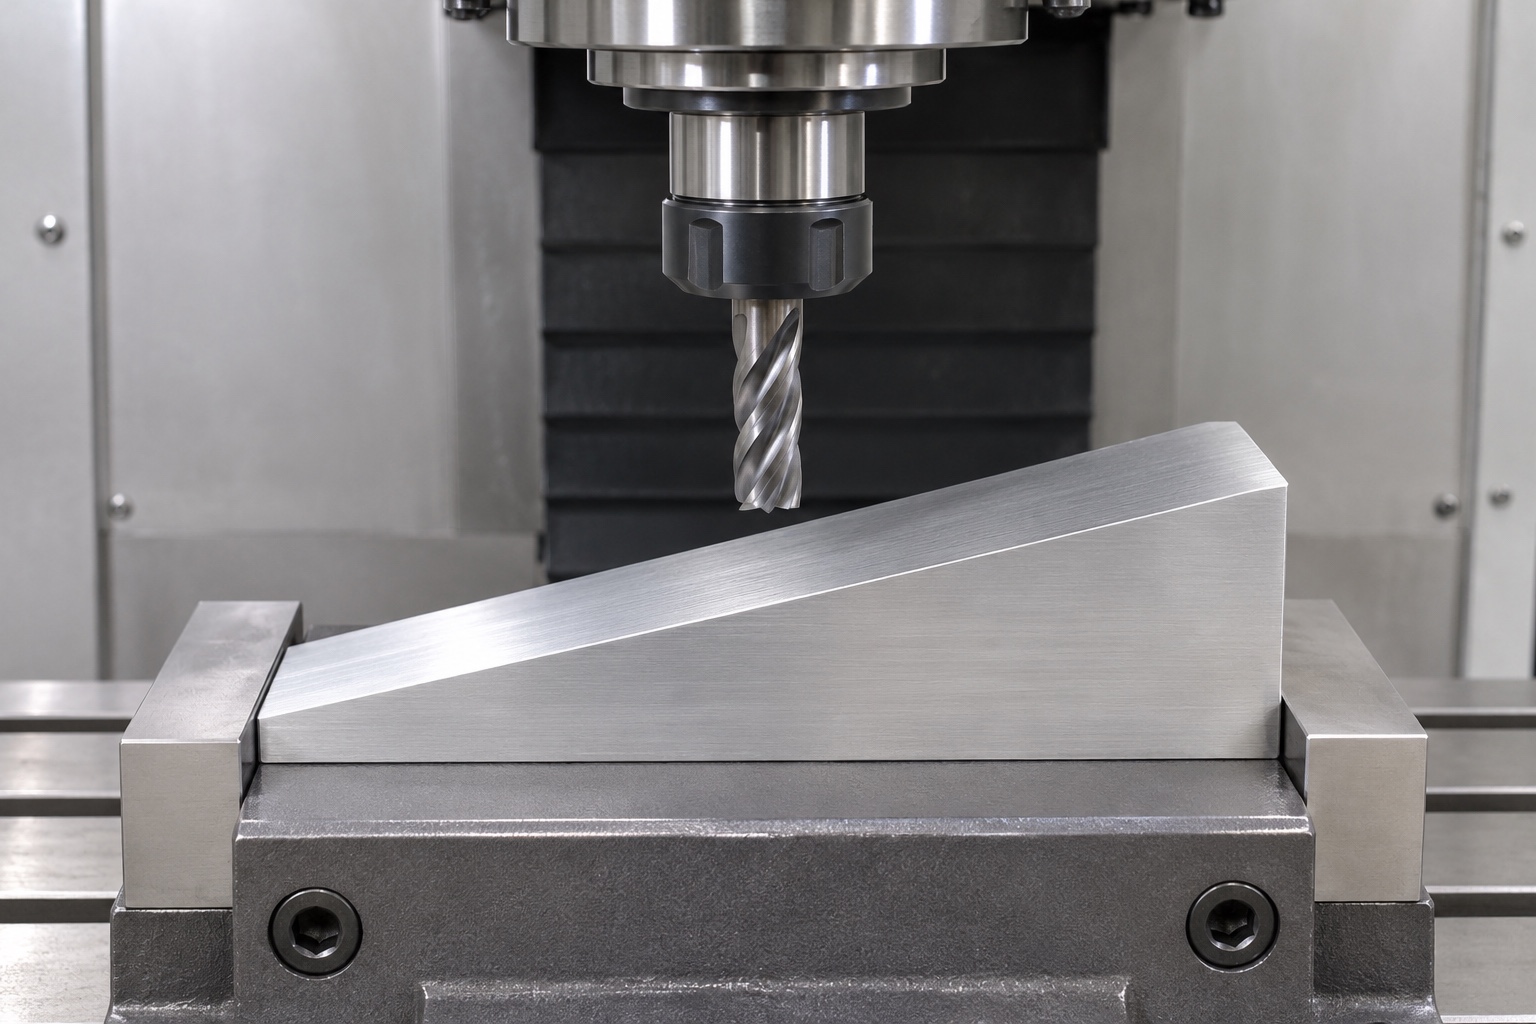
Eine mögliche Fertigungsroute erstellt zunächst eine zuverlässige Bodenreferenz und die Kanten, die für die nachfolgende Ortung benötigt werden. Der Rohling kann dann in einer geeigneten Anordnung gehalten werden, um die geneigte Oberseite zu bearbeiten und dabei die beabsichtigte Referenzbeziehung beizubehalten. Eine abgewinkelte Vorrichtung oder ein geeigneter Werkzeugweg können in Betracht gezogen werden; Die Maschinenkonfiguration sollte sich an Zugangs- und Genauigkeitsanforderungen orientieren und nicht an einer Marketingpräferenz für mehr Achsen. Der Prozessplan sollte Setup-Übergänge, verbleibende Materialzugabe und den Punkt angeben, an dem das untere Ende seine endgültige Dicke erreicht. Hierbei handelt es sich um eine vorgeschlagene Reihenfolge zur Diskussion und nicht um die Behauptung, dass ein bestimmter Bearbeitungszyklus bereits qualifiziert wurde.
Überprüfen Sie die Werkstückspannung am dünnen Ende
Der dünne Abschnitt benötigt bei der Auflage- und Spannplanung besondere Aufmerksamkeit. Die Einspannung darf die nach dem Ausspannen zu prüfende Geometrie nicht verdecken. Werkzeugzugang sollte nicht unbemerkt eine für den stabilen Prozess notwendige Stütze beseitigen. Prüfen Sie Schnittkräfte und Kontakte zu Fertigflächen. Falls Entwicklungsbeobachtungen eine Änderung von Bearbeitungsaufmaß oder Arbeitsfolge nahelegen, dokumentieren und überprüfen Sie diese. Weder angenommene Verformungen noch ungemessene Verbesserungen dürfen als Fallergebnis erscheinen. Ziel ist die frühe Klärung von Prozessrisiken, nicht ein unbelegtes Produktionsversprechen.
Behandeln Sie Kanten und Finish als kontrollierte Details
Nachdem die Hauptflächen bearbeitet wurden, entfernen Sie unbeabsichtigte Grate und bewahren dabei die definierte untere Enddicke und Kontakthülle. Eine große Verrundung am unteren Ende könnte die effektive Neigungsgrenze verändern, selbst wenn die Mittelebene unverändert bleibt. Die kosmetische Veredelung sollte daher getrennt von den örtlichen geometrischen Anforderungen geprüft werden. Wenn die Rauheit angegeben ist, geben Sie gegebenenfalls die Oberfläche und die Messrichtung bzw. -methode an. Ein glatt aussehendes Bild kann diese Anforderung nicht nachweisen. Handhabungsspuren auf der unteren Referenz- oder oberen Kontaktfläche sollten anhand der tatsächlichen Akzeptanzkriterien beurteilt und nicht nur deshalb verworfen werden, weil der Keil optisch erkennbar bleibt.
Erstellen Sie einen Inspektionsplan rund um das Bezugssystem
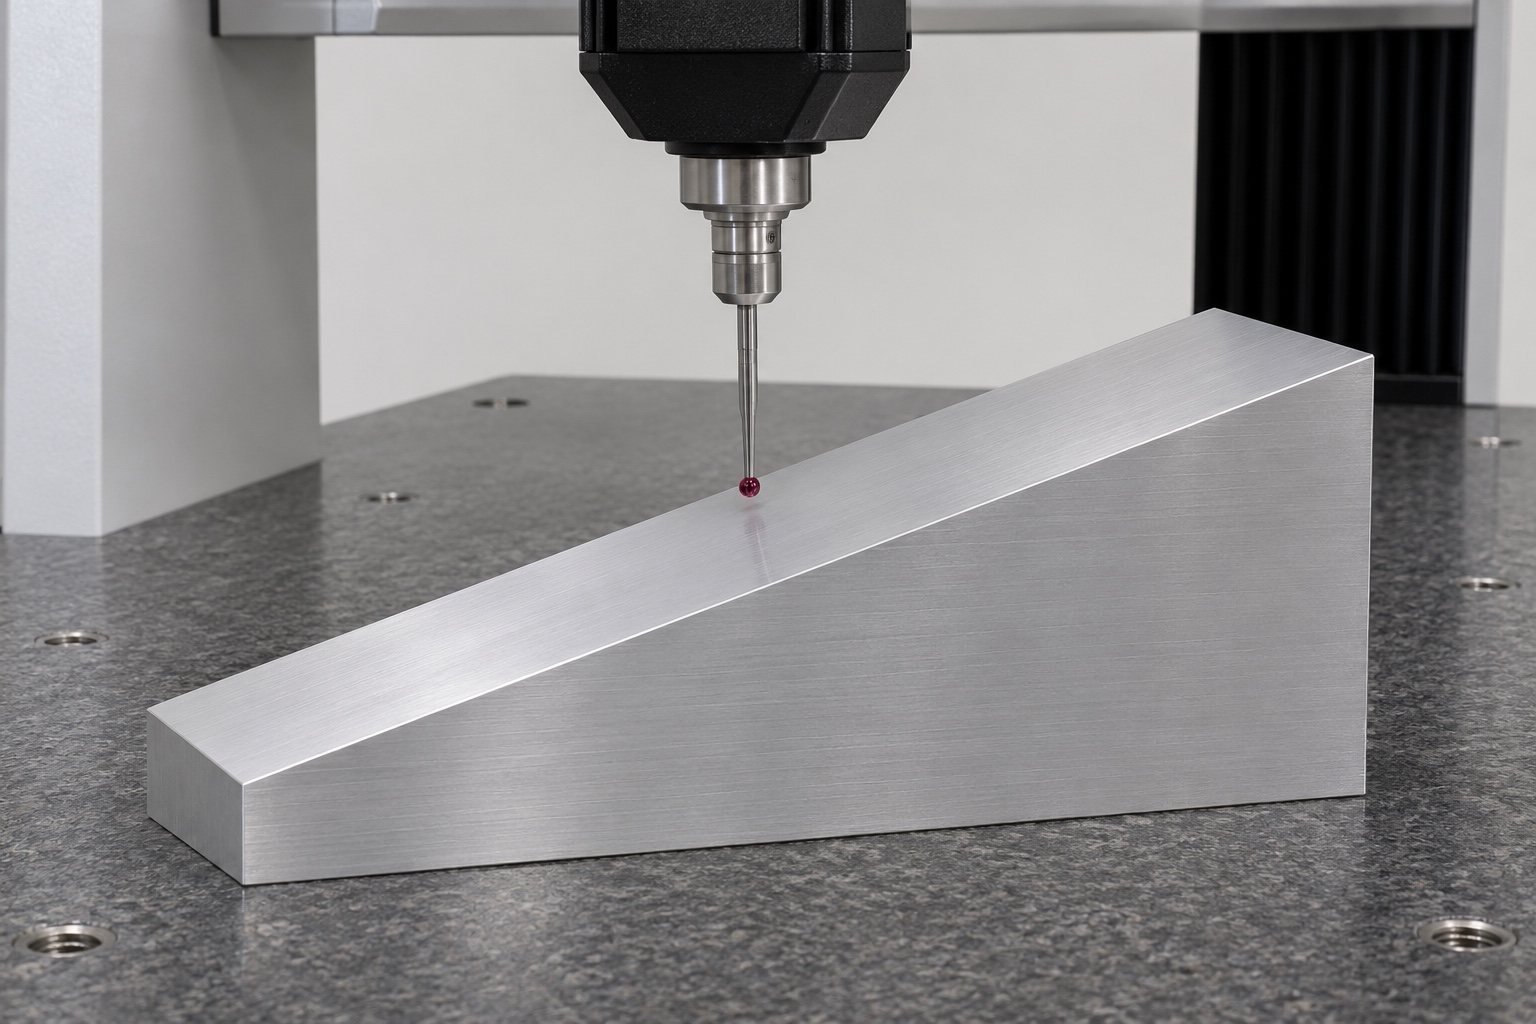
Der repräsentative Inspektionsplan bezieht sich auf die vereinbarte untere Stütze und sekundäre Standorte und bewertet dann die geneigte Oberseite durch verteilte Messungen. Es unterscheidet Orientierung von lokaler Form und zeichnet die relevanten Grundflächen- und Endpunktmerkmale auf. Das ausgewählte Instrument und die Methode müssen für die erforderlichen Toleranzen und zugänglichen Oberflächen geeignet sein. Wenn eine Ausgleichsebene verwendet wird, dokumentieren Sie, wie Punkte ausgewählt und Randzonen behandelt werden. Ein Sondenfoto veranschaulicht lediglich eine Inspektionssituation; Die tatsächliche Konformität erfordert aufgezeichnete Beobachtungen und Bewertungen. Der Fall beansprucht keinen erreichten Winkel, keine Ebenheit oder Höhe, da keine gemessenen Lieferdaten eine solche Behauptung stützen.
Inerte Probeplatzierung von Qualifizierung trennen
Eine inerte Probeplatzierung kann dabei helfen, eine offensichtliche Interferenz oder eine missverstandene Gegenfläche zu identifizieren, wenn sie im Rahmen eines vereinbarten Verfahrens durchgeführt wird. Sie ersetzt nicht die Maßprüfung und qualifiziert den Keil nicht für eine Belastung oder einen Serviceeinsatz. Insbesondere die Platzierung des Teils in der Nähe von Audiometergeräten ist kein Beweis für die Genauigkeit oder Kalibrierung der Tonausgabe. Notieren Sie Beobachtungen als begrenzte Montageinformationen, einschließlich der Revision der Vorrichtung und der Bedingungen, wenn ein solcher Versuch durchgeführt wird. Wandeln Sie eine zufriedenstellende visuelle Anpassung nicht in eine ungemessene Aussage über Wiederholbarkeit, Langzeitstabilität oder Geräteleistung um. Für jede Behauptung sind Beweise erforderlich, die dem entsprechen, was sie tatsächlich behauptet.
Verpacken Sie die Kontaktflächen ohne Sterilitätsversprechen
Schützen Sie sowohl die schiefe Ebene als auch den flachen Boden vor Berührungsschäden bei Lagerung und Transport. Durch die individuelle Trennung kann verhindert werden, dass benachbarte Keile oder lose Befestigungsteile erhabene Abdrücke auf den Sitzbereichen hinterlassen. Bei der Verpackungsidentifizierung sollten die Zeichnungs- und Materialverknüpfungen erhalten bleiben, ohne dass Etiketten auf kontrollierten Flächen angebracht werden müssen. Jede Reinigungsanweisung muss den vorgesehenen Lieferzustand und die erwartete Überprüfung angeben. Ein Schutzbeutel oder ein sauberes Tablett allein stellt keine Partikelgrenzwerte oder eine sterile Barriere dar. Dieser repräsentative Bearbeitungsfall beschreibt daher nur die schützende Handhabung und lässt validierte Reinigungs- oder Sterilverpackungen außerhalb des Geltungsbereichs, sofern nicht gesondert angegeben und unterstützt.
Geben Sie das Teil über ein begrenztes Beweispaket frei
Ein nützliches Freigabepaket würde die entsprechende Zeichnungsrevision, genehmigte Klarstellungen, Materialaufzeichnungen, merkmalsbasierte Inspektionsergebnisse und Verpackungsidentifikation umfassen. Jede Nichtkonformität sollte durch den autorisierten Prozess des Käufers behoben werden und nicht durch eine allgemeine Aussage, dass der Keil passt, verdeckt werden. Der Käufer kann dann die Komponentennachweise innerhalb des größeren Vorrichtungsprojekts bewerten. Bei einer CNC-Fräsanfrage für kleine Serien hilft die frühzeitige Angabe dieser Akzeptanzgrenzen dabei, die Angebote vergleichbar zu machen. In der daraus resultierenden Diskussion geht es weiterhin um eine kundenspezifische 6061-Keilunterlage mit definierter Steigung und positiver Dicke am unteren Ende, ohne dass damit eine echte Kundenlieferung oder eine verifizierte Audiometerleistung impliziert wird, die dieses Beispiel nicht belegen kann.
FAQ
Handelt es sich um einen dokumentierte Kundenlieferung?
Nein. Es handelt sich um ein repräsentatives Herstellungsbeispiel. Es enthält keine verifizierten Kundenlieferungen, erreichten Toleranzen, Produktionsergebnisse oder Zertifizierungsansprüche. Für die tatsächliche Lieferung wäre ein separates Bestell- und Nachweispaket erforderlich.
Welche Form wird diskutiert?
Ein Keil mit rechteckiger Grundfläche, einer flachen Unterseite, einer geneigten ebenen Oberseite, trapezförmigen Seiten und einer unteren Dicke ungleich Null. Es hat keine Löcher, Gewinde, Schlitze, Stufen oder Einstellteile.
Warum Winkel- und Endpunktabmessungen in Einklang bringen?
Sie hängen durch die Keilgeometrie zusammen. Widersprüchliche Toleranzen können zu unklaren oder unmöglichen Abnahmebedingungen führen. Bei der Zeichnungsprüfung sollten vor der Bearbeitung Kontrollanforderungen und Referenzmaße ermittelt werden.
Verifiziert eine Probeanpassung die Kalibrierung des Audiometers?
Nein. Eine inerte Platzierungsprüfung kann nur begrenzte Montagebeobachtungen liefern. Es stellt keine akustische Kalibrierung, elektrische Sicherheit, strukturelle Eignung oder klinische Eignung des Instruments oder der Vorrichtung dar.
Was unterscheidet die geplante Inspektion von einem Foto?
Die Inspektion erfordert einen definierten Bezugszustand, geeignete Messmöglichkeiten, aufgezeichnete Beobachtungen und eine Auswertung anhand der Zeichnung. Ein Foto eines Keils oder einer Sonde allein liefert keines dieser Ergebnisse.
Was sollte einer Angebotsanfrage beiliegen?
Geben Sie die aktuelle Zeichnung, das Modell, die Menge, den Materialzustand, die Kontaktbereiche, die Bezugs- und Neigungsanforderungen, die positive untere Dicke, die Endbearbeitungsanweisungen, den Prüfzustand und die Anforderungen an die Schutzverpackung an. Identifizieren Sie alle ungelösten Dimensionskonflikte explizit.
tanghangyun@oemach.com