
Bei DFM gibt es keine feste Sparquote, die für alle Teile gilt. Es verändert die Kostenstruktur eines bestimmten Projekts, indem unnötiges Material, Setups, lange Werkzeugverlängerungen, enge Toleranzen, nicht messbare Merkmale und das Risiko von Nacharbeiten reduziert werden.
Die Höhe der Einsparungen kann nur überprüft werden, indem die Rohlinge, Prozesse, Maschinenstunden, Werkzeug-, Test- und Outsourcing-Listen des ursprünglichen Plans und des DFM-Plans einzeln verglichen werden. Der spezifische Prozess muss noch mit Rohlingsgröße, Materialausnutzung, Werkzeugzugänglichkeit, Kehlwandstärke, Spannzeiten, Standardwerkzeugen, Prüfmethoden, Outsourcing und Bestätigung des Änderungsrisikos kombiniert werden.
Typische Probleme, Ursachen, Maßnahmen und Nachweise
| Problem | Wahrscheinliche Ursache | Maßnahme | Abnahmenachweis |
|---|---|---|---|
| Die Materialkosten sind hoch und die meisten davon werden zu Chips verarbeitet. | Die Rohlingsspezifikationen stimmen nicht mit der Form überein oder die Struktur lässt keine endnährenden Rohlinge zu | Vergleichen Sie die Gesamtkosten des Plattenmaterials, des gesägten Ausschießens und des nahezu Nettomaterials | Rohlinggröße, Materialausnutzung und Einkaufsangebot |
| Scheint einfach, erfordert aber mehrere Spannvorgänge | Die Richtungen der Merkmale sind verstreut, der Bezug ist instabil oder das Werkzeug ist nicht zugänglich | Richten Sie herstellbare Merkmale aus und vereinheitlichen Sie funktionale Grundlinien und Bearbeitungsrichtungen | Spannzeiten, Werkzeugpläne und Positionsbeziehungsberichte |
| Die Kurse steigen stark an, nachdem die Toleranzen verschärft wurden | Nicht funktionsfähige Maße werden zu fest angezogen, was die Inspektions- und Nacharbeitskosten erhöht. | Klassifizieren Sie Toleranzen nach Funktion und klären Sie Messmethoden | Toleranzliste, Prüfstunden und Angebote vor und nach Änderungen |
Teilen Sie das Angebot zunächst in vergleichbare Kostenpositionen auf
Die Konstruktionskostenstudie von NIST trennt Materialverbrauch, Materialverlust, Werkzeugmaschinenkosten, Rüst- und Bearbeitungszeit, Arbeit und Werkzeuge. Bei Kleinserien ist der Anteil der Fixkosten wie Programmierung, Einrichtung und Erstartikel oft höher. Bei der DFM-Bewertung sollte die ursprüngliche Basislinie des Entwurfsangebots beibehalten und anschließend die Materialien, Arbeitsstunden und Risiken erfasst werden, die von jeder Änderung betroffen sind, um die irreversible Schlussfolgerung zu vermeiden, dass „es nach der Optimierung billiger ist“.
Rohling und Form bestimmen den Materialverlust
Wenn Teile aus zu dicken Platten oder zu großen quadratischen Materialien ausgehöhlt werden, wird viel Material zu Spänen verarbeitet und auch die Maschinenzeit erhöht sich. DFM kann Standardplattendicken, Stangenmaterial, gesägte Platten, extrudierte Profile oder Near-Net-Zuschnitte vergleichen, aber auch Bestellmengen, Materialzertifizierungen, Verformungen und die anschließende Endbearbeitung auswerten. Eine verbesserte Materialausnutzung sollte nicht auf Kosten eines höheren Rohlingsrisikos oder längerer Beschaffungszyklen gehen.
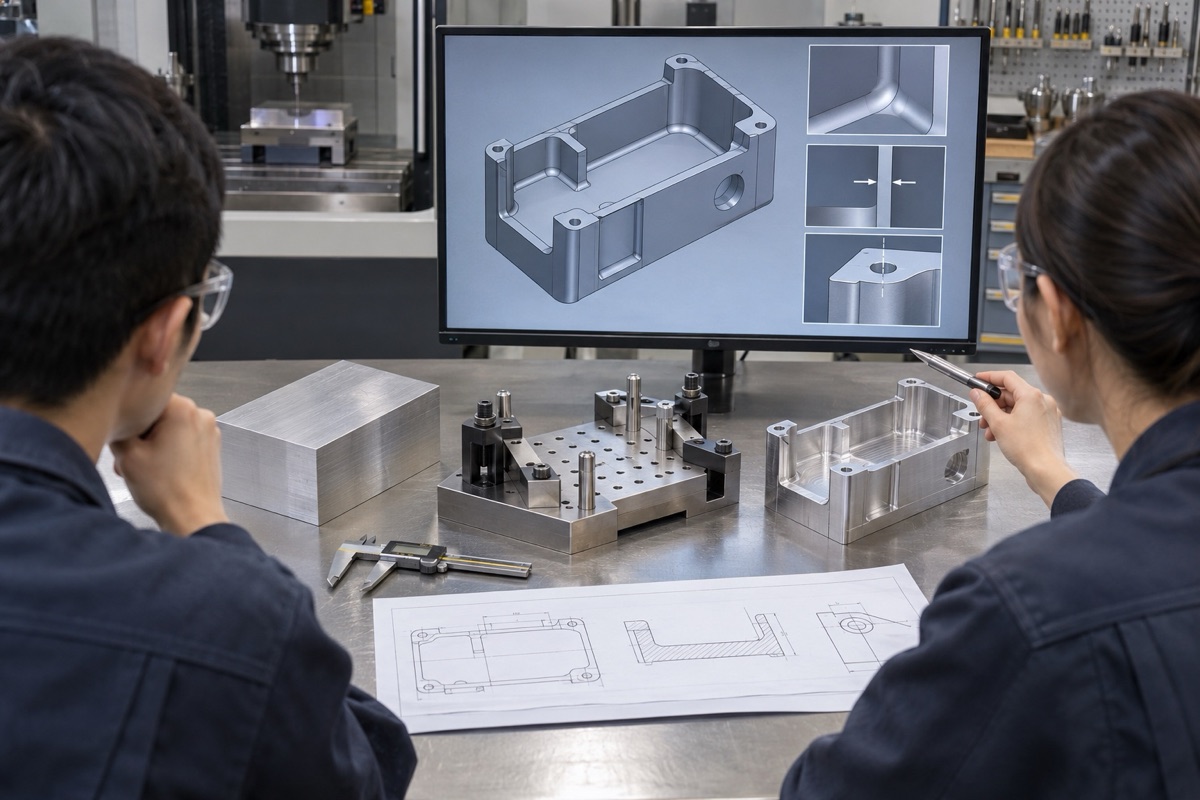
DFM erfordert die Verknüpfung struktureller Änderungen mit bestimmten Prozessen, Werkzeugen und Inspektionen.
Die Dicke der Kehlwand und tiefe Hohlräume wirken sich auf die Werkzeugkosten aus
Eine zu kleine Innenrundung macht den Einsatz von Werkzeugen mit kleinem Durchmesser erforderlich. Tiefe Hohlräume und schmale Nuten erfordern lange Verlängerungen, die anfällig für Vibrationen, Werkzeugbruch und verringerten Vorschub sind. Durch die richtige Vergrößerung nichtfunktionaler Verrundungen, die Vereinheitlichung von Werkzeugradien und die Reduzierung unnötiger Seitenverhältnisse können Werkzeugwechsel und langsame Bearbeitungsgeschwindigkeiten reduziert werden. Wenn es der dünnen Wand an Halt mangelt, erhöht sich auch das Risiko einer stufenweisen Bearbeitung, einer erneuten Prüfung der lockeren Klemmung und eines Ausschusses.
Die Richtung des Merkmals bestimmt die Anzahl der Klemm- und Ausrichtungsvorgänge
Jede zusätzliche Bearbeitungsrichtung kann zu höheren Dreh-, Werkzeug-, Ausrichtungs- und Positionsfehlern führen. Mit DFM können zugehörige Löcher, Flächen und Schlitze so weit wie möglich um einen gemeinsamen Bezugspunkt angeordnet werden, oder abnehmbare Prozessvorsprünge hinzugefügt werden, um die temporäre Ausrichtung zu reduzieren. Die Funktions- und Montagegrenzen müssen vor der Anpassung der Struktur bestätigt werden, und der Lastpfad oder die Schnittstellenbeziehung dürfen nicht zerstört werden, um eine Klemmung zu sparen.
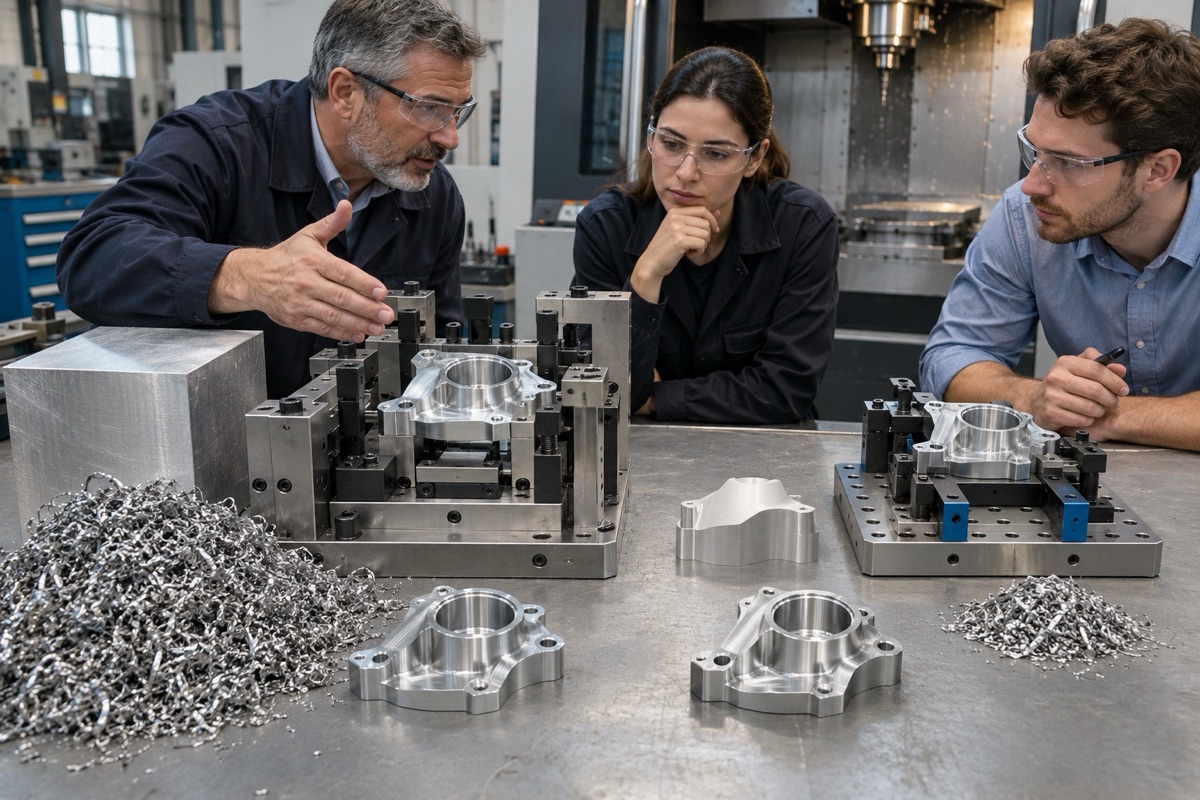
Die Höhe der Einsparungen sollte Stück für Stück aus Materialien, Maschinenstunden, Werkzeug- und Prüfunterschieden berechnet werden.
Auch Toleranzen und Prüfungen sind Herstellungskosten
Alle nicht funktionsfähigen Abmessungen werden mit engen Toleranzen markiert, was die Endbearbeitung, die Umgebungsstabilisierung, die Messwerkzeuge, die KMG-Verfahren und die Wiederholungsprüfung verbessert. Manche tiefen Löcher, Freiformflächen oder geschlossene Strukturen lassen sich nur schwer zuverlässig vermessen. DFM sollte zwischen Schlüsselmerkmalen und gewöhnlichen Abmessungen unterscheiden und die Messstandards und -methoden klären. Lockere Toleranzen müssen vom Design genehmigt und die Auswirkungen auf Passform und Leistung dokumentiert werden.
Quantifizieren Sie mit Vorder- und Rückseitenrouten, ohne sich auf einheitliche Proportionen festzulegen
OEMach (OEMach) vergleicht Rohlinggewicht, Spannzeiten, geschätzte Maschinenzeit, Spezialwerkzeuge, Schneidwerkzeuge, Prüfgegenstände, Oberflächenbehandlung und Nacharbeitsrisiko vor und nach DFM. Die Ersparnis entspricht der Differenz zwischen diesen Artikeln und ist mengenabhängig. Bei fehlenden Zeichnungen und Lieferbedingungen wird kein einheitlicher Prozentsatz zugesagt; Manchmal besteht der größte Nutzen von DFM darin, das Lieferrisiko zu verringern, anstatt sofort den Stückpreis zu senken.
Zusammenfassung
Die Höhe der Einsparungen kann nur überprüft werden, indem die Rohlinge, Prozesse, Maschinenstunden, Werkzeug-, Test- und Outsourcing-Listen des ursprünglichen Plans und des DFM-Plans einzeln verglichen werden. Der spezifische Prozess muss noch mit Rohlingsgröße, Materialausnutzung, Werkzeugzugänglichkeit, Kehlwandstärke, Spannzeiten, Standardwerkzeugen, Prüfmethoden, Outsourcing und Bestätigung des Änderungsrisikos kombiniert werden.
FAQ
Wird DFM das Erscheinungsbild des Produkts definitiv verändern?
Nicht unbedingt. Viele Vorschläge konzentrieren sich auf Verrundungen, Bezugspunkte, Prozessvorsprünge, unkritische Toleranzen und die Zugänglichkeit für Inspektionen. Funktionelle und optische Grenzen müssen durch das Design bestätigt werden.
Warum DFM bei kleinen Stückzahlen wichtiger ist
Kleine Chargen machen es schwierig, die Kosten für Programmierung, Werkzeug und Erststück zu verwässern, und eine Nacharbeit wirkt sich auch erheblich auf die Lieferzeit und den Stückpreis aus.
So beweisen Sie, dass DFM Kosten spart
Behalten Sie die Prozesswege und Angebote vor und nach der Änderung bei und vergleichen Sie Materialien, Aufspannung, Maschinenzeit, Werkzeuge, Inspektion, Outsourcing und Risiken Stück für Stück.
Bereit für ein Angebot für Ihre CNC-gefertigten Teile?
Senden Sie Ihre technischen Zeichnungen an qiancj@oemach.com. Wir unterstützen Prototypenbemusterung und Kleinserienfertigung mit strenger Toleranzkontrolle.