
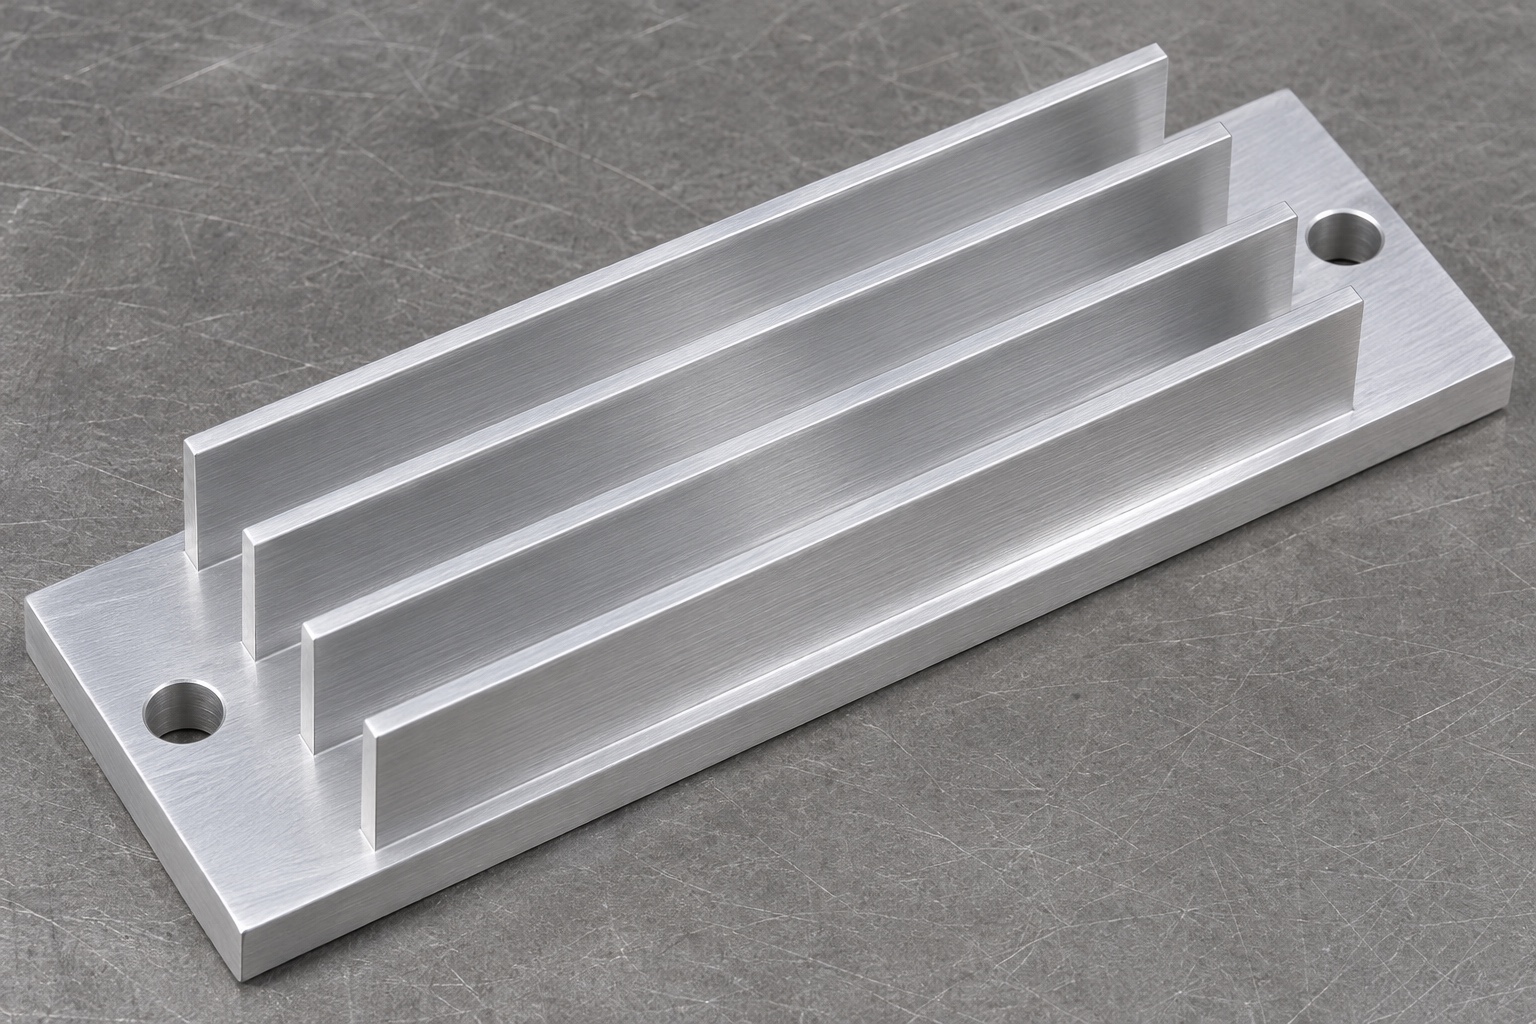
Kühlkörpergeometrie und Nachweisgrenze definieren
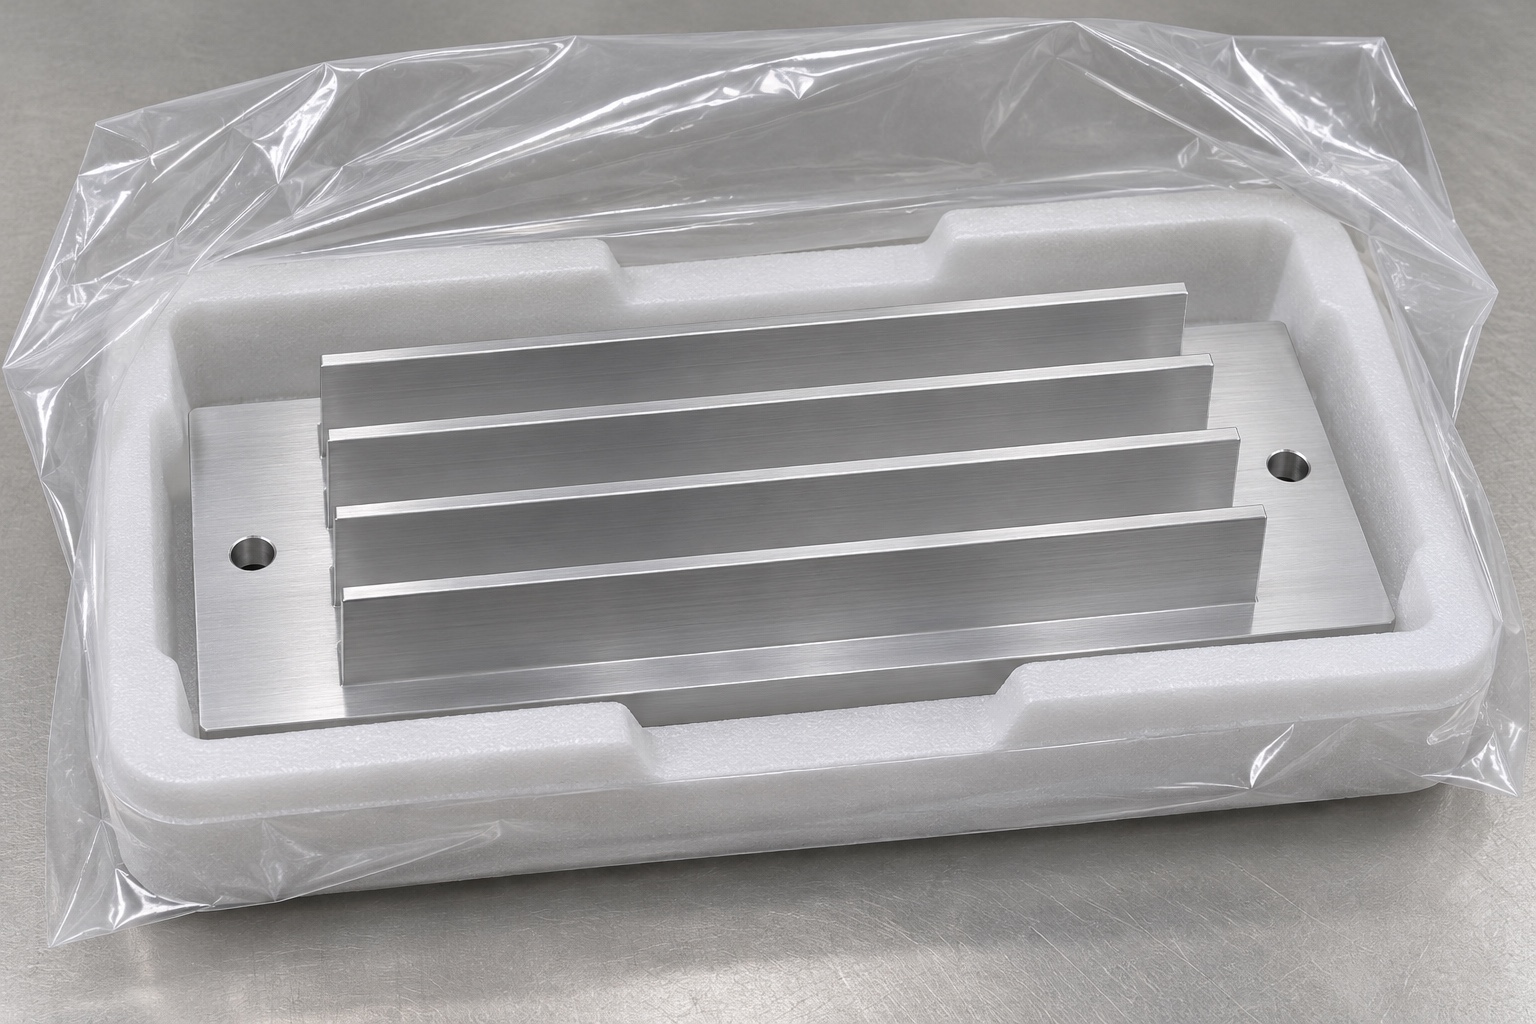
Ein bearbeiteter LED-Kühlkörper verbindet eine Kontaktbasis mit freiliegenden Rippen, aber die Herstellung dieser Geometrie belegt noch keine thermische Leistung. In diesem Leitfaden wird ein 6061-Aluminiumblock für eine Untersuchung einer diagnostischen Photometerhalterung ohne Stromversorgung betrachtet. Es verfügt über vier parallele Längsrippen, drei Kanäle mit offenen Enden, eine flache Basis und zwei einfache Befestigungslöcher in freiliegenden Endrändern. Es gibt keine internen Kühlmittelkanäle, Rohre oder Elektronik. Der Zweck besteht darin, CNC-Fräsentscheidungen mit der Zeichnungsabnahme zu verknüpfen. Wärmeübertragung, optische Stabilität und Betrieb in einem realen Photometer erfordern eigene definierte Auswertungen.
Kontaktfläche vor der Ebenheit festlegen
Die Unterseite des Sockels kann mit einer LED-Baugruppe oder einer separaten Montagereferenz verbunden sein. Identifizieren Sie den tatsächlichen Kontaktbereich und erklären Sie, ob eine Oberfläche lokalisieren, Wärme leiten oder einfach frei bleiben soll. Eine allgemeine Ebenheitsanforderung auf der falschen Seite löst kein Schnittstellenproblem. Geben Sie ggf. das Bezugssystem, die erforderliche Ebenheit, die Oberflächenbeschaffenheit und den Endzustand an. Kontaktdruck, Schnittstellenmaterial und Montageanordnung sind separate Designeingaben. Eine optisch glatte Oberfläche allein bestimmt weder das dimensionale Ergebnis noch den thermischen Widerstand der montierten Schnittstelle.
Kühlrippen und Kanäle getrennt spezifizieren
Vier Rippen erzeugen drei Innenräume, aber eine entsprechende Außenbreite beweist nicht, dass jede Rippe und jeder Kanal ihre Anforderungen erfüllt. Definieren Sie die Dicke, Höhe, Länge, Kanalbreite und Endpositionen der Rippen so, dass sie hergestellt und geprüft werden können. Erklären Sie, ob gleiche Abstände funktional oder lediglich nominell sind. Offene Enden verbessern den Zugang im Vergleich zu blinden Kanälen, beseitigen jedoch nicht die Werkzeugreichweite oder Fragen zur Kantenkontrolle. Vermeiden Sie die Zuweisung einer engen universellen Toleranz ohne funktionalen Grund. Die nützlichste DFM-Überprüfung identifiziert, welche lokalen Abmessungen tatsächlich Einfluss auf die geplante Montage und Inspektion haben.
6061-Legierungszustand und Oberfläche bestimmen
Eine Aluminiumanfrage sollte die erforderliche 6061-Legierung und ihren Werkstoffzustand, die Rohlingsform und die Dokumentation definieren. Die Nummer 6061 bezeichnet eine Legierungsbezeichnung, keinen vollständigen Abnahmestandard oder eine Garantie für die fertige Leistung. Wenn eine Eloxierung oder eine andere Behandlung erforderlich ist, geben Sie den Prozess, die betroffenen Oberflächen und den Prüfzustand an, bevor die endgültige Bearbeitung geplant wird. Beschichtungen können eine Schnittstelle verändern und erfordern möglicherweise eine Maskierung, ihre Wirkung muss jedoch für das tatsächliche Design bewertet werden. Dieser Leitfaden erhebt keinen Anspruch auf Beschichtung, Korrosionstest oder thermische Ergebnisse. Halten Sie das Material und den Endbearbeitungsbereich explizit und nicht durch ein Foto impliziert.
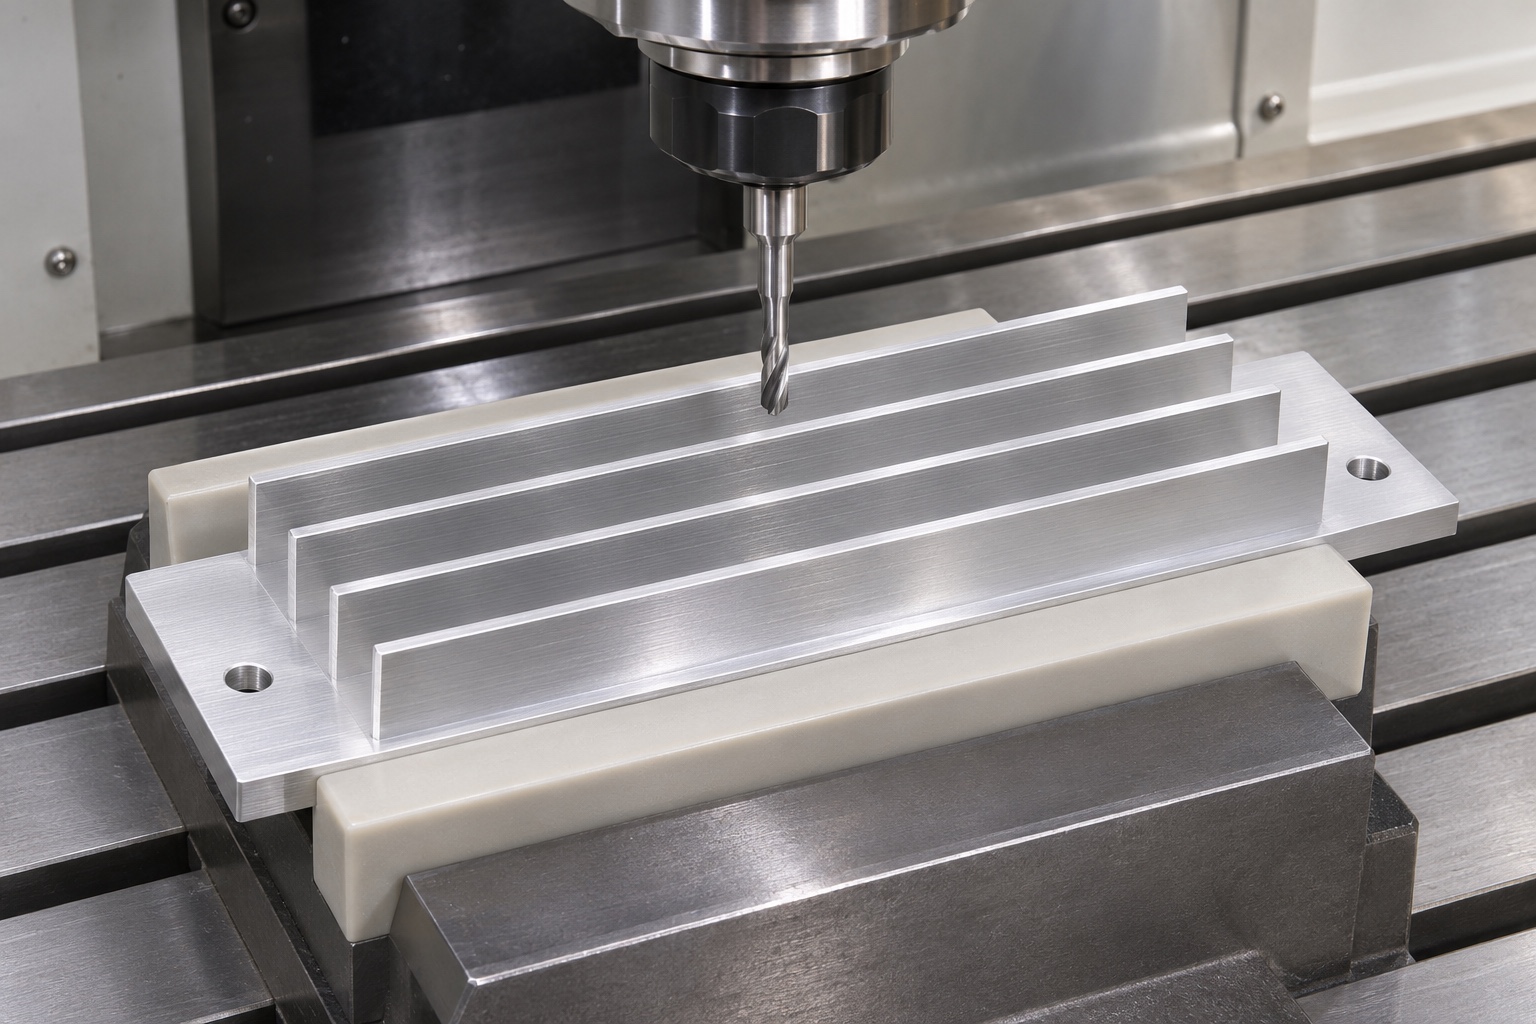
Fräserzugang zu schmalen Kanälen prüfen
Kanaltiefe und -breite wirken sich auf den Fräserdurchmesser, die Reichweite und den verfügbaren Freiraum um die Rippen aus. Überprüfen Sie den Werkzeugweg anhand der gesamten Komponente, einschließlich der Basis, der Endränder und der Werkstückhalterung. Ein Fräser, der geometrisch in den Kanal eindringt, weist möglicherweise immer noch einen unpraktischen Vorsprung oder einen unzureichenden Spielraum für einen stabilen Schlichtdurchgang auf. Vergleichen Sie mögliche Werkzeug- und Geometriealternativen, bevor Sie die Zeichnung einfrieren. Gehen Sie nicht davon aus, dass eine 5-Achsen-Bearbeitung notwendig ist, nur weil das Teil medizinisch ist: Mit einer herkömmlichen Fräsanordnung können offene, gerade Kanäle zugänglich sein. Wählen Sie die Route anhand der tatsächlichen Geometrie und Anforderungen.
Basis statt Rippenspitzen abstützen
Die Werkstückhalterung sollte Bearbeitungsbelastungen standhalten und gleichzeitig die spezifizierte Endform beibehalten. Die solide Basis bietet eine andere Stützmöglichkeit als die schlanken Kühlrippen. Überprüfen Sie den Backenkontakt, die Stützweiten und die Richtung, in die die Schnittkräfte wirken, insbesondere wenn Kanäle Material abtragen. Vermeiden Sie es, sich auf Kühlrippenspitzen als praktische Klemmflächen zu verlassen, es sei denn, Design und Methode erlauben dies ausdrücklich. Wenn das Teil im eingespannten Zustand gemessen wird, identifizieren Sie diesen Zustand. Eine flach in einem Schraubstock gehaltene Basis kann sich nach dem Ausspannen anders verhalten, daher muss im Abnahmeplan angegeben werden, welcher Zustand das gelieferte Bauteil darstellt.
Schruppen und Schlichten auf die Abstützung abstimmen
Das Entfernen von Material zwischen den Rippen verändert die lokale Steifigkeit und den Werkzeugzugang. Planen Sie die Reihenfolge des Schruppens und Schlichtens so, dass spätere Schnitte eine frühere Oberfläche nicht ungültig machen oder eine Rippe unzugänglich machen. Behalten Sie genügend Material für die genehmigte Schlichtfolge bei, ohne eine universelles Aufmaß zu erfinden. Die erforderliche Strategie hängt von den Kühlrippenproportionen, dem Rohmaterialzustand, dem Schneidsystem und den Akzeptanzanforderungen ab. Kopieren Sie keine Geschwindigkeiten, Vorschübe oder Bahnübergänge aus einem nicht verwandten Block. Wenn für die vorgeschlagene Route eine Zwischenoperation oder eine geänderte Geometrie erforderlich ist, dokumentieren Sie dies zur Überprüfung vor der Produktion, anstatt es als unsichtbare Werkstattanpassung zu behandeln.
Kanalausgänge und Bohrungen entgraten
Offene Kanäle haben Austrittskanten an beiden Enden, während Montagelöcher Kanten an den oberen Rändern und an der Unterseite einführen. Planen Sie, wie diese Bereiche nach dem Fräsen und Bohren erreicht werden. Entfernen Sie Grate, ohne die Rippenspitzen auszudünnen, die Kanten der Funktionsbasis übermäßig abzurunden oder die Kontaktfläche zu zerkratzen. Geben Sie in der Zeichnung eventuell zulässige Kantenbrüche an. Durch einen großflächigen Poliervorgang können lokale Schäden verdeckt werden, ohne dass die erforderlichen Abmessungen erreicht werden. Überprüfen Sie relevante Merkmale nach der abschließenden Kantenbearbeitung noch einmal, einschließlich der Unterseite in der Nähe der Befestigungslöcher, anstatt eine attraktive Draufsicht als Beweis dafür zu akzeptieren, dass jede Kante kontrolliert ist.
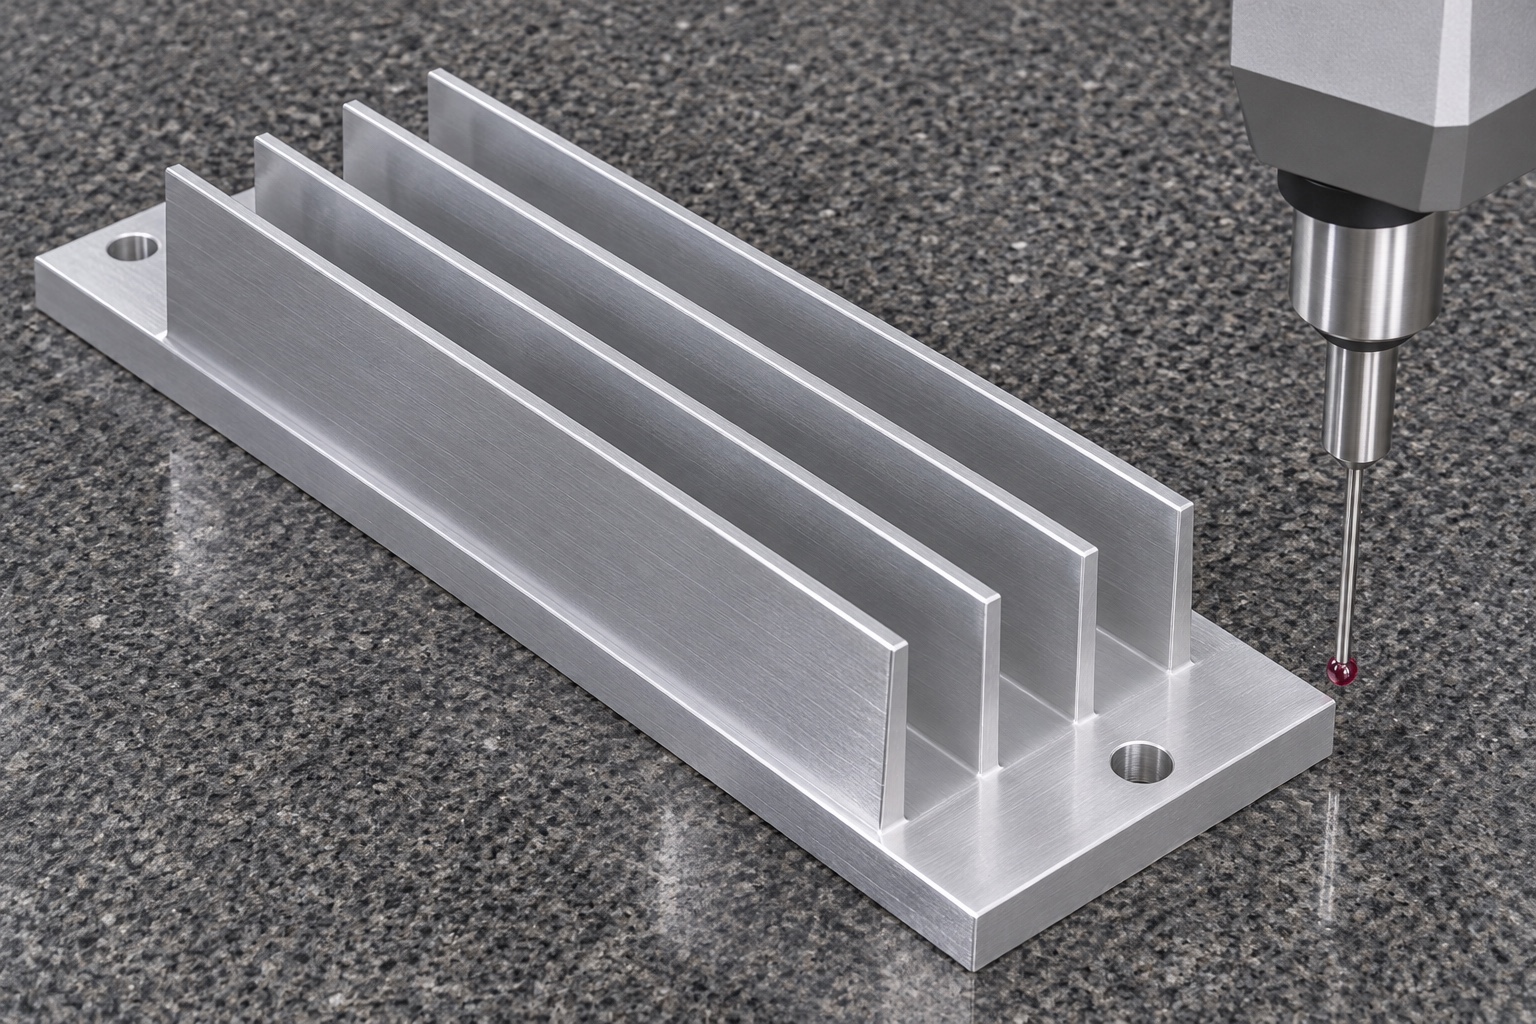
Maßprüfung für Basis, Rippen und Bohrungen planen
Ein merkmalsbasierter Inspektionsplan unterscheidet Basisabmessungen und Ebenheit, Rippendicke und -höhe, Kanalbreiten, Lochpositionen und erforderliche Beziehungen. Für einige Merkmale kann ein KMG geeignet sein, während optische oder andere Methoden den Zugang und die Kühlrippenauslenkung besser bewältigen können. Bestätigen Sie den Sondenabstand und die Kontaktkraft, anstatt ein Instrument nur anhand des Namens auszuwählen. Ein oberes Bild kann nicht automatisch den Zustand der Unterseite oder jeder Kanalwand ermitteln. Zeichnen Sie Ausrichtung, Unterstützung und Endzustand mit tatsächlichen Ergebnissen auf, wenn reale Teile geprüft werden. Bei den Nennmaßen des Modells handelt es sich um Spezifikationen, nicht um Messwerte der gelieferten Komponente.
Thermische Validierung von Geometrieabnahme trennen
Das Bestehen einer Maßprüfung würde nur die tatsächlich überprüften Zeichnungsanforderungen feststellen. Es würde nicht die LED-Sperrschichttemperatur, den thermischen Widerstand, die optische Drift, die elektrische Sicherheit oder die Leistung eines in Betrieb befindlichen Diagnosegeräts ermitteln. Diese Bewertungen hängen von der Wärmequelle, der Montageschnittstelle, dem Luftstrom, dem Gehäuse und den Betriebsbedingungen ab. Eine Referenz für eine nicht mit Strom versorgte Baugruppe kann Zugriff oder Eingriffe offenbaren, sie liefert jedoch keinen mit Strom versorgten thermischen Beweis. Geben Sie diese Grenze in den technischen Einkaufsunterlagen deutlich an. Dadurch kann der Bearbeitungslieferant nützliche Teilenachweise erbringen, ohne den Eindruck zu erwecken, dass ein gerippter Aluminiumblock unabhängig die gesamte Photometerkonstruktion qualifiziert.
Kanäle reinigen und Rippen unbelastet verpacken
Bearbeitungsspäne können in Kanälen oder um Montagelöcher herum verbleiben. Definieren Sie daher den Ausgangsreinigungszustand und alle erforderlichen Überprüfungen. Die vorgeschlagene Verpackung sollte die Basis stützen und dafür sorgen, dass die Lamellen nicht unbeabsichtigt verbogen oder abgerieben werden. Trennen Sie die Teile so, dass sich ein Block während des Transports nicht in den Kanälen eines anderen Blocks verschachteln kann. Identifizieren Sie die Revision und das Material außerhalb der Funktionsflächen. Schonende Handhabung allein ist kein Beweis für Partikelreinheit, Sterilität oder validierten Versandschutz. Wenn die Anwendung bestimmte Reinheitsgrenzen oder eine Kontaminationskontrolle erfordert, vereinbaren Sie diese Anforderungen und unterstützenden Methoden, bevor der Produktionsauftrag freigegeben wird.
Anfrage an der tatsächlichen Photometerschnittstelle ausrichten
Geben Sie die Zeichnung, das Modell, den Zustand der 6061-Legierung, die Menge, die Anforderungen an Rippen und Kanäle, die Definition der Kontaktbasis, Montagereferenzen und die Endbehandlung an. Identifizieren Sie die Merkmale, für die messbare Nachweise erforderlich sind, und den Zustand, in dem sie akzeptiert werden. Bitten Sie DFM um Kommentare zum Fräserzugang, zur Werkstückhalterung, zu den Kanalaustrittskanten und zur Inspektionsreichweite. Prototypen- und Kleinserienproduktion können dann anhand eines expliziten Umfangs und nicht anhand eines generischen Präzisionsanspruchs verglichen werden. Behalten Sie die thermische Prüfung mit Stromversorgung und die Qualifizierung des optischen Systems als separate Aufgaben bei. Eine nützliche Anfrage nach einem kundenspezifischen Kühlkörper beschreibt ein herstellbares Teil, ohne die Leistung des gesamten Instruments zu versprechen.
FAQ
Gewährleistet ein korrekt bearbeiteter Kühlkörper eine LED-Temperaturkontrolle?
Nein. Geometrie ist nur eine Eingabe. Die Temperatur hängt von der Wärmequelle, der Schnittstelle, der Montage, dem Luftstrom, dem Gehäuse und den Betriebsbedingungen ab. Definieren Sie separate thermische Tests für die tatsächliche Montage und den Arbeitszyklus.
Sind Kanalbreite und Rippendicke austauschbare Inspektionselemente?
Nein. Jeder beschreibt ein anderes lokales Merkmal. Die Gesamtbreite oder ein Kanalwert können nicht alle in der Zeichnung erforderlichen Rippendicken, Kanalbreiten, Höhen und Positionen ermitteln.
Ist 5-Achsen-CNC-Fräsen automatisch erforderlich?
Nein. Der Werkzeugzugriff und die tatsächliche Geometrie bestimmen die Route. Gerade offene Kanäle ermöglichen möglicherweise einen herkömmlichen Aufbau, während andere Anforderungen nach einer spezifischen DFM-Überprüfung einen anderen Ansatz rechtfertigen können.
Was sollte die Materialanforderung 6061 enthalten?
Definieren Sie die erforderliche Legierung, Werkstoffzustand, Rohlingsform und unterstützende Dokumentation sowie ggf. die abschließende Oberflächenbehandlung. Die Legierungsbezeichnung allein ist keine vollständige Spezifikation und kein Hinweis auf ein thermisches Ergebnis.
Warum den Block nach dem Lösen prüfen?
Wenn die gelieferte Komponente im ausgespannten Zustand angenommen wird, sollte die Inspektion diesen Zustand darstellen. Die Werkstückspannung kann die Basis einschränken oder schlanke Merkmale beeinträchtigen, daher müssen die Auflage- und Messbedingungen ausdrücklich vereinbart werden.
Kann ein Maßbericht Prüfungen am bestromten Photometer ersetzen?
Nein. Es dokumentiert die tatsächlich evaluierten Merkmale und Methoden. Thermisches Verhalten, optische Stabilität, elektrische Sicherheit und Leistung des betriebenen Gesamtsystems erfordern gesonderte entsprechende Bewertungen der realen Geräteanordnung.
tanghangyun@oemach.com