
Transportrolle und begrenzte Aufgabe definieren
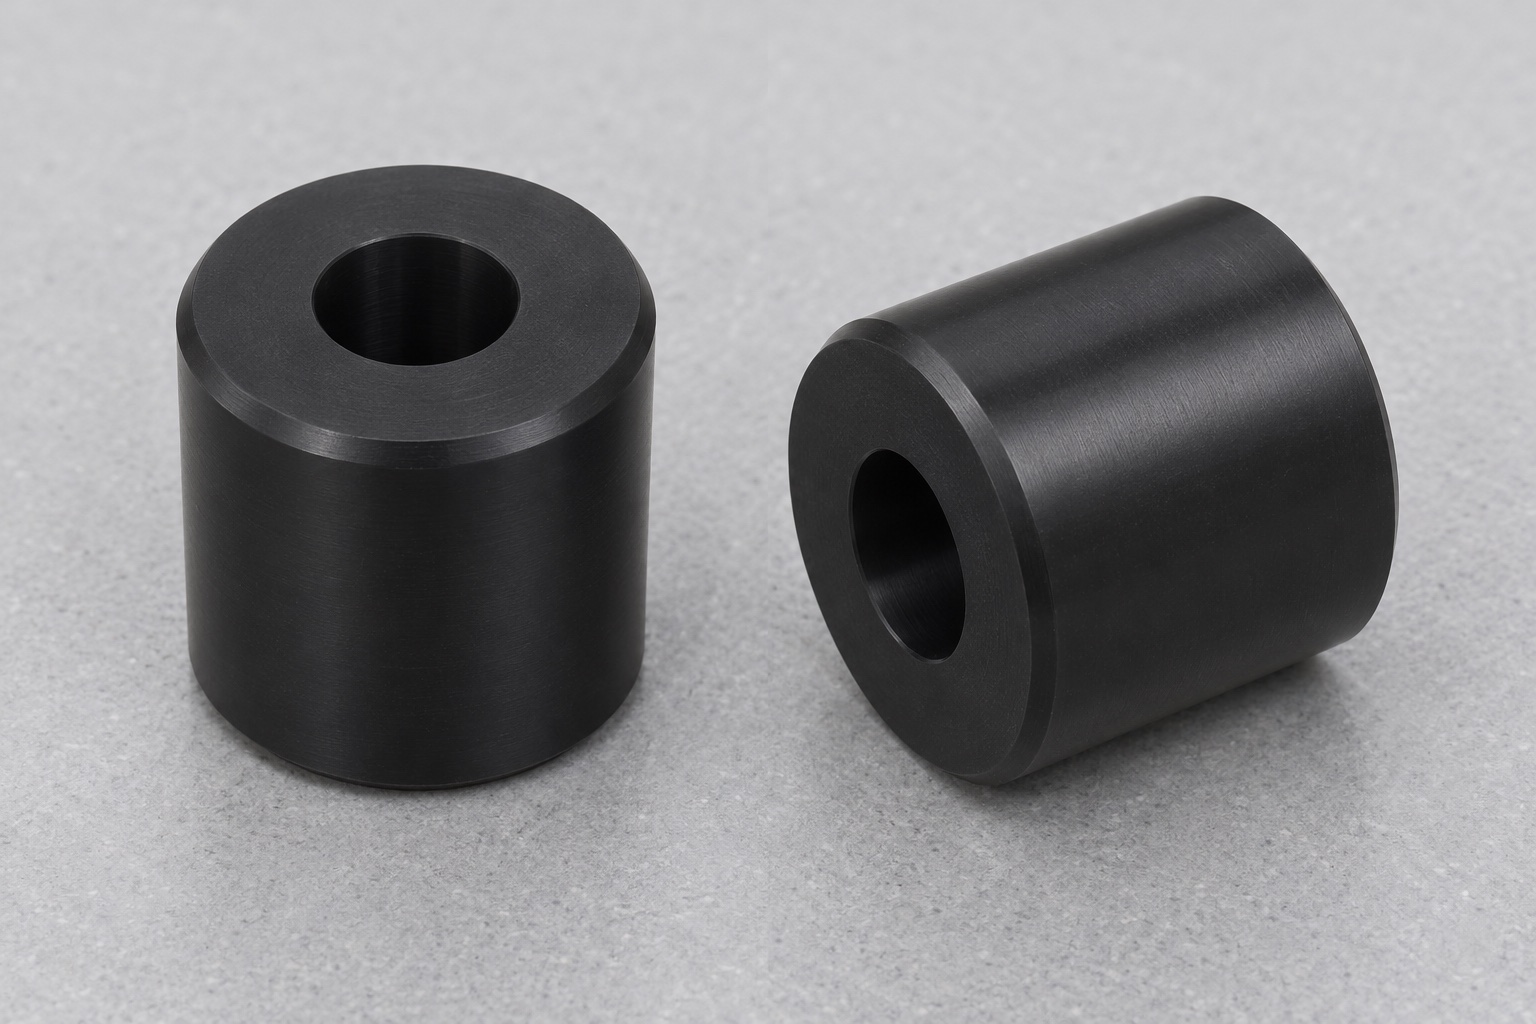
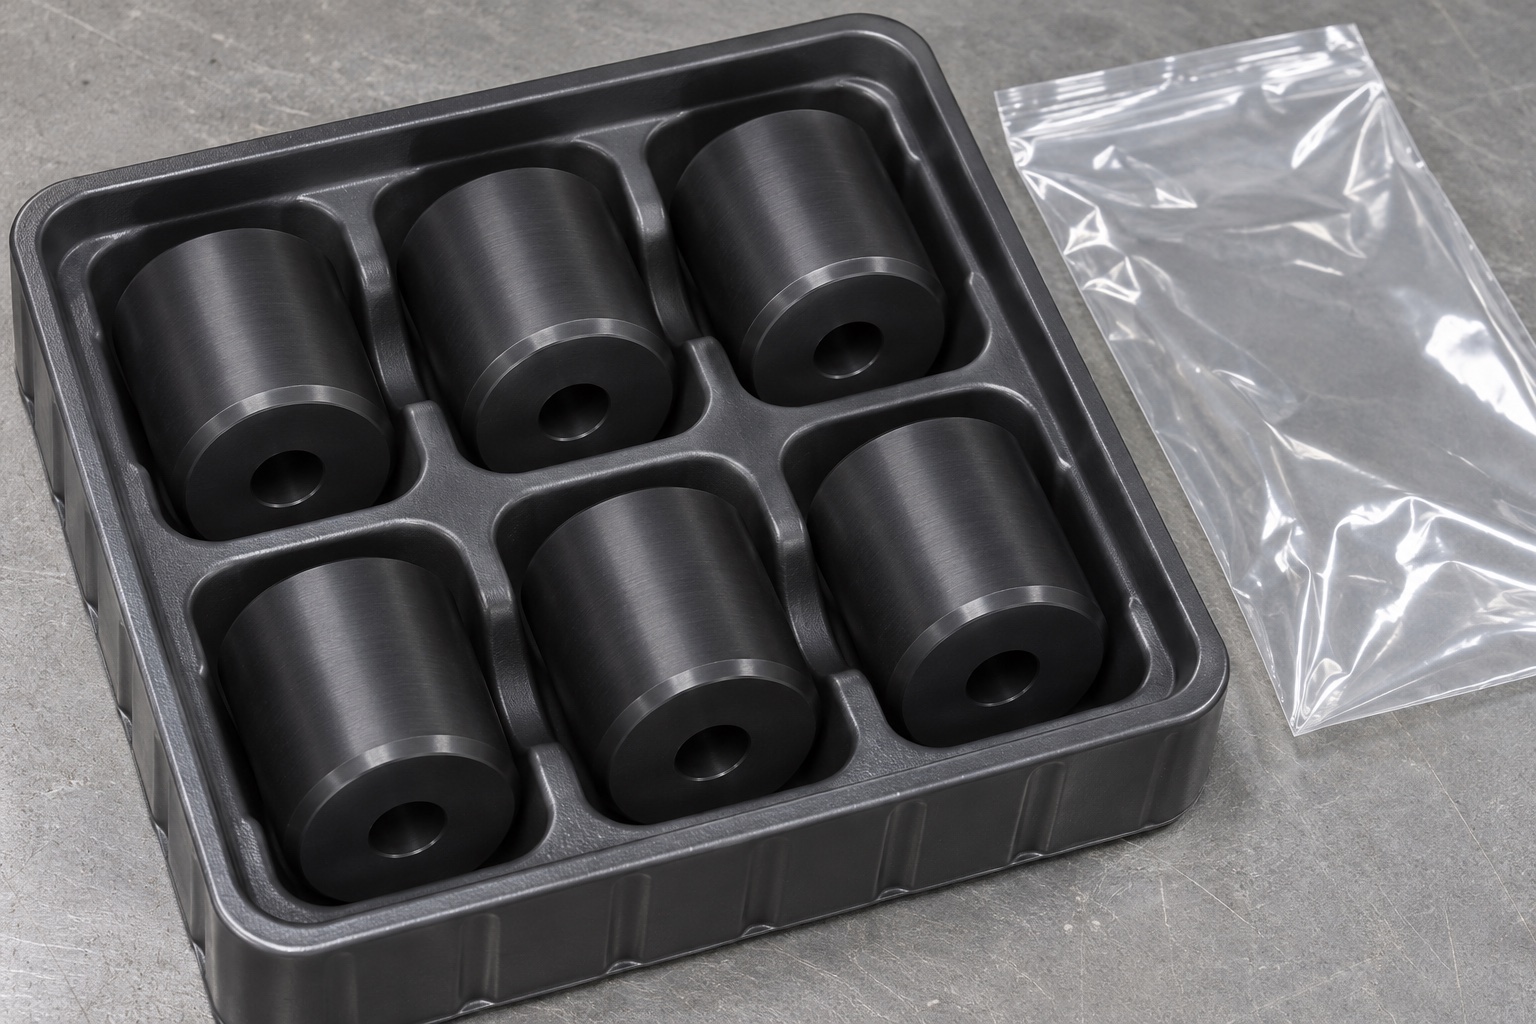
Eine Kartuschenübertragungswalze führt drei separate Schnittstellen ein: den äußeren Zylinder, der der Dummy-Kartusche zugewandt ist, die Bohrung, die der Achsreferenz zugewandt ist, und die Enden, die benachbarten Trägern zugewandt sind. Das repräsentative POM-C-Teil ist eine kurze schwarze Zylinderrolle mit einer glatten axialen Durchgangsbohrung und kleinen Kantenbrüchen. Es verfügt über keine Flansche, Nuten, Lagereinsätze oder versteckten Befestigungselemente. Dieser Leitfaden bezieht sich auf eine inerte Transportvorrichtung für Diagnosekartuschen, nicht auf einen validierten Transportmechanismus für Analysegeräte. Beim präzisen CNC-Drehen von Kunststoffen sollten die erforderlichen Beziehungen zwischen diesen Schnittstellen hergestellt werden, bevor der Lieferant entscheidet, wie der Bestand gehalten werden soll. Das Wort Rolle allein definiert keine akzeptable Passform, Reibungsstärke oder Lebensdauer.
Außendurchmesser von Achspassung trennen
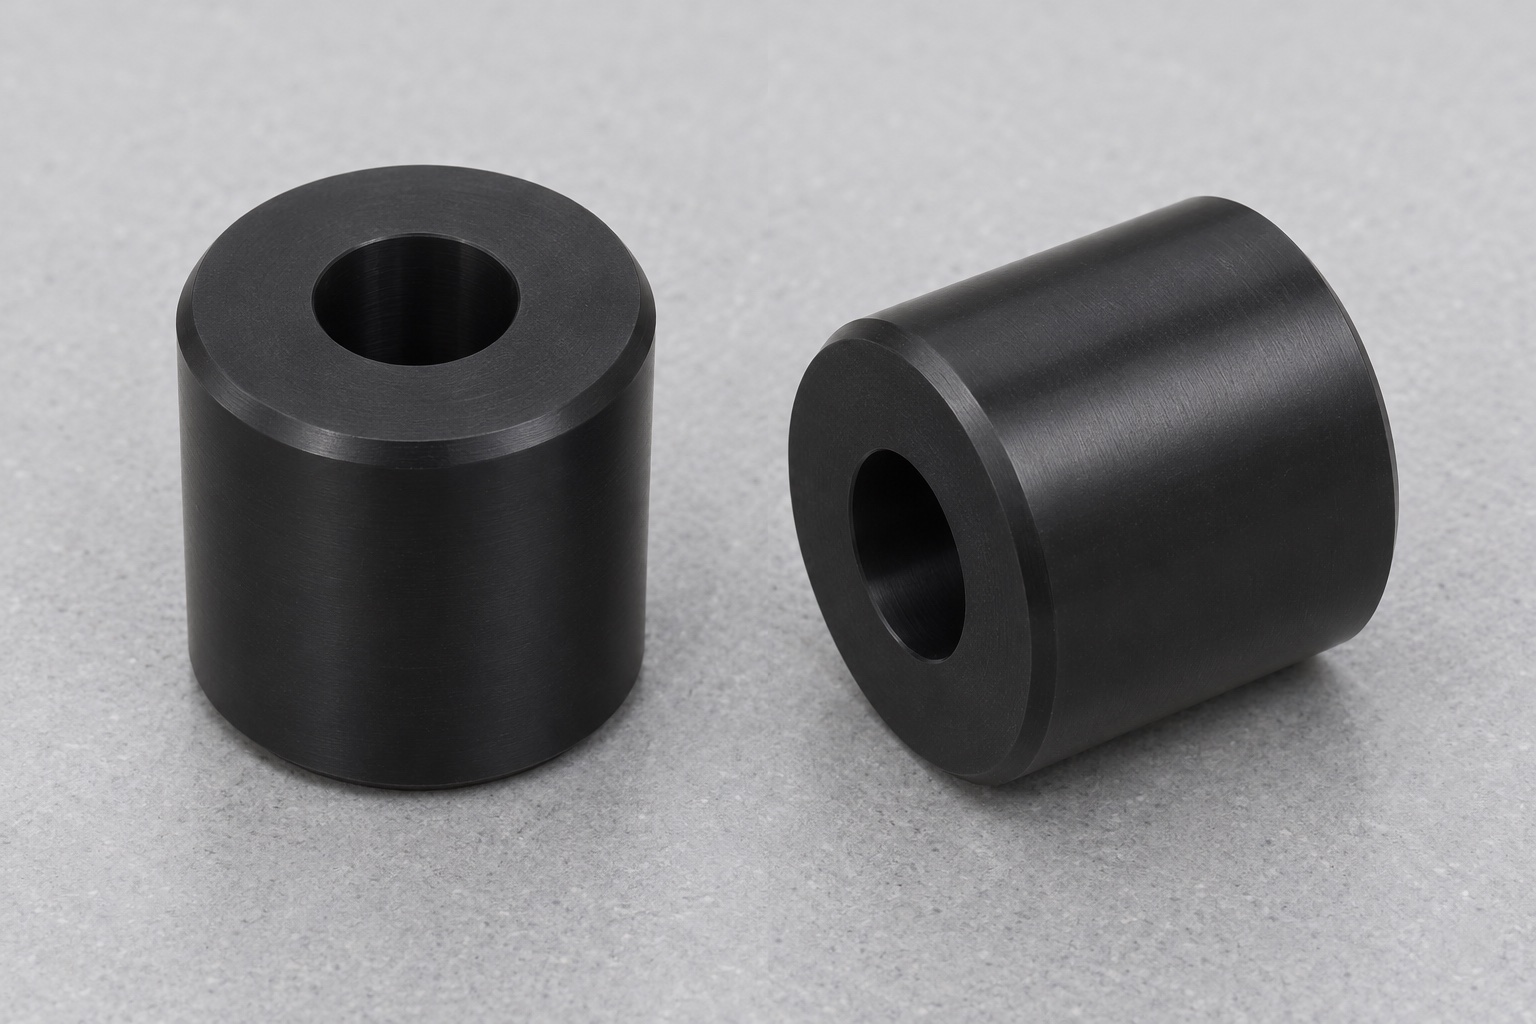
Identifizieren Sie, ob der äußere Zylinder ein Transportkontakt, eine Stützfläche oder einfach eine Freiraumhülle ist. Sein Durchmesser und seine Form sollten dieser Rolle folgen. Definieren Sie die Bohrung und ihre beabsichtigte Beziehung zur Achse separat: Freigängigkeit, Position und Halt sind keine austauschbaren Anforderungen. Eine Bohrung, die einen Stift aufnimmt, erfüllt unter Umständen immer noch nicht die erforderliche Größe oder Form, während eine glatt aussehende Außenfläche nicht die spezifizierte Zylindergeometrie gewährleistet. Vermeiden Sie es, alle diese Fragen in einer allgemeinen Anleitung zusammenzufassen, um eine genaue Passform zu gewährleisten. Die Zeichnungs- und Baugruppendefinition muss die Funktionsschnittstellen erläutern, ohne sich darauf zu verlassen, dass ein Lieferant sie aus einer bekannten Rollenform ableitet.
Rollenlänge und Stirnflächenzustand angeben
Die Gesamtlänge beeinflusst den Abstand zwischen den Halterungen der Halterung, aber auch der Zustand der Endfläche kann den Sitz und den Kontakt beeinflussen. Identifizieren Sie alle erforderlichen Beziehungen zwischen den Enden, der Bohrungsachse und dem Außenzylinder. Wenn die Baugruppe axiale Freiheit benötigt, definieren Sie das genehmigte Spiel und die Bedingung, unter der es bewertet wird. Betrachten Sie das Reiben an einer Unterlage nicht als ein Problem, das immer durch eine Verkürzung der Rolle gelöst werden kann. Durch eine solche Änderung kann sich die vorgesehene Breite der Kartuschenhalterung oder die Halteanordnung ändern. Unterscheiden Sie Bearbeitungsfasen von funktionellen Endmerkmalen, damit durch das Entgraten keine unbeabsichtigte schmale Stütze entsteht oder der erforderliche Messkontakt während der Inspektion beeinträchtigt wird.
POM-C-Sorte und Rohmaterialzustand festlegen
Geben Sie Acetal-Copolymer an, anstatt Acetal, POM und andere Handelsnamen als automatische Substitute zu verwenden. Geben Sie die erforderlichen Farb-, Sorten-, Rohmaterialform- und Materialaufzeichnungen an. Zusatzstoffe und Lieferbedingungen sollten für das tatsächliche Design überprüft werden, anstatt davon auszugehen, dass sich alle schwarzen Kunststoffstäbe gleich verhalten. Die Materialidentifizierung gehört zu den geschnittenen Rohlingen und dem Fertigungslaufzettel während der Dreh- und Inspektionsphase. Wenn für die Anwendung chemische, Sauberkeits- oder behördliche Anforderungen gelten, führen Sie die Nachweise auf, die für das jeweilige Material und die jeweilige Verwendung vorgelegt werden müssen. Eine generische POM-C-Bezeichnung allein begründet diese Bedingungen nicht und qualifiziert die Rolle auch nicht als betriebsbereite Komponente eines Diagnoseinstruments.
Spannung mit erhaltenen Bohrungsbezügen planen
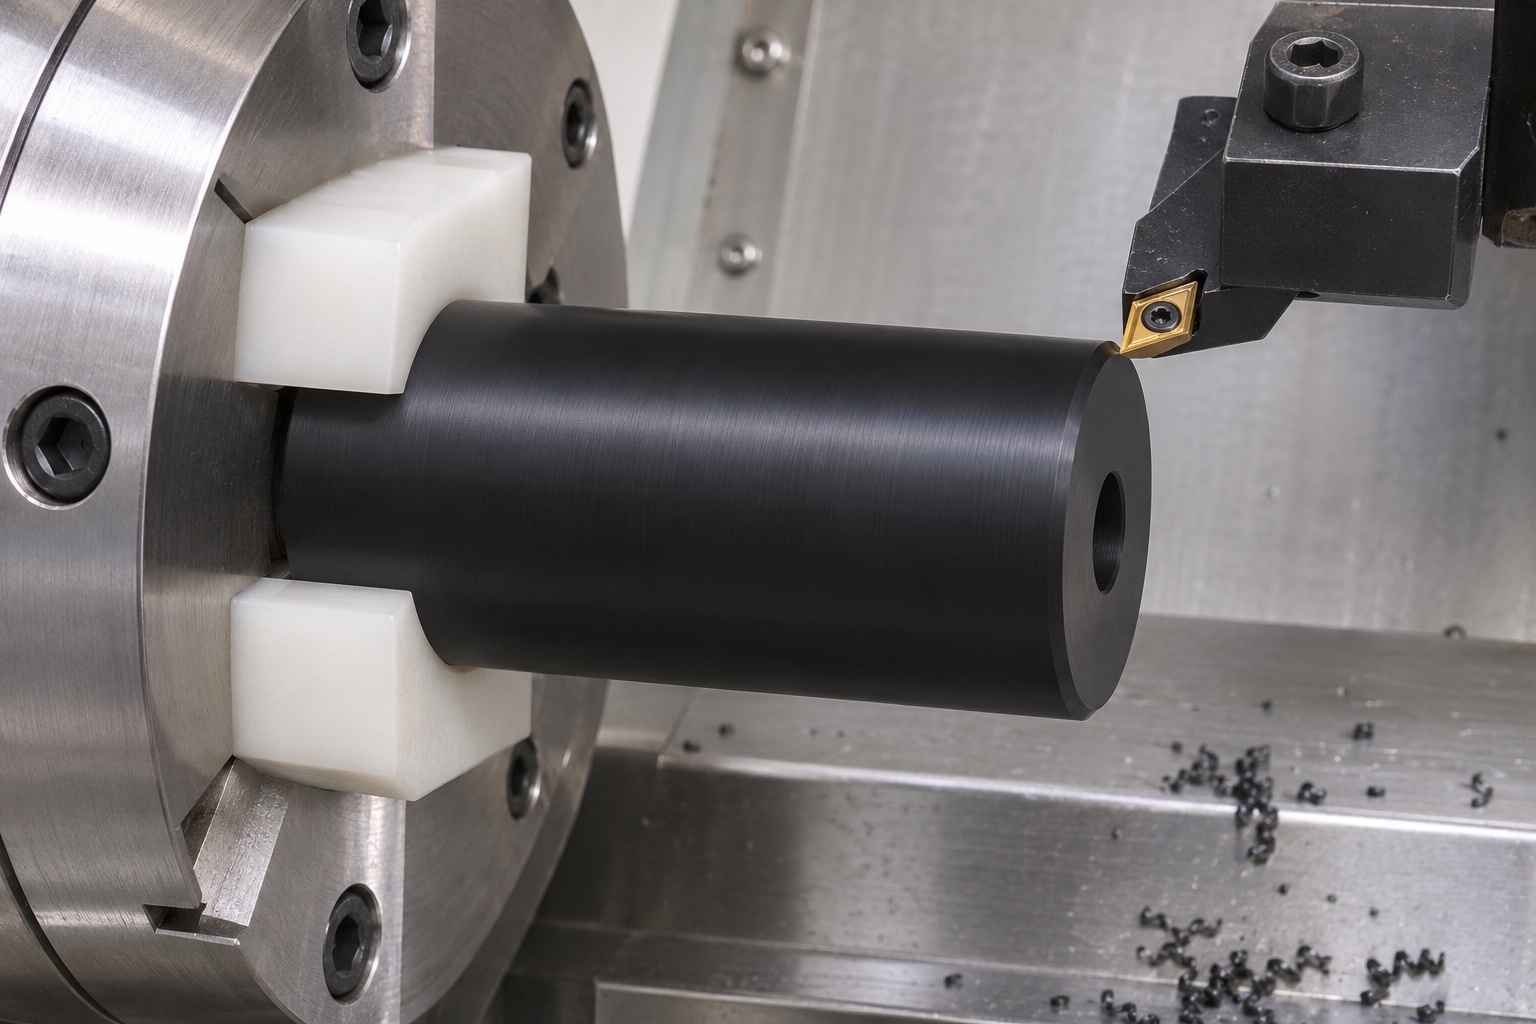
Überprüfen Sie die Greiflänge, den Backenkontakt und den Zustand des Werkstücks, bevor Sie die Drehfolge festlegen. Die Vorrichtung muss den Schnittkräften standhalten, ohne dass es zu einer unzulässigen Verformung des Teils kommt. Eine Bohrung, die bei fest eingespannter Rolle gemessen wird, kann von ihrem gelösten Zustand abweichen, daher müssen die Prozess- und Prüfpläne den relevanten Teilezustand identifizieren. Weiche oder geformte Stützen können hilfreich sein, ihre Eignung hängt jedoch von der Geometrie und den Anforderungen ab. Halten Sie die Stützkontakte sauber und vermeiden Sie unzulässige Flecken auf Funktionsflächen. Gehen Sie nicht davon aus, dass ein Ansatz zum Festklemmen von Metallteilen unverändert übertragen werden kann, nur weil die Rolle kurz ist und die sichtbare Geometrie einfach ist.
Außendrehen und Bohrungsbearbeitung gemeinsam planen
Entscheiden Sie, welcher Vorgang die Referenzen für den Außenzylinder und die Axialbohrung festlegt. Eine gemeinsame Einrichtung kann dabei helfen, ihre Beziehung zu kontrollieren, aber die tatsächliche Route muss den Werkzeugzugriff, die Spanentfernung und die endgültige Umkehrung der Werkstückspannung berücksichtigen. Definieren Sie, wie das zweite Ende fertiggestellt wird, ohne auf die genehmigten Referenzen zu verzichten. Überprüfen Sie, ob die vorgeschlagenen Bohr- und Endbearbeitungswerkzeuge den erforderlichen Bohrungszustand über die gesamte Länge bewerten und erzeugen können. Ein Durchgangsloch ist nicht automatisch gleichmäßig, nur weil ein Werkzeug die andere Seite erreicht. Vermeiden Sie universelle Schnittparameter in der Ausschreibung; verlangen vom Lieferanten die Auswahl und Überprüfung eines Prozesses, der für den spezifischen POM-C-Rohmaterial und die spezifische Zeichnung geeignet ist.
Bearbeitungswärme und Prüfzustand berücksichtigen
Kunststoffteile benötigen einen kontrollierten Übergang von der Bearbeitung zur Abnahmemessung. Vereinbaren Sie die Inspektionsumgebung und die erforderliche Stabilisierungs- oder Konditionierungsdauer, anstatt ein beliebig warmes Bauteil unmittelbar nach dem Schneiden zu messen. Der richtige Zustand hängt von der Anwendung und Spezifikation ab; Erfinden Sie keine universelle Wartezeit oder Temperatur. Überprüfen Sie im Rahmen der Prozessplanung die Spanabfuhr und den Werkzeugzustand. Wenn ein Lieferant eine Zwischenbehandlung oder eine alternative Stoffaufbereitung vorschlägt, holen Sie vor der Anwendung eine Genehmigung ein. Der Zweck besteht darin, die Bearbeitungs- und Messbedingungen interpretierbar zu halten, und nicht darin, zu behaupten, dass eine nicht spezifizierte Abkühlzeit die Maßhaltigkeit in jeder zukünftigen Betriebsumgebung garantiert.
Bohrungskanten ohne Änderung der Nutzfläche entgraten
Überprüfen Sie beide Enden der Bohrung und den Außenrand nach dem Drehen und Abstechen. Entfernen Sie unzulässige Grate, lose Splitter und zurückgehaltene Späne, ohne die Bohrung zu vergrößern oder die angegebene Zylinderlänge zu reduzieren. Kleine Eintrittsfasen sollten innerhalb der Zeichnungsanforderungen bleiben. Verwenden Sie keine aggressive manuelle Nachbearbeitung, um eine Dummy-Achse passend zu machen, wenn das eigentliche Problem eine falsche Bohrungsgröße oder Referenzausrichtung ist. Überprüfen Sie die gesamte zugängliche Bohrung und vereinbaren Sie, wie jeder Bereich mit eingeschränkter Sicht bewertet wird. Eine Fingerprüfung an der Außenseite kann den Zustand der inneren Kante nicht feststellen, und ein frei beweglicher Stift kann nicht nachweisen, dass sich keine losen Kunststoffreste im Inneren befinden.
Ausgespannte Maße und Beziehungen prüfen
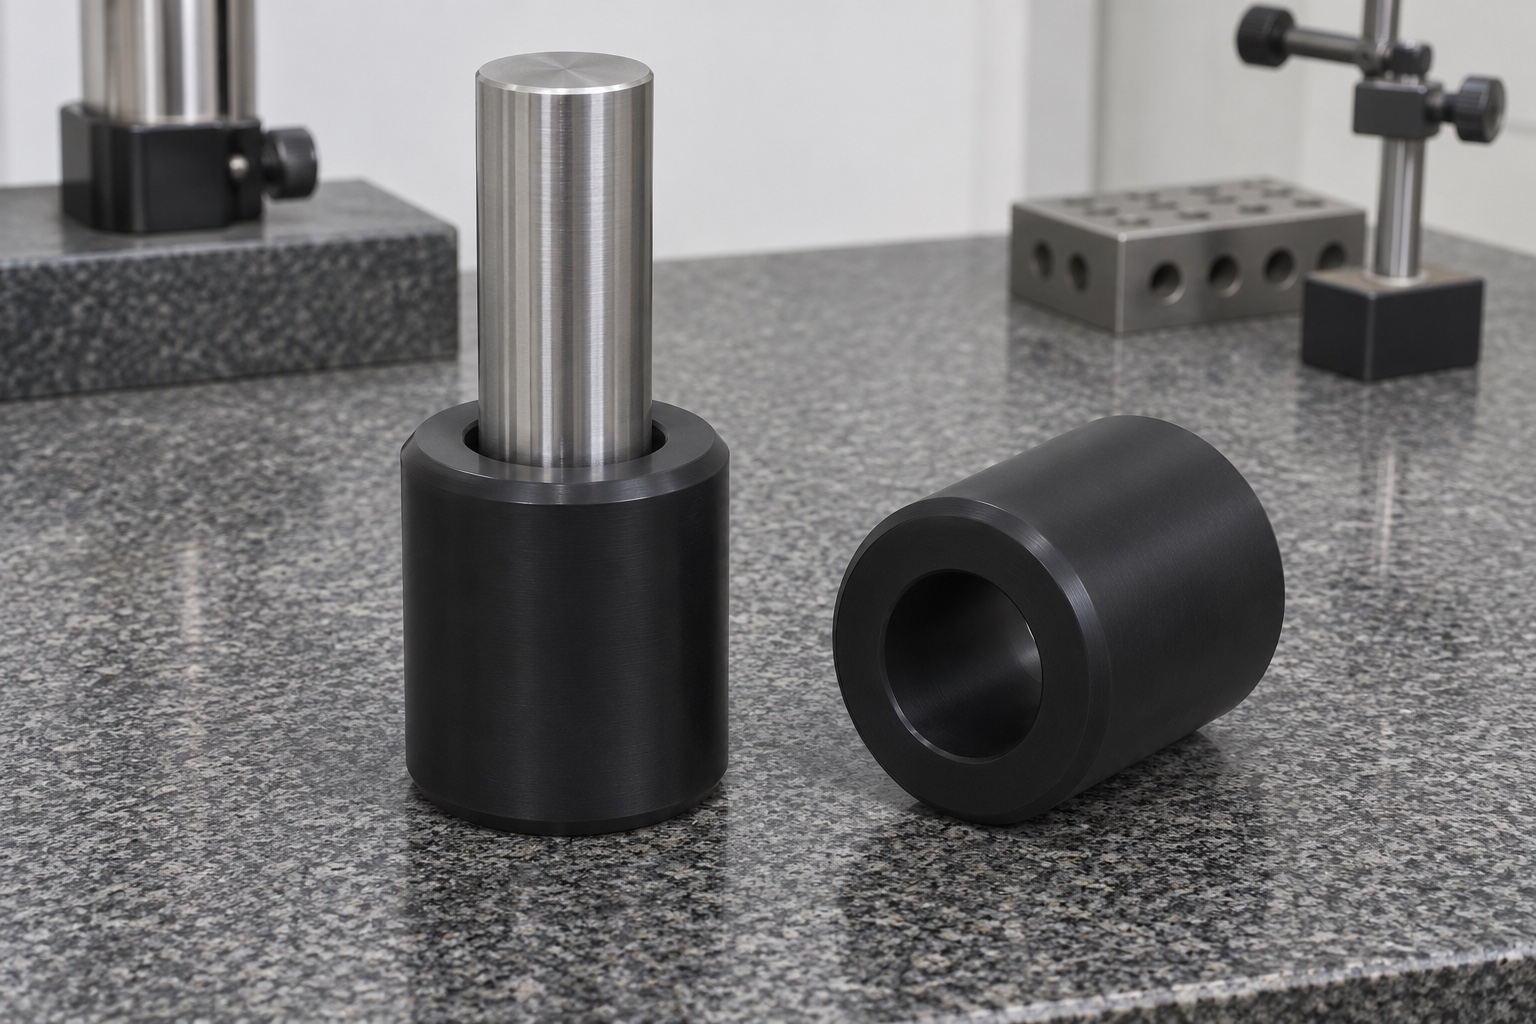
Der Erstmusterplan sollte Außengröße, Bohrungsgröße, Länge, Kantenzustand und die spezifizierten Beziehungen zwischen Oberflächen abdecken. Wählen Sie Kontaktkraft, Unterstützung und Messmethoden passend zum Kunststoffbauteil und zur Toleranz. Messen Sie an den Stellen, die zur Bewertung der Anforderung erforderlich sind, anstatt einen praktischen Messwert für den gesamten Zylinder aufzuzeichnen. Dokumentieren Sie den Teilezustand und die Referenzausrichtung. Eine Überprüfung des Rundlauf-Messuhr kann bei einem definierten Aufbau eine Beziehung aufdecken, doch die Montage und die Referenz können die Beobachtung beeinflussen. Geben Sie es nicht als universelles Rundlaufergebnis an, ohne zu definieren, was gemessen wurde. Tatsächliche Messwerte und die Methode zusammen unterstützen eine Akzeptanzentscheidung; Ein Instrumentenname allein reicht nicht aus.
Ergänzende Kartuschen-Dummy-Beobachtung begrenzen
Eine zugelassene inerte Achse und Dummy-Kartusche können grobe Reibung, Verstopfung oder unzureichenden Zugang in der vorgeschlagenen Vorrichtung aufdecken. Identifizieren Sie beide Referenzen und beschreiben Sie die Beobachtungsbedingungen. Schließen Sie nicht von einem manuell bewegten Dummy auf die Zuverlässigkeit, Transportgenauigkeit oder den Kartuschenschutz eines funktionierenden Analysegeräts ab. Für die Rolle ist möglicherweise eine separate Haltekonstruktion erforderlich, die außerhalb der hier gezeigten einfachen Geometrie liegt. Wenn die Bewegung ungleichmäßig ist, vergleichen Sie die tatsächlichen Abmessungen und Ausrichtung, bevor Sie die Bohrung ändern, das Teil kürzen oder Schmiermittel hinzufügen. Jegliche Schmierung oder Oberflächenmodifikation muss für die Anwendung freigegeben sein. Eine ergänzende Bewegungsbeobachtung kann den Maßbericht oder die Qualifizierung einer realen Übertragungseinrichtung durch den Anlagenbetreiber nicht ersetzen.
Reinigung und Schutzhandhabung für Acetalrollen
Reinigungsmittel, Trocknung und Sauberkeitserwartungen vor dem Versand vereinbaren. Entfernen Sie Späne aus der Axialbohrung und schützen Sie die äußere Kontaktfläche vor Abrieb oder Verschmutzung. Bewahren Sie fertige Rollen getrennt auf, wenn Reibung oder die Handhabung gemischter Teile ihren Zustand beeinträchtigen könnte. Verpackungsbeilagen dürfen kein unzulässiges Material abwerfen oder die Rolle in einem verformten Zustand vorbelasten. Identifizieren Sie jedes Paket mit Teile- und Revisionsinformationen, die mit den erforderlichen Fertigungsaufzeichnungen verknüpft sind. Gewöhnliche Schutzverpackungen stellen weder eine Sterilbarriere noch eine validierte chemische Verträglichkeit dar. Wenn Reinheitsgrenzen wichtig sind, definieren Sie die Bewertung und Aufzeichnungen explizit, anstatt eine optisch saubere schwarze Oberfläche als ausreichenden Nachweis der Konformität zu akzeptieren.
Zeichnungsbasierte Anfrage für Kleinserien-Drehteile
Geben Sie eine freigegebene Zeichnung, ein passendes Modell, eine POM-C-Materialdefinition, eine Menge und einen erforderlichen Endzustand an. Heben Sie den äußeren Kontaktzylinder, die Bohrungsfunktion, die Längen- und Endspielanforderungen, den Inspektionsstatus und die Dokumentation hervor. Fordern Sie eine DFM-Überprüfung der Werkstückhalterung, des Bohrungszugangs, der Endbearbeitung und der Messbeschränkungen an. Halten Sie die angeforderten Dummy-Bewegungsprüfungen getrennt von der Maßabnahme und der Betriebsvalidierung ab. Behalten Sie bei Wiederholungschargen die tatsächlichen Ergebnisse des Erstmusters, genehmigte Einstellungen und alle akzeptierten Änderungen bei, anstatt Nominalwerte aus dem Originalmodell in einen neuen Bericht zu kopieren. Dies schafft eine nützliche Grundlage für kundenspezifische Komponenten für medizinische Analysevorrichtungen, ohne dass eine Kundenlieferung, erreichte Leistungsfähigkeit, Betriebsleistung oder behördliche Genehmigung erfunden werden.
FAQ
Enthält die repräsentative Rolle Lager?
Nein. Es ist ein einfacher POM-C-Zylinder mit axialer Durchgangsbohrung. Lager, Nuten, Flansche und Haltehardware gehören nicht zu dieser Geometrie.
Kann POM-H automatisch POM-C ersetzen?
Nein. Der geforderte Werkstoff ist festzulegen und zu kontrollieren. Jede andere Acetalfamilie, Sorte, Farbe oder Additivierung benötigt eine anforderungsbezogene Freigabe.
Belegt eine passende Dummy-Achse die Bohrungskonformität?
Nein. Sie liefert nur eine ergänzende Beobachtung. Bohrungsmaße, Form und Beziehungen müssen zeichnungsgemäß im festgelegten Teilezustand geprüft werden.
Warum den Zustand vor der Rollenmessung aufzeichnen?
Bearbeitung, Unterstützung und Messbedingungen beeinflussen die Interpretation. Definierte Umgebung und Teilezustand ermöglichen einen aussagekräftigen Vergleich und eine anforderungsbezogene Bewertung.
Belegt gleichmäßige Handbewegung die Analysatorleistung?
Nein. Eine inerte Prüfung belegt weder Transportzuverlässigkeit noch Kartuschenschutz, Lebensdauer oder Diagnoseleistung. Der tatsächliche Mechanismus benötigt eigene Qualifizierung und Nachweise.
Welche Angaben gehören in die Rollenanfrage?
Zeichnungs- und Modellrevision, POM-C-Definition, Mengen, Bohrungsfunktion, Zylinder- und Stirnflächenanforderungen, Prüfzustand, Reinigung, Verpackung und geforderte Fertigungsdokumentation.
tanghangyun@oemach.com